Vermeidung von Brandflecken beim Spritzgießen: Ursachen und Lösungen

Informieren Sie sich über die häufigsten Ursachen von Brandflecken beim Spritzgießen, wie Sie diese verhindern und Ihren Herstellungsprozess für hochwertige, fehlerfreie Kunststoffteile optimieren können.
Inhaltsverzeichnis

Kunststoffteil einer Pistole mit einem roten Pfeil, der die Brandflecken anzeigt

Brandflecken beim Spritzgießen sind mehr als nur ein kosmetischer Mangel – sie können ein Zeichen für tiefer liegende Probleme in Ihrem Produktionsprozess sein.

Ganz gleich, ob Sie auf perfekte Ästhetik oder zuverlässige Funktionalität Wert legen: Brandflecken können beides beeinträchtigen und zu einer Beeinträchtigung der Produktqualität und kostspieligen Nacharbeiten führen.

In diesem Artikel untersuchen wir die Ursachen diese Mängel, wie sie sich auf Ihre Formteile auswirken und – am wichtigsten – wie Sie sie beheben und verhindern können.

Am Ende verfügen Sie über ein klares Verständnis dafür, wie Sie Brandflecken beseitigen und einen reibungslosen, fehlerfreien Produktionsablauf gewährleisten können.

Was sind Brandflecken beim Spritzgießen?

Extreme Nahaufnahme eines weißen Kunststoffbauteils mit einem sichtbaren Brandfleck aus dem Spritzgussverfahren

Brandflecken sind dunkle Streifen oder Verfärbungen (normalerweise schwarz oder braun), die auf der Oberfläche eines Spritzgussteils auftreten.

Diese Flecken bilden sich normalerweise am Ende des Füllvorgangs, wenn eingeschlossene Luft komprimiert wird und sich entzündet, wobei Kohlenstoffrückstände zurückbleiben.

Obwohl sie wie ein kleiner Oberflächendefekt aussehen, deuten Brandflecken auf eine Materialschädigung hin, die sowohl das Erscheinungsbild als auch die strukturelle Integrität des Teils beeinträchtigen kann.

Durch frühzeitiges Erkennen und Beheben von Brandflecken können Sie künftige Produktionsprobleme vermeiden, Abfall reduzieren und Ihr Endergebnis verbessern.

Häufige Ursachen für Brandflecken beim Spritzgießen

#1. Hohe Kunststoff-Einspritzgeschwindigkeit

Ursachen für Brandflecken beim Spritzgießen Hohe Kunststoff-Einspritzgeschwindigkeit

Hohe Einspritzgeschwindigkeit ist einer der häufigsten Gründe für die Bildung von Brandflecken auf Spritzgussteilen.

Wenn das Plastik Wenn das Gas zu schnell eingespritzt wird, komprimiert es die in den Formhohlräumen eingeschlossene Luft, was zur Entzündung führt – oft als „Dieseleffekt“ bezeichnet.

Dies führt zu Brandflecken, die gegen Ende der Teilfüllung am deutlichsten sichtbar sind.

Diese schwarzen Streifen beeinträchtigen nicht nur das Aussehen, sondern sind auch ein Zeichen für eine mögliche Materialschädigung.

Dieses Problem lässt sich durch eine Verlangsamung der Einspritzgeschwindigkeit vermeiden, da dadurch die Luft entweichen und eine Verbrennung vermieden wird.

#2. Überhöhte Harztemperatur

Übermäßige Harztemperatur

Wenn die Harztemperatur zu hoch ist, kann das Material verkohlen, was zu Brandflecken führt.

Dies ist insbesondere dann problematisch, wenn verkohltes Harz in den Schmelzstrom gelangt und dadurch ein Kreislauf aus zersetztem Material entsteht, das in das Teil eingegossen wird.

Das Ergebnis sind Verfärbungen und eine Beeinträchtigung der strukturellen Integrität.

Um diesen Defekt zu vermeiden, ist die Überwachung und Anpassung der Harztemperaturen von entscheidender Bedeutung, da hohe Hitze auch die Gesamtkonsistenz des Endprodukts beeinträchtigen kann.

#3. Unsachgemäße Entlüftung

Ursachen für Brandflecken beim Spritzgießen Unsachgemäße Entlüftung

Eine ordnungsgemäße Entlüftung ist beim Spritzgussverfahren unbedingt erforderlich, damit eingeschlossene Luft entweichen kann.

Bei unzureichender Entlüftung der Form kann es passieren, dass sich am Ende der Formhöhle Luft staut, die sich entzünden und Brandflecken hinterlassen kann.

Diese Markierungen bilden sich typischerweise gegen Ende der Teilfüllung.

Durch die Verbesserung der Belüftung durch Hinzufügen weiterer Belüftungsöffnungen oder die Vergrößerung vorhandener Öffnungen können Lufteinschlüsse vermieden und die Wahrscheinlichkeit von Brandflecken verringert werden.

#4. Eingeschlossene Luft in Einspritzhohlräumen
Visuelle Darstellung der wichtigsten Teile einer Autoklimaanlage

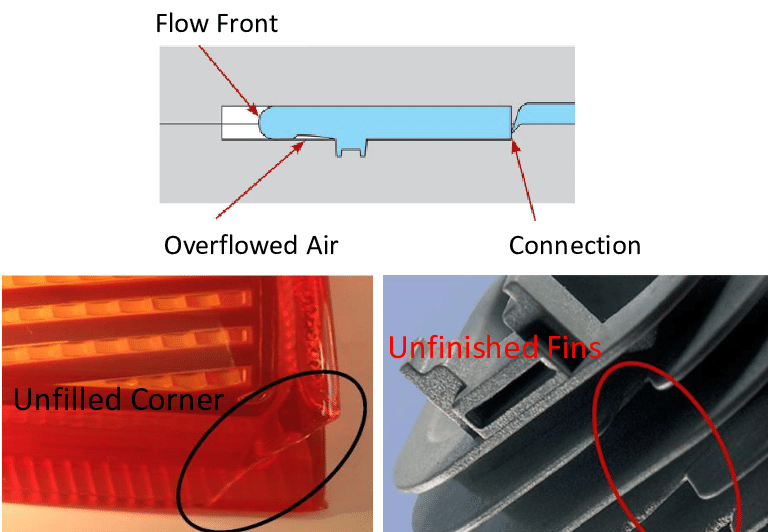
In den Spritzgusshohlräumen eingeschlossene Luft – oft aufgrund mangelhafter Formenkonstruktion oder hohem Druck – kann beim Komprimieren und Erhitzen zu schweren Brandflecken führen.

Wenn die eingeschlossene Luft nicht richtig entweichen kann, entsteht der sogenannte „Dieseleffekt“, der Kohlenstoffablagerungen auf dem Formteil verursacht.

Der Einbau geeigneter Belüftungsöffnungen und die Optimierung Formendesign kann dazu beitragen, die eingeschlossene Luft freizusetzen, Brandflecken zu verhindern und die Produktqualität zu verbessern.

#5. Unzureichende Anguss- und Düsengröße

Visuelle Darstellung eines Metalltisches mit Brandflecken vom Formen

Tore und zu kleine Düsen können den Harzfluss einschränken, was zu übermäßiger Reibung führt, die wiederum schwarze Streifen oder Brandflecken auf den Formteilen verursacht.

Besonders häufig treten diese Brandflecken gegen Ende des Füllvorgangs auf.

Durch die Vergrößerung von Anguss und Düse wird ein gleichmäßigerer Harzfluss ermöglicht, die Hitzeentwicklung wird minimiert und die Gefahr der Bildung von Brandflecken verringert.

#6. Verschleiß von Schnecke und Zylinder

Verschleiß von Schnecke und Zylinder

Mit der Zeit kann der Verschleiß an der Schnecke und dem Zylinder der Spritzgussmaschine zu schwarzen Flecken oder Farbstreifen in den Formteilen führen.

Durch den Zerfall dieser Komponenten können Materialinkonsistenzen entstehen, die Defekte verursachen.

Regelmäßige Wartung und rechtzeitiger Austausch verschlissener Teile können dazu beitragen, dieses Problem zu vermeiden und die Produktion hochwertiger Teile ohne Brandflecken sicherzustellen.

Auswirkungen von Brandflecken auf Spritzgussteilen

Brandflecken sind nicht nur ein ästhetisches Problem; sie können die strukturelle Integrität von Spritzgussteile.

Die Verfärbung durch Brandflecken ist häufig ein Zeichen für Materialzersetzung, die die mechanische Festigkeit des Teils beeinträchtigt.

Im Laufe der Zeit kann dies zu Teileversagen führen, insbesondere bei Anwendungen, bei denen Festigkeit und Haltbarkeit von entscheidender Bedeutung sind, wie z. B. in der Automobilindustrie, im medizinischen Bereich oder Verbraucherprodukte.

In der Praxis können Brandflecken die Produktlebensdauer verkürzen, da die Teile bei Belastung leichter brechen.

Für Hersteller, kann dies zu erhöhten Produktionskosten aufgrund höherer Ausschussquoten, Nacharbeiten oder sogar einer kompletten Neugestaltung der Form führen.

Darüber hinaus kommt es häufig zu Unzufriedenheit bei den Kunden, da diese Produkte erhalten, die nicht nur fehlerhaft aussehen, sondern bei der Verwendung auch versagen können, was sich negativ auf den Ruf der Marke auswirkt.

Lösungen zur Vermeidung von Brandflecken beim Spritzgießen


Diagramm zur Veranschaulichung der Position der tragbaren Maske mit Anguss und Brandspuren beim Spritzgießen

#1. Optimierung der Einspritzgeschwindigkeit

Eine der einfachsten und wirksamsten Möglichkeiten, Brandflecken zu vermeiden, ist die Reduzierung der Einspritzgeschwindigkeit.

Wenn der Kunststoff zu schnell in die Form gelangt, wird Luft eingeschlossen, was zu Brandflecken führt.

Durch die Verringerung der Einspritzgeschwindigkeit kann die Luft entweichen, wodurch das Risiko dieser Defekte verringert wird.

Durch Anpassen der Füllgeschwindigkeit lässt sich auch die Geschwindigkeit steuern, mit der der Kunststoff in den Behälter fließt. die Form, insbesondere während der letzten Füllphasen.

#2. Regelung der Harztemperatur

Das Aufrechterhalten der richtigen Harztemperatur ist entscheidend, um eine Verkohlung zu verhindern, die zu Brandflecken führen kann.

Bei zu hohen Temperaturen verkohlt das Harz, was zu Defekten in den Formteilen führt.

Durch die Überwachung und Anpassung der Harztemperatur sowie durch die Sicherstellung einer genauen Kalibrierung der Heizbänder und Temperaturregler können Sie diese Probleme vermeiden.

Durch die Reduzierung der Schmelztemperatur können auch Brandflecken durch Überhitzung des Harzes gemildert werden.

#3. Verbesserung der Formentlüftung

Eine ordnungsgemäße Entlüftung der Form ist wichtig, um eingeschlossene Luft zu entfernen, die zu Brandflecken führen kann.

Wenn die Luft nicht aus der Form entweichen kann, wird sie komprimiert und entzündet sich, wobei Kohlenstoffrückstände zurückbleiben.

Dieses Risiko lässt sich erheblich verringern, indem zusätzliche Belüftungsöffnungen hinzugefügt oder sichergestellt wird, dass vorhandene Belüftungsöffnungen nicht blockiert werden.

Für eine optimale Entlüftung sind die empfohlenen Größen 0,025 mm für kristalline Polymere und 0,038 mm für amorphe Polymere.

#4. Richtiges Formendesign und Wartung

Die Gestaltung und Pflege der Form spielen eine wesentliche Rolle bei der Vermeidung von Brandflecken.

Durch die Sicherstellung geeigneter Anguss- und Düsengrößen können Einschränkungen im Kunststofffluss vermieden werden, die andernfalls zu Defekten führen.

Auch die regelmäßige Wartung der Schnecke und des Zylinders ist wichtig, um Verschleiß zu vermeiden, der zu schwarzen Flecken oder Streifen im Formteil führen kann.

Regelmäßiges Reinigen und Überprüfen der Form verhindert, dass sich Probleme zu Brandflecken entwickeln.

#5. Umgang mit der Materialqualität

Auch eine mangelhafte Materialqualität oder unsachgemäße Handhabung des Harzes können Brandflecken verursachen.

Feuchtigkeit in das Harz entsteht beim Erhitzen Dampf, der zu Brandflecken führen kann.

Stellen Sie sicher, dass alle Materialien richtig getrocknet sind, bevor Spritzguss ist entscheidend, um dieses Problem zu vermeiden.

Darüber hinaus trägt die Verwendung hochwertiger Harze und die Lagerung der Materialien unter geeigneten Bedingungen dazu bei, Verunreinigungen zu reduzieren, die zu Brandflecken führen könnten.

Fortgeschrittene Techniken zur Brandfleckenvermeidung

Identifizierung von Fertigungsproblemen durch Simulation von Brandflecken

Simulationswerkzeuge

Mithilfe einer Simulationssoftware können Sie den Luftstrom vorhersagen und Entlüftungsprobleme frühzeitig erkennen, sodass Sie vor der Produktion Anpassungen vornehmen können.

Verbesserte Kühlsysteme

Optimierte Kühlsysteme halten die Form- und Harztemperatur konstant, verhindern eine Überhitzung und verringern die Gefahr von Brandflecken.

Mehrstufiger Spritzguss

Durch mehrstufiges Spritzgießen können Füllgeschwindigkeit und Druck besser kontrolliert werden. Dies trägt dazu bei, eingeschlossene Luft zu reduzieren und Brandflecken zu vermeiden.

Erkennen von Brandflecken beim Spritzgießen

Brandflecken im Rand von Kunststoffformteilen

Visuelle Inspektion

Brandflecken sind optisch als schwarze, braune oder dunkle Streifen erkennbar, typischerweise gegen Ende der Füllphase.

Regelmäßige Inspektionen während der Produktion tragen dazu bei, diese Mängel frühzeitig zu erkennen und schnelle Korrekturmaßnahmen einzuleiten, um weitere Probleme zu verhindern.

Prozessüberwachung und Datenanalyse

Echtzeitsensoren überwachen wichtige Variablen wie Temperatur, Druck und Injektionsgeschwindigkeit.

Die Analyse dieser Daten hilft dabei, Unregelmäßigkeiten zu erkennen, die zu Brandflecken führen könnten, sodass Hersteller rechtzeitig Anpassungen vornehmen können und Fehler vermeiden.

Fehlerbehebung bei Brandflecken beim Spritzgießen

Brandfleck im Rand des weißen Spritzgussteils

Progressives Testen

Durch die Durchführung von Kurzschusstests kann genau festgestellt werden, wann und wo Brandflecken auftreten.

Auf diese Weise können Sie die Phasen des Injektionsprozesses genau bestimmen, in denen Luft eingeschlossen oder übermäßige Wärme erzeugt wird. Dies liefert klare Erkenntnisse für gezielte Verbesserungen.

#2. Prozessparameter anpassen

Sobald die Tests abgeschlossen sind, können Anpassungen an der Einspritzgeschwindigkeit, Temperatur und dem Druck vorgenommen werden, um die Grundursachen der Brandflecken zu beheben.

Durch Verringern der Einspritzgeschwindigkeit oder Temperatur können Sie die Luftkompression und Überhitzung verringern und so die Bildung von Brandflecken verhindern.

#3. Neugestaltung der Form

Wenn Brandflecken weiterhin ein Problem darstellen, ist möglicherweise eine Neugestaltung der Form erforderlich.

Das Problem kann durch eine Verbesserung der Angussgröße, eine Anpassung der Düsenabmessungen oder eine verbesserte Formentlüftung behoben werden.

Durch die Neugestaltung dieser Funktionen können Luftstrom und Schmelzfluss verbessert, die Entstehung von Brandflecken verringert und die Gesamtproduktqualität verbessert werden.

Abschluss

Brandfleck im Rand des weißen Spritzgussteils

Brandflecken beim Spritzgießen können sowohl das Aussehen als auch die strukturelle Integrität Ihrer Produkte beeinträchtigen.

Wenn Sie die Ursachen verstehen – beispielsweise hohe Einspritzgeschwindigkeiten, eingeschlossene Luft und unzureichende Formentlüftung – können Sie wirksame Lösungen implementieren, um diese zu verhindern und die Produktionsqualität zu verbessern.

Um einen fehlerfreien Spritzguss sicherzustellen, ist die Optimierung Ihrer Prozesse und die regelmäßige Durchführung von Forminspektionen unerlässlich.

Wenn Sie ständig Probleme mit Brandflecken haben, sollten Sie Folgendes in Betracht ziehen: Partnerschaft mit Experten die auf die Fehlerbehebung und Verbesserung der Spritzgussleistung spezialisiert sind.

Inhaltsverzeichnis
Gefällt Ihnen dieser Beitrag? Teilen auf:

In Verbindung stehende Pfosten

German

Kontaktieren Sie uns noch heute und erhalten Sie morgen eine Antwort

Sie haben zwei Möglichkeiten, Dateien bereitzustellen

Hinweis: Ihre Angaben/Dateien werden streng vertraulich behandelt.

Hi, I am Merlyn, COO of the HiTop company, me and my team would be happy to meet you and learn all about your business, requirements and expectations.