

Die Spritzgusstoleranzen beziehen sich auf den zulässigen Abweichungsbereich in den Abmessungen von Kunststoffformteile.
Diese Toleranzen stellen sicher, dass die Teile auch bei geringfügigen Abweichungen im Herstellungsprozess zusammenpassen, ordnungsgemäß funktionieren und die Designanforderungen erfüllen.

Betrachten Sie es als eine Pufferzone für kleinere Unvollkommenheiten, die beim Einspritzen von geschmolzenem Material in eine Form auftreten können.
Warum sind sie wichtig?
Denn wenn die Toleranzen nicht gut kontrolliert werden, kann es dazu kommen, dass Teile nicht zusammenpassen oder nicht wie vorgesehen funktionieren. Dies führt zu kostspieligen Produktionsproblemen und potenziellen Produktausfällen.
Für Hersteller, die qualitativ hochwertige und zuverlässige Teile produzieren möchten, ist das Verständnis und die Optimierung dieser Toleranzen von entscheidender Bedeutung.
Durch die Beherrschung der Spritzgusstoleranzen können Sie unnötige Designänderungen vermeiden, die Herstellungskosten senken und sicherstellen, dass Ihre Teile den höchsten Qualitätsstandards entsprechen.
Lassen Sie uns herausfinden, wie Sie das erreichen können!
Was sind Spritzgusstoleranzen?

Spritzgusstoleranzen beziehen sich auf die zulässigen Grenzen der Maßabweichung bei Formteilen.
Diese Toleranzen berücksichtigen kleine Abweichungen, die während des Herstellungsprozesses natürlicherweise auftreten, und stellen sicher, dass die Teile trotz kleiner Unterschiede in Größe oder Form immer noch wie vorgesehen funktionieren.
Ohne klare Toleranzen passen die Teile möglicherweise nicht richtig zusammen, was zu Montagefehlern oder sogar zum Produktausfall führen kann.
Warum sind Toleranzen so wichtig?
Sie sind der Schlüssel zur Aufrechterhaltung der Qualität und Funktionalität Ihrer Teile.
Toleranzen berücksichtigen Schrumpfung, Materialfluss und andere Faktoren während des Formprozesses, die dazu führen können, dass Teile leicht vom ursprünglichen Entwurf abweichen.
Durch die Festlegung des richtigen Toleranzbereichs können Hersteller Teile konsistent produzieren und gleichzeitig minimieren das Risiko von Mängeln.
Toleranzbereiche: Normal, Eng und Sehr Eng
In SpritzgussToleranzen werden nach ihrer Genauigkeit kategorisiert:
Normale Toleranzen: Normalerweise im Bereich von +/- 0,1 mm. Dieser Präzisionsgrad eignet sich für die meisten Allzweckteile, bei denen leichte Maßabweichungen die Funktionalität nicht beeinträchtigen.
Enge Toleranzen: Etwa +/- 0,05 mm. Diese werden verwendet, wenn Teile präziser zusammenpassen müssen oder wenn geringfügige Abweichungen die Leistung beeinträchtigen könnten.
Sehr enge Toleranzen: Normalerweise etwa +/- 0,025 mm oder sogar noch enger. Diese werden in hochpräzisen Branchen wie verwendet medizinische Geräte und in der Luft- und Raumfahrt, wo Genauigkeit von entscheidender Bedeutung ist.
Das Einstellen der richtigen Toleranz hängt von der Anwendung und dem Material des Teils ab.
Einige Materialien schrumpfen beim Abkühlen stärker und erfordern größere Toleranzen, während andere eine genauere Kontrolle ermöglichen.
Hier ist eine Aufschlüsselung der üblichen Toleranzbereiche für verschiedene Kunststoffe:
Faktoren, die die Toleranzen beim Spritzgießen beeinflussen
Beim Spritzgussverfahren wirken sich mehrere Faktoren auf die Fähigkeit aus, präzise Toleranzen einzuhalten.
Das Verstehen dieser Faktoren kann Ihnen dabei helfen, Ihren Konstruktions- und Herstellungsprozess zu optimieren und sicherzustellen, dass Ihre Teile die erforderlichen Spezifikationen ohne unnötige Nacharbeit oder Abfall erfüllen.
Schwindung

Alle Kunststoffmaterialien schrumpfen beim Abkühlen, nachdem sie in die Form eingespritzt wurden.
Diese Schrumpfung ist einer der entscheidendsten Faktoren, die die Toleranzen beeinflussen.
Das Ausmaß der Schrumpfung eines Materials kann je nach Zusammensetzung, Abkühlzeit und Formendesign.
- Kristalline vs. amorphe Materialien: Kristalline Materialien wie Polypropylen (PP) Und Polyamid (PA) schrumpfen stärker, da sich ihre Molekularstruktur während des Abkühlprozesses neu anordnet. Amorphe Materialien wie Abs oder PC weisen eine geringere Schrumpfung auf und sind daher hinsichtlich der Toleranzen besser beherrschbar.
Hier ist ein Vergleich der Schrumpfungsraten für gängige Materialien:
| Material | Schrumpfungsrate (%) |
|---|---|
| Abs | 0.4 – 0.8% |
| Polyamid (PA) | 0.7 – 1.4% |
| Polypropylen (PP) | 1.0 – 2.5% |
| Polycarbonat (PC) | 0.5 – 0.7% |
| Polyethylen hoher Dichte (HDPE) | 1.5 – 3.0% |
Welchen Einfluss hat die Schrumpfung auf die Toleranzen?
Je höher die Schrumpfung, desto schwieriger ist es, enge Toleranzen einzuhalten.
Kristalline Werkstoffe erfordern aufgrund ihrer höheren Schrumpfung im Vergleich zu amorphen Werkstoffen häufig mehr Spielraum bei den Toleranzeinstellungen.
Verzug

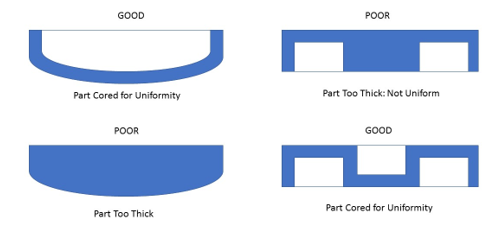
Verzug tritt auf, wenn verschiedene Teile eines Formstücks ungleichmäßig abkühlen und es dadurch verzogen oder verbogen wird.
Dies kann auf ungleichmäßige Wandstärke oder falsche Kühlraten.
Durch Verzug wird nicht nur die Optik des Teils beeinträchtigt, sondern auch seine Funktionspräzision.
Strategien zur Minimierung des Verzugs:
- Sorgen Sie für eine gleichmäßige Wandstärke: Dadurch wird eine gleichmäßige Abkühlung gewährleistet und die Gefahr einer Verformung minimiert.
- Design mit abgerundeten Ecken und fließenden Übergängen: Starke Dickenänderungen können zu ungleichmäßiger Abkühlung und zu Verformungen führen.
- Rippen statt Wandstärkenerhöhungen nutzen: Rippen bieten strukturelle Unterstützung, ohne übermäßiges Schrumpfen oder Abkühlungsunterschiede zu verursachen.
Thermische Ausdehnung
Kunststoffe weisen im Vergleich zu Metallen einen höheren Wärmeausdehnungskoeffizienten auf, das heißt, ihre Abmessungen können sich bei Temperaturschwankungen erheblich verändern.
Bei einer bestimmten Temperatur geformte Teile können sich ausdehnen oder zusammenziehen, wenn sie unterschiedlichen Umgebungen ausgesetzt werden, was Passform und Funktion beeinträchtigt.
So verringern Sie die Auswirkungen der Wärmeausdehnung:
- Messen Sie Teile in kontrollierten Umgebungen: Halten Sie die Temperatur während der Inspektionen konstant, um genaue Maßmessungen zu gewährleisten.
- Verwendung von Materialien mit niedrigerem Wärmeausdehnungskoeffizienten: Materialien wie SPÄHEN und PC haben eine bessere thermische Stabilität und sind daher für hochpräzise Anwendungen geeignet.
Teiledesign

Das Design eines Teils – einschließlich seiner Geometrie, Wandstärke und Komplexität – spielt eine entscheidende Rolle bei der Bestimmung, wie gut Toleranzen eingehalten werden können.
Große, komplexe Teile mit unterschiedlichen Wandstärken neigen stärker zum Schrumpfen und Verziehen, wodurch es schwieriger wird, enge Toleranzen einzuhalten.
- Wandstärke: Um die Toleranzgenauigkeit beizubehalten, ist es wichtig, die Wände im gesamten Teil gleichmäßig zu halten. Dickere Wände brauchen länger zum Abkühlen, was zu stärkerer Schrumpfung und möglicher Verformung führt.
Hier ist eine Tabelle mit empfohlenen Wandstärken für gängige Materialien:
| Material | Empfohlene Wandstärke (mm) |
|---|---|
| Abs | 1,1 – 3,5 mm |
| Polycarbonat (PC) | 1,0 – 3,8 mm |
| Polyamid (PA) | 0,7 – 2,9 mm |
| Polypropylen (PP) | 0,88 – 3,8 mm |
| HDPE | 0,7 – 5,0 mm |
Werkzeugdesign

Das Design und die Qualität der Form sind für das Erreichen präziser Toleranzen von entscheidender Bedeutung.
Faktoren wie Formmaterial, Platzierung des Gatesund die Effizienz des Kühlsystems beeinflussen, wie gut das Teil die gewünschten Abmessungen einhält.
Überlegungen zum Formendesign hinsichtlich der Präzision:
- Konstantes Heizen und Kühlen: Ungleichmäßige Temperaturen in der Form können dazu führen, dass Teile ungleichmäßig schrumpfen, was die Einhaltung enger Toleranzen erschwert. Konstante Kühlsysteme helfen, diese Probleme zu minimieren.
- Platzierung des Gates: Eine falsche Angussstelle kann zu einem ungleichmäßigen Materialfluss führen, was zu Schrumpfung und Verformung führt. Bei großen oder komplexen Teilen können mehrere Angussstellen erforderlich sein, um eine gleichmäßige Verteilung des geschmolzenen Kunststoffs zu gewährleisten.
Indem Hersteller diese Faktoren berücksichtigen und jedes Element sorgfältig optimieren, können sie die Maßgenauigkeit ihrer Spritzgussteile besser kontrollieren.
Mit diesem Ansatz wird sichergestellt, dass das Endprodukt die beabsichtigte Leistung erbringt und nur minimale Abweichungen vom Design aufweist.
Best Practices zur Optimierung von Spritzgusstoleranzen

Die Optimierung der Spritzgusstoleranzen ist der Schlüssel zur Herstellung hochwertiger Teile mit minimalen Abweichungen.
Durch die Übernahme bewährter Verfahren im Design, Materialauswahl, Werkzeuge und Prozesskontrolle können Hersteller die gewünschten Toleranzen für ihre Produkte stets erreichen.
Lassen Sie uns diese Praktiken im Detail untersuchen.
Design für Herstellbarkeit (DFM)
Design for Manufacturability (DFM) ist bei der Herstellung von Teilen, die enge Toleranzen einhalten müssen, von entscheidender Bedeutung.
Die DFM-Prinzipien konzentrieren sich auf die Entwicklung von Teilen, die einfach und kostengünstig herzustellen sind und gleichzeitig Fehler minimieren, wie Verwerfungen und Maßinkonsistenzen.
Wandstärke: Eine gleichbleibende Wandstärke ist entscheidend für eine gleichmäßige Abkühlung, die sich direkt auf Schrumpfung und Maßgenauigkeit auswirkt. Bei unterschiedlichen Wandstärken können die Teile ungleichmäßig abkühlen, was zu Verformungen oder falschen Abmessungen führt.
Entformungsschrägen: Hinzufügen Entformungsschrägen an vertikalen Flächen hilft, Teile reibungslos aus der Form zu lösen, und verringert das Risiko von Verformungen oder Maßungenauigkeiten. Für die meisten Teile wird normalerweise ein Entformungswinkel von 1,5° bis 2° empfohlen.
Support-Funktionen: Anstatt die Wände zu verdicken, um die Festigkeit zu erhöhen, können Sie durch die Verwendung von Rippen die strukturelle Integrität verbessern und gleichzeitig den Materialverbrauch minimieren. Rippen reduzieren Schrumpfung und Abkühlzeit und führen so zu gleichmäßigeren Toleranzen.
Beispiel: Ein Teil mit gleichmäßig dicken Wänden und sorgfältig platzierten Rippen kühlt gleichmäßig ab, wodurch das Risiko schrumpfungsbedingter Defekte verringert wird.
Materialauswahl

Die Wahl des richtigen Materials für Ihre Anwendung ist einer der wichtigsten Faktoren, die die Toleranzen beim Spritzgießen beeinflussen.
Verschiedene Materialien weisen unterschiedliche Schrumpfungsraten und Wärmeausdehnungseigenschaften auf, die die Präzision des Endteils beeinflussen.
- Schrumpfungsraten: Materialien wie ABS oder PC weisen eine geringere Schrumpfrate auf und sind daher ideal für Teile mit engen Toleranzen. Materialien wie PP oder PE weisen dagegen möglicherweise eine höhere Schrumpfrate auf, was zu größeren Maßabweichungen führen kann.
Entscheidend ist, dass das Material den spezifischen Anwendungsanforderungen und Toleranzanforderungen entspricht.
Wenn Ihr Teil beispielsweise eine hohe Präzision erfordert, ist die Verwendung eines Materials wie PC oder ABS vorteilhafter als ein Material mit hoher Schrumpfung wie PP.
Werkzeugoptimierung

Die Gestaltung und Optimierung von die Formwerkzeuge wirken sich direkt auf die Fähigkeit aus, während der Produktion enge Toleranzen einzuhalten.
Werkzeugfaktoren wie Angussposition, Platzierung des Auswerferstifts und Design des Kühlsystems tragen allesamt zur Maßgenauigkeit bei.
Gate-Standort: Die richtige Platzierung der Angussöffnungen gewährleistet eine gleichmäßige Füllung der Form und minimiert Schrumpfung und Verformung. Bei komplexen oder großen Teilen können mehrere Angussöffnungen erforderlich sein, um einen ungleichmäßigen Materialfluss zu verhindern, der zu Maßungenauigkeiten führen kann.
Auswerferstift-Design: Die Position und das Design der Auswerferstifte sind entscheidend, um Verformungen beim Entfernen der Teile aus der Form zu vermeiden. Die Stifte sollten so positioniert sein, dass ein reibungsloser Teileauswurf ohne Beschädigung der Oberfläche oder Änderung der Abmessungen gewährleistet ist.
Echtzeitüberwachung: Durch das Einbetten von Sensoren in die Form können Druck, Temperatur und Füllzeit in Echtzeit überwacht werden. Diese Sensoren helfen dabei, den Prozess während des Betriebs anzupassen und sorgen so für konsistente Ergebnisse während des gesamten Produktionslaufs.
Beispiel: Eine Form mit gut platzierten Angussöffnungen und gleichmäßiger Kühlung erzeugt Teile mit minimalem Verzug und höherer Maßgenauigkeit.
Prozesskontrollen
Eine effektive Prozesskontrolle ist für die Einhaltung gleichbleibender Toleranzen beim Spritzgießen von entscheidender Bedeutung.
Die Prozessparameter wie Druck, Temperatur und Abkühlzeit müssen sorgfältig kontrolliert und überwacht werden, um Variabilität zu minimieren.
Druck- und Temperatursensoren: Durch das Einbetten von Sensoren in die Form können Sie den Formprozess in Echtzeit verfolgen und erhalten wertvolle Daten zu Druck und Temperatur. Dieses Feedback ermöglicht schnelle Anpassungen und stellt sicher, dass jedes Teil die erforderlichen Toleranzen einhält.
Standardisierung der Umgebungsbedingungen: Externe Faktoren wie Umgebungstemperatur und Luftfeuchtigkeit können Materialeigenschaften und Prozessleistung beeinflussen. Durch die Standardisierung der Umgebungsbedingungen im Produktionsbereich wird sichergestellt, dass Teile konsistent geformt werden und Abweichungen minimiert werden.
Beispiel: Durch die Kontrolle von Abkühlzeit, Temperatur und Druck während jedes Schusses kann das Risiko von Teilefehlern verringert und die Maßkonsistenz verbessert werden.
Toleranznormen für Spritzguss

Das Verstehen und Einhalten standardisierter Toleranzrichtlinien ist für die Gewährleistung einer gleichbleibenden und zuverlässigen Qualität von Spritzgussteilen von entscheidender Bedeutung.
Standards wie GB/T 14486-2008 Und DIN 16901 Angebot wohldefinierte Parameter für zulässige Abweichungen in den Teileabmessungen und hilft Herstellern, eine hohe Präzision zu erreichen.
Normenübersicht
GB/T 14486-2008: Dieser chinesische nationale Standard legt die Toleranzen für Kunststoffteile fest und bietet Herstellern einen Rahmen für die Produktion von Präzisionskomponenten. Er kategorisiert die Toleranzen in verschiedene Stufen und hilft Herstellern, den geeigneten Toleranzbereich basierend auf der Anwendung des Teils und der erforderlichen Präzision auszuwählen.
DIN 16901: DIN 16901, eine deutsche Kunststoffnorm, bietet ebenfalls Richtlinien für Toleranzen und konzentriert sich auf die Beibehaltung von Funktionalität und Passgenauigkeit von Formteilen. Diese Norm wird in Europa häufig verwendet und ist für ihre strengen Anforderungen bekannt, insbesondere für komplexe und präzise Komponenten.
Diese Normen spielen eine Schlüsselrolle bei der Bestimmung des akzeptablen Abweichungsbereichs für Abmessungen und stellen sicher, dass die Teile richtig zusammenpassen und die vorgesehene Leistung erbringen.
Toleranzstufen: Kommerziell, Mittel und Fein
Toleranzniveaus werden im Allgemeinen in drei Klassen eingeteilt:kommerziell, Medium, Und Bußgeld.
Jede Stufe spiegelt den akzeptablen Grad der Abweichung basierend auf der Anwendung, der erforderlichen Präzision und den Herstellungskosten wider.
Das Erreichen enger Toleranzen ist teurer, während handelsübliche Toleranzen zwar kostengünstiger, aber weniger präzise sind.
Im Allgemeinen, Handelstoleranzen eignen sich für Teile, die keine engen Passungen erfordern, wie etwa kosmetische Komponenten.
Mittlere Toleranzen sind ideal für Funktionsteile, die ein Gleichgewicht zwischen Präzision und Kosteneffizienz erfordern, während enge Toleranzen werden in hochpräzisen Anwendungen wie medizinischen Geräten oder Luft- und Raumfahrtkomponenten eingesetzt.
Auswahl des richtigen Toleranzstandards

Die Wahl zwischen den Toleranzstufen hängt von den spezifischen Anforderungen des Projekts ab.
Für Teile, die eine enge Montage erfordern oder Teil eines komplexen Mechanismus sind, enge Toleranzen sollte Priorität haben.
Auf der anderen Seite, Handelstoleranzen kann für nicht kritische Teile ausreichend sein, bei denen ästhetische oder Kostenfaktoren Vorrang vor extremer Präzision haben.
Häufige Herausforderungen bei der Einhaltung von Toleranzen
Beim Spritzgießen kann die Einhaltung präziser Toleranzen aufgrund verschiedener Faktoren, die die Abmessungen und Konsistenz der Teile beeinflussen, eine Herausforderung sein.
Zwei der häufigsten Herausforderungen sind Komplexität in Mehrkavitätenwerkzeuge Und große Teileabmessungen.
Komplexität bei Mehrfachwerkzeugen
Mehrfachformen sind für die Herstellung mehrerer Teile in einem einzigen Zyklus ausgelegt und erhöhen so die Produktionseffizienz.
Die Einhaltung gleichbleibender Toleranzen in allen Hohlräumen kann jedoch aufgrund von Abweichungen in Abkühlraten Und Druckverteilung.
Kühlende Konsistenz: Bei Formen mit mehreren Kavitäten kühlt jede Kavität möglicherweise nicht mit der gleichen Geschwindigkeit ab, was zu leichten Maßunterschieden zwischen den Teilen führt. Wenn eine Kavität schneller abkühlt als die anderen, kann das Teil stärker schrumpfen, was sich auf die Gesamtpassung und -funktion auswirkt.
Druckverteilung: Der Einspritzdruck kann zwischen den Hohlräumen leicht variieren, was zu geringfügigen Abweichungen in den Teileabmessungen führt. Dies kann insbesondere dann problematisch sein, wenn enge Toleranzen für Teile erforderlich sind, die bei der Montage zusammenpassen müssen.
Um diese Probleme zu mildern, hochpräziser Formenbau ist entscheidend, da dadurch eine gleichmäßige Kühlung und Druckverteilung in allen Hohlräumen gewährleistet wird.
Darüber hinaus können regelmäßige Wartung und Überwachung der Form dazu beitragen, die Konsistenz über die Zeit aufrechtzuerhalten.
Abmessungen großer Teile

Große Teile stellen hinsichtlich der Einhaltung von Toleranzen ihre eigenen Herausforderungen dar.
Materialschrumpfung ist bei größeren Teilen tendenziell ausgeprägter und führt zu größeren Maßabweichungen.
Schrumpfungsvariabilität: Bei größeren Teilen kommt es beim Abkühlen normalerweise zu einer größeren Materialschrumpfung, was zu Maßänderungen in verschiedenen Bereichen des Teils führen kann. Dies kann dazu führen, Verziehen oder Verzerrung, was das Erreichen enger Toleranzen erschwert.
Längere Abkühlzeiten: Große Teile brauchen länger zum Abkühlen, wodurch die Wahrscheinlichkeit steigt, ungleichmäßige Kühlung, was Schrumpfungs- und Toleranzprobleme verschärft.
Um diese Herausforderungen zu minimieren, können Hersteller gleichmäßige Wandstärken und sorgen für eine ordnungsgemäße Kühlkanaldesign in der Form, um eine gleichmäßigere Schrumpfung und Maßstabilität zu erreichen.
Mess- und Prüftechniken

Die Gewährleistung der Einhaltung der erforderlichen Toleranzen bei Spritzgussteilen ist für deren Funktionalität und Qualität von entscheidender Bedeutung.
Zur Überprüfung von Abmessungen und zur Identifizierung von Mängeln werden verschiedene Mess- und Prüftechniken eingesetzt. Sehen wir uns die gängigsten Methoden an:
Visuelle Inspektion
Als grundlegender, aber effektiver erster Schritt im Inspektionsprozess ermöglicht die visuelle Inspektion den Herstellern, schnell zu erkennen Oberflächendefekte wie zum Beispiel Verziehen, Einfallstellen, Und Teilefehlausrichtung.
Obwohl es sich dabei nicht um eine präzise Messmethode handelt, hilft sie dabei, offensichtliche Mängel zu erkennen, bevor mit detaillierteren Inspektionen fortgefahren wird.
Manuelle Messung
Für einfache Teile mit weniger kritischen Abmessungen eignen sich manuelle Messwerkzeuge wie Bremssättel Und Mikrometer verwendet.
Diese Werkzeuge ermöglichen schnelle und genaue Messungen zur Überprüfung von Abmessungen innerhalb der Toleranzbereiche, typischerweise für Teile mit geringere Toleranzen oder geringe Komplexität.
Manuelle Messungen sind zwar effektiv, sie eignen sich jedoch am besten für einfache Komponenten und erfordern Geschick und Erfahrung, um sie konsistent anzuwenden.
Automatisierte Messung
Für komplexere Teile oder solche, die enge Toleranzen, automatisierte Messsysteme wie Koordinatenmessgeräte (KMGs) Und Bildverarbeitungssysteme bieten präzise und umfassende Dimensionsanalysen.
Diese Systeme können mehrere kritische Dimensionen gleichzeitig messen und so sicherstellen, dass die Teile die Spezifikationen mit minimalen Abweichungen erfüllen.
- Koordinatenmessgeräte Verwenden Sie eine Sonde, um verschiedene Punkte auf dem Teil physisch zu berühren und so hochpräzise Daten zu Maßtoleranzen zu erhalten.
- Bildverarbeitungssysteme Verwenden Sie Kameras, um Bilder des Teils aufzunehmen und diese mit digitalen Spezifikationen zu vergleichen, was besonders nützlich ist für berührungslos Inspektion zerbrechlicher oder empfindlicher Teile.
Erstartikelinspektion (FAI)
First Article Inspection (FAI) ist ein umfassender Verifizierungsprozess, der an den erster Teil in einem Produktionslauf hergestellt.
Dabei werden alle kritischen Abmessungen, Materialeigenschaften und Teilemerkmale überprüft, um sicherzustellen, dass sie den Toleranzanforderungen des Designs entsprechen.
Dieser Schritt ist wichtig, um sicherzustellen, dass der Produktionsprozess richtig eingerichtet ist und Teile produziert, die während der gesamten Laufzeit durchgängig die Spezifikationen erfüllen.
FAQ zu Toleranzen beim Spritzgießen
Im Allgemeinen, Handelstoleranzen eignen sich für Teile, die keine engen Passungen erfordern, wie etwa kosmetische Komponenten.
Mittlere Toleranzen sind ideal für Funktionsteile, die ein Gleichgewicht zwischen Präzision und Kosteneffizienz erfordern, während enge Toleranzen werden in hochpräzisen Anwendungen wie medizinischen Geräten oder Luft- und Raumfahrtkomponenten eingesetzt.
Auswahl des richtigen Toleranzstandards
Die Wahl zwischen den Toleranzstufen hängt von den spezifischen Anforderungen des Projekts ab.
Für Teile, die eine enge Montage erfordern oder Teil eines komplexen Mechanismus sind, enge Toleranzen sollte Priorität haben.
Auf der anderen Seite, Handelstoleranzen kann für nicht kritische Teile ausreichend sein, bei denen ästhetische oder Kostenfaktoren Vorrang vor extremer Präzision haben.
Häufige Herausforderungen bei der Einhaltung von Toleranzen
Beim Spritzgießen kann die Einhaltung präziser Toleranzen aufgrund verschiedener Faktoren, die die Abmessungen und Konsistenz der Teile beeinflussen, eine Herausforderung sein.
Zwei der häufigsten Herausforderungen sind Komplexität in Mehrkavitätenwerkzeuge Und große Teileabmessungen.
Komplexität bei Mehrfachwerkzeugen
Mehrfachformen sind für die Herstellung mehrerer Teile in einem einzigen Zyklus ausgelegt und erhöhen so die Produktionseffizienz.
Die Einhaltung gleichbleibender Toleranzen in allen Hohlräumen kann jedoch aufgrund von Abweichungen in Abkühlraten Und Druckverteilung.
Kühlende Konsistenz: Bei Formen mit mehreren Kavitäten kühlt jede Kavität möglicherweise nicht mit der gleichen Geschwindigkeit ab, was zu leichten Maßunterschieden zwischen den Teilen führt. Wenn eine Kavität schneller abkühlt als die anderen, kann das Teil stärker schrumpfen, was sich auf die Gesamtpassung und -funktion auswirkt.
Druckverteilung: Der Einspritzdruck kann zwischen den Hohlräumen leicht variieren, was zu geringfügigen Abweichungen in den Teileabmessungen führt. Dies kann insbesondere dann problematisch sein, wenn enge Toleranzen für Teile erforderlich sind, die bei der Montage zusammenpassen müssen.
Um diese Probleme zu mildern, hochpräziser Formenbau ist entscheidend, da dadurch eine gleichmäßige Kühlung und Druckverteilung in allen Hohlräumen gewährleistet wird.
Darüber hinaus können regelmäßige Wartung und Überwachung der Form dazu beitragen, die Konsistenz über die Zeit aufrechtzuerhalten.
Abmessungen großer Teile
Große Teile stellen hinsichtlich der Einhaltung von Toleranzen ihre eigenen Herausforderungen dar.
Materialschrumpfung ist bei größeren Teilen tendenziell ausgeprägter und führt zu größeren Maßabweichungen.
Schrumpfungsvariabilität: Bei größeren Teilen kommt es beim Abkühlen normalerweise zu einer größeren Materialschrumpfung, was zu Maßänderungen in verschiedenen Bereichen des Teils führen kann. Dies kann dazu führen, Verziehen oder Verzerrung, was das Erreichen enger Toleranzen erschwert.
Längere Abkühlzeiten: Große Teile brauchen länger zum Abkühlen, wodurch die Wahrscheinlichkeit steigt, ungleichmäßige Kühlung, was Schrumpfungs- und Toleranzprobleme verschärft.
Um diese Herausforderungen zu minimieren, können Hersteller gleichmäßige Wandstärken und sorgen für eine ordnungsgemäße Kühlkanaldesign in der Form, um eine gleichmäßigere Schrumpfung und Maßstabilität zu erreichen.
Mess- und Prüftechniken
Die Gewährleistung der Einhaltung der erforderlichen Toleranzen bei Spritzgussteilen ist für deren Funktionalität und Qualität von entscheidender Bedeutung.
Zur Überprüfung von Abmessungen und zur Identifizierung von Mängeln werden verschiedene Mess- und Prüftechniken eingesetzt. Sehen wir uns die gängigsten Methoden an:
Visuelle Inspektion
Als grundlegender, aber effektiver erster Schritt im Inspektionsprozess ermöglicht die visuelle Inspektion den Herstellern, schnell zu erkennen Oberflächendefekte wie zum Beispiel Verziehen, Einfallstellen, Und Teilefehlausrichtung.
Obwohl es sich dabei nicht um eine präzise Messmethode handelt, hilft sie dabei, offensichtliche Mängel zu erkennen, bevor mit detaillierteren Inspektionen fortgefahren wird.
Manuelle Messung
Für einfache Teile mit weniger kritischen Abmessungen eignen sich manuelle Messwerkzeuge wie Bremssättel Und Mikrometer verwendet.
Diese Werkzeuge ermöglichen schnelle und genaue Messungen zur Überprüfung von Abmessungen innerhalb der Toleranzbereiche, typischerweise für Teile mit geringere Toleranzen oder geringe Komplexität.
Manuelle Messungen sind zwar effektiv, sie eignen sich jedoch am besten für einfache Komponenten und erfordern Geschick und Erfahrung, um sie konsistent anzuwenden.
Automatisierte Messung
Für komplexere Teile oder solche, die enge Toleranzen, automatisierte Messsysteme wie Koordinatenmessgeräte (KMGs) Und Bildverarbeitungssysteme bieten präzise und umfassende Dimensionsanalysen.
Diese Systeme können mehrere kritische Dimensionen gleichzeitig messen und so sicherstellen, dass die Teile die Spezifikationen mit minimalen Abweichungen erfüllen.
- Koordinatenmessgeräte Verwenden Sie eine Sonde, um verschiedene Punkte auf dem Teil physisch zu berühren und so hochpräzise Daten zu Maßtoleranzen zu erhalten.
- Bildverarbeitungssysteme Verwenden Sie Kameras, um Bilder des Teils aufzunehmen und diese mit digitalen Spezifikationen zu vergleichen, was besonders nützlich ist für berührungslos Inspektion zerbrechlicher oder empfindlicher Teile.
Erstartikelinspektion (FAI)
Erstartikelinspektion (FAI) ist ein umfassender Verifizierungsprozess, der an den erster Teil in einem Produktionslauf hergestellt.
Dabei werden alle kritischen Abmessungen, Materialeigenschaften und Teilemerkmale überprüft, um sicherzustellen, dass sie den Toleranzanforderungen des Designs entsprechen.
Dieser Schritt ist wichtig, um sicherzustellen, dass der Produktionsprozess richtig eingerichtet ist und Teile produziert, die während der gesamten Laufzeit durchgängig die Spezifikationen erfüllen.
FAQ zu Toleranzen beim Spritzgießen
Abschluss

Das Verstehen und Optimieren der Spritzgusstoleranzen ist für die Herstellung hochwertiger, funktionsfähiger Teile von entscheidender Bedeutung.
Faktoren wie Materialauswahl, Designüberlegungen und Prozesskontrolle spielen allesamt eine Rolle bei der Einhaltung präziser Toleranzen und der Minimierung von Defekten.
Sind Sie bereit, Ihre Spritzgussprojekte auf die nächste Stufe zu heben?
Kontaktiere uns heute um sicherzustellen, dass Ihre Teile den höchsten Standards hinsichtlich Präzision und Leistung entsprechen.
In Verbindung stehende Artikel
Strukturschaum-Spritzguss: Vorteile und Anwendungen
Spritzguss von Flüssigsilikonkautschuk: Eine detaillierte Anleitung
Umfassender Leitfaden zum Gummi-Spritzguss
Ultimativer Leitfaden zum EVA-Spritzguss
Leitfaden zum Spritzgießen von thermoplastischen Elastomeren (TPE)
Ultimativer Leitfaden zum Umspritzen: Techniken
10 gängige Kunststoffharze für den Spritzguss
Thermoformen vs. Spritzguss: Wichtige Unterschiede
2K-Spritzguss verstehen: Prozess
PEEK-Spritzguss: Eigenschaften, Vorteile und Tipps
Spritzgussfehler und ihre Lösungen
Reaktionsspritzguss: Verfahren, Vorteile und Einsatzmöglichkeiten
Der ultimative Leitfaden zum Spritzgießen
Medizinischer Spritzguss: Präzision im Gesundheitswesen
Umfassender Leitfaden zum Metallspritzguss (MIM)
Leitfaden zum Spritzgießen von Trennlinien
Vermeidung von Einfallstellen beim Spritzgießen
Was ist Gegendruck beim Spritzgießen?
Die 12 größten Kunststoff-Spritzgussunternehmen in den USA
Die 8 größten Hersteller von Kunststoff-Spritzgussteilen in Mexiko


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
