


La inyección de plástico fundido en la cavidad de un molde se conoce como moldeo por inyecciónLuego se enfría y se asienta en un componente o producto. El espesor de la pared es un factor clave en la calidad y el rendimiento del moldeo por inyección.
La eficiencia de fabricación, la estabilidad dimensional y la integridad estructural dependen del espesor de la pared. En este artículo se analizan las mejores prácticas para la estimación y la gestión del espesor de la pared en el moldeo por inyección.
Entre en los detalles para trabajar lo mejor posible en su próximo proyecto.
Comprensión del término: Espesor de pared en moldeo por inyección
En el moldeo por inyección, el espesor de pared es la distancia entre las superficies interna y externa. Se trata de un valor fundamental que influye en muchas facetas de la operación y del resultado final.
Flujo uniforme de material, enfriamiento efectivo, y minimización de defectos Todo depende de un uniforme espesor de pared todo alrededor del componente.
La influencia del espesor de la pared en el flujo y enfriamiento del material es crucial. Aunque tienen duraciones de ciclo más cortas y se enfrían más rápido, las paredes más delgadas pueden tener más probabilidades de deformarse o mostrar signos de desgaste. marcas de hundimiento.
Los períodos de enfriamiento más largos, el mayor uso de material y los posibles problemas con tensiones residuales y cavidades internas se aplicarán a paredes más gruesas.
Pautas para el mejor espesor de pared en moldeo por inyección
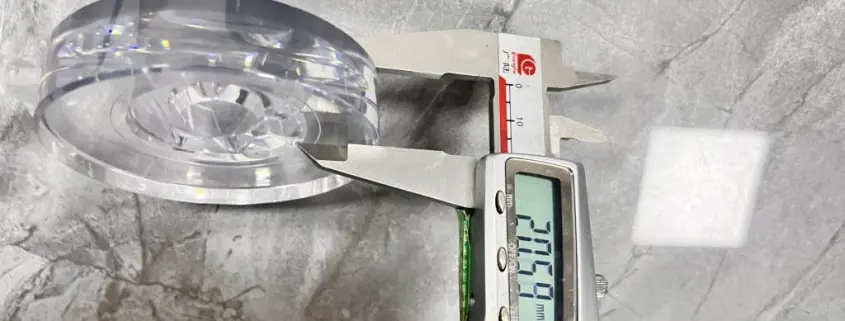
Estos son un punto de partida para diseñar piezas y Selección de materiales Para hacer espesores de pared de cualquier cosa.
a. Medida mínima para el espesor de las paredes
Este espesor de pared depende del material y suele ser de 0,3 a 0,5 mm. Esto depende de la función de la pieza, las cualidades del material y las necesidades de producción.
Para la integridad estructural, las secciones que necesitan gran resistencia o rigidez tienen un espesor de pared mínimo significativamente mayor.
b. Espesor de pared más alto
El espesor ideal de la pared para moldeo por inyección depende del tipo de material, el diseño del componente y el enfriamiento del molde. Por lo general, se debe mantener el espesor máximo de la pared para evitar períodos de enfriamiento prolongados, marcas de hundimiento y deformaciones.
Considerando que el espesor máximo de pared para la mayoría de materiales termoplásticos Está entre 3 y 4 milímetros, esto puede variar dependiendo del material y el diseño de la pieza.
Cambio de material en función del espesor de la pared
El espesor de la pared de un producto moldeado por inyección está significativamente influenciado por el material que se utiliza. Los distintos materiales tienen diferentes propiedades, como la viscosidad, la tasa de contracción y la conductividad térmica, que afectan el flujo y el enfriamiento del material.
Los materiales termoplásticos comunes utilizados en el moldeo por inyección son ABS (acrilonitrilo butadieno estireno), Nylon, policarbonato, polipropileno, y Polietileno.
Cada material tiene su propio rango de espesor de pared recomendado en función de sus propiedades y aplicación. Los materiales de alta viscosidad, como el nailon reforzado con fibra de vidrio, necesitan paredes más grandes para llenar la cavidad del molde.
Mientras tanto, los materiales con mayor conductividad térmica, como los termoplásticos rellenos de aluminio, pueden permitir paredes más delgadas debido a velocidades de enfriamiento más rápidas.
Materiales termoplásticos comunes utilizados en el moldeo por inyección
| Material | Nombre completo | Densidad (g/cm³) | Resistencia a la tracción (MPa) | Resistencia al impacto (kJ/m²) | Aplicaciones comunes |
| abdominales | Acrilonitrilo butadieno estireno | 1.04 – 1.06 | 40 – 60 | 15 – 25 | Piezas de automoción, electrónica de consumo, juguetes, electrodomésticos |
| Nylon | Poliamida | 1.14 – 1.15 | 70 – 100 | 5 – 10 | Componentes de automoción, textiles, aplicaciones industriales. |
| policarbonato | ordenador personal | 1.20 – 1.22 | 60 – 70 | 15 – 20 | Lentes para gafas, dispositivos médicos, piezas de automoción |
| polipropileno | PÁGINAS | 0.90 – 0.92 | 30 – 50 | 5 – 10 | embalaje, autopartes, textiles, bienes de consumo |
| Polietileno | Educación Física | 0.91 – 0.97 | 20 – 30 | 10 – 20 | Bolsas de plástico, contenedores, botellas, geomembranas |
Factores a tener en cuenta para el diseño del espesor de pared
Cuando Diseño de piezas moldeadas por inyección, es necesario tener en cuenta varios factores que afectan el espesor de la pared y la calidad de la pieza.
1. Uniformidad del diseño
Los cambios en el espesor de las paredes pueden provocar concentraciones de tensión, lo que genera grietas, deformaciones y otros defectos. Para lograr uniformidad, los diseñadores evitan las esquinas agudas y utilizan elementos como nervaduras para hacer la transición entre áreas gruesas y delgadas.
2. Refuerzos y costillas
Los detalles finos a lo largo de la sección se denominan costillas. Los refuerzos son elementos triangulares o curvos que conectan las paredes con la base u otros elementos.
Al diseñar las nervaduras y los refuerzos, mantenga su espesor entre 50% y 80% del espesor nominal de la pared. Esto garantizará que se enfríen al mismo ritmo que las paredes principales y evitará marcas de hundimiento o huecos.
3. Ángulos y esquinas de tiro
Ángulos de tiro Son superficies cónicas que permiten una fácil expulsión de las piezas del molde. Son fundamentales para evitar socavaduras y una liberación suave de la pieza de la cavidad.
Al diseñar ángulos de inclinación, tenga en cuenta la contracción del material y la geometría de la pieza para determinar el ángulo.
Los radios de las esquinas son otro factor de diseño a tener en cuenta en el moldeo por inyección. Las esquinas agudas pueden provocar concentraciones de tensión y grietas o roturas.
Para corregir el riesgo, utilice radios de esquina generosos, normalmente de 0,5 mm a 1,5 mm, según el tamaño de la pieza y el material.
Defectos relacionados con el espesor de la pared

Un espesor de pared deficiente puede provocar diversos defectos en las piezas moldeadas por inyección.
- Marcas de hundimiento: Abolladuras o manchas aleatorias en la parte superficial debido a la contracción del material donde la pieza ha sido gruesa.
- Contorsión: Se trata de la distorsión de la forma de la pieza resultante de tensiones residuales o de un determinado grado de contracción.
- Relleno incompleto: Posicionamiento imperfecto en la masa fundida de polímero o llenado débil de la cavidad debido a un flujo de masa fundida insuficiente o alta viscosidad.
Por lo tanto, para minimizar estos defectos, mantenga el mismo espesor de las paredes y utilice ángulos de inclinación y radios de esquina adecuados. Al elegir el espesor de las paredes, es útil centrarse también en las propiedades del material y las propiedades de flujo.
Diseño Fabricable (DFM)
Esto implica el uso del proceso de fabricación en el proceso de diseño y las limitaciones que ello implica. Al implementar los principios DFM, los diseñadores pueden diseñar las piezas para su fabricación, reduciendo así los costos.
En cuanto al espesor de pared, las consideraciones de DFM son como espesor de pared uniforme en toda la pieza. No se permiten cambios abruptos en el espesor de pared para ángulos de inclinación y radios de esquina adecuados. Materiales adecuados para la aplicación de Eficiencia de enfriamiento del molde y puntos calientes.
Mediante el DFM, se puede determinar en un punto inicial el espesor de pared de un producto diseñado. Cuantos menos defectos haya, mayor será la calidad de las piezas y también se mejorará la calidad general.
Espesor de la pared en la vida real

El espesor de la pared debe ser muy preciso para garantizar la alta calidad de los productos finales. Los siguientes subtemas demostrarán cómo el espesor de la pared afecta la productividad, los costos y el rendimiento de las piezas en aplicaciones prácticas.
a. Eficiencia
El espesor de la pared afecta el tiempo de enfriamiento. Las paredes delgadas se enfrían rápidamente con tasas de producción bajas y altas. Las paredes más gruesas tardan más en enfriarse, se necesita más tiempo para fabricarlas y, por lo tanto, son más costosas.
Otro sector que puede beneficiarse de las mejoras en el espesor de las paredes es el aumento de la productividad en la fabricación de automóviles, ya que permite una mayor vida útil de las herramientas y una reducción del tiempo de ciclo.
b. Cost
El costo de los materiales es un factor importante que influye en el moldeo por inyección. Las paredes más gruesas requieren un mayor uso de material y esto significa mayores costos de producción.
El mayor tiempo de enfriamiento de las paredes más gruesas también implica un mayor consumo de energía y un mayor desgaste de las máquinas.
Si se tiene en cuenta el espesor de las paredes durante el desarrollo de este equipo, se reduce la cantidad de material que se utiliza y, por lo tanto, los costos de producción.
Esto se puede lograr garantizando que el producto final contenga la resistencia y el nivel de rendimiento necesarios.
Conclusión
Seguir las pautas y sopesar las propiedades del material para decidir el espesor de la pared puede ayudar a los productores a producir paredes menos deformadas o deformadas.
Por lo tanto, al adoptar DFM en una etapa temprana del diseño y considerar los modelos existentes, productores Puede crear las mejores piezas moldeadas por inyección. El espesor de la pared también es importante en el moldeo por inyección.
Esto afecta la calidad del producto, el rendimiento, la productividad de la producción y el costo.
Obteniendo servicios de moldeo por inyección de calidad de Hito Industrial Siempre es beneficioso. Se centran en la calidad y ofrecen una variedad de servicios para ayudarlo a obtener las mejores soluciones de producción.
Artículos relacionados
- Moldeo por inyección médica: precisión en el cuidado de la salud
- Moldeo por inyección de caucho de silicona líquida: una guía detallada
- Dominar las tolerancias en el moldeo por inyección: aspectos clave
- Moldeo por inyección reactiva: proceso, beneficios y usos
- Defectos en el moldeo por inyección y sus soluciones
- Moldeo por inyección de aluminio: costos, beneficios y diseño
- Moldeo por inyección de ABS: principales ventajas y proceso
- Guía definitiva para el moldeo por inyección de HDPE
- 10 resinas plásticas comunes para moldeo por inyección
- Moldeo por inyección vs. moldeo por compresión


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
