

En la fabricación moderna, ISBM es lo último en precisión y velocidad. Este proceso incluye moldeo por inyección y moldeo por soplado crear piezas de plástico complejas con finura.
Básicamente es inyectar plastico fundido en una cavidad de molde preformada, luego se estira y se sopla para darle forma. Esta combinación de pasos permite geometrías complejas, paredes delgadas y consistencia. Es por eso que ISBM es la opción ideal para componentes plásticos de alto rendimiento.
La magia de ISBM radica en su capacidad de combinar innovación con funcionalidad, dando forma al futuro de la fabricación.
El proceso revelado: precisión de fabricación

El proceso de ISBM está cambiando la forma en que fabricamos muchos productos plásticos. Entremos en el proceso ISBM y en cómo está impactando a las industrias actuales.
1. Inyección de materiales y formación de moldes
Con precisión de cirujano, el fundido termoplástico El material fluye hacia el núcleo de la cavidad del molde. Este es el comienzo del proceso de moldeo por inyección, estiramiento y soplado (ISBM), donde ocurre la magia. El molde se compone de dos mitades y encierra el material con precisión, dándole forma al diseño.
El moldeo por inyección de alta presión. Los sistemas son los conductores de esta sinfonía de fabricación, asegurándose de que el molde esté lleno de material fundido. No tienen margen de error.
Esta atención al detalle garantiza la integridad y calidad del producto final. Por lo tanto, ISBM es el método preferido para fabricar componentes plásticos complejos en la fabricación moderna.
2. Solidificación y creación de preformas
A medida que el plástico caliente se enfría y solidifica dentro del molde, cambia de forma. Empieza a parecerse al diseño que esperabas. Así de preciso es el proceso de moldeo por inyección, estiramiento y soplado (ISBM). Cada pequeño detalle de este proceso cuenta para conseguir el producto perfecto.
Cuando el molde se abre, revela lo que hay dentro: la preforma. Es como un primer vistazo a cuál será el producto final. Este es el comienzo de hacer algo grandioso. Es como poner el primer ladrillo de un gran edificio.
3. Realizar transferencia y recalentamiento

Una vez que la preforma se ha enfriado y solidificado, pasa al máquina de moldeo por soplado, donde continúa su transformación. Aquí, en un calor cálido y suave, la actuación se suaviza ligeramente y se vuelve flexible para la siguiente etapa.
Aquí, temperatura y presión necesitan ser controlados. Es la conformación final del el plastico ya que con el tiempo toma la forma del molde.
En este entorno controlado, la preforma se transforma. Con cada segundo evoluciona, toma forma con precisión y delicadeza y se convierte en el producto que queremos.
3. Estiramiento, soplado y orientación
En la estación de soplado, la preforma, que es como una pequeña forma de plástico, se estira y se sopla. Luego se hace más grande y cambia de forma. Mientras tanto, los diminutos bloques de construcción del el plastico y las moléculas se mueven un poco, haciendo que el producto final sea más fuerte y claro.
Es como un baile lento donde todo sucede bien. Todo este proceso, moldeo por inyección, estiramiento y soplado (ISBM), es como magia, convirtiendo algo simple en algo especial. ¿Qué tan genial es hacer cosas?
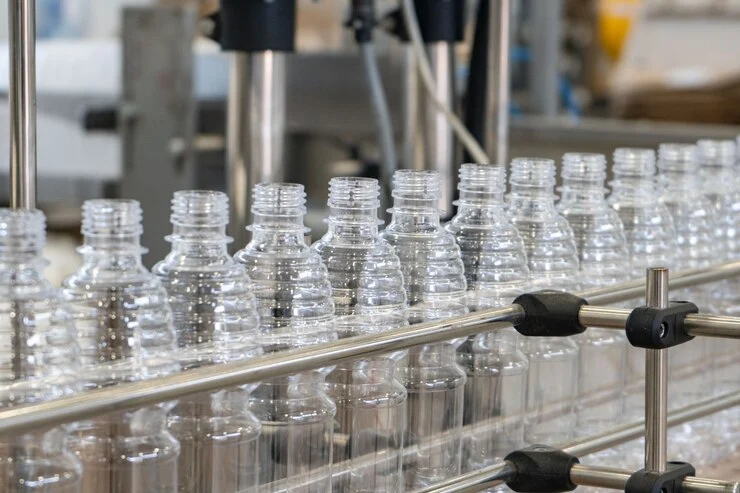
4. Producto final
¡Ta-da! El molde revela de qué está hecho. Parece que ISBM dice: "Mira lo que hice". Ahora tienes el producto final contigo. A partir de ahora podrás examinar el producto y realizar cambios en el diseño de piezas que se producirán posteriormente.
¿Por qué es importante estirar?
El paso de estiramiento en ISBM es donde ocurre la magia. Descubramos por qué los estiramientos son tan importantes en este proceso. Al alinear las moléculas de plástico, ISBM crea botellas que son:
- Más fuerte: Las moléculas alineadas crean una estructura más apretada que es más resistente a la presión y al impacto.
- Mejores barreras: La estructura contiene mejor líquidos y gases sin fugas ni deterioro.
- Encendedor: El estiramiento permite paredes más delgadas, menos plástico y más livianas.

Problemas comunes y soluciones
Si bien ISBM ofrece numerosos beneficios, no es perfecto. Todavía existen algunas lagunas en el proceso de moldeo por inyección, estirado y soplado. Pero la buena noticia es que puedes solucionarlos siguiendo algunos sencillos consejos. A continuación se muestran algunos defectos comunes de ISBM y cómo abordarlos:
| Paredes desiguales | Modificar el diseño de estiramiento y molde. |
| Marcas de hundimiento | Enfriar con precisión y control de materiales. |
| Líneas de soldadura | Plan ubicación de la puerta, presión y temperatura del molde. |
| Burbujas | Presión de soplado y ubicación de la compuerta. |
Conclusión
El moldeo por inyección, estiramiento y soplado no es solo un proceso. Es un arte que combina precisión, innovación y artesanía para crear productos plásticos complejos. A medida que las industrias avanzan, ISBM está liderando el camino en innovación, ampliando los límites de lo que es posible en la fabricación moderna.
Y si busca servicios confiables de moldeo por inyección, Hola superior industrial está aquí para ayudarte. Puedes unirte a nosotros para celebrar la magia de ISBM, donde la imaginación se encuentra con la realidad y los sueños cobran vida en nuestras manos.
Preguntas frecuentes Relacionado con Moldeo por Inyección, Estirado y Soplado
1. ¿Cuál es la diferencia entre ISBM y otras molduras?
ISBM combina lo mejor de los procesos de moldeo por inyección y soplado con más diseño flexibilidad y precisión que los métodos tradicionales.
2. ¿Qué productos se fabrican con ISBM?
ISBM se utiliza para fabricar botellas, contenedores, frascos y otros productos plásticos huecos en industrias como embalaje, productos farmaceuticos, cosméticos y automotor.
3. ¿Cómo es ISBM sostenible y ecológico?
ISBM es sostenible al fabricar productos de plástico livianos y reciclables con un mínimo desperdicio de material y consumo de energía.
4. ¿Se puede utilizar ISBM para creación de prototipos o para bajo volumen?
Sí, ISBM se puede utilizar para creación de prototipos y bajo volumen, pero es más rentable para un gran volumen debido a los costos de herramientas y configuración.
Artículos relacionados
- Moldeo por inyección médica: precisión en el cuidado de la salud
- Moldeo por inyección de caucho de silicona líquida: una guía detallada
- Dominar las tolerancias en el moldeo por inyección: aspectos clave
- Moldeo por inyección reactiva: proceso, beneficios y usos
- Defectos en el moldeo por inyección y sus soluciones
- Moldeo por inyección de aluminio: costos, beneficios y diseño
- Moldeo por inyección de ABS: principales ventajas y proceso
- Guía definitiva para el moldeo por inyección de HDPE
- 10 resinas plásticas comunes para moldeo por inyección
- Moldeo por inyección vs. moldeo por compresión


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
