


L'injection de plastique fondu dans une cavité de moule est connue sous le nom de moulage par injection. Il refroidit ensuite et se dépose dans un composant ou un produit. L'épaisseur de la paroi est un facteur clé dans la qualité et les performances du moulage par injection.
L'efficacité de fabrication, la stabilité dimensionnelle et l'intégrité structurelle dépendent de l'épaisseur des parois. Cet article traite des meilleures pratiques en matière d'estimation et de gestion de l'épaisseur des parois du moulage par injection.
Entrez dans les détails pour travailler au mieux sur votre prochain projet.
Comprendre le terme : épaisseur de paroi dans le moulage par injection
Dans le moulage par injection, l'épaisseur de paroi correspond à la distance entre les surfaces intérieures et extérieures. Il s'agit d'une valeur fondamentale qui influence de nombreuses facettes de l'opération et du résultat final.
Flux de matière uniforme, refroidissement efficace, et minimisation des défauts tout dépend d'un uniforme épaisseur de la paroi tout autour du composant.
L'influence de l'épaisseur de la paroi sur le flux de matière et le refroidissement est cruciale. Bien que leurs durées de cycle soient plus courtes et qu'elles refroidissent plus rapidement, les parois plus fines sont plus susceptibles de se déformer ou de se montrer marques d'évier.
Des périodes de refroidissement plus longues, une utilisation plus importante de matériaux et des problèmes possibles liés aux contraintes résiduelles et aux cavités internes s'appliqueront tous aux parois plus épaisses.
Lignes directrices pour la meilleure épaisseur de paroi de moulage par injection
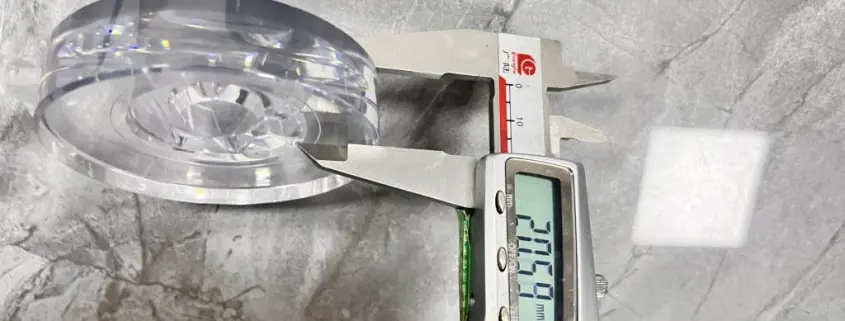
Il s'agit d'un point de départ pour la conception de pièces et sélection des matériaux pour réaliser des épaisseurs de paroi de n'importe quoi.
a. Mesure la plus basse de l'épaisseur des murs
L'épaisseur de la paroi dépend du matériau et est généralement comprise entre 0,3 et 0,5 mm. Elle dépend de la fonction de la pièce, des qualités du matériau et des besoins de production.
Pour l’intégrité structurelle, les sections qui nécessitent une grande résistance ou rigidité ont une épaisseur de paroi minimale considérablement plus grande.
b. Épaisseur de paroi la plus élevée
L'épaisseur de paroi idéale pour le moulage par injection dépend du type de matériau, de la conception du composant et du refroidissement du moule. En règle générale, l'épaisseur de paroi maximale doit être maintenue pour éviter les périodes de refroidissement prolongées, les retassures et les déformations.
Alors que l'épaisseur de paroi maximale pour la majorité des matières thermoplastiques est compris entre 3 et 4 millimètres, cela peut varier en fonction du matériau et de la conception de la pièce.
Changement de matériau en fonction de l'épaisseur de la paroi
L'épaisseur de paroi d'un produit moulé par injection est fortement influencée par le matériau utilisé. Différents matériaux ont des propriétés différentes, telles que la viscosité, le taux de retrait et la conductivité thermique, qui affectent le flux et le refroidissement du matériau.
Les matériaux thermoplastiques couramment utilisés dans le moulage par injection sont l'ABS (acrylonitrile butadiène styrène), Nylon, Polycarbonate, Polypropylène, et Polyéthylène.
Chaque matériau possède sa propre plage d'épaisseur de paroi recommandée en fonction de ses propriétés et de son application. Les matériaux à haute viscosité comme le nylon renforcé de verre nécessitent des parois plus larges pour remplir la cavité du moule.
Parallèlement, les matériaux à conductivité thermique plus élevée, tels que les thermoplastiques chargés d’aluminium, peuvent permettre des parois plus minces en raison de taux de refroidissement plus rapides.
Matériaux thermoplastiques couramment utilisés dans le moulage par injection
| Matériel | Nom et prénom | Densité (g/cm³) | Résistance à la traction (MPa) | Résistance aux chocs (kJ/m²) | Applications courantes |
| abdos | Acrylonitrile butadiène styrène | 1.04 – 1.06 | 40 – 60 | 15 – 25 | Pièces détachées automobiles, électronique grand public, jouets, appareils électroménagers |
| Nylon | Polyamide | 1.14 – 1.15 | 70 – 100 | 5 – 10 | Composants automobiles, textiles, applications industrielles |
| Polycarbonate | PC | 1.20 – 1.22 | 60 – 70 | 15 – 20 | Verres de lunettes, Équipement médical, pièces automobiles |
| Polypropylène | PP | 0.90 – 0.92 | 30 – 50 | 5 – 10 | Emballage, pièces automobiles, textiles, biens de consommation |
| Polyéthylène | Éducation physique | 0.91 – 0.97 | 20 – 30 | 10 – 20 | Sacs et contenants en plastique, bouteilles, géomembranes |
Facteurs à prendre en compte pour la conception de l'épaisseur des parois
Quand conception de pièces moulées par injection, vous devez prendre en compte plusieurs facteurs qui affectent l'épaisseur de la paroi et la qualité de la pièce.
1. Uniformité de la conception
Les variations d'épaisseur des parois peuvent provoquer des concentrations de contraintes, entraînant des fissures, des déformations et d'autres défauts. Pour obtenir une uniformité, les concepteurs évitent les angles vifs et utilisent des éléments tels que des nervures pour assurer la transition entre les zones épaisses et fines.
2. Goussets et côtes
Les détails fins sur toute la longueur de la section sont appelés nervures. Les goussets sont des éléments triangulaires ou courbes qui relient les parois à la base ou à d'autres éléments.
Lors de la conception des nervures et des goussets, maintenez leur épaisseur entre 50% et 80% de l'épaisseur nominale de la paroi. Cela permettra de garantir qu'ils refroidissent au même rythme que les parois principales et d'éviter les affaissements ou les vides.
3. Angles et coins de dépouille
Angles de dépouille sont des surfaces coniques qui permettent une éjection facile des pièces du moule. Elles sont essentielles pour éviter les contre-dépouilles et une libération en douceur de la pièce de la cavité.
Lors de la conception des angles de dépouille, tenez compte du retrait du matériau et de la géométrie de la pièce pour déterminer l'angle.
Les rayons d'angle sont un autre élément à prendre en compte lors de la conception d'un moulage par injection. Les angles vifs peuvent provoquer des concentrations de contraintes et des fissures ou des ruptures.
Pour réduire les risques, utilisez des rayons d'angle généreux, généralement de 0,5 mm à 1,5 mm, selon la taille de la pièce et le matériau.
Défauts liés à l'épaisseur de la paroi

Une épaisseur de paroi insuffisante peut provoquer divers défauts dans les pièces moulées par injection.
- Traces d'affaissement : Des bosses ou des taches aléatoires sur la surface de la pièce en raison du rétrécissement du matériau là où la pièce est devenue épaisse.
- Contorsion: il s'agit de la déformation de la forme de la pièce résultant de contraintes résiduelles ou d'un degré de retrait donné.
- Remplissage incomplet : Positionnement imparfait dans le polymère fondu ou faible remplissage de la cavité en raison d'un écoulement en fusion insuffisant ou d'une viscosité élevée.
Ainsi, pour minimiser ces défauts, il faut maintenir une épaisseur égale des parois et utiliser des angles de dépouille et des rayons d'angle appropriés. Lors du choix de l'épaisseur de la paroi, il est utile de se concentrer également sur les propriétés du matériau et les propriétés d'écoulement.
Conception manufacturable (DFM)
Cela implique l'utilisation du processus de fabrication dans le processus de conception et les contraintes qu'il implique. En mettant en œuvre les principes DFM, les concepteurs sont en mesure de concevoir les pièces à fabriquer, réduisant ainsi les coûts.
Pour l'épaisseur de paroi, les considérations DFM sont les suivantes : épaisseur de paroi uniforme sur toute la pièce. Pas de changements brusques d'épaisseur de paroi pour des angles de dépouille et des rayons d'angle appropriés. Matériaux adaptés à l'application Efficacité du refroidissement des moules et points chauds.
Grâce à la méthode DFM, l'épaisseur de paroi d'un produit conçu peut être déterminée à un point initial. Moins il y a de défauts, plus la qualité des pièces est élevée et la qualité globale est également améliorée.
Épaisseur de paroi dans la vie réelle

L'épaisseur des parois doit être très précise pour garantir la haute qualité des produits finis. Les sous-thèmes suivants montreront comment l'épaisseur des parois affecte la productivité, les coûts et les performances des pièces dans des applications pratiques.
a. Efficacité
L'épaisseur de la paroi a un impact sur le temps de refroidissement. Les parois minces refroidissent rapidement avec des taux de production faibles et élevés. Les parois plus épaisses refroidissent plus lentement, leur fabrication prend plus de temps et, par conséquent, elles sont plus coûteuses.
Un autre domaine qui peut bénéficier d'améliorations en matière d'épaisseur de paroi est l'augmentation de la productivité dans la fabrication automobile. Cela permet d'allonger la durée de vie des outils et de réduire le temps de cycle.
b. Coût
Le coût des matériaux est un facteur important qui influence le moulage par injection. Des parois plus épaisses nécessitent une utilisation plus importante de matériaux, ce qui se traduit par des coûts de production plus élevés.
Le temps de refroidissement plus long des parois plus épaisses implique également une consommation d’énergie plus importante et une usure plus importante des machines.
Si l'épaisseur des parois est prise en compte lors du développement de cet équipement, cela réduit la quantité de matériau utilisé et, par conséquent, les coûts de production.
Ceci peut être réalisé tout en garantissant que le produit final contient la résistance et le niveau de performance nécessaires.
Conclusion
Suivre les directives et peser les propriétés des matériaux pour déterminer l’épaisseur des parois peut aider les producteurs à produire des parois moins déformées ou déformées.
Ainsi, en adoptant la DFM dès le début de la conception et en tenant compte des modèles existants, producteurs peut créer les meilleures pièces moulées par injection. L'épaisseur de la paroi est également importante dans le moulage par injection.
Cela affecte la qualité du produit, les performances, la productivité de la production et les coûts.
Obtenir des services de moulage par injection de qualité auprès de Hitop Industriel est toujours bénéfique. Ils se concentrent sur la qualité et offrent une variété de services pour vous aider à obtenir les meilleures solutions de production.
Articles Liés
- Moulage par injection médicale : la précision dans le domaine de la santé
- Moulage par injection de caoutchouc de silicone liquide : un guide détaillé
- Maîtriser les tolérances du moulage par injection : les points clés
- Moulage par injection et réaction : procédé, avantages et utilisations
- Défauts de moulage par injection et leurs solutions
- Moulage par injection d'aluminium : coût, avantages et conception
- Moulage par injection ABS : principaux avantages et processus
- Guide ultime du moulage par injection de PEHD
- 10 résines plastiques courantes pour le moulage par injection
- Moulage par injection et moulage par compression


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
