

Moulage par injection à faible volume est la solution parfaite lorsque vous avez besoin de petites quantités de pièces en plastique, allant généralement de 100 à 10 000 pièces.

C'est idéal pour production en petites séries, prototypage, et fabrication à la demande, offrant un rentable alternative aux méthodes traditionnelles à haut volume.
Ce processus vous offre le meilleur des deux mondes : la qualité de moulage par injection traditionnel sans les coûts initiaux élevés.
C'est particulièrement utile pour les industries comme Équipement médical et automobile, où rapidement itérations de conception et flexibilité sont essentiels.
Qu’est-ce que le moulage par injection à faible volume ?

Moulage par injection à faible volume est un procédé de fabrication conçu pour produire de petites quantités de pièces en plastique de haute qualité, généralement en séries de 100 à 10 000 pièces.
Contrairement au moulage par injection traditionnel, qui est optimisé pour production de masse, le moulage à faible volume est flexible, ce qui permet des délais plus courts, coûts d'outillage réduits, et un délai d'exécution plus rapide.
Cette méthode est très utile pour les industries telles que Équipement médical, automobile, électronique grand public, et aérospatial, où prototypage et Personnalisation sont cruciales.
Il permet aux entreprises de gérer efficacement tester les conceptions de produits, créer prototypes fonctionnels, ou produire tirages limités sans nécessiter de production à grande échelle.
Principaux avantages et inconvénients du moulage par injection à faible volume

Avantages
Rentable pour les petits lots
Moules en aluminium des coûts d'outillage considérablement inférieurs et il n'y a pas besoin de commandes minimales élevées, ce qui le rend idéal pour les petites séries.Des délais de livraison plus rapides
Avec création de moule plus rapide et des étapes de production simplifiées, le moulage à faible volume peut considérablement réduire les délais de mise sur le marché, permettant des lancements de produits plus rapides.Flexibilité dans la conception
Cette méthode prend en charge itération de conception et le raffinement, vous aidant à tester et à ajuster les pièces avant de vous engager dans une production à grande échelle.Pont pour la production de masse
Servir de pont entre prototypage et production à grande échelleLe moulage par injection à faible volume est idéal pour les entreprises qui passent à des quantités plus importantes sans investissement initial élevé.Coûts d'inventaire réduits
Le modèle de production à la demande minimise les besoins de stockage, réduisant ainsi le risque d’excès de stock et permettant une gestion plus efficace des stocks.
Pénuries
Volume de production limité
Bien qu'efficace pour les petits lots, le moulage par injection à faible volume peut ne pas convenir de très grandes quantités où le moulage traditionnel devient plus rentable.Durabilité des moules en aluminium
Moules en aluminium peuvent s'user plus rapidement que les moules en acier, limitant potentiellement le nombre de cycles qu'ils peuvent gérer par rapport aux outils de production à haut volume.Limites matérielles
Tous les matériaux ne sont pas compatibles avec outillage en aluminium à faible volume, et certains plastiques haute performance peuvent nécessiter des techniques plus spécialisées matériaux de moule.
Plastiques couramment utilisés dans le moulage par injection à faible volume
La sélection du bon plastique pour le moulage par injection à faible volume est essentielle, car chaque matériau offre des propriétés uniques adaptées à des applications spécifiques.
Voici quelques-uns des plastiques les plus couramment utilisés et leurs principales caractéristiques :
#1 Acrylonitrile Butadiène Styrène (ABS)

Connu pour son durabilité et résistance aux chocs, abdos est largement utilisé dans pièces automobiles, boîtiers électroniques et produits de consommation.
Ce plastique est idéal pour les pièces nécessitant un équilibre entre résistance aux chocs et finition de surface, comme les composants automobiles et les articles ménagers.
#2 Polycarbonate (PC)

Avec haute résistance à la chaleur et aux chocs, Polycarbonate est valorisé pour clarté optique, ce qui le rend idéal pour applications transparentes tels que les verres de lunettes et les dispositifs médicaux.
Il est couramment utilisé dans éclairage automobile, dispositifs médicaux, et un équipement de protection en raison de son excellent rapport résistance/poids.
Nylon #3 (polyamide, PA)

Nylon offres haute résistance à l'usure et aux produits chimiques, ce qui le rend particulièrement adapté aux pièces exposées à contrainte mécanique.
On le trouve fréquemment dans engrenages, bagues, et pièces industrielles qui nécessitent une grande durabilité.
#4 Polypropylène (PP)

Ce plastique est très résistant à humidité et produits chimiques, le rendant populaire pour emballage, équipement de laboratoire et pièces automobiles.
Il est idéal pour les produits tels que les conteneurs et les pièces résistantes aux produits chimiques qui sont essentiels pour la durabilité et la résistance aux environnements difficiles.
#5 Polyéthylène (PE)

Disponible dans les deux haute densité (PEHD) et basse densité (LDPE) formes, le polyéthylène est connu pour ses léger et résistant aux chocs propriétés.
Il est couramment utilisé dans emballage, conteneurs, et d’autres pièces légères qui nécessitent de la résilience sans rigidité supplémentaire.
Élastomère thermoplastique (TPE) #6

TPE fournit flexibilité semblable à celle du caoutchouc qui est à la fois durable et doux, ce qui le rend idéal pour poignées, prises, et scellés.
Il est largement utilisé dans biens de consommation, pièces automobiles, et les applications douces au toucher nécessitant une grande élasticité.
#7 Polyuréthane thermoplastique (TPU)

Avec une excellente résistance à l'abrasion et élasticité, TPU allie durabilité et flexibilité, offrant une qualité supérieure résistance à la déchirure.
Il est souvent choisi pour chaussure, dispositifs médicaux, et des étuis de protection pour l'électronique, où l'élasticité et la résilience sont nécessaires.
Comment fonctionne le processus de moulage par injection à faible volume

Le moulage par injection à faible volume est un processus simplifié conçu pour la flexibilité, la rapidité et l’efficacité.
Chaque étape joue un rôle essentiel pour garantir des pièces fonctionnelles de haute qualité pour la production en petites séries. Voici une description détaillée du processus :
Conception d'outillage et de moules
La sélection des bons matériaux et de la bonne conception du moule est cruciale. Aluminium et Moules imprimés en 3D sont couramment utilisés en raison de leurs délais de fabrication rapides et de leur prix abordable.
Les ingénieurs conçoivent soigneusement les moules pour garantir des détails précis et une durabilité sur plusieurs cycles de production, en équilibrant coût et fonctionnalité.
Prototypage
Avant de s'engager dans la production, les prototypes permettent aux concepteurs de tester et affiner fonctionnalité partielle.
Prototypage rapide, souvent avec Moules imprimés en 3D, permet des ajustements rapides, de sorte que tous les problèmes de conception sont identifiés et corrigés rapidement, réduisant ainsi le temps et les coûts de production globaux.
Mise en place de la machine de moulage par injection
La mise en place d'une machine de moulage par injection implique configuration de la température, de la pression, et vitesse d'injection pour des performances optimales.
Les machines de production à faible volume sont généralement plus petites et conçues pour changements rapides, garantissant qu'ils sont prêts pour des exécutions en petites séries dans un délai minimal.
Processus de moulage par injection

Serrage
Le système de serrage maintient fermement le moule en place. Une pince solide est essentielle pour maintenir les moitiés du moule alignées et empêcher toute fuite de matériau pendant la phase d'injection.Injection
Le plastique fondu est injecté dans la cavité du moule à haute pression, ce qui garantit que le matériau remplit chaque détail du moule. Une pression plus basse peut être utilisée avec Moules imprimés en 3D ou en aluminium pour prolonger leur durée de vie.Refroidissement
Le refroidissement permet au plastique fondu de se solidifier et prendre formeLes moules en aluminium nécessitent généralement des temps de refroidissement plus longs que les moules en acier en raison de leurs propriétés thermiques différentes, mais cela peut être géré avec de l'air comprimé ou cheminées de refroidissement interchangeables.Éjection
Une fois refroidie, la pièce est éjectée du moule. Les méthodes d'éjection varient, allant de éjection manuelle à broches d'éjection qui poussent la pièce proprement sans endommager le moule.
Post-traitement
Après l'éjection, les pièces peuvent passer à travers étapes de post-traitement comme couper l'excédent de matière (flash), polissage et ajout de finitions de surface. Cette étape garantit que les pièces répondent à toutes les normes de qualité et d'esthétique avant d'être prêtes à être utilisées ou à être assemblées.
Applications du moulage par injection à faible volume

Le moulage par injection à faible volume est hautement adaptable et répond à une gamme de besoins de production dans tous les secteurs.
Voici un aperçu de ses principales applications :
1. Prototypage rapide
Le moulage par injection à faible volume est d'une valeur inestimable développement précoce du produit et les étapes de prototypage.
Les concepteurs peuvent créer et affiner plusieurs itérations de conception à l'aide de ce processus, contribuant ainsi à confirmer l'ajustement, la fonctionnalité et l'apparence de la pièce avant de passer à la production en série.
Cette capacité permet aux fabricants de des designs parfaits tout en maîtrisant les coûts et en économisant du temps.
2. Production en petites séries
Pour les entreprises ciblant marchés de niche ou avec des budgets de production limités, le moulage par injection à faible volume est une solution rentable.
Il est idéal pour les petites séries où la production à grande échelle peut être inutile ou trop coûteuse.
Les fabricants peuvent produire des pièces précises et de haute qualité sans investissement majeur dans l'outillage ni s'engager dans des commandes importantes, ce qui le rend parfait pour startups ou des fournisseurs de pièces personnalisées.
3. Fabrication à la demande
Industries avec une demande fluctuante, comme électronique grand public ou les produits saisonniers, bénéficient largement d'une production à la demande.
Le moulage par injection à faible volume permet aux fabricants de produire des pièces uniquement selon les besoins, de manière efficace réduire les coûts d'inventaire et minimiser les déchets.
Cette approche permet également aux entreprises de répondre rapidement aux demandes changeantes des clients sans avoir à supporter le fardeau d’un stock excédentaire, offrant ainsi une solution de fabrication flexible.
Considérations de conception pour les pièces en plastique à faible volume
La conception pour le moulage par injection à faible volume nécessite de prêter attention à plusieurs facteurs clés pour garantir la qualité et les performances des pièces.
Voici les considérations essentielles :
1. Sélection des matériaux
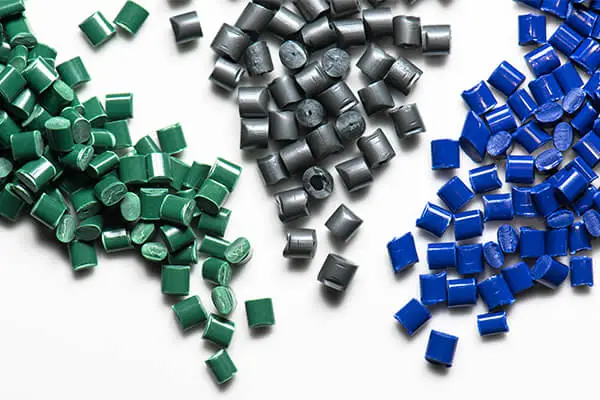
Le choix du bon matériau est crucial pour obtenir les performances souhaitées.
Tenez compte de facteurs tels que résistance thermique, durabilité, et résistance chimique en fonction de l'application de la pièce.
Par exemple, Nylon est idéal pour les composants exposés à des températures élevées, tandis que abdos offre une excellente résistance aux chocs et à la corrosion pour les produits de consommation.
2. Épaisseur de la paroi

Maintenir un cohérent épaisseur de la paroi est essentiel pour éviter les défauts tels que le gauchissement ou l'affaissement.
La règle générale est de maintenir l'épaisseur de la paroi entre 0,04 à 0,14 pouces (1 à 3,5 mm), selon le type de plastique.
Des sections plus épaisses peuvent entraîner un refroidissement inégal, tandis que des sections plus fines peuvent provoquer un remplissage incomplet ou des pièces fragiles.
3. Coins et rayons

Les angles vifs créent des points de tension et compromettent l'intégrité des pièces, entraînant une rupture potentielle.
En utilisant rayons (bords arrondis) au lieu de coins pointus aident à répartir les contraintes de manière plus uniforme, renforçant la pièce et améliorant la moulabilité.
Une bonne règle empirique consiste à ajouter un rayon d’au moins 0,25 pouce (6 mm) dans les coins.
4. Angle de dépouille

Ajout d'un angle de dépouille Les surfaces verticales facilitent l'éjection de la pièce du moule, évitant ainsi tout dommage et prolongeant la durée de vie du moule.
Pour le moulage par injection à faible volume, une ébauche de 1-2 degrés est généralement suffisant, bien que plus conceptions complexes pourrait nécessiter des angles plus raides pour une éjection en douceur.
5. Moules à cavités multiples

Pour les tirages plus importants et à faible volume, moules multi-empreintes permettre la production de plusieurs pièces identiques en un seul cycle, réduisant ainsi considérablement le coût unitaire.
Bien qu'ils impliquent des coûts initiaux plus élevés, les économies à long terme les rendent idéales pour les entreprises produisant des volumes plus importants de pièces dans la gamme des faibles volumes.
Moulage par injection à faible volume ou traditionnel

Voici un tableau qui met en évidence les principales différences entre moulage par injection à faible volume et moulage par injection traditionnel à haut volume, offrant une comparaison claire entre divers facteurs :
Choisir le bon partenaire pour le moulage par injection à faible volume

Choisir le bon partenaire pour le moulage par injection à faible volume est une étape cruciale pour assurer le succès de votre projet.
Voici les facteurs clés à prendre en compte :
Capacité de production
Il est important de sélectionner un partenaire possédant l’expérience et la capacité de répondre à vos besoins de production.
Pour le moulage par injection à faible volume, cela signifie généralement un partenaire capable de gérer efficacement des volumes allant de 100 à 10 000 pièces.
Vérifiez leurs antécédents et leur capacité à augmenter la production si nécessaire.
Conception pour la fabricabilité (DFM)
Assurez-vous que votre partenaire propose Conception pour la fabricabilité (DFM) services.
DFM vous aide à optimiser vos conceptions de pièces et de moules pour une production et une moins de défauts.
Un partenaire compétent vous fournira des informations précieuses sur la géométrie du moule, le choix des matériaux, l'épaisseur des parois et les angles de dépouille, garantissant ainsi que vos pièces sont à la fois rentables et de haute qualité.
Assurance qualité
Le contrôle qualité est essentiel dans la production à faible volume.
Recherchez un partenaire avec une solide expérience interne assurance qualité processus qui comprend des inspections, des certifications et des tests approfondis pour garantir des résultats cohérents.
Des fonctionnalités telles que les inspections automatisées, l'inspection du premier article (FAI) et les rapports dimensionnels sont un plus lors du choix d'un partenaire.
Alternatives au moulage par injection à faible volume
Lorsqu'on considère les méthodes de fabrication, il existe plusieurs alternatives au moulage par injection à faible volume, chacune avec ses propres avantages et limites en fonction des besoins de votre projet.
Voici quelques alternatives populaires :
impression en 3D

impression en 3D est un excellent choix pour Prototypage à faible coût et des itérations de conception rapides.
Il permet la création de pièces très détaillées avec des coûts initiaux minimes et sans avoir besoin de moules.
Cependant, ce n’est pas la meilleure option pour la production de masse, car l’impression 3D peut prendre du temps et manque souvent de la résistance du matériau nécessaire pour les pièces d’utilisation finale en grande quantité.
Usinage CNC

Usinage CNC est une autre méthode adaptée pour courses à faible volume.
Il offre une grande précision et fonctionne avec une variété de matériaux, notamment les plastiques et les métaux.
Cependant, l'usinage CNC est généralement plus coûteux que le moulage par injection lors de la production de pièces en plastique en plus grande quantité, notamment en raison du gaspillage de matière et des délais de production plus longs.
Thermoformage et moulage en uréthane
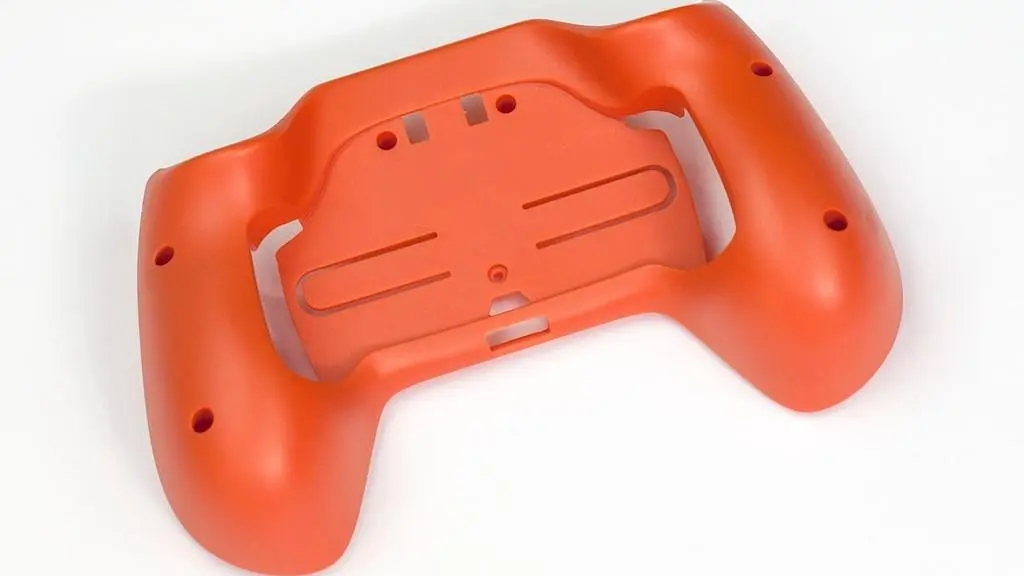
Thermoformage est un choix idéal pour les composants en plastique simples comme les plateaux ou les emballages, utilisant la chaleur et la pression pour mouler de fines feuilles de plastique sur une forme.
C'est rentable mais limité à des conceptions plus simples.
Coulée d'uréthane est utile pour créer des prototypes ou des petits lots avec un coût initial minimal.
Il fonctionne en créant un moule en silicone d'une pièce maîtresse, qui est ensuite rempli d'uréthane liquide pour produire des copies.
Bien qu'ils soient parfaits pour les petites séries, les moules s'usent après une utilisation limitée, ce qui les rend peu pratiques pour les volumes plus importants.
FAQ sur le moulage par injection à faible volume
Conclusion

Le moulage par injection à faible volume est une excellente solution pour créer des pièces de haute qualité en plus petites quantités, comblant ainsi le fossé entre le prototypage et la production à grande échelle.
Sa flexibilité, sa rentabilité et sa rapidité d’exécution en font un produit idéal pour divers secteurs d’activité.
Prêt à découvrir les avantages du moulage par injection à faible volume ?
Contactez notre équipe dès aujourd'hui pour discuter des exigences de votre projet et commencer à produire des pièces personnalisées adaptées à vos besoins.
Articles Liés
Différents types et applications de canaux chauds
Moulage par injection à canaux chauds : le guide ultime
10 produits moulés par injection pour le quotidien
Moulage par injection automobile : processus, avantages et utilisations
Principaux fabricants de machines de moulage par injection
Moulage par injection de mousse structurelle : avantages et applications
Moulage par injection de caoutchouc de silicone liquide : un guide détaillé
Guide complet sur le moulage par injection de caoutchouc
Guide ultime du moulage par injection EVA
Guide de moulage par injection d'élastomères thermoplastiques (TPE)
Guide ultime du surmoulage : techniques
10 résines plastiques courantes pour le moulage par injection
Thermoformage et moulage par injection : principales différences


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
