

Moulage par injection d'angle de dépouille dans fabrication de plastique Cela revient à incliner légèrement les parois du moule. Cette inclinaison permet au bon produit en plastique de s'éjecter facilement sans y coller ni l'abîmer. Ceci est important car, sans inclinaison, le produit final pourrait être déformé ou peu esthétique.
Selon le profil de l'objet qu'ils fabriqueront, il existe plusieurs types d'angles de dépouille. Certains d’entre eux sont basiques, comme les plans inclinés, et d’autres sont compliqués.
Il est toujours préférable de suivre les meilleures pratiques. Lisez l'article ci-dessous car nous couvrons tous les aspects du moulage par injection à angle de dépouille.
Types de moulage par injection d'angle de dépouille

Le moulage par injection d'angle de dépouille est disponible en plusieurs types, et ils sont les suivants :
1. Dépouille linéaire
La dépouille linéaire est la propriété la plus fondamentale des applications d'angle de dépouille dans le moulage par injection. Il représente un angle constant dans le moulage par injection.
Telle une pente sans fin, la dépouille linéaire est privilégiée pour les pièces de base présentant une seule courbure.
Cela garantit une éjection facile de la pièce finie de la cavité du moule sans défauts et sans réduire la cadence de production.
L'ébauche linéaire est comme la main ferme du moulage qui guide chaque processus vers le produit fini avec facilité et sans complications. Cela donne une uniformité de sortie comme Plastique seaux.
2. Dépouille courbe
La dépouille incurvée est une autre méthode populaire d'utilisation des propriétés d'angle de dépouille. Tout comme la dépouille linéaire, elle est également utilisée pour faciliter l'éjection de la pièce du cavité du moule.
Cependant, le dépouille linéaire utilise un angle constant tout au long de son application, tandis que le dépouille incurvé utilise une courbe douce dans ses applications.
Ce type de dépouille est à privilégier pour les pièces à géométrie plus compliquée ou celles à courbures multiples où une pente linéaire ne suffit pas. Comme une route sinueuse qui traverse des collines et des vallées, un tracé courbe s'applique à cette description.
Il est utilisé pour les moules compliqués où la pièce finie se détacherait facilement sans défauts. Dans le moulage par injection, la dépouille variable offre une flexibilité dans la production de diverses formes et de multiples contours de produits modernes.
3. Brouillon variable
La dépouille variable est la méthode la plus avancée pour utiliser les applications d'angle de dépouille dans le moulage par injection. Contrairement aux dépouilles linéaires ou courbes, elle n'utilise pas d'angle fixe tout au long de la conception de pièces.
Il s'agit plutôt d'un angle variable qui répond aux exigences du design. Cette méthode est couramment utilisée pour les pièces à géométrie complexe. Ou encore pour des produits composés de plusieurs pièces pour lesquels des angles de dépouille fixes ne suffisent pas.

Meilleures pratiques pour le moulage par injection à angle de dépouille
Lorsque vous créez une pièce à l'aide du moulage par injection à angle de dépouille, certaines bonnes pratiques doivent être suivies pour garantir des résultats optimaux :
1. Conception pour le brouillon: Concevoir des pièces avec des angles de dépouille suffisants pour une éjection facile. C’est la base d’un moulage facile.
2. Sélectionnez le matériau de moule approprié: Sélection de moule doit être basé sur l'application spécifique et suffisamment solide pour l'angle de dépouille. C’est la base d’un moulage facile.
3. Contrôler la température du moule: Évitez le gauchissement du moule et assurez une éjection positive en contrôlant température du moule. Cela doit être constant – donc s’il fait chaud, gardez-le au chaud.
4. Sélectionnez le composé de moulage: Sélectionnez un composé de moulage compatible avec le matériau du moule et suffisamment résistant pour l'angle de dépouille. C’est la base d’un moulage facile.
5. Ajuster les conditions de moulage: Ajustez les températures, les pressions, les pressions de maintien et le refroidissement pour maximiser l'angle de dépouille et minimiser le gauchissement. C’est la base d’un moulage facile.
Suivez ces meilleures pratiques et vous serez sur la bonne voie pour dessiner la perfection en matière de moulage par injection d'angle !
Facteurs affectant le moulage par injection d'angle de dépouille
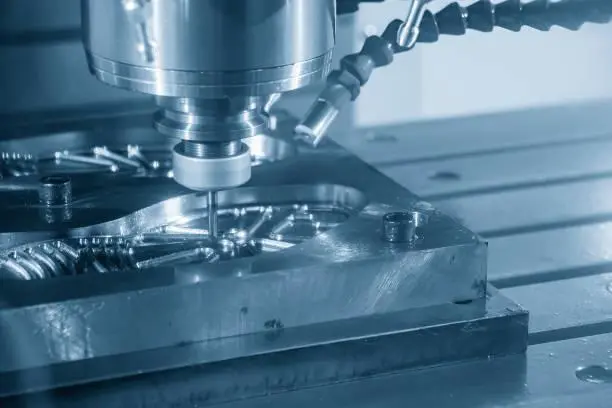
Les facteurs d'angle de dépouille du moulage par injection jouent un rôle important dans le succès de la conception. Examinons les principaux facteurs qui l'influencent :
Conception de moules Le conception de moule doit être soigneusement planifié et exécuté. L'éjection doit être facile et éviter toute déformation. Un bien conception de moule assurera un moulage réussi.
Sélection des matériaux Le matériau de moulage lui-même dictera certaines exigences en matière de projet. Différents matériaux ont des coefficients de dilatation thermique différents et, par conséquent, des exigences de tirage différentes. Choisir le bon matériau, c’est comme le construire sur un terrain solide.
Conditions de moulage Les conditions de moulage ont le plus d’impact sur l’angle de dépouille. Température, pression et temps de refroidissement sont quelques-uns des facteurs qui ont un effet direct. Ces conditions doivent être affinées comme un chef-d’œuvre pour obtenir des résultats optimaux cycle après cycle.
Moulage par injection à angle de dépouille : défis et solutions courants
Le moulage par injection à angle de dépouille est un sujet important dans moulage de plastique. Cependant, compte tenu de son importance, certains problèmes surviennent encore lors du traitement.

Jetons un coup d'oeil ensemble :
Problème: Déformation causée par un angle de dépouille moins qu'optimal, une conception de moule moins qu'optimale ou des conditions de moulage moins qu'optimales.
Remède: Augmentez l'angle de dépouille afin qu'il n'y ait pas de déformation et éjection.
Problème: La pièce moulée est difficile à éjecter en raison d’un angle de dépouille ou d’une conception du moule qui n’est pas optimal.
Remède: Modifier les conditions de moulage (température, pression, vitesse de refroidissement) sans déformation ni éjection.
Problème: Les rayures, bulles ou poches d'air sont causées par un angle de dépouille qui n'est pas optimal ou par des conditions de moulage qui ne sont pas optimales.
Remède: Appliquez un traitement de surface (revêtement, lubrifiant) pour éviter les rayures, bulles ou poches d'air.
En résumé, le moulage par injection à angle de dépouille fait partie intégrante de la transformation du plastique. Il garantit une éjection sans problème des pièces et l’intégrité des pièces finies. Les angles de dépouille linéaires, incurvés et variables offrent diverses façons d'aborder les conceptions modernes les plus complexes.
En suivant les meilleures pratiques de moulage par injection, les transformateurs peuvent obtenir des résultats optimaux à chaque cycle. Certains des défis courants auxquels sont confrontés les mouleurs par injection incluent les déformations et les défauts de surface tels que les marques d'évier et les évents.
Vous pouvez compter sur HiTop Industriel pour les services de moulage par injection car ils minimiser les problèmes et avoir une expertise. Il serait utile que vous ayez des professionnels pour concevoir avec le moins d'angle de dépouille en utilisant des sections de mur plus épaisses. De plus, il est tout aussi important de choisir les bons emplacements et tailles de portes et d’optimiser les conditions de moulage.
Vous devez prendre en compte les techniques de moulage par injection à angle de dépouille pour garantir un traitement du plastique efficace, cohérent et supérieur.
FAQ
Comment la conception du moule affecte-t-elle le moulage par injection à angle de dépouille ?
Dans le moulage par injection à angle de dépouille, la conception du moule influence l'éjection et évite également le gauchissement du pièces moulées. Une bonne géométrie du fond de moule permet une éjection facile des pièces sans aucune sensation collante et préserve la qualité.
Différents matériaux nécessitent-ils différents angles de dépouille dans le moulage par injection ?
Oui. En raison de la nature du thermoplastique et thermodurcissable polymères, ils ont leurs propres coefficients de dilatation thermique. Et ils influencent l’angle de dépouille. Certains matériaux nécessitent des angles de dépouille plus grands en fonction de leur nature pour éviter la déformation des pièces moulées.
Comment le moulage par injection à angle de dépouille évite-t-il le gauchissement des pièces moulées ?
Le moulage par injection à angle de dépouille évite le gauchissement en facilitant une éjection facile et uniforme de la cavité du moule sans aucune sensation collante. Ainsi, il réduit les contraintes qui se développent sur les pièces moulées et préserve la stabilité dimensionnelle.
Existe-t-il des limites de conception pour l’angle de dépouille dans le moulage par injection ?
Oui. Outre la géométrie de la pièce, les exigences en matière d'état de surface et les limites d'angle de dépouille doivent être vérifiées par le concepteur. Une conception appropriée et la géométrie du fond de moule garantissent le succès du processus de moulage.
Quels sont les différents contrôles de qualité effectués pour maintenir l’uniformité du moulage par injection à angle de dépouille ?
Divers contrôles de qualité comme approprié entretien des moisissures, l'inspection des pièces, la surveillance des conditions de moulage assurent l'uniformité du processus. Cela préserve la qualité du produit et répond aux exigences du client.
Articles Liés
- Moulage par injection médicale : la précision dans le domaine de la santé
- Moulage par injection de caoutchouc de silicone liquide : un guide détaillé
- Maîtriser les tolérances du moulage par injection : les points clés
- Moulage par injection et réaction : procédé, avantages et utilisations
- Défauts de moulage par injection et leurs solutions
- Moulage par injection d'aluminium : coût, avantages et conception
- Moulage par injection ABS : principaux avantages et processus
- Guide ultime du moulage par injection de PEHD
- 10 résines plastiques courantes pour le moulage par injection
- Moulage par injection et moulage par compression


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
