

Les tolérances de moulage par injection font référence à la plage de variation acceptable des dimensions de pièces moulées en plastique.
Ces tolérances garantissent que même avec de légers écarts dans le processus de fabrication, les pièces s'adapteront toujours, fonctionneront correctement et répondront aux exigences de conception.

Considérez-le comme une zone tampon pour les imperfections mineures qui pourraient survenir lors de l’injection de matière fondue dans un moule.
Pourquoi sont-ils importants ?
Car lorsque les tolérances ne sont pas bien contrôlées, cela peut conduire à des pièces qui ne s'assemblent pas ou ne fonctionnent pas comme prévu, ce qui entraîne des problèmes de production coûteux et une défaillance potentielle du produit.
Pour les fabricants souhaitant produire des pièces fiables et de haute qualité, la compréhension et l’optimisation de ces tolérances sont cruciales.
En maîtrisant les tolérances du moulage par injection, vous pouvez éviter les révisions de conception inutiles, réduire les coûts de fabrication et garantir que vos pièces répondent aux normes de qualité les plus élevées.
Explorons comment vous pouvez y parvenir !
Quelles sont les tolérances du moulage par injection ?

Les tolérances de moulage par injection font référence aux limites admissibles de variation dimensionnelle dans les pièces moulées.
Ces tolérances autorisent de petits écarts qui se produisent naturellement au cours du processus de fabrication, garantissant que les pièces fonctionnent toujours comme prévu malgré de légères différences de taille ou de forme.
Sans tolérances claires, les pièces risquent de ne pas s'assembler correctement, ce qui entraîne des erreurs d'assemblage, voire une défaillance du produit.
Pourquoi les tolérances sont-elles si importantes ?
Ils sont essentiels pour maintenir la qualité et la fonctionnalité de vos pièces.
Les tolérances tiennent compte du rétrécissement, du flux de matière et d'autres facteurs pendant le processus de moulage qui peuvent entraîner de légères variations des pièces par rapport à la conception d'origine.
En définissant la plage de tolérance correcte, les fabricants peuvent produire des pièces de manière cohérente tout en minimisant le risque de défauts.
Plages de tolérance : normale, étroite et très étroite
Dans moulage par injection, les tolérances sont classées en fonction de leur précision :
Tolérances normales:Généralement comprise entre +/- 0,1 mm. Ce niveau de précision convient à la plupart des pièces à usage général où de légères variations dimensionnelles n'auront pas d'impact sur la fonctionnalité.
Tolérances strictes:Environ +/- 0,05 mm. Ces valeurs sont utilisées lorsque les pièces doivent s'assembler plus précisément ou lorsque des écarts mineurs peuvent affecter les performances.
Tolérances très serrées: Généralement autour de +/- 0,025 mm ou même plus serré. Ceux-ci sont utilisés dans les industries de haute précision telles que Équipement médical et l’aérospatiale, où la précision est essentielle.
Le réglage de la tolérance appropriée dépend de l'application et du matériau de la pièce.
Certains matériaux rétrécissent davantage lors du refroidissement, nécessitant des tolérances plus grandes, tandis que d'autres permettent un contrôle plus strict.
Voici une répartition des plages de tolérance courantes pour divers plastiques :
Facteurs influençant les tolérances du moulage par injection
Lorsque l'on travaille avec le moulage par injection, plusieurs facteurs ont un impact sur la capacité à maintenir des tolérances précises.
La compréhension de ces facteurs peut vous aider à optimiser votre processus de conception et de fabrication, garantissant que vos pièces répondent aux spécifications requises sans retouches ni gaspillage inutiles.
Rétrécissement

Tous les matériaux plastiques rétrécissent en refroidissant après avoir été injectés dans le moule.
Ce rétrécissement est l’un des facteurs les plus critiques influençant les tolérances.
La quantité de rétrécissement d'un matériau peut varier en fonction de sa composition, du temps de refroidissement et conception de moule.
- Matériaux cristallins et amorphes: Matériaux cristallins comme polypropylène (PP) et polyamide (PA) rétrécissent davantage car leur structure moléculaire se réorganise pendant le processus de refroidissement. En revanche, les matériaux amorphes comme abdos ou PC ont un rétrécissement moins prononcé, ce qui les rend plus faciles à contrôler en termes de tolérance.
Voici une comparaison des taux de rétrécissement des matériaux courants :
| Matériel | Taux de retrait (%) |
|---|---|
| abdos | 0.4 – 0.8% |
| Polyamide (PA) | 0.7 – 1.4% |
| Polypropylène (PP) | 1.0 – 2.5% |
| Polycarbonate (PC) | 0.5 – 0.7% |
| Polyéthylène haute densité (PEHD) | 1.5 – 3.0% |
Comment le retrait affecte-t-il les tolérances ?
Plus le retrait est élevé, plus il est difficile de maintenir des tolérances serrées.
Les matériaux cristallins, avec leur retrait plus élevé, nécessitent souvent plus de tolérances par rapport aux matériaux amorphes.
Déformation

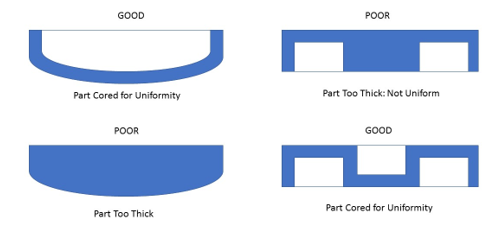
Déformation se produit lorsque différentes parties d'une pièce moulée refroidissent de manière inégale, provoquant sa torsion ou sa flexion.
Cela peut être dû à un manque d'uniformité épaisseur de la paroi ou des taux de refroidissement inappropriés.
Le gauchissement affecte non seulement l’apparence visuelle de la pièce, mais également sa précision fonctionnelle.
Stratégies pour minimiser le gauchissement :
- Maintenir une épaisseur de paroi uniforme:Cela garantit un refroidissement uniforme et minimise le risque de déformation.
- Conception avec des coins arrondis et des transitions douces:De brusques changements d’épaisseur peuvent provoquer un refroidissement inégal et entraîner une déformation.
- Utiliser des nervures au lieu d'augmenter l'épaisseur de la paroi:Les nervures fournissent un soutien structurel sans provoquer de rétrécissement excessif ni d’écarts de refroidissement.
Dilatation thermique
Les matières plastiques ont des coefficients de dilatation thermique plus élevés que les métaux, ce qui signifie que leurs dimensions peuvent changer considérablement avec les fluctuations de température.
Les pièces moulées à une température donnée peuvent se dilater ou se contracter lorsqu'elles sont exposées à des environnements différents, ce qui affecte l'ajustement et la fonction.
Pour réduire l’impact de la dilatation thermique :
- Mesurer des pièces dans des environnements contrôlés:Maintenez la température constante pendant les inspections pour garantir des mesures dimensionnelles précises.
- Utiliser des matériaux avec des coefficients de dilatation thermique plus faibles: Des matériaux comme COUP D'OEIL et le PC ont une meilleure stabilité thermique, ce qui les rend adaptés aux applications de haute précision.
Conception de pièces

La conception d’une pièce, y compris sa géométrie, l’épaisseur de sa paroi et sa complexité, joue un rôle crucial dans la détermination de la manière dont les tolérances peuvent être maintenues.
Les pièces volumineuses et complexes avec des épaisseurs de paroi variables sont plus sujettes au rétrécissement et au gauchissement, ce qui rend plus difficile l'obtention de tolérances strictes.
- Épaisseur de la paroi:Il est essentiel de maintenir l'uniformité des parois sur toute la pièce pour garantir la précision des tolérances. Les parois plus épaisses mettent plus de temps à refroidir, ce qui entraîne un retrait plus important et une déformation potentielle.
Voici un tableau indiquant les épaisseurs de paroi recommandées pour les matériaux courants :
| Matériel | Épaisseur de paroi recommandée (mm) |
|---|---|
| abdos | 1,1 – 3,5 mm |
| Polycarbonate (PC) | 1,0 – 3,8 mm |
| Polyamide (PA) | 0,7 – 2,9 mm |
| Polypropylène (PP) | 0,88 – 3,8 mm |
| PEHD | 0,7 – 5,0 mm |
Conception d'outillage

La conception et la qualité du moule sont essentielles pour obtenir des tolérances précises.
Des facteurs tels que le matériau du moule, placement de la porte, et l'efficacité du système de refroidissement affectent tous la façon dont la pièce adhère aux dimensions souhaitées.
Considérations relatives à la conception des moules pour la précision :
- Chauffage et refroidissement constants:Des températures inégales dans le moule peuvent entraîner un rétrécissement irrégulier des pièces, ce qui rend difficile le respect de tolérances strictes. Des systèmes de refroidissement uniformes aident à minimiser ces problèmes.
- Placement de la porte:Un mauvais positionnement des portes peut entraîner un écoulement irrégulier du matériau, ce qui peut entraîner un rétrécissement et une déformation. Plusieurs portes peuvent être nécessaires pour les pièces de grande taille ou complexes afin de garantir une distribution uniforme du plastique fondu.
En prenant ces facteurs en compte et en optimisant soigneusement chaque élément, les fabricants peuvent mieux contrôler la précision dimensionnelle de leurs pièces moulées par injection.
Cette approche permet de garantir que le produit final fonctionne comme prévu, avec un écart minimal par rapport à la conception.
Bonnes pratiques pour optimiser les tolérances du moulage par injection

L’optimisation des tolérances de moulage par injection est essentielle pour produire des pièces de haute qualité avec des écarts minimes.
En adoptant les meilleures pratiques en matière de conception, sélection des matériaux, l'outillage et le contrôle des processus, les fabricants peuvent systématiquement atteindre les tolérances souhaitées pour leurs produits.
Explorons ces pratiques en détail.
Conception pour la fabricabilité (DFM)
La conception pour la fabricabilité (DFM) est essentielle lors de la création de pièces qui doivent respecter des tolérances strictes.
Les principes DFM se concentrent sur la conception de pièces faciles et rentables à fabriquer tout en minimisant les erreurs telles que gauchissements et des incohérences dimensionnelles.
Épaisseur de la paroi:Une épaisseur de paroi constante est essentielle pour un refroidissement uniforme, ce qui a un impact direct sur le retrait et la précision dimensionnelle. Lorsque l'épaisseur de paroi varie, les pièces peuvent refroidir de manière inégale, ce qui entraîne des déformations ou des dimensions incorrectes.
Angles de dépouille: Ajout angles de dépouille L'angle de dépouille de 1,5° à 2° est généralement recommandé pour la plupart des pièces.
Fonctionnalités de support:Au lieu d'épaissir les parois pour augmenter la résistance, l'utilisation de fonctionnalités telles que les nervures peut améliorer l'intégrité structurelle tout en minimisant l'utilisation de matériaux. Les nervures réduisent le retrait et le temps de refroidissement, ce qui conduit à des tolérances plus cohérentes.
Exemple:Une pièce avec des parois uniformément épaisses et des nervures soigneusement placées refroidira uniformément, réduisant ainsi le risque de défauts liés au retrait.
Sélection des matériaux

Le choix du bon matériau pour votre application est l’un des facteurs les plus importants affectant les tolérances de moulage par injection.
Différents matériaux ont des taux de rétrécissement et des propriétés de dilatation thermique différents, qui influencent la précision de la pièce finale.
- Taux de rétrécissement:Les matériaux comme l'ABS ou le PC ont des taux de retrait plus faibles, ce qui les rend idéaux pour les pièces avec des tolérances serrées. En revanche, les matériaux comme le PP ou le PE peuvent avoir un retrait plus élevé, ce qui peut entraîner une plus grande variation dimensionnelle.
Il est essentiel de sélectionner un matériau qui correspond aux besoins spécifiques de l’application et aux exigences de tolérance.
Par exemple, si votre pièce exige une grande précision, l’utilisation d’un matériau comme le PC ou l’ABS serait plus avantageuse qu’un matériau à fort retrait comme le PP.
Optimisation de l'outillage

La conception et l'optimisation de l'outillage du moule avoir un impact direct sur la capacité à maintenir des tolérances strictes pendant la production.
Les facteurs d’outillage tels que l’emplacement de la porte, le placement de la broche d’éjection et la conception du système de refroidissement contribuent tous à la précision dimensionnelle.
Emplacement de la porte: Un placement correct des portes garantit un remplissage uniforme du moule, minimisant ainsi le retrait et le gauchissement. Plusieurs portes peuvent être nécessaires pour les pièces complexes ou de grande taille afin d'éviter un flux de matière irrégulier, ce qui peut entraîner des imprécisions dimensionnelles.
Conception de la goupille d'éjection:L'emplacement et la conception des broches d'éjection sont essentiels pour éviter toute déformation lors du retrait des pièces du moule. Les broches doivent être positionnées de manière à assurer une éjection en douceur des pièces sans endommager la surface ni modifier les dimensions.
Surveillance en temps réel:L'intégration de capteurs dans le moule permet de surveiller en temps réel la pression, la température et le temps de remplissage. Ces capteurs permettent d'ajuster le processus en temps réel, garantissant ainsi des résultats cohérents tout au long du cycle de production.
Exemple:Un moule avec des portes bien placées et un refroidissement constant produira des pièces avec un gauchissement minimal et une plus grande précision dimensionnelle.
Contrôles de processus
Un contrôle efficace du processus est essentiel pour maintenir des tolérances cohérentes dans le moulage par injection.
Les paramètres du processus, tels que la pression, la température et le temps de refroidissement, doivent être soigneusement contrôlés et surveillés pour minimiser la variabilité.
Capteurs de pression et de température:L'intégration de capteurs dans le moule permet de suivre le processus de moulage en temps réel, en fournissant des données précieuses sur la pression et la température. Ce retour d'information permet des ajustements rapides, garantissant que chaque pièce respecte les tolérances requises.
Normalisation des conditions environnementales:Des facteurs externes tels que la température ambiante et l'humidité peuvent affecter les propriétés des matériaux et les performances du processus. La normalisation des conditions environnementales dans la zone de production garantit que les pièces sont moulées de manière uniforme, minimisant ainsi les variations.
Exemple:Le contrôle du temps de refroidissement, de la température et de la pression lors de chaque tir peut aider à réduire les risques de défauts des pièces et à améliorer la cohérence dimensionnelle.
Normes de tolérance pour le moulage par injection

La compréhension et le respect des directives de tolérance normalisées sont essentiels pour garantir une qualité constante et fiable des pièces moulées par injection.
Des normes comme GB/T 14486-2008 et DIN 16901 offre paramètres bien définis pour les écarts admissibles dans les dimensions des pièces, aidant les fabricants à atteindre une grande précision.
Aperçu des normes
GB/T 14486-2008:Cette norme nationale chinoise définit les tolérances pour les pièces en plastique, fournissant un cadre à suivre pour les fabricants lors de la production de composants de précision. Elle classe les tolérances en différents niveaux, aidant les fabricants à choisir la plage de tolérance appropriée en fonction de l'application de la pièce et de la précision requise.
DIN 16901:La norme allemande DIN 16901 relative aux matières plastiques fournit également des lignes directrices en matière de tolérances et met l'accent sur le maintien de la fonctionnalité et de l'ajustement des pièces moulées. Cette norme est largement utilisée en Europe et est reconnue pour ses exigences strictes, notamment pour les composants complexes et précis.
Ces normes jouent un rôle clé dans la détermination de la plage d’écart acceptable pour les dimensions, garantissant que les pièces s’assemblent correctement et fonctionnent comme prévu.
Niveaux de tolérance : Commercial, Moyen et Fin
Les niveaux de tolérance sont généralement classés en trois classes :commercial, moyen, et bien.
Chaque niveau reflète le degré de variation acceptable en fonction de l’application, de la précision requise et des coûts de fabrication.
Les tolérances fines sont plus coûteuses à obtenir, tandis que les tolérances commerciales sont plus rentables mais moins précises.
En général, tolérances commerciales conviennent aux pièces qui ne nécessitent pas d'ajustements serrés, comme les composants cosmétiques.
Tolérances moyennes sont idéales pour les pièces fonctionnelles qui nécessitent un équilibre entre précision et rentabilité, tout en tolérances fines sont utilisés dans des applications de haute précision, telles que les dispositifs médicaux ou les composants aérospatiaux.
Choisir la bonne norme de tolérance

Le choix entre les niveaux de tolérance dépend des besoins spécifiques du projet.
Pour les pièces qui nécessitent un assemblage serré ou qui font partie d'un mécanisme complexe, tolérances fines devrait être prioritaire.
D'autre part, tolérances commerciales peut être suffisant pour les pièces non critiques, où les facteurs esthétiques ou de coût priment sur une précision extrême.
Défis courants dans le maintien des tolérances
Dans le moulage par injection, le maintien de tolérances précises peut être difficile en raison de divers facteurs qui influencent les dimensions et la cohérence des pièces.
Deux des défis les plus courants sont complexité dans outils multi-empreintes et grandes dimensions des pièces.
Complexité des outils multi-empreintes
Les moules multi-empreintes sont conçus pour produire plusieurs pièces en un seul cycle, augmentant ainsi l'efficacité de la production.
Cependant, il peut être difficile de maintenir des tolérances cohérentes dans toutes les cavités en raison des variations de taux de refroidissement et répartition de la pression.
Consistance du refroidissement:Dans les moules à empreintes multiples, il se peut que chaque empreinte ne refroidisse pas à la même vitesse, ce qui entraîne de légères différences dimensionnelles entre les pièces. Si une empreinte refroidit plus vite que les autres, la pièce peut rétrécir davantage, ce qui affecte l'ajustement et la fonction globale.
Répartition de la pression:La pression d'injection peut varier légèrement entre les cavités, ce qui entraîne des différences mineures dans les dimensions des pièces. Cela peut être particulièrement problématique lorsque des tolérances strictes sont requises pour des pièces qui doivent s'assembler lors de l'assemblage.
Pour atténuer ces problèmes, conception de moules de haute précision est essentiel, garantissant un refroidissement uniforme et une répartition de la pression dans toutes les cavités.
De plus, un entretien et une surveillance réguliers du moule peuvent aider à maintenir la cohérence au fil du temps.
Dimensions des grandes pièces

Les grandes pièces présentent leur propre lot de défis lorsqu'il s'agit de maintenir les tolérances.
Rétrécissement du matériau tend à être plus prononcé dans les pièces plus grandes, ce qui entraîne une plus grande variation dimensionnelle.
Variabilité du rétrécissement:Les pièces de plus grande taille subissent généralement un retrait de matériau plus important lors du refroidissement, ce qui peut entraîner des changements dimensionnels dans différentes zones de la pièce. Cela peut provoquer gauchissement ou Distorsion, ce qui rend difficile l’obtention de tolérances serrées.
Temps de refroidissement plus longs:Les grandes pièces prennent plus de temps à refroidir, ce qui augmente le risque de refroidissement irrégulier, ce qui aggrave les problèmes de rétrécissement et de tolérance.
Pour minimiser ces défis, les fabricants peuvent utiliser épaisseurs de paroi uniformes et assurer une bonne conception du canal de refroidissement dans le moule pour obtenir un retrait plus constant et une stabilité dimensionnelle.
Techniques de mesure et d'inspection

Il est essentiel de garantir que les pièces moulées par injection respectent les tolérances requises pour leur fonctionnalité et leur qualité.
Différentes techniques de mesure et d'inspection sont utilisées pour vérifier les dimensions et identifier les défauts. Explorons les méthodes les plus courantes :
Inspection visuelle
Première étape basique mais efficace du processus d’inspection, l’inspection visuelle permet aux fabricants d’identifier rapidement défauts de surface tel que gauchissement, marques d'évier, et désalignement des pièces.
Bien qu'il ne s'agisse pas d'une méthode de mesure précise, elle permet de détecter les défauts évidents avant de passer à des inspections plus détaillées.
Mesure manuelle
Pour les pièces simples avec moins de dimensions critiques, des outils de mesure manuels tels que étriers et micromètres sont utilisés.
Ces outils fournissent des mesures rapides et précises pour vérifier les dimensions dans les plages de tolérance, généralement pour les pièces avec tolérances plus lâches ou faible complexité.
Bien que les mesures manuelles soient efficaces, elles sont mieux adaptées aux composants simples et nécessitent des compétences et de l'expérience pour être utilisées de manière cohérente.
Mesure automatisée
Pour les pièces plus complexes ou nécessitant tolérances serrées, des systèmes de mesure automatisés comme Machines à mesurer tridimensionnelles (MMT) et Systèmes de vision offrir une analyse dimensionnelle précise et complète.
Ces systèmes peuvent mesurer plusieurs dimensions critiques à la fois, garantissant que les pièces répondent aux spécifications avec une variation minimale.
- MMT utiliser une sonde pour toucher physiquement différents points de la pièce, fournissant des données très précises sur les tolérances dimensionnelles.
- Systèmes de vision utiliser des caméras pour capturer des images de la pièce et les comparer aux spécifications numériques, ce qui est particulièrement utile pour sans contact inspection de pièces fragiles ou délicates.
Inspection du premier article (FAI)
L'inspection du premier article (FAI) est un processus de vérification complet effectué sur le première partie produit en série.
Il s'agit d'inspecter toutes les dimensions critiques, les propriétés des matériaux et les caractéristiques des pièces pour garantir qu'elles répondent aux exigences de tolérance de la conception.
Cette étape est essentielle pour valider que le processus de production est correctement configuré et produira des pièces qui répondent systématiquement aux spécifications tout au long du cycle.
FAQ sur les tolérances du moulage par injection
En général, tolérances commerciales conviennent aux pièces qui ne nécessitent pas d'ajustements serrés, comme les composants cosmétiques.
Tolérances moyennes sont idéales pour les pièces fonctionnelles qui nécessitent un équilibre entre précision et rentabilité, tout en tolérances fines sont utilisés dans des applications de haute précision, telles que les dispositifs médicaux ou les composants aérospatiaux.
Choisir la bonne norme de tolérance
Le choix entre les niveaux de tolérance dépend des besoins spécifiques du projet.
Pour les pièces qui nécessitent un assemblage serré ou qui font partie d'un mécanisme complexe, tolérances fines devrait être prioritaire.
D'autre part, tolérances commerciales peut être suffisant pour les pièces non critiques, où les facteurs esthétiques ou de coût priment sur une précision extrême.
Défis courants dans le maintien des tolérances
Dans le moulage par injection, le maintien de tolérances précises peut être difficile en raison de divers facteurs qui influencent les dimensions et la cohérence des pièces.
Deux des défis les plus courants sont complexité dans outils multi-empreintes et grandes dimensions des pièces.
Complexité des outils multi-empreintes
Les moules multi-empreintes sont conçus pour produire plusieurs pièces en un seul cycle, augmentant ainsi l'efficacité de la production.
Cependant, il peut être difficile de maintenir des tolérances cohérentes dans toutes les cavités en raison des variations de taux de refroidissement et répartition de la pression.
Consistance du refroidissement:Dans les moules à empreintes multiples, il se peut que chaque empreinte ne refroidisse pas à la même vitesse, ce qui entraîne de légères différences dimensionnelles entre les pièces. Si une empreinte refroidit plus vite que les autres, la pièce peut rétrécir davantage, ce qui affecte l'ajustement et la fonction globale.
Répartition de la pression:La pression d'injection peut varier légèrement entre les cavités, ce qui entraîne des différences mineures dans les dimensions des pièces. Cela peut être particulièrement problématique lorsque des tolérances strictes sont requises pour des pièces qui doivent s'assembler lors de l'assemblage.
Pour atténuer ces problèmes, conception de moules de haute précision est essentiel, garantissant un refroidissement uniforme et une répartition de la pression dans toutes les cavités.
De plus, un entretien et une surveillance réguliers du moule peuvent aider à maintenir la cohérence au fil du temps.
Dimensions des grandes pièces
Les grandes pièces présentent leur propre lot de défis lorsqu'il s'agit de maintenir les tolérances.
Rétrécissement du matériau tend à être plus prononcé dans les pièces plus grandes, ce qui entraîne une plus grande variation dimensionnelle.
Variabilité du rétrécissement:Les pièces de plus grande taille subissent généralement un retrait de matériau plus important lors du refroidissement, ce qui peut entraîner des changements dimensionnels dans différentes zones de la pièce. Cela peut provoquer gauchissement ou Distorsion, ce qui rend difficile l’obtention de tolérances serrées.
Temps de refroidissement plus longs:Les grandes pièces prennent plus de temps à refroidir, ce qui augmente le risque de refroidissement irrégulier, ce qui aggrave les problèmes de rétrécissement et de tolérance.
Pour minimiser ces défis, les fabricants peuvent utiliser épaisseurs de paroi uniformes et assurer une bonne conception du canal de refroidissement dans le moule pour obtenir un retrait plus constant et une stabilité dimensionnelle.
Techniques de mesure et d'inspection
Il est essentiel de garantir que les pièces moulées par injection respectent les tolérances requises pour leur fonctionnalité et leur qualité.
Différentes techniques de mesure et d'inspection sont utilisées pour vérifier les dimensions et identifier les défauts. Explorons les méthodes les plus courantes :
Inspection visuelle
Première étape basique mais efficace du processus d’inspection, l’inspection visuelle permet aux fabricants d’identifier rapidement défauts de surface tel que gauchissement, marques d'évier, et désalignement des pièces.
Bien qu'il ne s'agisse pas d'une méthode de mesure précise, elle permet de détecter les défauts évidents avant de passer à des inspections plus détaillées.
Mesure manuelle
Pour les pièces simples avec moins de dimensions critiques, des outils de mesure manuels tels que étriers et micromètres sont utilisés.
Ces outils fournissent des mesures rapides et précises pour vérifier les dimensions dans les plages de tolérance, généralement pour les pièces avec tolérances plus lâches ou faible complexité.
Bien que les mesures manuelles soient efficaces, elles sont mieux adaptées aux composants simples et nécessitent des compétences et de l'expérience pour être utilisées de manière cohérente.
Mesure automatisée
Pour les pièces plus complexes ou nécessitant tolérances serrées, des systèmes de mesure automatisés comme Machines à mesurer tridimensionnelles (MMT) et Systèmes de vision offrir une analyse dimensionnelle précise et complète.
Ces systèmes peuvent mesurer plusieurs dimensions critiques à la fois, garantissant que les pièces répondent aux spécifications avec une variation minimale.
- MMT utiliser une sonde pour toucher physiquement différents points de la pièce, fournissant des données très précises sur les tolérances dimensionnelles.
- Systèmes de vision utiliser des caméras pour capturer des images de la pièce et les comparer aux spécifications numériques, ce qui est particulièrement utile pour sans contact inspection de pièces fragiles ou délicates.
Inspection du premier article (FAI)
Inspection du premier article (FAI) est un processus de vérification complet effectué sur le première partie produit en série.
Il s'agit d'inspecter toutes les dimensions critiques, les propriétés des matériaux et les caractéristiques des pièces pour garantir qu'elles répondent aux exigences de tolérance de la conception.
Cette étape est essentielle pour valider que le processus de production est correctement configuré et produira des pièces qui répondent systématiquement aux spécifications tout au long du cycle.
FAQ sur les tolérances du moulage par injection
Conclusion

La compréhension et l’optimisation des tolérances de moulage par injection sont essentielles pour obtenir des pièces fonctionnelles de haute qualité.
Des facteurs tels que le choix des matériaux, les considérations de conception et le contrôle des processus jouent tous un rôle dans le maintien de tolérances précises et la minimisation des défauts.
Prêt à faire passer vos projets de moulage par injection au niveau supérieur ?
Contactez-nous aujourd'hui pour garantir que vos pièces répondent aux normes les plus élevées de précision et de performance.
Articles Liés
Moulage par injection de mousse structurelle : avantages et applications
Moulage par injection de caoutchouc de silicone liquide : un guide détaillé
Guide complet sur le moulage par injection de caoutchouc
Guide ultime du moulage par injection EVA
Guide de moulage par injection d'élastomères thermoplastiques (TPE)
Guide ultime du surmoulage : techniques
10 résines plastiques courantes pour le moulage par injection
Thermoformage et moulage par injection : principales différences
Comprendre le moulage par injection 2K : processus
Moulage par injection PEEK : propriétés, avantages et conseils
Défauts de moulage par injection et leurs solutions
Moulage par injection et réaction : procédé, avantages et utilisations
Le guide ultime du moulage par injection
Moulage par injection médicale : la précision dans le domaine de la santé
Guide complet sur le moulage par injection de métal (MIM)
Guide de moulage par injection de la ligne de séparation
Prévention des retassures dans le moulage par injection
Qu’est-ce que la contre-pression du moulage par injection ?
Top 12 des entreprises de moulage par injection de plastique aux États-Unis
Top 8 des fabricants de moulage par injection de plastique au Mexique


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
