
Les marques de brûlure dans le moulage par injection sont plus qu’un simple défaut esthétique : elles peuvent être le signe de problèmes plus profonds dans votre processus de production.
Que vous recherchiez une esthétique parfaite ou une fonctionnalité fiable, les marques de brûlure peuvent nuire aux deux, entraînant une qualité de produit compromise et des retouches coûteuses.
Dans cet article, nous allons explorer les causes ces défauts, comment ils affectent vos pièces moulées et, surtout, comment les réparer et les prévenir.
À la fin, vous aurez une compréhension claire de la manière de traiter les marques de brûlure et de garantir des cycles de production fluides et sans défaut.
Que sont les marques de brûlure dans le moulage par injection ?
Les marques de brûlure sont des stries sombres ou des décolorations, généralement noires ou brunes, qui apparaissent à la surface d’une pièce moulée par injection.
Ces marques se forment généralement à la fin du processus de remplissage lorsque l'air emprisonné est comprimé et s'enflamme, laissant derrière lui des résidus de carbone.
Bien qu’elles puissent ressembler à un défaut de surface mineur, les marques de brûlure indiquent une dégradation du matériau, qui peut affecter à la fois l’apparence et l’intégrité structurelle de la pièce.
La détection et le traitement précoces des marques de brûlure peuvent prévenir les problèmes de production futurs, réduire le gaspillage et protéger vos résultats.
Causes courantes de brûlures dans le moulage par injection
#1. Vitesse d'injection plastique élevée
Vitesse d'injection élevée est l’une des raisons les plus courantes pour lesquelles des marques de brûlure se forment sur les pièces moulées par injection.
Lorsque le Plastique Si le gazole est injecté trop rapidement, il comprime l’air emprisonné dans les cavités du moule, ce qui entraîne un allumage, souvent appelé « effet diesel ».
Cela entraîne des marques de brûlure qui sont plus visibles vers la fin du remplissage de la pièce.
Ces stries noires affectent non seulement l’apparence mais signalent également une dégradation potentielle du matériau.
Ralentir la vitesse d’injection peut aider à prévenir ce problème, en permettant à l’air de s’échapper et en évitant la combustion.
#2. Température excessive de la résine
Lorsque la température de la résine est trop élevée, le matériau peut commencer à se carboniser, entraînant des marques de brûlure.
Cela est particulièrement problématique lorsque de la résine carbonisée pénètre dans le flux de fusion, créant un cycle de matériau dégradé qui se moule dans la pièce.
Le résultat est une décoloration et une intégrité structurelle compromise.
La surveillance et le réglage des températures de la résine sont essentiels pour éviter ce défaut, car une chaleur élevée peut également avoir un impact sur la consistance globale du produit final.
#3. Mauvaise ventilation
Une ventilation adéquate est essentielle dans le processus de moulage par injection pour permettre à l’air emprisonné de s’échapper.
Lorsque le moule n’est pas suffisamment ventilé, de l’air reste emprisonné près de l’extrémité de la cavité du moule, ce qui peut s’enflammer et laisser des traces de brûlure.
Ces marques se forment généralement vers la fin du remplissage de la pièce.
L’amélioration de la ventilation en ajoutant des évents supplémentaires ou en agrandissant ceux existants permet d’éliminer les poches d’air et de réduire le risque de marques de brûlure.
#4. Air emprisonné dans les cavités d'injection
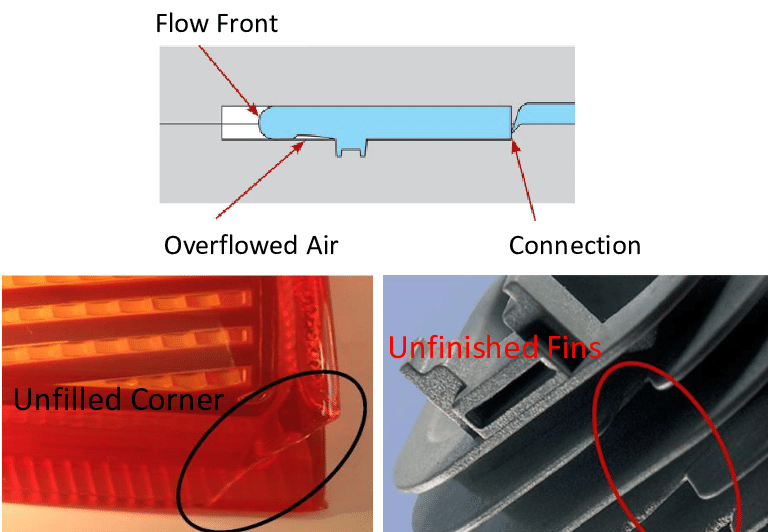
L'air emprisonné dans les cavités d'injection, souvent en raison d'une mauvaise construction du moule ou d'une pression élevée, peut entraîner de graves brûlures lorsqu'il se comprime et se réchauffe.
Cet air emprisonné, lorsqu'il n'est pas libéré correctement, crée ce qu'on appelle « l'effet diesel », provoquant des dépôts de carbone sur la pièce moulée.
Installer des aérations adéquates et optimiser conception de moule peut aider à libérer cet air emprisonné, évitant ainsi les marques de brûlure et améliorant la qualité du produit.
#5. Taille de la porte et de la buse inadéquate
Portes et des buses trop petites peuvent restreindre le débit de résine, entraînant une friction excessive, qui à son tour provoque des stries noires ou des marques de brûlure sur les pièces moulées.
Ces marques de brûlure sont particulièrement courantes vers la fin du processus de remplissage.
L'augmentation de la taille de la porte et de la buse permet un écoulement plus fluide de la résine, minimisant l'accumulation de chaleur et réduisant les risques de formation de marques de brûlure.
#6. Usure de la vis et du canon
Au fil du temps, l’usure de la vis et du cylindre de la machine de moulage par injection peut entraîner des taches noires ou des stries de couleur sur les pièces moulées.
À mesure que ces composants se dégradent, ils peuvent créer des incohérences matérielles qui provoquent des défauts.
Un entretien régulier et un remplacement rapide des pièces usées peuvent aider à prévenir ce problème, garantissant la production de pièces de haute qualité sans traces de brûlure.
Effets des marques de brûlure sur les pièces moulées par injection
Les marques de brûlure ne sont pas seulement un problème esthétique ; elles peuvent affaiblir considérablement l'intégrité structurelle de pièces moulées par injection.
La décoloration due aux marques de brûlure est souvent le signe d’une dégradation du matériau, qui compromet la résistance mécanique de la pièce.
Au fil du temps, cela peut entraîner une défaillance des pièces, en particulier dans les applications où la résistance et la durabilité sont cruciales, comme l'automobile, le médical ou produits de consommation.
Dans les scénarios réels, les marques de brûlure peuvent réduire la durée de vie du produit, rendant les pièces plus sujettes à la casse sous l'effet du stress.
Pour fabricants, cela peut entraîner une augmentation des coûts de production en raison de taux de rejet plus élevés, de reprises ou même de refontes complètes des moules.
De plus, l’insatisfaction des clients s’ensuit souvent, car les consommateurs reçoivent des produits qui non seulement semblent défectueux, mais peuvent également tomber en panne pendant l’utilisation, ce qui affecte la réputation d’une marque.
Solutions pour éviter les traces de brûlure dans le moulage par injection
#1. Optimisation de la vitesse d'injection
L’un des moyens les plus simples et les plus efficaces pour prévenir les brûlures est de réduire la vitesse d’injection.
Lorsque le plastique pénètre trop rapidement dans le moule, il emprisonne de l’air, ce qui entraîne des marques de brûlure.
Ralentir la vitesse d’injection permet à l’air de s’échapper, réduisant ainsi le risque de ces défauts.
Le réglage du contrôle du taux de remplissage peut également aider à gérer la vitesse à laquelle le plastique s'écoule dans le moule, notamment lors des dernières étapes du remplissage.
#2. Contrôle de la température de la résine
Maintenir la bonne température de la résine est essentiel pour éviter la carbonisation, qui peut contribuer aux marques de brûlure.
Une température trop élevée provoquera la carbonisation de la résine, entraînant des défauts dans les pièces moulées.
La surveillance et le réglage de la température de la résine, ainsi que la garantie que les bandes chauffantes et les commandes de température sont calibrées avec précision, aideront à éviter ces problèmes.
La réduction de la température de fusion peut également atténuer les marques de brûlure causées par la surchauffe de la résine.
#3. Amélioration de la ventilation des moisissures
Une ventilation adéquate du moule est essentielle pour éliminer l’air emprisonné qui peut entraîner des marques de brûlure.
Lorsque l’air ne peut pas s’échapper du moule, celui-ci se comprime et s’enflamme, laissant derrière lui des résidus de carbone.
L’ajout de bouches d’aération supplémentaires ou la garantie que les bouches d’aération existantes ne sont pas obstruées peut réduire considérablement ce risque.
Pour une ventilation optimale, les tailles recommandées sont de 0,025 mm pour polymères cristallins et 0,038 mm pour les polymères amorphes.
#4. Conception et entretien appropriés des moules
La conception et l’entretien du moule jouent un rôle important dans la prévention des marques de brûlure.
En s'assurant que les tailles de porte et de buse sont appropriées, on peut éviter les restrictions dans le flux de plastique, ce qui entraînerait des défauts.
Un entretien régulier de la vis et du canon est également essentiel pour éviter l'usure qui peut produire des taches noires ou des stries sur la pièce moulée.
Un nettoyage et une inspection réguliers du moule empêchent les problèmes de dégénérer en marques de brûlure.
#5. Gestion de la qualité des matériaux
Les marques de brûlure peuvent également provenir d’une mauvaise qualité du matériau ou d’une mauvaise manipulation de la résine.
Humidité dans la résine provoque de la vapeur lorsqu'il est chauffé, contribuant ainsi aux marques de brûlure.
S'assurer que tous les matériaux sont correctement séchés avant moulage par injection est essentiel pour éviter ce problème.
De plus, l’utilisation de résines de haute qualité et le stockage des matériaux dans des conditions appropriées contribueront à réduire la contamination qui pourrait entraîner des marques de brûlure.
Techniques avancées de prévention des brûlures
Outils de simulation
Le logiciel de simulation permet de prévoir le flux d'air et de détecter les problèmes de ventilation à un stade précoce, vous permettant ainsi d'effectuer des ajustements avant la production.
Systèmes de refroidissement améliorés
Les systèmes de refroidissement optimisés maintiennent des températures constantes du moule et de la résine, évitant ainsi la surchauffe et réduisant les risques de brûlures.
Moulage par injection à plusieurs étapes
L’utilisation du moulage par injection en plusieurs étapes permet un meilleur contrôle des taux de remplissage et de la pression, contribuant ainsi à réduire l’air emprisonné et à prévenir les marques de brûlure.
Détection des traces de brûlure dans le moulage par injection
Inspection visuelle
Les marques de brûlure peuvent être identifiées visuellement comme des stries noires, brunes ou foncées, généralement vers la fin de l'étape de remplissage.
Des inspections régulières pendant la production aident à détecter ces défauts le plus tôt possible, permettant ainsi de prendre des mesures correctives rapides pour éviter d'autres problèmes.
Suivi des processus et analyse des données
Des capteurs en temps réel surveillent des variables clés telles que la température, la pression et la vitesse d'injection.
L'analyse de ces données permet de détecter les irrégularités qui pourraient conduire à des marques de brûlure, permettant aux fabricants de procéder à des ajustements en temps opportun et éviter les défauts.
Dépannage des marques de brûlure dans le moulage par injection
#1. Tests progressifs
La réalisation de tests à courte distance peut aider à identifier exactement quand et où les marques de brûlure commencent à apparaître.
Cela vous permet d'identifier les étapes du processus d'injection où l'air est emprisonné ou où un excès de chaleur est généré, fournissant ainsi des informations claires pour des améliorations ciblées.
#2. Réglage des paramètres du processus
Une fois les tests terminés, des ajustements de la vitesse d’injection, de la température et de la pression peuvent être effectués pour traiter les causes profondes des marques de brûlure.
La diminution de la vitesse ou de la température d’injection peut aider à réduire la compression de l’air et la surchauffe, empêchant ainsi la formation de marques de brûlure.
#3. Refonte du moule
Si les marques de brûlure persistent, une nouvelle conception du moule peut être nécessaire.
L’amélioration de la taille de la porte, l’ajustement des dimensions de la buse ou l’amélioration de la ventilation du moule peuvent éliminer le problème.
La refonte de ces caractéristiques peut améliorer le flux d’air et le flux de fusion, réduisant ainsi l’apparition de marques de brûlure et améliorant la qualité globale du produit.
Conclusion
Les marques de brûlure dans le moulage par injection peuvent compromettre à la fois l’apparence et l’intégrité structurelle de vos produits.
En comprenant leurs causes, telles que des vitesses d’injection élevées, de l’air emprisonné et une ventilation incorrecte du moule, vous pouvez mettre en œuvre des solutions efficaces pour les prévenir et améliorer la qualité de la production.
Pour garantir un moulage par injection sans défaut, il est essentiel d'optimiser vos processus et de maintenir des inspections régulières des moules.
Si vous rencontrez des problèmes persistants de brûlures, pensez à en partenariat avec des experts qui se spécialisent dans le dépannage et l’amélioration des performances du moulage par injection.


