


अंतः क्षेपण ढलाईसामान्य शब्दों में, कई उद्योगों में यह सबसे अधिक पसंद किया जाने वाला उत्पाद बन गया है।
क्या आप जानते हैं कि इंजेक्शन मोल्डिंग किसी भी उद्योग में उत्पादन के लिए इस्तेमाल की जाने वाली नंबर 1 विधि है? प्लास्टिक के हिस्से दुनिया भर में?
यह सच है!
इसकी गति, सटीकता और लागत प्रभावशीलता के साथ, यह कोई आश्चर्य की बात नहीं है कि 30% से अधिक सभी प्लास्टिक उत्पाद इस विधि का उपयोग करके बनाये जाते हैं।
लेकिन इंजेक्शन मोल्डिंग वास्तव में क्या है?
खैर, कल्पना कीजिए कि छोटे प्लास्टिक के मोतियों को पिघलाकर उन्हें एक सांचे में डाला जाए, और देखिए! आपको एकदम सही आकार का प्लास्टिक का हिस्सा मिल गया। यह जादू जैसा है। और यह जान लीजिए: खिलौनों से लेकर कार के पुर्जों तक, 10,000 से ज़्यादा उत्पाद हर साल इसी तरह बनाए जाते हैं।
इस पोस्ट में आप क्या सीखेंगे?
इस ब्लॉग में, हाईटॉप इंजेक्शन मोल्डिंग की दुनिया में गहराई से जाना जाएगा, आपको सूचित निर्णय लेने के लिए आवश्यक ज्ञान और अंतर्दृष्टि प्रदान करेगा। चलिए शुरू करते हैं।
इंजेक्शन मोल्डिंग क्या है?
यह एक औद्योगिक प्रक्रिया है जिसका उपयोग बड़ी मात्रा में भागों और उत्पादों का उत्पादन करने के लिए किया जाता है। इसमें पिघली हुई सामग्री, अक्सर प्लास्टिक, को उच्च दबाव पर मोल्ड गुहा में इंजेक्ट करना शामिल है। जब सामग्री ठंडी होकर ठोस हो जाती है, तो यौगिक निकल जाता है और भाग निकल जाता है।
इस विधि का विभिन्न उद्योगों में व्यापक रूप से उपयोग किया जाता है क्योंकि यह सटीक और सुसंगत जटिल आकार बनाता है। यह बड़े पैमाने पर उत्पादन का एक प्रभावी तरीका है, जो एक ही आयाम वाले बहुत सारे भागों को तेज़ गति से बनाने की अनुमति देता है। ऑटोमोटिव, उपभोक्ता उत्पाद और चिकित्सा उपकरण ऐसे भाग हैं जिन्हें इंजेक्शन मोल्डिंग द्वारा बनाया जाता है।
कम समय में जटिल आकृतियाँ बनाने की क्षमता के अलावा, इंजेक्शन मोल्डिंग प्रक्रिया से कई अन्य लाभ भी मिलते हैं। यह निर्माताओं को बड़े पैमाने पर उत्पादन में सख्त सहनशीलता और निरंतर गुणवत्ता प्राप्त करने में सक्षम बनाता है।
बेहतर समझ के लिए नीचे इंजेक्शन मोल्डिंग की तुलना तालिका दी गई है।
| पहलू | थर्मोप्लास्टिक इंजेक्शन मोल्डिंग | थर्मोसेट इंजेक्शन मोल्डिंग | धातु इंजेक्शन मोल्डिंग (एमआईएम) |
| सामग्री | thermoplastics | थर्मोसेटिंग पॉलिमर | धातु पाउडर |
| प्रक्रिया | मोल्ड गुहा में पिघली हुई सामग्री का उच्च दबाव इंजेक्शन | थर्मोप्लास्टिक के समान, लेकिन अपरिवर्तनीय उपचार | आमतौर पर, यह तेजी से जमने के कारण छोटा होता है |
| सामग्री गुण | इसमें बिना किसी गिरावट के बार-बार पिघलने और पुनः आकार देने की विशेषता है। | अपरिवर्तनीय उपचार के परिणामस्वरूप मजबूत, टिकाऊ भाग प्राप्त होते हैं | उच्च शक्ति और उत्कृष्ट आयामी सटीकता |
| ठंड का समय | आमतौर पर, तेजी से जमने के कारण छोटा | लंबे समय तक इलाज की आवश्यकता है | लम्बा शीतलन और सिन्टरिंग समय |
| भाग जटिलता | जटिल ज्यामिति वाले अत्यंत जटिल भागों का निर्माण कर सकते हैं | सरल से लेकर मध्यम जटिल भागों के लिए उपयुक्त | उच्च परिशुद्धता के साथ जटिल धातु भागों का उत्पादन करने में सक्षम |
| उत्पादन मात्रा | उच्च मात्रा उत्पादन के लिए उपयुक्त | आमतौर पर कम से मध्यम मात्रा के उत्पादन के लिए उपयोग किया जाता है | कम से लेकर उच्च मात्रा के उत्पादन के लिए उपयुक्त |
| उपकरणन लागत | प्रारंभिक टूलींग लागत अधिक हो सकती है लेकिन बड़े उत्पादन दौर में इसका परिशोधन हो जाता है | टूलींग की लागत मध्यम है | टूलींग की लागत अधिक हो सकती है लेकिन बड़े उत्पादन दौर में इसका परिशोधन हो सकता है |
| सतह खत्म | न्यूनतम पोस्ट-प्रोसेसिंग के साथ उत्कृष्ट सतह फिनिश | न्यूनतम पोस्ट-प्रोसेसिंग के साथ अच्छी सतह फिनिश | न्यूनतम पोस्ट-प्रोसेसिंग के साथ उत्कृष्ट सतह फिनिश |
| आवेदन | ऑटोमोटिव, उपभोक्ता वस्तुओं और इलेक्ट्रॉनिक्स जैसे कई क्षेत्रों में उपयोग किया जाता है। | ऐसे अनुप्रयोगों में उपयोग किया जाता है जहां ताप प्रतिरोध और स्थायित्व महत्वपूर्ण होते हैं | ऑटोमोटिव, एयरोस्पेस और चिकित्सा उद्योगों में उपयोग किए जाने वाले छोटे, जटिल धातु भागों के उत्पादन के लिए आदर्श |
इसके अलावा, इंजेक्शन मोल्डिंग की बहुमुखी प्रतिभा विभिन्न थर्मोप्लास्टिक और थर्मोसेटिंग सामग्रियों के लिए अनुमति देती है, जो विविध उत्पाद आवश्यकताओं को पूरा करती है। सामग्री का चयन यही कारण है कि इंजेक्शन मोल्डिंग का उपयोग विभिन्न उद्योगों में व्यापक रूप से किया जाता है, क्योंकि यह प्रतिरोधी और लागत प्रभावी घटकों के उत्पादन की गारंटी देता है।
इंजेक्शन मोल्डिंग का इतिहास:
इंजेक्शन मोल्डिंग का इतिहास 19वीं सदी के अंत में शुरू होता है जब जॉन वेस्ले हयात ने पहली बार इसका आविष्कार किया था। इंजेक्शन मोल्डिंग मशीन सेल्यूलॉइड बिलियर्ड गेंदों के उत्पादन के लिए। इसने आधुनिक प्लास्टिक निर्माण तकनीकों की शुरुआत को चिह्नित किया। पिछले कुछ वर्षों में, सामग्री और प्रौद्योगिकी में प्रगति ने इस प्रक्रिया को परिष्कृत किया है, जिससे यह तेज़, अधिक सटीक और लागत प्रभावी हो गई है।
द्वितीय विश्व युद्ध के दौरान, इंजेक्शन मोल्डिंग में उल्लेखनीय वृद्धि देखी गई क्योंकि बड़े पैमाने पर उत्पादित प्लास्टिक घटकों की मांग बढ़ गई। युद्ध के बाद की आर्थिक उछाल ने इसके विकास को और आगे बढ़ाया, जिससे मोल्ड डिजाइन, सामग्री और मशीन क्षमताओं में वृद्धि हुई।
20वीं सदी के उत्तरार्ध में, इंजेक्शन मोल्डिंग घरेलू वस्तुओं से लेकर ऑटोमोटिव पार्ट्स तक विभिन्न उत्पादों के निर्माण के लिए पसंदीदा तरीका बन गया। यह विनिर्माण उद्योग का आधार बना हुआ है, जो सामग्री विज्ञान, स्वचालन और स्थिरता प्रयासों में प्रगति के साथ लगातार विकसित हो रहा है।
इंजेक्शन मोल्डिंग प्रक्रिया कैसे काम करती है?

प्लास्टिक के कणों को पिघलाकर एक चिपचिपा तरल पदार्थ प्राप्त करना शुरू होता है इंजेक्शन मोल्डिंग की प्रक्रियाइसे मोल्ड कैविटी में उच्च दबाव पर इंजेक्ट किया जाता है, जिससे सारा स्थान भर जाता है और वांछित भाग का रूप ले लेता है। एक बार जब मोल्ड सामग्री से भर जाता है, तो सामग्री का ठंडा होना शुरू हो जाता है, और यह जम जाता है, और तैयार उत्पाद तैयार हो जाता है।
दबाव के मुक्त होने पर मोल्ड खुल सकता है और भाग बाहर निकल सकता है, फिर इस प्रक्रिया को दोहराया जाता है जिससे भागों का बड़े पैमाने पर उत्पादन सुनिश्चित होता है। यह सरल प्रक्रिया विभिन्न उद्योगों में उपयोग किए जाने वाले विभिन्न प्लास्टिक घटकों के प्रभावी और सटीक उत्पादन को सुनिश्चित करती है।
इंजेक्शन मोल्डिंग में प्रयुक्त मशीनें:
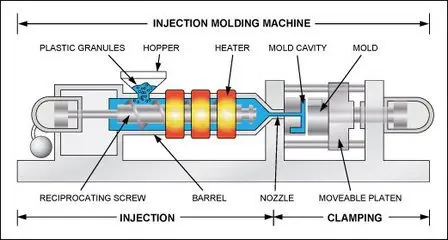
इंजेक्शन मोल्डिंग मशीनें इंजेक्शन मोल्डिंग प्रक्रिया का मूल आधार हैं। वे विभिन्न आकारों और विन्यासों में उपलब्ध हैं जो आपकी आवश्यकताओं के अनुरूप हैं विभिन्न उत्पादन आवश्यकताएँ.
इन मशीनों में प्लास्टिक के छर्रे भरने के लिए एक हॉपर, छर्रे को पिघलाकर तरल बनाने के लिए एक हीटिंग इकाई, तथा पिघले हुए पदार्थ को मोल्ड गुहा में धकेलने के लिए एक इंजेक्शन इकाई शामिल होती है।
इंजेक्शन के दौरान मशीन की क्लैम्पिंग यूनिट द्वारा मोल्ड को स्थिति में क्लैंप किया जाता है, जो इसे बंद रखने के लिए आवश्यक दबाव डालता है। कुछ मशीनों में अतिरिक्त सुविधाएँ होती हैं, जैसे तापमान नियंत्रण प्रणाली, जो लगातार सामग्री हीटिंग सुनिश्चित करती है और सटीक संचालन के लिए प्रोग्राम करने योग्य नियंत्रण।
अधिकांश आधुनिक इंजेक्शन मोल्डिंग मशीनों को उत्पादकता बढ़ाने और मैनुअल श्रम को खत्म करने के लिए स्वचालन प्रौद्योगिकियों को शामिल करने के लिए डिज़ाइन किया गया है। इनमें भाग हटाने के लिए रोबोटिक आर्म्स, सामग्री हैंडलिंग के लिए कन्वेयर सिस्टम और उत्पादन प्रक्रिया की निगरानी के लिए एकीकृत गुणवत्ता नियंत्रण सेंसर शामिल हो सकते हैं।

इंजेक्शन मोल्डिंग में प्रयुक्त मशीनों की सूची यहां दी गई है।
क्षैतिज इंजेक्शन मोल्डिंग मशीन:
क्षैतिज इंजेक्शन मोल्डिंग मशीनों में क्षैतिज अभिविन्यास होता है, जहाँ मोल्ड को फ्लैटबेड पर रखा जाता है। इन मशीनों का उपयोग आमतौर पर प्लास्टिक भागों के उच्च-मात्रा उत्पादन के लिए किया जाता है, क्योंकि वे कुशल संचालन और स्वचालित असेंबली लाइनों में आसान एकीकरण की अनुमति देते हैं।
क्षैतिज मशीनें बहुमुखी हैं और छोटे घटकों से लेकर बड़े भागों तक कई अनुप्रयोगों के लिए उपयुक्त हैं।
वर्टिकल इंजेक्शन मोल्डिंग मशीन:
वर्टिकल इंजेक्शन मोल्डिंग मशीनों में वर्टिकल ओरिएंटेशन होता है, जिसमें मोल्ड को इंजेक्शन यूनिट के ऊपर लंबवत रूप से लगाया जाता है। ये मशीनें ओवर-मोल्डिंग या इंसर्ट मोल्डिंग अनुप्रयोगों के लिए आदर्श हैं, जहाँ मोल्ड को ऊपर से सुलभ होना चाहिए। वर्टिकल मशीनें जगह बचाने वाली होती हैं और मोल्ड डिज़ाइन में लचीलापन प्रदान करती हैं।
हाइड्रोलिक प्लास्टिक इंजेक्शन मोल्डिंग मशीन:
हाइड्रोलिक प्लास्टिक इंजेक्शन मोल्डिंग मशीनें मोल्ड कैविटी में पिघले हुए प्लास्टिक को इंजेक्ट करने के लिए आवश्यक उच्च दबाव बनाने के लिए हाइड्रोलिक सिस्टम का उपयोग करके काम करती हैं। ये मशीनें अपनी विश्वसनीयता, स्थायित्व और लगातार प्रदर्शन के लिए जानी जाती हैं। वे आमतौर पर विभिन्न प्लास्टिक सामग्रियों के लिए उपयोग की जाती हैं और कई मोल्ड आकारों और विन्यासों को समायोजित कर सकती हैं।
हाइब्रिड इंजेक्शन मोल्डिंग मशीन:
हाइब्रिड इंजेक्शन मोल्डिंग मशीनें हाइड्रोलिक और इलेक्ट्रिक सिस्टम का मिश्रण हैं जो इष्टतम ऊर्जा उपयोग और प्रदर्शन सुनिश्चित करती हैं। इन मशीनों के लिए बिजली इंजेक्शन और क्लैम्पिंग दोनों प्रक्रियाओं को नियंत्रित करने के लिए इलेक्ट्रिक सर्वो मोटर्स द्वारा प्रदान की जाती है, जो सटीकता के साथ की जाती हैं, जबकि हाइड्रोलिक सिस्टम का उपयोग मोल्डिंग के लिए आवश्यक उच्च दबाव प्रदान करने के लिए किया जाता है।
धातु इंजेक्शन मशीन:
एमआईएम मशीनें मशीनों का एक समूह है जिसका उपयोग इंजेक्शन मोल्डिंग नामक प्रक्रिया द्वारा धातु के भागों के निर्माण में किया जाता है। ऐसी मशीनों को बाइंडर में धातु के पाउडर के साथ काम करने के लिए प्रोग्राम किया जाता है, जिसे फिर मोल्ड कैविटी में इंजेक्ट किया जाता है, रिबाउंड किया जाता है, और अंतिम धातु भाग बनाने के लिए सिंटर किया जाता है।
धातु इंजेक्शन मोल्डिंग का उपयोग उच्च आयामी परिशुद्धता और माप के साथ छोटे, जटिल धातु भागों के निर्माण में व्यापक रूप से किया जाता है।
बहु-रंग इंजेक्शन मोल्डिंग मशीन:
मल्टी-कलर इंजेक्शन मोल्डिंग मशीनों में एक ही मोल्डिंग चक्र में अलग-अलग रंगों या सामग्रियों वाले भागों का उत्पादन करने के लिए कई इंजेक्शन इकाइयाँ और मोल्ड होते हैं। ये मशीनें मोल्ड कैविटी में अन्य सामग्रियों के एक साथ इंजेक्शन की अनुमति देती हैं, जिसके परिणामस्वरूप जटिल डिज़ाइन और सौंदर्य विशेषताओं वाले भाग बनते हैं।
बहु-रंग इंजेक्शन मोल्डिंग मशीनें, जिनमें कई इंजेक्शन इकाइयां और मोल्ड होते हैं, एक मोल्डिंग चक्र के भीतर विभिन्न रंगों या सामग्रियों वाले भागों के उत्पादन की अनुमति देती हैं।
इंजेक्शन मोल्डिंग में प्रभावित तत्व:
इंजेक्शन मोल्डिंग में विनिर्माण प्रक्रिया की सफलता और अंतिम उत्पाद की गुणवत्ता निर्भर करती है कई कारकों परइन तत्वों में तापमान, दबाव, इंजेक्शन की गति, ठंडा होने का समय और सामग्री के गुण शामिल हैं। इनमें से प्रत्येक तत्व एक दूसरे के साथ परस्पर क्रिया करता है और पिघली हुई सामग्री के प्रवाह से लेकर मोल्ड किए गए हिस्से के निर्माण तक इंजेक्शन मोल्डिंग प्रक्रिया के विभिन्न पहलुओं को प्रभावित करता है।
यह समझना कि ये तत्व इंजेक्शन मोल्डिंग को कैसे प्रभावित करते हैं, सुसंगत और उच्च-गुणवत्ता वाले परिणाम प्राप्त करने के लिए आवश्यक है। प्रत्येक तत्व को सावधानीपूर्वक नियंत्रित और अनुकूलित करके, निर्माता दोषों को कम कर सकते हैं, उत्पादन दक्षता में सुधार कर सकते हैं और मोल्ड किए गए भागों की अखंडता सुनिश्चित कर सकते हैं।
आइए उन तत्वों का पता लगाएं जो इंजेक्शन मोल्डिंग से प्रभावित होते हैं।
1. सामग्री की नमी (शुष्क समय):
सामग्री की नमी, जिसे शुष्क समय के रूप में भी जाना जाता है, इंजेक्शन मोल्डिंग प्रक्रिया में उपयोग किए जाने से पहले कच्चे माल से नमी को हटाने के लिए आवश्यक समय को संदर्भित करता है। सामग्री में नमी मोल्डिंग के दौरान कई समस्याओं का कारण बन सकती है, जिसमें सतह के दोष, कम यांत्रिक गुण और खराब आयामी स्थिरता शामिल हैं। इष्टतम मोल्डिंग स्थितियों को सुनिश्चित करने के लिए, प्रसंस्करण से पहले नायलॉन, एबीएस और पॉली कार्बोनेट जैसी हाइग्रोस्कोपिक सामग्रियों को अच्छी तरह से सुखाना महत्वपूर्ण है।
उचित सुखाने को डेसीकेंट या अन्य सुखाने वाले उपकरणों के माध्यम से प्राप्त किया जाता है, जो गर्मी और वायु प्रवाह के माध्यम से सामग्री से नमी को हटाते हैं। सुखाने के लिए आवश्यक समय सामग्री के प्रकार, मोटाई और पर्यावरणीय परिस्थितियों के आधार पर भिन्न होता है। सामग्री को पर्याप्त रूप से सुखाने में विफलता के परिणामस्वरूप फैलाव के निशान, बुलबुले और खराब सतह खत्म जैसे दोष हो सकते हैं।
इसलिए, निर्माताओं को लगातार और उच्च गुणवत्ता वाले इंजेक्शन मोल्डेड भागों को सुनिश्चित करने के लिए सामग्री की नमी की मात्रा की सावधानीपूर्वक निगरानी और नियंत्रण करना चाहिए।
2. मोल्ड तापमान:
इंजेक्शन मोल्डिंग प्रक्रिया में मोल्ड का तापमान महत्वपूर्ण होता है, जो अंत में प्राप्त भागों की गुणवत्ता और विशेषताओं को निर्धारित करता है। मोल्ड तापमान का नियंत्रण एक भाग के आयाम की स्थिरता, कम दोष और बेहतर चक्र समय के लिए महत्वपूर्ण है।
कम मोल्ड तापमान के कारण कम सामग्री प्रवाह, गुहाओं का अधूरा भरना और लंबे चक्र समय होते हैं। वैकल्पिक रूप से, उच्च मोल्ड तापमान से वॉरपेज, सिंक मार्क्स और बहुत अधिक सिकुड़न जैसी समस्याएं हो सकती हैं। इंजेक्शन मोल्डर उचित मोल्ड तापमान सुनिश्चित करने के लिए मोल्ड में निर्मित उन्नत हीटिंग और कूलिंग सिस्टम का उपयोग करते हैं। ये सिस्टम मोल्डिंग प्रक्रिया के दौरान सटीक तापमान नियंत्रण की अनुमति देते हैं, जिसमें सामग्री के प्रकार, भाग ज्यामिति और उत्पादन आवश्यकताओं जैसे कारकों के आधार पर समायोजन किया जाता है।
3. मशीन पैरामीटर:
मशीन पैरामीटर, बैरल का तापमान, इंजेक्शन की गति, दबाव, ठंडा होने का समय और पैक करने का समय/दबाव सभी महत्वपूर्ण कारक हैं जो इंजेक्शन मोल्डेड भागों की गुणवत्ता और स्थिरता को प्रभावित करते हैं। इन मशीन मापदंडों को अनुकूलित करने के लिए सामग्री की विशेषताओं, भाग के डिजाइन और उत्पादन आवश्यकताओं पर सावधानीपूर्वक विचार करने की आवश्यकता होती है ताकि सुसंगत, उच्च गुणवत्ता वाले इंजेक्शन मोल्डेड पार्ट्स.
4. हॉट रनर तापमान नियंत्रण:
इंजेक्शन मोल्डिंग में हॉट रनर सिस्टम का उपयोग करते समय हॉट रनर तापमान नियंत्रण सर्वोपरि होता है। हॉट रनर सिस्टम में गर्म तत्व होते हैं जो प्लास्टिक को पिघलाए रखते हैं क्योंकि यह रनर सिस्टम के माध्यम से मोल्ड गुहा में प्रवाहित होता है।
उचित तापमान नियंत्रण एक समान राल प्रवाह सुनिश्चित करता है, जिससे ठंडे स्लग, प्रवाह असंतुलन या समय से पहले जमने जैसी समस्याओं को रोका जा सकता है। संसाधित की जा रही विशिष्ट सामग्री और भाग के डिज़ाइन के अनुसार हॉट रनर तापमान को समायोजित करने से सुसंगत भराव प्राप्त करने और दोषों के जोखिम को कम करने में मदद मिलती है।
न्यूनतम स्क्रैप या पुनर्कार्य के साथ उच्च गुणवत्ता वाले भागों का उत्पादन करने के लिए इंजेक्शन मोल्डिंग के दौरान सटीक तापमान नियंत्रण बनाए रखना आवश्यक है।
इंजेक्शन मोल्डिंग के शीर्ष 10 प्रकार:
इंजेक्शन मोल्डिंग एक अनुकूली उत्पादन तकनीक है जिसे विभिन्न अनुप्रयोगों के लिए उपयुक्त विभिन्न रूपों में आपूर्ति की जा सकती है।
क्या आप जानते हैं?
अध्ययन के अनुसार, वैश्विक इंजेक्शन मोल्डिंग बाजार 2023 में 214.1 बिलियन अमरीकी डॉलर तक पहुंच गया, और 2023 से 2030 तक बाजार में 4.3% की CAGR से वृद्धि होने का अनुमान है। बड़े बाजार का आकार विभिन्न उद्योगों में बड़े स्तर पर इंजेक्शन मोल्डिंग की उपस्थिति को दर्शाता है।
इंजेक्शन मोल्डिंग तकनीकों की विविधता निर्माताओं को उनकी आवश्यकताओं के लिए सबसे उपयुक्त समाधान का चयन करने की अनुमति देती है।

आइये इसके विभिन्न प्रकारों पर नजर डालें।
1. थर्मोप्लास्टिक इंजेक्शन मोल्डिंग:
की प्रक्रिया थर्माप्लास्टिक इंजेक्शन मोल्डिंग यह एक अत्यधिक लागू विधि है जिसमें प्लास्टिक के छर्रों को पिघला हुआ अवस्था तक गर्म किया जाता है और फिर उच्च दबाव पर मोल्ड गुहा में इंजेक्ट किया जाता है। जब मोल्ड तैयार हो जाता है तो सामग्री को उसमें डाला जाता है और ठंडा होने और आवश्यक भाग के आकार में सख्त होने के लिए छोड़ दिया जाता है।
इंजेक्शन मोल्डिंग थर्मोप्लास्टिक्स के लिए पसंदीदा तकनीक है, क्योंकि इन पॉलिमर्स को उनके गुणों से समझौता किए बिना कई बार पिघलाया और पुनःप्रसंस्कृत किया जा सकता है, जिससे वे पुनर्चक्रणीय और पुनःप्रयोज्य हो जाते हैं।
2. धातु इंजेक्शन मोल्डिंग:
मेटल इंजेक्शन मोल्डिंग (एमआईएम) एक ऐसी प्रक्रिया है जिसका उपयोग विशेष रूप से जटिल आकृतियों के साथ-साथ अत्यधिक सटीक धातु भागों को बनाने में किया जाता है। एमआईएम वह प्रक्रिया है जिसमें फीडस्टॉक बनाने के लिए बारीक पाउडर वाली धातु और बाइंडर सामग्री का उपयोग किया जाता है जिसे फिर पारंपरिक इंजेक्शन मोल्डिंग मशीन के उपयोग से मोल्ड कैविटी में स्थानांतरित किया जाता है।
बाइंडर को हटाने के लिए भाग को डीबाउंड किया जाता है और फिर धातु के कणों को अंतिम आवश्यक गुण प्राप्त करने के लिए सिन्टर किया जाता है। MIM को जटिल धातु भागों को बनाने के लिए पसंद किया जाता है जो बहुत सटीक होते हैं।
3. गैस-सहायता प्राप्त इंजेक्शन मोल्डिंग:
गैस सहायता प्राप्त इंजेक्शन मोल्डिंग एक ऐसी प्रक्रिया है जिसका उपयोग मोटी दीवारों और जटिल ज्यामितीय विशेषताओं वाले खोखले भागों के निर्माण के लिए किया जाता है। प्रक्रिया के बाद पिघले हुए प्लास्टिक के प्रारंभिक इंजेक्शन के बाद मोल्ड की गुहा में नाइट्रोजन गैस को इंजेक्ट किया जाता है। गैस प्लास्टिक को मोल्ड की दीवारों तक फुला देती है, जो भाग के मूल को हटा देती है, जिससे इसकी संरचनात्मक अखंडता बनी रहती है।
इस विधि से सामग्री का उपयोग और चक्र समय कम हो जाता है, जिसके परिणामस्वरूप लागत बचत होती है और भाग की गुणवत्ता में सुधार होता है।
4. मोल्डिंग डालें:
मोल्डिंग डालें इंजेक्शन मोल्डिंग प्रक्रिया का एक अनुप्रयोग है जिसका उपयोग मोल्डिंग के दौरान प्लास्टिक के हिस्से में धातु या प्लास्टिक के इन्सर्ट डालने के लिए किया जाता है। इन्सर्ट पहले से निर्मित घटक या मोल्डिंग के लिए विशेष रूप से बनाए गए भाग हो सकते हैं, और पिघले हुए प्लास्टिक को इंजेक्ट करने से पहले उन्हें मोल्ड कैविटी में डाला जाता है।
जब प्लास्टिक सामग्री सख्त हो जाती है, तो इंसर्ट सामग्री द्वारा समाहित हो जाते हैं, इस प्रकार इंसर्ट और प्लास्टिक के बीच एक मजबूत बंधन बन जाता है। यह बेहतर कार्यक्षमता और प्रदर्शन वाले भागों के उत्पादन के लिए ऑटोमोटिव, इलेक्ट्रॉनिक्स और चिकित्सा उद्योगों में एक आदर्श विकल्प है।
5. ओवर मोल्डिंग:
में ओवर-मोल्डिंग, एक सब्सट्रेट, जो आमतौर पर प्लास्टिक या धातु से बना होता है, को एक एकीकृत भाग बनाने के लिए किसी अन्य सामग्री के साथ ढाला जाता है। यह अतिरिक्त सामग्री, जो अक्सर नरम या अधिक लचीली थर्मोप्लास्टिक होती है, को सब्सट्रेट पर इंजेक्ट किया जाता है ताकि अन्य सुविधाएँ या कार्यक्षमता प्रदान की जा सके, जैसे कि बेहतर पकड़, कुशनिंग या सौंदर्य अपील।
इस तकनीक का उपयोग आमतौर पर उपकरण, हैंडल और उपभोक्ता इलेक्ट्रॉनिक्स के उत्पादन में संरचनात्मक अखंडता को बनाए रखते हुए एर्गोनॉमिक्स और सौंदर्यशास्त्र में सुधार करने के लिए किया जाता है।
6. तरल सिलिकॉन रबर इंजेक्शन मोल्डिंग:
एलएसआर इंजेक्शन मोल्डिंग एक विशिष्ट प्रक्रिया है जिसका उपयोग उच्च परिशुद्धता और सुसंगत तरीके से सिलिकॉन रबर भागों के निर्माण के लिए किया जाता है। इस प्रक्रिया में दबाव के तहत एक गर्म मोल्ड गुहा में एक तरल सिलिकॉन रबर डालना शामिल है, जिससे ऐसी जगह पर कब्जा हो जाता है और वांछित भाग का रूप प्राप्त होता है।
इसके बाद सामग्री को सांचे में संसाधित किया जाता है, जिसके परिणामस्वरूप एक टिकाऊ और लचीला सिलिकॉन रबर घटक तैयार होता है।
7. पतली दीवार मोल्डिंग:
पतली दीवार मोल्डिंग इंजेक्शन मोल्डिंग की एक उन्नत प्रक्रिया है जिसका उपयोग पतली और एक समान दीवार मोटाई वाले प्लास्टिक भागों को बनाने के लिए किया जाता है। इस प्रक्रिया में पिघले हुए प्लास्टिक को तेज़ चक्र समय के साथ मोल्ड गुहा में इंजेक्ट किया जाता है, जिससे सामग्री ठंडी हो जाती है और तेज़ी से सख्त हो जाती है।
पतली दीवार वाली मोल्डिंग में सबसे बड़ी चुनौती है भागों की संरचनात्मक अखंडता और आयामी स्थिरता को बनाए रखना, जबकि सामग्री का उपयोग कम से कम करना। इससे कम सामग्री अपशिष्ट, कम उत्पादन चक्र और बेहतर भाग प्रदर्शन जैसे लाभ मिलते हैं।
8. कोल्ड रनर मोल्डिंग:
कोल्ड रनर मोल्डिंग एक इंजेक्शन मोल्डिंग प्रक्रिया है जिसमें पिघले हुए प्लास्टिक को ऐसे चैनलों के माध्यम से मोल्ड में इंजेक्ट किया जाता है जो परिवेश के तापमान पर बने रहते हैं। इसे कोल्ड रनर के रूप में जाना जाता है। ये रनर नलिका के रूप में कार्य करते हैं, जो इंजेक्शन इकाई से मोल्ड गुहाओं तक प्लास्टिक सामग्री पहुंचाते हैं।
एक बार जब प्लास्टिक मोल्ड के भीतर जम जाता है, तो कोल्ड रनर में मौजूद अतिरिक्त सामग्री को आम तौर पर त्याग दिया जाता है, जिसके परिणामस्वरूप अपशिष्ट उत्पन्न होता है। अपव्यय के बावजूद, कोल्ड रनर मोल्डिंग डिजाइन और संचालन में सरलता प्रदान करता है, जिससे यह विशिष्ट अनुप्रयोगों के लिए उपयुक्त हो जाता है जहां लागत-प्रभावशीलता और उपयोग में आसानी को प्राथमिकता दी जाती है।
9. हॉट रनर मोल्डिंग:
हॉट रनर मोल्डिंग यह एक उन्नत इंजेक्शन मोल्डिंग तकनीक है, जिसमें प्लास्टिक सामग्री को गर्म चैनलों के माध्यम से मोल्ड में इंजेक्ट किया जाता है। इसे हॉट रनर के रूप में जाना जाता है। कोल्ड रनर मोल्डिंग के विपरीत, हॉट रनर सिस्टम प्लास्टिक सामग्री को पूरे मोल्डिंग चक्र में पिघलाए रखता है, जिससे अपशिष्ट कम होता है और दक्षता में सुधार होता है।
रनर के तापमान को बनाए रखने से, हॉट रनर मोल्डिंग अतिरिक्त सामग्री को ट्रिम करने की आवश्यकता को समाप्त कर देती है, जिसके परिणामस्वरूप लागत बचत और उत्पादकता में वृद्धि होती है। इस विधि का उपयोग आमतौर पर सटीक आयामों के साथ उच्च गुणवत्ता वाले भागों का उत्पादन करने के लिए किया जाता है। यह ऑटोमोटिव, इलेक्ट्रॉनिक्स और चिकित्सा उपकरणों में एक लोकप्रिय विकल्प है।
10. 2K इंजेक्शन मोल्डिंग:
दो-शॉट मोल्डिंग इसे दो-घटक इंजेक्शन मोल्डिंग के रूप में भी जाना जाता है, जो एक परिष्कृत विनिर्माण प्रक्रिया है जो एक मोल्डिंग चक्र के भीतर दो सामग्रियों या रंगों के साथ निकट-सहिष्णुता वाले प्लास्टिक भागों के निर्माण को सक्षम बनाती है। दो अलग-अलग सामग्रियों को एक ही साँचे में इंजेक्ट किया जाता है ताकि एक ऐसा भाग बनाया जा सके जिसमें दो सामग्रियाँ शामिल हों।
पहली सामग्री को मोल्ड गुहा में डाला जाता है, उसके बाद दूसरी सामग्री को एक विशिष्ट क्षेत्र में डाला जाता है। 2K इंजेक्शन मोल्डिंग के कई लाभ हैं जैसे कि असेंबली का समय कम होना, भाग की गुणवत्ता में सुधार होना, तथा डिज़ाइन का लचीलापन बढ़ जाना।
इस तकनीक का उपयोग ऑटोमोटिव, इलेक्ट्रॉनिक्स और चिकित्सा उपकरणों में सटीक और सुसंगत बहु-सामग्री या बहु-रंग घटकों के उत्पादन के लिए व्यापक रूप से किया जाता है।
आप अपने आस-पास सभी प्रकार की इंजेक्शन मोल्डिंग सेवाएं पा सकते हैं। हाईटॉप शीर्ष कंपनियों में से एक है जो सभी प्रकार की इंजेक्शन मोल्डिंग प्रदान करती है और आपकी सभी इंजेक्शन मोल्डिंग आवश्यकताओं के लिए वन-स्टॉप शॉप है।
इंजेक्शन मोल्डिंग के क्या लाभ हैं?

इंजेक्शन मोल्डिंग कई लाभ प्रदान करती है, जिससे यह विभिन्न उद्योगों में पसंदीदा विनिर्माण विधि बन गई है।
चक्र समय:
इसका एक महत्वपूर्ण लाभ इसका चक्र समय है, जो अन्य तकनीकों की तुलना में उल्लेखनीय रूप से तेज़ है। स्वचालन इस दक्षता को और बढ़ाता है, जहाँ मशीनें न्यूनतम मानवीय हस्तक्षेप के साथ काम कर सकती हैं, जिससे उत्पादकता बढ़ती है।
उच्च सहनशीलता:
इंजेक्शन मोल्डिंग सख्त सहनशीलता की अनुमति देता है, जिससे प्रत्येक उत्पादन रन में सटीक और सुसंगत परिणाम सुनिश्चित होते हैं। आमतौर पर, इंजेक्शन मोल्डिंग की सहनशीलता होती है +/- 0.005 इंच (0.127 मिमी) रैखिक आयामों के लिए.
सख्त सहनशीलता +/- 0.002 इंच (0.051 मिमी) या यहां तक कि +/- 0.0010 इंच (0.025 मिमी) विशिष्ट सामग्रियों, कुशल प्रोसेसरों और अनुकूलित प्रक्रियाओं के साथ इन्हें प्राप्त किया जा सकता है, लेकिन जटिलता के कारण इनकी लागत अधिक होती है।
सामग्री की विस्तृत श्रृंखला:
इंजेक्शन मोल्डिंग का मटेरियल हैंडलिंग में महत्वपूर्ण लाभ है क्योंकि यह विभिन्न सामग्रियों के साथ कुशलतापूर्वक काम कर सकता है। यह मुख्य रूप से पॉलीप्रोपाइलीन, उच्च घनत्व जैसे थर्मोप्लास्टिक्स के साथ प्रक्रिया करता है POLYETHYLENE, और एबीएस, जो इलेक्ट्रॉनिक्स के लिए पैकिंग और प्लास्टिक आवास जैसी व्यापक रूप से उपयोग की जाने वाली वस्तुएं हैं।
जटिल आकार:
इंजेक्शन मोल्डिंग के सबसे उल्लेखनीय लाभों में से एक इसकी जटिल ज्यामिति को जल्दी से तैयार करने की क्षमता है। यह बहुमुखी प्रतिभा जटिल डिजाइन और अभिनव उत्पाद सुविधाओं के लिए संभावनाओं को खोलती है।
प्रभावी लागत:
इंजेक्शन मोल्डिंग बड़े पैमाने पर उत्पादन में लागत प्रभावी है, जिससे प्रति इकाई लागत कम होती है और समग्र लाभप्रदता में सुधार होता है। पतली दीवार वाले भागों के लिए इंजेक्शन मोल्डिंग का उपयोग करने से सामग्री की खपत कम हो जाती है जिससे 10-20% खर्च बच सकता है। जैसे-जैसे उत्पादित वस्तुओं की मात्रा बढ़ती है, इंजेक्शन मोल्डिंग की प्रति इकाई लागत भयावह रूप से गिरती है।
सतह परिष्करण:
सतह परिष्करण इंजेक्शन मोल्डिंग के साथ भी इसे प्राप्त किया जा सकता है, जिससे चिकने और पॉलिश किए गए अंतिम उत्पाद प्राप्त होते हैं। यह क्षमता निर्मित भागों के सौंदर्य और कार्यक्षमता को बढ़ाती है।
ये फायदे इंजेक्शन मोल्डिंग को कुशल, सटीक और लागत प्रभावी उत्पादन समाधान चाहने वाले विभिन्न उद्योगों के लिए एक अत्यधिक वांछनीय विनिर्माण विधि बनाते हैं।
इंजेक्शन मोल्डिंग की सीमाएँ क्या हैं?
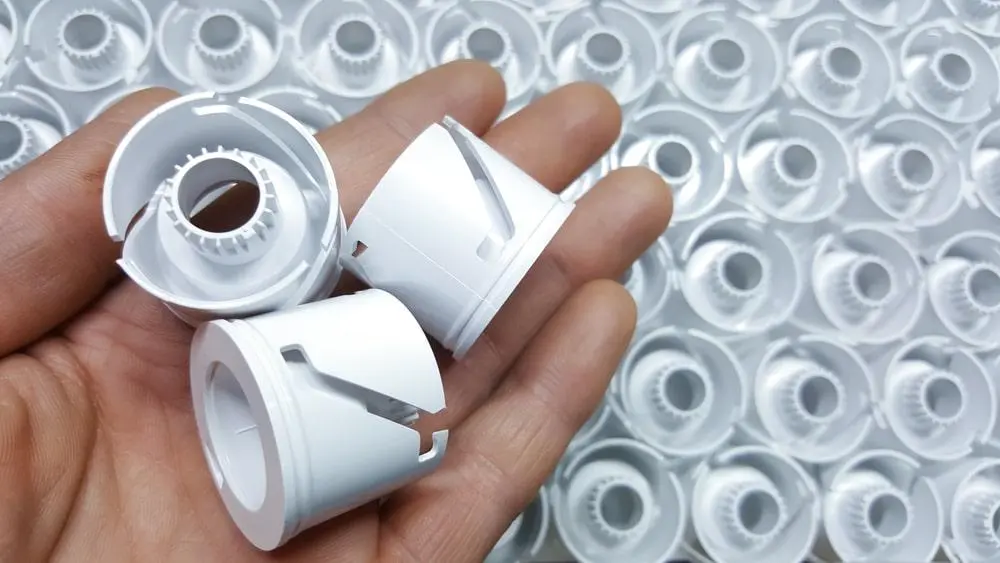
इसके अनेक लाभों के बावजूद, इंजेक्शन मोल्डिंग की कुछ सीमाएँ हैं जिन पर विचार किया जाना चाहिए।
उच्च प्रारंभिक लागत:
इंजेक्शन मोल्डिंग के लिए मोल्ड टूलींग और उपकरणों में महत्वपूर्ण निवेश की आवश्यकता होती है, जो महंगा हो सकता है, विशेष रूप से छोटे पैमाने पर उत्पादन या प्रोटोटाइपमोल्डों के डिजाइन और विनिर्माण की लागत सीमित वित्तीय संसाधनों वाले व्यवसायों के लिए प्रवेश में बाधा उत्पन्न कर सकती है।
डिज़ाइन सीमाएँ:
इंजेक्शन मोल्डिंग में पार्ट डिज़ाइन और अंडरकट पर प्रतिबंध हो सकते हैं। विशिष्ट डिज़ाइन सुविधाएँ प्राप्त करने के लिए इस विनिर्माण प्रक्रिया को संशोधित करने की आवश्यकता हो सकती है, जिससे रचनात्मकता और लचीलापन सीमित हो सकता है।
लम्बा लीड समय:
इसके लिए सेटअप और बदलाव का समय इंजेक्शन मोल्डिंग मशीनें यह प्रक्रिया लंबी हो सकती है, जिससे उत्पादन में लगने वाला समय बढ़ सकता है। इसके परिणामस्वरूप ग्राहकों तक तैयार उत्पाद पहुंचाने में देरी हो सकती है, जिससे समग्र उत्पादन दक्षता और ग्राहक संतुष्टि प्रभावित हो सकती है।
सामग्री सीमाएँ:
सभी सामग्रियाँ इंजेक्शन मोल्डिंग के लिए उपयुक्त नहीं होती हैं। कुछ सामग्रियाँ, जैसे कि उच्च गलनांक और हाइग्रोस्कोपिक गुणों वाली, ऐसी प्रसंस्करण आवश्यकताएँ हो सकती हैं जिन्हें इंजेक्शन मोल्डिंग उपकरण से पूरा करना मुश्किल होता है। यह विनिर्माण के लिए उपलब्ध सामग्रियों की सीमा को सीमित करता है।
पर्यावरणीय प्रभाव:
इंजेक्शन मोल्डिंग रनर और स्प्रू से अपशिष्ट पदार्थ उत्पन्न कर सकती है, जैसे अतिरिक्त प्लास्टिक या धातु। इसके अतिरिक्त, इंजेक्शन मोल्डिंग प्रक्रियाओं की ऊर्जा-गहन प्रकृति कार्बन उत्सर्जन और ऊर्जा खपत सहित पर्यावरण संबंधी चिंताओं में योगदान कर सकती है।
इंजेक्शन मोल्डिंग के अनुप्रयोग क्या हैं?
विभिन्न उद्योगों में निर्माताओं ने इसके लाभों की आश्चर्यजनक विविधता के कारण लंबे समय से इंजेक्शन मोल्डिंग को अपनाया है। नतीजतन, इंजेक्शन मोल्डिंग के लाभों ने निम्नलिखित क्षेत्रों में इसके व्यापक उपयोग को बढ़ावा दिया है:
मोटर वाहन उद्योग:

मोटर वाहन उद्योग इंजेक्शन मोल्डिंग का एक प्रमुख उपयोगकर्ता है, जिसका उपयोग आंतरिक भागों से लेकर अंडर-हुड भागों तक के घटकों को बनाने के लिए किया जाता है। डैशबोर्ड पैनल, डोर पैनल, ट्रिम पीस और सीट जैसे आंतरिक भाग आमतौर पर इंजेक्शन मोल्डिंग के माध्यम से बनाए जाते हैं क्योंकि यह जटिल डिज़ाइन और बनावट को प्रिंट करने की अनुमति देता है।
इसके अतिरिक्त, इंजेक्शन मोल्डिंग का उपयोग बाहरी घटकों जैसे बम्पर, ग्रिल और लाइट हाउसिंग के लिए किया जाता है, जहां स्थायित्व और परिशुद्धता आवश्यक होती है।
यह प्रक्रिया, सुरक्षा, प्रदर्शन और सौंदर्य के लिए ऑटोमोटिव क्षेत्र की कठोर आवश्यकताओं को पूरा करते हुए, निरंतर गुणवत्ता के साथ बड़ी मात्रा में ऑटोमोटिव भागों का लागत प्रभावी उत्पादन संभव बनाती है।
उपभोक्ता वस्तु उद्योग:
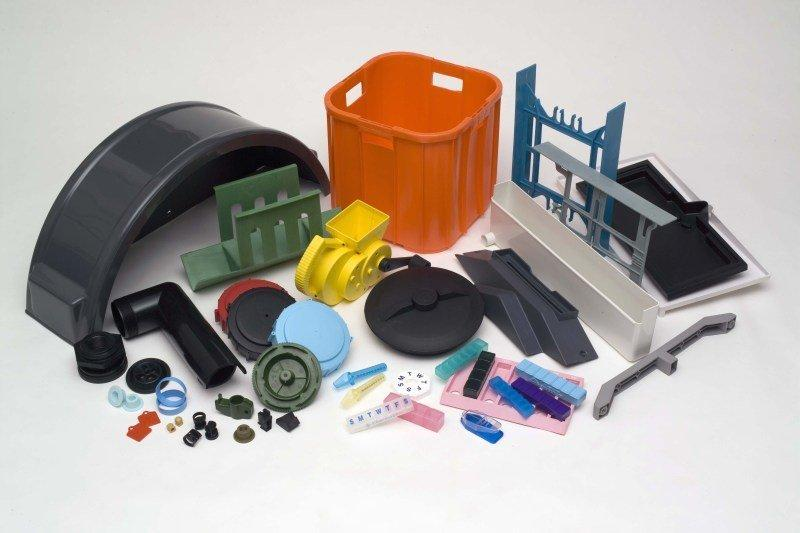
उपभोक्ता वस्तुओं के उद्योग में, अधिकांश उत्पाद दैनिक आधार पर इंजेक्शन मोल्डिंग का उपयोग करके बनाए जाते हैं। इसमें विभिन्न प्रकार के रसोई के बर्तन, खिलौने, पैकेजिंग कंटेनर, इलेक्ट्रॉनिक आवास और घरेलू उपकरण शामिल हैं।
इंजेक्शन मोल्डिंग से अत्यधिक सटीक जटिल आकार के डिजाइन तैयार होते हैं, जो इसे आकर्षक उपभोक्ता उत्पादों के लिए आदर्श बनाते हैं।
इसके अलावा, यह प्रक्रिया एक समान गुणवत्ता और तीव्र उत्पादन चक्र वाले भागों को बनाने का लाभ प्रदान करती है, जो लागत प्रभावी और कुशल विनिर्माण समाधान के लिए उपभोक्ता वस्तु बाजार की आवश्यकताओं को पूरा करती है।
चिकित्सा उद्योग:

चिकित्सा उद्योग महत्वपूर्ण घटकों और उपकरणों के विस्तृत सेट के उत्पादन में इंजेक्शन मोल्डिंग के उपयोग के बिना काम नहीं चल सकता। ये सर्जिकल उपकरण, सीरिंज, कैथेटर, IV लिंक, श्वसन मास्क और अन्य चिकित्सा उपकरण और उपकरण हैं।
यह प्रक्रिया सटीक और उच्च गुणवत्ता वाले चिकित्सा घटकों का उत्पादन सुनिश्चित करती है जो जैव-संगतता, बाँझपन और प्रदर्शन के लिए कड़े नियामक मानकों को पूरा करते हैं।
दिलचस्प तथ्य:
चिकित्सा इंजेक्शन मोल्डिंग बाजार 2020 में 82.7 मिलियन अमरीकी डालर तक पहुंच गया और 2030 तक लगभग 148.9 मिलियन अमरीकी डालर तक पहुंचने की उम्मीद है। ये आंकड़े उच्च वृद्धि दर्शाते हैं और चिकित्सा उपकरण निर्माण में बाजार की महत्वपूर्ण स्थिति का संकेत देते हैं।
पैकेजिंग उद्योग:
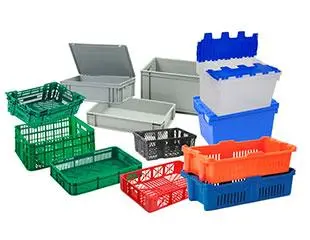
पैकेजिंग उद्योग में प्लास्टिक इंजेक्शन मोल्डिंग तकनीक बहुत आम है, जिससे बहुत सारे उत्पादों का उत्पादन संभव है। इनमें से कुछ हैं कंटेनर, बोतलें, कैप, क्लोज़र, ट्रे और खाद्य, पेय पदार्थ, फार्मास्यूटिकल्स, व्यक्तिगत देखभाल उत्पादों आदि के लिए अन्य पैकेजिंग घटक।
इंजेक्शन मोल्डिंग के कुछ फायदे हैं, जैसे तेज चक्र समय, लागत दक्षता, तथा जटिल डिजाइन और विशेषताएं तैयार करने की क्षमता।
सामग्री, रंग और बनावट के संदर्भ में, इंजेक्शन-मोल्डेड पैकेजिंग, पैकेजिंग बाजार की बदलती मांगों को पूरा करने के लिए पर्याप्त लचीली है।
इलेक्ट्रॉनिक उद्योग:

इंजेक्शन मोल्डिंग विभिन्न इलेक्ट्रॉनिक घटकों और उपकरणों जैसे कि आवास, बाड़े, कनेक्टर, स्विच और कवर के निर्माण की प्रक्रिया है। इन घटकों को इष्टतम इलेक्ट्रॉनिक सर्किटरी प्रदर्शन और सुरक्षा सुनिश्चित करने के लिए सटीक आयाम, जटिल ज्यामिति और उच्च गुणवत्ता वाले फिनिश की आवश्यकता होती है।
इंजेक्शन मोल्डिंग, सख्त सहनशीलता के साथ जटिल आकृतियों के उत्पादन को सक्षम बनाता है, जिससे स्नैप फिट, माउंटिंग बॉस और केबल प्रबंधन चैनल जैसी सुविधाओं के एकीकरण की अनुमति मिलती है।
इसके अतिरिक्त, यह प्रक्रिया सामग्री के चयन में बहुमुखी प्रतिभा प्रदान करती है, जिससे निर्माताओं को विभिन्न इंजीनियरिंग-ग्रेड प्लास्टिकों में से चयन करने की सुविधा मिलती है, जो ताप प्रतिरोध, रासायनिक प्रतिरोध और विद्युत इन्सुलेशन जैसे गुण प्रदान करते हैं।
इंजेक्शन मोल्डिंग दोष:
उच्च गुणवत्ता वाले प्लास्टिक भागों के निर्माण में उपयोग की जाने वाली विनिर्माण प्रक्रियाओं में, इंजेक्शन मोल्डिंग सबसे लोकप्रिय है। फिर भी, किसी भी विनिर्माण प्रक्रिया की तरह, इंजेक्शन मोल्डिंग विभिन्न दोषों के लिए अतिसंवेदनशील है जो अंतिम भागों की गुणवत्ता और प्रदर्शन को प्रभावित कर सकते हैं।
आइये इस पर एक नजर डालें ठेठ इंजेक्शन मोल्डिंग दोषइंजेक्शन मोल्डिंग प्रक्रिया को अनुकूलित करने और उत्पाद की गुणवत्ता बढ़ाने के लिए मूल्यवान अंतर्दृष्टि प्रदान करने के उद्देश्य से, उनके कारणों और रोकथाम के लिए रणनीतियों पर चर्चा की जाएगी।

सिंक मार्क्स:
सिंक मार्क्स इंजेक्शन मोल्डेड पार्ट की सतह पर जमने के दौरान असमान शीतलन या सिकुड़न के कारण पड़ने वाले डेंट या डिम्पल होते हैं। ये दोष आमतौर पर पार्ट के मोटे हिस्सों में होते हैं जहाँ शीतलन धीमा होता है, जिससे मटीरियल के जमने पर अंदर की ओर विरूपण होता है। सिंक मार्क्स पार्ट की सुंदरता को कम कर सकते हैं और गंभीर होने पर इसकी संरचनात्मक अखंडता से समझौता कर सकते हैं।
निवारक उपायों में गेट स्थानों को समायोजित करना, भाग की मोटाई को अनुकूलित करना, तथा तापमान अंतर को न्यूनतम करने के लिए शीतलन दरों को नियंत्रित करना शामिल है।
चमक:
दूसरी ओर फ्लैश वह सामग्री है जो इंजेक्शन मोल्डिंग के दौरान पार्टिंग लाइन या मोल्ड घटकों के बीच से आगे निकल जाती है। यह अक्सर अपर्याप्त क्लैम्पिंग बल, अत्यधिक इंजेक्शन दबाव या घिसे हुए मोल्ड घटकों के कारण होता है।
यदि फ्लैश का तुरंत समाधान न किया जाए तो इससे कॉस्मेटिक खामियां, आयामी अशुद्धियां और यहां तक कि कार्यात्मक समस्याएं भी उत्पन्न हो सकती हैं।
फ्लैश को रोकने के लिए, ऑपरेटरों को उचित मोल्ड रखरखाव सुनिश्चित करना चाहिए, प्रक्रिया मापदंडों को अनुकूलित करना चाहिए, तथा घिसाव या क्षति के संकेतों के लिए नियमित रूप से मोल्डों का निरीक्षण करना चाहिए।
जेटिंग:
जेटिंग एक दोष है जो इंजेक्शन मोल्डेड भागों की सतह पर पतले, स्ट्रिंग जैसे उभारों द्वारा चिह्नित होता है, अक्सर गेट स्थानों के पास। यह तब होता है जब पिघला हुआ प्लास्टिक उच्च वेग से मोल्ड गुहा में बहता है, जिससे पिघली हुई धाराओं के बीच अशांति और खराब संलयन होता है।
जेटिंग से भागों की सुंदरता, संरचनात्मक अखंडता और कार्यक्षमता पर असर पड़ सकता है, विशेष रूप से उन परिशुद्ध घटकों या भागों में जिन्हें चिकनी फिनिश की आवश्यकता होती है।
जेटिंग को कम करने के लिए, इंजीनियर गेट डिजाइन और स्थान को समायोजित कर सकते हैं, इंजेक्शन की गति और दबाव को अनुकूलित कर सकते हैं, और उचित सामग्री प्रवाह और आसंजन को बढ़ावा देने के लिए मोल्ड कोटिंग्स या सतह उपचार का उपयोग कर सकते हैं।
प्रवाह रेखाएँ:
प्रवाह रेखाएँ हल्की रेखाएँ या धारियाँ होती हैं जो इंजेक्शन मोल्डेड भागों की सतह पर मुश्किल से दिखाई देती हैं, जो शीतलन-दर अंतर के साथ जमने के कारण बनती हैं। ये रेखाएँ तब होती हैं जब पिघला हुआ प्लास्टिक मोल्ड गुहा में बहता है और अलग-अलग दरों पर जमता है, जिससे उपस्थिति और बनावट में स्थानीय अंतर होता है।
हालाँकि प्रवाह रेखाएँ, अक्सर भाग की संरचना के लिए कोई खतरा पैदा नहीं करती हैं, लेकिन वे इसकी दृश्य अपील से समझौता करती हैं, विशेष रूप से पारदर्शी या सौंदर्य घटकों में। इंजीनियर पूरे भाग में एक समान भरने और ठोसकरण सुनिश्चित करने के लिए प्रवाह रेखाओं को कम करने के लिए मोल्ड डिज़ाइन, इंजेक्शन पैरामीटर और शीतलन प्रणाली को अनुकूलित कर सकते हैं।
विरूपण:
वॉरपेज का मतलब इंजेक्शन मोल्डेड पार्ट्स के उनके इच्छित आकार से विरूपण या विकृति है, जो अक्सर असमान शीतलन या सामग्री के भीतर अवशिष्ट तनाव के कारण होता है। यह आमतौर पर भाग के झुकने, मुड़ने या झुकने के रूप में प्रकट होता है, विशेष रूप से बड़े या पतले वर्गों के साथ। वॉरपेज भाग की कार्यक्षमता और आयामी सटीकता से समझौता कर सकता है, जिससे अंतिम उपयोग अनुप्रयोगों में असेंबली समस्याएं या कार्यात्मक विफलताएं हो सकती हैं।
आप दीवार की एक समान मोटाई, उचित गेट और वेंट प्लेसमेंट, नियंत्रित शीतलन दर, तथा ठोसीकरण के दौरान सिकुड़न और आंतरिक तनाव को न्यूनतम करने के लिए सामग्री का चयन बनाए रख सकते हैं, ताकि विरूपण को रोका जा सके।
बुलबुले:
बुलबुले, रिक्त स्थान या वायु की जेबें गैस से भरी खामियाँ हैं जो निर्माण के दौरान इंजेक्शन मोल्ड किए गए भागों के भीतर बन सकती हैं। ये दोष अक्सर तब होते हैं जब हवा पिघले हुए प्लास्टिक के भीतर फंस जाती है क्योंकि यह मोल्ड गुहा को भर देती है, जिसके परिणामस्वरूप अंतिम भाग में अनियमितताएँ या छेद हो जाते हैं।
बुलबुला निर्माण से बचने के लिए, आप इंजेक्शन मापदंडों को अनुकूलित कर सकते हैं, जैसे पिघले हुए तापमान और इंजेक्शन की गति, और फंसी हुई हवा को बाहर निकालने के लिए मोल्ड गुहा के उचित वेंटिंग और डिगैसिंग को सुनिश्चित कर सकते हैं।
हवाई जाल:
एयर ट्रैप बुलबुले के समान होते हैं, लेकिन तब होते हैं जब हवा मोल्ड गुहा के भीतर विशिष्ट स्थानों में फंस जाती है, जिसके परिणामस्वरूप भाग में स्थानीयकृत रिक्तियां या दोष उत्पन्न होते हैं। ये दोष अक्सर जटिल ज्यामिति, तीखे कोनों या संकीर्ण चैनलों वाले क्षेत्रों में होते हैं जहाँ इंजेक्शन मोल्डिंग के दौरान हवा आसानी से बाहर नहीं निकल पाती है।
एयर ट्रैप के कारण मोल्ड कैविटी में अधूरा भराव, सिंक के निशान या तैयार हिस्से पर सतह पर दाग-धब्बे हो सकते हैं। एयर ट्रैप को कम करने के लिए, आप गेट प्लेसमेंट को बेहतर बना सकते हैं। आप भरने के दौरान हवा को बाहर निकलने में आसानी के लिए वेंटिंग जोड़ सकते हैं और एक समान भाग निर्माण सुनिश्चित कर सकते हैं।
दरारें:
इंजेक्शन मोल्डेड भागों में दरारें सामग्री में होने वाली दरारें या टूटन हैं, जो घटक की अखंडता और कार्यक्षमता से समझौता करती हैं।
ये दोष विभिन्न कारकों के परिणामस्वरूप हो सकते हैं, जिनमें अत्यधिक शीतलन दर, सामग्री की असंगतता या मोल्डिंग के दौरान उच्च-तनाव सांद्रता शामिल हैं। सुनिश्चित करें कि आप प्रसंस्करण मापदंडों को बनाए रखें, जैसे शीतलन दर और इंजेक्शन दबाव, और मोल्ड गुहा के भीतर समान सामग्री वितरण।
मलिनकिरण:
मलिनकिरण इंजेक्शन मोल्डेड भागों की उपस्थिति या रंग में अवांछित परिवर्तनों को संदर्भित करता है, जिसके परिणामस्वरूप असंगत या गैर-समान रंजकता होती है। यह दोष विभिन्न कारकों के कारण हो सकता है, जिसमें अनुचित सामग्री हैंडलिंग, प्रसंस्करण के दौरान गिरावट, या रंग या योजकों का अपर्याप्त मिश्रण शामिल है। मलिनकिरण भाग की सतह पर धारियों, धब्बों या असमान रंग के रूप में प्रकट हो सकता है।
मलिनकिरण को सुधारने के लिए, सामग्री के तापीय क्षरण को कम करने के लिए उचित पिघले हुए तापमान, निवास समय और इंजेक्शन की गति बनाए रखें। इसके अतिरिक्त, उच्च गुणवत्ता वाले कच्चे माल का उपयोग करना और सख्त गुणवत्ता नियंत्रण उपायों को लागू करना इंजेक्शन मोल्डेड भागों में एक समान रंग और सतह की फिनिश सुनिश्चित करने में मदद कर सकता है।
किसी प्रतिष्ठित निर्माता से इंजेक्शन मोल्डिंग सेवाएँ प्राप्त करना आवश्यक है क्योंकि दोष होने की संभावना कम होती है, क्योंकि वे प्रक्रिया को विस्तार से जानते हैं। हम इंजेक्शन मोल्डिंग में शामिल जटिलताओं को समझते हैं। यह हमें दोषों को रोकने और उच्च गुणवत्ता वाले भागों के उत्पादन को सुनिश्चित करने के लिए प्रभावी उपायों को लागू करने की अनुमति देता है।
मोल्ड से चिपकना:
मोल्डिंग में, मोल्ड से चिपके हुए हिस्से अक्सर संकेत दे सकते हैं कि टुकड़ा ओवर-पैक किया गया था। इंजेक्शन या होल्ड प्रेशर, शॉट वॉल्यूम या स्क्रू फॉरवर्ड टाइम को कम करके मशीन सेटिंग्स को एडजस्ट करने से यह समस्या हल हो सकती है। इसके अतिरिक्त, खरोंच या अपर्याप्त ड्राफ्ट एंगल के लिए मोल्ड का निरीक्षण करना और आवश्यक समायोजन करने से भागों को चिपकने से रोकने में मदद मिल सकती है। दाग-धब्बों को दूर करने के लिए मोल्ड को पॉलिश करना और प्रत्येक तरफ 0.5 डिग्री का न्यूनतम ड्राफ्ट एंगल सुनिश्चित करना प्रभावी रणनीतियाँ हैं।
स्क्रैच/ड्रैगिंग:
इंजेक्शन मोल्डिंग में, खरोंच जैसे सतही दोष अक्सर संदूषण, मोल्ड अनियमितताओं या अनुचित निष्कासन से उत्पन्न होते हैं। यह सुनिश्चित करना कि मोल्ड चिकना और अच्छी तरह से बनाए रखा गया है, इन निशानों को रोकने में मदद करता है। नुकसान से बचने के लिए निष्कासन विधियों को अनुकूलित करना और भागों को सावधानीपूर्वक संभालना महत्वपूर्ण है। कन्वेयर बेल्ट और सुरक्षात्मक पैकेजिंग सहित प्रभावी परिवहन और भंडारण रणनीतियों को अपनाकर, निर्माता खरोंच के जोखिम को कम कर सकते हैं। उत्पादन प्रक्रिया के दौरान गुणवत्ता नियंत्रण पर एक मजबूत ध्यान दोषरहित घटकों के निर्माण को सुनिश्चित करता है।
ईजे पुश:
मोल्डेड पार्ट्स पर इजेक्टर पिन के निशान तब बनते हैं जब पार्ट को बाहर निकालने के लिए इस्तेमाल किया जाने वाला बल दृश्यमान क्षति का कारण बनता है। यह समस्या पर्याप्त इजेक्टर पिन न होने, उन्हें गलत तरीके से रखने या पार्ट के पूरी तरह ठंडा होने से पहले उसे बाहर निकालने से उत्पन्न हो सकती है। समाधान में अधिक पिन का उपयोग करना, यह सुनिश्चित करना कि वे समान रूप से रखे गए हैं और समान लंबाई के हैं, और पार्ट कूलिंग में सुधार करना शामिल है। ड्राफ्ट एंगल जोड़ना और इजेक्टर पिन को पॉलिश करना भी इन निशानों को कम करने में मदद करता है। कठिन मामलों के लिए, इजेक्शन को आसान बनाने के लिए एयर पॉपेट असिस्ट का उपयोग करना प्रभावी हो सकता है।
एकाधिक गुहाओं के लिए असंतुलित भराई:
मल्टी-कैविटी मोल्ड्स में असंतुलित फिलिंग को संबोधित करने में गेट डिज़ाइन और रनर सिस्टम को अनुकूलित करना शामिल है ताकि एक समान सामग्री प्रवाह सुनिश्चित किया जा सके। लगातार मोल्ड तापमान बनाए रखना और इंजेक्शन मापदंडों को समायोजित करना भी महत्वपूर्ण है। प्रवाह सिमुलेशन सॉफ़्टवेयर का उपयोग करने से संभावित असंतुलन की पहचान पहले ही हो जाती है, जिससे पहले से ही समायोजन की अनुमति मिलती है। ये रणनीतियाँ सामूहिक रूप से सभी मोल्ड कैविटी में संतुलित फिलिंग प्राप्त करके लगातार पार्ट क्वालिटी सुनिश्चित करती हैं, जिससे उत्पादन दक्षता और उत्पाद विश्वसनीयता बढ़ती है।
इंजेक्शन मोल्डिंग के लिए उपयुक्त सामग्री क्या हैं?
इंजेक्शन मोल्डिंग में सामग्रियों की एक विस्तृत श्रृंखला को समायोजित करने में उल्लेखनीय बहुमुखी प्रतिभा है। इस प्रक्रिया में आमतौर पर इस्तेमाल की जाने वाली सामग्रियों का अवलोकन इस प्रकार है:
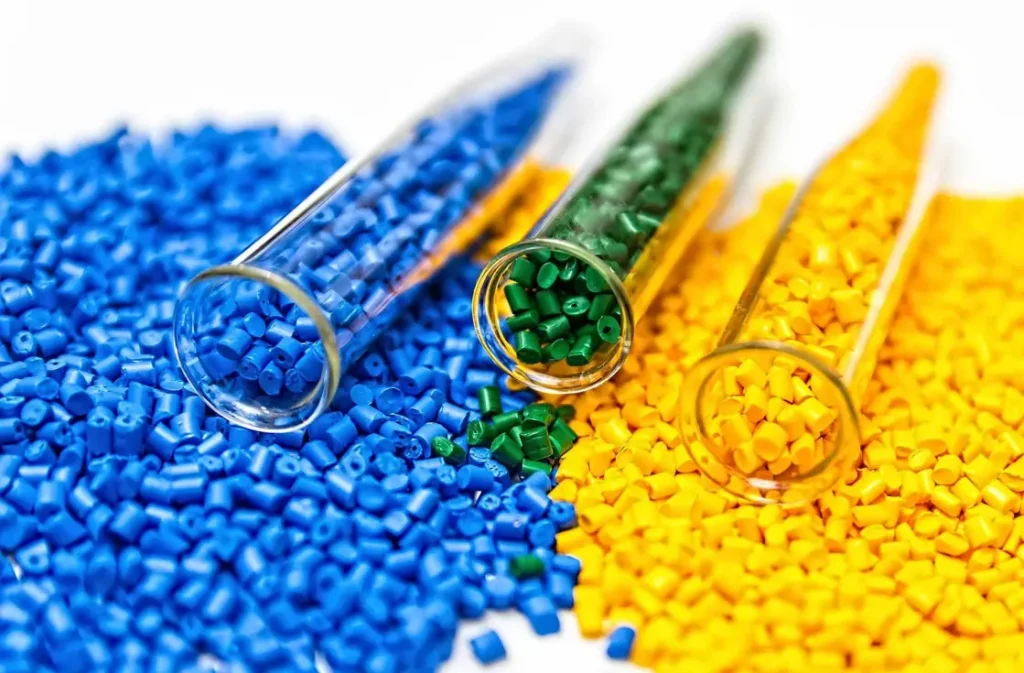
पॉलीप्रोपाइलीन (पीपी):
polypropylene (पीपी) कई अनुप्रयोगों में उपयोग किए जाने वाले बहुमुखी थर्मोप्लास्टिक पॉलिमर में से एक है और इंजेक्शन मोल्डिंग जैसे क्षेत्र में इसका अत्यधिक उपयोग किया जाता है, मुख्य रूप से इसके गुणों के उत्कृष्ट संयोजन के कारण। यह उच्च प्रभाव प्रतिरोध, अच्छा रासायनिक प्रतिरोध और कम घर्षण गुणांक प्रदान करता है, जिससे यह अनुप्रयोगों की एक विस्तृत श्रृंखला के लिए उपयुक्त हो जाता है।
पीपी हल्का होता है, जिससे सामग्री की लागत कम होती है और तैयार उत्पादों को संभालना आसान होता है। इसका गलनांक भी उच्च होता है, जिससे ऐसे पुर्जे बनाए जा सकते हैं जो उच्च तापमान को झेल सकें।
पॉलीस्टाइरीन (पीएस):
polystyrene (पीएस), जो स्टाइरीन मोनोमर्स से संश्लेषित होता है, एक पारदर्शी, कठोर थर्मोप्लास्टिक है जिसका ग्लास संक्रमण तापमान 100 डिग्री सेल्सियस से अधिक होता है, जो इसे कंटेनर और फोम लंच बॉक्स जैसे गर्मी प्रतिरोधी, डिस्पोजेबल उत्पादों के लिए उपयुक्त बनाता है।
इसके गुण इंजेक्शन मोल्डिंग अनुप्रयोगों के लिए भी अनुकूल हैं, जिससे उपभोक्ता वस्तुओं और चिकित्सा उपकरणों में सटीक आकृतियों का कुशल उत्पादन संभव हो पाता है, तथा विनिर्माण और पैकेजिंग उद्योगों में इसकी बहुमुखी प्रतिभा और व्यापक उपयोगिता उजागर होती है।
पॉलीइथिलीन (पीई):
पॉलीइथिलीन (पीई) यह लचीले से लेकर कठोर तक का एक विविध थर्मोप्लास्टिक है, जिसे घनत्व स्तरों द्वारा वर्गीकृत किया जाता है: निम्न, मध्यम और उच्च। इसकी विशेषताओं में हल्कापन, कठोरता, रासायनिक प्रतिरोध और उत्कृष्ट इन्सुलेशन शामिल हैं। घनत्व इसकी कठोरता, गर्मी प्रतिरोध और रासायनिक तन्यकता को प्रभावित करता है। पीई की बहुमुखी प्रतिभा इंजेक्शन मोल्डिंग और पुनर्चक्रण में इसके उपयोग तक फैली हुई है, जो इसे विभिन्न उद्योगों में आवश्यक बनाती है।
नायलॉन:
नायलॉन, एक बहुमुखी पॉलियामाइड थर्मोप्लास्टिक, उच्च यांत्रिक शक्ति और थर्मल प्रदर्शन प्रदान करता है, जो गियर और पंप भागों जैसे घटकों में धातु को बदलने के लिए आदर्श है। नायलॉन 6 और 66 जैसे अपने रूपों के लिए उल्लेखनीय, इसे नमी अवशोषण के कारण मोल्डिंग से पहले सुखाने की आवश्यकता होती है। यह 150 डिग्री सेल्सियस तक का सामना कर सकता है, जो बेहतर रासायनिक और घर्षण प्रतिरोध प्रदर्शित करता है।
एक्रिलोनिट्राइल ब्यूटाडीन स्टाइरीन (ABS):
ABS एक लोकप्रिय थर्मोप्लास्टिक पॉलीमर है जो अपने अच्छे यांत्रिक गुणों और लचीलेपन के लिए जाना जाता है। यह कठोरता, कठोरता और प्रभाव प्रतिरोध का एक अच्छा संतुलन प्रदान करता है, जो इसे इंजेक्शन मोल्डिंग में अनुप्रयोगों की एक विस्तृत श्रृंखला के लिए उपयुक्त बनाता है।
ABS में उत्कृष्ट आयामी स्थिरता होती है, जो सुनिश्चित करती है कि मोल्ड किए गए हिस्से समय के साथ अपना आकार और आकार बनाए रखें। यह विभिन्न रसायनों के लिए भी प्रतिरोधी है, जो इसे कठोर वातावरण में अनुप्रयोगों के लिए उपयुक्त बनाता है। इसके अतिरिक्त, ABS को जल्दी से संसाधित और रंगा जा सकता है, जिससे तैयार उत्पादों में अनुकूलन और सौंदर्य अपील की अनुमति मिलती है।
पॉलीकार्बोनेट (पीसी):
पॉलीकार्बोनेट एक कठोर और लचीला थर्मोप्लास्टिक है, जिसे प्रभाव के प्रति उच्च प्रतिरोध और स्पष्टता के लिए सराहा जाता है। इसका उपयोग आमतौर पर पारदर्शी या पारभासी भागों की आवश्यकता वाले अनुप्रयोगों के लिए इंजेक्शन मोल्डिंग में किया जाता है, जैसे कि सुरक्षा चश्मा, ऑटोमोटिव हेडलैम्प और चिकित्सा उपकरण।
पॉलीकार्बोनेट उत्कृष्ट आयामी स्थिरता प्रदान करता है, जो इसे उन भागों के लिए उपयुक्त बनाता है जिनमें सख्त सहनशीलता की आवश्यकता होती है। इसके अतिरिक्त, इसमें अच्छा ताप प्रतिरोध होता है और यह 100 से 150 डिग्री सेल्सियस के बीच के तापमान को सहन कर सकता है। -40 °C से 120°C (- 40°F से 248°F), यह कई तरह के वातावरण के लिए उपयुक्त है। पॉलीकार्बोनेट को विशिष्ट डिज़ाइन आवश्यकताओं को पूरा करने के लिए आसानी से रंगा या रंगा जा सकता है, जिससे यह विभिन्न उद्योगों के लिए एक लोकप्रिय विकल्प बन जाता है।
थर्मोप्लास्टिक:
थर्मोप्लास्टिक्स पॉलिमर होते हैं जो गर्म होने पर नरम और आकार देने योग्य हो जाते हैं, और ठंडा होने पर वे ठोस हो जाते हैं; इस प्रकार, वे इंजेक्शन मोल्डिंग के लिए उपयुक्त हैं। उनकी बहुमुखी प्रतिभा, स्थायित्व और प्रसंस्करण में आसानी के कारण उनका विभिन्न उद्योगों में व्यापक रूप से उपयोग किया जाता है। थर्मोप्लास्टिक्स में कई गुण होते हैं, जिनमें उच्च शक्ति, प्रभाव प्रतिरोध, रासायनिक प्रतिरोध और आयामी स्थिरता शामिल हैं।
संरचना, योजक और प्रसंस्करण स्थितियों को समायोजित करना विशिष्ट अनुप्रयोगों के अनुरूप हो सकता है। इंजेक्शन मोल्डिंग के लिए इस्तेमाल की जाने वाली आम सामग्रियों में पॉलीइथिलीन, पॉलीप्रोपाइलीन, पॉलीस्टाइनिन और नायलॉन जैसे थर्मोप्लास्टिक्स शामिल हैं।
इन सामग्रियों का चयन यांत्रिक आवश्यकताओं, पर्यावरणीय स्थितियों और लागत संबंधी विचारों के आधार पर किया जाता है, जिससे वे विभिन्न ऑटोमोटिव, उपभोक्ता वस्तुओं, इलेक्ट्रॉनिक्स, चिकित्सा और पैकेजिंग अनुप्रयोगों के लिए उपयुक्त बन जाते हैं।
इलास्टोमर्स:
इलास्टोमर्स पॉलिमर का एक वर्ग है जो अपनी उच्च लोच और तन्यकता के कारण जाना जाता है, जो उन्हें लचीलेपन और विरूपण पुनर्प्राप्ति की आवश्यकता वाले अनुप्रयोगों के लिए उपयुक्त बनाता है। उनके पास अद्वितीय गुण होते हैं जो उन्हें खिंचाव या संपीड़न के बाद अपने मूल आकार में वापस आने की अनुमति देते हैं, जिससे वे सीलिंग, कुशनिंग और शॉक अवशोषण के लिए आदर्श बन जाते हैं।
इंजेक्शन मोल्डिंग में प्रयुक्त मानक इलास्टोमर्स में सिलिकॉन रबर, पॉलीयुरेथेन और थर्मोप्लास्टिक इलास्टोमर्स (टीपीई) शामिल हैं।
ग्लास फाइबर (जीएफ):
ग्लास फाइबर मोल्डिंग केवल स्टैंडअलोन सामग्री ही नहीं बनाती है, बल्कि सुदृढ़ीकरण के रूप में कार्य करके अन्य पदार्थों को भी बढ़ाती है। इसे प्राप्त करने के लिए 800 से 1000 डिग्री सेल्सियस के बीच के अत्यधिक तापमान पर सिलिका को पिघलाना पड़ता है, जो प्लास्टिक के लिए काफी अधिक है, जिससे ठंडा होने में अधिक समय लगता है और दक्षता बढ़ाने के लिए कई सांचों की आवश्यकता होती है। इस प्रक्रिया को परिष्कृत करने के लिए, कण आकार को कम करने और फाइबर को पॉलिमर के साथ एकीकृत करने जैसी विधियों का उपयोग किया जाता है। यह रणनीति पॉलिमर की बहुमुखी प्रतिभा का उपयोग करते हुए ग्लास की मजबूती का लाभ उठाती है, जिससे विभिन्न उपयोगों के लिए उपयुक्त मिश्रित सामग्री बनती है। ग्लास फाइबर की अनूठी विशेषताओं को समायोजित करने के लिए मोल्डिंग उपकरण को समायोजित करना महत्वपूर्ण है, जिससे एक सुचारू और प्रभावी उत्पादन प्रक्रिया सुनिश्चित होती है। यह जटिल विधि मिश्रित सामग्री के निर्माण में नवाचार को रेखांकित करती है जो ग्लास फाइबर की स्थायित्व को पॉलिमर की अनुकूलनशीलता के साथ मिश्रित करती है।
पॉलीऑक्सीमेथिलीन (POM):
यह अपनी कठोरता, कम घर्षण और स्थिरता के लिए जाना जाता है, घर्षण, गर्मी और रसायनों का प्रतिरोध करता है, जिससे यह सटीक भागों के लिए आदर्श बन जाता है। मोल्ड करने में आसान कोपोलिमर और मजबूत होमोपोलिमर के रूप में उपलब्ध, इसका उपयोग गियर, चिकित्सा उपकरणों और बहुत कुछ में किया जाता है। POM 100 डिग्री सेल्सियस तक प्रभावी ढंग से काम करता है, जिसमें आयामी सटीकता के लिए प्रसंस्करण बारीकियाँ महत्वपूर्ण हैं।
पॉलीब्यूटिलीन टेरेफ्थेलेट (पीबीटी):
पॉलीब्यूटिलीन टेरेफ्थेलेट (PBT), जिसका उपयोग विद्युत, चिकित्सा और खाद्य उद्योगों में किया जाता है, मजबूत, पतले घटकों के लिए विशेष ग्रेड में आता है। इसमें बेहतर ढांकता हुआ बल, गर्मी के प्रति प्रतिरोध (80ºC से 140ºC तक, 150ºC पर विक्षेपण बिंदु के साथ), UV प्रकाश और कुशल मोल्डिंग के लिए तेज़ क्रिस्टलीकरण होता है, हालाँकि इसके लिए दोषों और विकृतियों को रोकने के लिए सटीक नियंत्रण की आवश्यकता होती है।
| सामग्री | मुख्य गुण | अनुप्रयोग | सीमाएँ | लागत तुलना |
| पॉलीप्रोपाइलीन (पीपी) | उच्च प्रभाव प्रतिरोध, अच्छा रासायनिक प्रतिरोध, कम घर्षण गुणांक, उच्च गलनांक | इंजेक्शन मोल्डिंग, ऑटोमोटिव पार्ट्स, उपभोक्ता सामान, पैकेजिंग | UV प्रकाश में विघटित हो सकता है, लेकिन बायोडिग्रेडेबल नहीं है | निम्न से मध्यम |
| पॉलीस्टाइरीन (पीएस) | पारदर्शी, कठोर, कांच संक्रमण > 100°C | डिस्पोजेबल कंटेनर, फोम लंच बॉक्स, चिकित्सा उपकरण | उच्च तापमान और विलायकों के प्रति संवेदनशील | कम |
| पॉलीइथिलीन (पीई) | लचीले से लेकर कठोर, हल्के, मजबूत तक | इंजेक्शन मोल्डिंग, पुनर्चक्रण योग्य वस्तुएं, विविध उद्योग उपयोग | परिवर्तनशील घनत्व यांत्रिक गुणों को प्रभावित करता है | निम्न से मध्यम (घनत्व पर निर्भर) |
| नायलॉन | उच्च यांत्रिक शक्ति, तापीय प्रदर्शन, नमी के प्रति संवेदनशील | धातु की जगह गियर, पंप के पुर्जे और घटक | नमी अवशोषण के लिए प्रसंस्करण से पहले सुखाने की आवश्यकता होती है | मध्यम |
| उच्च घनत्व पॉलीइथिलीन (एचडीपीई) | उच्च शक्ति-से-घनत्व अनुपात, उत्कृष्ट रासायनिक प्रतिरोध, कठोर पर्यावरणीय परिस्थितियों का सामना कर सकता है। | बोतलें, कंटेनर, पैकेजिंग सामग्री, आउटडोर फर्नीचर | इसे बांधना या पेंट करना कठिन हो सकता है, यह बायोडिग्रेडेबल नहीं है | कम |
| एक्रिलोनिट्राइल ब्यूटाडीन स्टाइरीन (ABS) | कठोरता, कठोरता, प्रभाव प्रतिरोध, उत्कृष्ट आयामी स्थिरता, रासायनिक प्रतिरोध का अच्छा संतुलन | ऑटोमोटिव पार्ट्स, इलेक्ट्रॉनिक आवास, खिलौने, उपभोक्ता सामान | खरोंच लगने का खतरा हो सकता है, UV क्षरण के प्रति संवेदनशील हो सकता है | मध्यम |
| पॉलीकार्बोनेट | उच्च प्रभाव प्रतिरोध, ऑप्टिकल स्पष्टता, अच्छा गर्मी प्रतिरोध, उत्कृष्ट आयामी स्थिरता | सुरक्षा चश्मे, ऑटोमोटिव हेडलैम्प, चिकित्सा उपकरण, इलेक्ट्रॉनिक डिस्प्ले | यह महंगा हो सकता है, तनाव से टूटने की आशंका रहती है | उच्च |
| पॉलीविनाइल क्लोराइड (पीवीसी) | उत्कृष्ट रासायनिक प्रतिरोध, स्थायित्व, उच्च तन्य शक्ति, प्रभाव प्रतिरोध | पाइप, फिटिंग, पैकेजिंग, ऑटोमोटिव घटक, चिकित्सा उपकरण | इसे जलाने पर हानिकारक रसायन निकल सकते हैं, और यह बहुत अधिक गर्मी प्रतिरोधी नहीं है | निम्न से मध्यम |
| पोलीयूरीथेन | उच्च लचीलापन, प्रभाव प्रतिरोध, और घर्षण प्रतिरोध को विभिन्न कठोरता स्तरों के लिए तैयार किया जा सकता है। | पहिये, रोलर्स, सील, गास्केट, लचीले हिस्से | प्रसंस्करण के दौरान नमी और गर्मी के प्रति संवेदनशील होने के कारण यह महंगा हो सकता है | मध्यम से उच्च |
| इलास्टोमर | लचीला, टिकाऊ, उच्च लोच | सील, गास्केट, लचीले माउंट, होज़ | कुछ प्लास्टिक और धातुओं की तुलना में उच्च तापमान और रसायनों के प्रति कम प्रतिरोध | मध्यम से उच्च (प्रकार के अनुसार भिन्न होता है) |
| thermoplastics | प्रकार के आधार पर व्यापक रूप से भिन्न होता है | ऑटोमोटिव, उपभोक्ता सामान, इलेक्ट्रॉनिक्स, चिकित्सा, पैकेजिंग | प्रकार के अनुसार भिन्न, लेकिन आम तौर पर UV, रसायनों या तनाव के प्रति संवेदनशीलता | बहुमुखी प्रतिभा, स्थायित्व और प्रसंस्करण में आसानी को विशिष्ट अनुप्रयोगों के अनुरूप बनाया जा सकता है |
| ग्लास फाइबर (जीएफ) | पिघलने के लिए उच्च तापमान (800-1000°C), बहुलक लचीलेपन के साथ मजबूती | कंपोजिट, ऑटोमोटिव, एयरोस्पेस के लिए कुशल मोल्डिंग | विशेष उपकरण, लम्बे समय तक ठंडा करने की आवश्यकता होती है | मध्यम से उच्च (प्रसंस्करण आवश्यकताओं के कारण) |
| पॉलीऑक्सीमेथिलीन (POM) | कठोर, कम घर्षण, घर्षण/गर्मी/रसायनों का प्रतिरोध करता है | गियर, चिकित्सा उपकरणों में परिशुद्धता वाले भाग | आयामी सटीकता के लिए प्रसंस्करण बारीकियाँ | मध्यम |
| पॉलीब्यूटिलीन टेरेफ्थेलेट (पीबीटी) | उच्च परावैद्युत शक्ति, ताप प्रतिरोध (80ºC से 140ºC, 150ºC पर विक्षेपण) | बहुमुखी प्रतिभा, स्थायित्व और प्रसंस्करण में आसानी को विशिष्ट अनुप्रयोगों के अनुरूप बनाया जा सकता है। | तीव्र क्रिस्टलीकरण के लिए सटीक नियंत्रण की आवश्यकता होती है | मध्यम |
सही सामग्री चुनने के लिए सुझाव:
किसी भी विनिर्माण प्रक्रिया में उपयुक्त सामग्री का चयन महत्वपूर्ण है, क्योंकि यह अंतिम उत्पाद के प्रदर्शन, लागत और स्थिरता को सीधे प्रभावित करता है।
यहां कुछ सुझाव दिए गए हैं जो आपकी मदद कर सकते हैं।
- अपनी परियोजना की विशिष्ट आवश्यकताओं का विश्लेषण करें, जैसे यांत्रिक गुण, रासायनिक प्रतिरोध और पर्यावरणीय कारक।
- विभिन्न सामग्रियों के गुणों का मूल्यांकन करें, जिसमें शक्ति, लचीलापन, स्थायित्व और तापीय स्थिरता शामिल है, ताकि यह सुनिश्चित हो सके कि वे आपकी परियोजना की आवश्यकताओं के अनुरूप हैं।
- कच्चे माल की लागत, उत्पादन दक्षता और आपूर्ति श्रृंखला स्थिरता को ध्यान में रखते हुए विभिन्न सामग्रियों की लागत और उपलब्धता की तुलना करें।
- सुनिश्चित करें कि चयनित सामग्री चुनी गई विनिर्माण प्रक्रिया, जैसे इंजेक्शन मोल्डिंग, थर्मोफॉर्मिंग, या एक्सट्रूज़न, के अनुकूल है।
- जहां तक संभव हो, पर्यावरण अनुकूल विकल्प चुनने के लिए सामग्री के पर्यावरणीय प्रभाव पर विचार करें, जिसमें पुनर्चक्रण, जैवनिम्नीकरणीयता और स्थिरता शामिल है।
इंजेक्शन मोल्डेड भागों के लिए सतह खत्म:

हालांकि इंजेक्शन मोल्डिंग घटकों की वांछित सतह फिनिश प्रदान कर सकती है, लेकिन विशेष सौंदर्य या कार्यात्मक आवश्यकताओं के लिए अतिरिक्त प्रक्रियाओं की आवश्यकता हो सकती है। इंजेक्शन मोल्डिंग के साथ संयोजन में उपयोग की जाने वाली कुछ मानक सतह परिष्करण तकनीकें यहां दी गई हैं:
पॉलिशिंग:
पॉलिशिंग एक सतह परिष्करण तकनीक है जिसका उपयोग इंजेक्शन-मोल्डेड भागों की उपस्थिति और बनावट को परिष्कृत करने के लिए किया जाता है। इसमें खामियों को दूर करने और एक चिकनी, चमकदार सतह बनाने के लिए अपघर्षक या पॉलिशिंग यौगिकों का उपयोग शामिल है। यह प्रक्रिया खरोंच, उपकरण के निशान और अन्य सतह अनियमितताओं को प्रभावी ढंग से समाप्त कर सकती है, जिसके परिणामस्वरूप उच्च गुणवत्ता वाली फिनिश मिलती है।
वीडीआई:
VDI इंजेक्शन मोल्डिंग में सतह की फिनिश को निर्दिष्ट करने के लिए एक मानक है। यह एक संख्यात्मक वर्गीकरण प्रणाली प्रदान करता है जो मोल्ड की गई सतह की बनावट या खुरदरापन को परिभाषित करता है। VDI स्केल VDI 12 से VDI 50 तक होता है, जिसमें कम संख्याएँ चिकनी फिनिश को दर्शाती हैं और उच्च संख्याएँ खुरदरी बनावट को दर्शाती हैं। निर्माता सतह की फिनिश आवश्यकताओं को प्रभावी ढंग से संप्रेषित करने और उत्पाद की गुणवत्ता में स्थिरता सुनिश्चित करने के लिए VDI मानकों का उपयोग करते हैं।
बनावट:
बनावट इंजेक्शन-मोल्डेड भाग के सतह पैटर्न को संदर्भित करती है। मोल्ड-टेक बनावट इंजेक्शन मोल्डेड भागों की सतह की फिनिश को बढ़ाती है, बेहतर पकड़ और उपस्थिति जैसे सौंदर्य और कार्यात्मक लाभ प्रदान करती है। इसमें मोल्ड गुहा में नक्काशी पैटर्न शामिल है। बनावट को चार प्रकारों में वर्गीकृत किया जाता है: टाइप ए (हल्का), टाइप बी (मध्यम), टाइप सी (भारी), और टाइप डी (अतिरिक्त भारी), प्रत्येक मोल्डेड भाग पर बनावट की गहराई और छाप को परिभाषित करता है।
| मोल्ड-टेक ए | मोल्ड-टेक बी | ||||
| पैटर्न नं. | गहराई – (मीटर में) | कोण | पैटर्न नं. | गहराई – (मीटर में) | कोण |
| एमटी-11000 | 0.0004 (0.01016) | 1° | एमटी-11200 | 0.003 (0.0762) | 4.5° |
| एमटी-11010 | 0.001 (0.0254) | 1.5° | एमटी-11205 | 0.0025 (0.0635) | 4° |
| एमटी-11020 | 0.0015 (0.0381) | 2.5° | एमटी-11210 | 0.0035 (0.0889) | 5.5° |
| एमटी-11030 | 0.002 (0.0508) | 3° | एमटी-11215 | 0.0045 (0.1143) | 6.5° |
| एमटी-11040 | 0.003 (0.0762) | 4.5° | एमटी-11220 | 0.005 (0.127) | 7.5° |
| एमटी-11050 | 0.0045 (0.1143) | 6.5° | एमटी-11225 | 0.0045 (0.1143) | 6.5° |
| एमटी-11060 | 0.003(0.0762) | 4.5° | एमटी-11230 | 0.0025 (0.6350) | 4° |
| एमटी-11070 | 0.003 (0.0762) | 4.5° | एमटी-11235 | 0.004 (0.1016) | 6° |
| एमटी-11080 | 0.002 (0.0508) | 3° | एमटी-11240 | 0.0015 (0.0381) | 2.5° |
| एमटी-11090 | 0.0035 (0.0889) | 5.5° | एमटी-11245 | 0.002 (0.0508) | 3° |
| एमटी-11100 | 0.006 (0.1524) | 9° | एमटी-11250 | 0.0025 (0.0635) | 4° |
| एमटी-11110 | 0.0025 (0.0635) | 4° | एमटी-11255 | 0.002 (0.0508) | 3° |
| एमटी-11120 | 0.002 (0.0508) | 3° | एमटी-11260 | 0.004 (0.1016) | 6° |
| एमटी-11130 | 0.0025 (0.0635) | 4° | एमटी-11265 | 0.005 (0.127) | 7° |
| एमटी-11140 | 0.0025 (0.0635) | 4° | एमटी-11270 | 0.004 (0.1016) | 6° |
| एमटी-11150 | 0.00275 (0.06985) | 4° | एमटी-11275 | 0.0035 (0.0889) | 5° |
| एमटी-11160 | 0.004 (0.1016) | 6° | एमटी-11280 | 0.0055 (0.1397) | 8° |
| मोल्ड-टेक सी | मोल्ड-टेक डी | |||||
| पैटर्न नं. | गहराई – (मीटर में) | कोण | पं.1टीपी5टी | गहराई – (मीटर में) | कोण | |
| एमटी-11300 | 0.0025 (0.0635) | 3.5° | एमटी-11400 | 0.002 (0.0508) | 3° | |
| एमटी-11305 | 0.005 (0.127) | 7.5° | एमटी-11405 | 0.0025 (0.0635) | 4° | |
| एमटी-11310 | 0.005 (0.127) | 7.5° | एमटी-11410 | 0.0035 (0.0889) | 5.5° | |
| एमटी-11315 | 0.001 (0.0245) | 1.5° | एमटी-11415 | 0.002 (0.0508) | 3° | |
| एमटी-11320 | 0.0025 (0.0635) | 4° | एमटी-11420 | 0.0025 (0.0635) | 4° | |
| एमटी-11325 | 0.003 (0.0762) | 4.5° | एमटी-11425 | 0.0035 (0.0889) | 5.5° | |
| एमटी-11330 | 0.002 (0.0508) | 3° | एमटी-11430 | 0.007 (0.1778) | 10° | |
| एमटी-11335 | 0.002 (0.0508) | 3° | एमटी-11435 | 0.010 (0.254) | 15° | |
| एमटी-11340 | 0.003 (0.0762) | 4.5° | एमटी-11440 | 0.0005 (0.0127) | 1.5° | |
| एमटी-11345 | 0.003 (0.0762) | 4.5° | एमटी-11445 | 0.0015 (0.0381) | 2.5° | |
| एमटी-11350 | 0.0035 (0.0889) | 5.5° | एमटी-11450 | 0.0025 (0.0635) | 4° | |
| एमटी-11355 | 0.0025 (0.0635) | 4° | एमटी-11455 | 0.003 (0.0762) | 4.5° | |
| एमटी-11360 | 0.0035 (0.0889) | 5.5° | एमटी-11460 | 0.0035 (0.0889) | 5.5° | |
| एमटी-11365 | 0.0045 (0.1143) | 7° | एमटी-11465 | 0.005 (0.127) | 7.5° | |
| एमटी-11370 | 0.004 (0.1016) | 6° | एमटी-11470 | 0.002 (0.0508) | 3° | |
| एमटी-11375 | 0.004 (0.1016) | 6° | एमटी-11475 | 0.002 (0.0508) | 3° | |
| एमटी-11380 | 0.004 (0.1016) | 6° | एमटी-11480 | 0.003 | 0.0762 | 4.5° |
कलई करना:
कोटिंग एक सतह परिष्करण तकनीक है जिसमें मोल्ड किए गए भाग की सतह पर एक सुरक्षात्मक परत लगाना शामिल है। यह परत पेंट, लाह या विशेष कोटिंग हो सकती है जिसे भाग की उपस्थिति, स्थायित्व या प्रदर्शन को बढ़ाने के लिए डिज़ाइन किया गया है। कोटिंग्स विभिन्न लाभ प्रदान कर सकती हैं, जिसमें बेहतर खरोंच प्रतिरोध, यूवी संरक्षण, संक्षारण प्रतिरोध या बढ़ी हुई रंग चमक शामिल है।
बफ़िंग:
बफ़िंग एक यांत्रिक सतह परिष्करण प्रक्रिया है जिसका उपयोग इंजेक्शन-मोल्डेड भागों की सतह को चिकना और पॉलिश करने के लिए किया जाता है। इसमें सतह की खामियों को दूर करने और चमकदार फिनिश बनाने के लिए अपघर्षक यौगिकों के साथ एक घूमने वाले पहिये या पॉलिशिंग पैड का उपयोग करना शामिल है।
सैंडिंग:
सैंडिंग एक सतह परिष्करण तकनीक है जिसमें इंजेक्शन-मोल्ड किए गए भागों की सतह से सामग्री को हटाने के लिए अपघर्षक सामग्रियों का उपयोग शामिल है। यह आमतौर पर खुरदरी सतहों को चिकना करने, खामियों को दूर करने और भाग के आकार को निखारने के लिए सैंडपेपर या अपघर्षक पैड का उपयोग करके किया जाता है। सैंडिंग का उपयोग विशिष्ट सतह बनावट प्राप्त करने या पेंटिंग या प्लेटिंग जैसी बाद की परिष्करण प्रक्रियाओं के लिए भाग को तैयार करने के लिए किया जा सकता है।
पीसना:
ग्राइंडिंग एक मशीनिंग प्रक्रिया है जिसका उपयोग अपघर्षक पहियों या बेल्ट का उपयोग करके इंजेक्शन-मोल्ड किए गए भागों की सतह से सामग्री को हटाने के लिए किया जाता है। यह आमतौर पर सटीक आयामी सहनशीलता, चिकनी सतह खत्म, या विशिष्ट सतह प्रोफाइल प्राप्त करने के लिए नियोजित किया जाता है। पीसने का उपयोग अतिरिक्त सामग्री को हटाने, सतह की बनावट को परिष्कृत करने, या भाग पर जटिल आकार और आकृतियाँ बनाने के लिए किया जा सकता है।
चढ़ाना:
प्लेटिंग में इलेक्ट्रोकेमिकल प्रक्रियाओं के माध्यम से इंजेक्शन-मोल्डेड भागों की सतह पर धातु की एक पतली परत जमा करना शामिल है। यह धातु परत विभिन्न लाभ प्रदान कर सकती है, जिसमें बेहतर संक्षारण प्रतिरोध, बढ़ी हुई चालकता और सजावटी आकर्षण शामिल हैं।
विद्युत
इलेक्ट्रोप्लेटिंग से प्लेटेड परत की मोटाई और संरचना पर सटीक नियंत्रण संभव होता है, जिसके परिणामस्वरूप एक समान और उच्च गुणवत्ता वाली फिनिशिंग प्राप्त होती है। इलेक्ट्रोप्लेटिंग का उपयोग सजावटी फिनिश प्रदान करने, संक्षारण प्रतिरोध में सुधार करने या चालकता बढ़ाने के लिए किया जा सकता है। इसका उपयोग आमतौर पर ऑटोमोटिव, इलेक्ट्रॉनिक्स और उपभोक्ता वस्तुओं जैसे उद्योगों में मोल्डेड घटकों के लिए वांछित सतह गुण और सौंदर्य प्राप्त करने के लिए किया जाता है।
उपलब्ध फिनिशिंग मानक:
इंजेक्शन मोल्डिंग में, सतह परिष्करण अंतिम उत्पाद के सौंदर्य और कार्यक्षमता को बढ़ाने में महत्वपूर्ण भूमिका निभाता है। बनावट सतह परिष्करण का एक महत्वपूर्ण पहलू है, जो मोल्ड किए गए भागों को स्पर्शनीय एहसास और दृश्य अपील प्रदान करता है। पॉलिशिंग, ब्लास्टिंग और नक्काशी जैसी विभिन्न परिष्करण तकनीकों के माध्यम से विभिन्न बनावट प्राप्त की जा सकती हैं, जो विविध अनुप्रयोगों और आवश्यकताओं के लिए विकल्प प्रदान करती हैं।
इंजेक्शन मोल्डिंग में आमतौर पर प्रयुक्त होने वाले दो परिष्करण मानक हैं एसपीआई (सोसाइटी ऑफ द प्लास्टिक इंडस्ट्री) और वीडीआई (वेरीन डॉयचर इंजीनिअर)।
एसपीआई:

एसपीआई मानक, या एसपीआई मोल्ड फिनिश मानक, मोल्डेड प्लास्टिक भागों पर सतह फिनिश के लिए दिशानिर्देश प्रदान करता है। यह फिनिश को छह वर्गों में वर्गीकृत करता है, जो खुरदरे से लेकर उच्च चमक तक होते हैं, और प्रत्येक वर्ग के लिए मशीनिंग विधियों और सहनशीलता को निर्दिष्ट करता है।
इसे चार मुख्य श्रेणियों में विभाजित किया गया है, जिनमें से प्रत्येक का विशिष्ट ग्रेड है:
- चमकदार फिनिश (ए-1, ए-2, और ए-3): ये फिनिश डायमंड बफ़िंग का उपयोग करके प्राप्त की जाती हैं, जो 0.012 से 0.10 μm तक सतह खुरदरापन मान प्रदान करती हैं। वे उच्च चमक की आवश्यकता वाले भागों के लिए आदर्श हैं, जैसे लेंस या स्पष्ट मामले।
- अर्ध-चमकदार फिनिश (बी-1, बी-2, और बी-3): ग्रिट पेपर से प्राप्त ये फिनिश 0.05 से 0.32 μm तक सतह खुरदरापन प्रदान करते हैं, जो उपभोक्ता उत्पादों के लिए उपयुक्त है, जिन्हें मशीनिंग के निशानों को छुपाते हुए कुछ चमक की आवश्यकता होती है।
- मैट फ़िनिश (सी-1, सी-2, और सी-3): ग्रिट स्टोन का उपयोग करते हुए, इन फिनिशों में खुरदरापन मान 0.35 से 0.70 μm तक होता है, जो अधिक मंद उपस्थिति प्रदान करता है जो कम प्रकाश को प्रतिबिंबित करता है और उंगलियों के निशान को कम ध्यान देने योग्य बनाता है।
वीडीआई:

VDI जर्मन इंजीनियर्स एसोसिएशन द्वारा विकसित एक जर्मन मानक है। यह मुख्य रूप से इंजेक्शन मोल्डिंग सहित विभिन्न विनिर्माण प्रक्रियाओं के लिए सतह खुरदरापन और बनावट मानकों पर केंद्रित है।

दोनों मानक डिजाइनरों, इंजीनियरों और निर्माताओं को इंजेक्शन मोल्डेड भागों में सुसंगत और वांछित सतह परिष्करण प्राप्त करने के लिए मूल्यवान संदर्भ प्रदान करते हैं।
इंजेक्शन मोल्डेड भाग के डिजाइन के लिए विचार:
इंजेक्शन मोल्डिंग पार्ट्स को कई कारकों की समझ की आवश्यकता होती है जो भाग को कुशलतापूर्वक काम करने और आसानी से निर्मित करने में मदद करते हैं। यहाँ, हम उन आवश्यक कारकों का पता लगाएँगे जिन पर विचार किया जाना चाहिए इंजेक्शन मोल्डेड भाग का डिजाइन बनाना सफल परिणाम प्राप्त करने के लिए।
| अवस्था | प्रमुख बिंदु |
| समीक्षा भाग | सुविधाओं, सामग्री और संभावित डिज़ाइन मुद्दों का विश्लेषण करें। |
| योजना मोल्ड | गुहाओं, गेटिंग प्रणाली और मोल्ड आधार का निर्धारण करें। |
| 3डी मॉडल | संपूर्ण मोल्ड असेंबली का विस्तृत मॉडल बनाएं। |
| प्रवाह विश्लेषण | प्लास्टिक प्रवाह का अनुकरण करें और मोल्ड सुविधाओं को अनुकूलित करें। |
| उत्पादन | उपयुक्त सामग्री और उच्च परिशुद्धता का उपयोग करके भौतिक मोल्ड बनाएं। |
| परीक्षण करें और परिष्कृत करें | पूर्ण उत्पादन से पहले संयोजन, परीक्षण और समायोजन करें। |
1. सामग्री चयन:
इंजेक्शन मोल्डेड पार्ट को डिजाइन करने के लिए सामग्री का चयन महत्वपूर्ण है, जो इसके प्रदर्शन, लागत और पर्यावरणीय प्रभाव को प्रभावित करता है। उपयुक्त सामग्री चुनते समय, इंजीनियर विभिन्न कारकों पर विचार करते हैं, जैसे कि भाग के वांछित गुण, जिसमें ताकत, लचीलापन और गर्मी प्रतिरोध शामिल हैं।
सामग्री की प्रक्रियाशीलता आवश्यक है, यह सुनिश्चित करना कि यह मोल्ड में आसानी से प्रवाहित हो और बिना किसी दोष के ठोस हो। लागत एक और महत्वपूर्ण विचार है, जिसमें सामग्री की लागत और प्रसंस्करण जटिलता दोनों शामिल हैं। इसके अलावा, पर्यावरणीय विचार एक महत्वपूर्ण भूमिका निभाते हैं, जिसमें पुनर्नवीनीकरण सामग्री या कम पर्यावरणीय प्रभाव वाले पदार्थों का उपयोग करने का महत्व बढ़ रहा है।
2. दीवार की मोटाई:
इंजेक्शन मोल्डिंग के लिए दीवार की मोटाई महत्वपूर्ण है क्योंकि यह भाग की ताकत और इसके निर्माण की क्षमता को परिभाषित करती है। अनुशंसित न्यूनतम दीवार की मोटाई सामग्री और भाग के आकार के आधार पर भिन्न होती है, जो आमतौर पर बीच में होती है 0.5 मिमी (0.020 इंच) और 3 मिमी (0.118 इंच).
मोटी दीवारों के कारण शीतलन धीमा हो सकता है, जिससे संभावित रूप से चक्र समय लंबा हो सकता है और उत्पादन लागत बढ़ सकती है। इसके विपरीत, पतली दीवारें तेजी से शीतलन प्रदान करती हैं, लेकिन उनमें विकृतियाँ या धंसने के निशान जैसी समस्याएँ होने की संभावना अधिक होती है। उन्हें ताकत और विनिर्माण क्षमता का वांछित संतुलन प्राप्त करने के लिए सावधानीपूर्वक संतुलन की आवश्यकता होती है।
3. ड्राफ्ट कोण:
इंजेक्शन मोल्डिंग डिज़ाइन में ड्राफ्ट कोण एक महत्वपूर्ण विचार है। यह भाग निष्कासन की आसानी को प्रभावित करता है और मोल्ड और भाग दोनों को नुकसान के जोखिम को कम करता है। आम तौर पर के बीच 0.5° और 3°ड्राफ्ट कोण कई कारकों के आधार पर भिन्न हो सकता है।
गहरे गड्ढों के लिए उच्च ड्राफ्ट कोण की आवश्यकता हो सकती है, कभी-कभी 150 फीट (300 मीटर) तक। 5° या 7°, सुचारू निष्कासन की सुविधा के लिए। इसके अतिरिक्त, उच्च संकोचन दर वाली सामग्रियों को ठंडा होने के दौरान संभावित आयामी परिवर्तनों की भरपाई के लिए बड़े ड्राफ्ट कोणों की आवश्यकता हो सकती है।
4. रिब डिजाइन:
पसलियाँ संरचनात्मक विशेषताएँ हैं जिन्हें इंजेक्शन मोल्डेड भागों में जोड़ा जाता है ताकि सामग्री के उपयोग को कम करते हुए ताकत और कठोरता बढ़ाई जा सके। पसलियों को डिज़ाइन करते समय, सुनिश्चित करें कि वे मोल्डिंग के दौरान सिंक के निशान या प्रवाह प्रतिबंध पैदा किए बिना वांछित सुदृढ़ीकरण प्रदान करने के लिए पर्याप्त आकार और स्थान पर हों।
बनाए रखना 40-60% सामग्री के उपयोग को कम करते हुए इष्टतम शक्ति प्राप्त करने के लिए अक्सर रिब-टू-वॉल मोटाई अनुपात की सिफारिश की जाती है। पसलियाँ पूरे हिस्से में तनाव को अधिक समान रूप से वितरित करने में मदद करती हैं, जिससे लोड के तहत विफलता की संभावना कम हो जाती है। हालाँकि, अत्यधिक रिब मोटाई या अपर्याप्त डिज़ाइन से सिंक के निशान या ठंडा होने के दौरान मुड़ने जैसी समस्याएँ हो सकती हैं।
5. गेट प्लेसमेंट:
गेट का स्थान, जहां पिघला हुआ पदार्थ मोल्ड गुहा को भरता है, भाग की गुणवत्ता और उपस्थिति के लिए बहुत महत्वपूर्ण है। गेट को रणनीतिक रूप से रखने से तैयार भाग पर दिखाई देने वाले निशान कम हो जाते हैं और सामग्री प्रवाह वितरण भी सुनिश्चित होता है। गेट प्लेसमेंट का निर्धारण करते समय भाग ज्यामिति, कॉस्मेटिक आवश्यकताओं और गेट वेस्टीज जैसे कारकों पर विचार करें।
ये तथ्य आपको आवश्यक लागत और लीड समय के अनुसार प्रदर्शन विनिर्देशों के साथ उच्च गुणवत्ता वाले भागों को प्राप्त करने के लिए इंजेक्शन मोल्डिंग प्रक्रिया को अनुकूलित करने की अनुमति देते हैं।
इंजेक्शन मोल्डिंग और थर्मोफॉर्मिंग के बीच क्या अंतर हैं?
इंजेक्शन मोल्डिंग और थर्मोफॉर्मिंग प्लास्टिक के पुर्जे और उत्पाद बनाने के लिए दो सबसे लोकप्रिय विनिर्माण प्रक्रियाएँ हैं। जबकि दोनों विधियाँ समान उद्देश्यों की पूर्ति करती हैं, वे अपने दृष्टिकोण, क्षमताओं और अनुप्रयोगों में काफी भिन्न हैं।
| विशेषता | अंतः क्षेपण ढलाई | थर्मोफ़ॉर्मिंग |
| प्रक्रिया | पिघले हुए प्लास्टिक को एक सांचे में इंजेक्ट करता है | गर्म करके एक साँचे के ऊपर प्लास्टिक शीट बनाता है |
| जटिलता | उच्च | निचला |
| उपकरणन लागत | उच्च | निचला |
| समय सीमा | लंबा | छोटा |
| उत्पादन मात्रा | उच्च | न्यून मध्यम |
| सामग्री चयन | विस्तृत श्रृंखला | मुख्यतः थर्मोप्लास्टिक्स |
आइये देखें कैसे।
1. विनिर्माण प्रक्रिया:
इंजेक्शन मोल्डिंग एक तरल पदार्थ को उच्च दबाव पर मोल्ड गुहा में इंजेक्ट करने की प्रक्रिया है, जहां यह वांछित विन्यास बनाने के लिए ठंडा और कठोर हो जाता है। इसके विपरीत, थर्मोफॉर्मिंग एक थर्मोप्लास्टिक शीट के साथ काम करता है जिसे गर्मी से नरम किया जाता है और फिर एक मोल्ड पर फैलाया जाता है और वांछित आकार में वैक्यूम-फॉर्म किया जाता है।
2. आकृतियों की जटिलता:
इंजेक्शन मोल्डिंग जटिल विवरणों वाली आकृतियों के निर्माण के लिए अधिक उपयुक्त है। प्रक्रिया की सीमाओं के कारण थर्मोफॉर्मिंग जटिल विवरणों और तीखे कोनों के साथ संघर्ष कर सकती है।
3. टूलींग लागत और लीड समय:
इंजेक्शन मोल्डिंग में आमतौर पर थर्मोफॉर्मिंग की तुलना में अधिक प्रारंभिक टूलिंग लागत और लंबा लीड टाइम शामिल होता है। ऐसा इसलिए है क्योंकि इंजेक्शन मोल्ड आम तौर पर अधिक जटिल होते हैं और उन्हें सटीक मशीनिंग की आवश्यकता होती है, जिससे पहले से अधिक निवेश और लंबे समय तक निर्माण समय की आवश्यकता होती है।
4. उत्पादन मात्रा:
इंजेक्शन मोल्डिंग बड़े पैमाने पर उत्पादन के लिए सुविधाजनक है क्योंकि यह थर्मोफॉर्मिंग की तुलना में तेज़ चक्र समय और भागों की बेहतर आयामी स्थिरता देता है। थर्मोफॉर्मिंग, कम से मध्यम उत्पादन मात्रा के लिए उपयुक्त होते हुए भी, धीमे चक्र समय के कारण बड़े पैमाने पर उत्पादन के लिए कम लागत प्रभावी हो सकता है।
5. सामग्री चयन:
इंजेक्शन मोल्डिंग इंजीनियरिंग-ग्रेड थर्मोप्लास्टिक्स, इलास्टोमर्स और कुछ धातुओं सहित सामग्रियों की एक विस्तृत श्रृंखला का समर्थन करता है। थर्मोफॉर्मिंग मुख्य रूप से थर्मोप्लास्टिक शीट के साथ काम करता है, जिससे इंजेक्शन मोल्डिंग की तुलना में सामग्री के विकल्प सीमित हो जाते हैं।
इंजेक्शन मोल्डेड पार्ट की लागत कैसे कम करें?
इंजेक्शन-मोल्डेड पार्ट्स की लागत कम करना निर्माताओं के लिए प्रतिस्पर्धात्मकता और लाभप्रदता बढ़ाने का एक महत्वपूर्ण उद्देश्य है। यह कुल कीमत को 10-20% तक कम करने में मदद करता है। इंजेक्शन-मोल्डेड पार्ट्स की लागत कम करने के लिए आप निम्नलिखित तरीकों का उपयोग कर सकते हैं।
| रणनीति | विवरण |
| डिजाइन अनुकूलन | भागों को सरल ज्यामिति के साथ डिजाइन करें, अंडरकट से बचें और अनावश्यक विशेषताओं को न्यूनतम करें। |
| सामग्री का चयन | अनुप्रयोग के लिए उपयुक्त गुणों वाली लागत प्रभावी सामग्री चुनें। |
| उत्पादन मात्रा | पैमाने की अर्थव्यवस्थाओं और कम प्रति इकाई लागत से लाभ उठाने के लिए उत्पादन की मात्रा बढ़ाएँ। |
| टूलींग अनुकूलन | टूलींग डिज़ाइन को अनुकूलित करें, बहु-गुहा मोल्डों का उपयोग करें, और टूलींग संशोधनों और पुन: प्रयोज्यता का पता लगाएं। |
| प्रक्रिया अनुकूलन | दक्षता के लिए इंजेक्शन मोल्डिंग पैरामीटर, चक्र समय और उत्पादन प्रक्रियाओं को अनुकूलित करें। |
| आपूर्तिकर्ता बातचीत | सामग्री आपूर्तिकर्ताओं, मोल्ड निर्माताओं और इंजेक्शन मोल्डिंग सेवा प्रदाताओं के साथ मूल्य निर्धारण पर बातचीत करें। |
| प्रतिष्ठित इंजीन्यरिंग | लागत बचत के अवसरों की पहचान करने के लिए भाग के डिज़ाइन और विनिर्माण प्रक्रियाओं की समीक्षा करें। |
1. सामग्री चयन अनुकूलन:
इंजेक्शन मोल्डिंग के लिए उचित सामग्री का सावधानीपूर्वक चयन लागत को महत्वपूर्ण रूप से प्रभावित कर सकता है। आवश्यक प्रदर्शन और गुणवत्ता मानकों को पूरा करने वाली लागत-प्रभावी सामग्रियों का चयन करने से भाग की कार्यक्षमता से समझौता किए बिना खर्च कम हो सकता है।
2. डिजाइन सरलीकरण:
इंजेक्शन-मोल्डेड भागों के डिजाइन को सरल बनाने से सामग्री के उपयोग, चक्र समय और टूलींग की जटिलता को कम करके लागत कम की जा सकती है। सुविधाओं को सुव्यवस्थित करना, अनावश्यक विवरणों को कम करना और ज्यामिति को अनुकूलित करना अधिक कुशल उत्पादन प्रक्रियाओं और कम विनिर्माण लागतों के परिणामस्वरूप हो सकता है।
3. अंडरकट्स से बचें:
इंजेक्शन मोल्डेड भागों के डिजाइन में अंडरकट मोल्ड डिजाइन और विनिर्माण प्रक्रिया में जटिलता के कारण टूलिंग और उत्पादन लागत में काफी वृद्धि कर सकते हैं। अंडरकट के बिना भागों को डिजाइन करना या उनकी उपस्थिति को कम करना सरल और अधिक लागत प्रभावी मोल्ड का उत्पादन आसान बनाता है।
4. कोर कैविटी दृष्टिकोण का उपयोग करें:
कोर कैविटी दृष्टिकोण को लागू करने से मोल्ड की जटिलता बढ़ाए बिना अधिक जटिल भाग ज्यामिति बनाने की अनुमति मिलती है। मोल्ड को कोर और कैविटी के हिस्सों में अलग करने से मोल्ड की लागत कम करते हुए जटिल भाग डिज़ाइन प्राप्त करना आसान हो जाता है।
5. स्व-संभोग भागों का डिज़ाइन:
स्व-संयोजन सुविधाओं, जैसे कि स्नैप फ़िट या इंटरलॉकिंग घटकों के साथ भागों को डिज़ाइन करना, अतिरिक्त फास्टनरों या असेंबली प्रक्रियाओं की आवश्यकता को समाप्त कर सकता है। यह विनिर्माण प्रक्रिया को सरल बनाता है और असेंबली से जुड़ी सामग्री और श्रम लागत को कम करता है, जिससे मोल्ड किए गए भागों के लिए समग्र लागत में कमी आती है।
6. सांचों को संशोधित करें और पुनः उपयोग करें:
डिज़ाइन में बदलाव के लिए मौजूदा सांचों को संशोधित करना या विभिन्न भाग ज्यामिति के लिए सांचों को फिर से तैयार करना टूलींग लागतों को बचाने में मदद कर सकता है। मौजूदा मोल्ड परिसंपत्तियों का लाभ उठाकर और आवश्यकतानुसार समायोजन करके, निर्माता हर डिज़ाइन पुनरावृत्ति के लिए पूरी तरह से नए सांचों को बनाने के खर्च से बच सकते हैं, जिसके परिणामस्वरूप समय के साथ महत्वपूर्ण लागत बचत होती है।
7. वॉल्यूम अनुकूलन:
बैच आकार और शेड्यूल को रणनीतिक रूप से समायोजित करके उत्पादन की मात्रा को अनुकूलित करने से पैमाने की अर्थव्यवस्थाओं और प्रति-इकाई लागत को कम करने में मदद मिल सकती है। मांग पूर्वानुमानों के साथ इन्वेंट्री स्तरों को संतुलित करना और जस्ट-इन-टाइम विनिर्माण प्रथाओं को लागू करना भंडारण लागत को कम कर सकता है और अतिरिक्त इन्वेंट्री के जोखिम को कम कर सकता है।
8. टूलींग अनुकूलन:
इंजेक्शन मोल्डेड पार्ट की लागत कम करने के लिए कुशल टूलिंग डिज़ाइन और रखरखाव आवश्यक है। अनुकूलित डिज़ाइन के साथ उच्च-गुणवत्ता वाले, टिकाऊ मोल्ड का उपयोग टूलिंग पहनने को कम कर सकता है और टूल लाइफ को लम्बा कर सकता है, जिससे बार-बार प्रतिस्थापन की आवश्यकता और संबंधित लागत कम हो जाती है।
निवारक रखरखाव प्रथाओं को लागू करने और हॉट रनर सिस्टम जैसी टूलिंग प्रौद्योगिकियों में निवेश करने से भी उत्पादकता में वृद्धि हो सकती है और डाउनटाइम कम हो सकता है।
9. मल्टी-कैविटी या फैमिली मोल्ड का उपयोग करें:
मल्टी-कैविटी या फैमिली मोल्ड्स का उपयोग करने से एक ही मोल्डिंग चक्र में कई भागों का एक साथ उत्पादन संभव हो जाता है, जिससे उत्पादन दक्षता बढ़ती है और प्रति-भाग लागत कम होती है। मोल्ड लेआउट और कैविटी कॉन्फ़िगरेशन को अनुकूलित करके, आप मशीन के उपयोग को अधिकतम कर सकते हैं और पैमाने की अर्थव्यवस्थाओं को प्राप्त कर सकते हैं, जिसके परिणामस्वरूप उच्च-मात्रा उत्पादन रन के लिए महत्वपूर्ण लागत बचत होती है।
विश्वसनीय इंजेक्शन मोल्डिंग सेवा प्रदाता खोजने के लिए 5 टिप्स:
अपने विनिर्माण परियोजनाओं की गुणवत्ता और सफलता सुनिश्चित करने के लिए एक विश्वसनीय इंजेक्शन मोल्डिंग सेवा प्रदाता ढूँढना महत्वपूर्ण है। हालाँकि, कुछ आवश्यक सुझावों और रणनीतियों का पालन करके, आप अपनी खोज प्रक्रिया को सुव्यवस्थित कर सकते हैं और एक विश्वसनीय और प्रतिष्ठित इंजेक्शन मोल्डिंग सेवा प्रदाता का चयन कर सकते हैं।
1. अनुभव:
खोजते समय एक विश्वसनीय इंजेक्शन मोल्डिंग सेवा प्रदाताउद्योग में उनके अनुभव के स्तर पर विचार करें। HiTop जैसे अनुभवी प्रदाता को इंजेक्शन मोल्डिंग प्रक्रिया की गहरी समझ होगी, जो उच्च गुणवत्ता वाले उत्पादों और बेहतर सेवा में तब्दील हो सकती है।
ऐसी कंपनियों की तलाश करें जिनके पास सफल परियोजनाओं का सिद्ध ट्रैक रिकॉर्ड हो और आपके उद्योग में ग्राहकों की सेवा करने का इतिहास हो। अनुभवी प्रदाता अपनी वर्षों की विशेषज्ञता के आधार पर मूल्यवान अंतर्दृष्टि और सिफारिशें भी दे सकते हैं, जो आपकी परियोजना की समग्र सफलता में योगदान देती हैं।
2. उत्पादन क्षमता:
इंजेक्शन मोल्डिंग सेवा प्रदाता की उत्पादन क्षमताओं का आकलन करना यह सुनिश्चित करने के लिए आवश्यक है कि वे आपकी विनिर्माण आवश्यकताओं को प्रभावी ढंग से पूरा कर सकें। ऐसे प्रदाताओं की तलाश करें जिनके पास अत्याधुनिक उपकरण और सुविधाएँ हों जो आपकी इच्छित उत्पादन मात्रा को संभालने में सक्षम हों।
मशीन की क्षमता, मोल्ड आकार की क्षमता और उपलब्ध उत्पादन तकनीकों पर विचार करें। विविध उत्पादन क्षमताओं वाला प्रदाता आपकी बदलती आवश्यकताओं को पूरा करने के लिए अधिक लचीलापन और मापनीयता प्रदान कर सकता है।
3. प्रमाणपत्र:
इंजेक्शन मोल्डिंग सेवा प्रदाता का मूल्यांकन करते समय, उनके प्रमाणन और मान्यता पर विचार करें। जैसे प्रमाणन आईएसओ 9001 गुणवत्ता प्रबंधन प्रणालियों और उद्योग मानकों के पालन के प्रति प्रतिबद्धता प्रदर्शित करना।
प्रमाणन की वैधता की पुष्टि करें और उन्हें बनाए रखने और अपडेट करने के लिए प्रदाता की प्रक्रिया के बारे में पूछताछ करें। प्रमाणित इंजेक्शन मोल्डिंग सेवा प्रदाता का चयन करने से लगातार उच्च गुणवत्ता वाले उत्पाद देने और नियामक आवश्यकताओं को पूरा करने की उनकी क्षमता में विश्वास पैदा हो सकता है।
4. अनुभवी कर्मचारी:
इंजेक्शन मोल्डिंग सेवा प्रदाता के कर्मचारियों की विशेषज्ञता का आकलन करना आपकी परियोजनाओं के सफल निष्पादन को सुनिश्चित करने के लिए महत्वपूर्ण है। अनुभवी कर्मचारी मूल्यवान ज्ञान और कौशल लेकर आते हैं, जो विनिर्माण प्रक्रिया की गुणवत्ता और दक्षता को महत्वपूर्ण रूप से प्रभावित कर सकते हैं।
ऐसे प्रदाताओं की तलाश करें जो इंजेक्शन मोल्डिंग में सिद्ध ट्रैक रिकॉर्ड वाले कुशल इंजीनियरों, तकनीशियनों और ऑपरेटरों को नियुक्त करते हैं। कर्मचारियों को दिए जाने वाले प्रशिक्षण और व्यावसायिक विकास कार्यक्रमों के बारे में पूछताछ करें ताकि यह सुनिश्चित हो सके कि वे नवीनतम उद्योग रुझानों और प्रौद्योगिकियों पर अपडेट रहें।
5. गुणवत्ता नियंत्रण मापदंड:
एक विश्वसनीय इंजेक्शन मोल्डिंग सेवा प्रदाता की खोज करते समय, एक महत्वपूर्ण सुझाव मोल्ड रखरखाव के लिए उनके गुणवत्ता नियंत्रण मापदंडों और क्षमताओं का आकलन करना है। एक प्रतिष्ठित प्रदाता के पास यह सुनिश्चित करने के लिए कड़े गुणवत्ता नियंत्रण उपाय होने चाहिए कि सभी उत्पादित भाग आवश्यक विनिर्देशों और मानकों को पूरा करते हैं। इसमें किसी भी दोष या विसंगतियों की पहचान करने और उन्हें सुधारने के लिए उत्पादन के विभिन्न चरणों में गहन निरीक्षण प्रक्रियाएँ शामिल हैं।
हाईटॉप एक प्रतिष्ठित इंजेक्शन मोल्डिंग सेवा प्रदाता है, जो अपनी विश्वसनीयता और प्रमाणन के लिए जाना जाता है। निरंतर गुणवत्ता प्रदान करने और ग्राहक आवश्यकताओं को पूरा करने पर निर्मित एक ठोस प्रतिष्ठा के साथ, हाईटॉप ने अंतरराष्ट्रीय ग्राहकों से संतुष्टि प्राप्त की है।
उत्कृष्टता के प्रति हमारी प्रतिबद्धता हमारे प्रमाणपत्रों और उद्योग मानकों के पालन में परिलक्षित होती है, जो यह सुनिश्चित करती है कि हम अपनी सेवाओं में गुणवत्ता और विश्वसनीयता के उच्चतम स्तर को बनाए रखें।
निष्कर्ष:
इंजेक्शन मोल्डिंग आधुनिक विनिर्माण की मूल बातों में से एक है, जो प्लास्टिक के विभिन्न भागों और उत्पादों के उत्पादन में अविश्वसनीय लचीलापन, गति और गुणवत्ता प्रदान करती है। इसके व्यापक अनुप्रयोग ऑटोमोटिव और उपभोक्ता वस्तुओं से लेकर चिकित्सा उपकरणों और इलेक्ट्रॉनिक्स तक के उद्योगों में फैले हुए हैं।
उचित डिजाइन, सामग्री चयन और प्रक्रिया अनुकूलन के माध्यम से, निर्माता दोषों को कम कर सकते हैं और बेहतर परिणाम प्राप्त कर सकते हैं। हालाँकि, प्रौद्योगिकी की उन्नति के साथ, इंजेक्शन मोल्डिंग नवाचार के मामले में अग्रणी बनी हुई है, प्रगति को प्रभावित कर रही है और विनिर्माण के भविष्य का निर्धारण कर रही है।
विशेषज्ञ इंजेक्शन मोल्डिंग के लिए, हाईटॉप, आप भरोसा कर सकते हैं कि आपकी इंजेक्शन मोल्डिंग आवश्यकताओं को स्थान की परवाह किए बिना सटीकता, दक्षता और संतुष्टि के साथ पूरा किया जाएगा। हमसे संपर्क करें गुणवत्तापूर्ण सेवाओं के लिए.
संबंधित आलेख
- मेडिकल इंजेक्शन मोल्डिंग: स्वास्थ्य सेवा में सटीकता
- लिक्विड सिलिकॉन रबर इंजेक्शन मोल्डिंग: एक विस्तृत गाइड
- इंजेक्शन मोल्डिंग सहनशीलता में महारत हासिल करना: मुख्य अंतर्दृष्टि
- रिएक्शन इंजेक्शन मोल्डिंग: प्रक्रिया, लाभ और उपयोग
- इंजेक्शन मोल्डिंग दोष और उनके समाधान
- एल्युमिनियम इंजेक्शन मोल्डिंग: लागत, लाभ और डिज़ाइन
- एबीएस इंजेक्शन मोल्डिंग: मुख्य लाभ, प्रक्रिया
- एचडीपीई इंजेक्शन मोल्डिंग के लिए अंतिम गाइड
- इंजेक्शन मोल्डिंग के लिए 10 सामान्य प्लास्टिक रेजिन
- इंजेक्शन मोल्डिंग बनाम संपीड़न मोल्डिंग


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
