


वॉरपेज सबसे आम और निराशाजनक समस्याओं में से एक है इंजेक्शन मोल्डिंग में दोष.
यह तब होता है जब ढाला गया प्लास्टिक हिस्सा, साँचे से बाहर निकलने के बाद अपना इच्छित आकार बरकरार नहीं रख पाता, जिसके परिणामस्वरूप झुकने, मुड़ने या असमान सतह जैसी समस्याएं उत्पन्न हो जाती हैं।
प्लास्टिक उत्पादन में, विरूपण के कारण अंतिम उत्पाद की सौंदर्यात्मक अपील और कार्यात्मक गुणवत्ता दोनों प्रभावित हो सकती है, जिससे यह एक महत्वपूर्ण मुद्दा बन जाता है।
यह सुनिश्चित करना कि पुर्जे अपना सटीक आकार बनाए रखें, न केवल उत्पाद के प्रदर्शन के लिए बल्कि विनिर्माण प्रक्रिया में दक्षता बनाए रखने के लिए भी आवश्यक है।
विरूपण के कारणों को समझकर और सही समाधान लागू करके, निर्माताओं उच्च गुणवत्ता वाले, आयामी रूप से सटीक प्लास्टिक भागों का उत्पादन कर सकते हैं जो ग्राहकों की अपेक्षाओं को पूरा करते हैं।
इंजेक्शन मोल्डिंग में वॉरपेज क्या है?

इंजेक्शन मोल्डिंग में वॉरपेज का तात्पर्य मोल्ड से बाहर निकाले जाने के बाद प्लास्टिक के हिस्से में आई विकृति या विरूपण से है।
यह दोष तब उत्पन्न होता है जब भाग के विभिन्न क्षेत्र असमान दर से ठंडे और सिकुड़ते हैं, जिसके कारण भाग का आकार बदल जाता है।
वॉरपेज के कई प्रकार हैं, जिनमें शामिल हैं झुकना, मुड़ना, झुकना, या सामान्य असमान सिकुड़न.
इन विकृतियों के परिणामस्वरूप दृश्य दोष या कार्यात्मक समस्याएं उत्पन्न हो सकती हैं, जैसे कि भागों का सही ढंग से फिट न होना या अपेक्षित रूप से कार्य न करना।
विरूपण एक गंभीर समस्या है क्योंकि यह ढाले गए भाग की संरचनात्मक अखंडता और सौंदर्य अपील दोनों को प्रभावित करता है।
इंजेक्शन मोल्डिंग में वॉरपेज के प्रकार
1. क्षेत्रीय वारपेज

क्षेत्रीय विकृति तब होती है जब सिकुड़न दरों में अंतर भाग के विभिन्न क्षेत्रों के बीच, आम तौर पर मोटे और पतले भाग.
मोटे क्षेत्र अधिक धीरे-धीरे ठंडे और सिकुड़ते हैं, जबकि पतले क्षेत्र तेजी से ठोस हो जाते हैं, जिससे विकृति उत्पन्न होती है।
इस प्रकार का विरूपण उन भागों में आम है असमान दीवार मोटाई.
2. दिशात्मक वारपेज

दिशात्मक विरूपण तब होता है जब समानांतर या लंबवत संकोचन विविधताएं प्रवाह के लिए इंजेक्शन के दौरान सामग्री की.
अनाकार प्लास्टिक आमतौर पर प्रवाह की दिशा में अधिक सिकुड़ते हैं, जबकि अर्द्ध-क्रिस्टलीय प्लास्टिक प्रवाह के लंबवत सिकुड़ने की प्रवृत्ति होती है।
सिकुड़न में यह अंतर निम्नलिखित कारणों से हो सकता है मुड़ता हुआ भाग या झुकने.
3. इन-प्लेन बनाम मोटाई संकोचन

इस प्रकार में, भाग अनुभव करता है असंगत संकुचन में मोटाई दिशा बनाम इसकी सतह क्षेत्रफल.
इस असंतुलन के कारण अक्सर भाग झुकना या झुकना क्योंकि एक पक्ष दूसरे की अपेक्षा अधिक सिकुड़ता है।
समतल में सिकुड़न आम तौर पर अधिक नियंत्रित होती है, जबकि मोटाई से संबंधित सिकुड़न महत्वपूर्ण परिणाम पैदा कर सकती है मुड़ने अंतिम उत्पाद में.
इंजेक्शन मोल्डिंग में वॉरपेज के कारण
1. शीतलन दर संबंधी समस्याएं

विरूपण का सबसे महत्वपूर्ण कारण है असमान शीतलन भाग भर में.
जब अलग-अलग भाग अलग-अलग दर से ठंडे होते हैं, तो इसका परिणाम यह होता है विभेदक संकोचन, जिससे भाग विकृत हो जाता है।
यह सुनिश्चित करना एकसमान शीतलन इस तरह की विकृति को रोकने के लिए पूरे साँचे में सफाई आवश्यक है।
The शीतलन प्रणाली गर्मी को समान रूप से वितरित करने और गर्म या ठंडे स्थानों से बचने के लिए इसे ठीक से डिज़ाइन किया जाना चाहिए।
शीतलन अनुकूलन
शीतलन चरण वह है जहां अधिकांश विरूपण संबंधी समस्याएं उत्पन्न होती हैं।
समान शीतलन दर सुनिश्चित करें एक कुशल शीतलन प्रणाली डिजाइन करके उचित रूप से रखे गए शीतलन चैनल.
का उपयोग करते हुए तापमान नियंत्रित सांचे रोकने में मदद करता है गर्म और ठंडे स्थान, एक समान संकोचन को बढ़ावा देना और विरूपण के जोखिम को कम करना।
2. सामग्री-संबंधी कारण

प्रकार प्लास्टिक उपयोग से वॉरपेज पर बहुत अधिक प्रभाव पड़ सकता है।
अनाकार प्लास्टिक (उदाहरण, पेट, POLYSTYRENE) अधिक समान रूप से सिकुड़ते हैं, जबकि अर्द्ध-क्रिस्टलीय प्लास्टिक (उदाहरण, polypropylene, नायलॉन) कुछ दिशाओं में अधिक सिकुड़ जाते हैं।
इसके अतिरिक्त, फाइबर-प्रबलित सामग्री, अक्सर अतिरिक्त ताकत के लिए उपयोग किया जाता है, अगर यह विरूपण का कारण बन सकता है फाइबर असमान रूप से संरेखित हैं, जिसके परिणामस्वरूप असमान संकुचन होता है।
सामग्री समाधान
विरूपण को कम करने के लिए सही सामग्री का चयन महत्वपूर्ण है।
पूर्वानुमानित संकोचन और प्रवाह गुणों वाली सामग्रियों का चयन करें ठंडा करने के दौरान एकरूपता सुनिश्चित करने के लिए।
फाइबर-प्रबलित पॉलिमर भागों को मजबूत करने में मदद कर सकता है, लेकिन फाइबर अभिविन्यास असमान सिकुड़न और उसके परिणामस्वरूप होने वाली विकृति से बचने के लिए सावधानीपूर्वक प्रबंधन किया जाना चाहिए।
3. मोल्ड डिज़ाइन संबंधी समस्याएं

मोल्ड डिजाइन विरूपण को रोकने में महत्वपूर्ण भूमिका निभाता है।
अनुचित गेट स्थान या अपर्याप्त गेट आकार असमान सामग्री प्रवाह का कारण बन सकता है, जिसके परिणामस्वरूप स्थानीयकृत संकोचन और विरूपण हो सकता है।
इसमें विविधताएं दीवार की मोटाई इससे भाग के भीतर तनाव बिंदु भी बन सकते हैं, जिससे विरूपण की संभावना और बढ़ जाती है, क्योंकि मोटे भागों को ठंडा होने में अधिक समय लगता है और वे अधिक सिकुड़ जाते हैं।
मोल्ड डिज़ाइन में सुधार
विरूपण का पता अक्सर साँचे में ही लगाया जा सकता है।
गेटों का पुनः डिजाइन और धावकों मोल्ड में संतुलित सामग्री प्रवाह सुनिश्चित करने के लिए।
इसके अतिरिक्त, यह दीवार की मोटाई की एकरूपता को बढ़ाता है, जिससे तनाव की सांद्रता कम हो जाती है, जो विरूपण में योगदान देती है।
4. मशीन सेटिंग्स
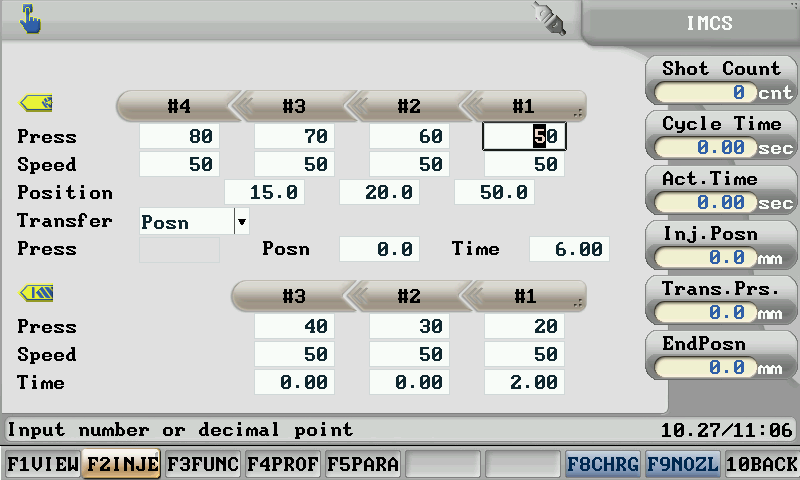
ग़लत मशीन सेटिंग्स विरूपण में योगदान दे सकता है।
नाकाफी इंजेक्शन दबाव, छोटा निवास समय, या अनुचित भरण दरें ये सभी बातें इस बात को प्रभावित कर सकती हैं कि सामग्री किस प्रकार साँचे में भरती है और ठोस बनती है।
पिघलने का तापमान भी एक महत्वपूर्ण भूमिका निभाता है, क्योंकि यह प्रभावित करता है चिपचिपापन प्लास्टिक की संरचना और साँचे में आसानी से प्रवाहित होने की इसकी क्षमता।
मशीन अनुकूलन
वॉरपेज को न्यूनतम करने के लिए मशीन सेटिंग्स को अनुकूलित करें इंजेक्शन दबाव समायोजित करना, पिघलने का तापमान, और भरने की दर.
उचित मशीन अंशांकन सुनिश्चित करता है प्रक्रिया चक्र में स्थिरता, जो अंतिम उत्पाद में आयामी सटीकता बनाए रखने में मदद करता है।
5. पर्यावरणीय कारक

वातावरणीय कारक जैसे कि नमी में प्लास्टिक पैलेट, असंगत उत्पादन तापमान, या उपकरण संदूषण से विरूपण हो सकता है।
अत्यधिक नमी के कारण हो सकता है बबल या रिक्तियों भाग में, जबकि तापमान में उतार-चढ़ाव या गंदे फफूंद पैदा कर सकते हैं असमान प्रवाह और ठंडा होना, विरूपण में योगदान देता है।
पर्यावरण नियंत्रण
शीतलन प्रक्रिया में भिन्नता से बचने के लिए सुसंगत उत्पादन स्थितियाँ आवश्यक हैं।
स्थिर आर्द्रता और तापमान बनाए रखें यह सुनिश्चित करने के लिए कि बाह्य कारक सामग्री या शीतलन दर को प्रभावित नहीं करते हैं, जिससे अनपेक्षित विरूपण हो सकता है, स्तरों को नियंत्रित किया जाना चाहिए।
वॉरपेज रोकथाम के लिए उन्नत तकनीकें

वॉरपेज की भविष्यवाणी के लिए सिमुलेशन उपकरण
विरूपण को रोकने के सबसे प्रभावी तरीकों में से एक है ऑटोडेस्क मोल्डफ्लो जैसे सिमुलेशन उपकरण.
ये उपकरण निर्माताओं को यह सुविधा देते हैं कि वे सिकुड़न और विरूपण का विश्लेषण करें उत्पादन शुरू होने से पहले.
सिमुलेशन चलाकर, इंजीनियर विभिन्न सामग्रियों, मोल्ड डिजाइनों और प्रक्रिया सेटिंग्स का परीक्षण कर सकते हैं, तथा संभावित समस्याओं की शुरुआत में ही पहचान कर सकते हैं।
The सिमुलेशन का उपयोग करने के लाभ इसमें महंगे मोल्ड पुनर्कार्य से बचना, उत्पाद की गुणवत्ता में सुधार करना, तथा बाजार में लाने में लगने वाले समय को कम करना शामिल है।
अनुक्रमिक वाल्व गेटिंग
अनुक्रमिक वाल्व गेटिंग एक उन्नत तकनीक है जिसका उपयोग किया जाता है जटिल साँचे सुनिश्चित करने के लिए समान भौतिक प्रवाह.
यह तकनीक, प्लास्टिक के साँचे में कब और कहाँ प्रवेश करने को नियंत्रित करके, सामग्री को अधिक समान रूप से वितरित करने में मदद करती है, जिससे विरूपण की संभावना कम हो जाती है।
यह विशेष रूप से बड़े भागों या जटिल ज्यामिति वाले डिजाइनों के लिए उपयोगी है, जिनमें इंजेक्शन प्रक्रिया पर सटीक नियंत्रण की आवश्यकता होती है।
इंजेक्शन मोल्डिंग में वॉरपेज का पता लगाना

1. दृश्य निरीक्षण
विकृतियों का पता लगाने का सबसे सरल तरीका है दृश्य निरीक्षण.
विकृत हिस्से अक्सर दिखते हैं स्पष्ट विकृतिजिसमें उन्हें मोड़ना या झुकाना शामिल है, जिससे वे स्पष्ट रूप से विकृत दिखाई देते हैं।
यह विधि बड़ी विकृतियों का पता लगाने के लिए त्वरित और प्रभावी है, हालांकि सूक्ष्म विकृतियों के लिए अधिक सटीक विश्लेषण की आवश्यकता हो सकती है।
2. आयामी विश्लेषण
सटीकता सुनिश्चित करने के लिए, निर्माता निम्न कार्य कर सकते हैं: आयामी विश्लेषण सिकुड़न दरों को मापकर और तुलना करके वास्तविक भाग आयाम डिजाइन विनिर्देशों के साथ.
यह तकनीक उन छोटे विचलनों का भी पता लगाने में मदद करती है जो दिखाई नहीं देते लेकिन उत्पाद के कार्य या फिट को प्रभावित कर सकते हैं।
3. प्रक्रिया निगरानी
वास्तविक समय सेंसर इंजेक्शन मोल्डिंग सिस्टम में स्थापित किया जा सकता है प्रमुख चरों की निगरानी करें जैसे उत्पादन के दौरान शीतलन दर, तापमान और दबाव।
ये सेंसर मूल्यवान डेटा प्रदान करते हैं, जिससे ऑपरेटरों को किसी भी अनियमितता की पहचान करने में मदद मिलती है, जो विरूपण का कारण बन सकती है, जिससे सुधारात्मक कार्रवाई शीघ्रता से की जा सकती है।
वॉरपेज समस्याओं का निवारण

1. प्रगतिशील परीक्षण
वॉरपेज की समस्या का निवारण करने का एक विश्वसनीय तरीका है प्रगतिशील लघु शॉट परीक्षण.
इससे मोल्डिंग प्रक्रिया में उस सटीक चरण की पहचान करने में मदद मिलती है जहां विरूपण शुरू होता है।
आंशिक रूप से भरे भागों का विश्लेषण करके, निर्माता उन क्षेत्रों को चिन्हित कर सकते हैं जो समस्या उत्पन्न कर रहे हैं। असमान सिकुड़न और तदनुसार समायोजित करें.
2. प्रक्रिया समायोजन
वॉरपेज को अक्सर फाइन-ट्यूनिंग द्वारा कम किया जा सकता है मशीन सेटिंग्स.
में समायोजन भरने की दर, ठंडा करने का समय, और दबाव का स्तर सामग्री प्रवाह और शीतलन एकरूपता में महत्वपूर्ण सुधार कर सकता है, जिससे मोल्डिंग प्रक्रिया के दौरान विरूपण को न्यूनतम करने में मदद मिलती है।
3. मोल्ड पुनः डिज़ाइन
जब प्रक्रिया समायोजन पर्याप्त नहीं होते, तो अधिक गहन समाधान की आवश्यकता होती है। मोल्ड पुनः डिजाइन.
संशोधित करना गेट स्थान, गेट का आकार, और शीतलन चैनल लेआउट इससे सामग्री का प्रवाह अधिक सुसंगत हो जाता है और शीतलन भी समान रहता है, जिससे विरूपण की संभावना कम हो जाती है।
इंजेक्शन मोल्डिंग में वॉरपेज के बारे में अक्सर पूछे जाने वाले प्रश्न
निष्कर्ष

इंजेक्शन मोल्डिंग में विरूपण एक सामान्य समस्या है जो उत्पाद की गुणवत्ता और कार्यक्षमता को प्रभावित कर सकती है।
इसके कारणों को समझकर - जैसे असमान शीतलन और खराब सामग्री प्रवाह - और निवारक तकनीकों को लागू करके, निर्माता लगातार उच्च गुणवत्ता वाले भागों को सुनिश्चित कर सकते हैं।
यदि आप वॉरपेज समस्याओं का सामना कर रहे हैं या अपने सुधार पर विशेषज्ञ की सलाह की आवश्यकता है इंजेक्शन मोल्डिंग प्रक्रिया, आज ही हमसे संपर्क करें अपने उत्पादन को अनुकूलित करने के लिए अनुकूलित समाधान के लिए।
आइए सुनिश्चित करें कि आपके पुर्जे गुणवत्ता के उच्चतम मानकों को पूरा करते हैं।


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
