

सिंक के निशान एक आम बात है इंजेक्शन मोल्डिंग में दोष, विशेष रूप से ढाले गए भागों की सतह पर छोटे अवसादों के रूप में दिखाई देते हैं मोटे भाग.
ये खामियां मोल्डिंग प्रक्रिया के दौरान असमान शीतलन दर के कारण उत्पन्न होती हैं, जिससे सौंदर्य और गुणवत्ता संबंधी समस्याएं उत्पन्न हो सकती हैं, विशेष रूप से उन उत्पादों में जहां दिखावट महत्वपूर्ण होती है।

इस लेख में हम जानेंगे कि सिंक मार्क्स क्या हैं, उनके कारण क्या हैं, तथा रोकथाम और समाधान के लिए प्रभावी रणनीति क्या है।
मूल्यवान जानकारी प्राप्त करने के लिए आगे पढ़ें जो आपकी इंजेक्शन मोल्डिंग परियोजनाओं में दोषरहित परिणाम प्राप्त करने में आपकी मदद कर सकती है!
सिंक मार्क्स क्या हैं?

सिंक मार्क सतही दोष होते हैं जो इंजेक्शन मोल्डेड भागों पर उथले गड्ढों या डिम्पल के रूप में दिखाई देते हैं, जो आमतौर पर घटक के मोटे क्षेत्रों में पाए जाते हैं।
हालांकि ये निशान आमतौर पर भाग की संरचनात्मक अखंडता या कार्य को प्रभावित नहीं करते हैं, लेकिन वे इसकी सौंदर्य अपील को महत्वपूर्ण रूप से प्रभावित कर सकते हैं।
सिंक के निशानों की दृश्यता अक्सर गहराई, रंग और बनावट जैसे कारकों पर निर्भर करती है; चमकदार सतहें और गहरे रंग इन खामियों को अधिक प्रमुखता से उजागर करते हैं।
ऐसे अनुप्रयोगों में जहां उपस्थिति महत्वपूर्ण है, जैसे उपभोक्ता इलेक्ट्रॉनिक्सयहां तक कि मामूली सिंक के निशान भी गुणवत्ता संबंधी चिंता का कारण बन सकते हैं।
सिंक मार्क्स कैसे बनते हैं?
इंजेक्शन मोल्डिंग में शीतलन प्रक्रिया के दौरान सिंक के निशान बनते हैं।
जैसे ही पिघले हुए प्लास्टिक को इंजेक्ट किया जाता है, बाहरी परतें शीघ्र ही ठंडी हो जाती हैं, जबकि मोटे हिस्से लंबे समय तक गर्मी बरकरार रखते हैं, जिससे असमान शीतलन होता है।
इससे तापीय संकुचन होता है, जिसमें आंतरिक सामग्री अंदर की ओर खिंचती है, जिससे सतह पर गड्ढे बन जाते हैं, जिन्हें सिंक मार्क कहा जाता है।
सिंक मार्क्स के कारण

भौतिक मुद्दे
#1 कम पिघलने तापमान
यदि पिघलने का तापमान बहुत कम सेट किया गया है, तो प्लास्टिक यह मोल्ड में सुचारू रूप से प्रवाहित नहीं हो पाता, जिसके कारण असमान शीतलन होता है।
इससे सिंक मार्क की संभावना बढ़ सकती है, क्योंकि मोटे क्षेत्र धीरे-धीरे ठंडे होते हैं और सिकुड़ते हैं, जिससे बाहरी सतह अंदर की ओर खिंच जाती है।
#2 गलत सामग्री चयन
ऐसी सामग्री का चयन करना जो भाग की डिजाइन आवश्यकताओं के अनुरूप न हो, सिंक निर्माण को बढ़ा सकता है।
उदाहरण के लिए, उच्च श्यानता वाली सामग्री साँचे में ठीक से नहीं भर पाती, जिसके परिणामस्वरूप अपर्याप्त पैकिंग होती है और मोटे भागों में सिकुड़न बढ़ जाती है।
मशीन पैरामीटर

#1 अपर्याप्त पैक और होल्ड दबाव
जब पैक और होल्ड दबाव बहुत कम होता है, तो मोल्ड को पूरी तरह से भरने के लिए पर्याप्त सामग्री नहीं हो सकती है, विशेष रूप से मोटे भागों में।
इसके परिणामस्वरूप, भाग के ठंडा होने पर हवा की थैली बन सकती है, जिससे सतह पर धंसने के निशान बन सकते हैं।
#2 उच्च मोल्ड तापमान
एक साँचा जिसे बहुत अधिक गर्म किया जाता है, उसे रोका जा सकता है द्वार प्रभावी ढंग से सील करने से।
यदि गेट सही समय पर जम न जाए, तो पिघला हुआ प्लास्टिक बाहर निकल सकता है, जिससे भराव अधूरा रह सकता है और असमान ठंडा होने के कारण सिंक मार्क बन सकते हैं।
#3 कम पैक और होल्ड समय
यदि पैकिंग और रखने के लिए आवंटित समय अपर्याप्त है, तो पिघली हुई सामग्री को ठोस होने से पहले साँचे के सभी क्षेत्रों को ठीक से भरने के लिए पर्याप्त समय नहीं मिल पाएगा।
इससे सामग्री के सिकुड़ने पर सिकुड़न संबंधी दोष उत्पन्न हो सकते हैं, जिनमें डूबने के निशान भी शामिल हैं।
भाग ज्यामिति
#1 दीवार की मोटाई का प्रभाव
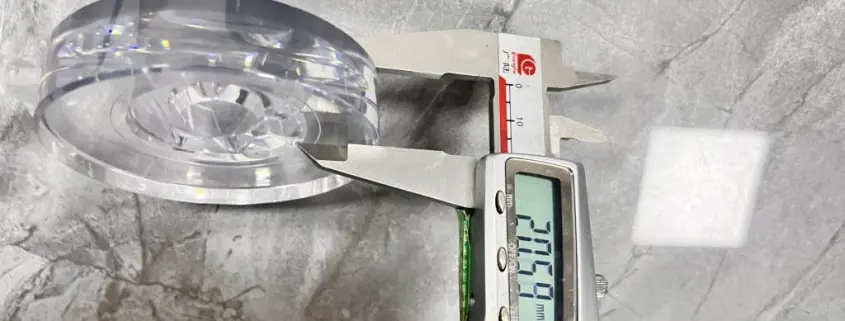
इसमें विविधताएं दीवार की मोटाई शीतलन प्रक्रिया पर महत्वपूर्ण प्रभाव पड़ सकता है।
मोटे क्षेत्र अधिक धीरे-धीरे ठंडे होते हैं, जिसके परिणामस्वरूप अधिक तापीय संकुचन होता है और बाहरी सतह के अंदर की ओर खिंचने के कारण सिंक मार्क दिखने की संभावना अधिक होती है।
#2 रिब्स और बॉस डिज़ाइन
खराब तरीके से डिजाइन की गई पसलियां और बॉस भाग में तनाव संकेन्द्रण पैदा कर सकते हैं।
यदि ये विशेषताएं बहुत मोटी हैं या अनुचित तरीके से रखी गई हैं, तो वे असमान शीतलन का कारण बन सकती हैं और जहां वे नाममात्र दीवार के साथ प्रतिच्छेद करती हैं, वहां सिंक के निशान का खतरा बढ़ सकता है।
#3 एक समान दीवार मोटाई का महत्व
पूरे भाग में एक समान दीवार मोटाई बनाए रखने से समान शीतलन दर सुनिश्चित करने में मदद मिलती है।
यह स्थिरता डूबने के निशानों की संभावना को कम कर देती है, क्योंकि पिघला हुआ प्लास्टिक अधिक समान रूप से बह सकता है और ठंडा होने पर समान रूप से सिकुड़ सकता है।
सिंक मार्क्स को रोकना
मशीन सेटिंग समायोजित करना
#1 पिघले हुए तापमान और शीतलन के लिए अनुशंसाएँ
पिघले हुए पदार्थ के तापमान को निर्माता द्वारा अनुशंसित सीमा के भीतर बनाए रखना महत्वपूर्ण है।
बहुत अधिक तापमान से ठंडा होने का समय बढ़ सकता है और सिंक के निशान पड़ने का खतरा बढ़ सकता है।
इसके अतिरिक्त, शीतलन दर को अनुकूलित करने से तापमान का समान वितरण सुनिश्चित करने में मदद मिलती है, जिससे मोटे क्षेत्रों में तापीय संकुचन की संभावना कम हो जाती है।
#2 पैक और होल्ड दबाव और समय के लिए दिशानिर्देश
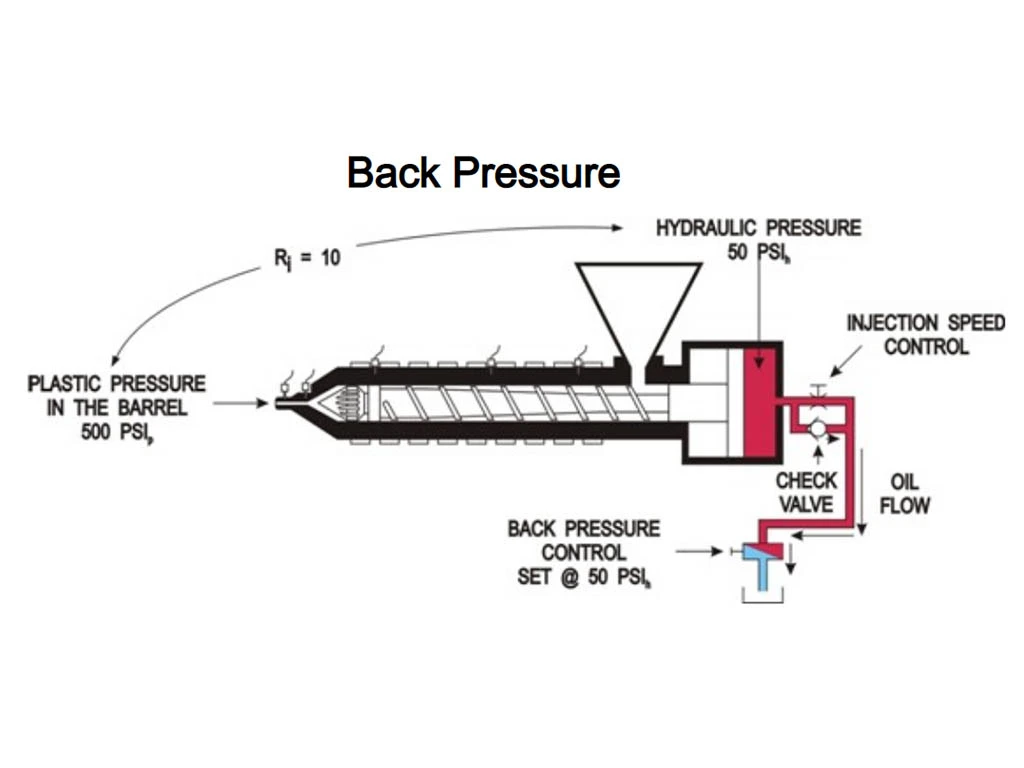
सिकुड़न को प्रभावी ढंग से रोकने के लिए, उचित पैक और होल्ड दबाव निर्धारित करना आवश्यक है।
सामान्य दिशानिर्देश यह है कि पैक दबाव को इंजेक्शन दबाव के 50-70% के बीच बनाए रखा जाए।
इसके अलावा, धारण समय को बढ़ाने से गेट को ठीक से सील करने की अनुमति मिलती है, जिससे यह सुनिश्चित होता है कि किसी भी संकोचन की भरपाई के लिए मोल्ड में पर्याप्त सामग्री बनी रहे।
विनिर्माण क्षमता के लिए डिजाइन (डीएफएम)

#1 दोषों को न्यूनतम करने के लिए भाग डिज़ाइन में सर्वोत्तम अभ्यास
डिजाइन चरण के दौरान डीएफएम सिद्धांतों को लागू करने से सिंक मार्क्स की घटना को काफी हद तक कम किया जा सकता है।
इसमें एक समान दीवार मोटाई बनाना और रिब और दीवार डिजाइन को संतुलित करना शामिल है।
किनारों को गोल करना और अचानक परिवर्तन से बचना भी निरंतर प्रवाह और शीतलन बनाए रखने में मदद कर सकता है।
#2 डिजाइन चरण में सिमुलेशन का महत्व
इंजेक्शन मोल्डिंग प्रक्रिया को मॉडल करने के लिए सिमुलेशन सॉफ्टवेयर का उपयोग करके उत्पादन से पहले संभावित सिंक मार्क्स की पहचान की जा सकती है।
ये सिमुलेशन इंजीनियरों को सामग्री प्रवाह, शीतलन दर और तनाव सांद्रता को देखने की अनुमति देते हैं, जिससे डिजाइन समायोजन में सुविधा होती है, जिससे दोषों को न्यूनतम किया जा सकता है।
मोल्ड डिज़ाइन में सुधार

#1 गेट प्लेसमेंट और डिज़ाइन संबंधी विचार
गेट का स्थान और आकार मोल्ड को भरने में महत्वपूर्ण भूमिका निभाते हैं।
गेटों को मोटे क्षेत्रों के करीब लगाने से बेहतर प्रवाह सुनिश्चित होता है और समय से पहले जमने का खतरा कम हो जाता है, जिससे सिंक मार्क पड़ सकते हैं।
इसके अतिरिक्त, बड़े गेटों के उपयोग से सामग्री का प्रवाह बढ़ सकता है और दबाव में कमी आ सकती है।
#2 कूलिंग चैनल डिज़ाइन को बढ़ाना
पूरे मोल्ड में एकसमान तापमान बनाए रखने के लिए प्रभावी शीतलन चैनल डिजाइन महत्वपूर्ण है।
अनुरूप शीतलन तकनीक या रणनीतिक रूप से रखे गए चैनलों का उपयोग करने से शीतलन को समान रूप से वितरित करने में मदद मिल सकती है, जिससे तापमान के अंतर को कम किया जा सकता है जो सिंक मार्क्स का कारण बनता है।
शीतलन चैनलों के लिए उच्च तापीय चालकता वाली सामग्रियों का उपयोग सुनिश्चित करने से शीतलन दक्षता में भी वृद्धि हो सकती है।
सिंक मार्क्स का समस्या निवारण

उत्पादन के दौरान सिंक मार्क्स की पहचान करना
उत्पादन प्रक्रिया के प्रारंभ में ही सिंक मार्क को पहचानना उत्पाद की गुणवत्ता बनाए रखने के लिए महत्वपूर्ण है।
ढाले गए भागों के नियमित निरीक्षण से सिंक मार्क की पहचान करने में मदद मिल सकती है, जो घटक के मोटे क्षेत्रों पर छोटे गड्ढों के रूप में दिखाई देते हैं।
उचित प्रकाश में दृश्य निरीक्षण से इन दोषों का पता चल सकता है, जबकि उपकरण, जैसे समन्वय मापने वाली मशीनें (सीएमएम), अधिक सटीक आकलन के लिए सटीक माप प्रदान कर सकते हैं।
चल रही प्रक्रियाओं में सुधारात्मक कार्रवाई के लिए कदम

जब सिंक के निशान का पता चले तो तत्काल सुधारात्मक कार्रवाई करने से आगे की समस्याओं को कम किया जा सकता है।
यहां कुछ चरण दिए गए हैं जिनका पालन करें:
- मशीन सेटिंग्स समायोजित करें: विशिष्ट भाग की आवश्यकताओं के आधार पर पिघले हुए तापमान, पैक दबाव और धारण समय की समीक्षा करें और उसे संशोधित करें।
- सामग्री का मूल्यांकन करें: सुनिश्चित करें कि सही सामग्री का उपयोग किया जा रहा है और किसी भी प्रकार के बदलाव की जांच करें जो मोल्डिंग प्रक्रिया को प्रभावित कर सकता है।
- मोल्ड डिज़ाइन का निरीक्षण करें: किसी भी डिजाइन दोष के लिए मोल्ड की जांच करें, विशेष रूप से गेट और शीतलन चैनलों के आसपास, और शीतलन और प्रवाह में सुधार के लिए आवश्यक समायोजन करें।
सर्वोत्तम परिणाम प्राप्त करने के लिए सुझाव

न्यूनतम सिंक मार्क के साथ लगातार उच्च गुणवत्ता वाले भागों का उत्पादन करने के लिए, निम्नलिखित सुझावों पर विचार करें:
- डीएफएम सिद्धांतों को लागू करें: ऐसे डिजाइन दिशानिर्देशों का उपयोग करें जो एक समान दीवार मोटाई और उचित रिब और बॉस डिजाइन को बढ़ावा देते हों।
- सिमुलेशन उपकरण का उपयोग करें: संभावित सिंक मार्क का अनुमान लगाने और तदनुसार डिजाइन को समायोजित करने के लिए डिजाइन चरण के दौरान सिमुलेशन सॉफ्टवेयर का लाभ उठाएं।
- मॉनिटर प्रक्रिया पैरामीटर: सभी पर कड़ी नजर रखें इंजेक्शन मोल्डिंग पैरामीटर उत्पादन के दौरान, यह सुनिश्चित करना कि वे डिजाइन चरण में स्थापित सर्वोत्तम प्रथाओं के अनुरूप हों। मशीनरी का नियमित रखरखाव भी इष्टतम स्थितियों को बनाए रखने में मदद करता है।
पूछे जाने वाले प्रश्न
इंजेक्शन मोल्डिंग में सिंक मार्क्स से कैसे छुटकारा पाएं?
सिंक के निशानों को खत्म करने के लिए, सुनिश्चित करें कि पिघले हुए तापमान निर्माता द्वारा सुझाई गई सीमा के भीतर है और पैक और होल्ड दबावों को उचित रूप से समायोजित करें। पैक और होल्ड समय बढ़ाने से गेट सील होने तक पर्याप्त दबाव बनाए रखने में मदद मिल सकती है, जिससे सामग्री को गुहा से बाहर निकलने से रोका जा सकता है। इसके अतिरिक्त, भाग डिज़ाइन को अनुकूलित करना, जैसे कि दीवार की मोटाई को संतुलित करना और प्रभावी शीतलन चैनल डिज़ाइन का उपयोग करना, सिंक के निशानों को कम कर सकता है।
सिंक मार्क्स क्या हैं?
सिंक मार्क्स सतह के गड्ढे होते हैं जो इंजेक्शन-मोल्डेड भागों में होते हैं, जो आमतौर पर मोटे क्षेत्रों में पाए जाते हैं जहाँ ठंडा होने की दर असमान होती है। ये कॉस्मेटिक दोष ठंडा होने के दौरान थर्मल संकुचन के परिणामस्वरूप होते हैं, जिससे मोल्डेड टुकड़े का बाहरी हिस्सा अंदर की ओर खिंच जाता है, जिससे दिखाई देने वाले डिम्पल या खांचे बन जाते हैं।
सिंक मार्क और सिकुड़न के बीच क्या अंतर है?
सिंक मार्क्स मोल्डेड पार्ट की सतह पर स्थानीयकृत अवसादों को संदर्भित करते हैं, जो आमतौर पर मोटे वर्गों में असमान शीतलन के कारण होते हैं। दूसरी ओर, सिकुड़न एक सामान्य शब्द है जो प्लास्टिक के ठंडा होने और जमने के कारण होने वाली मात्रा में कमी का वर्णन करता है। जबकि दोनों में शीतलन शामिल है, सिंक मार्क्स विशेष रूप से भाग के आकार में एक समान कमी के बजाय सौंदर्य संबंधी दोषों को संदर्भित करते हैं।
निष्कर्ष

संक्षेप में, सिंक मार्क्स इंजेक्शन मोल्डिंग में आम दोष हैं, जो मुख्य रूप से असमान शीतलन और अनुचित डिजाइन के कारण होते हैं।
उच्च गुणवत्ता वाले ढाले गए भागों को प्राप्त करने के लिए उनके गठन, कारणों और रोकथाम के तरीकों को समझना महत्वपूर्ण है।
इन कारकों पर ध्यान देकर, निर्माता दोषों को न्यूनतम कर सकते हैं और समग्र उत्पाद गुणवत्ता में सुधार कर सकते हैं।
यदि आप अपनी इंजेक्शन मोल्डिंग प्रक्रियाओं को बेहतर बनाना चाहते हैं और सिंक मार्क्स को खत्म करना चाहते हैं, तो इस लेख में बताई गई रणनीतियों को लागू करने पर विचार करें।
अपनी विशिष्ट आवश्यकताओं के अनुरूप विशेषज्ञ मार्गदर्शन के लिए, संकोच न करें आज ही हमसे संपर्क करें!


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
