

इंजेक्शन मोल्डिंग सहनशीलता, आयामों में भिन्नता की स्वीकार्य सीमा को संदर्भित करती है ढाला प्लास्टिक भागों.
ये सहनशीलताएं यह सुनिश्चित करती हैं कि विनिर्माण प्रक्रिया में मामूली विचलन के बावजूद, पुर्जे एक साथ फिट रहेंगे, ठीक से काम करेंगे, और डिजाइन आवश्यकताओं को पूरा करेंगे।

इसे एक बफर जोन के रूप में सोचें जो पिघले हुए पदार्थ को सांचे में डालते समय होने वाली छोटी-मोटी खामियों के लिए हो सकता है।
इनका क्या महत्व है?
क्योंकि जब सहनशीलता को अच्छी तरह से नियंत्रित नहीं किया जाता है, तो इससे ऐसे हिस्से बन सकते हैं जो एक साथ फिट नहीं होते हैं या इच्छित तरीके से काम नहीं करते हैं, जिससे महंगी उत्पादन समस्याएं और संभावित उत्पाद विफलता हो सकती है।
उच्च गुणवत्ता वाले, विश्वसनीय पुर्जे बनाने का लक्ष्य रखने वाले निर्माताओं के लिए इन सहनशीलताओं को समझना और उनका अनुकूलन करना अत्यंत महत्वपूर्ण है।
इंजेक्शन मोल्डिंग सहनशीलता में निपुणता प्राप्त करके, आप अनावश्यक डिज़ाइन संशोधनों से बच सकते हैं, विनिर्माण लागत को कम कर सकते हैं, और यह सुनिश्चित कर सकते हैं कि आपके पुर्जे उच्चतम गुणवत्ता मानकों को पूरा करते हैं।
आइये देखें कि आप इसे कैसे हासिल कर सकते हैं!
इंजेक्शन मोल्डिंग सहनशीलता क्या हैं?

इंजेक्शन मोल्डिंग सहनशीलता, मोल्ड किए गए भागों में आयामी भिन्नता की स्वीकार्य सीमाओं को संदर्भित करती है।
ये सहनशीलताएं विनिर्माण प्रक्रिया के दौरान स्वाभाविक रूप से होने वाले छोटे विचलनों की अनुमति देती हैं, जिससे यह सुनिश्चित होता है कि आकार या आकृति में मामूली अंतर के बावजूद भाग अभी भी अपेक्षित रूप से कार्य करते हैं।
स्पष्ट सहनशीलता के बिना, पुर्जे ठीक से फिट नहीं हो सकते, जिससे संयोजन त्रुटियाँ हो सकती हैं या उत्पाद विफल भी हो सकता है।
सहनशीलता इतनी महत्वपूर्ण क्यों है?
वे आपके पुर्जों की गुणवत्ता और कार्यक्षमता बनाए रखने के लिए महत्वपूर्ण हैं।
सहनशीलता में ढलाई प्रक्रिया के दौरान सिकुड़न, सामग्री प्रवाह और अन्य कारकों को ध्यान में रखा जाता है, जिसके कारण भागों का मूल डिजाइन से थोड़ा अंतर हो सकता है।
सही सहनशीलता सीमा निर्धारित करके, निर्माता न्यूनतम लागत पर लगातार भागों का उत्पादन कर सकते हैं। दोषों का खतरा.
सहनशीलता सीमा: सामान्य, तंग, और बहुत तंग
में अंतः क्षेपण ढलाईसहिष्णुता को उनकी सटीकता के आधार पर वर्गीकृत किया जाता है:
सामान्य सहनशीलता: आम तौर पर +/- 0.1 मिमी तक की सीमा होती है। परिशुद्धता का यह स्तर अधिकांश सामान्य प्रयोजन वाले भागों के लिए उपयुक्त है, जहाँ मामूली आयामी भिन्नता कार्यक्षमता को प्रभावित नहीं करेगी।
सख्त सहनशीलता: लगभग +/- 0.05 मिमी। इनका उपयोग तब किया जाता है जब भागों को अधिक सटीकता से एक साथ फिट करना होता है या जब मामूली विचलन प्रदर्शन को प्रभावित कर सकता है।
बहुत सख्त सहनशीलता: आमतौर पर +/- 0.025 मिमी या उससे भी कम। इनका उपयोग उच्च परिशुद्धता वाले उद्योगों में किया जाता है जैसे चिकित्सा उपकरण और एयरोस्पेस, जहां सटीकता महत्वपूर्ण है।
सही सहनशीलता निर्धारित करना भाग के अनुप्रयोग और सामग्री पर निर्भर करता है।
कुछ सामग्रियां ठंडा होने के दौरान अधिक सिकुड़ जाती हैं, जिसके लिए अधिक सहनशीलता की आवश्यकता होती है, जबकि अन्य अधिक सख्त नियंत्रण की अनुमति देती हैं।
यहां विभिन्न प्लास्टिकों के लिए सामान्य सहनशीलता सीमाओं का विवरण दिया गया है:
इंजेक्शन मोल्डिंग सहनशीलता को प्रभावित करने वाले कारक
इंजेक्शन मोल्डिंग के साथ काम करते समय, कई कारक सटीक सहनशीलता बनाए रखने की क्षमता को प्रभावित करते हैं।
इन कारकों को समझने से आपको अपनी डिजाइन और विनिर्माण प्रक्रिया को अनुकूलित करने में मदद मिल सकती है, जिससे यह सुनिश्चित हो सके कि आपके पुर्जे अनावश्यक पुनर्कार्य या बर्बादी के बिना आवश्यक विनिर्देशों को पूरा करते हैं।
संकुचन

सभी प्लास्टिक सामग्रियां साँचे में डाले जाने के बाद ठंडी होने पर सिकुड़ जाती हैं।
यह सिकुड़न सहनशीलता को प्रभावित करने वाले सबसे महत्वपूर्ण कारकों में से एक है।
किसी पदार्थ के सिकुड़ने की मात्रा उसकी संरचना, ठंडा होने में लगने वाले समय और तापमान पर निर्भर करती है। मोल्ड डिजाइन.
- क्रिस्टलीय बनाम अनाकार पदार्थ: क्रिस्टलीय पदार्थ जैसे पॉलीप्रोपिलीन (पीपी) और पॉलियामाइड (पीए) अधिक सिकुड़ते हैं क्योंकि ठंडा होने की प्रक्रिया के दौरान उनकी आणविक संरचना पुनः व्यवस्थित हो जाती है। दूसरी ओर, अनाकार पदार्थ जैसे पेट या पीसी में सिकुड़न कम होती है, जिससे सहनशीलता की दृष्टि से उन्हें नियंत्रित करना आसान हो जाता है।
यहां सामान्य सामग्रियों के लिए सिकुड़न दरों की तुलना दी गई है:
| सामग्री | सिकुड़न दर (%) |
|---|---|
| पेट | 0.4 – 0.8% |
| पॉलियामाइड (पीए) | 0.7 – 1.4% |
| पॉलीप्रोपाइलीन (पीपी) | 1.0 – 2.5% |
| पॉलीकार्बोनेट (पीसी) | 0.5 – 0.7% |
| उच्च घनत्व पॉलीइथिलीन (एचडीपीई) | 1.5 – 3.0% |
संकोचन सहनशीलता को किस प्रकार प्रभावित करता है?
सिकुड़न जितनी अधिक होगी, सख्त सहनशीलता बनाए रखना उतना ही चुनौतीपूर्ण होगा।
क्रिस्टलीय पदार्थों को, उनकी उच्च सिकुड़न के कारण, अनाकार पदार्थों की तुलना में अक्सर सहनीयता सेटिंग्स में अधिक छूट की आवश्यकता होती है।
वारपेज

वारपेज यह तब होता है जब किसी ढाले हुए टुकड़े के विभिन्न भाग असमान रूप से ठंडे हो जाते हैं, जिसके कारण वह मुड़ जाता है या झुक जाता है।
इसका कारण असमान्यता हो सकती है दीवार की मोटाई या अनुचित शीतलन दर।
विरूपण न केवल भाग के दृश्य स्वरूप को प्रभावित करता है, बल्कि इसकी कार्यात्मक परिशुद्धता को भी प्रभावित करता है।
विरूपण को न्यूनतम करने की रणनीतियाँ:
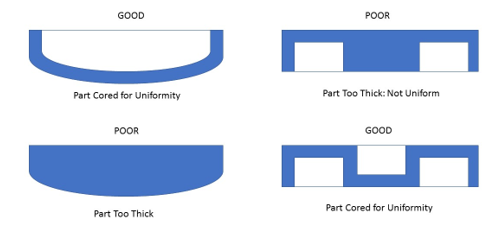
- दीवार की मोटाई एक समान बनाए रखेंइससे समान शीतलन सुनिश्चित होता है और विरूपण का जोखिम न्यूनतम हो जाता है।
- गोल कोनों और चिकनी संक्रमण के साथ डिजाइनमोटाई में अचानक परिवर्तन के कारण असमान शीतलन हो सकता है और विरूपण हो सकता है।
- दीवार की मोटाई बढ़ाने के बजाय पसलियों का उपयोग करेंपसलियां अत्यधिक सिकुड़न या शीतलन विसंगतियों के बिना संरचनात्मक समर्थन प्रदान करती हैं।
थर्मल विस्तार
धातुओं की तुलना में प्लास्टिक पदार्थों में तापीय विस्तार गुणांक अधिक होता है, जिसका अर्थ है कि तापमान में उतार-चढ़ाव के साथ उनके आयाम में काफी परिवर्तन हो सकता है।
एक तापमान पर ढाले गए भाग विभिन्न वातावरणों के संपर्क में आने पर फैल या सिकुड़ सकते हैं, जिससे उनकी फिटिंग और कार्यक्षमता प्रभावित होती है।
तापीय विस्तार के प्रभाव को कम करने के लिए:
- नियंत्रित वातावरण में भागों को मापेंसटीक आयामी माप सुनिश्चित करने के लिए निरीक्षण के दौरान तापमान स्थिर रखें।
- कम तापीय विस्तार गुणांक वाली सामग्री का उपयोग करें: सामग्री जैसे तिरछी और पीसी में बेहतर तापीय स्थिरता होती है, जो उन्हें उच्च परिशुद्धता अनुप्रयोगों के लिए उपयुक्त बनाती है।
भाग डिजाइन

किसी भाग का डिज़ाइन - जिसमें उसकी ज्यामिति, दीवार की मोटाई और जटिलता शामिल है - यह निर्धारित करने में महत्वपूर्ण भूमिका निभाता है कि सहनशीलता को कितनी अच्छी तरह बनाए रखा जा सकता है।
अलग-अलग दीवार मोटाई वाले बड़े, जटिल भागों में सिकुड़न और विरूपण की अधिक संभावना होती है, जिससे सख्त सहनशीलता हासिल करना कठिन हो जाता है।
- दीवार की मोटाई: सहनशीलता सटीकता बनाए रखने के लिए दीवारों को पूरे भाग में एक समान रखना आवश्यक है। मोटी दीवारों को ठंडा होने में अधिक समय लगता है, जिससे अधिक सिकुड़न और संभावित विरूपण होता है।
यहां सामान्य सामग्रियों के लिए अनुशंसित दीवार मोटाई दर्शाने वाली तालिका दी गई है:
| सामग्री | अनुशंसित दीवार मोटाई (मिमी) |
|---|---|
| पेट | 1.1 – 3.5 मिमी |
| पॉलीकार्बोनेट (पीसी) | 1.0 – 3.8 मिमी |
| पॉलियामाइड (पीए) | 0.7 – 2.9 मिमी |
| पॉलीप्रोपाइलीन (पीपी) | 0.88 – 3.8 मिमी |
| एचडीपीई | 0.7 – 5.0 मिमी |
टूलींग डिजाइन

सटीक सहनशीलता प्राप्त करने के लिए मोल्ड का डिज़ाइन और गुणवत्ता महत्वपूर्ण है।
मोल्ड सामग्री जैसे कारक, गेट प्लेसमेंट, और शीतलन प्रणाली की दक्षता सभी इस बात को प्रभावित करते हैं कि भाग वांछित आयामों का कितनी अच्छी तरह पालन करता है।
परिशुद्धता के लिए मोल्ड डिजाइन पर विचार:
- लगातार गर्म करना और ठंडा करनामोल्ड में असमान तापमान के कारण पुर्जे असंगत रूप से सिकुड़ सकते हैं, जिससे सख्त सहनशीलता को पूरा करना मुश्किल हो जाता है। लगातार कूलिंग सिस्टम इन समस्याओं को कम करने में मदद करते हैं।
- गेट प्लेसमेंट: गेट का अनुचित स्थान असमान सामग्री प्रवाह का कारण बन सकता है, जिससे सिकुड़न और विरूपण हो सकता है। पिघले हुए प्लास्टिक के समान वितरण को सुनिश्चित करने के लिए बड़े या जटिल भागों के लिए कई गेट आवश्यक हो सकते हैं।
इन कारकों को ध्यान में रखकर और प्रत्येक तत्व को सावधानीपूर्वक अनुकूलित करके, निर्माता अपने इंजेक्शन-मोल्डेड भागों की आयामी सटीकता को बेहतर ढंग से नियंत्रित कर सकते हैं।
यह दृष्टिकोण यह सुनिश्चित करने में मदद करता है कि अंतिम उत्पाद डिजाइन से न्यूनतम विचलन के साथ, इच्छित प्रदर्शन करे।
इंजेक्शन मोल्डिंग सहनशीलता को अनुकूलित करने के लिए सर्वोत्तम अभ्यास

इंजेक्शन मोल्डिंग सहनशीलता को अनुकूलित करना न्यूनतम विचलन के साथ उच्च गुणवत्ता वाले भागों का उत्पादन करने की कुंजी है।
डिजाइन में सर्वोत्तम प्रथाओं को अपनाकर, सामग्री चयन, टूलींग और प्रक्रिया नियंत्रण के माध्यम से, निर्माता लगातार अपने उत्पादों के लिए वांछित सहनशीलता प्राप्त कर सकते हैं।
आइये इन प्रथाओं का विस्तार से अध्ययन करें।
विनिर्माण क्षमता के लिए डिजाइन (डीएफएम)
विनिर्माण क्षमता के लिए डिजाइन (डीएफएम) उन भागों के निर्माण के लिए आवश्यक है जिनमें सख्त सहनशीलता का पालन करने की आवश्यकता होती है।
डीएफएम सिद्धांत ऐसे भागों को डिजाइन करने पर ध्यान केंद्रित करते हैं जिनका निर्माण आसान और लागत प्रभावी हो, साथ ही त्रुटियों को न्यूनतम रखा जाए जैसे वारपेज और आयामी असंगतताएं.
दीवार की मोटाई: एकसमान शीतलन के लिए दीवार की मोटाई का लगातार बने रहना बहुत ज़रूरी है, जो सीधे सिकुड़न और आयामी सटीकता को प्रभावित करता है। जब दीवार की मोटाई बदलती है, तो हिस्से असमान रूप से ठंडे हो सकते हैं, जिससे विरूपण या गलत आयाम हो सकते हैं।
ड्राफ्ट कोण: जोड़ना ड्राफ्ट कोण ऊर्ध्वाधर सतहों पर दबाव डालने से भागों को मोल्ड से आसानी से निकलने में मदद मिलती है, जिससे विरूपण या आयामी अशुद्धियों का जोखिम कम हो जाता है। अधिकांश भागों के लिए आमतौर पर 1.5° से 2° का ड्राफ्ट कोण अनुशंसित किया जाता है।
समर्थन सुविधाएँ: दीवारों को मजबूती देने के लिए उन्हें मोटा करने के बजाय, पसलियों जैसी सुविधाओं का उपयोग करने से संरचनात्मक अखंडता को बढ़ाया जा सकता है और साथ ही सामग्री का उपयोग कम से कम किया जा सकता है। पसलियाँ सिकुड़न और ठंडा होने के समय को कम करती हैं, जिससे सहनशीलता अधिक सुसंगत होती है।
उदाहरणसमान रूप से मोटी दीवारों और सावधानीपूर्वक रखी गई पसलियों वाला हिस्सा समान रूप से ठंडा होगा, जिससे सिकुड़न-संबंधी दोषों का खतरा कम हो जाएगा।
सामग्री चयन

आपके अनुप्रयोग के लिए सही सामग्री का चयन इंजेक्शन मोल्डिंग सहिष्णुता को प्रभावित करने वाले सबसे महत्वपूर्ण कारकों में से एक है।
विभिन्न सामग्रियों की सिकुड़न दरें और तापीय विस्तार गुण अलग-अलग होते हैं, जो अंतिम भाग की परिशुद्धता को प्रभावित करते हैं।
- सिकुड़न दरें: ABS या PC जैसी सामग्रियों में सिकुड़न दर कम होती है, जो उन्हें सख्त सहनशीलता वाले भागों के लिए आदर्श बनाती है। दूसरी ओर, PP या PE जैसी सामग्रियों में सिकुड़न अधिक हो सकती है, जिससे अधिक आयामी भिन्नता हो सकती है।
विशिष्ट अनुप्रयोग आवश्यकताओं और सहनशीलता आवश्यकताओं से मेल खाने वाली सामग्री का चयन करना महत्वपूर्ण है।
उदाहरण के लिए, यदि आपके भाग को उच्च परिशुद्धता की आवश्यकता है, तो पीपी जैसी उच्च संकोचन सामग्री की तुलना में पीसी या एबीएस जैसी सामग्री का उपयोग करना अधिक फायदेमंद होगा।
टूलींग अनुकूलन

डिजाइन और अनुकूलन मोल्ड टूलींग उत्पादन के दौरान सख्त सहनशीलता बनाए रखने की क्षमता पर सीधा प्रभाव पड़ता है।
गेट स्थान, इजेक्टर पिन प्लेसमेंट, और शीतलन प्रणाली डिजाइन जैसे टूलींग कारक सभी आयामी सटीकता में योगदान करते हैं।
गेट स्थान: उचित गेट प्लेसमेंट मोल्ड की समान भराई सुनिश्चित करता है, जिससे सिकुड़न और विरूपण कम होता है। जटिल या बड़े भागों के लिए असमान सामग्री प्रवाह को रोकने के लिए कई गेट आवश्यक हो सकते हैं, जिससे आयामी अशुद्धियाँ हो सकती हैं।
इजेक्टर पिन डिजाइन: मोल्ड से भागों को निकालते समय विरूपण को रोकने के लिए इजेक्टर पिन का स्थान और डिज़ाइन महत्वपूर्ण है। पिन को सतह को नुकसान पहुँचाए बिना या आयामों को बदले बिना सुचारू रूप से भाग को बाहर निकालने के लिए रखा जाना चाहिए।
वास्तविक समय में निगरानी: मोल्ड में सेंसर लगाने से दबाव, तापमान और भरने के समय की वास्तविक समय पर निगरानी की जा सकती है। ये सेंसर चलते-फिरते प्रक्रिया को समायोजित करने में मदद करते हैं, जिससे उत्पादन के दौरान लगातार परिणाम सुनिश्चित होते हैं।
उदाहरणअच्छी तरह से स्थापित गेट और लगातार शीतलन वाला साँचा न्यूनतम विरूपण और अधिक आयामी सटीकता वाले भागों का उत्पादन करेगा।
प्रक्रिया नियंत्रण
इंजेक्शन मोल्डिंग में लगातार सहनशीलता बनाए रखने के लिए प्रभावी प्रक्रिया नियंत्रण आवश्यक है।
परिवर्तनशीलता को न्यूनतम करने के लिए प्रक्रिया के मापदंडों, जैसे दबाव, तापमान और ठंडा होने का समय, को सावधानीपूर्वक नियंत्रित और मॉनिटर किया जाना चाहिए।
दबाव और तापमान सेंसर: मोल्ड में सेंसर लगाने से मोल्डिंग प्रक्रिया को वास्तविक समय में ट्रैक करने में मदद मिलती है, जिससे दबाव और तापमान पर मूल्यवान डेटा मिलता है। यह फीडबैक त्वरित समायोजन की अनुमति देता है, जिससे यह सुनिश्चित होता है कि प्रत्येक भाग आवश्यक सहनशीलता को पूरा करता है।
पर्यावरणीय परिस्थितियों का मानकीकरणपरिवेशी तापमान और आर्द्रता जैसे बाहरी कारक सामग्री के गुणों और प्रक्रिया प्रदर्शन को प्रभावित कर सकते हैं। उत्पादन क्षेत्र में पर्यावरणीय परिस्थितियों को मानकीकृत करने से यह सुनिश्चित होता है कि भागों को लगातार ढाला जाता है, जिससे भिन्नताएं कम से कम होती हैं।
उदाहरणप्रत्येक शॉट के दौरान ठंडा होने का समय, तापमान और दबाव नियंत्रित करने से भाग में दोषों की संभावना कम हो सकती है और आयामी स्थिरता में सुधार हो सकता है।
इंजेक्शन मोल्डिंग सहिष्णुता मानक

इंजेक्शन-मोल्डेड भागों में सुसंगत और विश्वसनीय गुणवत्ता सुनिश्चित करने के लिए मानकीकृत सहिष्णुता दिशानिर्देशों को समझना और उनका पालन करना आवश्यक है।
जैसे मानक जीबी/टी 14486-2008 और डीआईएन 16901 प्रस्ताव अच्छी तरह से परिभाषित पैरामीटर भाग के आयामों में स्वीकार्य विचलन के लिए, निर्माताओं को उच्च परिशुद्धता प्राप्त करने में मदद करना।
मानकों का अवलोकन
जीबी/टी 14486-2008यह चीनी राष्ट्रीय मानक प्लास्टिक भागों के लिए सहनशीलता की रूपरेखा तैयार करता है, जो निर्माताओं को सटीक घटकों का उत्पादन करते समय पालन करने के लिए एक रूपरेखा प्रदान करता है। यह सहनशीलता को विभिन्न स्तरों में वर्गीकृत करता है, जिससे निर्माताओं को भाग के अनुप्रयोग और आवश्यक परिशुद्धता के आधार पर उचित सहनशीलता सीमा चुनने में मदद मिलती है।
डीआईएन 16901प्लास्टिक के लिए एक जर्मन मानक, DIN 16901 सहनशीलता के लिए दिशा-निर्देश भी प्रदान करता है और मोल्डेड भागों में कार्यक्षमता और फिट बनाए रखने पर ध्यान केंद्रित करता है। यह मानक यूरोप में व्यापक रूप से उपयोग किया जाता है और इसकी कठोर आवश्यकताओं के लिए जाना जाता है, विशेष रूप से जटिल और सटीक घटकों के लिए।
ये मानक आयामों के लिए स्वीकार्य विचलन सीमा निर्धारित करने में महत्वपूर्ण भूमिका निभाते हैं, तथा यह सुनिश्चित करते हैं कि पुर्जे एक साथ ठीक से फिट हों तथा अपेक्षित रूप से कार्य करें।
सहनशीलता स्तर: वाणिज्यिक, मध्यम और बढ़िया
सहनशीलता के स्तर को आम तौर पर तीन वर्गों में वर्गीकृत किया जाता है-व्यावसायिक, मध्यम, और अच्छा.
प्रत्येक स्तर अनुप्रयोग, आवश्यक परिशुद्धता और विनिर्माण लागत के आधार पर भिन्नता की स्वीकार्य डिग्री को दर्शाता है।
सूक्ष्म सहनशीलता प्राप्त करना अधिक महंगा होता है, जबकि वाणिज्यिक सहनशीलता अधिक लागत प्रभावी होती है, लेकिन कम सटीक होती है।
सामान्यतः, वाणिज्यिक सहिष्णुता उन भागों के लिए उपयुक्त हैं जिन्हें तंग फिट की आवश्यकता नहीं होती है, जैसे कॉस्मेटिक घटक।
मध्यम सहनशीलता कार्यात्मक भागों के लिए आदर्श हैं जिनमें परिशुद्धता और लागत प्रभावशीलता के बीच संतुलन की आवश्यकता होती है, जबकि उत्तम सहनशीलता इनका उपयोग उच्च परिशुद्धता वाले अनुप्रयोगों में किया जाता है, जैसे कि चिकित्सा उपकरण या एयरोस्पेस घटक।
सही सहनशीलता मानक चुनना

सहनशीलता स्तरों के बीच चुनाव परियोजना की विशिष्ट आवश्यकताओं पर निर्भर करता है।
ऐसे भागों के लिए जिन्हें कड़े संयोजन की आवश्यकता होती है या जो जटिल तंत्र का हिस्सा होते हैं, उत्तम सहनशीलता को प्राथमिकता दी जानी चाहिए.
वहीं दूसरी ओर, वाणिज्यिक सहिष्णुता गैर-महत्वपूर्ण भागों के लिए पर्याप्त हो सकता है, जहां सौंदर्य या लागत कारक चरम परिशुद्धता पर वरीयता लेते हैं।
सहनशीलता बनाए रखने में आम चुनौतियाँ
इंजेक्शन मोल्डिंग में, भागों के आयाम और स्थिरता को प्रभावित करने वाले विभिन्न कारकों के कारण सटीक सहनशीलता बनाए रखना चुनौतीपूर्ण हो सकता है।
सबसे आम चुनौतियों में से दो हैं जटिलता बहु-गुहा उपकरण और बड़े भाग के आयाम.
मल्टी-कैविटी टूल्स में जटिलता
बहु-गुहा मोल्डों को एक ही चक्र में अनेक भागों का उत्पादन करने के लिए डिज़ाइन किया गया है, जिससे उत्पादन दक्षता बढ़ जाती है।
हालाँकि, सभी गुहाओं में एक समान सहनशीलता बनाए रखना भिन्नताओं के कारण कठिन हो सकता है। ठंडा करने की दरें और दबाव वितरण.
शीतलन स्थिरता: बहु-गुहा सांचों में, प्रत्येक गुहा एक ही दर से ठंडा नहीं हो सकता है, जिससे भागों के बीच मामूली आयामी अंतर हो सकता है। यदि एक गुहा अन्य की तुलना में तेज़ी से ठंडा होता है, तो भाग अधिक सिकुड़ सकता है, जिससे समग्र फिट और कार्य प्रभावित हो सकता है।
दबाव वितरण: इंजेक्शन का दबाव कैविटी के बीच थोड़ा भिन्न हो सकता है, जिससे भाग के आयामों में मामूली अंतर हो सकता है। यह विशेष रूप से तब समस्याजनक हो सकता है जब असेंबली के दौरान एक साथ फिट होने वाले भागों के लिए सख्त सहनशीलता की आवश्यकता होती है।
इन समस्याओं को कम करने के लिए, उच्च परिशुद्धता मोल्ड डिजाइन यह महत्वपूर्ण है कि सभी गुहाओं में समान शीतलन और दबाव वितरण सुनिश्चित किया जाए।
इसके अतिरिक्त, मोल्ड के नियमित रखरखाव और निगरानी से समय के साथ स्थिरता बनाए रखने में मदद मिल सकती है।
बड़े भाग के आयाम

जब सहनशीलता बनाए रखने की बात आती है तो बड़े हिस्से अपनी तरह की चुनौतियां प्रस्तुत करते हैं।
सामग्री संकोचन बड़े भागों में यह अधिक स्पष्ट होता है, जिसके कारण आयामी भिन्नता अधिक होती है।
संकोचन परिवर्तनशीलता: बड़े भागों में आमतौर पर ठंडा होने के दौरान अधिक सामग्री सिकुड़न का अनुभव होता है, जिसके परिणामस्वरूप भाग के विभिन्न क्षेत्रों में आयामी परिवर्तन हो सकते हैं। यह कारण हो सकता है मुड़ने या विरूपणजिससे सख्त सहनशीलता हासिल करना मुश्किल हो जाता है।
लम्बा ठंडा होने का समय: बड़े भागों को ठंडा होने में अधिक समय लगता है, जिससे दुर्घटना की संभावना बढ़ जाती है। असमान शीतलन, जो सिकुड़न और सहनशीलता के मुद्दों को बढ़ाता है।
इन चुनौतियों को कम करने के लिए, निर्माता उपयोग कर सकते हैं एकसमान दीवार मोटाई और उचित सुनिश्चित करें शीतलन चैनल डिजाइन अधिक सुसंगत संकोचन और आयामी स्थिरता प्राप्त करने के लिए मोल्ड में।
मापन और निरीक्षण तकनीक

यह सुनिश्चित करना कि इंजेक्शन-मोल्डेड भाग आवश्यक सहनशीलता को पूरा करते हैं, उनकी कार्यक्षमता और गुणवत्ता के लिए महत्वपूर्ण है।
आयामों को सत्यापित करने और दोषों की पहचान करने के लिए विभिन्न माप और निरीक्षण तकनीकों का उपयोग किया जाता है। आइए सबसे आम तरीकों का पता लगाएं:
दृश्य निरीक्षण
निरीक्षण प्रक्रिया में एक बुनियादी लेकिन प्रभावी पहला कदम, दृश्य निरीक्षण निर्माताओं को जल्दी से पहचानने की अनुमति देता है सतही दोष जैसे कि मुड़ने, सिंक के निशान, और भाग का गलत संरेखण.
यद्यपि यह कोई सटीक माप पद्धति नहीं है, फिर भी यह अधिक विस्तृत निरीक्षण करने से पहले स्पष्ट खामियों को पकड़ने में मदद करती है।
मैनुअल माप
कम महत्वपूर्ण आयामों वाले सरल भागों के लिए, मैनुअल माप उपकरण जैसे नली का व्यास और माइक्रोमीटर उपयोग किया जाता है।
ये उपकरण सहिष्णुता सीमाओं के भीतर आयामों को सत्यापित करने के लिए त्वरित और सटीक माप प्रदान करते हैं, आमतौर पर उन भागों के लिए जिनके पास ढीली सहनशीलता या कम जटिलता.
यद्यपि मैनुअल माप प्रभावी होते हैं, लेकिन वे सरल घटकों के लिए सबसे उपयुक्त होते हैं और लगातार उपयोग करने के लिए कौशल और अनुभव की आवश्यकता होती है।
स्वचालित माप
अधिक जटिल भागों या आवश्यकता वाले भागों के लिए सख्त सहनशीलता, स्वचालित माप प्रणाली जैसे समन्वय मापक मशीनें (सीएमएम) और विज़न सिस्टम सटीक और व्यापक आयामी विश्लेषण प्रदान करें।
ये प्रणालियाँ एक साथ कई महत्वपूर्ण आयामों को माप सकती हैं, जिससे यह सुनिश्चित होता है कि पुर्जे न्यूनतम भिन्नता के साथ विनिर्देशों के अनुरूप हों।
- सीएमएम भाग पर विभिन्न बिंदुओं को भौतिक रूप से स्पर्श करने के लिए एक जांच का उपयोग करें, जिससे आयामी सहिष्णुता पर अत्यधिक सटीक डेटा उपलब्ध हो।
- विज़न सिस्टम कैमरे का उपयोग करके भाग की छवियों को कैप्चर करें और उनकी तुलना डिजिटल विनिर्देशों से करें, जो विशेष रूप से उपयोगी है गैर-संपर्क भंगुर या नाजुक भागों का निरीक्षण।
प्रथम आलेख निरीक्षण (एफएआई)
प्रथम आलेख निरीक्षण (एफएआई) एक व्यापक सत्यापन प्रक्रिया है जो कि पहला भाग एक उत्पादन रन में उत्पादित.
इसमें सभी महत्वपूर्ण आयामों, सामग्री गुणों और भाग की विशेषताओं का निरीक्षण करना शामिल है ताकि यह सुनिश्चित किया जा सके कि वे डिजाइन की सहनशीलता आवश्यकताओं को पूरा करते हैं।
यह कदम यह प्रमाणित करने के लिए आवश्यक है कि उत्पादन प्रक्रिया सही ढंग से स्थापित की गई है और ऐसे भागों का उत्पादन किया जाएगा जो पूरे उत्पादन के दौरान विनिर्देशों को पूरा करते हैं।
इंजेक्शन मोल्डिंग सहनशीलता के बारे में अक्सर पूछे जाने वाले प्रश्न
सामान्यतः, वाणिज्यिक सहिष्णुता उन भागों के लिए उपयुक्त हैं जिन्हें तंग फिट की आवश्यकता नहीं होती है, जैसे कॉस्मेटिक घटक।
मध्यम सहनशीलता कार्यात्मक भागों के लिए आदर्श हैं जिनमें परिशुद्धता और लागत प्रभावशीलता के बीच संतुलन की आवश्यकता होती है, जबकि उत्तम सहनशीलता इनका उपयोग उच्च परिशुद्धता वाले अनुप्रयोगों में किया जाता है, जैसे कि चिकित्सा उपकरण या एयरोस्पेस घटक।
सही सहनशीलता मानक चुनना
सहनशीलता स्तरों के बीच चुनाव परियोजना की विशिष्ट आवश्यकताओं पर निर्भर करता है।
ऐसे भागों के लिए जिन्हें कड़े संयोजन की आवश्यकता होती है या जो जटिल तंत्र का हिस्सा होते हैं, उत्तम सहनशीलता को प्राथमिकता दी जानी चाहिए.
वहीं दूसरी ओर, वाणिज्यिक सहिष्णुता गैर-महत्वपूर्ण भागों के लिए पर्याप्त हो सकता है, जहां सौंदर्य या लागत कारक चरम परिशुद्धता पर वरीयता लेते हैं।
सहनशीलता बनाए रखने में आम चुनौतियाँ
इंजेक्शन मोल्डिंग में, भागों के आयाम और स्थिरता को प्रभावित करने वाले विभिन्न कारकों के कारण सटीक सहनशीलता बनाए रखना चुनौतीपूर्ण हो सकता है।
सबसे आम चुनौतियों में से दो हैं जटिलता बहु-गुहा उपकरण और बड़े भाग के आयाम.
मल्टी-कैविटी टूल्स में जटिलता
बहु-गुहा मोल्डों को एक ही चक्र में अनेक भागों का उत्पादन करने के लिए डिज़ाइन किया गया है, जिससे उत्पादन दक्षता बढ़ जाती है।
हालाँकि, सभी गुहाओं में एक समान सहनशीलता बनाए रखना भिन्नताओं के कारण कठिन हो सकता है। ठंडा करने की दरें और दबाव वितरण.
शीतलन स्थिरता: बहु-गुहा सांचों में, प्रत्येक गुहा एक ही दर से ठंडा नहीं हो सकता है, जिससे भागों के बीच मामूली आयामी अंतर हो सकता है। यदि एक गुहा अन्य की तुलना में तेज़ी से ठंडा होता है, तो भाग अधिक सिकुड़ सकता है, जिससे समग्र फिट और कार्य प्रभावित हो सकता है।
दबाव वितरण: इंजेक्शन का दबाव कैविटी के बीच थोड़ा भिन्न हो सकता है, जिससे भाग के आयामों में मामूली अंतर हो सकता है। यह विशेष रूप से तब समस्याजनक हो सकता है जब असेंबली के दौरान एक साथ फिट होने वाले भागों के लिए सख्त सहनशीलता की आवश्यकता होती है।
इन समस्याओं को कम करने के लिए, उच्च परिशुद्धता मोल्ड डिजाइन यह महत्वपूर्ण है कि सभी गुहाओं में समान शीतलन और दबाव वितरण सुनिश्चित किया जाए।
इसके अतिरिक्त, मोल्ड के नियमित रखरखाव और निगरानी से समय के साथ स्थिरता बनाए रखने में मदद मिल सकती है।
बड़े भाग के आयाम
जब सहनशीलता बनाए रखने की बात आती है तो बड़े हिस्से अपनी तरह की चुनौतियां प्रस्तुत करते हैं।
सामग्री संकोचन बड़े भागों में यह अधिक स्पष्ट होता है, जिसके कारण आयामी भिन्नता अधिक होती है।
संकोचन परिवर्तनशीलता: बड़े भागों में आमतौर पर ठंडा होने के दौरान अधिक सामग्री सिकुड़न का अनुभव होता है, जिसके परिणामस्वरूप भाग के विभिन्न क्षेत्रों में आयामी परिवर्तन हो सकते हैं। यह कारण हो सकता है मुड़ने या विरूपणजिससे सख्त सहनशीलता हासिल करना मुश्किल हो जाता है।
लम्बा ठंडा होने का समय: बड़े भागों को ठंडा होने में अधिक समय लगता है, जिससे दुर्घटना की संभावना बढ़ जाती है। असमान शीतलन, जो सिकुड़न और सहनशीलता के मुद्दों को बढ़ाता है।
इन चुनौतियों को कम करने के लिए, निर्माता उपयोग कर सकते हैं एकसमान दीवार मोटाई और उचित सुनिश्चित करें शीतलन चैनल डिजाइन अधिक सुसंगत संकोचन और आयामी स्थिरता प्राप्त करने के लिए मोल्ड में।
मापन और निरीक्षण तकनीक
यह सुनिश्चित करना कि इंजेक्शन-मोल्डेड भाग आवश्यक सहनशीलता को पूरा करते हैं, उनकी कार्यक्षमता और गुणवत्ता के लिए महत्वपूर्ण है।
आयामों को सत्यापित करने और दोषों की पहचान करने के लिए विभिन्न माप और निरीक्षण तकनीकों का उपयोग किया जाता है। आइए सबसे आम तरीकों का पता लगाएं:
दृश्य निरीक्षण
निरीक्षण प्रक्रिया में एक बुनियादी लेकिन प्रभावी पहला कदम, दृश्य निरीक्षण निर्माताओं को जल्दी से पहचानने की अनुमति देता है सतही दोष जैसे कि मुड़ने, सिंक के निशान, और भाग का गलत संरेखण.
यद्यपि यह कोई सटीक माप पद्धति नहीं है, फिर भी यह अधिक विस्तृत निरीक्षण करने से पहले स्पष्ट खामियों को पकड़ने में मदद करती है।
मैनुअल माप
कम महत्वपूर्ण आयामों वाले सरल भागों के लिए, मैनुअल माप उपकरण जैसे नली का व्यास और माइक्रोमीटर उपयोग किया जाता है।
ये उपकरण सहिष्णुता सीमाओं के भीतर आयामों को सत्यापित करने के लिए त्वरित और सटीक माप प्रदान करते हैं, आमतौर पर उन भागों के लिए जिनके पास ढीली सहनशीलता या कम जटिलता.
यद्यपि मैनुअल माप प्रभावी होते हैं, लेकिन वे सरल घटकों के लिए सबसे उपयुक्त होते हैं और लगातार उपयोग करने के लिए कौशल और अनुभव की आवश्यकता होती है।
स्वचालित माप
अधिक जटिल भागों या आवश्यकता वाले भागों के लिए सख्त सहनशीलता, स्वचालित माप प्रणाली जैसे समन्वय मापक मशीनें (सीएमएम) और विज़न सिस्टम सटीक और व्यापक आयामी विश्लेषण प्रदान करें।
ये प्रणालियाँ एक साथ कई महत्वपूर्ण आयामों को माप सकती हैं, जिससे यह सुनिश्चित होता है कि पुर्जे न्यूनतम भिन्नता के साथ विनिर्देशों के अनुरूप हों।
- सीएमएम भाग पर विभिन्न बिंदुओं को भौतिक रूप से स्पर्श करने के लिए एक जांच का उपयोग करें, जिससे आयामी सहिष्णुता पर अत्यधिक सटीक डेटा उपलब्ध हो।
- विज़न सिस्टम कैमरे का उपयोग करके भाग की छवियों को कैप्चर करें और उनकी तुलना डिजिटल विनिर्देशों से करें, जो विशेष रूप से उपयोगी है गैर-संपर्क भंगुर या नाजुक भागों का निरीक्षण।
प्रथम आलेख निरीक्षण (एफएआई)
प्रथम आलेख निरीक्षण (एफएआई) यह एक व्यापक सत्यापन प्रक्रिया है जो पहला भाग एक उत्पादन रन में उत्पादित.
इसमें सभी महत्वपूर्ण आयामों, सामग्री गुणों और भाग की विशेषताओं का निरीक्षण करना शामिल है ताकि यह सुनिश्चित किया जा सके कि वे डिजाइन की सहनशीलता आवश्यकताओं को पूरा करते हैं।
यह कदम यह प्रमाणित करने के लिए आवश्यक है कि उत्पादन प्रक्रिया सही ढंग से स्थापित की गई है और ऐसे भागों का उत्पादन किया जाएगा जो पूरे उत्पादन के दौरान विनिर्देशों को पूरा करते हैं।
इंजेक्शन मोल्डिंग सहनशीलता के बारे में अक्सर पूछे जाने वाले प्रश्न
निष्कर्ष

उच्च गुणवत्ता वाले, कार्यात्मक भागों को प्राप्त करने के लिए इंजेक्शन मोल्डिंग सहनशीलता को समझना और अनुकूलित करना महत्वपूर्ण है।
सामग्री का चयन, डिजाइन संबंधी विचार और प्रक्रिया नियंत्रण जैसे कारक सटीक सहनशीलता बनाए रखने और दोषों को न्यूनतम करने में भूमिका निभाते हैं।
क्या आप अपनी इंजेक्शन मोल्डिंग परियोजनाओं को अगले स्तर पर ले जाने के लिए तैयार हैं?
आज ही हमसे संपर्क करें यह सुनिश्चित करने के लिए कि आपके पुर्जे परिशुद्धता और प्रदर्शन के उच्चतम मानकों को पूरा करते हैं।
संबंधित आलेख
स्ट्रक्चरल फोम इंजेक्शन मोल्डिंग: लाभ और अनुप्रयोग
लिक्विड सिलिकॉन रबर इंजेक्शन मोल्डिंग: एक विस्तृत गाइड
रबर इंजेक्शन मोल्डिंग के लिए व्यापक गाइड
ईवीए इंजेक्शन मोल्डिंग के लिए अंतिम गाइड
थर्मोप्लास्टिक इलास्टोमर (TPE) इंजेक्शन मोल्डिंग गाइड
ओवरमोल्डिंग के लिए अंतिम गाइड: तकनीकें
इंजेक्शन मोल्डिंग के लिए 10 सामान्य प्लास्टिक रेजिन
थर्मोफॉर्मिंग बनाम इंजेक्शन मोल्डिंग: मुख्य अंतर
2K इंजेक्शन मोल्डिंग को समझना: प्रक्रिया
पीईईके इंजेक्शन मोल्डिंग: गुण, लाभ और सुझाव
इंजेक्शन मोल्डिंग दोष और उनके समाधान
रिएक्शन इंजेक्शन मोल्डिंग: प्रक्रिया, लाभ और उपयोग
इंजेक्शन मोल्डिंग के लिए अंतिम गाइड
मेडिकल इंजेक्शन मोल्डिंग: स्वास्थ्य सेवा में सटीकता
धातु इंजेक्शन मोल्डिंग (एमआईएम) के लिए व्यापक गाइड
पार्टिंग लाइन इंजेक्शन मोल्डिंग गाइड
इंजेक्शन मोल्डिंग में सिंक मार्क्स की रोकथाम
इंजेक्शन मोल्डिंग बैक प्रेशर क्या है?
संयुक्त राज्य अमेरिका में शीर्ष 12 प्लास्टिक इंजेक्शन मोल्डिंग कंपनियां


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
