

औद्योगिक विनिर्माण में सतह की खुरदरापन ऐसी चीज़ नहीं है जिसे हम नज़रअंदाज़ कर सकते हैं। कार्यक्षमता और सौंदर्य को निर्धारित करना और तैयार उत्पाद के प्रदर्शन को निर्धारित करने में महत्वपूर्ण भूमिका निभाना इसके दायरे में आता है। यह विचार यह समझने के लिए महत्वपूर्ण है कि व्यावहारिक अनुप्रयोगों में चीज़ें कैसे काम करती हैं और अंतिम ग्राहक उन्हें कैसे देखते हैं। इसे अक्सर नज़रअंदाज़ कर दिया जाता है।

जब प्रदर्शन के बारे में बात की जाती है, तो यह किसी उत्पाद की दीर्घायु को परिभाषित करने के साथ समाप्त होता है। सतह की चिकनाई की डिग्री प्रभावित करती है कई कारक, जिसमें घर्षण, पहनने का प्रतिरोध, और बंधन या कोटिंग बनाने की क्षमता शामिल है।
खुरदरी सतहें घर्षण को बढ़ा सकती हैं और जल्दी घिस सकती हैं, जबकि बहुत चिकनी सतह विशिष्ट अनुप्रयोगों में अच्छी तरह से चिपक नहीं सकती है। इसलिए, यह हमें सतह की खुरदरापन को नियंत्रित करने के लिए मजबूर करता है ताकि यह सुनिश्चित हो सके कि उत्पाद अपने इच्छित विनिर्देशों को पूरा करते हैं, विश्वसनीय रूप से प्रदर्शन करते हैं, और उनका जीवनकाल लंबा होता है। सतह की खुरदरापन को समझना और प्रबंधित करना विनिर्माण प्रक्रियाओं में गुणवत्ता नियंत्रण की कुंजी है।
सतही खुरदरापन को समझना: एक अवलोकन

सतह खुरदरापन सूक्ष्म स्तर पर किसी उत्पाद की सतह पर छोटी चोटियों और घाटियों की उपस्थिति से पहचाना जाता है। यह बनावट विनिर्माण प्रक्रिया से उत्पन्न होती है, चाहे मशीनिंग, कास्टिंग, या कोई अन्य विधि.
पैरामीटर औसत खुरदरापन (Ra), मूल माध्य वर्ग (RMS), या अधिकतम खुरदरापन गहराई (Rz) जैसे मापों को आम तौर पर सतह खुरदरापन मापने के लिए परिमाणित किया जाता है। ये माप यह समझने में मदद करते हैं कि सतह कितनी चिकनी या बनावट वाली है, जो घर्षण, पहनने के प्रतिरोध और आसंजन जैसे कारकों को प्रभावित करती है। इंजीनियरिंग और विनिर्माण में विचार करने के लिए यह एक महत्वपूर्ण गुण है, क्योंकि यह तैयार उत्पाद के प्रदर्शन और सौंदर्यशास्त्र को महत्वपूर्ण रूप से चिह्नित करता है।
मोल्डिंग में सतह खुरदरापन का विज्ञान:

मोल्डिंग में सतह का खुरदरापन केवल विनिर्माण प्रक्रिया का उपोत्पाद नहीं है; यह एक जानबूझकर किया गया इंजीनियरिंग विकल्प है जो अंतिम उत्पाद की कार्यक्षमता और सौंदर्य को प्रभावित करता है। उचित सतह फिनिश के साथ सावधानीपूर्वक तैयार किया गया मोल्ड घर्षण को कम करके, आसंजन संबंधी समस्याओं को रोककर और मोल्डिंग के दौरान उचित सामग्री प्रवाह सुनिश्चित करके उत्पाद के प्रदर्शन को महत्वपूर्ण रूप से बढ़ा सकता है।
के सन्दर्भ में अंतः क्षेपण ढलाईसतह की खुरदरापन यह निर्धारित कर सकती है कि ढाले गए हिस्से, साँचे से कितनी अच्छी तरह बाहर निकलेंगे, जिससे चक्र समय और उत्पादन दक्षता प्रभावित होगी। सतह खत्म कार्यात्मक भागों के यांत्रिक गुणों और स्थायित्व को प्रभावित कर सकता है, जैसे गियर या उच्च परिशुद्धता घटक।
उपभोक्ता इलेक्ट्रॉनिक्स और ऑटोमोटिव अनुप्रयोगों में उपयोग किए जाने वाले इंजीनियरिंग घटकों के लिए उच्च दृश्य गुणवत्ता की आवश्यकता होती है क्योंकि ये घटक सीधे ग्राहक संतुष्टि और धारणा को प्रभावित करते हैं। सतह की गुणवत्ता के बीच सही संतुलन बनाने के लिए सामग्री की गुणवत्ता और मोल्डिंग तकनीकों की उन्नत समझ की आवश्यकता होती है जो कि दृष्टिगत रूप से आकर्षक और कार्यात्मक रूप से स्वीकार्य दोनों हो।
विभिन्न उपकरण और तकनीकें सतह खुरदरापन के आवश्यक स्तर की गारंटी के लिए इस्तेमाल किया जा सकता है। निर्मित उत्पाद बैचों के सुसंगत और उच्च गुणवत्ता वाले होने के लिए यह महत्वपूर्ण है।
सतही खुरदरापन मापना: शीर्ष 4 तकनीकें
उत्पाद के प्रदर्शन और गुणवत्ता को बनाए रखने के लिए सतह खुरदरापन मापना आवश्यक है। सतह की खुरदरापन निर्धारित करने के लिए चार मुख्य विधियाँ उपयोग की जाती हैं:
1. प्रत्यक्ष संपर्क प्रणालियाँ:

इसे स्पर्शनीय या प्रोफिलोमीटर-आधारित सिस्टम के रूप में भी जाना जाता है, जिसमें एक स्टाइलस का उपयोग किया जाता है जो मापी गई सतह के साथ शारीरिक रूप से संपर्क करता है। स्टाइलस को सतह पर ट्रेस किया जाता है; क्योंकि हीरे टिकाऊ और कठोर होते हैं, इसलिए अधिकांश स्टाइलस में हीरे की नोक होती है। यह एक ट्रांसड्यूसर को डेटा भेजता है, जो चोटियों और घाटियों में चलते समय भौतिक गति को विद्युत संकेत में बदल देता है। फिर इस सिग्नल को क्वांटाइज़ करके सतह की खुरदरापन को दर्शाया जाता है।
ये उपकरण सतह की बनावट की एक विस्तृत विविधता को मापते हैं और बहुत अनुकूलनीय हैं। हालाँकि, उनकी कुछ सीमाएँ हैं। स्टाइलस समय के साथ घिस सकता है, जिससे माप की सटीकता में संभावित रूप से बदलाव आ सकता है। इसके अलावा, माप की संपर्क प्रकृति का मतलब है कि यह बेहद नरम या लोचदार सतहों के लिए अनुपयुक्त है, क्योंकि स्टाइलस उन्हें नुकसान पहुंचा सकता है।
2. गैर-संपर्क प्रणालियाँ:
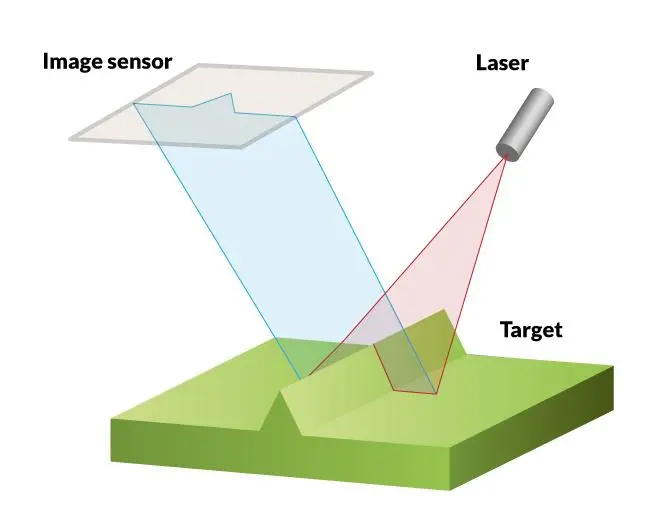
यह तकनीक अक्सर ऑप्टिकल सिद्धांतों और उपयोगों पर आधारित होती है रोशनीभौतिक संपर्क के बिना सतह की स्थलाकृति को कैप्चर करने के लिए लेजर या संरचित सफेद प्रकाश जैसे उपकरण। ये सिस्टम सतह पर प्रकाश पैटर्न को प्रोजेक्ट करने के बाद प्रकाश के प्रतिबिंब का पता लगाने के लिए कैमरे या अन्य सेंसर का उपयोग करते हैं। फिर प्रतिबिंब पैटर्न में भिन्नता का विश्लेषण करके सतह की खुरदरापन का पता लगाया जाता है।
यह तकनीक नाजुक या अत्यधिक परावर्तक सतहों को मापने में उत्कृष्ट है, जहाँ संपर्क विधियाँ विफल हो सकती हैं। लेकिन, सामग्री और इसकी ऑप्टिकल विशेषताओं के आधार पर, ऑप्टिकल सिस्टम संवेदनशील हो सकते हैं; इसलिए, सटीक परिणाम प्राप्त करने के लिए अंशांकन या क्षतिपूर्ति की आवश्यकता हो सकती है।
3. तुलना चार्ट:

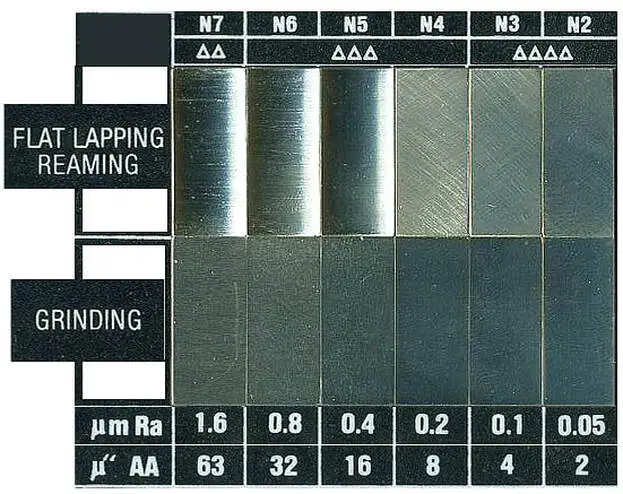
इस खुरदरापन मापने की तकनीक में सतह खुरदरापन तुलनित्रों का उपयोग करना शामिल है, जो ज्ञात खुरदरापन मूल्यों के साथ मानकीकृत नमूनों का सेट है। कोई व्यक्ति सतह के खुरदरेपन का अनुमान इन बेंचमार्क से दृष्टिगत और स्पर्श द्वारा तुलना करके लगा सकता है।
यद्यपि तुलनात्मक दृष्टिकोण प्रत्यक्ष या गैर-संपर्क प्रक्रियाओं की तरह सटीक नहीं हैं, फिर भी वे सतह की गुणवत्ता का आकलन करने के लिए जटिल उपकरणों का एक त्वरित और सस्ता विकल्प हैं।
4. प्रक्रियागत निगरानी:
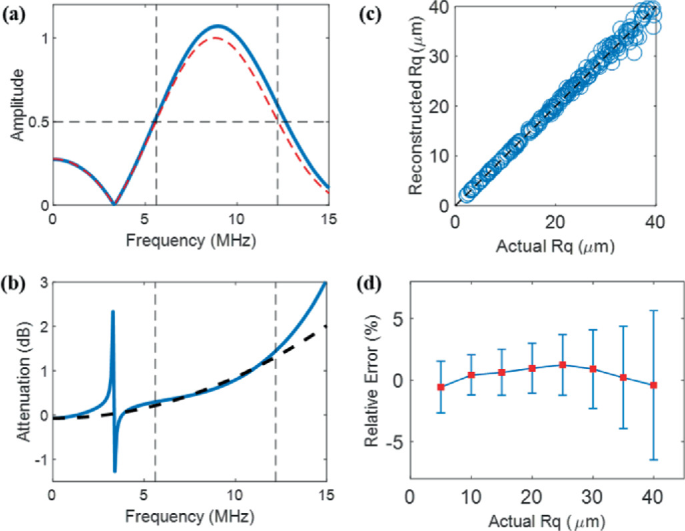
इसमें विनिर्माण उपकरण के भीतर ही माप प्रणालियों का एकीकरण शामिल है। ये प्रणालियाँ सतह की खुरदरापन पर वास्तविक समय का डेटा प्रदान करती हैं, जिससे उत्पादन के दौरान तत्काल समायोजन संभव हो जाता है।
इस प्रकार की निगरानी उच्च परिशुद्धता वाले उद्योगों के लिए महत्वपूर्ण है, जहाँ उत्पाद की अखंडता के लिए सतह की गुणवत्ता बनाए रखना आवश्यक है। परिशुद्धता और पूर्वानुमान क्षमता बढ़ाने के लिए, इन-प्रोसेस सिस्टम आर्टिफिशियल इंटेलिजेंस, मशीन विज़न और संपर्क या गैर-संपर्क सेंसर जैसी अत्याधुनिक तकनीकों का तेजी से उपयोग कर रहे हैं।
आधुनिक विनिर्माण में गुणवत्ता नियंत्रण और आश्वासन में प्रत्येक प्रणाली महत्वपूर्ण भूमिका निभाती है। किसी विशेष प्रणाली का चयन कई कारकों पर निर्भर करता है, जिसमें मापी जाने वाली सामग्री, आवश्यक परिशुद्धता, सतह की प्रकृति और माप प्रक्रिया के आर्थिक विचार शामिल हैं।
सतह खुरदरापन मापने के लिए उपकरण:

1. स्टाइलस प्रोफिलोमीटर
स्टाइलस प्रोफाइलोमीटर सतह की खुरदरापन मापने के लिए सबसे आम उपकरणों में से एक हैं। वे सतह पर हीरे की नोक वाली जांच, या स्टाइलस को खींचते हैं। स्टाइलस सतह की अनियमितताओं पर ऊपर और नीचे चलता है, और इन ऊर्ध्वाधर आंदोलनों को सतह प्रोफ़ाइल बनाने के लिए रिकॉर्ड किया जाता है।
एकत्र किए गए डेटा का विश्लेषण विभिन्न खुरदरेपन मापदंडों की गणना करने के लिए किया जाता है, जिसमें Ra (औसत खुरदरापन), Rz (प्रोफ़ाइल की अधिकतम ऊँचाई) और अन्य सांख्यिकीय माप शामिल हैं। स्टाइलस प्रोफ़िलोमेट्री को इसकी उच्च स्तर की सटीकता और विश्वसनीयता के लिए व्यापक रूप से जाना जाता है। हालाँकि, चूँकि यह एक संपर्क विधि है, इसलिए इसमें नरम या नाजुक सतहों को नुकसान पहुँचाने की क्षमता है। स्टाइलस ज्यामिति बाधाओं के कारण यह खुरदरी सतहों को मापने के लिए अनुपयुक्त है।
2. ऑप्टिकल प्रोफाइलोमीटर
ऑप्टिकल प्रोफाइलोमीटर प्रकाश का उपयोग करके सतह की खुरदरापन को मापें, या तो लेजर स्कैनिंग या सफेद प्रकाश इंटरफेरोमेट्री के माध्यम से। ये उपकरण सतह पर प्रकाश की किरण को प्रक्षेपित करते हैं और सेंसर पर वापस बिखरी हुई रोशनी को मापते हैं। सतह का विस्तृत स्थलाकृतिक मानचित्र बनाने के लिए परावर्तित प्रकाश में चरण और तीव्रता में परिवर्तन का विश्लेषण किया जाता है।
यह विधि गैर-संपर्क है, जो नमूने को संभावित नुकसान से बचाती है, और बड़े क्षेत्रों को जल्दी से माप सकती है। ये प्रोफिलोमीटर उन सतहों को भी माप सकते हैं जो स्पर्श विधियों के लिए बहुत नरम, चिपचिपी या तरल हैं। नकारात्मक पक्ष यह है कि पारदर्शी या अत्यधिक परावर्तक सामग्री कभी-कभी ऑप्टिकल सिस्टम के लिए चुनौतियां पैदा कर सकती हैं, जिससे माप त्रुटियाँ हो सकती हैं।
3. लेजर स्कैनिंग
लेजर स्कैनिंग इसमें एक लेजर विस्थापन सेंसर का उपयोग किया जाता है जो सतह पर एक लेजर बिंदु या रेखा प्रक्षेपित करता है। सेंसर तब प्रकाश को वापस लौटने में लगने वाले समय को मापता है, जो लेजर के चोटियों और घाटियों पर चलते समय बदलता रहता है।
लेजर स्कैनर तेज़ होते हैं और लंबी दूरी को माप सकते हैं, जिससे वे बड़े घटकों या मापों के लिए उपयुक्त होते हैं जिन्हें मशीन या असेंबली के भीतर लिया जाना चाहिए। वे गैर-संपर्क भी होते हैं, जिससे वर्कपीस को नुकसान से बचा जा सकता है। हालाँकि, ऑप्टिकल प्रोफिलोमेट्री की तरह, वे कुछ सामग्री प्रकारों और सतह की स्थितियों के साथ संघर्ष कर सकते हैं।
4. परमाणु बल माइक्रोस्कोपी (एएफएम)
परमाणु बल माइक्रोस्कोपी (एएफएम) स्कैनिंग जांच माइक्रोस्कोपी का एक प्रकार है जो सतह खुरदरापन के नैनो-स्केल माप प्रदान करता है। यह एक तेज टिप के साथ एक कैंटिलीवर का उपयोग करता है जो सतह को स्कैन करता है। कैंटिलीवर विक्षेपण को मापा जाता है क्योंकि टिप सतह पर चलती है, जो परमाणु या आणविक स्तर पर एक स्थलाकृतिक मानचित्र प्रदान करती है। एएफएम बेहद संवेदनशील है और उनकी स्थलाकृति के अलावा सतहों के यांत्रिक, चुंबकीय और रासायनिक गुणों को माप सकता है।
प्रत्येक विधि के अपने फायदे और सीमाएँ हैं, और विधि का चुनाव अक्सर मापन कार्य की विशिष्ट आवश्यकताओं पर निर्भर करता है। रिज़ॉल्यूशन, गति, माप का क्षेत्र और सतह के भौतिक गुण जैसे कारक सबसे उपयुक्त तकनीक निर्धारित करने में भूमिका निभाते हैं।
सतह खुरदरापन प्रतीक और संक्षिप्तीकरण:

 | |||
| मूल सतह बनावट |  | अधिकतम तरंग अंतराल रेटिंग (C)। इंच या मिमी में निर्दिष्ट करें। क्षैतिज पट्टी को मूल प्रतीक में जोड़ा गया है। |  |
| खुरदरापन औसत मान (A). माइक्रोन, माइक्रोमीटर या खुरदरापन ग्रेड संख्या में निर्दिष्ट |  | ले प्रतीक (E) |  |
| अधिकतम और न्यूनतम खुरदरापन औसत मान (A), माइक्रोइंच, माइक्रोमीटर या खुरदरापन ग्रेड संख्या में निर्दिष्ट |  | रफनेस सैंपलिंग लंबाई या कट-ऑफ रेटिंग (डी)। जब कोई मान नहीं दिखाया जाता है, तो उपयोग करें। 03 इंच (0.8 मिमी) |  |
| अधिकतम तरंग ऊँचाई रेटिंग (बी) इंच या मिमी में निर्दिष्ट की गई। प्राथमिक प्रतीक में एक क्षैतिज पट्टी जोड़ी गई। |  | मशीनिंग भत्ता (एफ) इंच या मिमी में निर्दिष्ट |  |
- रा (औसत खुरदरापन) संपूर्ण सतह पर औसत ऊंचाई विचलन को परिमाणित करता है। इसकी गणना केंद्र रेखा से अलग-अलग विचलन के निरपेक्ष मानों का औसत निकालकर की जाती है, जिससे सतह की बनावट का एक व्यापक दृश्य मिलता है।
- Rz (अधिकतम खुरदरापन गहराई) सतह पर सबसे ऊँची चोटी और सबसे निचली घाटी के बीच ऊर्ध्वाधर सीमा को दर्शाता है। यह अधिकतम गहराई का परिप्रेक्ष्य प्रदान करता है, जो सतह के भीतर समग्र अनियमितताओं को समझने के लिए महत्वपूर्ण है।
- आरएमएस (रूट मीन स्क्वायर) केंद्र रेखा से वर्गाकार विचलन के औसत का वर्गमूल है। यह सतही विचलन के मूल माध्य वर्ग को समाहित करता है, जो सतही खुरदरापन का अधिक सूक्ष्म मूल्यांकन प्रदान करता है।
- एसएम (औसत अंतर) आसन्न चोटियों के बीच औसत दूरी को मापता है, जिससे सतह की विशेषताओं की आवृत्ति के बारे में जानकारी मिलती है। यह अनियमितताओं की स्थानिक व्यवस्था को इंगित करता है, जिससे सतह की बनावट की विस्तृत समझ में मदद मिलती है।
- कट-ऑफ लंबाई सतह के आकार को संदर्भित करता है जिस पर खुरदरापन माप लिया जाता है और औसत निकाला जाता है। प्रोफिलोमीटर के संदर्भ में, यह सतह का वह भाग है जिस पर स्टाइलस खुरदरापन मापदंडों की गणना करने के लिए आवश्यक डेटा प्राप्त करने के लिए चलता है।
अमेरिकी शब्दावली में, सीएलए (सेंटरलाइन औसत) Ra (रफ़नेस एवरेज) के बराबर है। यह सैंपलिंग लंबाई के भीतर मापी गई औसत रेखा से अनियमितताओं की अंकगणितीय औसत ऊंचाई है। औसत रेखा वह रेखा है जो प्रोफ़ाइल को इस तरह से विभाजित करती है कि रेखा के ऊपर प्रोफ़ाइल द्वारा संलग्न क्षेत्रों का योग उसके नीचे के योग के बराबर होता है।
सतह खुरदरापन रूपांतरण चार्ट:
सतह खुरदरापन मापने वाला चार्ट मशीनी भागों की सतह की फिनिश गुणवत्ता निर्धारित करने के लिए एक संदर्भ मार्गदर्शिका है। यह आम तौर पर सतह बनावट ग्रेड की एक श्रृंखला को संगत मानों के साथ प्रदर्शित करता है जो औसत खुरदरापन (Ra) या रूट माध्य वर्ग (RMS), अधिकतम खुरदरापन गहराई (Rz), और प्रोफ़ाइल अनियमितताओं (Sm) के औसत अंतर जैसे अन्य मापदंडों का प्रतिनिधित्व करते हैं। इन मापदंडों को माइक्रोइंच या माइक्रोमीटर में मापा जाता है और सतह पर अनियमितताओं की ऊंचाई को दर्शाते हैं।
| आरए(माइक्रोमीटर) | आरए(माइक्रो इंच) | आरएमएस(माइक्रो इंच) | सीएलए(एन) | आर टी(माइक्रोन) | एन | कट-ऑफ लंबाई(इंच) |
| 0.005 | 0.2 | 0.22 | 0.2 | 0.043 | 1 | 0.003 |
| 0.01 | 0.4 | 0.44 | 0.4 | 0.08 | 2 | 0.003 |
| 0.02 | 0.8 | 1.6 | 0.8 | 0.18 | 3 | 0.003 |
| 0.05 | 2 | 2.2 | 2 | 0.5 | 2 | 0.01 |
| 0.1 | 4 | 4.4 | 4 | 0.8 | 3 | 0.01 |
| 0.2 | 8 | 8.8 | 8 | 1.2 | 4 | 0.01 |
| 0.4 | 16 | 17.6 | 16 | 2 | 5 | 0.01 |
| 0.8 | 32 | 32.5 | 32 | 4 | 6 | 0.03 |
| 1.6 | 63 | 64.3 | 63 | 8 | 7 | 0.03 |
| 3.2 | 125 | 137.5 | 125 | 13 | 8 | 0.1 |
| 6.3 | 250 | 275 | 250 | 25 | 9 | 0.1 |
| 12.5 | 500 | 550 | 500 | 50 | 10 | 0.1 |
निष्कर्ष:
सतह खुरदरापन एक महत्वपूर्ण पैरामीटर है जो किसी घटक की कार्यक्षमता और जीवनकाल को प्रभावित करता है। सटीक माप और नियंत्रण उन उद्योगों में आवश्यक है जहाँ परिशुद्धता सर्वोपरि है। यहीं पर हाईटॉप इंडस्ट्रियल कदम उठाते हैं। हम वन-स्टॉप समाधान के रूप में खड़े हैं इंजेक्शन मोल्डिंग सेवाएं, जहां आपकी वांछित सतह की गुणवत्ता को बनाए रखना एक आकांक्षा नहीं बल्कि एक दिया हुआ है।
हम आपकी अवधारणाओं को मूर्त उत्कृष्टता में बदलने के लिए विशेषज्ञता को व्यावहारिकता के साथ मिलाते हैं, तथा यह सुनिश्चित करते हैं कि हर सतह आपकी विशिष्टताओं को पूरा करती है, सबसे कठोर बनावट से लेकर बेहतरीन फिनिश तक। हमसे संपर्क करें आज ही अपना लक्ष्य निर्धारित करें और अपने लक्ष्य को सम्पूर्ण आयाम तक पहुंचाएं।
अक्सर पूछे जाने वाले प्रश्नों:
1: खुरदरापन और लहरदारपन में क्या अंतर है?
खुरदरापन सतह की महीन बनावट है जिसमें छोटे, निकट अंतराल वाले विचलन होते हैं, जबकि लहरदारपन सतह पर एक व्यापक, अधिक अंतराल वाली हलचल है। लहरदारपन मशीन या वर्कपीस के विक्षेपण, कंपन या ताप उपचार प्रक्रियाओं के कारण हो सकता है।
2: क्या सतह खुरदरापन के लिए कोई मानक वर्गीकरण हैं?
आईएसओ और एएनएसआई सहित कई अंतर्राष्ट्रीय मानक हैं, जो सतह खुरदरापन को वर्गीकृत करते हैं और विभिन्न अनुप्रयोगों के लिए मापन विधियों और स्वीकार्य मूल्यों के लिए दिशानिर्देश प्रदान करते हैं।
3: क्या सतह खुरदरापन को विनिर्माण के दौरान नियंत्रित किया जा सकता है, या इसे केवल उत्पादन के बाद ही मापा जा सकता है?
विनिर्माण के दौरान सतह की खुरदरापन को मशीनिंग मापदंडों जैसे कि उपकरण की गति, फीड दर और उपयोग किए जाने वाले टूलिंग के प्रकार का सावधानीपूर्वक चयन करके नियंत्रित किया जा सकता है। इन-प्रोसेस मॉनिटरिंग सिस्टम वास्तविक समय में खुरदरापन को माप और समायोजित कर सकते हैं ताकि यह सुनिश्चित किया जा सके कि सतह की फिनिश निर्दिष्ट मानदंडों को पूरा करती है।
4: क्या सतह खुरदरापन और संक्षारण प्रतिरोध के बीच कोई संबंध है?
हां, सतह की खुरदरापन संक्षारण प्रतिरोध को प्रभावित कर सकती है। खुरदरी सतहें संक्षारक एजेंटों के हमले के लिए अधिक क्षेत्र प्रदान करती हैं और संक्षारण को बढ़ावा देने वाले कणों या नमी को फंसा सकती हैं। चिकनी फिनिश आमतौर पर कम दरारें और संक्षारण प्रक्रियाओं के लिए कम सतह क्षेत्र प्रस्तुत करके बेहतर संक्षारण प्रतिरोध प्रदान करती है।
5: हाईटॉप इंडस्ट्रियल क्या मोल्ड विनिर्माण क्षमताएं प्रदान करता है?
हम न केवल प्रोटोटाइपिंग में बल्कि सटीक मोल्ड निर्माण में भी विशेषज्ञ हैं। आपकी परियोजना को आरंभिक अवधारणा से लेकर विस्तृत व्यवहार्यता विश्लेषण के माध्यम से ऐसे मोल्ड बनाने की हमारी क्षमता जो कड़े गुणवत्ता मानकों को पूरा करते हैं, हमारी एंड-टू-एंड सेवा प्रतिज्ञा को प्रदर्शित करती है। चाहे वह नैपकिन पर ड्राफ्ट हो या पूरा CAD डिज़ाइन, हम सुनिश्चित करते हैं कि आपके मोल्ड्स पूर्णता के साथ तैयार किए गए हों और हमारी अत्याधुनिक सुविधाओं के साथ बड़े पैमाने पर उत्पादन के लिए तैयार हों।
6: क्या हाईटॉप इंडस्ट्रियल उच्च परिशुद्धता वाले भागों का उत्पादन करने के लिए सुसज्जित है, जिनके लिए विशिष्ट सतह परिष्करण की आवश्यकता होती है?
वास्तव में, हाईटॉप इंडस्ट्रियल आपके सटीक सतह खुरदरापन विनिर्देशों के अनुरूप उच्च परिशुद्धता वाले भागों को तैयार करने में उत्कृष्टता प्राप्त करता है। हमारे उन्नत विनिर्माण पारिस्थितिकी तंत्र, कठोर गुणवत्ता नियंत्रण उपायों द्वारा पूरक, यह सुनिश्चित करता है कि प्रत्येक टुकड़ा मांग की गई सहनशीलता को पूरा करता है।
परिशुद्धता के प्रति हमारी प्रतिबद्धता, प्रारंभिक डिजाइन से लेकर अंतिम उत्पाद तक, प्रत्येक चरण को शामिल करती है, तथा आपको ऐसे घटकों का आश्वासन देती है जो आपकी असेंबली में सहजता से फिट हो जाते हैं तथा अपने अनुप्रयोग में त्रुटिहीन प्रदर्शन करते हैं।
संबंधित आलेख
- इंजेक्शन मोल्डिंग के लिए 10 सामान्य प्लास्टिक रेजिन
- इंजेक्शन मोल्डिंग दोष और उनके समाधान
- पीईईके इंजेक्शन मोल्डिंग: गुण, लाभ और सुझाव
- एल्युमिनियम इंजेक्शन मोल्डिंग: लागत, लाभ और डिज़ाइन
- मशीनिंग प्रक्रियाओं के प्रकार: पूर्ण गाइड
- एल्युमिनियम एक्सट्रूज़न प्रक्रिया: तकनीक, लाभ और अनुप्रयोग
- एल्युमिनियम मिश्रधातु के प्रकार: गुण और उद्योग उपयोग
- इंजेक्शन मोल्डेड उत्पादों की सतह को कैसे सुधारें?
- प्लास्टिक इंजेक्शन मोल्डेड भागों के लिए सतह खत्म


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
