

कम मात्रा इंजेक्शन मोल्डिंग जब आपको छोटी मात्रा की आवश्यकता हो तो यह सही समाधान है प्लास्टिक के हिस्से, आम तौर पर से लेकर 100 से 10,000 टुकड़े.

यह आदर्श है छोटे बैच उत्पादन, प्रोटोटाइप, और मांग पर विनिर्माण, एक पेशकश प्रभावी लागत पारंपरिक उच्च-मात्रा विधियों का विकल्प।
यह प्रक्रिया आपको दोनों दुनिया का सर्वश्रेष्ठ प्रदान करती है - गुणवत्ता पारंपरिक इंजेक्शन मोल्डिंग बिना किसी उच्च प्रारंभिक लागत के।
यह विशेष रूप से ऐसे उद्योगों के लिए उपयोगी है चिकित्सा उपकरण और ऑटोमोटिव, जहां त्वरित डिज़ाइन पुनरावृत्तियाँ और FLEXIBILITY आवश्यक हैं।
कम मात्रा इंजेक्शन मोल्डिंग क्या है?

कम मात्रा इंजेक्शन मोल्डिंग एक विनिर्माण प्रक्रिया है जिसे उच्च गुणवत्ता वाले प्लास्टिक भागों की छोटी मात्रा का उत्पादन करने के लिए डिज़ाइन किया गया है, आमतौर पर रन में 100 से 10,000 टुकड़े.
पारंपरिक इंजेक्शन मोल्डिंग के विपरीत, जो कि अनुकूलित है बड़े पैमाने पर उत्पादन, कम मात्रा मोल्डिंग लचीला है, के लिए अनुमति देता है कम लीड समय, कम टूलींग लागत, और तेजी से बदलाव.
यह विधि निम्नलिखित जैसे उद्योगों के लिए अत्यधिक मूल्यवान है: चिकित्सा उपकरण, ऑटोमोटिव, उपभोक्ता इलेक्ट्रॉनिक्स, और एयरोस्पेस, कहाँ प्रोटोटाइप और अनुकूलन महत्वपूर्ण हैं.
यह व्यवसायों को कुशलतापूर्वक कार्य करने में सक्षम बनाता है उत्पाद डिजाइन का परीक्षण करें, बनाएं कार्यात्मक प्रोटोटाइप, या उत्पादन सीमित रन बड़े पैमाने पर उत्पादन की आवश्यकता के बिना।
कम मात्रा इंजेक्शन मोल्डिंग के मुख्य लाभ और कमियां

फ़ायदे
छोटे बैचों के लिए लागत प्रभावी
एल्युमिनियम के सांचे टूलींग की लागत काफी कम हो जाती है, और इसकी कोई आवश्यकता नहीं होती उच्च न्यूनतम आदेश, जो इसे छोटे रन के लिए आदर्श बनाता है।तेज़ लीड टाइम
साथ तेजी से मोल्ड निर्माण और सरलीकृत उत्पादन चरणों, कम मात्रा मोल्डिंग नाटकीय रूप से कर सकते हैं बाजार तक पहुंचने का समय कम करनाजिससे उत्पादों को तेजी से लांच किया जा सकेगा।डिजाइन में लचीलापन
यह विधि समर्थन करती है डिज़ाइन पुनरावृत्ति और परिशोधन, आपको बड़े पैमाने पर उत्पादन करने से पहले भागों का परीक्षण और समायोजन करने में मदद करता है।बड़े पैमाने पर उत्पादन के लिए पुल
के बीच एक सेतु के रूप में कार्य करना प्रोटोटाइप और पूर्ण पैमाने पर उत्पादनकम मात्रा वाली इंजेक्शन मोल्डिंग उन कंपनियों के लिए आदर्श है जो बिना उच्च प्रारंभिक निवेश के बड़ी मात्रा में उत्पादन करना चाहती हैं।कम हुई इन्वेंट्री लागत
The मांग पर उत्पादन मॉडल भंडारण की आवश्यकता को न्यूनतम करता है, अतिरिक्त इन्वेंट्री के जोखिम को कम करता है और अधिक कुशल इन्वेंट्री प्रबंधन की अनुमति देता है।
कमी
सीमित उत्पादन मात्रा
यद्यपि छोटे बैचों के लिए प्रभावी, कम मात्रा इंजेक्शन मोल्डिंग इसके लिए उपयुक्त नहीं हो सकती है। बहुत अधिक मात्रा जहां पारंपरिक मोल्डिंग अधिक लागत प्रभावी हो जाती है।एल्युमिनियम मोल्ड्स की स्थायित्व
एल्युमिनियम के सांचे स्टील के सांचों की तुलना में ये अधिक तेजी से खराब हो सकते हैं, जिससे उच्च मात्रा में उत्पादन करने वाले उपकरणों की तुलना में इनके द्वारा संभाले जा सकने वाले चक्रों की संख्या सीमित हो सकती है।सामग्री सीमाएँ
सभी सामग्रियाँ संगत नहीं हैं कम मात्रा एल्यूमीनियम टूलींग, और कुछ उच्च प्रदर्शन वाले प्लास्टिक को अधिक विशिष्ट की आवश्यकता हो सकती है मोल्ड सामग्री.
कम मात्रा इंजेक्शन मोल्डिंग में प्रयुक्त सामान्य प्लास्टिक
कम मात्रा वाले इंजेक्शन मोल्डिंग के लिए सही प्लास्टिक का चयन करना आवश्यक है, क्योंकि प्रत्येक सामग्री विशिष्ट अनुप्रयोगों के लिए उपयुक्त अद्वितीय गुण प्रदान करती है।
यहां कुछ सर्वाधिक प्रयुक्त प्लास्टिक और उनकी प्रमुख विशेषताएं दी गई हैं:
#1 एक्रिलोनिट्राइल ब्यूटाडीन स्टाइरीन (ABS)

इसके लिए जाना जाता है स्थायित्व और प्रभाव प्रतिरोध, पेट में व्यापक रूप से प्रयोग किया जाता है ऑटोमोटिव पार्ट्स, इलेक्ट्रॉनिक्स हाउसिंग और उपभोक्ता उत्पाद.
यह प्लास्टिक उन भागों के लिए आदर्श है जिनमें प्रभाव प्रतिरोध और प्रतिरोध के संतुलन की आवश्यकता होती है। सतह खत्मजैसे ऑटोमोटिव घटक और घरेलू सामान।
#2 पॉलीकार्बोनेट (पीसी)

साथ उच्च ताप और प्रभाव प्रतिरोध, पॉलीकार्बोनेट के लिए मूल्यवान है ऑप्टिकल स्पष्टता, जो इसे आदर्श बनाता है पारदर्शी अनुप्रयोग जैसे कि चश्मे के लेंस और चिकित्सा उपकरण।
इसका प्रयोग सामान्यतः निम्न में किया जाता है ऑटोमोटिव प्रकाश व्यवस्था, चिकित्सा उपकरण, और सुरक्षात्मक गियर इसकी उत्कृष्ट शक्ति-से-वजन अनुपात के कारण।
#3 नायलॉन (पॉलियामाइड, PA)

नायलॉन ऑफर उच्च पहनने और रासायनिक प्रतिरोध, जिससे यह उजागर भागों के लिए अच्छी तरह से अनुकूल है यांत्रिक तनाव.
यह अक्सर पाया जाता है गियर, बुशिंग, और औद्योगिक भाग जिसके लिए उच्च स्थायित्व की आवश्यकता होती है।
#4 पॉलीप्रोपाइलीन (पीपी)

यह प्लास्टिक अत्यधिक प्रतिरोधी है नमी और रसायन, जिससे यह लोकप्रिय हो गया पैकेजिंग, प्रयोगशाला उपकरण और ऑटोमोटिव पार्ट्स.
यह कंटेनरों और रसायन प्रतिरोधी भागों जैसे उत्पादों के लिए आदर्श है जो टिकाऊपन और कठोर वातावरण के प्रति प्रतिरोध के लिए महत्वपूर्ण हैं।
#5 पॉलीइथिलीन (पीई)

दोनों में उपलब्ध उच्च घनत्व (एचडीपीई) और कम घनत्व (एलडीपीई) पॉलीइथिलीन अपने रूपों के लिए जाना जाता है हल्का और प्रभाव प्रतिरोधी गुण।
इसका प्रयोग सामान्यतः निम्न में किया जाता है: पैकेजिंग, कंटेनर, और अन्य हल्के भागों को बिना किसी अतिरिक्त कठोरता के लचीलेपन की आवश्यकता होती है।
#6 थर्मोप्लास्टिक इलास्टोमर (TPE)

टीपीई प्रदान करता है रबर जैसा लचीलापन यह टिकाऊ और मुलायम दोनों है, जो इसे आदर्श बनाता है हैंडल, पकड़, और जवानों.
इसका व्यापक रूप से उपयोग किया जाता है उपभोक्ता सामान, ऑटोमोटिव पार्ट्स, और नरम स्पर्श अनुप्रयोगों के लिए उच्च लोच की आवश्यकता होती है।
#7 थर्मोप्लास्टिक पॉलीयूरेथेन (TPU)

उत्कृष्ट के साथ घर्षण प्रतिरोध और लोच, टीपीयू स्थायित्व को लचीलेपन के साथ जोड़ता है, बेहतर पेशकश करता है आंसू प्रतिरोध.
इसे अक्सर चुना जाता है जूते, चिकित्सा उपकरण, और इलेक्ट्रॉनिक्स के लिए सुरक्षात्मक मामले, जहां लोच और लचीलेपन दोनों की आवश्यकता होती है।
कम मात्रा वाली इंजेक्शन मोल्डिंग प्रक्रिया कैसे काम करती है

कम मात्रा इंजेक्शन मोल्डिंग एक सुव्यवस्थित प्रक्रिया है जिसे लचीलेपन, गति और दक्षता के लिए डिज़ाइन किया गया है।
प्रत्येक चरण छोटे बैच उत्पादन के लिए उच्च गुणवत्ता वाले, कार्यात्मक भागों को सुनिश्चित करने में महत्वपूर्ण भूमिका निभाता है। यहाँ प्रक्रिया का विवरण दिया गया है:
टूलींग और मोल्ड डिजाइन
मोल्ड के लिए सही सामग्री और डिजाइन का चयन करना महत्वपूर्ण है। अल्युमीनियम और 3D-मुद्रित सांचे इनका उपयोग आमतौर पर उनके शीघ्र निर्माण समय और सामर्थ्य के कारण किया जाता है।
इंजीनियर कई उत्पादन चक्रों में सटीक विवरण और स्थायित्व सुनिश्चित करने के लिए सावधानीपूर्वक सांचों को डिजाइन करते हैं, तथा लागत और कार्यक्षमता के बीच संतुलन बनाए रखते हैं।
प्रोटोटाइप
उत्पादन के लिए प्रतिबद्ध होने से पहले, प्रोटोटाइप डिजाइनरों को यह अनुमति देता है कि वे परीक्षण और परिशोधन भाग कार्यक्षमता.
तीव्र प्रोटोटाइपिंग, अक्सर साथ 3D-मुद्रित सांचे, तेजी से समायोजन को सक्षम बनाता है, इसलिए किसी भी डिज़ाइन संबंधी मुद्दे की पहचान की जाती है और उसे जल्दी ठीक किया जाता है, जिससे समग्र उत्पादन समय और लागत कम हो जाती है।
इंजेक्शन मोल्डिंग मशीन की स्थापना
इंजेक्शन मोल्डिंग मशीन स्थापित करने में शामिल है तापमान, दबाव को कॉन्फ़िगर करना, और इंजेक्शन की गति इष्टतम प्रदर्शन के लिए.
कम मात्रा में उत्पादन करने वाली मशीनें आम तौर पर छोटी होती हैं और इन्हें इस उद्देश्य से डिजाइन किया जाता है त्वरित परिवर्तन, यह सुनिश्चित करना कि वे न्यूनतम समय में छोटे बैच के लिए तैयार हों।
इंजेक्शन मोल्डिंग प्रक्रिया

क्लैम्पिंग
क्लैम्पिंग प्रणाली मोल्ड को अपनी जगह पर मजबूती से रखता है। मोल्ड के आधे हिस्सों को संरेखित रखने और इंजेक्शन चरण के दौरान सामग्री के रिसाव को रोकने के लिए एक सुरक्षित क्लैंप आवश्यक है।इंजेक्शन
पिघले हुए प्लास्टिक को उच्च दबाव पर मोल्ड गुहा में इंजेक्ट किया जाता है, जिससे यह सुनिश्चित होता है कि सामग्री मोल्ड में हर विवरण को भर देती है। कम दबाव का उपयोग किया जा सकता है 3D-मुद्रित या एल्युमिनियम मोल्ड अपने जीवनकाल को लम्बा करने के लिए।शीतलक
ठंडा करने से पिघले हुए प्लास्टिक को ठोस बनना और आकार लेनाएल्यूमीनियम के सांचों को आम तौर पर उनके अलग तापीय गुणों के कारण स्टील के सांचों की तुलना में लंबे समय तक ठंडा करने की आवश्यकता होती है, लेकिन इसे संपीड़ित हवा या विनिमेय शीतलन स्टैक.बेदख़ल
ठंडा होने के बाद, भाग को साँचे से बाहर निकाल दिया जाता है। बाहर निकालने के तरीके अलग-अलग होते हैं, जैसे मैनुअल इजेक्शन को इजेक्टर पिन जो साँचे को नुकसान पहुँचाए बिना भाग को साफ़-साफ़ बाहर धकेल देते हैं।
प्रोसेसिंग के बाद
निष्कासन के बाद, भाग निकल सकते हैं प्रसंस्करण के बाद के चरण पसंद अतिरिक्त सामग्री को छांटना (फ़्लैश), पॉलिशिंग, और सतह पर फिनिशिंग जोड़ना। यह चरण सुनिश्चित करता है कि उपयोग या आगे की असेंबली के लिए तैयार होने से पहले पुर्जे सभी गुणवत्ता और सौंदर्य मानकों को पूरा करते हैं।
कम-मात्रा इंजेक्शन मोल्डिंग के अनुप्रयोग

कम मात्रा वाली इंजेक्शन मोल्डिंग अत्यधिक अनुकूलनीय है और विभिन्न उद्योगों की उत्पादन आवश्यकताओं की पूर्ति करती है।
इसके प्राथमिक अनुप्रयोगों पर एक नजर:
1. रैपिड प्रोटोटाइपिंग
कम मात्रा इंजेक्शन मोल्डिंग अमूल्य है प्रारंभिक उत्पाद विकास और प्रोटोटाइपिंग चरण।
डिजाइनर इस प्रक्रिया का उपयोग करके कई डिजाइन पुनरावृत्तियों को बना और परिष्कृत कर सकते हैं, जिससे बड़े पैमाने पर उत्पादन में जाने से पहले भाग की फिटिंग, कार्यक्षमता और उपस्थिति की पुष्टि करने में मदद मिलती है।
यह क्षमता निर्माताओं को सक्षम बनाती है उत्तम डिजाइन लागत प्रबंधन और समय की बचत करते हुए।
2. छोटे बैच उत्पादन
लक्षित कंपनियों के लिए आला बाजार या सीमित उत्पादन बजट के साथ, कम मात्रा इंजेक्शन मोल्डिंग एक लागत प्रभावी समाधान है।
यह छोटे बैचों के लिए आदर्श है, जहां पूर्ण पैमाने पर उत्पादन अनावश्यक या बहुत महंगा हो सकता है।
निर्माता टूलींग में बड़े निवेश या बड़े ऑर्डर के बिना सटीक, उच्च गुणवत्ता वाले भागों का उत्पादन कर सकते हैं, जिससे यह उद्योग के लिए एकदम सही है। स्टार्टअप या कस्टम पार्ट्स आपूर्तिकर्ताओं.
3. ऑन-डिमांड विनिर्माण
अस्थिर मांग वाले उद्योग, जैसे उपभोक्ता इलेक्ट्रॉनिक्स या मौसमी उत्पादों को ऑन-डिमांड उत्पादन से काफी लाभ मिलता है।
कम मात्रा में इंजेक्शन मोल्डिंग निर्माताओं को केवल आवश्यकतानुसार, प्रभावी ढंग से भागों का उत्पादन करने की अनुमति देता है इन्वेंट्री लागत को कम करना और अपशिष्ट को न्यूनतम करना।
यह दृष्टिकोण व्यवसायों को अतिरिक्त स्टॉक के बोझ के बिना ग्राहकों की बदलती मांगों पर त्वरित प्रतिक्रिया करने की अनुमति देता है, जिससे एक लचीला विनिर्माण समाधान उपलब्ध होता है।
कम मात्रा वाले प्लास्टिक भागों के लिए डिज़ाइन संबंधी विचार
कम मात्रा वाले इंजेक्शन मोल्डिंग के लिए डिजाइनिंग में भागों की गुणवत्ता और प्रदर्शन सुनिश्चित करने के लिए कई प्रमुख कारकों पर ध्यान देने की आवश्यकता होती है।
यहां महत्वपूर्ण विचारणीय बिन्दु इस प्रकार हैं:
1. सामग्री का चयन
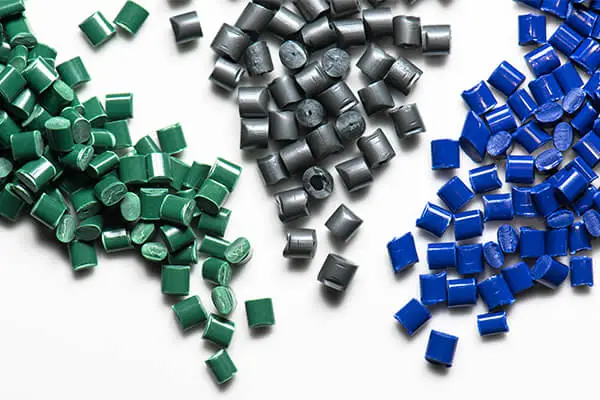
वांछित प्रदर्शन प्राप्त करने के लिए सही सामग्री का चयन महत्वपूर्ण है।
ऐसे कारकों पर विचार करें जैसे थर्मल रेज़िज़टेंस, टिकाऊपन, और रासायनिक प्रतिरोध भाग के आवेदन के आधार पर.
उदाहरण के लिए, नायलॉन उच्च तापमान के संपर्क में आने वाले घटकों के लिए आदर्श है, जबकि पेट उपभोक्ता उत्पादों के लिए उत्कृष्ट शक्ति और प्रभाव प्रतिरोध प्रदान करता है।
2. दीवार की मोटाई

बनाए रखना सुसंगत दीवार की मोटाई यह विरूपण या डूबने जैसे दोषों को रोकने के लिए आवश्यक है।
सामान्य नियम यह है कि दीवार की मोटाई . के बीच रखी जाए 0.04 से 0.14 इंच (1 से 3.5 मिमी), प्लास्टिक के प्रकार पर निर्भर करता है।
मोटे भागों के कारण असमान शीतलन हो सकता है, जबकि पतले भागों के कारण अधूरा भराव हो सकता है या भाग भंगुर हो सकते हैं।
3. कोने और त्रिज्या

तीखे कोने तनाव बिंदु बनाते हैं और भाग की अखंडता से समझौता करते हैं, जिससे टूटने की संभावना बढ़ जाती है।
का उपयोग करते हुए त्रिज्या (तीखे कोनों के स्थान पर गोल किनारे) तनाव को अधिक समान रूप से वितरित करने में मदद करते हैं, भाग को मजबूत करते हैं और ढालने की क्षमता में सुधार करते हैं।
एक अच्छा नियम यह है कि कोनों में कम से कम 0.25 इंच (6 मिमी) की त्रिज्या जोड़ें।
4. ड्राफ्ट कोण

जोड़ना ड्राफ्ट कोण ऊर्ध्वाधर सतहों पर लगाने से भाग को साँचे से बाहर निकालना आसान हो जाता है, जिससे क्षति को रोका जा सकता है और साँचे का जीवन बढ़ाया जा सकता है।
कम मात्रा इंजेक्शन मोल्डिंग के लिए, का एक मसौदा 1-2 डिग्री आम तौर पर पर्याप्त है, हालांकि अधिक जटिल डिजाइन सुचारू निष्कासन के लिए अधिक कोण की आवश्यकता हो सकती है।
5. मल्टी-कैविटी मोल्ड्स

बड़े, कम-मात्रा वाले रन के लिए, बहु-गुहा मोल्ड एक चक्र में कई समान भागों के उत्पादन की अनुमति देता है, जिससे प्रति इकाई लागत में काफी कमी आती है।
यद्यपि इनमें आरंभिक लागत अधिक होती है, लेकिन दीर्घकालिक बचत इन्हें कम मात्रा में पुर्जे बनाने वाली कम्पनियों के लिए आदर्श बनाती है।
कम मात्रा बनाम पारंपरिक इंजेक्शन मोल्डिंग

यहाँ एक तालिका दी गई है जो इनके बीच मुख्य अंतरों को उजागर करती है कम मात्रा इंजेक्शन मोल्डिंग और पारंपरिक उच्च मात्रा इंजेक्शन मोल्डिंग, विभिन्न कारकों के बीच स्पष्ट तुलना प्रदान करता है:
सही कम-वॉल्यूम इंजेक्शन मोल्डिंग पार्टनर चुनना

कम मात्रा वाले इंजेक्शन मोल्डिंग के लिए सही साझेदार का चयन करना आपकी परियोजना की सफलता सुनिश्चित करने में एक महत्वपूर्ण कदम है।
यहां पर विचार करने योग्य प्रमुख कारक दिए गए हैं:
उत्पादन क्षमता
अपनी उत्पादन आवश्यकताओं को पूरा करने के लिए अनुभव और क्षमता वाले साझेदार का चयन करना महत्वपूर्ण है।
कम मात्रा वाले इंजेक्शन मोल्डिंग के लिए, इसका मतलब आमतौर पर एक ऐसा साझेदार होता है जो 100 से 10,000 भागों तक की मात्रा को कुशलतापूर्वक प्रबंधित कर सकता है।
यदि आवश्यक हो तो उनके ट्रैक रिकॉर्ड और उत्पादन बढ़ाने की क्षमता की जांच करें।
विनिर्माण क्षमता के लिए डिजाइन (डीएफएम)
सुनिश्चित करें कि आपका पार्टनर आपको यह सुविधा प्रदान करता है विनिर्माण क्षमता के लिए डिजाइन (डीएफएम) सेवाएं.
डीएफएम आपके पार्ट और मोल्ड डिजाइन को बेहतर उत्पादन के लिए अनुकूलित करने में मदद करता है कम दोष.
एक जानकार भागीदार मोल्ड ज्यामिति, सामग्री चयन, दीवार की मोटाई और ड्राफ्ट कोण पर मूल्यवान प्रतिक्रिया प्रदान करेगा, जिससे यह सुनिश्चित होगा कि आपके पुर्जे लागत प्रभावी और उच्च गुणवत्ता वाले हैं।
गुणवत्ता आश्वासन
कम मात्रा में उत्पादन में गुणवत्ता नियंत्रण आवश्यक है।
एक ऐसे साझेदार की तलाश करें जिसके पास मजबूत आंतरिक क्षमता हो गुणवत्ता आश्वासन प्रक्रिया जिसमें सुसंगत परिणाम सुनिश्चित करने के लिए गहन निरीक्षण, प्रमाणन और परीक्षण शामिल हैं।
साझेदार चुनते समय स्वचालित निरीक्षण, प्रथम आलेख निरीक्षण (एफएआई) और आयामी रिपोर्ट जैसी सुविधाएं लाभदायक होती हैं।
कम-मात्रा इंजेक्शन मोल्डिंग के विकल्प
विनिर्माण विधियों पर विचार करते समय, कम मात्रा इंजेक्शन मोल्डिंग के कई विकल्प हैं, जिनमें से प्रत्येक के अपने फायदे और सीमाएं हैं जो आपकी परियोजना की आवश्यकताओं पर निर्भर करती हैं।
यहां कुछ लोकप्रिय विकल्प दिए गए हैं:
3डी प्रिंटिंग

3डी प्रिंटिंग के लिए एक उत्कृष्ट विकल्प है कम लागत वाली प्रोटोटाइपिंग और त्वरित डिजाइन पुनरावृत्तियों।
यह न्यूनतम अग्रिम लागत और बिना किसी सांचों की आवश्यकता के अत्यधिक विस्तृत भागों के निर्माण की अनुमति देता है।
हालांकि, बड़े पैमाने पर उत्पादन के लिए यह सबसे अच्छा विकल्प नहीं है, क्योंकि 3डी प्रिंटिंग में समय लगता है और अक्सर इसमें बड़ी मात्रा में अंतिम उपयोग वाले भागों के लिए आवश्यक सामग्री की ताकत का अभाव होता है।
सीएनसी मशीनिंग

सीएनसी मशीनिंग के लिए एक और उपयुक्त विधि है कम मात्रा में रन.
यह उच्च परिशुद्धता प्रदान करता है और प्लास्टिक और धातुओं सहित विभिन्न सामग्रियों के साथ काम करता है।
हालांकि, बड़ी मात्रा में प्लास्टिक भागों का उत्पादन करते समय सीएनसी मशीनिंग आमतौर पर इंजेक्शन मोल्डिंग की तुलना में अधिक महंगी होती है, विशेष रूप से सामग्री की बर्बादी और लंबे उत्पादन समय के कारण।
थर्मोफोर्मिंग और यूरेथेन कास्टिंग
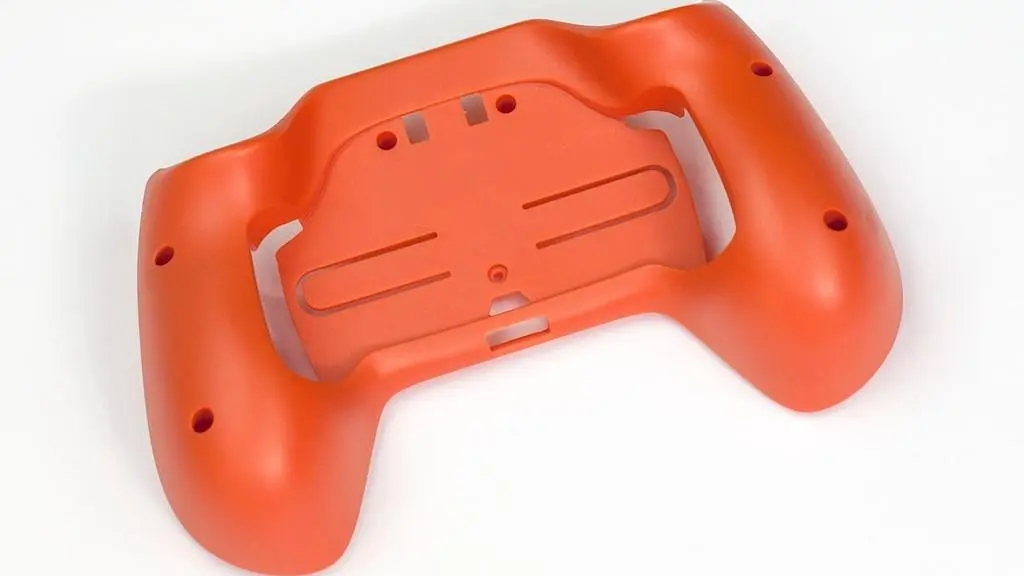
थर्मोफ़ॉर्मिंग ट्रे या पैकेजिंग जैसे सरल प्लास्टिक घटकों के लिए यह एक आदर्श विकल्प है, जिसमें पतली प्लास्टिक शीट को एक रूप में ढालने के लिए गर्मी और दबाव का उपयोग किया जाता है।
यह लागत प्रभावी है लेकिन सरल डिजाइनों तक सीमित है।
यूरेथेन कास्टिंग न्यूनतम अग्रिम लागत के साथ प्रोटोटाइप या छोटे बैच बनाने के लिए उपयोगी है।
यह एक मास्टर पार्ट का सिलिकॉन मोल्ड बनाकर काम करता है, जिसे प्रतिलिपियाँ बनाने के लिए तरल यूरेथेन से भर दिया जाता है।
यद्यपि यह छोटी मात्रा के लिए बहुत अच्छा है, लेकिन सीमित उपयोग के बाद इसके सांचे खराब हो जाते हैं, जिससे यह बड़ी मात्रा के लिए अव्यावहारिक हो जाता है।
कम मात्रा इंजेक्शन मोल्डिंग के बारे में अक्सर पूछे जाने वाले प्रश्न
निष्कर्ष

कम मात्रा में इंजेक्शन मोल्डिंग, कम मात्रा में उच्च गुणवत्ता वाले भागों के निर्माण के लिए एक उत्कृष्ट समाधान है, जो प्रोटोटाइपिंग और बड़े पैमाने पर उत्पादन के बीच के अंतर को पाटता है।
इसकी लचीलापन, लागत प्रभावशीलता और तीव्र बदलाव इसे विविध उद्योगों के लिए आदर्श बनाते हैं।
क्या आप कम मात्रा वाले इंजेक्शन मोल्डिंग के लाभों को जानने के लिए तैयार हैं?
आज ही हमारी टीम से संपर्क करें अपनी परियोजना आवश्यकताओं पर चर्चा करने और अपनी आवश्यकताओं के अनुरूप कस्टम भागों का उत्पादन शुरू करने के लिए।
संबंधित आलेख
हॉट रनर के विभिन्न प्रकार और अनुप्रयोग
हॉट रनर इंजेक्शन मोल्डिंग: अंतिम गाइड
10 रोज़मर्रा के इंजेक्शन मोल्डेड उत्पाद
ऑटोमोटिव इंजेक्शन मोल्डिंग: प्रक्रिया, लाभ और उपयोग
शीर्ष इंजेक्शन मोल्डिंग मशीन निर्माता
स्ट्रक्चरल फोम इंजेक्शन मोल्डिंग: लाभ और अनुप्रयोग
लिक्विड सिलिकॉन रबर इंजेक्शन मोल्डिंग: एक विस्तृत गाइड
रबर इंजेक्शन मोल्डिंग के लिए व्यापक गाइड
ईवीए इंजेक्शन मोल्डिंग के लिए अंतिम गाइड
थर्मोप्लास्टिक इलास्टोमर (TPE) इंजेक्शन मोल्डिंग गाइड
ओवरमोल्डिंग के लिए अंतिम गाइड: तकनीकें


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
