


अंतः क्षेपण ढलाई बनाने के लिए एक उच्च मात्रा विनिर्माण प्रक्रिया है प्लास्टिक के हिस्सेइसमें प्लास्टिक के कणों को गर्म करके पिघलाया जाता है, दबाव के तहत उन्हें एक आकार के सांचे में डाला जाता है, और फिर अंतिम उत्पाद बनाने के लिए ठंडा किया जाता है।
इस प्रक्रिया से लगातार जटिल और सटीक प्लास्टिक घटकों का उत्पादन किया जा सकता है। इंजेक्शन मोल्डिंग प्रक्रिया में कई चरण शामिल हैं: सामग्री और मोल्ड तैयार करना और पिघलाने, इंजेक्ट करने और ठंडा करने के लिए मशीन का उपयोग करना।
और प्लास्टिक को बाहर निकालने के बारे में और अंत में, उस पर किसी भी पोस्ट-प्रोसेसिंग के बारे में तैयार भाग.
तैयारी
तैयारी के चरण में शामिल हैं सही प्लास्टिक सामग्री का चयनभाग से मेल खाने के लिए मोल्ड को डिजाइन करना और बनाना। मोल्डिंग सुनिश्चित करने के लिए कुछ सामग्रियों की प्री-प्रोसेसिंग भी शामिल है।
ए. सामग्री चयन
पहला कदम भाग के लिए सही प्लास्टिक सामग्री चुनना है। इंजेक्शन मोल्डिंग में, दो प्रकार के पॉलिमर का उपयोग किया जाता है:
- thermoplastics: रासायनिक संरचना में बदलाव किए बिना इन्हें पिघलाया, आकार दिया और ठंडा किया जा सकता है। बहुमुखी प्रतिभा और पुनर्चक्रणीयता, कई अनुप्रयोगों के लिए उपयोग किया जाता है। (उदाहरण: PET, PP, ABS)
- थर्मोसेट्सएक बार गर्म करके बनने के बाद, थर्मोसेट्स स्थायी रासायनिक परिवर्तन से गुजरना पड़ता है और इसे फिर से पिघलाया नहीं जा सकता। अच्छा ताप प्रतिरोध और आयामी स्थिरता लेकिन कम प्रसंस्करण लचीलापन। (उदाहरण: epoxy, एक प्रकार का प्लास्टिक)
इसमें कई कारकों पर विचार करना होता है सामग्री का चयन:
- वांछित गुण: शक्ति, लचीलापन, ताप प्रतिरोध, रासायनिक प्रतिरोध, आदि।
- आवेदन आवश्यकताएँ: कार्यक्षमता, वजन, सौंदर्य, आदि।
- प्रसंस्करण संबंधी विचार: पिघलने का तापमान, प्रवाह विशेषताएँ, और इंजेक्शन मोल्डिंग प्रक्रिया के साथ संगतता।
बी. मोल्ड डिजाइन और निर्माण
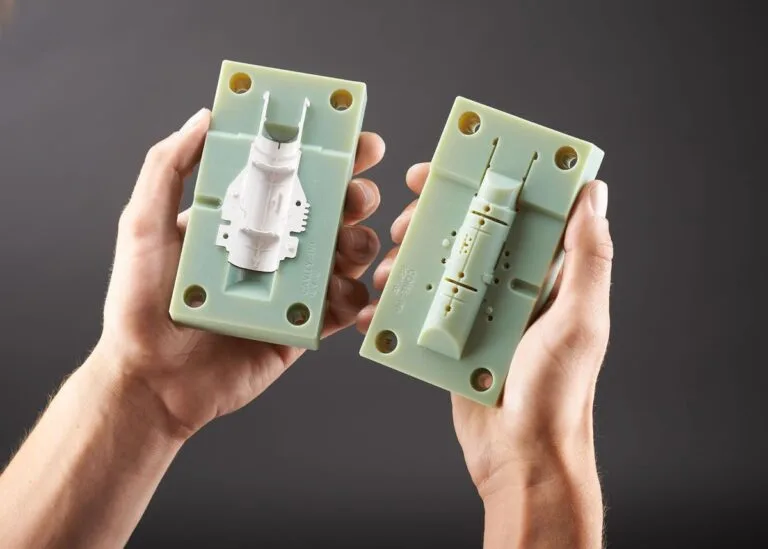
साँचा हृदय है इंजेक्शन मोल्डिंग प्रक्रिया क्योंकि यह प्लास्टिक भाग के अंतिम आकार और विशेषताओं को परिभाषित करता है। एक अच्छी तरह से डिज़ाइन किया गया मोल्ड कुशल उत्पादन और अच्छे भागों को सुनिश्चित करता है। मुख्य मोल्ड घटक हैं:
- गुहासाँचे के भीतर का खोखला स्थान जो भाग के सटीक आकार की प्रतिकृति बनाता है।
- धावक प्रणाली: चैनलों का एक नेटवर्क जो प्लास्टिक को वितरित करता है स्प्रू गुहा के लिए.
- गले के दर्द का रोगमुख्य चैनल जहां पिघला हुआ प्लास्टिक मशीन नोजल से मोल्ड में प्रवेश करता है।
- अन्य घटक: भाग की जटिलता के आधार पर, सांचों में भाग को हटाने के लिए इजेक्टर पिन और तेजी से ठोस बनाने के लिए कूलिंग चैनल भी हो सकते हैं। और उनमें फंसी हुई हवा को बाहर निकालने के लिए वेंट भी होते हैं।
सी. सामग्री पूर्व प्रसंस्करण
कुछ पॉलिमर, विशेष रूप से नमी को आसानी से अवशोषित करने वाली हाइग्रोस्कोपिक सामग्रियों को इंजेक्शन मोल्डिंग से पहले सुखाया जाना चाहिए। नमी अंतिम उत्पाद में बुलबुले और रिक्त स्थान पैदा कर सकती है।
डेसीकैंट ड्रायर का उपयोग डेसीकैंट सामग्री का उपयोग करके प्लास्टिक के छर्रों से नमी को हटाने के लिए किया जाता है। वे ड्रायर कक्ष के माध्यम से बहने वाली हवा की धारा से नमी को अवशोषित करते हैं।
इंजेक्शन मोल्डिंग मशीन
मशीन इस प्रक्रिया का मुख्य कार्यकर्ता है, प्लास्टिक पैलेट भागों में विभाजित। इसमें निम्नलिखित शामिल हैं:
- फीडिंग सिस्टमहॉपर प्लास्टिक के छर्रों को बैरल में डालता है।
- पिघलने इकाईबैरल और स्क्रू एक साथ काम करते हैं। बैरल छर्रों को गर्म करता है, और स्क्रू उन्हें पिघलाकर मिलाता है।
- इंजेक्शन यूनिट: यह शक्तिशाली प्रणाली पिघले हुए प्लास्टिक को अंदर धकेल देती है मोल्ड गुहा.
- कीलक इकाईयह इकाई इंजेक्शन प्रक्रिया के दौरान मोल्ड के आधे हिस्सों को एक साथ रखने के लिए एक मजबूत क्लैम्पिंग बल लागू करती है।
- शीतलन प्रणालीचैनलों का एक नेटवर्क तापमान को नियंत्रित करने और प्लास्टिक को ठोस बनाने के लिए मोल्ड के माध्यम से शीतलक को प्रसारित करता है।
- इजेक्शन यूनिटएक बार ठोस हो जाने पर, साँचा खुल जाता है, और इजेक्टर पिन गुहा से बाहर निकल जाते हैं।
परिशुद्धता महत्वपूर्ण है
इंजेक्शन मोल्डिंग कई मापदंडों के सटीक नियंत्रण पर निर्भर करती है जैसे तापमान, दबाव और चक्र समयइन मापदंडों को निर्धारित बिंदुओं के भीतर नियंत्रित करने तथा अच्छे भाग की गुणवत्ता सुनिश्चित करने के लिए मशीन में परिष्कृत सेंसर और निगरानी प्रणालियां निर्मित की गई हैं।
इंजेक्शन मोल्डिंग प्रक्रिया

इंजेक्शन मोल्डिंग प्रक्रिया घटनाओं का एक सटीक क्रम है जो पिघले हुए प्लास्टिक को वांछित आकार में बदल देता है। यह इस प्रकार होता है:
ए. क्लैम्पिंग
प्रक्रिया की शुरुआत क्लैम्पिंग यूनिट द्वारा उच्च दबाव में मोल्ड के आधे हिस्सों को बंद करने से होती है। यह इंजेक्शन के दौरान पिघले हुए प्लास्टिक को बाहर निकलने से रोकने के लिए एक टाइट सील सुनिश्चित करता है।
बी. इंजेक्शन
- हॉपर प्लास्टिक के छर्रों को गर्म बैरल में डालता है।
- जैसे ही स्क्रू घूमता है, हीटर छर्रों को पिघला देता है, और स्क्रू की मिश्रण क्रिया उसे एक समान बना देती है।
- एक बार पिघल जाने पर, स्क्रू से उत्पन्न उच्च दबाव प्लास्टिक को स्प्रू और रनर प्रणाली के माध्यम से मोल्ड गुहा में धकेल देता है।
- "पैकिंग और होल्डिंग चरण" का उपयोग उस सिकुड़न को ध्यान में रखने के लिए किया जाता है जो उस दौरान होती है ठंडायहां, पूर्ण गुहा भरने को सुनिश्चित करने के लिए अतिरिक्त पिघले हुए प्लास्टिक को एक निश्चित समय के लिए इंजेक्ट किया जाता है।
सी. शीतलन और ठोसीकरण
यह आयामी सटीकता और भाग की मजबूती के लिए महत्वपूर्ण चरण है। मोल्ड में कूलिंग लाइनें पिघले हुए प्लास्टिक से गर्मी हटाने के लिए एक शीतलक (पानी या तेल) प्रसारित करती हैं।
इस चरण के दौरान दबाव को न्यूनतम करने के लिए होल्डिंग दबाव भी लगाया जा सकता है। संकुचन जैसे-जैसे प्लास्टिक जमता है। कुल ठंडा होने का समय भाग के आकार, दीवार की मोटाई और गुणों पर निर्भर करता है।
डी. इजेक्शन
जब प्लास्टिक पर्याप्त रूप से ठोस हो जाता है, तो मोल्ड खुल जाता है। मोल्ड में इजेक्टर पिन भाग को गुहा से बाहर धकेलते हैं। अब, मशीन अगले भाग के लिए चक्र को फिर से शुरू कर सकती है।
प्रोसेसिंग के बाद
जब भाग मोल्ड से बाहर निकलता है तो इंजेक्शन मोल्डिंग प्रक्रिया बंद नहीं होती है। प्रसंस्करण के बाद के चरण गुणवत्ता मानकों को पूरा करने के लिए मोल्ड किए गए भागों को परिष्कृत करते हैं:
- ट्रिमिंग: स्प्रू और से अतिरिक्त सामग्री धावक प्रणाली इसे आमतौर पर यांत्रिक ट्रिमिंग उपकरणों के साथ भाग से हटा दिया जाता है।
- द्वितीयक परिचालनकुछ भागों को अतिरिक्त परिष्करण की आवश्यकता हो सकती है, जैसे सैंडिंग, पॉलिशिंग या पेंटिंग। जटिल भाग इसमें अन्य भागों के साथ संयोजन शामिल हो सकता है।
- गुणवत्ता नियंत्रण: प्रत्येक मोल्डेड भाग का निरीक्षण आयामी विनिर्देशों को पूरा करने और इच्छित रूप से कार्य करने के लिए किया जाता है। इसमें दृश्य निरीक्षण, माप उपकरण और कार्यात्मक परीक्षण शामिल हो सकते हैं।
इंजेक्शन मोल्डिंग के लाभ और सीमाएं
ए. लाभ
इंजेक्शन मोल्डिंग के कई लाभ हैं जो इसे उच्च-मात्रा वाले विनिर्माण में एक प्रमुख शक्ति बनाते हैं। यह तालिका इसकी कुछ प्रमुख शक्तियों पर प्रकाश डालती है।
| फ़ायदा | विवरण |
| उच्च उत्पादन दर और पुनरावृत्ति | समान भागों का तेजी से और विनिर्देशों के अनुसार बड़े पैमाने पर उत्पादन। |
| सख्त सहनशीलता और जटिल आकार | भाग के आकार पर नियंत्रण, ताकि आप जटिल आकृतियाँ बना सकें। |
| सामग्री और फिनिश की व्यापक विविधता | कई अलग-अलग प्लास्टिक आपकी डिज़ाइन आवश्यकताओं को पूरा करने के लिए विभिन्न गुणों (शक्ति, लचीलापन) और फिनिश (रंग, बनावट) के साथ। |
बी. सीमाएं
इंजेक्शन मोल्डिंग एक बहुमुखी प्रक्रिया है, लेकिन इसमें कुछ कमियाँ भी हैं जिन पर विचार करना चाहिए। यह तालिका विनिर्माण विधि चुनते समय ध्यान रखने योग्य सीमाओं को रेखांकित करती है।
| परिसीमन | विवरण |
| उच्च प्रारंभिक निवेश लागत | आपको भाग के लिए सांचा विकसित करना होगा और इंजेक्शन मोल्डिंग मशीन खरीदनी होगी, जो एक बड़ी प्रारंभिक लागत है। |
| सामग्री अपशिष्ट | इंजेक्शन प्रक्रिया के लिए स्प्रू और रनर सिस्टम प्लास्टिक अपशिष्ट उत्पन्न करता है। इसमें से कुछ को फिर से पीसकर पुनः उपयोग किया जा सकता है, लेकिन यह अभी भी समग्र सामग्री उपयोग में वृद्धि करता है। |
| कम मात्रा में उत्पादन के लिए उपयुक्त नहीं | उच्च प्रारंभिक लागत के कारण छोटे भागों के लिए इंजेक्शन मोल्डिंग किफायती नहीं है। कम मात्रा के लिए अन्य विधियाँ बेहतर हो सकती हैं। |
निष्कर्ष
संक्षेप में, इंजेक्शन मोल्डिंग उच्च मात्रा में जटिल प्लास्टिक भागों को बनाने के लिए एक शानदार प्रक्रिया है। इसमें कई चरण शामिल हैं। चरणों में सामग्री और मोल्ड तैयार करना, प्लास्टिक को पिघलाने, इंजेक्ट करने और ठंडा करने के लिए मशीन का उपयोग करना और फिर भागों को बाहर निकालना और तैयार करना शामिल है।
इंजेक्शन मोल्डिंग उच्च उत्पादन दर, सख्त सहनशीलता और कई सुविधाएँ प्रदान करती है सामग्री विकल्प.हालाँकि, सांचों की लागत और मशीनों की लागत अधिक है तथा यह कम मात्रा में उत्पादन के लिए उपयुक्त नहीं है।
उच्च गुणवत्ता और लागत प्रभावी इंजेक्शन मोल्डिंग समाधान के लिए, संपर्क करें HITOP औद्योगिक आज। हमारे पास अपने ग्राहकों को उनके प्लास्टिक पार्ट डिज़ाइन को जीवन में लाने में मदद करने का वर्षों का अनुभव और विशेषज्ञता है।


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
