La posta Acciaio legato vs acciaio al carbonio: spiegate le differenze principali è apparso per la prima volta su HITOP industriale.
]]>L'acciaio è uno dei materiali più ampiamente utilizzati nelle industrie odierne e svolge un ruolo ruolo cruciale nella produzione di ogni genere, dagli edifici ai ponti, dai veicoli ai macchinari.
Che tu stia progettando un grattacielo o realizzando un delicato gioiello, la scelta del tipo giusto di acciaio è essenziale per raggiungere l' forza desiderata, durata, E rapporto costo-efficacia.

Due dei tipi di acciaio più comuni sono acciaio legato E acciaio al carbonio.
Sebbene entrambi presentino vantaggi esclusivi, è fondamentale comprenderne le differenze per scegliere il materiale migliore per il proprio progetto specifico.
Da resistenza alla trazione A resistenza alla corrosionele differenze tra questi due tipi di acciaio possono decretare il successo o il fallimento del tuo progetto.
Cos'è l'acciaio legato?
Acciaio legato è un tipo di acciaio che si ottiene combinando ferro con altri elementi di lega per migliorarne le proprietà.
Questi elementi possono variare da cromo E nichel A manganese, vanadio, E tungsteno—ognuno dei quali aggiunge un vantaggio unico alle prestazioni complessive dell'acciaio.
A differenza di acciaio al carbonio, che è costituito principalmente da ferro e carbonio, acciaio legato contiene metalli aggiuntivi che migliorano significativamente la resistenza e la versatilità del materiale.
Elementi di lega comuni e loro effetti

- Cromo: Noto per il miglioramento resistenza alla corrosione, il cromo aiuta a proteggere l'acciaio dalla ruggine e dall'ossidazione, rendendolo ideale per applicazioni esterne o marine.
- Nichel: Aggiunge tenacia e migliora la resilienza di acciaio, soprattutto in Freddo ambienti. Aumenta anche resistenza alla corrosione.
- Manganese: Questo elemento aumenta forza E durezza, e migliora tenaciaÈ particolarmente utile nell'acciaio utilizzato per applicazioni ad alto stress.
- Vanadio: Migliora forza E resistenza all'usura, spesso utilizzato nella fabbricazione di utensili e parti di macchinari che sono esposti ad alta pressione o attrito.
- Molibdeno: Noto per resistenza al calore, aiuta l'acciaio a mantenere la sua resistenza alle alte temperature, rendendolo essenziale in aerospaziale E settore automobilistico applicazioni.
Tipi di acciaio legato
1. Acciaio altamente legato
Acciaio altolegato contiene un percentuale più alta di elementi di lega (tipicamente più di 8% di composizione totale).
Uno dei tipi più noti di acciaio altolegato è acciaio inossidabile, che contiene almeno 12% cromo.
L'aggiunta di cromo forma un sottile strato di ossido che rende l'acciaio altamente resistente A corrosione E ruggine.
L'acciaio inossidabile è ampiamente utilizzato per il suo forza, durata, E resistenza alla corrosione.
2. Acciaio bassolegato
Acciaio debolmente legato, d'altra parte, contiene un percentuale più bassa di elementi di lega, tipicamente tra Da 1% a 5% della composizione totale.
Poiché contiene meno elementi di lega, l'acciaio debolmente legato è generalmente più conveniente rispetto all'acciaio ad alta lega, offrendo comunque un equilibrio di forza, tenacia, E duttilità.
Vantaggi degli elementi di lega

L'aggiunta di questi elementi crea acciaio legato con una varietà di proprietà superiori, a seconda degli elementi di lega specifici e delle loro concentrazioni.
- Forza migliorata: Elementi di lega come cromo E manganese migliorare l'aspetto complessivo dell'acciaio resistenza alla trazione, rendendolo in grado di gestire carichi più pesanti senza rompersi.
- Durezza aumentata: L'aggiunta di elementi come vanadio E molibdeno fa l'acciaio Più forte, migliorandone la resistenza all'usura.
- Resistenza al calore: Gli acciai legati sono altamente resistente al calore, con la capacità di mantenere la loro forza E forma anche in ambienti ad alta temperatura, perfetto per settori come aerospaziale O produzione di energia.
- Migliore resistenza all'usura: L'inclusione di manganese E tungsteno migliora la resistenza dell'acciaio alle abrasioni e all'usura, rendendolo un'ottima scelta per macchinari E utensili che subiscono attriti e un uso intenso.
Cos'è l'acciaio al carbonio?

Acciaio al carbonio è uno dei materiali più comuni e versatili al mondo.
Come suggerisce il nome, è un tipo di acciaio realizzato principalmente da ferro E carbonio, con un contenuto di carbonio che varia tipicamente da Da 0,05% a 2%.
A differenza di acciaio legato, l'acciaio al carbonio non contiene quantità significative di altri elementi di lega, il che lo rende un'opzione più semplice e conveniente per molte applicazioni.
Contenuto di carbonio e composizione di base
L'ingrediente chiave in acciaio al carbonio È carbonio, che si aggiunge a ferro per migliorare il suo forza E durezza.
Il contenuto di carbonio gioca un ruolo significativo nel determinare le proprietà dell'acciaio.
Un contenuto di carbonio più elevato generalmente si traduce in un aumento forza E durezza ma riduce anche duttilità E saldabilità.
Poiché l'acciaio al carbonio ha una composizione relativamente semplice, è più facile da produrre e conveniente rispetto a acciaio legato, rendendolo una scelta popolare per un'ampia gamma di settori.
Tipi di acciaio al carbonio

L'acciaio al carbonio può essere suddiviso in tre tipologie principali in base alla quantità di carbonio che contiene.
Ogni tipologia offre proprietà distinte, rendendola adatta a diversi utilizzi.
1. Acciaio a basso tenore di carbonio (meno di 0,25% di carbonio)
L'acciaio a basso tenore di carbonio è l' più duttile E malleabile tipo di acciaio al carbonio.
È relativamente morbido, facile da formare e può essere saldato facilmente. Tuttavia, non è forte o duro come gli acciai ad alto tenore di carbonio.
2. Acciaio a medio tenore di carbonio (carbonio da 0,25% a 0,6%)
L'acciaio a medio tenore di carbonio offre un equilibrio tra forza, tenacia, E duttilità.
È più forte rispetto all'acciaio a basso tenore di carbonio e può ancora essere modellato E lavorato a macchina, ma è più difficile da saldare a causa del suo più elevato contenuto di carbonio.
3. Acciaio ad alto tenore di carbonio (carbonio da 0,6% a 1,25%)
L'acciaio ad alto tenore di carbonio è l' il più difficile E più forte tipo di acciaio al carbonio, ma è anche il più fragile e più difficili da gestire.
Il suo alto contenuto di carbonio si traduce in resistenza all'usura migliorata e la capacità di tenere un bordo tagliente, ma è difficile da saldare e può rompersi sotto sforzo.
Confronto tra acciaio legato e acciaio al carbonio

Panoramica rapida
1. Composizione chimica
Acciaio al carbonio consiste principalmente di ferro E carbonio, con tracce di altri elementi come manganese, silicio, E rameLa quantità di carbonio varia tipicamente da Da 0,05% a 1,25%.
Acciaio legato contiene ulteriori elementi di lega Piace cromo, nichel, molibdeno, vanadio, E tungstenoQuesti elementi vengono aggiunti per migliorare proprietà specifiche come forza, durezza, resistenza al calore, E resistenza alla corrosione.
2. Forza
- Acciaio al carbonio è generalmente considerato più forte di acciaio legato in termini di pura resistenza alla trazioneL'alto contenuto di carbonio gli conferisce la capacità di resistere a livelli più elevati di stress senza deformazione.
- Acciaio legato può essere fatto per avere maggiore resistenza in applicazioni specifiche aggiungendo elementi di lega come cromo O molibdenoQuesti elementi possono migliorare significativamente la resistenza alla trazione di acciaio legato, rendendolo adatto a più esigente ambienti come sistemi ad alta pressione O macchinari ad alte prestazioni.
3. Durezza
- Acciaio ad alto tenore di carbonio (con un contenuto di carbonio superiore a 0.6%) è molto difficile ma fragile, rendendolo soggetto a crepe sotto stress.
- Acciai legati non sono generalmente duri come l'acciaio al carbonio, ma il loro durezza può essere personalizzato regolando il elementi di legaCiò consente acciaio legato bilanciare forza E tenacia, rendendolo più praticabile rispetto all'acciaio ad alto tenore di carbonio in molte applicazioni.
4. Resistenza alla trazione

- Acciai altolegati sono spesso progettati per requisiti specifici di resistenza alla trazione, come in IL aerospaziale E settore automobilistico settori in cui i componenti devono resistere a sollecitazioni estreme senza rompersi.
- Acciaio al carbonio ha un elevata resistenza alla trazione in modo più semplice, non modificato forme, ma potrebbero non funzionare altrettanto bene in condizioni estreme a meno che trattato termicamente o legato.
5. Punto di fusione
- Acciaio al carbonio ha un punto di fusione compreso tra 1.370°C e 1.510°C, a seconda del suo contenuto di carbonio. Minore è il contenuto di carbonio, minore è il punto di fusione.
- Acciaio legato, a causa dei suoi elementi aggiunti, ha generalmente un punto di fusione più altoElementi come tungsteno E cromo aiutare ad aumentare la resistenza al calore di acciaio legato, che lo rende adatto per alta temperatura applicazioni come centrali elettriche E motori aerospaziali.
6. Malleabilità e duttilità
- Acciaio a basso tenore di carbonio è particolarmente malleabile, rendendolo ideale per formando, saldatura, E modellare in vari prodotti.
- Acciaio legato È meno duttile a causa della presenza di elementi aggiuntivi che possono rendere il materiale più rigido E più rigidoSebbene ciò possa migliorare forza E resistenza all'usura, può anche realizzare l'acciaio meno flessibile e più difficile lavorarci.
7. Saldabilità
- Acciaio a basso tenore di carbonio è particolarmente facile da saldare a causa della sua basso contenuto di carbonio.
- Acciaio legato, particolarmente acciai altolegati, presenta alcuni sfide della saldaturaGli elementi di lega aggiuntivi possono far sì che l'acciaio diventi più fragile nei giunti saldati e potrebbero richiedere tecnica di saldatura specializzataS O trattamento termico preciso per evitare crepe.
8. Resistenza alla corrosione
- Acciaio inossidabile, un tipo di acciaio altamente legato, contiene un minimo di 12% cromo, che lo rende altamente resistente A corrosione, anche in ambienti marini.
- Acciaio al carbonio, pur essendo forte, è incline a arrugginire quando esposto all'umidità e all'ossigeno. zincatura O rivestimento potrebbe essere necessario per proteggere l'acciaio al carbonio dalla corrosione, soprattutto in ambienti esterni o industriali.
Applicazioni e usi dell'acciaio legato

- Aerospaziale: L'acciaio legato è essenziale per strutture aeronautiche, componenti del motore, E carrello di atterraggio. Suo forza, proprietà leggere, E resistenza alle temperature estreme lo rendono ideale per l'uso in ambienti in cui sicurezza e prestazioni sono essenziali.
- Settore automobilistico: Utilizzato in ingranaggi, assi, alberi motore, E sistemi di sospensione, l'acciaio legato garantisce durata E affidabilità sotto forte stress e impatto. Il suo resistenza all'usura prolunga la durata di vita dei componenti dei veicoli moderni.
- Ferrovie: Acciai legati forza E resilienza renderlo il materiale preferito per tracce, ruote, E sistemi frenantiPuò sopportare il usura costante e i carichi pesanti che i treni impongono per lunghi periodi.
- Estrazione mineraria e costruzioni: In attrezzatura mineraria ad esempio punte da trapano E escavatori, offerte di acciaio legato resistenza all'abrasione E durezza per resistere ad ambienti difficili. La sua tenacia è fondamentale negli strumenti di costruzione come piastre di usura E travi di acciaio.
- Produzione di energia: L'acciaio legato viene utilizzato in turbine, caldaie, E reattori nucleari Dove resistenza al calore E tolleranza ad alta pressione sono essenziali. Garantisce efficienza E sicurezza in ambienti di produzione energetica esigenti.
- Petrolio e gas: Componenti come tubatura, collari di perforazione, E valvole affidarsi all'acciaio legato per il suo forza, resistenza alla corrosionee capacità di esibirsi in condizioni di alta pressione, come le trivellazioni in acque profonde.
- Lavorazione degli alimenti: L'acciaio inossidabile ad alta lega è comunemente utilizzato in serbatoi di stoccaggio, miscelatori, E utensili da taglio. Suo resistenza alla corrosione E proprietà igieniche renderlo indispensabile per il mantenimento pulizia e sicurezza nella produzione alimentare.
- Strumenti medici: L'acciaio legato è ideale per strumenti chirurgici, impianti, E dispositivi medici a causa della sua biocompatibilità, duratae capacità di resistere processi di sterilizzazione, assicurando precisione e la sicurezza del paziente.
- Macchinario industriale: Attrezzature pesanti come cuscinetti, ingranaggi, E valvole trae vantaggio dall'acciaio legato forza, resistenza all'usura, E affidabilità, rendendolo una scelta popolare nelle operazioni manifatturiere e industriali.
Applicazioni e usi dell'acciaio al carbonio
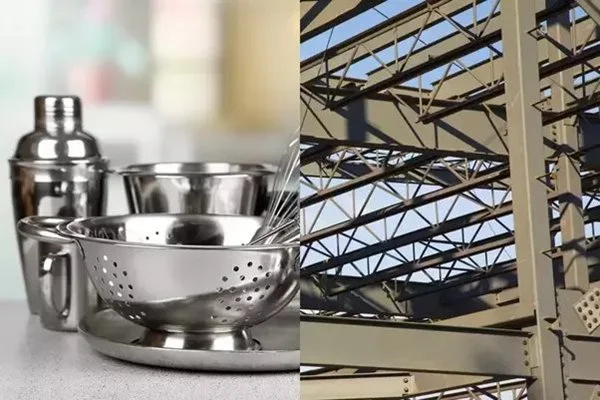
- Costruzione: L'acciaio al carbonio è ampiamente utilizzato in quadri strutturali, travi, E barre di rinforzo per edifici e infrastrutture. Il suo forza, durata, E rapporto costo-efficacia renderlo un materiale di base in ponti, grattacieli, E strade.
- Industria chimica: Negli impianti chimici, l'acciaio al carbonio è comunemente utilizzato per serbatoi di stoccaggio, reattori, E sistemi di trasportoLa sua capacità di resistere corrosione moderata E pressione lo rende adatto alla manipolazione di prodotti chimici e attrezzature di lavorazione.
- Petrolio e gas: L'acciaio al carbonio è ideale per tubi, tubi, E recipienti a pressione nel settore petrolifero e del gas. Offre forza E resistenza ad ambienti ad alta pressione, rendendolo essenziale per il trasporto olio, gase altri fluidi.
- Utensili da taglio: L'acciaio ad alto tenore di carbonio è comunemente utilizzato per realizzare utensili da taglio, coltelli, E lame per seghe. Suo durezza E mantenimento del bordo Le proprietà sono ideali per applicazioni di taglio di precisione.
- Armi: L'acciaio al carbonio è un materiale tradizionale per spade, assi, E armi da fuoco a causa della sua forza, durezza, e capacità di mantenere un bordo tagliente. Le moderne tecniche di fabbricazione hanno ulteriormente migliorato la sua utilità nella fabbricazione di armi.
- Tubi e Condotte: L'acciaio al carbonio è il materiale di scelta per sistemi di tubazioni industriali, grazie alla sua basso costo, facilità di fabbricazionee capacità di gestire fluidi ad alta pressione e gas.
- Recipienti a pressione: L'acciaio al carbonio è spesso utilizzato in recipienti a pressione, poiché può resistere alte pressioni E temperature a un costo più accessibile rispetto alle alternative in lega.
Come scegliere tra acciaio legato e acciaio al carbonio
La scelta dell'acciaio giusto per il tuo progetto richiede un'attenta considerazione di costo, requisiti di prestazione, E esigenze applicative specifiche.
Entrambi acciaio legato E acciaio al carbonio presentano vantaggi e limiti distinti, che li rendono adatti a scenari diversi.
1. Considerare i costi e il budget
- Acciaio al carbonio: Generalmente di più conveniente, l'acciaio al carbonio è ideale per progetti in cui efficienza dei costi è una priorità, come in costruzione O applicazioni a bassa intensità.
- Acciaio legato: Mentre più costoso, l'acciaio legato giustifica il suo costo in applicazioni impegnative dove superiore forza, resistenza alla corrosione, O prestazioni ad alta temperatura è obbligatorio.
2. Valutare le esigenze di prestazione
Se il tuo progetto richiede forza eccezionale E durata, acciaio legato con elementi di lega specifici come cromo O nichel potrebbe essere la scelta migliore.
Per progetti incentrati su lavorabilità, malleabilità, O facilità di fabbricazione, acciaio al carbonio potrebbe essere il materiale ottimale grazie alla sua composizione più semplice.
3. Valutare la resistenza ambientale
- Acciaio legato: Grazie agli elementi di lega come cromo, l'acciaio legato offre migliori resistenza alla corrosione ed è adatto per ambienti marini O industrie chimiche.
- Acciaio al carbonio: Più incline a arrugginire, l'acciaio al carbonio potrebbe richiedere rivestimenti protettivi o trattamenti per l'uso in ambienti umidi o corrosivi.
4. Esaminare la resistenza e la saldabilità
- Acciaio al carbonio: Noto per il suo elevata saldabilità, soprattutto in varianti a basse emissioni di carbonio, l'acciaio al carbonio è più facile da saldare e da lavorare.
- Acciaio legato: Offerte maggiore forza e può essere personalizzato per proprietà meccaniche specifiche, ma potrebbe richiedere tecniche specializzate per la saldatura.
5. Abbina il materiale all'applicazione

- Per applicazioni ad alte prestazioni Piace aerospaziale, settore automobilistico, O produzione di energia, acciaio legato è la scelta ideale.
- Per usi quotidiani ad esempio tubi, strutture di costruzione, O utensili da taglio, acciaio al carbonio offre un equilibrio di rapporto costo-efficacia E prestazione.
Le migliori pratiche per la selezione dell'acciaio giusto

- Comprendi i tuoi requisiti: Definisci il stress, temperatura, E condizioni corrosive che il tuo materiale dovrà affrontare.
- Consultare gli esperti: Collaborare con ingegneri O produttori per garantire che l'acciaio soddisfi criteri di progettazione specifici.
- Valutare i benefici a lungo termine: Fattore in costi di manutenzione, longevità, E esigenze di prestazione nel calcolo delle spese totali del progetto.
Domande frequenti
1. Qual è la differenza principale tra acciaio legato e acciaio al carbonio?
La differenza fondamentale sta nella loro composizione. Acciaio al carbonio consiste principalmente di ferro e carbonio, Mentre acciaio legato include elementi aggiuntivi Piace cromo, nichel, O manganese per migliorare proprietà come forza, resistenza alla corrosione, E durata.
2. L'acciaio legato può essere saldato più facilmente dell'acciaio al carbonio?
Acciaio al carbonio è generalmente più facile da saldare, soprattutto in varianti a basse emissioni di carbonio, grazie alla sua composizione più semplice. Acciaio legato potrebbe richiedere tecniche specializzate O pretrattamento a causa dei diversi elementi di lega che possono influenzare la saldabilità.
3. Quali settori industriali utilizzano l'acciaio ad alto tenore di carbonio?
Acciaio ad alto tenore di carbonio è ampiamente utilizzato nei settori che richiedono durezza E resistenza all'usura, ad esempio fabbricazione di utensili, settore automobilistico (per molle e ingranaggi), e costruzione (per utensili da taglio e rinforzi strutturali).
4. In che modo l'acciaio legato migliora le prestazioni nell'edilizia?
Acciaio legato offre superiore forza, tenacia, E resistenza alla corrosione, rendendolo ideale per strutture ad alto stress, ponti, E quadri rinforzati in ambienti esposti a condizioni estreme O carichi pesanti.
Conclusione
Comprendere le differenze tra acciaio legato E acciaio al carbonio è fondamentale per la scelta del materiale giusto.
Entrambi i tipi offrono vantaggi unici, da convenienza E saldabilità in acciaio al carbonio per forza E resistenza alla corrosione in acciaio legato, rendendoli preziosi per una varietà di applicazioni.
Hai bisogno di aiuto per scegliere l'acciaio migliore per il tuo progetto?
Contatta il nostro team per consigli di esperti e soluzioni personalizzate su misura per le tue esigenze.
Lascia che ti forniamo acciaio di prima qualità e un servizio eccezionale per garantire il successo del tuo progetto.
articoli Correlati
La posta Acciaio legato vs acciaio al carbonio: spiegate le differenze principali è apparso per la prima volta su HITOP industriale.
]]>La posta Guida completa allo stampaggio a iniezione di ceramica (CIM) è apparso per la prima volta su HITOP industriale.
]]>Lo sapevi che? Stampaggio a iniezione di ceramica (CIM) trasforma i settori industriali da quasi un secolo?
Questo straordinario processo si è affermato per la prima volta negli anni '20, quando ha dato forma ai corpi delle candele.

All'epoca si trattava di un'innovazione rivoluzionaria, ma ci vollero decenni perché la tecnologia si evolvesse ulteriormente.
Negli anni '80, la CIM era sufficientemente avanzata da produrre componenti per motori termici ceramici in Giappone e in Europa, dimostrando il suo potenziale nella produzione di precisione.
Facciamo un salto al giorno d'oggi e CIM è diventato un tecnica di produzione di riferimento per settori come dispositivi medici, elettronica e applicazioni industriali.
Perché?
Perché offre la possibilità di creare componenti complessi ad alta precisione con incredibile coerenza ed efficienza.
A differenza dei metodi tradizionali, il CIM ottiene produzione in forma netta o quasi netta, il che significa che i pezzi vengono realizzati nella loro forma finale fin dall'inizio, riducendo al minimo lo spreco di materiale e diminuendo la necessità di lavorazioni secondarie.
Cos'è lo stampaggio a iniezione di ceramica?

Lo stampaggio a iniezione di ceramica (CIM) è un processo di produzione avanzato che unisce la precisione dello stampaggio a iniezione alla durevolezza e alle proprietà uniche della ceramica.
È progettato per creare componenti complessi ad alta precisione che sarebbe difficile, o addirittura impossibile, produrre utilizzando metodi tradizionali come la lavorazione meccanica o la pressatura.
Vantaggi e svantaggi del CIM
Lo stampaggio a iniezione di ceramica (CIM) offre una serie di vantaggi, ma presenta anche alcune limitazioni.
Vantaggi del CIM
- Produzione di precisione: CIM produce geometrie complesse e dettagli raffinati con tolleranze strette, rendendolo ideale per applicazioni ad alta precisione.
- Elevata resistenza e stabilità del materiale: Materiali come Allumina E Zirconia offrono eccezionale durevolezza, resistenza all'usura e prestazioni a temperature estreme.
- Efficacia dei costi: CIM riduce al minimo i requisiti di lavorazione e gli sprechi di materiale, abbassando i costi di produzione per la produzione di grandi volumi.
- Sostenibilità: La riduzione degli sprechi di materiale e la possibilità di riciclare i leganti rendono CIM un'opzione di produzione ecologica.
Svantaggi del CIM

- Costi iniziali elevati: Costi di utensili e attrezzature sono significativi, rendendo il CIM più adatto a grandi volumi di produzione per giustificare l'investimento.
- Preparazione complessa delle materie prime:Raggiungere il giusto equilibrio tra polveri ceramiche e leganti è una sfida che richiede competenza.
- Rischio di difetti: Problemi come linee di saldatura, porosità o anisotropia possono indebolire i componenti se non vengono affrontati correttamente durante il processo.
- Fattibilità limitata di piccoli lotti: Per produzione a basso volume, altre tecniche come la pressatura o la lavorazione meccanica potrebbero essere più convenienti.
CIM vs. metodi di produzione tradizionali
Quindi, come si confronta CIM con lavorazione E premendo?
- Lavorazione: Sebbene la lavorazione meccanica possa produrre parti dettagliate, è spesso limitata dalla durezza della ceramica. Inoltre, la lavorazione meccanica crea notevoli sprechi e richiede molta manodopera, rendendola meno conveniente per grandi serie di produzione.
- Pressatura: La pressatura è efficace per le forme più semplici, ma ha difficoltà con i design intricati e le tolleranze strette. Spesso è necessaria una lavorazione secondaria, che aggiunge tempo e denaro.
Al contrario, il CIM eccelle nella produzione geometrie intricate con precisione costante, soprattutto per produzione ad alto volume.
Ciò lo rende la scelta preferita per i settori che richiedono sia complessità che efficienza.
Produzione di Net-Shape e Near-Net-Shape

Una delle caratteristiche distintive del CIM è la sua capacità di raggiungere forma netta O produzione di forme quasi nette.
Ma cosa significa?
- Produzione di forme nette: Il pezzo viene prodotto nella sua forma finale, senza bisogno di ulteriori lavorazioni o finiture.
- Produzione di forme prossime alla rete: Il pezzo viene creato in una forma prossima a quella finale, richiedendo una lavorazione secondaria minima.
Queste capacità riducono rifiuti materiali, costi di produzione inferiori e tempi di consegna più brevi, rendendo CIM un'opzione interessante per le aziende che cercano di bilanciare precisione ed efficienza.
Processo CIM: analisi dettagliata
Lo stampaggio a iniezione di ceramica (CIM) è un processo multi-fase progettato per creare componenti ceramici altamente precisi e durevoli.
Ecco come funziona, passo dopo passo:
1. Preparazione delle materie prime

Il processo inizia con la preparazione del materia prima, una miscela accuratamente miscelata di polveri ceramiche e leganti.
- Polveri ceramiche garantiscono la resistenza, la durevolezza e le proprietà uniche del prodotto finale.
- Leganti agiscono come un adesivo temporaneo, conferendo alla miscela la flessibilità necessaria per essere modellata.
Raggiungere omogeneità in questa miscela è fondamentale.
Per garantire una qualità costante durante lo stampaggio e la sinterizzazione, le polveri devono essere ricoperte uniformemente dai leganti.
Inoltre, carico solido—il rapporto tra polvere ceramica e legante—deve essere ottimizzato.
Troppo legante può portare a restringimento e difetti, mentre una quantità insufficiente può rendere il materiale difficile da modellare.
2. Stampaggio a iniezione

Successivamente, la materia prima viene riscaldata per creare un materiale viscoso e iniettato in uno stampo progettato su misura sotto alta pressione.
Questo passaggio è dove il forma del componente è formato.
- Stampi e sistemi di cancelli: Gli stampi di precisione sono essenziali per ottenere tolleranze strette e geometrie complesse. Controllo dei sistemi di cancelli il flusso del materiale nello stampo, evitando problemi come sacche d'aria.
- Macchinari controllati da computer: Macchine avanzate garantiscono pressioni e velocità di iniezione costanti, migliorando la precisione e riduzione dei difetti.
- Sfide e soluzioni: Problemi come linee di saldatura (punti deboli dove si incontrano i flussi di materiali) possono verificarsi. Questi sono mitigati dal posizionamento ottimizzato del gate e dal mantenimento di temperature uniformi durante l'iniezione.
3. Scioglimento

Dopo la formatura, il il legante è stato rimosso dalla parte in un processo chiamato deceraggio.
Questo passaggio è fondamentale perché qualsiasi legante residuo può indebolire il prodotto finale.
- Evaporazione termica: La parte viene riscaldata lentamente per far evaporare il legante.
- Lavaggio con solvente: In alcuni casi, vengono utilizzati solventi per sciogliere il legante prima della lavorazione termica.
Una corretta deceratura assicura che la parte mantenga la sua forma durante la preparazione per la fase successiva, sinterizzazione.
4. Sinterizzazione
La sinterizzazione comporta il riscaldamento della parte a temperature estremamente elevate (fino a 1800°C) in ambienti controllati come atmosfere ossidanti, riducenti o sotto vuoto.
- Le particelle di ceramica si legano tra loro formando una struttura densa e solida.
- Questo passaggio migliora la densità, resistenza e durata complessiva del componente.
- Il processo di sinterizzazione può anche affinare la struttura granulare della ceramica, ottenendo una finitura più liscia e migliori proprietà meccaniche.
5. Post-elaborazione
Per componenti che richiedono ancora più precisione o qualità della superficie, vengono applicate tecniche di post-elaborazione. Tra queste:
- Lucidatura e Rivestimento: Per ottenere una finitura liscia e una protezione aggiuntiva.
- Lavorazione o rettifica: Per tolleranze strette e precisione dimensionale.
- Pressatura isostatica a caldo (HIP): Una tecnica specializzata che applica calore e pressione per densificare ulteriormente il materiale, migliorandone resistenza e durata.
Materiali utilizzati in CIM
Uno dei principali vantaggi di Stampaggio a iniezione di ceramica (CIM) è la varietà dei materiali che supporta, ognuno dei quali offre proprietà uniche, studiate appositamente per applicazioni specifiche.
Panoramica rapida
1. Allumina

Allumina è uno dei materiali più ampiamente utilizzati nel CIM grazie alle sue eccellenti proprietà:
- Elevata resistenza all'usura: Ideale per parti esposte ad ambienti abrasivi.
- Resistenza alla corrosione: Resiste a sostanze chimiche e ambienti aggressivi.
- Isolamento elettrico: Perfetto per componenti elettronici e isolanti.
2. Zirconia

Quando la tenacia e la forza sono fondamentali, Zirconia è il materiale di scelta:
- Resistenza superiore: Gestisce urti e sollecitazioni senza rompersi.
- Tolleranza al danno: Mantiene l'integrità strutturale anche in condizioni difficili.
3. Allumina/zirconia rinforzata
Questo materiale combina il meglio di Allumina e Zirconia:
- Maggiore resistenza all'usura: Adatto per applicazioni che richiedono durevolezza.
- Forza e riproduzione dei dettagli: Ideale per parti complesse che necessitano di elevata precisione.
4. WC (carburo di tungsteno) e SiC (carburo di silicio)

Per ambienti estremi, WC e SiC offrono prestazioni senza pari:
- Durezza estrema: Resiste all'usura in applicazioni ad alto stress.
- Stabilità alle alte temperature: Funziona in modo affidabile anche in condizioni di calore intenso e difficili.
Applicazioni del CIM
Lo stampaggio a iniezione di ceramica (CIM) ha rivoluzionato la produzione in una varietà di settori consentendo la creazione di componenti ceramici durevoli, precisi e complessi.
La sua versatilità lo rende la scelta preferita per applicazioni che vanno da dispositivi medici A prodotti di consumo.
1. Medico e odontoiatrico

CIM consente la produzione di componenti biocompatibili e ad alta precisione che soddisfano i severi requisiti delle moderne applicazioni sanitarie e odontoiatriche.
Questi pezzi sono durevoli e affidabili.
- Impianti dentali: Durevole e dalla forma perfetta per prestazioni durature.
- Protesi: Parti leggere e resistenti all'usura per impianti medici.
- Strumenti endoscopici e strumenti chirurgici: L'elevata robustezza e la resistenza alla corrosione garantiscono affidabilità nelle procedure critiche.
2. Automobilistico

Nel settore automobilistico, CIM consente la creazione di componenti complessi e ad alte prestazioni che migliorano l'efficienza, la durata e la funzionalità dei veicoli e dei loro sistemi.
- Rotori del turbocompressore: Resiste alle alte temperature e all'usura in condizioni estreme.
- Componenti della valvola: Garantisce precisione e durata per le funzioni critiche del motore.
- Parti dell'airbag: Garantire un funzionamento affidabile durante le missioni di sicurezza.
3. Elettronica e telecomunicazioni

La tecnologia CIM consente la produzione di componenti precisi e miniaturizzati che garantiscono proprietà termiche ed elettriche superiori per dispositivi elettronici e di telecomunicazione.
- Isolatori RF: Offrono un eccellente isolamento elettrico per la chiarezza del segnale.
- Parti dielettriche: Migliora le prestazioni elettroniche in ambienti ad alta frequenza.
- Dissipatori di calore: Gestire la dissipazione termica nei dispositivi elettronici compatti.
4. Strumenti industriali

CIM supporta le applicazioni industriali producendo utensili e componenti robusti, resistenti all'usura e in grado di funzionare in ambienti difficili.
- Componenti di impianti chimici: Resiste a sostanze chimiche aggressive e condizioni estreme.
- Parti di macchine tessili: Garantisce resistenza all'usura per un uso prolungato.
- Strumenti ottici: Garantisce precisione e durata per la produzione di fascia alta.
5. Prodotti di consumo e di stile di vita

CIM coniuga funzionalità ed estetica, consentendo la produzione di prodotti di consumo innovativi e durevoli che valorizzano le esperienze quotidiane.
- Orologi: Custodie e componenti resistenti e antigraffio.
- Parti di telefoni cellulari: Componenti leggeri e resistenti per pulsanti e cover.
- Elettrodomestici: Componenti di alta qualità per l'uso quotidiano, come coltelli, parti di stampanti e micro ingranaggi.
Sfide nel CIM

1. Costi iniziali elevati
Il CIM richiede un investimento iniziale sostanziale in utensili e attrezzature, in particolare per stampi di precisione in grado di resistere ad alte pressioni e materiali abrasivi.
Ciò lo rende più economico per grandi volumi di produzionepoiché i costi possono essere ripartiti su un numero maggiore di parti.
2. Limitazioni nella preparazione delle materie prime
Raggiungere il giusto equilibrio nella materia prima è un compito complesso.
La miscela di polveri ceramiche e leganti deve essere:
- Omogeneo: Garantire la coerenza in tutto il lotto.
- Reologicamente bilanciato: Prevenire problemi come l'eccessiva viscosità, che può causare difetti o danni agli stampi.
Polveri fini e carichi solidi elevati sono essenziali per la qualità, ma aumentano la complessità della preparazione.
3. Rischi di difetti
Durante il processo CIM possono verificarsi alcuni difetti che incidono sulla qualità del componente finale:
- Linee di saldatura: Punti deboli in cui si incontrano i flussi di materiali, che riducono la resistenza strutturale.
- Porosità: Piccoli vuoti o fessure che possono compromettere densità e durata.
- Anisotropia: Proprietà irregolari del materiale causate dal flusso e dall'allineamento delle particelle ceramiche durante l'iniezione.
Questi difetti richiedono attenzione progettazione di stampi, ottimizzato parametri di processoe rigorosi controlli di qualità per ridurne al minimo il verificarsi.
Domande frequenti sullo stampaggio a iniezione di ceramica (CIM)
1. A cosa serve lo stampaggio a iniezione di ceramica?
CIM viene utilizzato per creare componenti ceramici precisi e durevoli per settori come dispositivi medici, automotive, elettronica e persino prodotti di consumoÈ perfetto per applicazioni che richiedono forme complesse e prestazioni elevate.
2. In che cosa il CIM differisce dallo stampaggio a iniezione di materie plastiche?
Sebbene entrambi i processi implichino lo stampaggio a iniezione, CIM utilizza polveri ceramiche invece della plastica. Ciò consente di produrre componenti con maggiore resistenza, resistenza all'usura e tolleranza al calore, ideale per ambienti esigenti.
3. Quali materiali sono comunemente utilizzati nel CIM?
Il CIM utilizza in genere materiali come Allumina (per resistenza all'usura e alla corrosione), Zirconia (per la tenacia), e Carburo di silicio (per durezza estrema). Ogni materiale viene scelto in base alle esigenze specifiche dell'applicazione.
4. Perché gli stampi nel CIM sono così costosi?
Gli stampi utilizzati nel CIM devono resistere alte pressioni e materiali ceramici abrasivi, richiedendo ingegneria precisa e costruzione durevoleCiò garantisce che gli stampi possano produrre forme complesse mantenendo una lunga durata.
5. Quali sono i limiti del CIM per la produzione a basso volume?
Per produzioni più piccole, il costi iniziali elevati di stampi e attrezzature può essere difficile da giustificare. In questi casi, metodi alternativi come la lavorazione o la pressatura potrebbe essere più conveniente. Tuttavia, per grandi volumi, il CIM diventa molto più economico.

La posta Guida completa allo stampaggio a iniezione di ceramica (CIM) è apparso per la prima volta su HITOP industriale.
]]>La posta Router CNC vs. fresatrice CNC: spiegate le principali differenze è apparso per la prima volta su HITOP industriale.
]]>I router CNC e le frese CNC sono due degli strumenti più diffusi nella produzione moderna.
Questi controllo numerico computerizzato (CNC) macchine sono progettati per trasformare le materie prime in componenti tagliati e sagomati con precisione.

Mentre entrambe le macchine utilizzano produzione sottrattiva, i loro design e le loro capacità unici li rendono più adatti a diversi tipi di progetti.
Scegliere tra un router CNC e una fresatrice CNC può essere difficile, soprattutto se si è alle prime armi con la lavorazione meccanica.
Capire il loro differenze chiave, come i materiali trattati, la precisione offerta e le applicazioni tipiche, ti aiuteranno a scegliere la macchina giusta per le tue esigenze specifiche.
Scopriamo insieme cosa li distingue!
Cos'è un router CNC?

UN Router CNC è una macchina controllata da computer progettata per tagliare, modellare e incidere materiali morbidi con velocità e precisione.
Funziona utilizzando una rotazione utensile da taglio, spesso chiamata fresa, che si muove lungo più assi, in genere X, Y e Z, per intagliare o modellare il materiale in base a istruzioni pre-programmate.
Il pezzo in lavorazione rimane fermo sul tavolo della fresatrice mentre l'utensile da taglio si muove sulla sua superficie.
Materiali più adatti per i router CNC

I router CNC eccellono quando si lavora con materiali più morbidi ad esempio:
- Legna: Perfetto per mobili, mobilioe sculture artistiche.
- Plastica: Comunemente utilizzato per segnaletica, prototipi e componenti leggeri.
- Schiuma: Ideale per modelli e imballaggi.
- Alluminio (e altri metalli teneri): adatti per lavorazioni meccaniche leggere.
Applicazioni comuni
I router CNC sono popolari nei settori e negli hobby che richiedono versatilità e velocità per tagli meno complessi.
Alcuni degli usi più comuni includono:
- Lavorazione del legno: Creazione di mobili, ante di armadi e pannelli decorativi.
- Realizzazione di insegne: Realizzazione di segnaletica e loghi dettagliati.
- Incisione: Aggiungere disegni intricati a legno, plastica o metallo.
- Prototipazione rapida: Creazione di mock-up e modelli per la verifica del progetto.
Cos'è una fresatrice CNC?

UN Fresa CNC, o fresatrice CNC, è una macchina controllata dal computer Progettato per tagliare e modellare i materiali con incredibile precisione.
A differenza di un router CNC, una fresatrice CNC in genere sposta il pezzo lungo gli assi X e Y, mentre l'utensile da taglio si muove verticalmente lungo l'asse Z.
Questa configurazione consente alle fresatrici CNC di eseguire tagli più complessi e precisi, spesso necessari per la lavorazione di geometrie complesse e tolleranze strette.
Capacità dei materiali

Le fresatrici CNC sono costruite per materiali duri e tenaci, rendendoli versatili per progetti impegnativi.
Possono lavorare con:
- Acciaio: Perfetto per componenti strutturali e industriali.
- Titanio: Comune nel settore aerospaziale e applicazioni mediche grazie al suo rapporto resistenza/peso.
- Ottone e Rame: Utilizzato per parti elettriche e idrauliche.
- Plastica dura e compositi: Spesso utilizzato nei prototipi e nei componenti funzionali leggeri.
Applicazioni comuni

Le fresatrici CNC eccellono nei settori che richiedono precisione e durata.
La loro capacità di gestire progetti complessi li rende ideali per:
- Aerospaziale: Produzione di componenti critici come carrello di atterraggio e staffe.
- Settore automobilistico: Produzione di testate, bracci di controllo e scatole ingranaggi.
- Dispositivi medici: Realizzazione di strumenti chirurgici, impianti e protesi.
- Parti di precisione: Creazione di componenti piccoli e dettagliati per macchinari o componenti elettronici.
Differenze principali tra router CNC e fresatrici CNC

Comprendere le differenze chiave tra Router CNC E Fresatrici CNC è fondamentale per scegliere la macchina giusta per il tuo progetto.
Ogni macchina è progettata per soddisfare specifiche tipologie di materiali, applicazioni e requisiti di precisione.
Panoramica rapida
Compatibilità dei materiali

- Router CNC: Progettato per materiali più morbidi come legno, plastica, schiuma e metalli leggeri come l'alluminio. Eccellono nella realizzazione di componenti leggeri e di grande formato.
- Fresatrici CNC: Costruito per materiali duri ad esempio acciaio inossidabile, titanio, e ottoneGrazie al design robusto, possono affrontare con facilità anche i lavori di lavorazione più impegnativi.
Precisione e accuratezza
- Fresatrici CNC: Conosciuti per il loro alta precisione e tolleranze strettesono ideali per progetti complessi e applicazioni che richiedono dimensioni esatte.
- Router CNC: Più adatto per disegni meno intricati E tagli superficiali, rendendoli ideali per progetti artistici e decorativi.
Struttura della macchina

- Router CNC: Caratteristica a design a portale, con un pezzo fisso e un mandrino mobile. Questa configurazione consente di lavorare pezzi di grandi dimensioni, ma limita la distanza dell'asse Z.
- Fresatrici CNC: Costruito rigidamente con spostamento di pezzi, consentendo tagli più profondi e maggiore precisione.
Utensili e movimento degli assi

- Router CNC: Utilizzo mandrini ad alta velocità abbinato a punte per fresatriceDi solito hanno Da 3 a 5 assi, adatto per geometrie più semplici e progetti 2D/3D.
- Fresatrici CNC:Impiegare mandrini ad alta coppia con frese per tagli più pesanti. I modelli avanzati possono avere Da 3 a 12 assi, consentendo lavorazioni complesse di parti intricate.
Velocità ed efficienza
- Router CNC: Conosciuti per il loro velocità di taglio più elevate, sono ideali per pezzi di grande formato e cicli di produzione rapidi.
- Fresatrici CNC: Operare a velocità più basse, ma la loro coppia più elevata consente tagli potenti e precisi, in particolare nei materiali densi.
Costi e impronta
- Router CNC: Di più conveniente E compatto, rendendoli un'ottima scelta per laboratori più piccoli e aziende con vincoli di bilancio.
- Fresatrici CNC: In genere di più costoso con un impronta più grande, ma la loro versatilità e capacità li rendono indispensabili in ambienti industriali.
Soluzioni ibride: combinare il meglio di entrambi

Negli ultimi anni, macchine ibride sono emersi per offrire un mix tra la flessibilità dei router CNC e la precisione delle fresatrici CNC.
Queste macchine sono progettate per gestire una gamma più ampia di materiali e attività, soddisfacendo le esigenze di industrie e officine con requisiti progettuali diversificati.
Vantaggi dei sistemi ibridi
- Flessibilità: Le macchine ibride possono lavorare sia su materiali morbidi che duri, il che le rende ideali per progetti che richiedono versatilità.
- Precisione: Grazie alla maggiore rigidità e agli utensili migliorati, raggiungono una precisione pari a quella di una fresatrice, mantenendo al contempo un'efficienza pari a quella di una fresatrice verticale.
- Efficienza dello spazio:I sistemi ibridi spesso combinano l'ingombro compatto di una fresatrice con il design robusto di una fresatrice, risparmiando spazio in officina.
- Efficacia dei costi:Investendo in un'unica macchina in grado di svolgere più attività, le aziende possono risparmiare sui costi di acquisizione di sistemi separati.
Scegliere la macchina giusta per il tuo progetto
Selezione tra un Router CNC e un Fresa CNC dipende da vari fattori, tra cui il materiale con cui si lavora, il livello di precisione richiesto e la scala della produzione.
Fattori da considerare

- Tipo di materiale:
I router CNC sono ideali per materiali più morbidi come legno, plastica e alluminio, mentre le frese CNC eccellono nel taglio di materiali più duri come acciaio e titanio. - Requisiti di precisione:
Se il tuo progetto richiede tolleranze strette e dettagli intricati, una fresa CNC è l'opzione migliore. Per lavori su larga scala e meno precisi, le fresatrici CNC sono più adatte. - Scala di produzione:
I router CNC sono più veloci e migliori per la produzione ad alto volume di componenti più grandi e semplici. Le fresatrici CNC, sebbene più lente, sono perfette per la lavorazione di piccole parti dettagliate con elevata precisione.
Esempi di settori e tipi di macchine preferiti

- Mobili e segnaletica:I router CNC sono ampiamente utilizzati per creare complesse sculture in legno, mobili e segnaletica di grande formato.
- Aerospaziale e automobilistico: Le fresatrici CNC sono la scelta ideale per la produzione di componenti di precisione come ingranaggi, parti di motori e staffe strutturali.
- Dispositivi medici: Le fresatrici CNC producono strumenti chirurgici, impianti e protesi che richiedono una precisione eccezionale.
- Prototipazione e produzione su piccola scala: A seconda del materiale e della complessità del progetto, è possibile utilizzare sia fresatrici che router.
Domande frequenti su router e fresatrici CNC
1. Quali materiali può gestire un router CNC?
Le fresatrici CNC sono ideali per materiali più morbidi come legno, plastica, schiuma e metalli leggeri come l'alluminio. Non sono progettate per tagliare materiali più duri come acciaio o titanio.
2. Le fresatrici CNC sono migliori per la lavorazione di precisione?
Sì, le frese CNC sono progettate specificamente per attività ad alta precisione, offrendo tolleranze strette e dettagli complessi, rendendole adatte a settori come quello aerospaziale, medico e automobilistico.
3. I router CNC possono tagliare il metallo?
Le fresatrici CNC possono tagliare metalli più morbidi come alluminio e ottone, ma non hanno la potenza e la rigidità necessarie per i metalli più duri, che sono più adatti alle fresatrici CNC.
4. In quali settori vengono comunemente utilizzate le fresatrici CNC?
Le frese CNC sono ampiamente utilizzate nei settori aerospaziale, automobilistico, della produzione di dispositivi medici e in altri settori che richiedono componenti durevoli e precisi.
5. Come fanno le fresatrici CNC a raggiungere una precisione così elevata?
Le fresatrici CNC raggiungono un'elevata precisione grazie alla loro struttura rigida, utensili precisi e capacità multiasse avanzate. Possono anche lavorare a velocità inferiori e coppia più elevata, assicurando tagli precisi anche in materiali difficili.
Conclusione

Comprendere le differenze tra router CNC e fresatrici CNC è fondamentale per scegliere la macchina giusta per il tuo progetto.
Ognuna di esse offre punti di forza unici, dalla flessibilità delle fresatrici alla precisione delle fresatrici, adattandosi a una varietà di settori e applicazioni.
Cerchi servizi CNC esperti o prodotti di alta qualità?
Il nostro team è specializzato nella fornitura di componenti realizzati con precisione e su misura per le vostre esigenze.
Contattaci oggi per dare vita al tuo progetto con la soluzione CNC perfetta!
articoli Correlati
La posta Router CNC vs. fresatrice CNC: spiegate le principali differenze è apparso per la prima volta su HITOP industriale.
]]>La posta Stampaggio a iniezione POM: guida completa è apparso per la prima volta su HITOP industriale.
]]>Lo stampaggio a iniezione POM è un processo altamente efficiente per la creazione durevole E parti in plastica precise.
POM, abbreviazione di poliossimetilene, è un termoplastico ingegneristico noto per la sua forza eccezionale, basso attrito, E stabilità dimensionale, rendendolo un materiale preferito per applicazioni ad alte prestazioni.

Questo processo svolge un ruolo cruciale in un'ampia gamma di settori, da settore automobilistico E dispositivi medici A beni di consumo E macchinari industriali.
Con la sua capacità di consegnare risultati affidabili in ambienti esigenti, lo stampaggio a iniezione POM è diventato un metodo essenziale per la produzione di parti che richiedono rigidità, precisione e durata a lungo termine.
Che cos'è il poliossimetilene (POM)?

Poliossimetilene (POM), noto anche come acetale, poliacetale, O poliformaldeide, è un termoplastico semicristallino rinomato per il suo alta resistenza, rigidità, E proprietà di basso attrito.
Chimicamente è un polimero di formaldeide con una struttura molecolare lineare che conferisce notevoli caratteristiche meccaniche e termiche.
Due tipi principali di POM:
POM omopolimero: Noto per il suo maggiore resistenza, rigidità, E cristallinità, questa variante offre eccezionali proprietà meccaniche ma ha una finestra di lavorazione più ristretta. Un esempio ben noto è Delrin® di DuPont.
Copolimero POM: Offerte migliore stabilità termica E resistenza alle sostanze chimiche come acidi e alcali. È più facile da elaborare e meno soggetto a degradazione. I nomi commerciali più comuni includono Celcon® di Ticona e Kepital® di Korea Engineering Plastics.
Sin dalla sua introduzione commerciale negli anni '60, il POM è diventato un materiale fondamentale nelle industrie che richiedono durata, precisione, E stabilità dimensionale.
Che si tratti Delrin® per componenti meccanici O Celcon® per applicazioni di movimentazione dei fluidi, POM continua a soddisfare le esigenze della produzione ad alte prestazioni.
Principali vantaggi del POM

Elevata resistenza e resistenza allo scorrimento: Offerte POM eccezionali proprietà meccaniche, tra cui elevata resistenza alla trazione e rigidità. Il suo resistenza allo scorrimento garantisce stabilità dimensionale sotto carichi prolungati, rendendolo ideale per parti di precisione come ingranaggi e cuscinetti.
Bassa resistenza all'attrito e all'usura: Con un basso coefficiente di attrito e le eccellenti proprietà autolubrificanti, il POM è perfetto per applicazioni che coinvolgono movimento di scorrimento o esposizione a sollecitazioni meccaniche, come nel caso di nastri trasportatori e boccole.
Resistenza chimica e all'abrasione: Il POM dimostra una forte resistenza a combustibili, solventie acidi delicati, rendendolo adatto per componenti automobilistici, macchinari industriali e sistemi di movimentazione dei fluidi.
Conformità FDA per applicazioni di sicurezza alimentare: Alcuni gradi POM soddisfano FDA, Agenzia delle Entrate degli Stati Uniti, E Standard NSF, consentendo un utilizzo sicuro in Attrezzature per la lavorazione degli alimenti E dispositivi medici come componenti di siringhe e valvole.
Svantaggi del POM
Sensibilità UV: Il POM non ha una naturale resistenza ai raggi UV e può degradarsi se esposto alla luce solare prolungata. Per le applicazioni esterne sono spesso richiesti rivestimenti protettivi o additivi.
Elevati tassi di restringimento: Il POM presenta un tasso di restringimento di 2–3.5%, il che può complicare la progettazione e lo stampaggio di parti ad alta precisione.
Rischi di decomposizione ad alte temperature: Se lavorato al di sopra dell'intervallo di temperatura consigliato (tipicamente 190–230°C), il POM può decomporsi, rilasciando gas formaldeide nocivi che possono corrodere le muffe e rappresentare un pericolo per la sicurezza.
Proprietà della plastica POM

Il poliossimetilene (POM) è famoso per il suo notevoli proprietà fisiche, meccaniche e chimiche, che lo rendono un materiale ideale per parti di precisione.
Proprietà termali
Temperatura di fusione: Il POM presenta un intervallo di temperatura di fusione di 190–230°C, a seconda che si tratti di un omopolimero O copolimeroQuesta gamma elevata consente di resistere a temperature di lavorazione elevate.
Resistenza al calore e stabilità termica: Il POM può resistere all'uso continuo a temperature fino a Temperatura: da 100 a 120 °C, rendendolo affidabile per applicazioni esposte a calore moderato. Il POM omopolimero ha una resistenza al calore a breve termine leggermente migliore, mentre il POM copolimero offre una migliore stabilità a lungo termine.
Proprietà meccaniche

Resistenza alla trazione: Offerte POM eccezionale resistenza e rigidità, con resistenza alla trazione raggiungendo fino a 72 MPaCiò lo rende adatto per applicazioni portanti come ingranaggi e componenti strutturali.
Stabilità dimensionale: Nonostante l'elevato ritiro durante lo stampaggio (2–3.5%), il POM dimostra un'eccellente stabilità dimensionale una volta raffreddato, garantendo la precisione dei pezzi finiti.
Resistenza all'impatto: La robustezza del POM e la sua capacità di resistere agli urti improvvisi lo rendono ideale per le applicazioni che richiedono durevolezza, anche in ambienti a basse temperature.
Resistenza chimica e ambientale
Resistenza chimica: Il POM resiste alla maggior parte dei carburanti, solventi e acidi deboli, rendendolo adatto per sistemi di alimentazione per autoveicoli e movimentazione di fluidi industriali. Tuttavia, è suscettibile di danni da acidi forti, alcali, E Radiazione UV.
Resistenza all'abrasione e all'usura: Con il suo basso coefficiente di attrito Grazie alle proprietà autolubrificanti, il POM eccelle nelle applicazioni che comportano movimenti frequenti, come boccole e meccanismi scorrevoli.
Assorbimento dell'umidità e isolamento elettrico
Basso assorbimento di umidità: Il POM ha un tasso di assorbimento dell'acqua di solo 0,2–0,5%, consentendogli di mantenere la stabilità dimensionale in condizioni di umidità o a contatto con l'acqua.
Isolamento elettrico: È eccellente proprietà dielettriche rendere il POM adatto per applicazioni di isolamento elettrico, inclusi connettori e componenti di commutazione.
Processo di stampaggio a iniezione POM

IL Processo di stampaggio a iniezione POM richiede un'attenzione particolare alla preparazione del materiale, al controllo della temperatura e progettazione di stampi per garantire componenti di alta qualità.
Preparazione del materiale
Mentre Il POM ha un basso assorbimento di umidità (0,2–0,5%), si consiglia l'asciugatura per prestazioni ottimali, soprattutto se il materiale è stato esposto ad ambienti umidi.
- Temperatura di essiccazione: Temperatura 80–90°C
- Tempo di asciugatura: 2–4 ore
Fusione e iniezione
Temperature consigliate
La temperatura di lavorazione varia a seconda del tipo di POM:
- POM omopolimero: 190–230°C
- Copolimero POM: Temperatura: 190–210°C
Il superamento di questi intervalli può portare a decomposizione, rilasciando formaldeide e causando difetti ai componenti.
Velocità di iniezione ottimale e contropressione

- Velocità di iniezione: Da medio a veloce. Troppo lento può causare increspature, mentre una velocità eccessiva può portare al surriscaldamento.
- Contropressione: Basso, idealmente sotto 200 bar, per prevenire il degrado del materiale e garantire un flusso regolare.
Progettazione e raffreddamento degli stampi
Raccomandazioni sui materiali per stampi: Stampi in acciaio inox sono ideali per il POM per resistere alla natura corrosiva del materiale allo stato fuso. Evitare materiali a base di rame in quanto catalizzano la decomposizione.
Canali di raffreddamento per stabilità dimensionale: POM richiede raffreddamento uniforme per ridurre al minimo la deformazione e il restringimento (2–3,5%). I canali di raffreddamento ben progettati aiutano a mantenere la precisione della parte e a prevenire una cristallizzazione non uniforme.
Espulsione e post-trattamento

Espulsione senza stress
POM basso coefficiente di attrito aiuta a facilitare l'espulsione, ma i progetti dovrebbero includere:
- Angoli di sformo di 0,5–1° per la maggior parte delle zone.
- Superfici lisce per ridurre le concentrazioni di stress durante l'espulsione.
Ricottura per parti di precisione
Per applicazioni ad alta precisione, ricottura può alleviare le tensioni interne, migliorando la stabilità dimensionale e la resistenza meccanica.
La ricottura tipica prevede il riscaldamento dei pezzi a una temperatura controllata al di sotto del punto di transizione vetrosa per diverse ore.
Linee guida di progettazione per parti POM
Progettazione Parti in POM richiede attenzione ai dettagli per ottimizzare le prestazioni e minimizzare i difetti.
Le seguenti linee guida garantiscono che i componenti siano affidabili, dimensionalmente stabili e adatti alle applicazioni previste.
Uniformità dello spessore della parete

Mantenimento spessore della parete uniforme è fondamentale nello stampaggio a iniezione POM.
Le variazioni di spessore possono portare a raffreddamento non uniforme, causando problemi di deformazione e restringimento.
Per ottenere risultati ottimali, è opportuno mantenere graduali le transizioni tra le pareti ed evitare cambiamenti bruschi, poiché potrebbero creare punti deboli o tensioni interne.
Utilizzo degli angoli di sformo
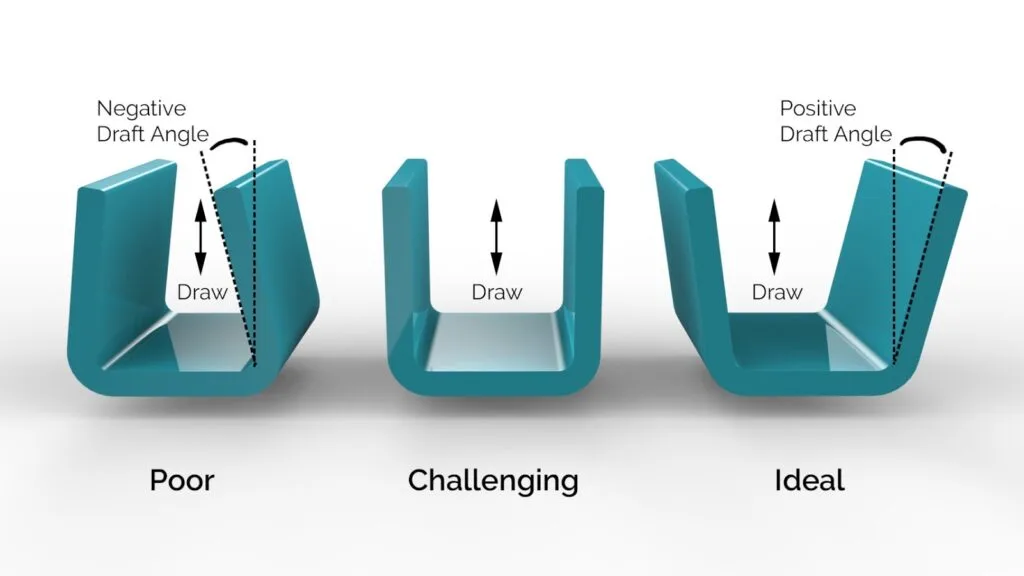
Incorporando angoli di sformo nella progettazione facilita l'espulsione regolare dei pezzi dallo stampo.
Un angolo tipico di 0,5–1° assicura che le parti si stacchino senza danni.
Per applicazioni di precisione come gli ingranaggi, è possibile utilizzare angoli di sformo minimi o nulli, ma queste soluzioni richiedono sistemi di espulsione avanzati.
Angoli arrotondati per ridurre al minimo le concentrazioni di stress

Gli spigoli vivi delle parti in POM possono agire come concentratori di stress, aumentando la probabilità di guasti sotto carico.
Angoli arrotondati distribuiscono lo stress in modo più uniforme, aumentando la durata e riducendo il rischio di crepe.
Mirare a raggi di almeno 25% dello spessore nominale della parete per prestazioni ottimali.
Evitare il contatto con il rame
Quando il POM entra in contatto con rame o leghe di rame, una reazione chimica può innescare la decomposizione, producendo formaldeide e degradando la qualità del componente.
Per evitare ciò, assicurarsi che i componenti dello stampo, i canali di colata e le porte siano realizzati in acciaio inossidabile o altri materiali non reattivi.
Applicazioni industriali dello stampaggio a iniezione POM
Lo stampaggio a iniezione POM svolge un ruolo fondamentale in tutti i settori grazie al materiale proprietà meccaniche eccezionali e versatilità.
Applicazioni automobilistiche

Il POM è ampiamente utilizzato nel settore automobilistico per la sua resistenza, stabilità dimensionalee capacità di resistere a condizioni difficili.
Le applicazioni comuni includono componenti del sistema di alimentazione come tappi e valvole, ingranaggi nei sistemi di trasmissione e regolatori del sedile che richiedono elevata resistenza alla fatica e basso attrito.
Applicazioni mediche

Nel campo medico, i POM resistenza chimica e precisione dimensionale rendilo un materiale di riferimento.
Viene spesso utilizzato per la produzione siringhe, strumenti chirurgici, E dispositivi medici che richiedono sterilità, precisione e durata nell'uso ripetuto.
Applicazioni industriali

IL idraulica e irrigazione le industrie si affidano al POM per componenti come valvole, raccordi per tubi e testine per irrigatori.
La sua capacità di resistere all'assorbimento di umidità e di mantenere l'integrità strutturale sotto pressione garantisce prestazioni affidabili in sistemi di movimentazione dei fluidi.
Applicazioni per beni di consumo

POM resistenza all'usura e versatilità estetica renderlo una scelta popolare per cerniere, elementi di fissaggioe componenti di mobili.
Questi prodotti traggono vantaggio dal materiale finitura liscia, durevolezza e facilità di modellazione in forme complesse.
Alternative al POM nello stampaggio a iniezione

Mentre POM offre forza eccezionale, basso attrito, E stabilità dimensionale, è essenziale considerare alternative per progetti con requisiti specifici.
Materiali come Nylon, HDPE e PP fornire opzioni praticabili a seconda dell'applicazione.
Panoramica rapida
Nylon

Nylon o poliammide, è noto per il suo resistenza all'usura e agli urti superiore.
Si comporta eccezionalmente bene in ambienti ad alta temperatura e offerte migliore resistenza ai raggi UV rispetto al POM.
Tuttavia, il nylon assorbe più umidità, rendendolo meno adatto per applicazioni che richiedono elevata stabilità dimensionale in condizioni di umidità.
HDPE (polietilene ad alta densità)
HDPE è un materiale conveniente con eccellente resistenza chimica E basso assorbimento di umidità.
È più morbido del POM, il che lo rende ideale per applicazioni come imballaggio e tubazioni, dove la flessibilità è fondamentale.
Tuttavia, l'HDPE non ha la resistenza meccanica E precisione che POM fornisce.
PP (polipropilene)

Il PP è leggero, riciclabile, e offre eccezionale resistenza chimica, soprattutto in ambienti acidi e alcalini.
Il suo costo contenuto e la sua versatilità lo rendono ideale per beni di consumo e parti leggere.
Tuttavia, PP ha minore resistenza alla trazione E resistenza termica rispetto al POM, limitandone l'impiego in situazioni ad alto carico o ad alta temperatura.
Quando scegliere le alternative
- Nylon è preferito per le applicazioni che richiedono elevata resistenza agli urti e durevolezza a temperature estreme.
- HDPE è ideale per progetti sensibili ai costi che comportano esposizione a sostanze chimiche o all'acqua.
- PP funziona bene in design non portanti e leggeri con considerazioni ambientali.
Suggerimenti per uno stampaggio a iniezione POM di successo

Scelta del grado POM corretto

Selezione del corretto Grado POM è fondamentale per ottenere prestazioni ottimali nello stampaggio a iniezione.
POM omopolimero, come Delrin®, offre proprietà meccaniche superiori, come maggiore resistenza alla trazione e rigidità, rendendolo ideale per parti di precisione come ingranaggi e cuscinetti.
D'altro canto, il copolimero POM offre una migliore stabilità termica e resistenza alle sostanze chimiche, rendendolo più adatto alle applicazioni di movimentazione dei fluidi e agli ambienti con temperature fluttuanti.
Utilizzo di strumenti CAD per ottimizzare la progettazione degli stampi

Leva Software CAD e progettazione per la produzione (DFM) principi per perfezionare la progettazione degli stampi.
Garantire uno spessore uniforme della parete per evitare problemi di restringimento e prevedere angoli di spoglia per facilitare un'espulsione regolare.
Si dovrebbero aggiungere angoli arrotondati per ridurre al minimo le concentrazioni di stress e si deve prestare attenzione a posizionamento del cancello e progettazione del canale di raffreddamento per un'efficiente dissipazione del calore.
Suggerimenti per la manutenzione di macchine e stampi
Prevenire la decomposizione del POM è essenziale per garantire una qualità costante del prodotto.
Utilizzo stampi in acciaio inossidabile per resistere alla corrosione causata dai sottoprodotti della formaldeide.
Ispezionare e pulire regolarmente gli stampi per rimuovere eventuali residui di materiale, soprattutto dopo cicli di produzione prolungati.
Mantenere temperature ottimali della canna e dell'ugello per evitare il surriscaldamento, che può portare alla decomposizione e al rilascio di gas corrosivi.
Infine, assicurarsi che i macchinari siano adeguatamente calibrati per gestire i gradi specifici di POM utilizzati nella produzione.
Sfide comuni e soluzioni nello stampaggio a iniezione POM

Elevati tassi di restringimento
Una delle sfide più comuni con POM è la sua alto tasso di restringimento, che può portare a incongruenze dimensionali nel prodotto finale.
Questo problema si verifica spesso a causa dell'elevata cristallinità del materiale.
Soluzioni:
Per mitigare questo problema, assicurarsi di essere precisi regolazioni della pressione durante il processo di stampaggio, in particolare durante la fase di mantenimento.
Inoltre, concentrati su perfezionamenti nella progettazione dello stampo, come il mantenimento di uno spessore uniforme della parete e l'integrazione di canali di raffreddamento che favoriscono una dissipazione uniforme del calore.
Surriscaldamento e decomposizione

Il POM è estremamente sensibile al calore e può decomporsi se esposto a temperature superiori alla sua soglia di decomposizione.
Ciò provoca il rilascio di gas corrosivi, che possono danneggiare stampi e macchinari.
Soluzioni:
Utilizzare rigorosi monitoraggio della temperatura in tutte le zone di riscaldamento, mantenendo la canna e l'ugello entro l'intervallo consigliato.
Utilizzando più corto tempi di ciclo può anche ridurre il rischio di surriscaldamento e degradazione del materiale.
Crepe da stress
Le crepe da stress si verificano spesso in parti sottoposte a carichi meccanici elevati o quando le parti in POM sono sovrastampato con inserti.
Ciò può compromettere sia l'estetica che la funzionalità.
Soluzioni:
Eseguire ricottura corretta per alleviare le tensioni interne dopo lo stampaggio. Per le parti sovrastampate, preriscaldare gli inserti per ridurre lo shock termico e prevenire l'accumulo di stress attorno all'interfaccia inserto-stampo.
Domande frequenti sullo stampaggio a iniezione POM
1. Qual è la differenza principale tra POM omopolimero e copolimero?
Il POM omopolimero offre maggiore resistenza alla trazione e rigidità, mentre il POM copolimero offre migliore stabilità termica e resistenza alla degradazione.
2. Il POM può essere riciclato per lo stampaggio a iniezione?
Sì, il POM può essere riciclato, ma la percentuale di materiale riciclato non dovrebbe in genere superare 20–30% per mantenere la qualità del pezzo.
3. Quali settori industriali utilizzano comunemente gradi POM conformi alla FDA?
I gradi POM conformi alla FDA sono comunemente utilizzati in lavorazione alimentare, dispositivi medici, E attrezzature farmaceutiche.
4. Perché gli stampi POM dovrebbero evitare il contatto con il rame?
Il rame può agire da catalizzatore per la decomposizione del POM, provocando la degradazione del materiale e il potenziale rilascio di gas nocivi.
5. Qual è il tempo di asciugatura consigliato per i materiali POM prima dello stampaggio?
Sebbene il POM abbia un basso assorbimento di umidità, si consiglia di essiccarlo a 80°C per 2-4 ore se il materiale viene conservato in condizioni di umidità.
Conclusione

Lo stampaggio a iniezione POM offre eccezionali resistenza, stabilità dimensionale e versatilità, rendendolo la scelta ideale per settori come quello automobilistico, medico e dei beni di consumo.
Conoscendo le proprietà del POM e adottando le migliori pratiche, i produttori possono ottenere precisione e durata nei loro componenti.
Cercando servizi affidabili di stampaggio a iniezione POM?
La nostra competenza garantisce soluzioni di alta qualità, su misura per le vostre esigenze.
Contattaci oggi per una consulenza professionale e una produzione impeccabile!
La posta Stampaggio a iniezione POM: guida completa è apparso per la prima volta su HITOP industriale.
]]>La posta Guida allo stampaggio a iniezione di PVC è apparso per la prima volta su HITOP industriale.
]]>Lo stampaggio a iniezione di PVC è un processo di produzione ampiamente utilizzato che combina precisione E efficienza per creare parti in plastica durevoli e versatili.
Si tratta di fondere cloruro di polivinile (PVC) e iniettandolo in uno stampo per creare prodotti con dettagli intricati e qualità costante.

L'importanza del PVC nella produzione moderna non può essere sopravvalutata.
Suo durata, resistenza chimicae capacità di adattarsi ad entrambi rigido E flessibile Le sue forme lo rendono un materiale di riferimento per settori quali l'edilizia, l'assistenza sanitaria, l'elettronica e i beni di consumo.
Lo stampaggio a iniezione di PVC garantisce produzione conveniente soddisfacendo al contempo diverse esigenze applicative, dai tubi medicali ai tubi per l'edilizia.
Restate sintonizzati per scoprire di più su questo affascinante processo!
Cos'è il PVC (cloruro di polivinile)?

Cloruro di polivinile (PVC) è un polimero termoplastico estremamente versatile, ampiamente utilizzato in vari settori industriali.
Noto per il suo durata, resistenza chimica, E convenienza, il PVC può essere modellato in una varietà di forme e dimensioni, rendendolo una scelta ideale per stampaggio a iniezione.
È naturalmente rigido, ma può essere ammorbidito con plastificanti per ampliarne la gamma di applicazioni.
PVC rigido vs. PVC flessibile
- PVC rigido: Offre elevata rigidità, resistenza all'impatto e prestazioni di fiamma. È comunemente utilizzato in edilizia per prodotti come tubi, infissi per finestre, E alloggiamenti delle macchine.
- PVC flessibile: Arricchito con plastificanti per elasticità, rendendolo adatto per applicazioni come tubi medicali, isolamento del filo, E tubi da giardino.
Una breve storia del PVC
Il PVC fu commercializzato per la prima volta negli anni '20 dalla BF Goodrich Company, che ne riconobbe il potenziale nelle applicazioni industriali.
Nel corso dei decenni si è evoluta in una delle materie plastiche più utilizzate a livello globale, apprezzata per la sua forza, adattabilità, E rapporto costo-efficacia.
Dai primi utilizzi nelle tubazioni alle attuali molteplici applicazioni, il PVC continua a guidare l'innovazione nel settore manifatturiero.
Perché scegliere il PVC per lo stampaggio a iniezione?

Il PVC (cloruro di polivinile) è un materiale incredibilmente popolare nel processo di stampaggio ad iniezione a causa della sua vantaggi unici.
Principali vantaggi del PVC
Durabilità: Il PVC è noto per il suo elevata resistenza agli urti E resistenza agli agenti atmosferici, rendendolo ideale per prodotti esposti agli elementi esterni. Sia che venga utilizzato per tubi O materiali da costruzioneIl PVC resiste bene agli ambienti difficili.
Efficacia dei costi: Il PVC è un materiale altamente materiale economico, rendendolo un'ottima opzione per entrambi su piccola scala E produzione ad alto volume. Suo basso costo dei materiali E processo di stampaggio efficiente garantire che i produttori possano aumentare la produzione senza aumentare i costi.
Versatilità:Una delle qualità più importanti del PVC è la sua flessibilitàPuò essere modellato in entrambi rigido E forme flessibiliIl PVC rigido viene utilizzato per articoli robusti e durevoli come profili per finestre E tubi idraulici, mentre il PVC flessibile è perfetto per più applicazioni elastiche ad esempio tubi medicali E cavi isolati.
Riciclabilità: Il PVC è uno dei più plastica riciclabile disponibile. Può essere riutilizzato senza perdite significative di qualità, rendendolo un opzione ecologica se usato correttamente. Genera scarti minimi durante la produzione, il che contribuisce a pratiche di produzione più sostenibili.
Svantaggi da considerare
Sebbene il PVC offra molti vantaggi, ce ne sono anche alcuni svantaggi che devono essere considerati durante il processo di stampaggio a iniezione:
Sensibilità alla temperatura: Il PVC ha un punto di fusione relativamente basso rispetto ad altri materiali. Quando esposto ad alte temperature durante lo stampaggio, può degradarsi e rilasciare sottoprodotti nocivi, rendendolo inadatto per applicazioni ad alta temperatura.
Preoccupazioni per l'ambiente e la salute: Il PVC può rilasciare gas tossici, ad esempio diossine E cloro, quando viene bruciato o si decompone. Ciò ha sollevato preoccupazioni circa la sua impatto ambientale, in particolare nel suo smaltimento. Inoltre, alcuni prodotti in PVC contengono ftalati e altre sostanze chimiche che possono rappresentare rischi per la salute durante l'esposizione prolungata.
Proprietà principali del PVC nello stampaggio a iniezione
1. Temperatura di fusione e stabilità termica

Il PVC ha una basso punto di fusione fra Da 160°C (320°F) a 260°C (500°F), rendendolo facile da elaborare.
Tuttavia, può degradarsi a temperature più elevate, rilasciando sottoprodotti nocivi.
Pertanto, è fondamentale mantenere un controllo preciso della temperatura durante lo stampaggio per evitare la degradazione termica e garantire risultati costanti.
2. Tassi di restringimento e precisione dimensionale

Il PVC ha una basso tasso di restringimento Di Da 0,2% a 0,6%, garantendo un elevato precisione dimensionale dopo il raffreddamento.
Ciò rende il PVC una scelta eccellente per le parti che richiedono tolleranze precise, ad esempio raccordi per tubi O componenti automobilistici, riducendo la necessità di rilavorazioni e mantenendo la coerenza del prodotto.
3. Forza, durezza e resistenza chimica

Il PVC è forte, con alto resistenza alla trazione ed eccellente resistenza all'impatto, in particolare nelle forme rigide.
Si vanta anche resistenza chimica superiore, resistendo all'esposizione a acidi, alcali, E sali, rendendolo ideale per dispositivi medici, attrezzatura industriale, E idraulica applicazioni in cui la durata è fondamentale.
4. Proprietà di isolamento elettrico e di umidità
Il PVC è resistente all'umidità, rendendolo ideale per prodotti esposti all'acqua, come tubi idraulici E tubi medicali.
Serve anche come un affidabile isolante elettrico, proteggendo i componenti da statico E sovratensioni elettriche, rendendolo la scelta migliore per cavi E contenitori elettronici che richiedono sicurezza elettrica.
Processo di stampaggio a iniezione di PVC
IL Processo di stampaggio a iniezione di PVC è ampiamente utilizzato per produrre parti in plastica durevoli e precise.
Comprende diversi passaggi chiave, ognuno dei quali richiede un'attenzione particolare per garantire l' qualità E precisione del prodotto finale.
Fase 1: preparazione e asciugatura del materiale in PVC
Prima di iniziare il processo di stampaggio a iniezione, il Materiale in PVC deve essere preparato.
Mentre il PVC è generalmente stabile, può assorbire l'umidità dall'aria, che può influenzare la sua proprietà di stampaggio.
Se è presente umidità, può portare a bolle, vuoti, O difetti superficiali nel prodotto finale.
- Asciugatura: La resina PVC deve essere essiccata in un essiccatore a tramoggia deumidificante o un essiccatore a disidratazione per rimuovere l'umidità. Questo avviene in genere a temperature comprese tra Da 120°F a 160°F (da 49°C a 71°C) per alcune ore, a seconda della resina specifica utilizzata.
- Perché è importante: Il materiale privo di umidità garantisce un flusso più fluido e finitura superficiale migliorata e previene problemi dimensionali.
Fase 2: fusione del PVC con controllo della temperatura

Una volta preparato il materiale, è il momento di scioglierlo nel estrusore.
Ciò avviene utilizzando un sistema di riscaldamento dentro il barile della macchina per stampaggio a iniezione.
La canna contiene una rotazione vite che spinge il PVC attraverso sezioni riscaldate, sciogliendolo gradualmente in un viscoso, stato fuso.
- Controllo della temperatura: Mantenere la temperatura corretta è fondamentale. Il PVC deve essere riscaldato a una intervallo di temperatura di circa Da 345°F a 375°F (da 175°C a 190°C) per garantire una corretta fusione senza degradanteLa temperatura esatta dipende dalla specifica formulazione del PVC.
- Perché è importante: Corretto fusione assicura che il materiale possa fluire facilmente nello stampo e formare una parte dettagliata e precisa. Una temperatura troppo alta può causare degradazione termica, mentre troppo basso può portare a riempimento incompleto.
Fase 3: iniezione negli stampi mediante viti e cilindri

Una volta fuso il PVC, viene iniettato nella cavità dello stampo sotto alta pressione.
Ciò avviene forzando il materiale fuso nello stampo utilizzando un vite di iniezione che è collegato a IL barile.
- Velocità e pressione di iniezione: La rotazione della vite e la pressione applicata sono fondamentali per garantire che il materiale scorra in ogni dettaglio dello stampo. A seconda di lo spessore della parte e complessità, la velocità e la pressione possono variare.
- Perché è importante: Il diritto pressione di iniezione assicura che lo stampo sia completamente riempito e che non vi siano difetti, come bolle d'aria O vuoti. IL velocità della vite colpisce anche il qualità del flusso dei materiali.
Fase 4: Raffreddamento ed espulsione delle parti finali

Dopo che il PVC fuso è stato iniettato nello stampo, il passaggio cruciale successivo è consentire alla parte di raffreddare e solidificare.
Il raffreddamento viene in genere effettuato utilizzando canali di raffreddamento all'interno dello stampo che circola refrigerante (solitamente acqua) per abbassare la temperatura dello stampo e del pezzo.
Tempo di raffreddamento: Il tempo di raffreddamento varia in base al spessore della parte, temperatura dello stampo e tipo di materiale. Per il PVC, il raffreddamento può richiedere da Da 30 secondi a diversi minuti.
Eiezione: Una volta che la parte si è raffreddata a sufficienza e si è indurita, lo stampo si apre e la parte finale viene espulsa. Questo viene fatto utilizzando perni di espulsione che spingono il pezzo fuori dallo stampo senza danneggiarlo.
Perché è importante: Raffreddamento è un passaggio critico, poiché le parti che non sono adeguatamente raffreddate potrebbero subire deformazione O restringimento. Corretto espulsione assicura che la parte venga rimossa senza distorsioni.
Parametri critici da monitorare durante il processo
Il successo dello stampaggio a iniezione di PVC non si basa solo sul rispetto dei passaggi corretti, ma anche sul monitoraggio certo parametri critici.
Questi parametri influenzano direttamente l' qualità E efficienza del processo di stampaggio.
1. Temperatura della canna

Mantenere il diritto temperatura della canna è essenziale per il corretto flusso dei materiali.
Se la temperatura è troppo bassa, il PVC potrebbe non fondersi correttamente, con conseguente riempimento incompleto dello stampo.
Se è troppo alta, il materiale può degradarsi o surriscaldarsi.
Ecco perché è fondamentale monitorare la temperatura per assicurarsi che rimanga entro i limiti intervallo ottimale.
2. Velocità e pressione di iniezione

IL velocità E pressione in cui il materiale viene iniettato nello stampo svolgono un ruolo significativo nel raggiungimento precisione.
Una velocità troppo elevata può portare a flash (materiale in eccesso fuori dallo stampo), mentre una velocità troppo bassa può causare riempimento incompleto O difetti nella parte.
3. Temperatura dello stampo e canali di raffreddamento

IL temperatura dello stampo influisce sulla velocità con cui il materiale si solidifica.
Se lo stampo è troppo caldo, il materiale si raffredderà troppo lentamente, con conseguenti tempi di ciclo più lunghi.
Al contrario, se lo stampo è troppo freddo, il materiale si raffredderà troppo rapidamente, portando a riempimento incompleto O deformazione.
Monitoraggio del canali di raffreddamento è essenziale garantire un raffreddamento uniforme in tutta la parte, prevenendo difetti come restringimento irregolare O deformazione.
Linee guida di progettazione per lo stampaggio a iniezione di PVC
Raggiungere risultati impeccabili con lo stampaggio a iniezione di PVC richiede un'attenzione particolare linee guida di progettazione.
Questi assicurano la parte integrità strutturale, fascino estetico, E efficienza di stampaggio.
1. Spessore della parete: uniformità per prevenire deformazioni
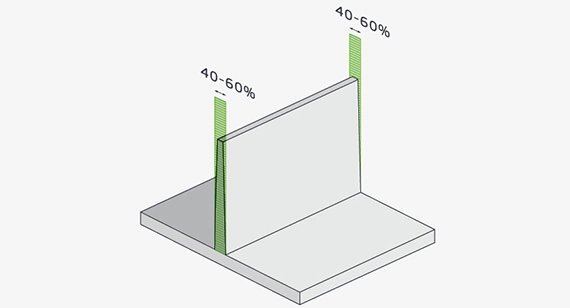
Mantenere un spessore uniforme della parete in tutta la parte è essenziale per evitare difetti come deformazione, segni di affondamento, O raffreddamento non uniforme.
- Spessore consigliato: Per il PVC stampato a iniezione, lo spessore della parete varia in genere tra 1,27 mm e 6 mm, a seconda delle dimensioni e dell'applicazione del pezzo.
- Transizioni graduali: Se sono necessarie variazioni di spessore, assicurarsi che transizione graduale (non più di 10-15% dello spessore nominale) per evitare concentrazioni di stress O segni di restringimento.
2. Angoli di inclinazione per un'espulsione più facile
Angoli di sformo Sono lievi conicità applicato alle pareti verticali per consentire una facile espulsione del pezzo dallo stampo.
- Bozza consigliata: Un angolo di inclinazione di da 0,5° a 1° è sufficiente per la maggior parte delle parti in PVC.
- Perché è importante: Gli angoli di sformo corretti si riducono attrito durante l'espulsione, ridurre al minimo danno superficialeed evitare che i pezzi rimangano incastrati nello stampo.
3. Raggi angolari per ridurre le concentrazioni di stress

Gli angoli acuti in un design possono causare concentrazioni di stress, causando crepe, riduzione della resistenza e potenziale rottura.
Aggiunta raggi agli angoli migliora sia la parte durata e lo stampo prestazioni di riempimento.
- Angoli interni: Applicare un raggio di almeno 25% dello spessore della parete.
- Angoli esterni: Utilizzare un raggio uguale a 75% dello spessore della parete per la massima resistenza.
4. Progettazione di stampi per canali e cancelli
Il design di la muffa corridori E cancelli è fondamentale per garantire flusso regolare del materiale e prevenendo difetti come linee di saldatura O trappole d'aria.
- Corridori: Utilizzare sezioni trasversali circolari per un flusso di materiale uniforme. Includere pozzi freddi per intrappolare il PVC non fuso ed evitare difetti.
- Progettazione del cancello: Per parti più piccole, a cancello ad ago O cancello sottomarino funziona bene. Per sezioni più spesse, un porta del ventilatore con uno spessore di almeno 1 millimetro assicura un riempimento uniforme.
Applicazioni industriali dello stampaggio a iniezione di PVC
Lo stampaggio a iniezione di PVC è ampiamente utilizzato in tutti i settori industriali grazie al suo versatilità, durata, E convenienza.
1. Costruzione

PVC forza, resistenza alle intemperiee la capacità di formare strutture rigide lo rendono un elemento fondamentale nel settore delle costruzioni.
I prodotti comuni includono:
- Tubi e raccordi: Ampiamente utilizzato negli impianti idraulici, di drenaggio e fognari per il loro resistenza alla corrosione.
- Telai e profili per finestre: Durevole e resistente alle intemperie, ideale per condizioni ambientali estreme.
- Grondaie ed elementi di copertura: Leggero ma robusto, garantisce affidabilità a lungo termine.
2. Assistenza sanitaria

PVC biocompatibilità E flessibilità renderlo indispensabile in applicazioni mediche, in particolare per i prodotti monouso.
Esempi includono:
- Tubi e cateteri medicali: Sicuro e flessibile per varie procedure.
- Sacche IV: Robusto ma leggero, garantisce un ambiente sterile.
- Maschere per ossigeno e anestesia: Durevole e confortevole per i pazienti.
3. Beni di consumo

Lo stampaggio a iniezione di PVC è perfetto per creare articoli per la casa funzionali ed estetici:
- Chiusure e maniglie: Si trovano negli elettrodomestici e nei mobili a causa del PVC resistenza all'impatto.
- Tubi da giardino: Flessibile e durevole per l'uso quotidiano.
- Parti di mobili: Leggero ma robusto, perfetto per i design moderni.
4. Elettronica

PVC proprietà isolanti elettriche lo rendono ideale per:
- Isolamento di cavi e fili: Protegge i componenti elettrici dall'umidità e dall'usura.
- Connettori e custodie: Garantisce la sicurezza durante l'alloggiamento di dispositivi elettronici sensibili.
5. Imballaggio

L'industria dell'imballaggio benefici del PVC malleabilità E fascino visivo:
- Flaconi e blister: Trasparente, leggero e conveniente.
- Pellicole termoretraibili: Fornisce una copertura protettiva ermetica per vari prodotti.
Sfide e soluzioni nello stampaggio a iniezione di PVC

Nonostante la sua versatilità, lo stampaggio a iniezione di PVC presenta una serie di sfide.
Ecco alcuni problemi comuni e soluzioni pratiche per garantire un processo fluido ed efficiente:
1. Degradazione ad alte temperature
Il PVC è sensibile al calore eccessivo, che può portare alla decomposizione, rilasciando gas nocivi come acido cloridrico (HCl).
Soluzione: Mantenere controllo ottimale della temperatura durante tutto il processo, assicurando che il materiale rimanga entro l'intervallo consigliato (tipicamente 160-190°C). L'aggiunta di stabilizzanti aiuta a migliorare il PVC stabilità termica.
2. Difetti superficiali come deformazioni o scolorimento

Un raffreddamento improprio o un flusso irregolare del materiale possono causare deformazioni o scolorimento, influenzando la parte qualità estetica e funzionale.
Soluzione: Attrezzo sistemi di raffreddamento precisi e garantire un flusso uniforme del materiale con un'adeguata velocità di iniezione e progettazione di stampiI lubrificanti possono ridurre l'attrito e migliorare la qualità dei pezzi.
Suggerimenti per uno stampaggio a iniezione di PVC di successo

Per ottenere i migliori risultati nello stampaggio a iniezione di PVC, segui questi consigli pratici che migliorano l'efficienza e la qualità del prodotto:
1. Scegli il materiale in PVC giusto
- Selezionare il grado appropriato: Utilizzo PVC rigido per applicazioni strutturali e PVC flessibile per parti più morbide e flessibili.
- Incorporare additivi: Aggiungere plastificanti per la flessibilità, stabilizzanti per la stabilità termica e lubrificanti per facilitare la sformatura.
2. Ottimizzare la progettazione dello stampo

- Sfrutta gli strumenti CAD e DFM: Utilizzare progettazione assistita da computer (CAD) E progettazione per la produzione (DFM) strumenti per identificare precocemente potenziali difetti e garantire un flusso efficiente dei materiali.
- Includere spessore parete uniforme: Evita deformazioni e garantisce un raffreddamento uniforme.
- Garantire angoli di inclinazione corretti: Facilita l'espulsione dei pezzi, riducendo il rischio di difetti.
3. Mantenere regolarmente l'attrezzatura
- Ispezionare stampi e macchine: Una manutenzione regolare riduce al minimo l'usura e garantisce risultati di stampaggio precisi.
- Canali di raffreddamento puliti: Mantenere i canali liberi da detriti per mantenere un controllo efficiente della temperatura.
- Viti e barili per monitor: Assicurarsi che funzionino correttamente per evitare incongruenze nel flusso dei materiali.
4. Parametri del processo di controllo

- Impostazioni precise della temperatura: Evitare di surriscaldare il PVC per evitare la decomposizione e il rilascio di gas nocivi.
- Velocità e pressioni di iniezione moderate: Questi parametri devono corrispondere alle dimensioni del prodotto e alle proprietà del materiale per evitare difetti come segni di ritiro o bruciature.
Alternative al PVC nello stampaggio a iniezione
Mentre PVC è una scelta popolare per lo stampaggio a iniezione, materiali alternativi come HDPE E PP offrono proprietà uniche che potrebbero adattarsi meglio ad applicazioni specifiche.
1. Polietilene ad alta densità (HDPE)

- Vantaggi:
- Eccellente resistenza all'umidità e durabilità chimica.
- Alto resistenza all'impatto con buona flessibilità.
- Leggero e conveniente per la produzione di massa.
- Applicazioni:
- Imballaggio alimentare, come le bottiglie e contenitori.
- Parti di automobili, compreso serbatoi e condotti del carburante.
- Prodotti per esterni, come le attrezzature dei parchi giochi.
2. Polipropilene (PP)

- Vantaggi:
- Eccezionale resistenza alla fatica, ideale per parti con componenti in movimento.
- Superiore resistenza chimica, anche contro acidi e basi.
- Riciclabile e rispettoso dell'ambiente.
- Applicazioni:
- Strumenti medici come siringhe e contenitori per campioni.
- Beni di consumo come tappi, chiusure e cerniere.
- Usi industriali, compresi i sistemi di tubazioni.
3. Quando scegliere alternative al PVC
- Stabilità della temperatura: Se l'applicazione richiede una maggiore resistenza al calore, materiali come PP O HDPE potrebbe avere prestazioni migliori del PVC.
- Flessibilità e resistenza alla fatica: Per le parti che richiedono piegature o movimenti ripetuti, PP è una scelta più adatta.
- Eco-compatibilità: HDPE e PP sono opzioni più riciclabili e sostenibili rispetto al PVC.
- Efficienza dei costi:A seconda dei volumi di produzione, PP e HDPE possono offrire maggiori vantaggi in termini di costi.
Domande frequenti sullo stampaggio a iniezione di PVC
Conclusione

Lo stampaggio a iniezione di PVC è un processo versatile e conveniente per creare parti in plastica durevoli, precise e riciclabili.
Grazie alla sua adattabilità a settori quali l'edilizia, la sanità e l'elettronica, il PVC continua a essere la scelta migliore per i produttori che cercano soluzioni di produzione affidabili ed efficienti.
Cerchi servizi di stampaggio a iniezione di PVC da parte di esperti?
Contattaci oggi per soluzioni personalizzate e di alta qualità, studiate su misura per le vostre esigenze.
Lascia che la nostra competenza ti aiuti a raggiungere risultati eccezionali nel tuo prossimo progetto!
La posta Guida allo stampaggio a iniezione di PVC è apparso per la prima volta su HITOP industriale.
]]>La posta Nucleo e cavità nello stampaggio a iniezione: guida definitiva è apparso per la prima volta su HITOP industriale.
]]>Lo stampaggio a iniezione è uno dei processi di produzione più ampiamente utilizzati per la creazione parti in plastica, e al centro di questo processo si trovano le nucleo e cavità.

Questi due componenti sono gli elementi costitutivi essenziali di qualsiasi stampo e danno forma alle caratteristiche interne ed esterne del prodotto finale.
IL nucleo e cavità non riguardano solo la formazione di forme, ma determinano anche precisione, durata e aspetto Di le parti modellate.
La loro progettazione e costruzione precise sono essenziali per realizzare in modo efficiente prodotti di alta qualità, rendendoli indispensabili per progetti di stampaggio a iniezione di successo.
Che cosa è Core?
IL nucleo è il parte maschile dello stampo ad iniezione, che è responsabile della formatura del caratteristiche interne della parte stampata.
Queste caratteristiche possono includere nervature, sporgenze, filettature o altri contorni interni che definiscono la funzionalità del prodotto.
Posizionato sul lato mobile dello stampo, il nucleo garantisce la realizzazione accurata dei complessi dettagli interni durante il processo di stampaggio a iniezione.
Cos'è la carie?

IL cavità è il parte femminile dello stampo, formando il caratteristiche esterne della parte stampata.
Ciò include texture, linee di separazione e l'insieme finitura superficiale che contribuiscono alla precisione estetica e dimensionale del prodotto.
Situata sul lato fisso dello stampo, la cavità svolge un ruolo fondamentale nel creare i contorni visibili e nel garantire che il pezzo stampato soddisfi i requisiti estetici e di design.
Differenze chiave tra nucleo e cavità

Panoramica rapida
Posizione
- Nucleo: Posizionato all'interno dello stampo, il nucleo forma il caratteristiche interne come fori, nervature e filettature.
- Cavità:Si trova sul lato esterno dello stampo e dà forma al caratteristiche esterne come texture, contorni e dettagli della superficie.
Funzione
- Nucleo: Il suo ruolo principale è quello di fornire integrità strutturale e creare il geometria interna del componente, assicurando che il prodotto funzioni come previsto.
- Cavità: Concentrato su estetica esterna e fornendo un'alta qualità finitura superficiale, la cavità garantisce che il prodotto abbia un aspetto lucido e soddisfi le specifiche di progettazione.
Resistenza alla pressione e all'usura
- IL nucleo tipicamente esperienze pressione più bassa, poiché il suo ruolo è quello di sostenere e modellare le strutture interne.
- IL cavità, d'altra parte, resiste maggiore pressione e usura, rendendolo fondamentale per mantenere la precisione durante i ripetuti cicli di stampaggio.
Selezione dei materiali

- Cavità: Richiede materiali durevoli come l'acciaio temprato per sopportare lo stress e garantire prestazioni durature.
- Nucleo: Spesso fatto da materiali più morbidi come l'alluminio, poiché il suo ruolo richiede una minore resistenza all'usura ma si concentra su dettagli interni precisi.
Importanza del nucleo e della cavità nello stampaggio a iniezione

IL nucleo e cavità sono il cuore di ogni stampo a iniezione e svolgono un ruolo cruciale nel dare forma e definire il prodotto finale.
Vediamo perché sono indispensabili:
Precisione dimensionale e tolleranze strette

Il nucleo e la cavità lavorano insieme per garantire la precisione della parte stampata, incontro tolleranze strette e garantendo risultati coerenti.
Questa precisione è essenziale per i prodotti che richiedono caratteristiche interne ed esterne dettagliate.
Influenza sull'aspetto e sull'integrità strutturale
- IL cavità definisce il estetica esterna, come la consistenza della superficie, i contorni e la finitura complessiva.
- IL nucleo assicura il prodotto integrità strutturale, supportandone la funzionalità con geometrie interne precise come nervature e filettature.
Ottimizzazione dei processi di raffreddamento ed espulsione
Nuclei e cavità progettati correttamente:
- Migliorare l'efficienza del raffreddamento, riducendo i tempi di ciclo e migliorando la produttività.
- Garantire la continuità espulsione consentendo alla parte stampata di staccarsi in modo pulito dallo stampo, evitare difetti o danni.
Miglioramento della longevità dello stampo e dell'efficienza del ciclo

Selezionando materiali durevoli e ottimizzando la progettazione:
- IL il nucleo e la cavità resistono all'uso ripetuto, prolungando la durata di vita dello stampo.
- I design efficienti riducono l'usura, migliorando complessivamente efficienza del ciclo e riducendo i costi di produzione.
Tipi di nucleo e cavità
Capire il tipi di nucleo e cavità è essenziale per selezionare la configurazione giusta per il tuo progetto di stampaggio a iniezione.
Tipi fissi

- Cavità singola/nucleo: Progettato per parti semplici, questo tipo utilizza una cavità e un nucleo per produrre forme di base. È perfetto per produzione a basso volume o progetti semplici.
- Stampi multi-cavità: Questi stampi hanno più cavità e anime, consentendo la produzione di più parti in un unico ciclo. aumentare l'efficienza e sono ideali per produzione ad alto volume.
Tipi intercambiabili
I nuclei e le cavità sostituibili o intercambiabili forniscono flessibilità per creare diversi progetti di parti utilizzando la stessa base dello stampo.
Questo approccio è conveniente per la produzione prodotti vari senza dover costruire più stampi.
Tipi scorrevoli e pieghevoli

- Nuclei e cavità scorrevoli: Questi componenti si muovono durante il processo di stampaggio per formare caratteristiche interne complesse come fori laterali o geometrie intricate.
- Nuclei pieghevoli: Comunemente utilizzato per creare filettature interne O sottosquadri, questi nuclei collassano dopo lo stampaggio per consentire una facile espulsione del pezzo.
Tipi di svitamento
I nuclei e le cavità svitabili sono progettati specificamente per parti con caratteristiche filettate o rotazionali, consentendo di svitare i pezzi dallo stampo durante l'espulsione.
Ciò garantisce filettatura precisa E rimozione liscia.
Considerazioni sulla progettazione di nucleo e cavità
Per creare uno stampo a iniezione efficace è necessario prestare attenzione agli elementi di progettazione critici che garantiscono qualità, durata ed efficienza.
Angoli di sformo

Angoli di sformo sono essenziali per facile espulsione di parti stampate.
Inclinando leggermente le superfici verticali, si riducono al minimo attrito ed evitare danni alle parti durante la rimozione.
L'angolazione deve tenere conto del materiale e della consistenza del pezzo.
Canali di raffreddamento

Il corretto posizionamento dei canali di raffreddamento garantisce dissipazione uniforme del calore, che riduce i tempi di ciclo e previene i difetti come la deformazione.
I canali di raffreddamento devono essere progettati per adattarsi alla geometria del nucleo e della cavità per gestione termica efficiente.
Selezione dei materiali

La scelta del materiale giusto è fondamentale per entrambi durata e prestazioni:
- Materiali per cavità: Gradi di acciaio temprato come P20, NAK80 e 718 sono ideali per gestire pressioni elevate e resistere all'usura.
- Materiali di base: Materiali più morbidi, come leghe di alluminio, sono preferiti per la migliore conduttività termica e il peso più leggero in determinate applicazioni.
Spessore del muro

Mantenimento uniforme spessore del muro è fondamentale per prevenire difetti quali deformazioni, segni di ritiro o raffreddamento non uniforme.
Le variazioni di spessore possono portare a imprecisioni dimensionali e compromette la qualità dei pezzi.
Fattori che influenzano il posizionamento del nucleo e della cavità

Il corretto posizionamento del nucleo e della cavità è fondamentale per garantire pezzi stampati di alta qualità e ottimizzare il processo di produzione.
Diversi fattori guidano questa decisione critica.
1. Geometria delle parti
Per le parti con forme complesse O tiri profondi, il posizionamento strategico del nucleo è essenziale.
Ciò consente di ottenere una riproduzione accurata di caratteristiche complesse, mantenendo al contempo l'integrità strutturale dello stampo.
2. Sistema di espulsione

Per facilitare la rimozione senza problemi, la parte deve rimanere sul lato con perni di espulsione mentre si raffredda.
Un posizionamento errato può causare l'adesione di parti alla metà sbagliata dello stampo, causando ritardi nella produzione e difetti.
3. Proprietà del materiale
IL tassi di restringimento le diverse resine influenzano le decisioni di posizionamento.
I materiali con restringimento maggiore potrebbero richiedere un supporto aggiuntivo o regolazioni della bozza per garantire dimensioni delle parti coerenti.
4. Efficienza del ciclo
Le sezioni più spesse del pezzo stampato tendono a trattenere il calore più a lungo.
Posizionare queste aree vicino canali di raffreddamento consente una dissipazione del calore più rapida, riducendo tempi di ciclo e prevenendo difetti come la deformazione.
Processi di produzione per nucleo e cavità
La creazione di nuclei e cavità prevede una serie di fasi di produzione precise e ben coordinate per garantire stampi funzionali e di alta qualità.
1. Lavorazione CNC

Lavorazione CNC è un elemento fondamentale della produzione di anime e cavità, consentendo la creazione di caratteristiche esterne ed interne precise.
Garantisce precisione dimensionale e costituisce la base per i processi successivi.
2. EDM (elettroerosione)

Elettroerosione è essenziale per la lavorazione dettagli intricati come scanalature sottili, nervature e fessure strette.
Questo processo eccelle laddove i metodi di lavorazione tradizionali falliscono, consentendo di ottenere componenti per stampi estremamente dettagliati.
3. Lucidatura e trattamento superficiale
La lucidatura migliora la superficie dello stampo, ottenendo finiture a specchio per parti chiare oppure aggiungendo superfici strutturate per ottenere effetti estetici specifici.
Un corretto trattamento superficiale prolunga anche la durata dello stampo.
4. Assemblaggio e stampaggio di prova

Una volta lavorati, il nucleo e la cavità vengono assemblati nella base dello stampo.
Stampaggio di prova viene eseguito per verificare che tutti i componenti si adattino correttamente e funzionino in modo ottimale, garantendo che lo stampo sia pronto per la produzione.
Sfide e soluzioni comuni
IL fabbricazione e utilizzo di anime e cavità nello stampaggio a iniezione presentano diverse sfide.
Affrontare queste problematiche garantisce la produzione di parti di alta qualità e prolunga la durata della muffa.
Usura del nucleo e della cavità
Cicli di stampaggio frequenti possono causare usura, riducendo la precisione nel tempo.
Soluzione: Impiegare materiali resistenti all'usura Piace acciaio rinforzato e condotta manutenzione ordinaria per mantenere la precisione e la funzionalità dello stampo.
Difetti durante l'espulsione

Angoli di sformo non corretti o perni di espulsione non allineati possono causare il bloccaggio o la deformazione dei pezzi durante l'espulsione.
Soluzione: Progettare con angoli di sformo sufficienti e garantire posizionamento corretto del perno di espulsione per facilitare il rilascio graduale delle parti.
Problemi di raffreddamento
Un raffreddamento non uniforme può causare deformazioni, segni di affondamentoo altri difetti nel prodotto finale.
Soluzione: Ottimizzare il disposizione del canale di raffreddamento per garantire dissipazione uniforme del calore, migliorando la qualità dei pezzi e riducendo i tempi di ciclo.
Buone pratiche per la progettazione di nuclei e cavità

Raggiungere stampi efficienti e durevoli richiede un'attenta pianificazione e il rispetto delle migliori pratiche.
Ecco come ottimizzare la progettazione del nucleo e della cavità:
Utilizzare il software CAD per simulazioni accurate
Strumenti come Flusso di stampo E Lavori solidi forniscono informazioni sul flusso dei materiali, sul restringimento e sul raffreddamento.
Queste simulazioni aiutano a garantire posizionamento ottimale e progettazione di nuclei e cavità.
Includere caratteristiche come nervature e sporgenze per la forza

Rinforzi strutturali come costole e bossoli migliorare la resistenza del pezzo e ridurre la probabilità di deformazioni.
Queste caratteristiche aiutano anche a distribuire uniformemente il materiale durante lo stampaggio.
Utilizzare uno spessore uniforme della parete per evitare difetti
Mantenimento coerente spessore del muro previene problemi come segni di affondamento, vuoti, o deformazione, assicurando che il pezzo finale soddisfi i requisiti estetici e strutturali.
Ispezionare e manutenere regolarmente le muffe
L'uso frequente può causare usura, riducendo la precisione dello stampo.
Ispezioni di routine E manutenzione prolungare la durata dello stampo e garantire una qualità costante nella produzione.
Domande frequenti su nucleo e cavità
Conclusione

Capire il nucleo e cavità è essenziale per la produzione di parti stampate a iniezione di alta qualità.
La loro progettazione precisa influisce sulla precisione dimensionale, sull'aspetto e sulla funzionalità complessiva.
Ottimizzando questi componenti dello stampo, i produttori possono ottenere una produzione efficiente e risultati superiori.
Se stai cercando un servizio affidabile servizi di stampaggio ad iniezione, siamo qui per aiutarti!
Contattaci oggi per discutere le esigenze del tuo progetto e ricevere una soluzione personalizzata, su misura per i tuoi obiettivi.
La posta Nucleo e cavità nello stampaggio a iniezione: guida definitiva è apparso per la prima volta su HITOP industriale.
]]>La posta Le 15 migliori aziende di stampaggio a iniezione di plastica negli Stati Uniti è apparso per la prima volta su HITOP industriale.
]]>Gli Stati Uniti ospitano alcune delle aziende di stampaggio a iniezione più avanzate e innovative al mondo e i produttori locali sono noti per il loro impegno verso la qualità, la precisione e l'efficienza.

In questo articolo mettiamo in evidenza le 15 principali aziende di stampaggio a iniezione di materie plastiche negli Stati Uniti, evidenziandone i punti di forza esclusivi, le tecnologie avanzate e il contributo a vari settori.
Che tu stia cercando un partner affidabile per servizi di stampaggio personalizzati o che tu voglia avere informazioni sui principali attori del settore, questo elenco offre una panoramica completa dei migliori produttori statunitensi.
Le migliori aziende di stampaggio a iniezione di plastica negli Stati Uniti
| Nome della ditta | Anno | Servizi |
| Xometria | 2013 | Stampa 3D, lavorazione CNC, stampaggio a iniezione, settore aerospaziale, automobilistico, elettronico |
| ProtoLabs | 1999 | Prototipazione rapida, produzione su richiesta, stampaggio a iniezione, lavorazione CNC, stampa 3D |
| Murray plastica | 2004 | Progettazione, ingegneria, creazione stampi e attrezzature, stampaggio ad iniezione di materie plastiche |
| Stampo MSI | 2005 | Stampi per iniezione plastica, stampaggio ad iniezione prototipi, stampaggio ad iniezione personalizzato, progettazione |
| Crescent Industries, Inc. | 1946 | Progettazioni di stampi per iniezione plastica, stampaggio a iniezione personalizzato, attrezzature, post-elaborazione |
| Decatur Stampi, Utensili e Ingegneria Inc. | 1966 | Produzione di stampi su vasta scala, attrezzature, prototipazione, produzione, lavorazione conto terzi |
| Jabil Inc. | 1966 | Stampaggio ad iniezione, progettazione elettronica, produzione, gestione del prodotto, materiali ingegnerizzati |
| Stampo in plastica universale | 1962 | Stampaggio a iniezione di materie plastiche, utensili, fabbricazione, assemblaggio, iniezione d'acqua, gestione del programma |
| GSH Industrie, Inc. | 1986 | Estrusione plastica, estrusioni alluminio e gomma, stampaggio ad iniezione, fabbricazione |
| Industrie Britech | 1984 | Stampaggio gomma, estrusione gomma e plastica, stampaggio ad iniezione di materie plastiche |
| Quattro Processi Ltd. | 1974 | Stampaggio ad iniezione, assemblaggio di pezzi, saldatura sonica, test di prodotto, gestione delle scorte |
| Plastica EVCO | 1964 | Progettazione di stampi personalizzati, stampaggio a iniezione di plastica, utensili |
| Modanatura Mack | 1920 | Stampaggio a iniezione di materie plastiche, fabbricazione di lamiere, lavorazione meccanica, produzione su contratto |
| Plastica Rex | 1971 | Stampaggio a iniezione di materie plastiche, costruzione di stampi, prototipazione, operazioni secondarie |
| HiTop industriale limitata | 2002 | Progettazione stampi personalizzati, prototipazione rapida, produzione in serie, assemblaggio, lavorazioni secondarie |
#1. Xometria.
Posizione: Washington DC Metro / Maryland
Tipo di azienda: Produzione
Anno di fondazione: 2013
Servizi principali: stampaggio a iniezione, stampa 3D, taglio laser, taglio a getto d'acqua e altri.

Fondata nel 2013, Xometria si trova a North Bethesda, Maryland, USA.
L'azienda è un ente pubblico che consente la lavorazione meccanica e la produzione utilizzando una piattaforma di quotazione supportata dall'intelligenza artificiale.
- Servizi: Xometry fornisce una gamma di servizi di produzione come Stampa 3D, Lavorazione CNC, stampaggio ad iniezione e altri. Tali servizi operano in settori quali quello aerospaziale, automobilistico ed elettronico.
- Capacità di produzione: L'Azienda si avvale di un'ampia rete di oltre 10.000 partner a livello globale. La fabbrica è in grado di produrre pezzi di precisione quasi illimitati in questa rete.
- Prodotti caldi: Xometry è un'azienda che produce parti personalizzate di alta qualità. Offrono soluzioni attraverso diversi processi di produzione personalizzati in base alle esigenze dei loro clienti.
- Aziende servite: I clienti serviti da Xometry provengono da vari settori, evidenziando il ruolo che svolgono nell'aiutare le aziende con diverse esigenze di produzione.
- Mercato di destinazione: I loro servizi sono perfetti per le aziende che necessitano di prototipazione rapida e soluzioni di produzione scalabili per accelerare lo sviluppo e la produzione del prodotto.
Xometry si dedica anche alla sostenibilità ambientale, collaborando con organizzazioni come Dot Neutral per mitigare le emissioni di carbonio prodotte dalle loro attività produttive.
Laboratorio di progettazione.
Posizione: Maple Plain, Stati Uniti
Tipo di azienda: Produzione
Anno di fondazione: 1999
Servizi principali: stampaggio a iniezione, lavorazione CNC, stampa 3D, lavorazione della lamiera.

ProtoLabs è stata fondata nel 1999 e la sua sede centrale si trova a Maple Plain, Minnesota.
Proto Labs è una società pubblica specializzata nella produzione digitale di prototipi personalizzati e parti di produzione su richiesta in diversi settori come medico, settore automobilistico, E aerospaziale.
- Servizi: Proto Labs è noto per i suoi servizi di prototipazione rapida e produzione su richiesta che utilizzano processi progressivi come lo stampaggio a iniezione, la lavorazione CNC, la stampa 3D e la fabbricazione di lamiere.
- Capacità di produzione: I loro sistemi di preventivazione e produzione automatici all'avanguardia hanno reso possibile la produzione economica di componenti di qualità commerciale. Questa tecnologia fornisce la perfetta integrazione della prototipazione con la produzione su vasta scala.
- Prodotti caldi: I principali prodotti dell'azienda sono parti personalizzate di alta precisione realizzate in plastica, metalli e gomma siliconica liquida e progettate per soddisfare le esigenze specifiche di vari settori.
- Aziende servite: Questa azienda offre a diversi clienti provenienti da tutti i grandi settori manifatturieri, tra cui l'elettronica, i macchinari industriali e l'assistenza sanitaria, la capacità di soddisfare le loro complesse esigenze.
- Mercato di destinazione: I loro clienti target sono aziende e ingegneri che necessitano di prototipazione rapida e soluzioni di produzione scalabili per promuovere lo sviluppo e l'innovazione del prodotto.
Proto Labs si distingue per la capacità di fornire soluzioni di produzione rapida con il massimo livello di precisione e produttività, pertanto è leader nella produzione digitale.
Plastica Murray.
Posizione: Gainesville, Georgia
Tipo di azienda: Produzione
Anno di fondazione: 2004
Servizi principali: stampaggio a iniezione, progettazione e ingegneria, progettazione stampi.

L'azienda Murray Plastic con sede a Gainesville, Georgia, è stata determinante nel settore dello stampaggio a iniezione di materie plastiche dal 2004. Con uno staff di circa 200-299 dipendenti, l'azienda è specializzata nella produzione di parti in plastica personalizzate.
- Servizi: I suoi servizi sono molto apprezzati in quanto coprono non solo la progettazione e l'ingegneria, ma anche la creazione di stampi e attrezzature stampaggio ad iniezione di materie plastiche. L'azienda è esperta nel convertire le idee iniziali in prodotti reali utilizzando moderni processi di progettazione e produzione.
- Capacità di produzione: È adatta alla piccola e grande produzione, alla precisione e all’innovazione. Impiegano la tecnologia più recente e processi ingegneristici precisi e controllano l'intero ciclo di produzione dal prototipo al prodotto finale.
- Prodotti caldi: Tra i loro prodotti interessanti ci sono gli espositori realizzati su misura in polistirolo riciclato, progettati specificatamente per l'esposizione di monete da collezione nel mercato del collezionismo.
- Aziende servite: Murray Plastic serve un ampio spettro di settori, il che li rende versatili e in grado di soddisfare molte esigenze personalizzate. Sono famosi per svolgere il loro lavoro in settori che richiedono elevata durabilità e precisione, ad esempio militare ed elettronico.
- Mercato di destinazione: Il loro mercato di riferimento è costituito da aziende che cercano parti in plastica di prima qualità e personalizzate, in particolare quelle con design intricati e complessi.
La fornitura di soluzioni end-to-end è un'area chiave che distingue il gruppo dagli altri sul mercato garantendo qualità e soddisfazione del cliente dalla progettazione fino alla produzione.
#4. Stampo MSI.
Posizione: 2045 S. Almont Ave, Imlay City
Tipo di azienda: Produzione
Anno di fondazione: 2005
Servizi principali: stampaggio a iniezione personalizzato, stampaggio a iniezione di prototipi, supporto alla progettazione e all'ingegneria.

Fondata nel 2005, Stampo MSI ha sede a Imlay City, Michigan, USA, ed è specializzata nello stampaggio a iniezione di materie plastiche personalizzate.
Con le sue radici a Detroit come società di consulenza e ingegneria al servizio dell'industria automobilistica, l'azienda ha sviluppato i suoi servizi per soddisfare requisiti industriali più ampi.
- Servizi: MSI Mold fornisce una gamma completa di servizi che comprende stampi per iniezione plastica, stampaggio a iniezione di prototipi, stampaggio a iniezione personalizzato, progettazione e ingegneria e altri servizi di assemblaggio. Si concentrano sul supporto durante l'intero ciclo di vita del prodotto, dall'ideazione alla produzione di massa.
- Capacità di produzione: MSI Mould è in grado di servire sia cicli di produzione piccoli che grandi e mantiene tutto processi di realizzazione degli stampi internamente garantendo un elevato livello di qualità ed efficienza. Dispongono di macchinari all'avanguardia in grado di accogliere complesse modifiche tecniche e ampie prove sugli stampi.
- Prodotti caldi: La Società è un esperto nella produzione parti in plastica personalizzate, che è caratterizzato da un'enfasi sulla precisione e sull'attenzione personale.
- Aziende servite: Focalizzata originariamente sul settore automobilistico, MSI Mould oggi soddisfa le esigenze di numerosi settori che richiedono componenti in plastica personalizzati.
- Mercato di destinazione: MSI si rivolge alle aziende che richiedono soluzioni personalizzate in parti in plastica, dalle piccole imprese alle grandi società industriali.
MSI Mould vanta le sue capacità interne e l'esperienza produttiva americana, concentrandosi sulla qualità, sul servizio clienti e sull'integrazione tecnologica per un'efficiente soddisfazione delle esigenze dei clienti.
#5. Crescent Industries, Inc.
Posizione: 70 East High StreetNew Freedom, PA 17349
Tipo di azienda: Produzione
Anno di fondazione: 1946
Servizi principali: stampaggio a iniezione personalizzato, progettazione stampi e DFM.

Crescent Industries, Inc. è una vecchia azienda fondata nel 1946 a New Freedom, Pennsylvania.
È specializzata nello stampaggio a iniezione di materie plastiche e produce parti in plastica stampate su misura di altissima qualità.
- Servizi: Crescent Industries fornisce servizi completi che vanno da progettazione di stampi per iniezione plastica allo stampaggio a iniezione personalizzato e tutto il resto, compresi gli utensili e la post-elaborazione, come il kitting e l'assemblaggio. La loro dedizione all'autoproduzione garantisce gli standard di qualità e produttività.
- Capacità di produzione: L'azienda è dotata di strutture avanzate che includono camere bianche di classe 10K e 100K, che consentono loro di affrontare progetti complessi per dispositivi medici, farmaceutici e dentistici. Utilizzano moderne tecniche di produzione come lo stampaggio a iniezione scientifica per offrire precisione e standard di qualità.
- Prodotti caldi: Crescent è un noto fornitore di parti in plastica personalizzate che serve in una vasta gamma di settori come quello medico, militare e industriale.
- Aziende servite: Coprono numerosi settori tra cui quello medico, farmaceutico e della difesa, rendendoli in grado di rispettare rigorosi standard di settore.
- Mercato di destinazione: Si concentra sui mercati della plastica stampata a iniezione personalizzata e di alta precisione, soprattutto nei casi in cui il bob richiede il rispetto di standard normativi altamente rigorosi.
#6. Decatur Stampi, utensili e ingegneria Inc.
Posizione: North Vernon, Stati Uniti
Tipo di azienda: Produzione
Anno di fondazione: 1966
Servizi principali: stampi di produzione, stampi prototipo, riparazione stampi e modifiche tecniche.

Decatur Stampi, Utensili e Ingegneria Inc. è stata fondata a North Vernon, negli Stati Uniti, nel 1966 e produce stampi a iniezione.
L'azienda ha iniziato con soli cinque dipendenti e si è sviluppata enormemente, facendo leva su una solida dedizione alla massima qualità e all'innovazione.
- Servizi: I servizi di Decatur Mould comprendono la produzione di stampi su larga scala, compresi utensili, prototipazionee produzione. Forniscono anche lavorazioni conto terzi e dispongono di una flotta di veicoli per consegne puntuali.
- Capacità di produzione: La loro struttura, che è stata recentemente ampliata, comprende moderne capacità produttive che includono celle di lavorazione automatizzate per una migliore qualità ed efficienza della produzione.
- Prodotti caldi: Sono rinomati per stampi precisi destinati a diverse applicazioni industriali.
- Aziende servite: Decatur Mould serve diversi settori con l'obiettivo di migliorare il vantaggio competitivo dei propri clienti con soluzioni di stampi di fascia alta.
- Mercato di destinazione: Il loro mercato principale è costituito dalle industrie che necessitano della produzione di stampi di qualità e di alta precisione necessari per la prototipazione rapida e soluzioni personalizzate.
L'azienda lavora 24 ore su 24 per gestire ordini urgenti e complicati allineandosi alle recenti tendenze tecnologiche per mantenerli competitivi.
Società anonima Jabil Inc.
Luogo: St. Petersburg, Florida, USA
Tipo di azienda: Produzione
Anno di fondazione: 1966
Servizi principali: produzione additiva, utensili da taglio.

Jabil Inc. è stata fondata nel 1966 e la sua sede principale è a St. Petersburg, Florida, USA.
È diventato un importante fornitore di servizi di produzione a livello mondiale, con oltre 236.000 dipendenti distribuiti in circa 100 sedi in più di 25 paesi in tutto il mondo.
- Servizi: Fornisce numerosi servizi diversi, come stampaggio a iniezione, progettazione elettronica, produzione e gestione completa del prodotto. È anche specialista in materiali ingegnerizzati, produzione additiva e soluzioni di automazione di precisione.
- Capacità di produzione: La Società è organizzata in due segmenti principali: servizi di produzione elettronica (EMS) e servizi di produzione diversificata (DMS). EMS di Jabil si occupa di elettronica di base focalizzata sull'informatica e sull'ingegneria, mentre DMS si occupa di scienze dei materiali e tecnologie sanitarie orientate alle soluzioni.
- Prodotti caldi: Svolge un ruolo importante nella produzione di parti complesse che vengono applicate in mercati quali quello automobilistico, sanitario, dei servizi cloud e dell'elettronica di consumo.
- Aziende servite: Jabil collabora con la maggior parte dei marchi più grandi del mondo, offrendo loro soluzioni di produzione specializzate adatte alle loro esigenze.
- Mercato di destinazione: Il loro mercato è costituito da aziende che cercano soluzioni di produzione di qualità per l’elettronica e la produzione di materiali personalizzati, in particolare quelle che necessitano di integrazione tecnologica avanzata ed efficienza della catena di fornitura.
Jabil si distingue per la sua ampia portata nel settore, le soluzioni innovative e la dedizione alle pratiche sostenibili tra i principali marchi globali e pertanto comunica il progresso nella produzione.
#8. Stampo universale in plastica.
Posizione: 13245 Los Angeles Street, Baldwin Park, CA
Tipo di azienda: Produzione
Anno di fondazione: 1962
Servizi principali: stampaggio a iniezione di materie plastiche, iniezione d'acqua, lavorazione e fabbricazione e altri.

Situato vicino a Los Angeles in California, Stampo universale per plastica (UPM) è stata fondata nel 1962. Come azienda leader nello stampaggio a iniezione di materie plastiche.
UPM è specializzata nella produzione di componenti di grandi dimensioni e offre un'ampia gamma di servizi per soddisfare le diverse esigenze del settore.
- Servizi: È uno specialista nello stampaggio a iniezione di materie plastiche, attrezzature e fabbricazione, assemblaggio e molte altre cose. Inoltre, offrono funzioni specializzate come l'iniezione d'acqua e la gestione completa del programma per semplificare il processo di produzione per i propri clienti.
- Capacità di produzione: La struttura dispone di un'elevata capacità infrastrutturale che copre oltre 127.000 piedi quadrati di area di produzione e magazzino con tecnologia robotica avanzata e diverse tecniche di stampaggio a iniezione. Questo design consente loro di affrontare in modo efficiente un'ampia varietà di esigenze dei clienti.
- Prodotti caldi: La loro produzione si basa su una varietà di componenti speciali su larga scala, noti per il loro tonnellaggio e la loro mescola elevati progettazione di stampi capacità.
- Aziende servite: Nei settori automobilistico, dei beni di consumo, dell'elettronica e della medicina, UPM offre i suoi servizi e la sua flessibilità in un'ampia gamma di servizi.
- Mercato di destinazione: Per i produttori che necessitano di stampaggio a iniezione di componenti di grandi dimensioni, durevole e di alta qualità. UPM fornisce soluzioni chiavi in mano per qualsiasi cosa, dalle idee di prodotto al lancio sul mercato.
Società controllata da GSH Industries, Inc.
Posizione: 15242 Foltz Industrial Pkwy Strongsville, Ohio 44136
Tipo di azienda: Produzione
Anno di fondazione: 1986
Servizi principali: estrusioni di plastica, estrusioni di alluminio, estrusione di gomma, stampaggio a iniezione.

GSH Industrie, Incè stata fondata nel 1986 e ha sede in Ohio; è nota per la sua tecnologia di stampaggio a iniezione personalizzato e per la sua competenza nell'estrusione di plastica, alluminio e gomma.
L'azienda ha sede in uno stabilimento in grado di soddisfare un'ampia gamma di esigenze produttive.
- Servizi: GSH Industries è specializzata in servizi completi come estrusione di plastica, estrusione di alluminio e gomma, stampaggio a iniezione e fabbricazione. Le capacità interne garantiscono il controllo sulla qualità e sulle tempistiche, aiutando in ogni fase, dalla progettazione alla produzione.
- Capacità di produzione: La struttura copre più di 40.000 piedi quadrati, rendendo così possibile la produzione di una vasta gamma di forme e profili estrusi. Utilizzano diversi metodi di produzione e possono eseguire in modo efficiente tirature di piccoli o grandi volumi.
- Prodotti caldi: Produce prodotti personalizzati per il mercato professionale, come forme estruse complesse e parti stampate ad iniezione di alta precisione.
- Aziende servite: Servono un'ampia base di clienti OEM diversificata in settori quali quello automobilistico, medico, edile e dei beni di consumo, dimostrando quindi la loro capacità di soddisfare tutti i tipi di specifiche e standard.
- Mercato di destinazione: GSH Industries si concentra sulle aziende che richiedono servizi personalizzati di estrusione e stampaggio di alta qualità che richiedono risultati accurati e basati sull'ingegneria.
#10. Industrie Britech.
Posizione: 2698 Willoughby Blvd. Stuart, FL 34994
Tipo di azienda: Produzione
Anno di fondazione: 1984
Servizi principali: stampaggio della gomma, estrusioni di gomma, stampaggio a iniezione di plastica.

Industrie Britech è stata fondata nel 1984 a Stuart, Florida.
Questa azienda produce componenti in gomma e plastica personalizzati, concentrandosi su servizi orientati al cliente e su una produzione di alta qualità.
- Servizi: Britech offre un'ampia gamma di capacità produttive quali stampaggio della gomma, estrusione di gomma e plastica e stampaggio a iniezione di materie plastiche. Sono riconosciuti dalla capacità di gestire ordini di natura personalizzata, adattando così ogni prodotto alle esigenze di un particolare cliente.
- Capacità di produzione: Britech utilizza processi e materiali di produzione di fascia alta, ad esempio EPDM, neoprene, nitrile e silicone, per realizzare prodotti come guarnizioni, guarnizioni, paraurtie tubi. Tutte le loro strutture sono in grado di gestire grandi e piccole produzioni.
- Prodotti caldi: I loro prodotti principali sono parti personalizzate in gomma e plastica che hanno molte applicazioni in diversi segmenti industriali.
- Aziende servite: Britech offre soluzioni a una vasta gamma di settori, tra cui quello automobilistico, edile, medico e dei beni di consumo, fornendo soluzioni innovative e affidabili.
- Mercato di destinazione: Concentrano i loro servizi su contesti aziendali che cercano di avere soluzioni personalizzate nella produzione di parti in gomma e plastica e danno molta enfasi alla conformità al controllo di qualità e all'assistenza al cliente.
Innovazione e qualità sono i tratti distintivi di Britech poiché investe continuamente nelle attrezzature più nuove e dispone della certificazione ISO 9001 che garantisce il rispetto dei più elevati standard del settore.
#11. Quattro Processi Ltd.
Posizione: 595 8th Street Valley Park, MO 63088
Tipo di azienda: Produzione
Anno di fondazione: 1974
Servizi principali: stampaggio a inserti, sovrastampaggio, stampaggio a iniezione a canale freddo.

Le attività di Quattro Processi Ltd. iniziato nel 1974 e situato a Valley Park, Missouri. Questa azienda è un fornitore stimato nel settore dello stampaggio a iniezione di materie plastiche ed è di proprietà di donne e a conduzione familiare.
- Servizi: Fornisce una vasta gamma di servizi come stampaggio ad iniezione, assemblaggio di parti, Saldatura sonicae test del prodotto, che iniziano da una fase iniziale di ideazione e progettazione e continuano fino alla prototipazione, alla produzione e allo stoccaggio. Sono riconosciuti per la loro abile gestione dell'inventario e per la fornitura di soluzioni di produzione end-to-end.
- Capacità di produzione: Le capacità produttive dell'Azienda sono orientate a fornire servizi di stampaggio ad iniezione di precisione. Sono in grado di gestire diversi cicli di produzione, sia brevi che lunghi, garantendo qualità e consegna puntuale dei prodotti.
- Prodotti caldi: La Società di Four Process Ltd. si concentra sulle parti in plastica ingegnerizzata, offrendo un processo strategico che include l'utilizzo di informazioni, tendenze e cambiamenti dei clienti.
- Aziende servite: Le partnership con aziende leader tra cui Rug Doctor dimostrano la loro dedizione all'eccellenza e alla soddisfazione del cliente. Ulteriore supporto alla loro reputazione sono le associazioni di lunga data che hanno con altri importanti attori del settore.
- Mercato di destinazione: Four Process Ltd. si concentra sulle industrie che necessitano di componenti stampati in plastica personalizzati e di alta precisione. Sono specializzati nell'offrire soluzioni che soddisfano specifiche esigenze industriali pur mantenendo qualità e affidabilità superiori.
Con oltre 45 anni di storia, continua ad adattarsi ai cambiamenti del mercato e alle richieste dei clienti in modo da poter essere un partner competitivo e ricercato nel mercato dello stampaggio a iniezione.
#12. Materie plastiche EVCO
Posizione: 121 EVCO Circle, DeForest, Wisconsin, USA
Tipo di azienda: Produzione
Anno di fondazione: 1964
Servizi principali: stampaggio a iniezione di materie plastiche, utensili, progettazione per la producibilità

Plastica EVCO è un affermato fornitore di servizi di progettazione e produzione di precisione.
Fondata nel 1964 e con sede a DeForest, nel Wisconsin, EVCO opera attraverso una rete globale di strutture all'avanguardia.
- Certificazioni:EVCO Plastics è certificata ISO 9001:2015, a garanzia della conformità agli standard qualitativi internazionali e dell'impegno verso il miglioramento continuo e l'innovazione.
- Servizi: EVCO offre una gamma completa di servizi, tra cui progettazione di stampi personalizzati, stampaggio a iniezione di plastica e utensili. La loro progettazione per la producibilità garantisce che i prodotti siano ottimizzati per una produzione efficiente e conveniente, mantenendo al contempo un'elevata qualità. Forniscono anche processi di assemblaggio e secondari per vari settori.
- Capacità di produzione:EVCO gestisce una capacità produttiva su larga scala con tecnologie avanzate e sistemi di automazione, soddisfacendo le esigenze di produzioni di grandi volumi e di progettazione di componenti complessi.
- Prodotti caldi: EVCO produce componenti chiave per settori quali quello medico, automobilistico, confezionee beni di consumo. Il loro portafoglio comprende parti di precisione che richiedono elevati standard di durata e qualità.
- Aziende servite:EVCO ha fornito stampi e prodotti per iniezione di plastica personalizzati a numerosi clienti globali con mercati importanti nel Nord America e oltre.
- Mercato di riferimento:L'azienda serve settori che richiedono elevata precisione e grande capacità produttiva, in particolare nei settori automobilistico, medico e dei beni di consumo.
EVCO Plastics offre servizi avanzati di stampaggio a iniezione, utensili personalizzati e progettazione, specializzandosi nella produzione di alta qualità per vari settori.
#13. Modanatura Mack

Posizione: 11 Lunar Drive, Woodbridge, CT 06525
Tipo di azienda: Produzione
Anno di fondazione: 1920
Servizi principali: stampaggio a iniezione di materie plastiche, produzione su contratto, progettazione e prototipazione
Modanatura Mack è un'azienda manifatturiera leader con una solida tradizione nello stampaggio a iniezione di materie plastiche e nella produzione su commissione.
Fondata nel 1920, l'azienda ha la sede centrale ad Arlington, nel Vermont, e ha diverse sedi negli Stati Uniti.
- Servizi: Mack Molding offre un'ampia gamma di servizi, tra cui lo stampaggio a iniezione di plastica, fabbricazione di lamiere, lavorazioni meccaniche e produzione su contratto. Le loro offerte includono anche progettazione per la producibilità, prototipazione rapida e servizi di finitura per garantire un ciclo di produzione completo per i loro clienti.
- Capacità di produzione: Mack Molding è specializzata nello stampaggio di pezzi di grandi dimensioni e nei processi di produzione avanzati, fornendo parti e assemblaggi di precisione per vari settori.
- Prodotti caldi: L'azienda serve settori chiave come dispositivi medici, prodotti industriali, trasporti ed energia. Il loro portafoglio include parti stampate a iniezione di alta qualità per applicazioni complesse.
- Aziende servite:Mack si è costruita una solida reputazione collaborando con importanti aziende nei settori medico, industriale e dei trasporti, offrendo loro soluzioni di produzione complete.
- Mercato di riferimento: Mack Molding si rivolge ai settori che richiedono una produzione su larga scala e in grandi volumi, con particolare attenzione alla precisione e alla qualità, in particolare nei settori medico e dei trasporti.
- Certificazioni: Mack Molding possiede le certificazioni ISO e rispetta rigorosi standard qualitativi, innovando costantemente per soddisfare le mutevoli esigenze del mercato.
Mack Molding è specializzata nello stampaggio a iniezione di pezzi in plastica di grandi dimensioni, nella produzione su contratto e nella prototipazione, al servizio dei settori medico e industriale.
#14. Plastica Rex
Posizione: 12515 NE 95th Street, Vancouver, Washington, USA
Tipo di azienda: Produzione
Anno di fondazione: 1971
Servizi principali: stampaggio a iniezione di materie plastiche, realizzazione di stampi, prototipazione

Plastica Rex è un'azienda a conduzione familiare specializzata in stampaggio a iniezione di materie plastiche, con sede a Vancouver, Washington.
Fondata nel 1971, l'azienda è specializzata nell'aiutare i clienti a dare vita ai loro progetti attraverso la progettazione e la produzione di stampi personalizzati.
- Servizi: Rex Plastics offre stampaggio a iniezione di plastica, fabbricazione di stampi, prototipazione e operazioni secondarie come assemblaggio e imballaggio. Il loro team di progettazione interno garantisce che i prodotti soddisfino tutte le specifiche prima della produzione di massa.
- Capacità di produzione: Rex Plastics è orgogliosa di costruire stampi durevoli, realizzati negli USA, con garanzia a vita. Si occupano sia di piccoli che di grandi volumi di produzione, con un'attenzione alla qualità.
- Prodotti caldi:Rex Plastics, al servizio di settori quali beni di consumo, medicina ed elettronica, produce una gamma di parti stampate a iniezione per diverse applicazioni.
- Aziende servite: Rex Plastics supporta OEM e startup, vantando un tasso di fidelizzazione dei clienti pari a 98% nell'ultimo decennio. I loro clienti spaziano in vari settori, in particolare nel Nord America.
- Mercato di riferimento:L'azienda si concentra sui settori che richiedono parti in plastica di alta qualità, come l'elettronica, i dispositivi medici e i prodotti di consumo.
- Certificazioni:Rex Plastics punta sulla qualità, garantendo la soddisfazione del cliente attraverso l'innovazione continua e il rispetto di elevati standard di settore.
Rex Plastics è un'azienda a conduzione familiare specializzata nello stampaggio a iniezione che offre soluzioni di progettazione di stampi personalizzati, prototipazione e produzione made in USA.
#15. HiTop Industriale.
Posizione: No.63, East Zhen An Road, Xiaobian, Changan, Dongguan City, Guangdong, Cina
Tipo di azienda: Produzione
Anno di fondazione: 2002
Servizi principali: stampaggio a iniezione, prototipazione rapida, pressofusione.

Società a responsabilità limitata industriale HiTop è un fornitore di servizi di progettazione e produzione di precisione.
Fondata nel 2002 e situata a Changan, nella città di Dongguan, in Cina, operiamo in una struttura di 18.000 metri quadrati.
Siamo un team di 330 esperti in grado di soddisfare le vostre esigenze in materia di ingegneria e produzione di materie plastiche.

- Servizi: HiTop offre una varietà di servizi dalla progettazione di stampi personalizzati, prototipazione rapida alla produzione in serie di stampaggio a iniezione di materie plastiche. Offriamo anche assemblaggio e lavorazione secondaria per altri settori.
- Capacità di produzione: La nostra capacità di produzione è di circa 800 set di stampi all'anno. Le dimensioni variano da 150x150mm a 3000x2500mm. I nostri stampi hanno un peso massimo di 35 tonnellate.
- Prodotti caldi: Siamo un produttore di parti chiave per industria automobilistica e degli elettrodomestici. Inoltre, il nostro portafoglio comprende prodotti per l'industria aeronautica, elettronica e medica.
- Aziende servite: HiTop fornisce stampi di alta qualità a oltre 3500 clienti in tutto il mondo. I mercati principali sono Giappone, Nord America ed Europa.
- Mercato di destinazione: I nostri mercati target sono i settori che richiedono alta precisione ed elevata capacità produttiva, in particolare automobilistico e aeronautico.
- Certificazioni: HiTop è un'azienda certificata ISO 9001:2008. Il rispetto di questi standard è il nostro unico concetto nella produzione dei migliori stampi e prodotti.
Il nostro obiettivo è offrire ai clienti un valore che superi le loro aspettative e garantire la loro soddisfazione tramite c
Conclusione:

Per concludere la nostra analisi dei principali aziende di stampaggio ad iniezione di materie plastiche Negli USA, diventa evidente che queste aziende restano leader nel trasformare l'innovazione con precisione.
L'impegno delle aziende nell'innovazione nel campo della tecnologia e della sostenibilità costituisce un altro punto di riferimento nel settore.
Tra questi leader, HiTop Industrial è il principale fornitore di servizi, che sfrutta una vasta conoscenza per produrre risultati eccellenti in un'ampia gamma di mercati.
Ti interessano soluzioni di produzione trasformative? Contatta HiTop Industrial per il tuo prossimo progetto.
Domande frequenti relative alle aziende di stampaggio a iniezione di materie plastiche
1. Chi è la più grande azienda di stampaggio a iniezione al mondo?
Secondo dati recenti, la più grande azienda di stampaggio a iniezione al mondo è Gruppo INEOS, un produttore globale di prodotti petrolchimici, prodotti chimici speciali e prodotti petroliferi. Hanno ampie capacità nello stampaggio a iniezione in vari settori.
2. Quanti stampatori a iniezione ci sono negli Stati Uniti?
Ci sono circa Da 1.200 a 1.500 aziende di stampaggio a iniezione operanti negli Stati Uniti. Queste aziende vanno dalle piccole imprese ai grandi produttori che servono mercati diversi.
3. Quale paese è il migliore per lo stampaggio a iniezione?
Cina è ampiamente considerato il miglior paese per lo stampaggio a iniezione grazie alla sua avanzata infrastruttura di produzione, alle capacità di produzione convenienti e alla vasta esperienza nella produzione di stampi e parti stampate di alta qualità.
Altri paesi noti per l'eccellenza nello stampaggio a iniezione sono gli Stati Uniti, la Germania e il Giappone.
4. Quale azienda è la migliore per una macchina per lo stampaggio a iniezione?
Arburg, Engel e Husky sono tra le migliori aziende note per la produzione di macchine per lo stampaggio a iniezione di alta qualità. Queste aziende sono rinomate per la loro tecnologia innovativa, affidabilità e servizi di supporto completi.
5. Chi produce stampi per stampaggio a iniezione in Cina?
HiTop industriale è una delle aziende leader in Cina specializzata nella progettazione e produzione di stampi per stampaggio a iniezione. Offrono una vasta gamma di servizi, tra cui progettazione di stampi, prototipazione, stampaggio a iniezione e assemblaggio del prodotto. Per maggiori informazioni visita HiTop industriale.
articoli Correlati
- Le 15 migliori aziende di stampaggio a iniezione di plastica negli Stati Uniti
- Le 13 migliori aziende di stampaggio a iniezione nel Regno Unito
- Consigliate 12 aziende cinesi di stampaggio a iniezione
- I 10 migliori produttori di stampaggio a iniezione di plastica in Messico
- Le 10+ migliori aziende di stampaggio a iniezione di plastica nel mondo
- I migliori produttori di macchine per stampaggio a iniezione
La posta Le 15 migliori aziende di stampaggio a iniezione di plastica negli Stati Uniti è apparso per la prima volta su HITOP industriale.
]]>La posta Tipi di giunti di saldatura: guida completa alle saldature e agli usi è apparso per la prima volta su HITOP industriale.
]]>I giunti di saldatura costituiscono la struttura portante di qualsiasi struttura saldata e garantiscono che i pezzi di metallo restino saldamente uniti tra loro.
Scegliere il giunto giusto è fondamentale perché ha un impatto diretto sulla forza, durata, E aspetto della saldatura finale.

Che si tratti di un semplice telaio o di un macchinario complesso, il giunto giusto fa la differenza.
In questa guida esploreremo le diverse tipi di giunti di saldatura, ognuno adatto a compiti e materiali specifici.
Comprendendone le caratteristiche e le applicazioni, sarai in grado di selezionare il giunto migliore per il tuo prossimo progetto e garantire un saldatura affidabile e duratura.
Che cosa è la saldatura?

La saldatura è il processo di unione di due o più pezzi di materiale, di solito metallo, applicando calore alle superfici fino al loro punto di fusione, consentendo loro di fondersi insieme.
Il processo crea un legame forte tra i materiali, rendendo la saldatura essenziale nella produzione, nell'edilizia e in molti altri settori.
Processi di saldatura

Ci sono vari processi di saldatura, ognuno adatto a compiti e materiali diversi. Ecco i metodi più comuni:
- Saldatura ad arco: Utilizza un arco elettrico per fondere il metallo nel giunto, creando un legame forte. Spesso utilizzato per materiali spessi.
- Saldatura a gas: Utilizza una fiamma generata da una torcia a gas per riscaldare e fondere il materiale. Ideale per piccole riparazioni e saldature precise.
- Saldatura a resistenza: Comporta l'applicazione di pressione e calore tramite resistenza elettrica, in genere utilizzata per unire materiali sottili come lamiera.
- Saldatura TIG (saldatura ad arco con gas di tungsteno): Utilizza un elettrodo di tungsteno non consumabile per produrre la saldatura, offrendo risultati precisi e puliti, soprattutto per materiali sottili.
- Saldatura MIG (saldatura ad arco con gas metallico): Un elettrodo a filo consumabile viene alimentato attraverso una pistola mentre un gas di protezione protegge la saldatura. Ideale per saldature rapide e ad alto volume.
Principi di base della saldatura
I principi chiave della saldatura si concentrano su come il metallo si fonde insieme. Ecco i concetti principali:
- Calore: Il calore viene applicato al metallo per portarlo al suo punto di fusione, facendo sì che il materiale si ammorbidisca e si fonda. La temperatura giusta è fondamentale per una saldatura forte.
- Fusione:Il calore fa sì che i bordi del metallo si fondano e si mescolino tra loro, creando una giunzione senza soluzione di continuità una volta raffreddato.
- Raffreddamento: Dopo la fusione, il metallo fuso si raffredda e si solidifica, formando un legame forte. Il processo di raffreddamento deve essere controllato per evitare difetti come crepe o deformazioni.
Panoramica rapida sui tipi di giunti di saldatura

1. Saldatura a giunto di testa

UN saldatura a giunto di testa consiste nell'unire due pezzi di metallo estremità a estremità o bordo a bordo.
Questo tipo di giunzione è una delle tecniche di saldatura più comuni e semplici, in cui i pezzi vengono allineati sullo stesso piano.
La saldatura unisce i due bordi senza necessità di sovrapposizione, rendendola un'opzione versatile ed efficiente per numerose attività di saldatura.
Applicazioni
I giunti di testa sono frequentemente utilizzati in saldatura di tubi, lavorazione della lamiera, E costruzioni a telaio.
Sono ideali per le situazioni in cui è richiesta una giunzione a filo e resistente, come l'unione di grandi pannelli piani o sezioni in strutture pesanti.
Industrie come costruzione, costruzione navale, E oleodotti di solito si affidano ai giunti di testa per la loro integrità strutturale.
Vantaggi
IL giunto a testa offre diversi vantaggi:
- Giunti forti e a filo: I pezzi metallici sono allineati direttamente, consentendo una finitura liscia.
- Preparazione minima dei bordi: A differenza di altri tipi di giunti, i giunti di testa richiedono in genere una preparazione minore, il che può far risparmiare tempo e risorse. Il giunto è semplice, spesso necessita solo di una semplice smussatura dei bordi per una migliore penetrazione della saldatura.
Sottotipi

Esistono diverse varianti del giunto di testa, ciascuna adatta a diverse applicazioni.
I sottotipi più comuni includono:
- Culo quadrato: La forma più semplice in cui i bordi sono allineati perpendicolarmente l'uno all'altro. Ideale per materiali sottili dove non è necessaria la penetrazione completa.
- Testa smussata: I bordi sono smussati per consentire una penetrazione più profonda della saldatura, rendendolo ideale per materiali più spessi.
- J-Groove Butt: Un bordo è smussato e l'altro rimane piatto, spesso utilizzato per giunti ad alta resistenza.
- U-Groove Butt: Entrambi i bordi sono smussati con una scanalatura più profonda, garantendo una forte penetrazione e adatti per applicazioni pesanti.
Considerazioni chiave
Fattori che influenzano la scelta del giunto di testa:
- Spessore del materiale: I materiali più spessi richiedono scanalature più complesse, come smussatura O Scanalatura a U.
- Preparazione del solco: Il modo in cui vengono preparati i bordi (ad esempio tramite smussatura) può influenzare la resistenza della saldatura, in particolare nei materiali più spessi.
- Condizioni di carico: Se il giunto deve sopportare sollecitazioni significative, potrebbe essere necessaria una preparazione aggiuntiva o scanalature più profonde per garantirne la durata.
Problemi comuni e come evitarli:
- Penetrazione incompleta: Ciò si verifica quando la saldatura non penetra completamente nel giunto, indebolendo il legame. Per evitarlo, assicurarsi che il corretto disegno della scanalatura E parametri di saldatura (calore, velocità, ecc.) vengono utilizzati.
- Distorsione: Quando il metallo si deforma a causa del calore, può influenzare l'allineamento dei pezzi. Previeni la distorsione utilizzando serraggio corretto, controllo del calore, E preriscaldamento i materiali ove necessario.
2. Saldatura a giunto d'angolo

IL saldatura a giunto d'angolo viene utilizzato per unire due pezzi di metallo a angolo retto, formando una saldatura di forma triangolare all'intersezione.
Questo tipo di saldatura è estremamente versatile e ampiamente utilizzato in tutti i settori industriali grazie alla sua semplicità ed efficacia nel creare connessioni resistenti e durature.
Applicazioni

I giunti a filetto si trovano comunemente in telai strutturali, staffe metalliche, E assemblee dove sono richiesti collegamenti perpendicolari.
Sono particolarmente utili nelle applicazioni che richiedono connessioni rapide e resistenti, come costruzione di mobili, telai per macchine, E staffe di supporto.
Vantaggi
IL saldatura a giunto d'angolo offre diversi vantaggi che lo rendono una scelta ideale in vari scenari:
- Non è richiesta alcuna preparazione dei bordi: A differenza di altri giunti, le saldature d'angolo possono essere applicate direttamente ai materiali, risparmiando tempo e riducendo la complessità.
- Veloce da applicare: Le saldature d'angolo sono rapide e semplici, il che le rende efficienti per lavori ad alto volume.
- Forti connessioni perpendicolari: Offrono un'eccellente resistenza meccanica per unire pezzi con angoli di 90 gradi.
Usi comuni
I giunti a filetto sono ampiamente utilizzati in tutti i settori:
- Costruzione del telaio: Creazione di strutture portanti per edifici, macchinari o ponti.
- Fabbricazione di mobili: Edificio sedie, tavoli, O unità di scaffalatura con giunture forti e stabili.
- Staffe metalliche: Aggiunta di supporto o fissaggio di componenti in progetti meccanici e di costruzione.
3. Saldatura a sovrapposizione

IL saldatura a sovrapposizione consiste nella sovrapposizione di due pezzi di metallo, con la saldatura applicata lungo l'intersezione.
È ideale per collegare componenti con diversi spessori, garantendo un legame affidabile per numerose applicazioni di lamiere e riparazioni.
Applicazioni

- Fabbricazione di lamiere: Comunemente usato in condotti, contenitori, E pannelli della carrozzeria del veicolo.
- Riparazioni: Perfetto per riparare sezioni danneggiate o rinforzare strutture esistenti.
- Unione di spessori diversi: Utile quando si lavora con materiali da sottili a spessi, garantendo una connessione solida.
Vantaggi
- Versatile per spessori: Gestisce efficacemente spessori di materiali diversi, offrendo flessibilità nel design.
- Più forte dei giunti a testa in scenari specifici: Fornisce ulteriore supporto grazie al design sovrapposto.
- Bassa richiesta di preparazione: Riduce la necessità di una preparazione approfondita dei bordi, risparmiando tempo e fatica.
Sottotipi
- Saldatura a smusso-scanalatura: Ideale per una migliore penetrazione nelle sovrapposizioni più spesse.
- Saldatura a svasatura-smusso-scanalatura: Utilizzato per materiali sottili che si allargano verso l'esterno.
- Saldatura a J: Offre una penetrazione profonda con un deposito di saldatura minimo.
Considerazioni chiave
- Corrosione e lacerazione lamellare: I materiali sovrapposti possono intrappolare umidità e detriti, aumentando il rischio di corrosioneL'utilizzo di trattamenti anticorrosione e di metodi di pulizia adeguati può attenuare questi problemi.
- Migliori pratiche: Assicurarsi che i pezzi sovrapposti siano a filo e privi di spazi vuoti per evitare concentrazione di stressI giunti sovrapposti sono più efficaci in applicazioni con carichi da leggeri a medi, dove lo stress estremo non è un problema.
4. Saldatura del giunto angolare

UN saldatura ad angolo collega due pezzi di metallo a Angolo di 90°, formando un angolo.
È versatile e ampiamente utilizzato in applicazioni che richiedono integrità strutturale e angoli precisi.
Applicazioni

- Costruzione del telaio: Essenziale per creare robustezza montature in metallo nei progetti di arredamento, attrezzature e strutture.
- Contenitori e scatole: Questi sono comunemente usati in fabbricazione di scatole di metallo, ad esempio involucri elettrici e contenitori di stoccaggio.
Vantaggi
- Veloce da installare: Richiede una preparazione minima ed è facile da montare.
- Elevata resistenza meccanica: Ciò è particolarmente vero per giunti ad angolo chiuso, che forniscono capacità portante migliorata.
Applicazioni comuni
I giunti angolari sono ampiamente utilizzati nei settori che richiedono connessioni angolari precise, ad esempio costruzione di scatole di metallo, quadri, E fabbricazione di lamiere.
Tipi di giunti angolari
Giunti angolari aperti: I due bordi si incontrano in un angolo, lasciando uno spazio visibile che forma un A forma di VAdatto per materiali più sottili ma richiede una saldatura attenta per evitare bruciare.
- Giunti angolari chiusi: Un bordo è a filo con l'altro, creando un giunto sigillato. Fornisce maggiore resistenza meccanica, ideale per applicazioni ad alto stress.
Migliori pratiche
- Evitare il burn-through: Per giunti angolari aperti, utilizzo minore apporto di calore E aumentare la velocità di viaggio per evitare di danneggiare i materiali più sottili.
- Garantire un corretto montaggio: Un corretto allineamento e il fissaggio del giunto con saldature a punti aiutano a ridurre al minimo distorsione durante il processo di saldatura.
5. Saldatura del giunto di bordo

UN saldatura di giunzione del bordo collega i bordi di due pezzi di metallo paralleli.
Questo giunto è ideale per applicazioni a basso stress, ad esempio fabbricazione di lamiere, dove la forza non è il requisito primario.
Applicazioni
- Serbatoi: Utilizzato per creare bordi lisci e sigillati nei serbatoi metallici.
- Pannelli: Comunemente usato nell'unione lamiere per rivestimenti, coperture e pannelli decorativi.
- Strutture che richiedono connessioni di bordo: Ideale per silenziatori, condotti, E involucri leggeri.
Vantaggi
- Design semplice: Richiede una preparazione minima, rendendola facile da saldare.
- Versatilità: Adatto per materiali in fogli, consentendo connessioni senza soluzione di continuità senza dover effettuare lavori di bordatura estesi.
Buone pratiche per i giunti dei bordi
- Assicurare bordi puliti: Rimuovere i contaminanti per evitare porosità e garantire un legame forte.
- Utilizzare una corretta preparazione dei bordi: Per materiali più spessi, preparazione dei bordi come smussatura o scanalatura può migliorare la penetrazione.
- Controllo dell'apporto di calore:Il calore eccessivo può deformare i materiali sottili solitamente utilizzati nelle giunzioni dei bordi.
6. Saldatura a T

UN Saldatura a T si forma quando due pezzi di metallo vengono uniti a Angolo di 90°, creando un Struttura a forma di T.
Questo locale è noto per il suo forza E versatilità ed è spesso utilizzato in applicazioni strutturali e pesanti.
Applicazioni
- Quadri strutturali: Fornisce stabilità alle strutture e ai telai degli edifici.
- Collegamenti dei tubi: Sono comunemente utilizzati nelle intersezioni di tubazioni e condotti.
- Produzione di attrezzature: Integrale per l'assemblaggio di macchinari e attrezzature industriali.
Vantaggi
- Preparazione minima: Spesso i bordi possono rimanere inalterati, velocizzando il processo di saldatura.
- Alta versatilità: Efficace in posizioni di saldatura piane, orizzontali, verticali e persino sopraelevate.
- Forza: Offre un'eccellente resistenza meccanica, soprattutto se saldato su entrambi i lati.
Tipi comuni di saldatura a T
- Saldatura a scanalatura smussata: Ideale per materiali più spessi, garantisce una penetrazione più profonda.
- Saldatura a filetto: Il più comune per i giunti a T; rapido e resistente per la maggior parte delle applicazioni.
- Saldatura a svasatura-smusso-scanalatura: Adatto per materiali più sottili con bordo smussato.
- Saldatura a fusione: Garantisce una penetrazione completa per la massima resistenza nelle aree critiche.
Considerazioni chiave per le saldature a T
- Prevenire lo strappo lamellare: Garantire una corretta penetrazione nella radice della saldatura per ridurre la concentrazione di sollecitazioni.
- Posizionamento della saldatura: Concentrare le saldature sul lato soggetto a sollecitazione per evitare guasti.
- Angolo di lavoro: Usa un Angolo di 45° affinché la torcia o l'elettrodo ottengano una penetrazione uniforme su entrambi i pezzi metallici.
Scegliere il giunto di saldatura giusto per il tuo progetto

La selezione del giunto di saldatura perfetto per il tuo progetto è un passaggio fondamentale che ha un impatto forza, durata, E aspetto del prodotto finale.
Ecco i fattori chiave che possono orientare la tua decisione:
Tipo di materiale #1

Materiali diversi, come acciaio inossidabile, alluminio, O acciaio al carbonio, hanno proprietà uniche che influenzano la scelta del giunto di saldatura. Ad esempio:
- Acciaio inossidabile: Spesso saldato con Processi TIG o MIG per garantire saldature pulite e precise.
- Alluminio: Richiede particolare attenzione a causa della sua sensibilità al calore; in genere funziona meglio con la saldatura TIG.
Condizioni di carico #2
Valutare le esigenze strutturali e le esigenze di portata del giunto:
- Giunti a T: Adatto per applicazioni con carichi pesanti, in particolare in strutture strutturali.
- Saldature a filetto: Perfetto per carichi moderati, ma potrebbe richiedere rinforzo in ambienti ad alto stress.
#3 Considerazioni estetiche

Nei progetti in cui l'aspetto conta, come mobili o oggetti decorativi, la finitura della saldatura gioca un ruolo significativo:
- Giunti a testa: Fornisce una finitura liscia e uniforme, ideale per le superfici visibili.
- Saldature a filetto: Offrono connessioni forti ma potrebbero richiedere una rettifica aggiuntiva per ottenere un aspetto pulito.
Configurazione congiunta #4
La progettazione del giunto influenza direttamente il tipo di saldatura richiesta:
- Giunti a testa: Adatto alle superfici piane che necessitano di una finitura uniforme.
- Giunti sovrapposti: Ideale per materiali sovrapposti, in particolare nella lavorazione della lamiera.
- Giunti angolari: Comune per telai e involucri che richiedono connessioni a 90°.
Livello di abilità e equipaggiamento #5
Anche l'esperienza del saldatore e gli strumenti a disposizione influiscono sulla scelta:
- I principianti potrebbero trovare saldature a cordone nei giunti a T o nei giunti a sovrapposizione più facili da gestire.
- Tecniche avanzate come Scanalatura a J o scanalatura a U la saldatura richiede maggiore precisione e attrezzature specializzate.
Difetti dei giunti di saldatura e come evitarli

Anche i saldatori più abili incontrano difetti di saldatura, ma comprendere i problemi comuni e le loro soluzioni può aiutare a garantire risultati di alta qualità.
Di seguito sono riportati i difetti più frequenti e i modi per prevenirli.
Difetti comuni di saldatura

Porosità: Il gas rimane intrappolato nella saldatura, creando delle cavità deboli. Ciò spesso deriva da una schermatura impropria del gas o dei contaminanti sulla superficie metallica, compromettendo la resistenza e la durata del giunto.
Penetrazione incompleta: La saldatura non riesce a estendersi attraverso l'intero spessore del giunto, indebolendo la connessione. Ciò si verifica in genere quando i parametri di saldatura, come l'apporto di calore o la preparazione della scanalatura, sono inadeguati per materiali più spessi.
Distorsione: Il calore eccessivo durante la saldatura provoca deformazioni o disallineamenti delle parti metalliche. Ciò è particolarmente comune nei materiali sottili o quando il controllo del calore è gestito male durante la saldatura.
Lacerazione lamellare: Si formano crepe interne lamiere di acciaio laminato sotto stress elevato, solitamente in giunti con materiali sovrapposti. Una progettazione scadente dei giunti e una distribuzione non corretta del carico aggravano questo problema.
Metodi di prevenzione
Selezione corretta del materiale: Scegli materiali compatibili con il processo di saldatura e le condizioni di carico. Ciò aiuta a ridurre al minimo problemi come lo strappo lamellare e garantisce la resistenza del giunto sotto sforzo.
Preparazione del bordo: Modellare i bordi in modo appropriato per il tipo di giunto. I bordi smussati o opportunamente scanalati migliorano la penetrazione e la resistenza della saldatura, specialmente in materiali spessi come quelli nei giunti di testa.
Apporto termico controllato: Gestire attentamente i livelli di calore per evitare surriscaldamenti o sottoriscaldamenti. Un corretto apporto di calore riduce la distorsione e garantisce una fusione adeguata sia nei materiali spessi che in quelli sottili.
Gas di protezione adeguato: Utilizzare il tipo e la portata corretti di gas di protezione per prevenire la porosità. Assicurarsi che l'area di saldatura sia pulita e priva di contaminanti prima di iniziare.
Ispezione e collaudo: Ispezionare regolarmente le saldature per individuare crepe, disallineamenti o imperfezioni. Metodi di test non distruttivi, come ultrasonico o test con liquidi penetranti, aiutano a identificare difetti nascosti.
Domande frequenti sulle giunzioni di saldatura
Conclusione

Conoscere i diversi tipi di giunti di saldatura è essenziale per scegliere la tecnica più adatta al tuo progetto.
Ogni giunto offre vantaggi unici, a seconda del materiale, delle condizioni di carico e della resistenza desiderata della saldatura.
La scelta corretta dei giunti garantisce saldature durature, resistenti e di alta qualità.
Se stai cercando pressofusione affidabile servizi o necessità soluzioni di saldatura esperte, non esitate a Contattaci.
Il nostro team è pronto a fornirti soluzioni personalizzate per le tue esigenze specifiche.
Contattaci oggi stesso per iniziare!
Articoli correlati sulla saldatura
La posta Tipi di giunti di saldatura: guida completa alle saldature e agli usi è apparso per la prima volta su HITOP industriale.
]]>La posta Sistemi di raffreddamento per stampaggio a iniezione: metodi e approfondimenti progettuali è apparso per la prima volta su HITOP industriale.
]]>In stampaggio a iniezione, il raffreddamento è una fase critica, che costituisce circa 60-70% dell'intero tempo di ciclo.
Durante questa fase, la plastica fusa si raffredda e si solidifica all'interno dello stampo, determinando la forma finale e la qualità del prodotto.

Il processo di raffreddamento ha un impatto diretto sull' velocità e precisione della produzione, motivo per cui ottimizzarla è fondamentale per ottenere risultati costanti.
Un raffreddamento efficiente riduce i tempi di ciclo, aiutando i produttori a produrre più parti in meno tempo.
Ottimizzando il tuo sistema di raffreddamento, puoi minimizzare i difetti, come la deformazione o segni di affondamentoe migliorare complessivamente qualità del prodotto.
Inoltre, la riduzione del tempo di raffreddamento porta a costi energetici inferiori e più in alto efficienza produttiva, rendendolo un fattore critico per migliorare i profitti.
Tipi di metodi di raffreddamento dello stampaggio a iniezione

Sistema di raffreddamento ad aria
In un sistema di raffreddamento ad aria, ventilatori o soffiatori fanno circolare l'aria attorno allo stampo, contribuendo a dissipare il calore generato durante il processo di stampaggio a iniezione.
Quando l'aria scorre attraverso lo stampo, trasporta calore, raffreddando gradualmente il materiale al suo interno.
Professionisti:
- Conveniente: I sistemi di raffreddamento ad aria sono relativamente poco costosi da installare e utilizzare, il che li rende un'opzione conveniente per molti produttori.
- Configurazione semplice: Questi sistemi sono facili da installare e richiedono una manutenzione minima, riducendo l'investimento iniziale e i costi operativi correnti.
- Adatto per stampi meno complessi: Ideale per stampi più semplici con meno dettagli, dove il controllo preciso della temperatura è meno critico.
Contro:
- Meno efficiente del raffreddamento ad acqua: L'aria ha una conduttività termica inferiore a quella dell'acqua, il che significa che può impiegare più tempo per raffreddare lo stampo, con conseguenti tempi di ciclo più lenti.
- Precisione limitata per il controllo della temperatura: Mentre il raffreddamento ad aria funziona bene in scenari di base, ha difficoltà a mantenere il controllo preciso della temperatura necessario per stampi complessi o molto dettagliati.
Sistema di raffreddamento ad acqua

In un sistema di raffreddamento ad acqua, l'acqua fredda circola attraverso i canali all'interno dello stampo.
L'acqua assorbe calore dallo stampo attraverso conduzione, trasferendo il calore lontano dal materiale plastico, garantendo un processo di raffreddamento più uniforme e controllato.
Professionisti:
- Assorbimento di calore superiore: L'acqua ha un'elevata conduttività termica, il che significa che assorbe il calore in modo più efficace, accelerando il processo di raffreddamento.
- Eccellente controllo della temperatura: Il raffreddamento ad acqua garantisce un controllo preciso della temperatura, rendendolo ideale per stampi che richiedono un raffreddamento costante, in particolare in parti complesse o intricate.
- Ideale per stampi complessi: Particolarmente adatto per stampi con caratteristiche dettagliate o geometrie complesse, in cui il raffreddamento uniforme è fondamentale per evitare difetti.
Contro:
- Costi iniziali più elevati: L'installazione di un sistema di raffreddamento ad acqua richiede un investimento iniziale più elevato, che comprende l'installazione delle linee di raffreddamento e delle relative apparecchiature.
- Maggiore manutenzione richiesta: Nei sistemi ad acqua possono accumularsi calcare, alghe o altri contaminanti, rendendo necessaria una manutenzione regolare per garantirne il corretto funzionamento.
- Complessità di configurazione: La progettazione e l'installazione dei canali di raffreddamento ad acqua possono essere più complesse, in particolare per stampi con geometrie dettagliate o non convenzionali.
Tecniche di raffreddamento avanzate
Raffreddamento conforme

Raffreddamento conforme comporta la progettazione di canali di raffreddamento che seguono la geometria esatta della parte stampata, garantendo raffreddamento uniforme anche in zone difficilmente raggiungibili.
Questa tecnica rappresenta un notevole miglioramento rispetto ai metodi di raffreddamento tradizionali, in particolare per le parti complesse.
Vantaggi del raffreddamento conforme:
- Efficienza di raffreddamento migliorata: Seguendo la forma del pezzo, i canali di raffreddamento possono raffreddare lo stampo in modo più uniforme e rapido, riducendo il tempo di ciclo e migliorando la produttività complessiva.
- Rischio ridotto di difetti: Il raffreddamento uniforme riduce al minimo le possibilità di deformazioni, segni di cedimento, e altro difetti superficiali che può verificarsi quando il raffreddamento non è uniforme.
- Miglioramento della qualità dei componenti: Grazie a un controllo più preciso della temperatura, è più probabile che le parti presentino proprietà meccaniche costanti, migliorando la durata e la funzionalità.
- Ideale per geometrie complesse: Il raffreddamento conforme può raggiungere aree che i metodi tradizionali non possono raggiungere, rendendolo perfetto per stampi con dettagli intricati, sottosquadrio pareti sottili.
Applicazioni:

- Stampi con geometrie complesse: Particolarmente efficace per stampi con dettagli intricati o forme complesse, dove i metodi di raffreddamento tradizionali risultano insufficienti.
- Parti per l'industria automobilistica e aerospaziale: Utilizzato per garantire un raffreddamento uniforme in componenti ad alta precisione che richiedono sia integrità strutturale che qualità estetica.
- Produzione di dispositivi medici: Ideale per parti che richiedono elevata qualità e uniformità, come strumenti chirurgici o componenti medicali.
Raffreddamento tradizionale

Il raffreddamento tradizionale utilizza le basi canali di raffreddamento creato attraverso tecniche convenzionali come perforazione O fresatura.
Questi canali sono solitamente dritti e sono progettati per raffreddare stampi di design più semplici.
Questo metodo è più conveniente e facile da implementare, ma è meno adatto a parti con geometrie intricate o complesse.
Componenti principali dei sistemi di raffreddamento per stampaggio a iniezione
Deflettori

Deflettori sono piastre metalliche all'interno dei canali di raffreddamento che reindirizzano il flusso del refrigerante.
Forzando il refrigerante a cambiare direzione, i deflettori aumentano la superficie esposta allo stampo caldo, che migliora la distribuzione del calore e promuove raffreddamento più efficiente.
Questo flusso migliorato introduce anche turbolenza, che aiuta a accelerare la dissipazione del calore.
Negli stampi con forme complesse o sezioni più spesse, i deflettori sono particolarmente utili per garantire che ogni area venga raffreddata uniformemente, prevenendo raffreddamento non uniforme che possono causare difetti come la deformazione.
Bollitori

Bollitori sono piccoli tubi inseriti nei canali di raffreddamento, che creano un percorso attraverso il quale il refrigerante può fluire e risalire attraverso il tubo.
Questa azione di gorgogliamento introduce turbolenza nel flusso del refrigerante, migliorando la effetto rinfrescante.
I gorgogliatori sono particolarmente efficaci nelle zone dello stampo che non hanno accesso diretto ai canali di raffreddamento.
Creando turbolenza, espongono una maggiore quantità di refrigerante alla superficie dello stampo, migliorando il trasferimento di calore e garantendo raffreddamento costante in zone difficili da raggiungere.
Perni termici

Perni termici sono cilindri pieni di fluido posizionati nei canali di raffreddamento. Migliorano il trasferimento di calore tramite cicli tra gas E fasi liquide.
Raffreddandosi all'interno del perno, il gas si condensa in liquido, sottraendo calore allo stampo.
Questo cambiamento di fase è altamente efficace a conduzione del calore lontano dal materiale dello stampo, rendendo perni termici particolarmente utile in aree con elevate concentrazioni di calore o forme complesse.
Senza spazi vuoti d'aria tra il perno e lo stampo, i perni termici forniscono ottima conduzione del calore, migliorando ulteriormente il processo di raffreddamento e garantendo temperatura uniforme dello stampo.
Principi di progettazione del sistema di raffreddamento
Posizionamento dei canali di raffreddamento

IL posizionamento dei canali di raffreddamento è fondamentale per garantire che lo stampo si raffreddi in modo uniforme ed efficiente.
I canali di raffreddamento devono essere posizionati come il più vicino possibile alle parti più spesse dello stampo.
Ciò è importante perché le sezioni più spesse tendono a trattenere il calore più a lungo, con conseguente tempi di raffreddamento più lunghi e potenziale difetti del prodotto come deformazioni o restringimenti non uniformi.
Posizionando i canali vicino a queste aree spesse, il calore viene allontanato più efficacemente, riducendo il tempo di raffreddamento e migliorare la stabilità dello stampo.
Questo posizionamento strategico aiuta a creare un distribuzione uniforme della temperatura attraverso l'intero stampo, portando a parti di qualità superiore e efficienza del ciclo migliorata.
Dimensione uniforme del canale

Per prestazioni ottimali, è essenziale che il canali di raffreddamento mantenere un diametro costante in tutto lo stampo.
Ciò garantisce il flusso del refrigerante uniformemente E efficientemente attraverso il sistema.
Se le dimensioni dei canali variano, può verificarsi una distribuzione non uniforme del refrigerante, con conseguente raffreddamento incoerente e tempi di ciclo più lunghi.
Per mantenere un flusso costante ed evitare squilibri di raffreddamento, è fondamentale progettare canali che siano uniforme in taglia, consentendo un movimento fluido del refrigerante e trasferimento di calore efficace su tutto lo stampo.
Selezione dei materiali
La scelta di Materiale per lo stampo è un altro fattore chiave per l'efficienza del sistema di raffreddamento.
Utilizzando materiali conduttivi sia per i componenti dello stampo che per quelli del sistema di raffreddamento può essere significativamente migliorare il trasferimento di calore, accelerando il processo di raffreddamento.
Materiali con elevata conduttività termica, come alcuni metalli, consentono al calore di passare rapidamente dalla parte stampata al refrigerante.
Ciò riduce i tempi di raffreddamento, riduce al minimo il consumo di energia e aiuta a mantenere una qualità costante del prodotto durante l'intero ciclo di stampaggio.
La scelta del materiale giusto è essenziale per prestazioni ottimali del sistema di raffreddamento, soprattutto in stampi con geometrie complesse.
Difetti comuni causati da un raffreddamento scadente
Deformazione

Deformazione si verifica quando alcune aree dello stampo si raffreddano in modo non uniforme, causando la piegatura o la deformazione del pezzo.
Ciò è particolarmente problematico per le parti con dimensioni variabili spessori delle pareti.
Le sezioni più spesse trattengono il calore più a lungo, mentre le aree più sottili si raffreddano più rapidamente, provocando stress interni che possono causare deformazione o deformazioni.
Segni di lavandino

Segni di lavandino sono depressioni che si formano sulla superficie di una parte stampata, in particolare in sezioni più spesse.
Questi segni sono causati da raffreddamento lento in queste zone, dove il materiale rimane allo stato fuso più a lungo rispetto alle sezioni più sottili.
Quando il pezzo si raffredda, il materiale si contrae, creando fossette o rientranze visibili.
Vesciche e getti

Vesciche si verifica quando aria o gas rimane intrappolato all'interno dello stampo durante l'iniezione e un raffreddamento insufficiente consente al gas di espandersi, formando bolle sollevate sulla superficie del pezzo.
Getto si verifica quando la plastica fusa entra nello stampo troppo rapidamente, causandone il rapido raffreddamento e la formazione di striature o linee visibili sullo stampo. superficie della parte.
Entrambi i difetti sono solitamente causati da scarsa efficienza di raffreddamento o alto velocità di iniezione.
Ottimizzazione dei sistemi di raffreddamento per l'efficienza

Progettazione di canali di raffreddamento efficienti
IL progettazione e posizionamento dei canali di raffreddamento sono fondamentali per garantire raffreddamento uniforme in tutto lo stampo.
I canali progettati correttamente dovrebbero essere posizionati vicino a parti spesse dello stampo per ridurre i tempi di ciclo e prevenire difetti.
Posizionare strategicamente i canali nelle aree con l'accumulo di calore più significativo aiuta a raggiungere raffreddamento più veloce E migliora l'efficienza produttiva.
La precisione nella progettazione consente inoltre allo stampo di raffreddarsi in modo uniforme, prevenendo deformazione E segni di affondamento nel prodotto finale.
Utilizzo del raffreddamento conforme

Raffreddamento conforme è un punto di svolta quando si tratta di ottimizzazione dei sistemi di raffreddamento per stampi complessi.
Creando canali di raffreddamento che seguono la forma esatta del pezzo, assicura raffreddamento uniforme ovunque, anche nelle zone difficili da raggiungere.
Questo metodo riduce difetti come deformazioni e segni di cedimento e in modo significativo migliora la qualità delle parti.
È particolarmente utile per le muffe con geometrie intricate dove i sistemi di raffreddamento tradizionali sarebbero meno efficaci.
Strumenti e tecnologie avanzate

Per approfondire ulteriormente ottimizzare l'efficienza del raffreddamento, strumenti come sconcertanti, gorgogliatori, E perni termici può essere integrato nel sistema di raffreddamento.
Sconcertanti reindirizzare il flusso del refrigerante, aumentando la superficie di trasferimento del calore e migliorandone la distribuzione.
Bollitori introducono turbolenza nel flusso del refrigerante, essenziale per una migliore dissipazione del calore nelle aree con canali di raffreddamento limitati.
Perni termici, riempiti con un fluido termoconduttore, aiutano ad allontanare il calore dallo stampo, accelerando il processo di raffreddamento.
Insieme, questi strumenti migliorano controllo della temperatura e ridurre il tempo di ciclo complessivo, portando a maggiore efficienza e una migliore qualità del prodotto.
Manutenzione e risoluzione dei problemi dei sistemi di raffreddamento

Manutenzione regolare
Una manutenzione regolare è essenziale per garantire il tuo sistema di raffreddamento per stampaggio a iniezione funziona con la massima efficienza.
Pulizia dei canali di raffreddamento e verificando se c'è qualcosa blocchi o segni di usura aiutano a mantenere un flusso costante e impediscono l'accumulo di sporcizia o detriti che potrebbero impedire il trasferimento del calore.
Ispezione di guarnizioni, connessioni e tubi flessibili La prevenzione di perdite o deterioramenti è fondamentale anche per prevenire costose riparazioni e tempi di fermo.
Eseguendo una manutenzione regolare, è possibile estendere la durata della vita del tuo sistema di raffreddamento ed evita guasti imprevisti che potrebbero compromettere la tua programmazione produttiva.
Suggerimenti per la risoluzione dei problemi

Eccone alcuni problemi comuni che possono verificarsi con i sistemi di raffreddamento per stampaggio a iniezione, insieme a suggerimenti per la risoluzione dei problemi per aiutarli ad affrontarli:
Canali di raffreddamento intasati: Se il flusso del refrigerante sembra ridotto, controllare che non vi siano ostruzioni o blocchi. Utilizzare bacchette di pulizia o aria compressa per eliminare i detriti, oppure valutare di lavare il sistema con una soluzione detergente per rimuovere l'accumulo.
Perdite nel sistema di raffreddamento: Le perdite sono solitamente causate da guarnizioni scadenti o tubi flessibili danneggiati. Ispezionare regolarmente tutti i raccordi, le guarnizioni e i tubi. Sostituire immediatamente qualsiasi parte usurata per prevenire perdite di refrigerante e inefficienza del sistema.
Flusso di refrigerante inefficiente: Se il refrigerante non scorre correttamente, controllare che non vi siano sacche d'aria o un cattivo design del canale. Assicurarsi che la pompa e i filtri siano puliti e in buone condizioni di funzionamento. Regolare la portata del refrigerante, se necessario, per un assorbimento ottimale del calore.
Raffreddamento non uniforme: Se alcune parti dello stampo non si raffreddano uniformemente, i canali potrebbero essere mal progettati o disallineati. Rivalutare il posizionamento del canale di raffreddamento e prendere in considerazione l'utilizzo raffreddamento conforme per di più stampi complessi.
Domande frequenti sul sistema di raffreddamento per stampaggio a iniezione
Conclusione

In conclusione, l'ottimizzazione sistemi di raffreddamento per stampaggio a iniezione è fondamentale per migliorare tempo di ciclo, qualità del prodottoe nel complesso efficienza produttiva.
Una progettazione adeguata, la scelta del metodo di raffreddamento e la manutenzione possono prevenire difetti e aumentare la produttività, garantendo risultati costanti e di alta qualità sia per stampi complessi che per parti semplici.
Se stai cercando il massimo servizi di stampaggio ad iniezione O prodotti stampati di alta qualitànon esitate a contattarci.
Il nostro team è specializzato nella progettazione di sistemi di raffreddamento efficienti, garantendo che i vostri componenti siano realizzati con precisione e durata.
Contattaci oggi per saperne di più!
articoli Correlati
La posta Sistemi di raffreddamento per stampaggio a iniezione: metodi e approfondimenti progettuali è apparso per la prima volta su HITOP industriale.
]]>La posta Ottimizzazione del cilindro di stampaggio a iniezione: capacità, progettazione e suggerimenti è apparso per la prima volta su HITOP industriale.
]]>Quando pensi a stampaggio a iniezione, la prima cosa che probabilmente ti viene in mente è la macchina e i suoi vari componenti.
Tuttavia, una delle parti più critiche dell'intero processo è la barile per stampaggio a iniezione.

Il barile è il luogo in cui il materiale plastico grezzo viene inserito, riscaldato e fuso prima di essere iniettato in uno stampo per formare il prodotto finale.
È una parte fondamentale del processo di stampaggio, influenzando direttamente la qualità E efficienza dell'operazione.
Cos'è un cilindro per stampaggio a iniezione?

Il cilindro per stampaggio a iniezione è essenzialmente un camera lunga e cilindrica che ospita la vite, che fonde e sposta la plastica verso lo stampo.
La sua funzione principale è quella di garantire che il materiale venga riscaldato alla giusta temperatura per l'iniezione, fornendo al contempo una quantità sufficiente pressione per forzare la plastica fusa nelle cavità dello stampo.
Senza l'efficace funzione della canna, il processo di stampaggio non sarebbe in grado di ottenere i risultati desiderati, sia che si tratti di precisione progettazione della parte, uniformità, O forza.
Sfide principali nell'ottimizzazione della canna

Sebbene la canna sia un componente essenziale, per realizzarla correttamente è necessario superare alcune sfide.
Ecco le principali aree su cui concentrarsi quando si ottimizza una canna:
Efficienza: L'obiettivo è usare la canna nel modo più efficace possibile. Un uso eccessivo della capacità della canna può portare a risultati incoerenti e usura, mentre un uso insufficiente potrebbe non sfruttare appieno il potenziale della macchina.
Indossare: L'attrito e il calore costanti possono causare usura sia alla canna che alla vite, il che nel tempo può portare a danni significativi e riparazioni costose. Ciò rende ancora più importante la scelta del materiale giusto per la canna e il suo mantenimento in buone condizioni.
Controllo della temperatura: Mantenere la giusta temperatura all'interno della botte è fondamentale per uniformità di fusioneTroppo calore o troppo poco calore possono influenzare la qualità dei tuoi pezzi, causando difetti Piace svasare o incoerente spessore del muro.
Compatibilità dei materiali:Il tipo di materiale stampato gioca un ruolo importante nell'ottimizzazione della canna. Resine diverse richiedono temperature, pressioni e strategie di fusione diverse. Comprendere i requisiti specifici del materiale con cui si sta lavorando può aiutare a evitare inutili sforzi del cilindro e migliorare i risultati dello stampaggio.
Comprendere la capacità del barile e il suo impatto
Quando si tratta di stampaggio a iniezionela capacità del barile è uno dei fattori più importanti che incidono direttamente sulla qualità, l'efficienza e la longevità delle vostre operazioni.
L'importante è assicurarsi di utilizzare la canna nel modo più efficiente possibile: né troppo né troppo poco.
Ma quanta parte della canna bisogna effettivamente usare?
Utilizzo ideale della capacità della canna: l'intervallo ottimale è 25% a 65%

Nel mondo dello stampaggio a iniezione, il punto dolce per l'utilizzo della capacità della canna rientra in genere tra Da 25% a 65%.
Rimanendo entro questo intervallo è possibile raggiungere il miglior equilibrio tra efficienza e prestazioni.
Perché questa gamma è così importante?
La chiave è evitare di sovraccaricare la canna, il che può causare materiale non fuso E problemi di uniformità di fusione.
L'utilizzo di una quantità insufficiente di cilindro potrebbe comportare uno spreco di energia e ridurre l'efficacia del ciclo di stampaggio a iniezione.
Restando entro i limiti Capacità da 25% a 65% gamma, si garantisce che il materiale si muova senza problemi nel cilindro e si fonda in modo uniforme, il che è fondamentale per ottenere pezzi di alta qualità.
Rischi di un uso eccessivo della capacità della canna

È facile supporre che utilizzando una canna più grande si incrementi la produzione, ma non è sempre così.
L'uso eccessivo della capacità del barile può comportare una serie di problemi che potrebbero finire per causare più danni che benefici:
Materiale non fuso: Quando il barile è troppo pieno, non c'è abbastanza spazio per la vite per miscelare, comprimere e fondere correttamente il materiale. Ciò può portare a pellet non fusi o fusione incompleta, con conseguente parti difettose che non soddisfano gli standard qualitativi.
Uniformità di fusione incoerente: La fusione deve essere uniforme per garantire una corretta formatura. Un uso eccessivo della capacità del cilindro può causare il surriscaldamento di alcune parti del materiale mentre altre rimangono troppo fredde. Ciò si traduce in una scarsa uniformità della fusione, causando difetti come svasare (imperfezioni superficiali) e punti deboli nel prodotto finito.
Usura eccessiva delle viti: Un barile che viene utilizzato oltre la sua capacità ottimale mette a dura prova la vite. L'attrito extra del materiale costringe la vite a lavorare di più, portando a usura prematuraNel tempo, ciò può comportare costose riparazioni o addirittura la necessità di sostituire completamente le viti.
Spiegazione della regola 65%: perché il superamento di questo limite può invitare la "legge di Murphy"

Potresti aver sentito parlare di Legge di Murphy, che afferma: "Tutto ciò che può andare storto, andrà storto".
Per quanto riguarda la capacità della canna, questo è assolutamente vero.
La regola 65% è una linea guida che sconsiglia di superare 65% della capacità totale della canna.
Ecco perché:
Sezione di alimentazione abbreviata: Quando si supera la capacità consigliata, il sezione feed (dove il materiale viene introdotto per la prima volta) viene essenzialmente "accorciato". Questo perché il materiale in eccesso spinge verso l'alto nella zona di transizione, dove avviene la fusione. La sezione di alimentazione non è progettata per fondere la plastica, ma solo per immetterla nel cilindro. Quando troppo materiale viene spinto in questa sezione, non ha abbastanza tempo o spazio per fondere correttamente il materiale, portando a qualità di fusione incoerente.
Calore latente di cristallizzazione: Alcuni materiali, in particolare resine semicristalline, avere un alto calore latente di cristallizzazione, il che significa che non si sciolgono facilmente. Quando si supera la capacità ottimale del barile, è molto più difficile raggiungere la temperatura e la pressione necessarie per superare questa barriera energetica. Ciò si traduce in materiale non fuso che non scorre correttamente nello stampo, causando difetti.
Aumento dell'attrito:Quando spingi la canna al limite, attrito aumenta tra il materiale e la parete della canna. Questa frizione extra può danneggiare la canna e la vite e aumentare l'usura di questi componenti. usura eccessiva può causare guasti e ridurre notevolmente la durata di vita delle apparecchiature.
La sezione di alimentazione della canna
IL sezione feed della canna svolge un ruolo fondamentale nel processo di stampaggio a iniezione, anche se potrebbe sembrare una parte semplice della macchina.
Comprendere come funziona la sezione di alimentazione e perché è così importante può aiutarti a ottimizzare le prestazioni della tua canna e a garantire risultati fluidi e costanti.
Ruolo della sezione di alimentazione: introduzione all'alimentazione dei materiali e alla pre-fusione

La sezione di alimentazione è la prima parte del cilindro in cui entra in contatto il materiale.
La sua funzione primaria non è quella di sciolto il materiale ma a foraggio nelle fasi successive del processo di stampaggio.
In questa sezione, i pellet o granuli di plastica vengono introdotti nel barile e compresso per avviare il processo di fusione.
Il materiale viene spinto in avanti dalla vite rotante, che inizia a guasto i pellet e li trasformano in uno stato fuso.
Sebbene la sezione di alimentazione non sciolga completamente la plastica, la prepara comprimendo i granuli e aumentando la temperatura attraverso l'attrito e l'energia meccanica.
Questa preparazione è essenziale affinché il materiale passi senza problemi nel sezione di transizione, dove avviene la maggior parte dello scioglimento.
Temperatura corretta della gola di alimentazione: l'importanza di mantenere calda la gola di alimentazione

Uno dei fattori più critici nelle prestazioni della sezione di alimentazione è l' temperatura della gola.
Se questa zona è troppo fredda, sostanze volatili (come l'aria e l'umidità) possono condensarsi all'interno della canna, causando problemi come splay e bolle nel prodotto finito.
D'altra parte, se è troppo caldo, può causare l' pellicola fusa per formarsi prematuramente, intrappolando aria e sostanze volatili all'interno della massa fusa e portando a difetti superficiali.
La temperatura ideale della gola di alimentazione dovrebbe essere abbastanza caldo da consentire ventilazione efficiente di aria e materiali volatili.
Mantenere una temperatura calda in questa sezione aiuta a garantire che l'aria fuoriesca efficacemente dalla canna, riducendo il rischio di difetti.
Ciò contribuisce anche a un flusso più fluido del materiale nella sezione di transizione, dove avviene la corretta fusione.
Una buona regola pratica è quella di scaldare la gola al livello giusto (né troppo caldo, né troppo freddo) per garantire un'alimentazione fluida del materiale nel barile.
Ottenendo questa temperatura corretta, ti assicuri qualità costante nelle tue parti stampate.
Impatto della sezione di alimentazione sottoutilizzata: problemi quando la sezione di alimentazione viene accorciata dal riempimento eccessivo del barile

Quando il barile è troppo pieno, accade qualcosa di importante alla sezione di alimentazione: si abbreviato.
Ciò avviene perché il materiale in più proveniente dalla canna spinge verso l'alto nella zona di transizione, riducendo lo spazio disponibile affinché la sezione di alimentazione possa svolgere correttamente la sua funzione.
Perché questo è un problema?
Alimentazione inefficiente: Con una sezione di alimentazione accorciata, non c'è abbastanza spazio per comprimere adeguatamente il materiale e prepararlo per la fusione. La sezione di alimentazione è progettata per comprimere gradualmente i pellet e avviare il processo di fusione, ma se c'è troppo materiale nella canna, il la sezione feed diventa inefficaceIl materiale non ha il tempo o lo spazio necessari per fondersi correttamente, portando a qualità di fusione incoerente nelle fasi successive del processo.
Materiale non fuso: Quando la sezione di alimentazione viene accorciata, alcuni pellet potrebbero non essere completamente preparati prima di raggiungere la zona di transizione. Ciò può portare a materiale non fuso che può influenzare il uniformità della fusione e danno luogo a difetti come punti deboli O imperfezioni superficiali nella parte modellata.
Maggiore usura delle attrezzature: Il riempimento eccessivo del barile non solo influisce sulla sezione di alimentazione, ma mette anche inutilmente stress sulla viteLa vite è costretta a lavorare di più per spostare il materiale in eccesso, portando a usura aumentata e potenzialmente un durata di vita ridotta della tua attrezzatura. Ciò è particolarmente vero nella sezione di alimentazione, dove si verifica un elevato attrito tra il materiale e la parete del cilindro.
Progettazione e struttura della canna
Il design e la struttura del cilindro per stampaggio a iniezione sono fondamentali per le sue prestazioni.
Che tu scelga un canna integrale o un barile combinato, il materiale utilizzato e il tipo di liner svolgono un ruolo critico nella botte durata, resistenza all'usurae nel complesso efficienza.
In questa sezione esploreremo in dettaglio questi importanti aspetti, aiutandoti a prendere decisioni consapevoli sulla configurazione della tua canna.
Canne integrali vs. combinate
Esistono due tipi principali di progettazione della canna: barili integrali E barili combinati.
Ognuno di essi presenta vantaggi e sfide, quindi è fondamentale comprendere come funzionano per scegliere l'opzione migliore per le proprie esigenze di stampaggio a iniezione.
Canne integrali:
- Benefici: UN canna integrale è un pezzo unico e unificato che offre alta precisione E facilità di montaggioPoiché è realizzato in un unico pezzo di materiale, è più facile mantenere una consistenza uniforme profilo di riscaldamento lungo la sua lunghezza. Le canne integrali forniscono anche maggiore stabilità durante il processo di stampaggio a causa della loro costruzione uniforme. Il materiale trasferisce il calore in modo più uniforme, il che è fondamentale per prevenire punti caldi e garantire una temperatura di fusione uniforme.
- Sfide: Lo svantaggio è che le canne integrali possono essere più costoso da produrre a causa della maggiore precisione richiesta durante la produzione. Inoltre, possono essere più difficili da riparare se la canna è danneggiata, poiché è un pezzo unico.
Barili combinati:
- Benefici: UN barile combinato è costituito da più sezioni che sono imbullonate insieme. Questa struttura è spesso più versatile E conveniente per operazioni più piccole o stampaggio sperimentale. La possibilità di modificare la lunghezza del cilindro o di adattarlo a diverse esigenze di lavorazione può essere un enorme vantaggio, soprattutto per stampi personalizzati o tirature limitate.
- Sfide:La sfida principale con le botti combinate è la cucitura creato dove le sezioni sono unite. Queste cuciture possono portare a riscaldamento non uniforme, con il risultato di gradienti di temperatura che possono influenzare la consistenza della fusione. Inoltre, i barili combinati spesso subiscono maggiore perdita di calore a causa di queste giunzioni, che possono ridurre l'efficienza energetica.
Nella scelta tra barili integrali e combinati, è importante considerare le esigenze di produzione, il budget e il materiale richiesto. precisione in stampaggio.
Selezione dei materiali

Il materiale della canna è uno dei fattori più importanti per determinarne la prestazione E durata.
UN materiale della canna di alta qualità garantisce una qualità di fusione costante, riduce l'usura e aumenta la durata complessiva dell'attrezzatura.
Ecco alcuni materiali chiave comunemente utilizzati nei cilindri per stampaggio a iniezione:
Barili in acciaio:
Acciaio standard (ad esempio, acciaio 45, 40Cr): i barili in acciaio sono ampiamente utilizzati per la loro rapporto costo-efficacia E durata adeguata per applicazioni generali.
Tuttavia, le canne in acciaio standard possono soffrire di usura e corrosione, soprattutto quando si modellano materiali abrasivi o corrosivi.
Canne bimetalliche:

Barili bimetallici combinare un anima in acciaio al carbonio con uno strato esterno di metallo legato, ad esempio cromo O nichel.
Questi barili offrono resistenza all'usura superiore E resistenza alla corrosione, rendendoli ideali per la lavorazione di materiali abrasivi come plastica riempita di vetro O resine rinforzate con fibra di vetro.
IL costruzione bimetallica assicura che la canna mantenga la sua integrità strutturale fornendo al contempo un ulteriore strato di protezione contro l'usura e la corrosione.
Tuttavia, potrebbero arrivare a un prezzo più alto rispetto alle normali botti in acciaio.
Leghe avanzate:
Leghe avanzate, come Xaloy O Inconel, sono spesso utilizzati nello stampaggio ad alte prestazioni dove resistenza all'abrasione E resistenza alla corrosione sono critici.
Questi materiali sono progettati per resistere condizioni estreme, ad esempio estrusione ad alta velocità o l'uso di riempitivi inorganici.
Queste leghe sono spesso saldabile E colabile, rendendoli facili da utilizzare nel processo di costruzione della canna.
Possono gestire alte temperature senza perdere la loro integrità strutturale e possono resistere all'usura molto meglio dei materiali tradizionali.
Quando si seleziona un materiale per la canna, considerare fattori come abrasività del materiale in lavorazione, il temperatura in cui avviene la formatura e la durata di vita prevista della canna.
Optare per materiali più avanzati potrebbe comportare un costo iniziale più elevato, ma potrebbe far risparmiare denaro nel lungo periodo grazie a usura ridotta E prestazioni migliorate.
Rivestimenti per barili

Rivestimenti per barili sono un altro componente essenziale che migliora la durata E resistenza all'usura della canna.
Questi rivestimenti vengono inseriti nella canna per fornire un strato protettivo che riduce gli effetti dell'usura causati dal passaggio di materiali abrasivi.
Rivestimenti in carburo di tungsteno:

Carburo di tungsteno è uno dei materiali più durevoli disponibili per applicazioni resistenti all'usura.
Quando utilizzato come rivestimento per cilindri di stampaggio a iniezione, carburo di tungsteno fornisce eccezionale resistenza all'abrasione, rendendolo ideale per la gestione resine abrasive Piace polimeri riempiti di vetro O compositi in fibra di carbonio.
La durezza del carburo di tungsteno prolunga notevolmente la durata della canna, riducendo la frequenza delle sostituzioni e i relativi costi.
Benefici: Ha un alto punto di fusione, consentendogli di gestire alte temperature senza degradazione. Inoltre, impedisce eccessivi Indossare causata dall'attrito tra il materiale e la parete della canna.
Rivestimenti bimetallici:
Rivestimenti bimetallici combinare i vantaggi di acciaio ad alta resistenza E materiali in lega.
Questi rivestimenti sono progettati per resistere a entrambi Indossare E corrosione, in particolare nei processi di stampaggio che coinvolgono riempitivi abrasivi O altamente corrosivo resine.
Il componente in lega è generalmente posizionato al fronte di fusione (l'area più soggetta a usura), garantendo che la canna possa resistere alle condizioni più difficili senza degradarsi nel tempo.
Benefici: Questi rivestimenti offrono una migliore durata, garantendo che la canna possa sopportare le applicazioni di stampaggio più difficili senza usura o guasti significativi.
Come il riempimento eccessivo influisce sulla qualità della fusione

Riempire eccessivamente il cilindro di stampaggio a iniezione può sembrare un modo efficiente per aumentare la produzione, ma può avere gravi conseguenze su entrambi qualità di fusione E longevità della vite.
In questa sezione esploreremo l'impatto negativo del riempimento eccessivo, compresi i problemi che crea con uniformità di fusione E usura della vite, nonché le sfide specifiche poste dai diversi tipi di resine.
Impatto sulla fusione del materiale e sull'usura della vite
Quando il capacità della canna viene spinto oltre il suo limite ottimale, compromette sia l' processo di fusione e il prestazioni della viteEcco perché:
Incongruenze di fusione:
Riempire eccessivamente il barile costringe il sezione feed operare sotto pressione, il che riduce la sua capacità di funzionare correttamente pre-fusione il materiale prima che raggiunga il zona di transizione.
Ciò spesso si traduce in fusione incoerente, causando la permanenza di parte del materiale non sciolto mentre altre parti diventano surriscaldato.
Poiché il materiale viene immesso nel barile a un volume maggiore di quello progettato, non ha abbastanza tempo per fondere uniformemente, portando a scarsa qualità di fusione.
IL resina può esibire punti freddi O punti caldi, che potrebbe portare a difetti come deformazione, bolle, O punti deboli nella parte modellata.
Usura eccessiva delle viti:
IL volo della vite è progettato per gestire un volume specifico di materiale e quando tale volume viene superato, la vite subisce più usura di quanto previsto.
Ciò accade perché la vite lavora di più per elaborare più materiale, il che si traduce in aumento dell'attrito tra la vite e la parete della canna.
Erosione della vite è una conseguenza comune del riempimento eccessivo.
Poiché la vite sfrega contro la parete della canna con forza eccessiva, consuma il metallo, il che può eventualmente portare a deformazione O fallimento della vite.
A sua volta, ciò può portare a ulteriori costi di manutenzione e anche tempo di inattività.
Differenze di comportamento tra resine semicristalline e resine amorfe
Non tutte le resine si comportano allo stesso modo quando si tratta di processo di fusione, E semicristallino E amorfo Ognuna delle resine presenta sfide specifiche.
Comprendere come reagiscono al riempimento eccessivo e quanta energia extra è richiesta per determinati materiali è fondamentale per garantire qualità di fusione ottimale.
Resine semicristalline (ad esempio, polietilene, polipropilene):

Resine semicristalline non sciogliersi uniformemente come resine amorfe.
Invece, rimangono rigido finché non raggiungono il loro temperatura di fusione.
A differenza dei materiali amorfi, che iniziano ad ammorbidirsi e a scorrere gradualmente, i materiali semicristallini necessitano di una quantità significativa di energia extra per superare i loro calore latente di cristallizzazione.
Questa è l'energia necessaria per rompere i legami molecolari e passare dallo stato solido a quello liquido.
Sfida con il riempimento eccessivo: Quando si riempie eccessivamente il barile con resine semicristalline, il sezione feed diventa troppo corto per fornire il calore e la pressione necessari per avviare il processo di fusione. Ciò può portare a materiale non fuso essere spinto in avanti, creando difetti nel prodotto finale e accelerando usura della vite poiché ha difficoltà a elaborare questi materiali.
Resine amorfe (ad esempio ABS, polistirene):
Resine amorfe sono più facili da fondere rispetto alle resine semicristalline.
Iniziano ad ammorbidirsi non appena vengono riscaldati, rendendoli meno dipendenti dal controllo preciso di Calore E pressione.
Mentre il riempimento eccessivo porta ancora a problemi come materiale non fuso O tensione della vite, l'impatto non è così grave come con le resine semicristalline.
I materiali amorfi non richiedono molta energia per fondersi e tendono a scorrere più agevolmente una volta raggiunto il punto di fusione.
Fattori chiave per ottimizzare le prestazioni della canna
Ottimizzazione prestazioni della canna è fondamentale per raggiungere risultati coerenti qualità di fusione, efficienza energeticae minimizzando Indossare.
Diversi elementi e sistemi di progettazione contribuiscono a garantire che la canna funzioni al meglio.
In questa sezione ci concentreremo sull'importanza di scanalature, disegni conici, porte di alimentazione, E sistemi di raffreddamento/riscaldamento per ottimizzare le prestazioni complessive del vostro cilindro per stampaggio a iniezione.
Scanalature e design conico

Il design del sezione feed e le sue caratteristiche interne influenzano direttamente il flusso del materiale attraverso il cilindro.
Due degli elementi più importanti da considerare sono scanalature longitudinali e il cono della canna.
Scanalature longitudinali:
Scanalature nella sezione feed sono progettati per ridurre l'attrito tra il Materiale e il muro di botte.
Queste scanalature creano dei canali che aiutano a guidare il materiale attraverso la canna in modo più fluido ed efficiente.
Riducendo l'attrito, le scanalature aiutano migliorare il flusso dei materiali e ridurre l'energia necessaria per fondere la resina.
Queste scanalature aiutano anche a sfiatare l'aria E sostanze volatili in modo più efficace, riducendo la probabilità di difetti quali bolle O svasare.
Con un flusso di materiale più efficiente, il vite può operare con meno resistenza, riducendo l'usura e prolungando la durata della vostra attrezzatura.
Design conico della canna:
IL cono nella botte, soprattutto nella zona di transizione, aiuta con la compressione del materiale mentre si sposta dal sezione feed al sezione di misurazione.
La conicità riduce leggermente il volume della canna mentre il materiale si muove, aumentando la pressione e facilitando una migliore fusione.
Una conicità ben progettata aiuta a garantire che il materiale sia distribuito uniformemente compresso E riscaldato mentre si sposta verso la sezione di misurazione, risultando più coerente qualità di fusione.
Se la conicità è troppo ripida o poco profonda, può creare flusso inefficienze E degradazione del materiale.
Progettazione della porta di alimentazione

IL porta di alimentazione è un altro componente fondamentale del cilindro di stampaggio a iniezione che svolge un ruolo fondamentale nel flusso dei materiali e nell'efficienza operativa.
IL forma E posizione della porta di alimentazione può avere un impatto significativo sulla qualità del tuo processo di stampaggio.
Forma ottimale:
La forma della porta di alimentazione deve essere progettata per consentire assunzione di materiale regolare e prevenire problemi come colmare (dove il materiale blocca la porta).
Spesso è ideale una forma rastremata, a forma di imbuto, poiché consente al materiale di fluire agevolmente nel contenitore senza ostruzioni.
UN ampia entrata del porto può anche aiutare ad accogliere le variazioni in dimensione del materiale O tipo, garantendo che la materia prima possa entrare nel barile in modo uniforme senza intasamenti.
Posizione ottimale:
IL posizione della porta di alimentazione deve essere allineata con la direzione del flusso del materiale per evitare turbolenze o colli di bottiglia nel sistema.
Una posizione ideale consente anche un'efficiente sfiato di aria e sostanze volatili quando il materiale entra nel barile, riducendo le possibilità di difetti come bolle O svasare.
UN in linea O angolato la porta di alimentazione può aiutare a mantenere la coerenza del flusso del materiale indirizzando la materia prima nel sezione feed a velocità controllata.
Un posizionamento non corretto può causare un'alimentazione non uniforme, con conseguente ammucchiamento o flusso non uniforme del materiale.
Sistemi di raffreddamento e riscaldamento

Efficace controllo della temperatura è uno dei fattori più importanti per il mantenimento qualità di fusione E prestazioni della canna.
Entrambi raffreddamento E riscaldamento I sistemi svolgono un ruolo importante nel mantenere la temperatura del cilindro entro l'intervallo ideale per uno stampaggio efficiente.
Sistemi di raffreddamento a barile:
Lo scopo del sistema di raffreddamento è mantenere un temperatura stabile e impedire il surriscaldamento della canna, che può portare a degradazione del materiale e usura eccessiva sulla vite.
Il sistema di raffreddamento solitamente fa circolare acqua fredda o altri fluidi attorno alla canna per dissipare il calore.
Il raffreddamento è particolarmente importante nel sezione di misurazione, dove il materiale deve mantenere una consistenza coerente temperatura per una corretta iniezione nello stampo.
Il surriscaldamento in questa fase può portare a scioglimento prematuro E dimensioni di tiro incoerenti.
È anche fondamentale avere raffreddamento uniforme lungo tutto il cilindro, poiché i punti caldi localizzati possono causare una fusione non uniforme del materiale e creare difetti nelle parti stampate.
Sistemi di riscaldamento a barile:
D'altro canto, il sistema di riscaldamento assicura che il materiale raggiunga la sua punto di fusione mentre si muove attraverso la canna.
Riscaldatori elettrici O sistemi ad olio caldo vengono comunemente utilizzati per riscaldare la canna alla temperatura richiesta.
Efficace controllo della temperatura in tutto il zona di transizione E zona di misurazione assicura che il materiale venga fuso uniformemente prima di essere iniettato nello stampo.
Un riscaldamento non uniforme può portare a scarsa qualità di fusione E difetti come riprese corte o deformazioni.
Sia il sistema di riscaldamento che quello di raffreddamento devono essere ben tenuto per garantire prestazioni costanti.
Qualsiasi guasto in uno dei due sistemi può portare a fluttuazioni di temperatura, che può degradare la qualità delle parti stampate.
Risoluzione dei problemi comuni della canna
Segnali di un utilizzo improprio della capacità:
Quando la capacità della canna è eccessiva, ci sono chiari segnali che indicano che è il momento di apportare modifiche.
Uno dei sintomi più evidenti è materiale non fusoSe si utilizza più di 65% della capacità della canna, il sezione feed potrebbe non essere più efficace nello scioglimento corretto dei granuli di plastica.
Ciò può portare a una fusione incompleta, con conseguente produzione di pezzi stampati di scarsa qualità.
Un altro problema comune è svasare—quelle antiestetiche bolle o striature che compaiono sulla superficie delle parti stampate.
Questo di solito accade a causa di uniformità di fusione incoerente.
Se il materiale non si fonde correttamente nella sezione di alimentazione, l'aria o le sostanze volatili rimangono intrappolate e non riescono a fuoriuscire, causando la formazione di spargimenti sul prodotto finale.
Se si nota uno di questi problemi, è segno che il barile è troppo pieno e si dovrebbe prendere in considerazione la possibilità di ridurre la capacità o di regolare i parametri di lavorazione.
Usura della canna ed erosione della vite:

Un altro problema importante causato dal riempimento eccessivo e dall'uso improprio della capacità è usura prematura della canna.
Quanto più la canna viene spinta al limite, tanto più stress esercita su entrambi i lati. pareti a botte e il voli a vite.
Quando il materiale non viene distribuito uniformemente o fuso correttamente, provoca un attrito eccessivo, che porta a erosione della vite.
Questa erosione può ridurre l'efficienza della vite e compromettere le prestazioni complessive del processo di stampaggio a iniezione.
Un rimedio comune per questo problema è il miglioramento gestione della temperatura.
Assicurandoti che i sistemi di riscaldamento e raffreddamento della canna siano correttamente bilanciati, puoi evitare un'usura eccessiva causata da un riscaldamento non uniforme.
Inoltre, è fondamentale gestire il tipo di resina utilizzata, in particolare alcuni materiali resine semicristalline, richiedono un controllo della temperatura e un apporto energetico più precisi.
Per esempio, polietilene O polipropilene potrebbe essere necessaria maggiore attenzione per garantire una fusione uniforme e ridurre lo stress sulla canna.
Consiglio da professionista: Tieni d'occhio i modelli di usura della canna e delle viti. Regolare ispezione E manutenzione può aiutarti a individuare precocemente i problemi, risparmiandoti costose riparazioni o tempi di fermo successivi.
Suggerimenti per prevenire l'uso eccessivo della canna

Ottimizzazione delle dimensioni dello scatto:
Uno dei modi più efficaci per prevenire l'uso eccessivo della canna è ottimizzazione delle dimensioni dello scatto.
La dimensione del colpo ha un impatto diretto sulla quantità di capacità della canna utilizzata durante ogni ciclo.
Per mantenere efficiente il funzionamento della canna, dovresti cercare di utilizzare tra 25% e 65% della capacità della canna per ogni colpo.
Regolazione delle dimensioni dello scatto garantisce che non si sovraccarichi la canna, il che può causare un'usura eccessiva e una qualità di fusione incoerente.
Utilizzando un dimensione dello scatto più piccola può anche aiutare ad evitare il rischio di sovraimballaggio il barile, soprattutto se si lavorano materiali semicristallini che richiedono una fusione più precisa.
Mantenere un carico di canna bilanciato:

È essenziale mantenere un carico di canna bilanciato durante tutto il processo di stampaggio.
Ciò significa che la quantità di materiale che scorre nel contenitore deve essere adeguata alla sua capacità, garantendo una fusione uniforme e regolare.
Una canna sovraccarica può portare a scarsi flusso materiale E granuli non fusi.
UN carico bilanciato garantisce che il materiale venga riscaldato e miscelato in modo uniforme, il che è fondamentale per ottenere una qualità costante dei pezzi.
Controllare regolarmente il sezione feed E zona di transizione per garantire che il materiale si muova in modo efficiente nel cilindro senza eccessiva contropressione.
Manutenzione e monitoraggio regolari:
Routine manutenzione è fondamentale per prevenire l'uso eccessivo della canna e garantire prestazioni costanti.
Ciò include il controllo del barile per usura, soprattutto in aree ad alto attrito come la sezione feed E zona di misurazione.
Ispezionare regolarmente il coerenza della temperatura dei sistemi di riscaldamento e raffreddamento per evitare il surriscaldamento o il riscaldamento non uniforme, che possono contribuire a usura prematura.
Monitoraggio vite salute è ugualmente importante. Le viti usurate possono portare a una fusione inefficace, contribuendo a un'ulteriore usura della canna.
Effettuando controlli periodici sull' condizione di volo della viteè possibile individuare tempestivamente l'usura e sostituire o ricondizionare i componenti prima che causino problemi più gravi.
Consiglio da professionista: Implementare un programma di manutenzione preventiva che include l'ispezione regolare dei componenti chiave della canna e controlli delle prestazioni per garantire che la canna funzioni entro la sua capacità ottimale.
Domande frequenti
Conclusione

In sintesi, ottimizzare il tuo barile per stampaggio a iniezione è fondamentale per garantire qualità di fusione costante, flusso efficiente dei materiali, E prolungata durata dell'attrezzatura.
Gestire capacità della canna, monitorando la costanza della temperatura e mantenendo le corrette caratteristiche di progettazione, è possibile migliorare significativamente le prestazioni di stampaggio e ridurre i problemi operativi.
Se stai cercando servizi di stampaggio a iniezione di alta qualità o hai bisogno di prodotti realizzati tramite questo processo, siamo qui per aiutarti.
Contattaci oggi per soluzioni su misura che rispondano alle tue specifiche esigenze, garantendo i migliori risultati possibili per i tuoi progetti!
articoli Correlati
La posta Ottimizzazione del cilindro di stampaggio a iniezione: capacità, progettazione e suggerimenti è apparso per la prima volta su HITOP industriale.
]]>