


Stampaggio a iniezione è un processo di produzione ad alto volume per la realizzazione parti in plastica. Si tratta di riscaldare e sciogliere pellet di plastica, iniettarli in una cavità sagomata sotto pressione e quindi raffreddarli per formare il prodotto finale.
Questo processo può produrre in modo coerente componenti in plastica complessi e precisi. Il processo di stampaggio a iniezione prevede diverse fasi: preparazione del materiale e dello stampo e utilizzo di una macchina per fondere, iniettare e raffreddare.
E sull'espulsione della plastica e, infine, qualsiasi post-elaborazione sul parti finite.
Preparazione
La fase di preparazione prevede selezionando il giusto materiale plastico, progettando e costruendo lo stampo per adattarlo alla parte. Implica anche la pre-lavorazione di alcuni materiali per garantirne lo stampaggio.
A. Selezione del materiale
Il primo passo è scegliere il materiale plastico giusto per la parte. Nello stampaggio ad iniezione vengono utilizzati due tipi di polimeri:
- Termoplastici: Possono essere fusi, modellati e raffreddati senza modificare la loro struttura chimica. Buona versatilità e riciclabilità, utilizzato per molteplici applicazioni. (Esempi: PET, PP, ABS)
- Termoindurenti: Una volta riscaldato e formato, termoindurenti subiscono un cambiamento chimico permanente e non possono essere rifusi. Buona resistenza al calore e stabilità dimensionale ma minore flessibilità di lavorazione. (Esempi: Epossidico, Bachelite)
Ci sono diversi fattori da considerare quando selezionando il materiale:
- Proprietà desiderate: Forza, flessibilità, resistenza al calore, resistenza chimica, ecc.
- Requisiti delle applicazioni: Funzionalità, peso, estetica, ecc.
- Considerazioni sulla lavorazione: Temperatura di fusione, caratteristiche del flusso e compatibilità con il processo di stampaggio a iniezione.
B. Progettazione e costruzione di stampi
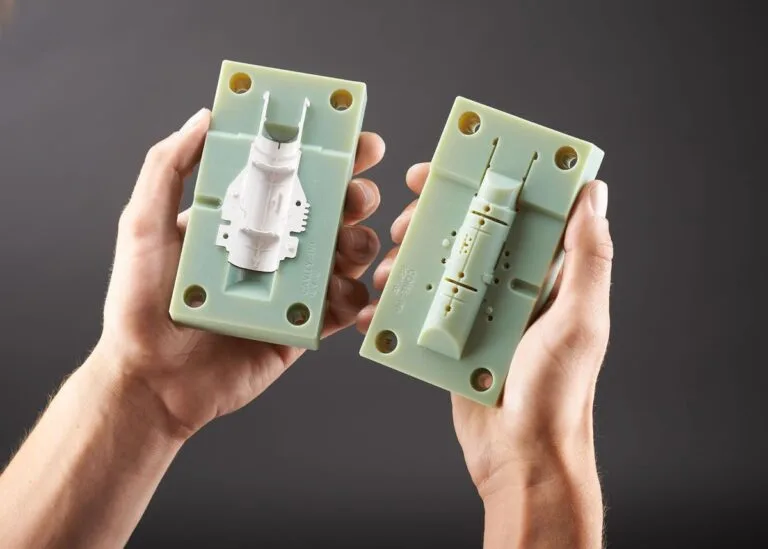
Lo stampo è il cuore della processo di stampaggio ad iniezione in quanto definisce la forma e le caratteristiche finali della parte in plastica. Uno stampo ben progettato garantisce una produzione efficiente e pezzi di buona qualità. I componenti chiave dello stampo sono:
- Cavità: Lo spazio cavo all'interno dello stampo che replica la forma esatta del pezzo.
- Sistema di corridori: Una rete di canali da cui proviene la plastica il canale di colata alla cavità.
- Sprue: Il canale principale dove la plastica fusa entra nello stampo dall'ugello della macchina.
- Altri componenti: A seconda della complessità del pezzo, gli stampi possono anche avere perni di espulsione per la rimozione del pezzo e canali di raffreddamento per una solidificazione più rapida. E hanno anche prese d'aria per far fuoriuscire l'aria intrappolata.
C. Prelavorazione del materiale
Alcuni polimeri, soprattutto i materiali igroscopici che assorbono facilmente l'umidità, devono essere asciugati prima dello stampaggio a iniezione. L'umidità può causare bolle e vuoti nel prodotto finale.
Gli essiccatori ad assorbimento vengono utilizzati per rimuovere l'umidità dai pellet di plastica utilizzando materiale essiccante. Assorbono l'umidità dal flusso d'aria che scorre attraverso la camera dell'essiccatore.
La macchina per lo stampaggio ad iniezione
La macchina è il cavallo di battaglia del processo produttivo pellet di plastica in parti. Ecco in cosa consiste:
- Sistema di alimentazione: La tramoggia alimenta i pellet di plastica nel fusto.
- Unità di fusione: Canna e vite lavorano insieme. La canna riscalda i pellet e la coclea li scioglie e li mescola.
- Unità di iniezione: Questo potente sistema spinge la plastica fusa all'interno la cavità dello stampo.
- Unità di bloccaggio: Questa unità applica una forte forza di serraggio per tenere insieme le metà dello stampo durante il processo di iniezione.
- Sistema di raffreddamento: Una rete di canali fa circolare il refrigerante attraverso lo stampo per controllare la temperatura e solidificare la plastica.
- Unità di espulsione: Una volta solidificato, lo stampo si apre e gli estrattori vengono espulsi dalla cavità.
La precisione è fondamentale
Lo stampaggio a iniezione si basa sul controllo preciso di molti parametri come temperatura, pressione e tempo di ciclo. Nella macchina sono integrati sofisticati sensori e sistemi di monitoraggio per controllare questi parametri entro i setpoint e garantire una buona qualità dei pezzi.
Il processo di stampaggio ad iniezione

Il processo di stampaggio a iniezione è una precisa sequenza di eventi che trasforma la plastica fusa nella forma desiderata. Ecco come va:
A. Bloccaggio
Il processo inizia con l'unità di chiusura che chiude le metà dello stampo ad alta pressione. Ciò garantisce una tenuta ermetica per evitare che la plastica fusa fuoriesca durante l'iniezione.
B. Iniezione
- La tramoggia alimenta i pellet di plastica nel fusto riscaldato.
- Mentre la coclea ruota, i riscaldatori fondono il pellet e l'azione di miscelazione della coclea lo rende uniforme.
- Una volta fusa, l'alta pressione della vite spinge la plastica attraverso il sistema di canale di colata e canale nella cavità dello stampo.
- Viene utilizzata una “fase di imballaggio e mantenimento” per tenere conto del restringimento che si verifica durante raffreddamento. Qui, ulteriore plastica fusa viene iniettata per un tempo prestabilito per garantire il riempimento completo della cavità.
C. Raffreddamento e solidificazione
Questa è la fase critica per la precisione dimensionale e la resistenza della parte. Le linee di raffreddamento nello stampo fanno circolare un refrigerante (acqua o olio) per rimuovere il calore dalla plastica fusa.
Durante questa fase è possibile applicare anche la pressione di mantenimento per minimizzarla restringimento man mano che la plastica si solidifica. Il tempo di raffreddamento totale dipende dalle dimensioni della parte, dallo spessore della parete e dalle proprietà.
D. Eiezione
Una volta che la plastica si è sufficientemente solidificata, lo stampo si apre. I perni di espulsione nello stampo spingono la parte fuori dalla cavità. Ora la macchina può riavviare il ciclo per il pezzo successivo.
Post produzione
Il processo di stampaggio a iniezione non si ferma quando la parte viene espulsa dallo stampo. Le fasi di post-elaborazione perfezionano le parti stampate per soddisfare gli standard di qualità:
- Rifinitura: Il materiale in eccesso dal canale di colata e sistema di corridori viene rimosso dalla parte, solitamente con strumenti di rifilatura meccanici.
- Operazioni secondarie: Alcune parti potrebbero richiedere finiture aggiuntive, come levigatura, lucidatura o verniciatura. Parti complesse può comportare l'assemblaggio con altre parti.
- Controllo di qualità: Ogni parte stampata viene ispezionata per soddisfare le specifiche dimensionali e funzionare come previsto. Ciò può comportare ispezione visiva, strumenti di misurazione e test funzionali.
Vantaggi e limiti dello stampaggio ad iniezione
R. Vantaggi
Lo stampaggio a iniezione presenta numerosi vantaggi che lo rendono una forza dominante nella produzione di grandi volumi. Questa tabella evidenzia alcuni dei suoi principali punti di forza.
| Vantaggio | Descrizione |
| Elevata velocità di produzione e ripetibilità | Produzione in serie di parti identiche rapida e conforme alle specifiche. |
| Tolleranze strette e forme complesse | Controllo sulle dimensioni della parte, in modo da poter creare forme complesse. |
| Ampia varietà di materiali e finiture | Molte plastiche diverse con diverse proprietà (resistenza, flessibilità) e finiture (colori, texture) per soddisfare le vostre esigenze di progettazione. |
B. Limitazioni
Sebbene lo stampaggio a iniezione sia un processo versatile, presenta alcuni inconvenienti da considerare. Questa tabella delinea le limitazioni di cui tenere conto quando si sceglie un metodo di produzione.
| Limitazione | Descrizione |
| Elevato costo di investimento iniziale | È necessario sviluppare lo stampo per il pezzo e acquistare la macchina per lo stampaggio a iniezione, il che comporta un costo iniziale elevato. |
| Rifiuti materiali | Il sistema di materozza e canale per il processo di iniezione genera rifiuti di plastica. Parte di questo può essere rimolato e riutilizzato, ma si aggiunge comunque all'utilizzo complessivo del materiale. |
| Non adatto per la produzione in volumi ridotti | L’elevato costo iniziale rende lo stampaggio a iniezione non economico per piccole quantità di pezzi. Altri metodi potrebbero essere migliori per un volume basso. |
Conclusione
In sintesi, lo stampaggio a iniezione è un ottimo processo per realizzare parti in plastica complesse in grandi volumi. Implica diversi passaggi. Le fasi includono la preparazione dei materiali e dello stampo, l'utilizzo di una macchina per sciogliere, iniettare e raffreddare la plastica, quindi l'espulsione e la finitura delle parti.
Lo stampaggio a iniezione offre ritmi di produzione elevati, tolleranze strette e molto altro ancora opzioni materiali. comunque, il costo degli stampi e delle macchine è elevato e non adatto alla produzione in volumi ridotti.
Per soluzioni di stampaggio a iniezione di alta qualità ed economicamente vantaggiose, contattateci HITOP industriale Oggi. Abbiamo anni di esperienza e competenza nell'aiutare i nostri clienti a dare vita ai loro progetti di parti in plastica.


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
