

Lo stampaggio a iniezione di PVC è un processo di produzione ampiamente utilizzato che combina precisione E efficienza per creare parti in plastica durevoli e versatili.
Si tratta di fondere cloruro di polivinile (PVC) e iniettandolo in uno stampo per creare prodotti con dettagli intricati e qualità costante.

L'importanza del PVC nella produzione moderna non può essere sopravvalutata.
Suo durata, resistenza chimicae capacità di adattarsi ad entrambi rigido E flessibile Le sue forme lo rendono un materiale di riferimento per settori quali l'edilizia, l'assistenza sanitaria, l'elettronica e i beni di consumo.
Lo stampaggio a iniezione di PVC garantisce produzione conveniente soddisfacendo al contempo diverse esigenze applicative, dai tubi medicali ai tubi per l'edilizia.
Restate sintonizzati per scoprire di più su questo affascinante processo!
Cos'è il PVC (cloruro di polivinile)?

Cloruro di polivinile (PVC) è un polimero termoplastico estremamente versatile, ampiamente utilizzato in vari settori industriali.
Noto per il suo durata, resistenza chimica, E convenienza, il PVC può essere modellato in una varietà di forme e dimensioni, rendendolo una scelta ideale per stampaggio a iniezione.
È naturalmente rigido, ma può essere ammorbidito con plastificanti per ampliarne la gamma di applicazioni.
PVC rigido vs. PVC flessibile
- PVC rigido: Offre elevata rigidità, resistenza all'impatto e prestazioni di fiamma. È comunemente utilizzato in edilizia per prodotti come tubi, infissi per finestre, E alloggiamenti delle macchine.
- PVC flessibile: Arricchito con plastificanti per elasticità, rendendolo adatto per applicazioni come tubi medicali, isolamento del filo, E tubi da giardino.
Una breve storia del PVC
Il PVC fu commercializzato per la prima volta negli anni '20 dalla BF Goodrich Company, che ne riconobbe il potenziale nelle applicazioni industriali.
Nel corso dei decenni si è evoluta in una delle materie plastiche più utilizzate a livello globale, apprezzata per la sua forza, adattabilità, E rapporto costo-efficacia.
Dai primi utilizzi nelle tubazioni alle attuali molteplici applicazioni, il PVC continua a guidare l'innovazione nel settore manifatturiero.
Perché scegliere il PVC per lo stampaggio a iniezione?

Il PVC (cloruro di polivinile) è un materiale incredibilmente popolare nel processo di stampaggio ad iniezione a causa della sua vantaggi unici.
Principali vantaggi del PVC
Durabilità: Il PVC è noto per il suo elevata resistenza agli urti E resistenza agli agenti atmosferici, rendendolo ideale per prodotti esposti agli elementi esterni. Sia che venga utilizzato per tubi O materiali da costruzioneIl PVC resiste bene agli ambienti difficili.
Efficacia dei costi: Il PVC è un materiale altamente materiale economico, rendendolo un'ottima opzione per entrambi su piccola scala E produzione ad alto volume. Suo basso costo dei materiali E processo di stampaggio efficiente garantire che i produttori possano aumentare la produzione senza aumentare i costi.
Versatilità:Una delle qualità più importanti del PVC è la sua flessibilitàPuò essere modellato in entrambi rigido E forme flessibiliIl PVC rigido viene utilizzato per articoli robusti e durevoli come profili per finestre E tubi idraulici, mentre il PVC flessibile è perfetto per più applicazioni elastiche ad esempio tubi medicali E cavi isolati.
Riciclabilità: Il PVC è uno dei più plastica riciclabile disponibile. Può essere riutilizzato senza perdite significative di qualità, rendendolo un opzione ecologica se usato correttamente. Genera scarti minimi durante la produzione, il che contribuisce a pratiche di produzione più sostenibili.
Svantaggi da considerare
Sebbene il PVC offra molti vantaggi, ce ne sono anche alcuni svantaggi che devono essere considerati durante il processo di stampaggio a iniezione:
Sensibilità alla temperatura: Il PVC ha un punto di fusione relativamente basso rispetto ad altri materiali. Quando esposto ad alte temperature durante lo stampaggio, può degradarsi e rilasciare sottoprodotti nocivi, rendendolo inadatto per applicazioni ad alta temperatura.
Preoccupazioni per l'ambiente e la salute: Il PVC può rilasciare gas tossici, ad esempio diossine E cloro, quando viene bruciato o si decompone. Ciò ha sollevato preoccupazioni circa la sua impatto ambientale, in particolare nel suo smaltimento. Inoltre, alcuni prodotti in PVC contengono ftalati e altre sostanze chimiche che possono rappresentare rischi per la salute durante l'esposizione prolungata.
Proprietà principali del PVC nello stampaggio a iniezione
1. Temperatura di fusione e stabilità termica

Il PVC ha una basso punto di fusione fra Da 160°C (320°F) a 260°C (500°F), rendendolo facile da elaborare.
Tuttavia, può degradarsi a temperature più elevate, rilasciando sottoprodotti nocivi.
Pertanto, è fondamentale mantenere un controllo preciso della temperatura durante lo stampaggio per evitare la degradazione termica e garantire risultati costanti.
2. Tassi di restringimento e precisione dimensionale

Il PVC ha una basso tasso di restringimento Di Da 0,2% a 0,6%, garantendo un elevato precisione dimensionale dopo il raffreddamento.
Ciò rende il PVC una scelta eccellente per le parti che richiedono tolleranze precise, ad esempio raccordi per tubi O componenti automobilistici, riducendo la necessità di rilavorazioni e mantenendo la coerenza del prodotto.
3. Forza, durezza e resistenza chimica

Il PVC è forte, con alto resistenza alla trazione ed eccellente resistenza all'impatto, in particolare nelle forme rigide.
Si vanta anche resistenza chimica superiore, resistendo all'esposizione a acidi, alcali, E sali, rendendolo ideale per dispositivi medici, attrezzatura industriale, E idraulica applicazioni in cui la durata è fondamentale.
4. Proprietà di isolamento elettrico e di umidità
Il PVC è resistente all'umidità, rendendolo ideale per prodotti esposti all'acqua, come tubi idraulici E tubi medicali.
Serve anche come un affidabile isolante elettrico, proteggendo i componenti da statico E sovratensioni elettriche, rendendolo la scelta migliore per cavi E contenitori elettronici che richiedono sicurezza elettrica.
Processo di stampaggio a iniezione di PVC
IL Processo di stampaggio a iniezione di PVC è ampiamente utilizzato per produrre parti in plastica durevoli e precise.
Comprende diversi passaggi chiave, ognuno dei quali richiede un'attenzione particolare per garantire l' qualità E precisione del prodotto finale.
Fase 1: preparazione e asciugatura del materiale in PVC

Prima di iniziare il processo di stampaggio a iniezione, il Materiale in PVC deve essere preparato.
Mentre il PVC è generalmente stabile, può assorbire l'umidità dall'aria, che può influenzare la sua proprietà di stampaggio.
Se è presente umidità, può portare a bolle, vuoti, O difetti superficiali nel prodotto finale.
- Asciugatura: La resina PVC deve essere essiccata in un essiccatore a tramoggia deumidificante o un essiccatore a disidratazione per rimuovere l'umidità. Questo avviene in genere a temperature comprese tra Da 120°F a 160°F (da 49°C a 71°C) per alcune ore, a seconda della resina specifica utilizzata.
- Perché è importante: Il materiale privo di umidità garantisce un flusso più fluido e finitura superficiale migliorata e previene problemi dimensionali.
Fase 2: fusione del PVC con controllo della temperatura

Una volta preparato il materiale, è il momento di scioglierlo nel estrusore.
Ciò avviene utilizzando un sistema di riscaldamento dentro il barile della macchina per stampaggio a iniezione.
La canna contiene una rotazione vite che spinge il PVC attraverso sezioni riscaldate, sciogliendolo gradualmente in un viscoso, stato fuso.
- Controllo della temperatura: Mantenere la temperatura corretta è fondamentale. Il PVC deve essere riscaldato a una intervallo di temperatura di circa Da 345°F a 375°F (da 175°C a 190°C) per garantire una corretta fusione senza degradanteLa temperatura esatta dipende dalla specifica formulazione del PVC.
- Perché è importante: Corretto fusione assicura che il materiale possa fluire facilmente nello stampo e formare una parte dettagliata e precisa. Una temperatura troppo alta può causare degradazione termica, mentre troppo basso può portare a riempimento incompleto.
Fase 3: iniezione negli stampi mediante viti e cilindri

Una volta fuso il PVC, viene iniettato nella cavità dello stampo sotto alta pressione.
Ciò avviene forzando il materiale fuso nello stampo utilizzando un vite di iniezione che è collegato a IL barile.
- Velocità e pressione di iniezione: La rotazione della vite e la pressione applicata sono fondamentali per garantire che il materiale scorra in ogni dettaglio dello stampo. A seconda di lo spessore della parte e complessità, la velocità e la pressione possono variare.
- Perché è importante: Il diritto pressione di iniezione assicura che lo stampo sia completamente riempito e che non vi siano difetti, come bolle d'aria O vuoti. IL velocità della vite colpisce anche il qualità del flusso dei materiali.
Fase 4: Raffreddamento ed espulsione delle parti finali

Dopo che il PVC fuso è stato iniettato nello stampo, il passaggio cruciale successivo è consentire alla parte di raffreddare e solidificare.
Il raffreddamento viene in genere effettuato utilizzando canali di raffreddamento all'interno dello stampo che circola refrigerante (solitamente acqua) per abbassare la temperatura dello stampo e del pezzo.
Tempo di raffreddamento: Il tempo di raffreddamento varia in base al spessore della parte, temperatura dello stampo e tipo di materiale. Per il PVC, il raffreddamento può richiedere da Da 30 secondi a diversi minuti.
Eiezione: Una volta che la parte si è raffreddata a sufficienza e si è indurita, lo stampo si apre e la parte finale viene espulsa. Questo viene fatto utilizzando perni di espulsione che spingono il pezzo fuori dallo stampo senza danneggiarlo.
Perché è importante: Raffreddamento è un passaggio critico, poiché le parti che non sono adeguatamente raffreddate potrebbero subire deformazione O restringimento. Corretto espulsione assicura che la parte venga rimossa senza distorsioni.
Parametri critici da monitorare durante il processo
Il successo dello stampaggio a iniezione di PVC non si basa solo sul rispetto dei passaggi corretti, ma anche sul monitoraggio certo parametri critici.
Questi parametri influenzano direttamente l' qualità E efficienza del processo di stampaggio.
1. Temperatura della canna

Mantenere il diritto temperatura della canna è essenziale per il corretto flusso dei materiali.
Se la temperatura è troppo bassa, il PVC potrebbe non fondersi correttamente, con conseguente riempimento incompleto dello stampo.
Se è troppo alta, il materiale può degradarsi o surriscaldarsi.
Ecco perché è fondamentale monitorare la temperatura per assicurarsi che rimanga entro i limiti intervallo ottimale.
2. Velocità e pressione di iniezione

IL velocità E pressione in cui il materiale viene iniettato nello stampo svolgono un ruolo significativo nel raggiungimento precisione.
Una velocità troppo elevata può portare a flash (materiale in eccesso fuori dallo stampo), mentre una velocità troppo bassa può causare riempimento incompleto O difetti nella parte.
3. Temperatura dello stampo e canali di raffreddamento

IL temperatura dello stampo influisce sulla velocità con cui il materiale si solidifica.
Se lo stampo è troppo caldo, il materiale si raffredderà troppo lentamente, con conseguenti tempi di ciclo più lunghi.
Al contrario, se lo stampo è troppo freddo, il materiale si raffredderà troppo rapidamente, portando a riempimento incompleto O deformazione.
Monitoraggio del canali di raffreddamento è essenziale garantire un raffreddamento uniforme in tutta la parte, prevenendo difetti come restringimento irregolare O deformazione.
Linee guida di progettazione per lo stampaggio a iniezione di PVC
Raggiungere risultati impeccabili con lo stampaggio a iniezione di PVC richiede un'attenzione particolare linee guida di progettazione.
Questi assicurano la parte integrità strutturale, fascino estetico, E efficienza di stampaggio.
1. Spessore della parete: uniformità per prevenire deformazioni
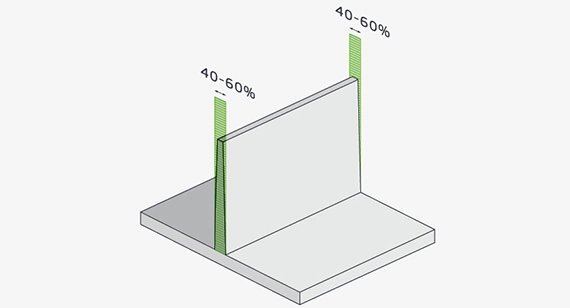
Mantenere un spessore uniforme della parete in tutta la parte è essenziale per evitare difetti come deformazione, segni di affondamento, O raffreddamento non uniforme.
- Spessore consigliato: Per il PVC stampato a iniezione, lo spessore della parete varia in genere tra 1,27 mm e 6 mm, a seconda delle dimensioni e dell'applicazione del pezzo.
- Transizioni graduali: Se sono necessarie variazioni di spessore, assicurarsi che transizione graduale (non più di 10-15% dello spessore nominale) per evitare concentrazioni di stress O segni di restringimento.
2. Angoli di inclinazione per un'espulsione più facile
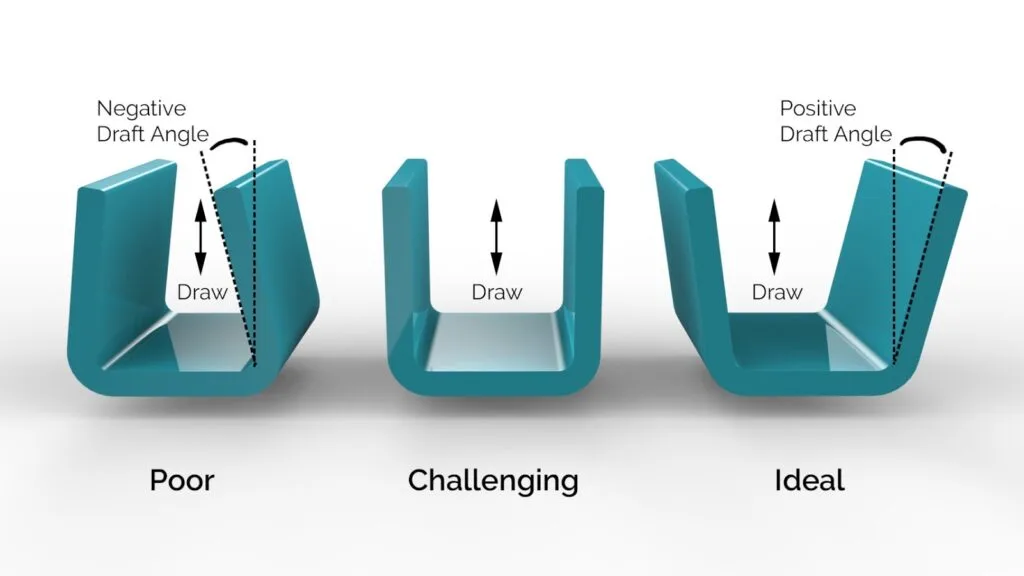
Angoli di sformo Sono lievi conicità applicato alle pareti verticali per consentire una facile espulsione del pezzo dallo stampo.
- Bozza consigliata: Un angolo di inclinazione di da 0,5° a 1° è sufficiente per la maggior parte delle parti in PVC.
- Perché è importante: Gli angoli di sformo corretti si riducono attrito durante l'espulsione, ridurre al minimo danno superficialeed evitare che i pezzi rimangano incastrati nello stampo.
3. Raggi angolari per ridurre le concentrazioni di stress

Gli angoli acuti in un design possono causare concentrazioni di stress, causando crepe, riduzione della resistenza e potenziale rottura.
Aggiunta raggi agli angoli migliora sia la parte durata e lo stampo prestazioni di riempimento.
- Angoli interni: Applicare un raggio di almeno 25% dello spessore della parete.
- Angoli esterni: Utilizzare un raggio uguale a 75% dello spessore della parete per la massima resistenza.
4. Progettazione di stampi per canali e cancelli

Il design di la muffa corridori E cancelli è fondamentale per garantire flusso regolare del materiale e prevenendo difetti come linee di saldatura O trappole d'aria.
- Corridori: Utilizzare sezioni trasversali circolari per un flusso di materiale uniforme. Includere pozzi freddi per intrappolare il PVC non fuso ed evitare difetti.
- Progettazione del cancello: Per parti più piccole, a cancello ad ago O cancello sottomarino funziona bene. Per sezioni più spesse, un porta del ventilatore con uno spessore di almeno 1 millimetro assicura un riempimento uniforme.
Applicazioni industriali dello stampaggio a iniezione di PVC
Lo stampaggio a iniezione di PVC è ampiamente utilizzato in tutti i settori industriali grazie al suo versatilità, durata, E convenienza.
1. Costruzione

PVC forza, resistenza alle intemperiee la capacità di formare strutture rigide lo rendono un elemento fondamentale nel settore delle costruzioni.
I prodotti comuni includono:
- Tubi e raccordi: Ampiamente utilizzato negli impianti idraulici, di drenaggio e fognari per il loro resistenza alla corrosione.
- Telai e profili per finestre: Durevole e resistente alle intemperie, ideale per condizioni ambientali estreme.
- Grondaie ed elementi di copertura: Leggero ma robusto, garantisce affidabilità a lungo termine.
2. Assistenza sanitaria

PVC biocompatibilità E flessibilità renderlo indispensabile in applicazioni mediche, in particolare per i prodotti monouso.
Esempi includono:
- Tubi e cateteri medicali: Sicuro e flessibile per varie procedure.
- Sacche IV: Robusto ma leggero, garantisce un ambiente sterile.
- Maschere per ossigeno e anestesia: Durevole e confortevole per i pazienti.
3. Beni di consumo

Lo stampaggio a iniezione di PVC è perfetto per creare articoli per la casa funzionali ed estetici:
- Chiusure e maniglie: Si trovano negli elettrodomestici e nei mobili a causa del PVC resistenza all'impatto.
- Tubi da giardino: Flessibile e durevole per l'uso quotidiano.
- Parti di mobili: Leggero ma robusto, perfetto per i design moderni.
4. Elettronica

PVC proprietà isolanti elettriche lo rendono ideale per:
- Isolamento di cavi e fili: Protegge i componenti elettrici dall'umidità e dall'usura.
- Connettori e custodie: Garantisce la sicurezza durante l'alloggiamento di dispositivi elettronici sensibili.
5. Imballaggio

L'industria dell'imballaggio benefici del PVC malleabilità E fascino visivo:
- Flaconi e blister: Trasparente, leggero e conveniente.
- Pellicole termoretraibili: Fornisce una copertura protettiva ermetica per vari prodotti.
Sfide e soluzioni nello stampaggio a iniezione di PVC

Nonostante la sua versatilità, lo stampaggio a iniezione di PVC presenta una serie di sfide.
Ecco alcuni problemi comuni e soluzioni pratiche per garantire un processo fluido ed efficiente:
1. Degradazione ad alte temperature
Il PVC è sensibile al calore eccessivo, che può portare alla decomposizione, rilasciando gas nocivi come acido cloridrico (HCl).
Soluzione: Mantenere controllo ottimale della temperatura durante tutto il processo, assicurando che il materiale rimanga entro l'intervallo consigliato (tipicamente 160-190°C). L'aggiunta di stabilizzanti aiuta a migliorare il PVC stabilità termica.
2. Difetti superficiali come deformazioni o scolorimento

Un raffreddamento improprio o un flusso irregolare del materiale possono causare deformazioni o scolorimento, influenzando la parte qualità estetica e funzionale.
Soluzione: Attrezzo sistemi di raffreddamento precisi e garantire un flusso uniforme del materiale con un'adeguata velocità di iniezione e progettazione di stampiI lubrificanti possono ridurre l'attrito e migliorare la qualità dei pezzi.
Suggerimenti per uno stampaggio a iniezione di PVC di successo

Per ottenere i migliori risultati nello stampaggio a iniezione di PVC, segui questi consigli pratici che migliorano l'efficienza e la qualità del prodotto:
1. Scegli il materiale in PVC giusto
- Selezionare il grado appropriato: Utilizzo PVC rigido per applicazioni strutturali e PVC flessibile per parti più morbide e flessibili.
- Incorporare additivi: Aggiungere plastificanti per la flessibilità, stabilizzanti per la stabilità termica e lubrificanti per facilitare la sformatura.
2. Ottimizzare la progettazione dello stampo

- Sfrutta gli strumenti CAD e DFM: Utilizzare progettazione assistita da computer (CAD) E progettazione per la produzione (DFM) strumenti per identificare precocemente potenziali difetti e garantire un flusso efficiente dei materiali.
- Includere spessore parete uniforme: Evita deformazioni e garantisce un raffreddamento uniforme.
- Garantire angoli di inclinazione corretti: Facilita l'espulsione dei pezzi, riducendo il rischio di difetti.
3. Mantenere regolarmente l'attrezzatura
- Ispezionare stampi e macchine: Una manutenzione regolare riduce al minimo l'usura e garantisce risultati di stampaggio precisi.
- Canali di raffreddamento puliti: Mantenere i canali liberi da detriti per mantenere un controllo efficiente della temperatura.
- Viti e barili per monitor: Assicurarsi che funzionino correttamente per evitare incongruenze nel flusso dei materiali.
4. Parametri del processo di controllo

- Impostazioni precise della temperatura: Evitare di surriscaldare il PVC per evitare la decomposizione e il rilascio di gas nocivi.
- Velocità e pressioni di iniezione moderate: Questi parametri devono corrispondere alle dimensioni del prodotto e alle proprietà del materiale per evitare difetti come segni di ritiro o bruciature.
Alternative al PVC nello stampaggio a iniezione
Mentre PVC è una scelta popolare per lo stampaggio a iniezione, materiali alternativi come HDPE E PP offrono proprietà uniche che potrebbero adattarsi meglio ad applicazioni specifiche.
1. Polietilene ad alta densità (HDPE)

- Vantaggi:
- Eccellente resistenza all'umidità e durabilità chimica.
- Alto resistenza all'impatto con buona flessibilità.
- Leggero e conveniente per la produzione di massa.
- Applicazioni:
- Imballaggio alimentare, come le bottiglie e contenitori.
- Parti di automobili, compreso serbatoi e condotti del carburante.
- Prodotti per esterni, come le attrezzature dei parchi giochi.
2. Polipropilene (PP)

- Vantaggi:
- Eccezionale resistenza alla fatica, ideale per parti con componenti in movimento.
- Superiore resistenza chimica, anche contro acidi e basi.
- Riciclabile e rispettoso dell'ambiente.
- Applicazioni:
- Strumenti medici come siringhe e contenitori per campioni.
- Beni di consumo come tappi, chiusure e cerniere.
- Usi industriali, compresi i sistemi di tubazioni.
3. Quando scegliere alternative al PVC
- Stabilità della temperatura: Se l'applicazione richiede una maggiore resistenza al calore, materiali come PP O HDPE potrebbe avere prestazioni migliori del PVC.
- Flessibilità e resistenza alla fatica: Per le parti che richiedono piegature o movimenti ripetuti, PP è una scelta più adatta.
- Eco-compatibilità: HDPE e PP sono opzioni più riciclabili e sostenibili rispetto al PVC.
- Efficienza dei costi:A seconda dei volumi di produzione, PP e HDPE possono offrire maggiori vantaggi in termini di costi.
Domande frequenti sullo stampaggio a iniezione di PVC
Conclusione

Lo stampaggio a iniezione di PVC è un processo versatile e conveniente per creare parti in plastica durevoli, precise e riciclabili.
Grazie alla sua adattabilità a settori quali l'edilizia, la sanità e l'elettronica, il PVC continua a essere la scelta migliore per i produttori che cercano soluzioni di produzione affidabili ed efficienti.
Cerchi servizi di stampaggio a iniezione di PVC da parte di esperti?
Contattaci oggi per soluzioni personalizzate e di alta qualità, studiate su misura per le vostre esigenze.
Lascia che la nostra competenza ti aiuti a raggiungere risultati eccezionali nel tuo prossimo progetto!


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
