


Nyuntikake plastik molten menyang rongga jamur dikenal minangka ngecor injeksi. Iku banjur cools lan settles menyang komponen utawa apik. Kekandelan tembok minangka faktor kunci ing kualitas cetakan injeksi lan kinerja.
Efisiensi manufaktur, stabilitas dimensi, lan integritas struktur gumantung saka kekandelan tembok. Artikel iki mbahas estimasi kekandelan tembok cetakan injeksi lan praktik manajemen paling apik.
Njaluk rincian kanggo bisa paling apik ing project sabanjuré.
Pangerten Istilah: Kekandelan Tembok ing Molding Injeksi
Ing cetakan injeksi, kekandelan tembok yaiku jarak antarane permukaan njero lan njaba. Iki minangka nilai dhasar sing mengaruhi akeh aspek operasi lan asil pungkasan.
Aliran materi seragam, cooling efektif, lan minimalake cacat kabeh gumantung ing seragam kekandelan tembok kabeh sak komponen.
Pengaruh kekandelan tembok ing aliran materi lan cooling iku wigati. Sanadyan duwe durasi siklus sing luwih cendhek lan luwih cepet adhem, tembok sing luwih tipis bisa uga luwih gampang rusak utawa katon tandha sink.
Periode pendinginan sing luwih suwe, panggunaan materi sing luwih dhuwur, lan kemungkinan masalah karo galur sisa lan rongga internal kabeh bakal ditrapake kanggo tembok sing luwih kandel.
Pedoman Kekandelan Tembok Cetakan Injeksi Paling Apik
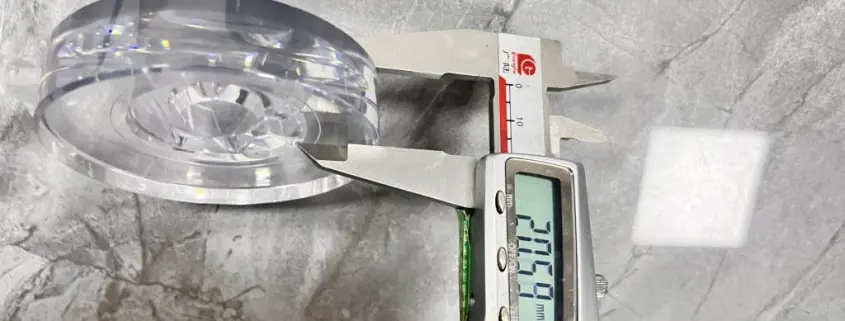
Iki minangka titik wiwitan kanggo ngrancang bagean lan milih bahan kanggo nggawe kekandelan tembok apa wae.
a. Ukuran paling murah kanggo Kekandelan Tembok
Kekandelan tembok iki gumantung saka materi lan biasane 0,3-0,5 mm. Iki gumantung saka fungsi bagean, kualitas materi, lan kabutuhan produksi.
Kanggo integritas struktural, bagean sing mbutuhake kekuatan gedhe utawa kaku nduweni kekandelan tembok minimal sing luwih gedhe.
b. Kekandelan Tembok paling dhuwur
Kekandelan tembok cetakan injeksi sing cocog gumantung saka jinis materi, desain komponen, lan pendinginan cetakan. Biasane, kekandelan tembok maksimal kudu dijaga kanggo nyegah periode pendinginan, tandha sink, lan warping.
Déné kekandelan tembok maksimum kanggo mayoritas bahan termoplastik iku antarane 3 lan 4 millimeters, iki bisa beda-beda adhedhasar materi lan desain bagean.
Owah-owahan Material Gumantung Kekandelan Tembok
Kekandelan tembok saka produk cetakan injeksi dipengaruhi sacara signifikan dening materi sing digunakake. Bahan sing beda duwe sifat sing beda, kayata viskositas, tingkat penyusutan, lan konduktivitas termal, sing mengaruhi aliran lan pendinginan materi.
Bahan termoplastik sing umum digunakake ing cetakan injeksi yaiku ABS (Acrylonitrile Butadiene Styrene), Nylon, Polikarbonat, Polipropilena, lan Poliethelin.
Saben materi duwe sawetara kekandelan tembok sing disaranake dhewe adhedhasar sifat lan aplikasi. Bahan viskositas dhuwur kaya nilon sing diisi kaca mbutuhake tembok sing luwih gedhe kanggo ngisi rongga cetakan.
Sauntara kuwi, bahan kanthi konduktivitas termal sing luwih dhuwur, kayata termoplastik sing diisi aluminium, bisa ngidini tembok sing luwih tipis amarga tingkat pendinginan sing luwih cepet.
Bahan Termoplastik Umum sing Digunakake ing Molding Injeksi
| Bahan | Jeneng Lengkap | Kapadhetan (g/cm³) | Kekuwatan Tarik (MPa) | Kekuwatan Dampak (kJ/m²) | Aplikasi umum |
| ABS | Acrylonitrile Butadiene Styrene | 1.04 – 1.06 | 40 – 60 | 15 – 25 | bagean otomotif, elektronik konsumen, dolanan, piranti |
| Nylon | Poliamida | 1.14 – 1.15 | 70 – 100 | 5 – 10 | Komponen otomotif, tekstil, aplikasi industri |
| Polikarbonat | PC | 1.20 – 1.22 | 60 – 70 | 15 – 20 | Lensa kaca mata, piranti medis, bagean otomotif |
| Polipropilena | PP | 0.90 – 0.92 | 30 – 50 | 5 – 10 | Kemasan, bagean otomotif, tekstil, barang konsumen |
| Poliethelin | PE | 0.91 – 0.97 | 20 – 30 | 10 – 20 | Kantong plastik, wadah, botol, geomembrane |
Faktor kanggo Ditimbang kanggo Desain Kekandelan Tembok
kapan ngrancang bagean cetakan injeksi, sampeyan kudu nimbang sawetara faktor sing mengaruhi kekandelan tembok lan kualitas part.
1. Desain seragam
Owah-owahan ing kekandelan tembok bisa nimbulaké konsentrasi kaku, anjog kanggo cracking, warping, lan cacat liyane. Kanggo entuk keseragaman, desainer ngindhari sudhut sing cetha lan nggunakake fitur kaya iga kanggo transisi antarane wilayah sing kandel lan tipis.
2. Gussets lan Iga
Rincian tipis ing sadawane bagean kasebut diarani iga. Gussets minangka fitur segitiga utawa mlengkung sing nyambungake tembok menyang pangkalan utawa fitur liyane.
Nalika ngrancang iga lan gussets, tetep kekandelan antarane 50% lan 80% saka kekandelan tembok nominal. Iki bakal njamin padha kelangan ing tingkat padha tembok utama lan nyegah tandha sink utawa voids.
3. Draft Sudut lan sudhut
Draf sudut iku permukaan tapered sing ngidini gampang ejection bagean saka jamur. Padha kritis kanggo nyegah undercuts lan Gamelan release saka bagean saka growong.
Nalika ngrancang draf ngarepke, nimbang shrinkage materi lan bagéan geometri kanggo nemtokake amba.
Radii sudut minangka pertimbangan desain liyane ing cetakan injeksi. Sudut sing cetha bisa nyebabake konsentrasi stres lan retak utawa pecah.
Kanggo ndandani risiko, gunakake radii sudhut sing loman, biasane 0.5mm nganti 1.5mm, gumantung saka ukuran lan materi.
Tembok Kekandelan Related Cacat

Kekandelan tembok sing kurang bisa nyebabake macem-macem cacat ing bagean cetakan injeksi.
- Tandha sink: Acak dents utawa bintik ing bagean lumahing amarga saka materi shrinking ngendi bagean wis nglukis.
- Contortion: iki distorsi saka wangun part asil saka nandheske ampas utawa jurusan tartamtu saka shrinkage.
- Isi sing ora lengkap: Posisi sing ora sampurna ing leleh polimer utawa ngisi rongga sing ringkih amarga aliran leleh sing ora cukup utawa viskositas sing dhuwur.
Mangkono, kanggo nyilikake cacat iki, njaga kekandelan witjaksono saka tembok, lan kudu nggunakake sudhut konsep tepat lan sudhut radii. Nalika milih kekandelan tembok, penting kanggo fokus ing sifat materi lan sifat aliran uga.
Desain Manufaktur (DFM)
Iki mbutuhake panggunaan proses manufaktur ing proses desain lan kendala sing ditrapake. Kanthi ngetrapake prinsip DFM, para perancang bisa ngrancang bagean kanggo manufaktur, saengga bisa nyuda biaya.
Kanggo kekandelan tembok, pertimbangan DFM kaya kekandelan tembok seragam ing saindhenging bagean. Ora ana owah-owahan dumadakan ing kekandelan tembok kanggo sudut konsep sing tepat lan radii sudhut. Bahan sing cocog kanggo aplikasi efisiensi pendinginan cetakan lan titik panas.
Liwat DFM, kekandelan tembok saka produk sing dirancang bisa ditemtokake ing titik wiwitan. Sing kurang cacat, sing luwih dhuwur kualitas bagean, lan kualitas sakabèhé uga meningkat.
Kekandelan Tembok ing Urip Nyata

Kekandelan tembok kudu tepat banget kanggo njamin kualitas produk pungkasan. Subtopik sabanjure bakal nuduhake carane kekandelan tembok mengaruhi produktivitas, biaya, lan kinerja bagean ing aplikasi praktis.
a. Efisiensi
Kekandelan tembok mengaruhi wektu cooling. tembok tipis kelangan cepet karo tingkat produksi dhuwur kurang. Tembok sing luwih kandel luwih alon kanggo kelangan, luwih akeh wektu kanggo nggawe lan kanthi mangkono, luwih larang.
Wilayah liyane sing bisa entuk manfaat saka perbaikan kekandelan tembok yaiku nambah produktivitas manufaktur otomotif. Iku menehi umur alat maneh lan suda wektu siklus.
b. biaya
Biaya bahan minangka faktor penting sing mengaruhi cetakan injeksi. Tembok sing luwih kandel mbutuhake panggunaan bahan sing luwih dhuwur lan iki tegese biaya produksi sing luwih dhuwur.
Wektu pendinginan sing luwih suwe saka tembok sing luwih kandel uga nyebabake konsumsi energi luwih akeh lan luwih akeh nyandhang lan rusak ing mesin.
Yen kekandelan tembok dijupuk menyang wawasan sak pangembangan peralatan iki. Iki nyuda jumlah bahan sing digunakake lan, mula, biaya produksi.
Iki bisa digayuh nalika mesthekake yen produk pungkasan ngemot kekuatan lan tingkat kinerja sing dibutuhake.
Kesimpulan
Pandhuan miturut pedoman lan bobot materi kanggo mutusake ketebalan tembok bisa mbantu produsen nggawe tembok sing kurang salah utawa cacat.
Dadi, kanthi nggunakake DFM ing awal desain lan nimbang model sing wis ana, produser bisa nggawe bagean cetakan injeksi sing paling apik. Kekandelan tembok uga penting ing cetakan injeksi.
Iki mengaruhi kualitas produk, kinerja, produktivitas produksi, lan biaya.
Njupuk layanan ngecor injeksi kualitas saka Hitop Industrial tansah migunani. Dheweke fokus ing kualitas lan nawakake macem-macem layanan kanggo mbantu sampeyan entuk solusi produksi sing paling apik.
Artikel sing gegandhengan
- Molding Injeksi Medis: Presisi ing Perawatan Kesehatan
- Cairan Silicone Rubber Injection Molding: Pandhuan rinci
- Nguasai Toleransi Molding Injeksi: Wawasan Kunci
- Molding Injeksi Reaksi: Proses, Keuntungan lan Panggunaan
- Cacat Molding Injeksi lan Solusie
- Cetakan Injeksi Aluminium: Biaya, Keuntungan, lan Desain
- ABS Injection Molding: Keuntungan Utama, Proses
- Pandhuan Ultimate kanggo HDPE Injection Molding
- 10 Resin Plastik Umum kanggo Molding Injeksi
- Injeksi Molding vs Kompresi Molding


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
