

Toleransi ngecor injeksi nuduhake sawetara variasi sing bisa ditampa ing dimensi bagean plastik nyetak.
Toleransi kasebut mesthekake yen sanajan ana panyimpangan tipis ing proses manufaktur, bagean kasebut bakal tetep pas, bisa digunakake kanthi bener, lan nyukupi syarat desain.

Coba dipikir minangka zona penyangga kanggo cacat cilik sing bisa kedadeyan nalika nyuntikake bahan cair menyang cetakan.
Yagene padha penting?
Amarga nalika toleransi ora dikontrol kanthi apik, bisa nyebabake bagean sing ora cocog utawa ora bisa digunakake kaya sing dikarepake, nyebabake masalah produksi sing larang lan potensial gagal produk.
Kanggo produsen sing ngarahake ngasilake bagean sing dipercaya lan dipercaya, pangerten lan ngoptimalake toleransi kasebut penting banget.
Kanthi nguwasani toleransi cetakan injeksi, sampeyan bisa ngindhari revisi desain sing ora perlu, nyuda biaya manufaktur, lan mesthekake manawa bagean sampeyan cocog karo standar kualitas sing paling dhuwur.
Ayo goleki carane sampeyan bisa entuk!
Apa Toleransi Molding Injeksi?

Toleransi cetakan injeksi nuduhake watesan variasi dimensi sing diidinake ing bagean cetakan.
Toleransi kasebut ngidini panyimpangan cilik sing kedadeyan kanthi alami sajrone proses manufaktur, kanggo mesthekake yen bagean isih bisa digunakake sanajan ana bedane ukuran utawa wujud.
Tanpa toleransi sing jelas, bagean bisa uga ora pas, nyebabake kesalahan perakitan utawa malah gagal produk.
Napa toleransi dadi penting?
Iki minangka kunci kanggo njaga kualitas lan fungsi bagean sampeyan.
Toleransi akun kanggo shrinkage, aliran materi, lan faktor liyane sak proses ngecor sing bisa nimbulaké bagean rada beda-beda saka desain asli.
Kanthi nyetel kisaran toleransi sing bener, produsen bisa ngasilake bagean kanthi konsisten nalika nyilikake risiko cacat.
Kisaran Toleransi: Normal, Nyenyet, lan Nyenyet Banget
Ing ngecor injeksi, toleransi dikategorikaké adhedhasar persis kaya:
Toleransi Normal: Biasane sawetara saka +/- 0.1mm. Tingkat presisi iki cocog kanggo umume bagean umum sing variasi dimensi sing sithik ora bakal mengaruhi fungsi.
Toleransi Nyenyet: Sekitar +/- 0,05mm. Iki digunakake nalika bagean kudu pas bebarengan luwih tepat utawa nalika panyimpangan cilik bisa mengaruhi kinerja.
Toleransi banget Nyenyet: Biasane watara +/- 0,025mm utawa malah nyenyet. Iki digunakake ing industri tliti dhuwur kayata piranti medis lan aerospace, ngendi akurasi kritis.
Nyetel toleransi sing tepat gumantung saka aplikasi lan materi bagean kasebut.
Sawetara bahan nyusut luwih akeh sajrone adhem, mbutuhake toleransi sing luwih gedhe, dene liyane ngidini kontrol sing luwih kenceng.
Mangkene risak kisaran toleransi umum kanggo macem-macem plastik:
Faktor-faktor sing Ngaruhi Toleransi Molding Injeksi
Nalika nggarap cetakan injeksi, sawetara faktor mengaruhi kemampuan kanggo nahan toleransi sing tepat.
Ngerteni faktor kasebut bisa mbantu sampeyan ngoptimalake desain lan proses manufaktur, mesthekake bagean sampeyan cocog karo spesifikasi sing dibutuhake tanpa kerja ulang utawa sampah sing ora perlu.
Nyusut

Kabeh bahan plastik nyusut nalika adhem sawise disuntikake ing cetakan.
Penyusutan iki minangka salah sawijining faktor sing paling penting sing mengaruhi toleransi.
Jumlah bahan nyusut bisa beda-beda gumantung saka komposisi, wektu cooling, lan desain cetakan.
- Crystalline vs. Bahan Amorf: Bahan kristal kaya polipropilena (PP) lan poliamida (PA) nyusut luwih amarga struktur molekul sing rearranges sak proses cooling. Ing tangan liyane, bahan amorf kaya ABS utawa PC wis kurang pocapan shrinkage, nggawe wong luwih gampang kanggo kontrol ing syarat-syarat toleransi.
Mangkene perbandingan tingkat penyusutan kanggo bahan umum:
| Bahan | Tingkat Penyusutan (%) |
|---|---|
| ABS | 0.4 – 0.8% |
| Poliamida (PA) | 0.7 – 1.4% |
| Polipropilena (PP) | 1.0 – 2.5% |
| Polikarbonat (PC) | 0.5 – 0.7% |
| Polyethylene Kapadhetan Tinggi (HDPE) | 1.5 – 3.0% |
Kepiye shrinkage mengaruhi toleransi?
Sing luwih dhuwur shrinkage, luwih tantangan kanggo njaga toleransi sing nyenyet.
Bahan kristal, kanthi shrinkage sing luwih dhuwur, asring mbutuhake sangu luwih akeh ing setelan toleransi dibandhingake karo bahan amorf.
Warpage

Warpage occurs nalika macem-macem bagean saka Piece nyetak kelangan ora rata, nyebabake kanggo corak utawa mlengkung.
Iki bisa amarga ora seragam kekandelan tembok utawa tingkat cooling ora bener.
Warpage ora mung mengaruhi tampilan visual bagean kasebut, nanging uga presisi fungsional.
Strategi kanggo nyilikake warpage:
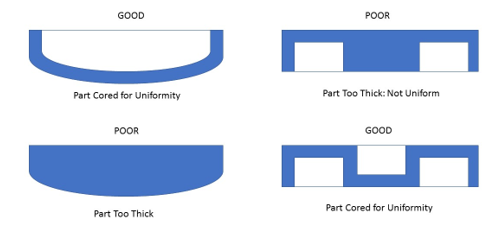
- Njaga kekandelan tembok seragam: Iki njamin malah cooling lan minimalake risiko deformasi.
- Desain kanthi sudhut bunder lan transisi sing lancar: Owah-owahan cetha ing kekandelan bisa nimbulaké cooling ora rata lan mimpin kanggo warping.
- Gunakake iga tinimbang nambah kekandelan tembok: Iga nyedhiyakake dhukungan struktural tanpa nyebabake shrinkage utawa cooling bedo banget.
Ekspansi Termal
Bahan plastik duwe koefisien ekspansi termal sing luwih dhuwur tinimbang logam, sing tegese dimensi bisa owah kanthi signifikan kanthi fluktuasi suhu.
Bagean sing dicetak ing siji suhu bisa nggedhekake utawa kontrak amarga katon ing lingkungan sing beda-beda, mengaruhi pas lan fungsi.
Kanggo nyuda pengaruh ekspansi termal:
- Ukur bagean ing lingkungan sing dikontrol: Tansah suhu konstan sajrone pemeriksaan kanggo mesthekake pangukuran dimensi sing akurat.
- Gunakake bahan kanthi koefisien ekspansi termal sing luwih murah: Bahan kaya NGIPI lan PC duwe stabilitas termal sing luwih apik, dadi cocog kanggo aplikasi kanthi tliti dhuwur.
Desain bagean

Desain bagean-kalebu geometri, kekandelan tembok, lan kerumitan-muter peran wigati ing nentokake carane uga toleransi bisa maintained.
Bagean sing gedhe lan kompleks kanthi kekandelan tembok sing beda-beda luwih rentan kanggo nyusut lan warping, dadi luwih angel kanggo entuk toleransi sing ketat.
- Ketebalan tembok: Nggawe tembok seragam ing saindhenging bagean penting kanggo njaga akurasi toleransi. Tembok sing luwih kandel butuh wektu luwih suwe kanggo kelangan, nyebabake penyusutan sing luwih dhuwur lan potensial deformasi.
Ing ngisor iki tabel sing nuduhake ketebalan tembok sing disaranake kanggo bahan umum:
| Bahan | Ketebalan Tembok sing Disaranake (mm) |
|---|---|
| ABS | 1,1 - 3,5 mm |
| Polikarbonat (PC) | 1.0 – 3.8 mm |
| Poliamida (PA) | 0,7 - 2,9 mm |
| Polipropilena (PP) | 0,88 – 3,8 mm |
| HDPE | 0,7 - 5,0 mm |
Desain Perkakas

Desain lan kualitas cetakan penting kanggo entuk toleransi sing tepat.
Faktor kayata bahan cetakan, penempatan gapura, lan efisiensi sistem pendinginan kabeh mengaruhi sepira bagean kasebut cocog karo dimensi sing dikarepake.
Pertimbangan desain cetakan kanggo presisi:
- Pemanasan lan pendinginan sing konsisten: Suhu ora rata ing jamur bisa nimbulaké bagean kanggo nyilikake inconsistently, nggawe hard kanggo ketemu toleransi nyenyet. Sistem pendinginan sing konsisten mbantu nyuda masalah kasebut.
- Panggonan gapura: Lokasi gerbang sing ora tepat bisa nyebabake aliran material sing ora rata, sing nyebabake nyusut lan warping. Multiple gates bisa uga dibutuhake kanggo bagean gedhe utawa kompleks kanggo mesthekake distribusi plastik cair.
Kanthi njupuk faktor kasebut lan kanthi ati-ati ngoptimalake saben unsur, produsen bisa ngontrol akurasi dimensi bagean cetakan injeksi.
Pendekatan iki mbantu njamin prodhuk final nindakake kaya sing dikarepake, kanthi panyimpangan minimal saka desain.
Praktek Paling Apik kanggo Ngoptimalake Toleransi Molding Injeksi

Ngoptimalake toleransi cetakan injeksi minangka kunci kanggo ngasilake bagean sing berkualitas kanthi panyimpangan minimal.
Kanthi nggunakake praktik paling apik ing desain, pilihan materi, perkakas, lan kontrol proses, manufaktur bisa terus-terusan entuk toleransi sing dikarepake kanggo produke.
Ayo njelajah praktik kasebut kanthi rinci.
Desain kanggo Manufaktur (DFM)
Desain kanggo Manufaktur (DFM) penting nalika nggawe bagean sing kudu tundhuk karo toleransi sing ketat.
Prinsip DFM fokus ing ngrancang bagean sing gampang lan biaya-efektif kanggo diprodhuksi nalika nyilikake kesalahan kaya warpages lan inconsistencies dimensi.
Ketebalan Tembok: Kekandelan tembok sing konsisten penting kanggo pendinginan seragam, sing langsung nyebabake penyusutan lan akurasi dimensi. Nalika kekandelan tembok beda-beda, bagean bisa kelangan ora rata, anjog kanggo warpage utawa dimensi salah.
Draft Angles: Nambahi draf sudut kanggo lumahing vertikal mbantu bagean release lancar saka jamur, ngurangi risiko warping utawa ora akurat dimensi. Sudut konsep saka 1,5 ° nganti 2 ° biasane dianjurake kanggo umume bagean.
Fitur Dhukungan: Tinimbang tembok thickening kanggo nambah kekuatan, nggunakake fitur kaya iga bisa nambah integritas struktural nalika minimalake nggunakake materi. Iga nyuda shrinkage lan wektu cooling, anjog kanggo toleransi luwih konsisten.
Tuladha: A part karo tembok seragam kandel lan kasebut kanthi teliti, diselehake iga bakal kelangan roto-roto, ngurangi risiko shrinkage-related cacat.
Pemilihan Bahan

Milih bahan sing cocog kanggo aplikasi sampeyan minangka salah sawijining faktor sing paling penting sing mengaruhi toleransi cetakan injeksi.
Bahan sing beda duwe tingkat penyusutan sing beda lan sifat ekspansi termal, sing mengaruhi presisi bagian pungkasan.
- Tarif Shrinkage: Bahan kaya ABS utawa PC duwe tingkat shrinkage sing luwih murah, saengga cocog kanggo bagean kanthi toleransi sing ketat. Ing sisih liya, bahan kaya PP utawa PE bisa uga duwe penyusutan sing luwih dhuwur, sing bisa nyebabake variasi dimensi sing luwih gedhe.
Milih materi sing cocog karo kabutuhan aplikasi tartamtu lan syarat toleransi iku penting banget.
Contone, yen bagean sampeyan mbutuhake presisi sing dhuwur, nggunakake bahan kaya PC utawa ABS bakal luwih migunani tinimbang bahan penyusutan dhuwur kaya PP.
Optimasi Perkakas

Desain lan Optimization saka perkakas cetakan langsung impact kemampuan kanggo njaga toleransi nyenyet sak produksi.
Faktor perkakas kayata lokasi gerbang, penempatan pin ejector, lan desain sistem pendingin kabeh nyumbang kanggo akurasi dimensi.
Lokasi Gerbang: Panggonan seko gapura tepat njamin malah Isi saka jamur, minimalake shrinkage lan warpage. Multiple gates bisa uga dibutuhake kanggo bagean sing kompleks utawa gedhe kanggo nyegah aliran materi sing ora rata, sing bisa nyebabake ora akurat dimensi.
Desain Pin Ejector: Lokasi lan desain pin ejector kritis kanggo nyegah distorsi minangka bagéan dibusak saka jamur. Pins kudu dipanggonke kanggo njamin ejection bagean Gamelan tanpa ngrusak lumahing utawa ngowahi dimensi.
Ngawasi Real-Time: Sensor semat ing cetakan ngidini ngawasi tekanan, suhu, lan wektu ngisi wektu nyata. Sensor kasebut mbantu nyetel proses nalika lelungan, njamin asil sing konsisten sajrone produksi.
Tuladha: A jamur karo gapura uga diselehake lan cooling konsisten bakal gawé bagean karo warpage minimal lan akurasi dimensi luwih.
Kontrol Proses
Kontrol proses sing efektif penting kanggo njaga toleransi sing konsisten ing cetakan injeksi.
Parameter proses, kayata tekanan, suhu, lan wektu pendinginan, kudu dikontrol lan dipantau kanthi ati-ati kanggo nyuda variasi.
Sensor Tekanan lan Suhu: Sensor semat ing cetakan mbantu nglacak proses ngecor ing wektu nyata, nyedhiyakake data penting babagan tekanan lan suhu. Umpan balik iki ngidini pangaturan cepet, mesthekake yen saben bagean cocog karo toleransi sing dibutuhake.
Standarisasi Kondisi Lingkungan: Faktor njaba kayata suhu lan asor lingkungan bisa mengaruhi sifat materi lan kinerja proses. Standarisasi kahanan lingkungan ing wilayah produksi njamin manawa bagean dibentuk kanthi konsisten, nyuda variasi.
Tuladha: Ngontrol wektu pendinginan, suhu, lan tekanan sajrone saben dijupuk bisa mbantu nyuda kemungkinan cacat bagean lan nambah konsistensi dimensi.
Standar Toleransi Molding Injeksi

Pangerten lan netepi pedoman toleransi standar penting kanggo njamin kualitas sing konsisten lan dipercaya ing bagean cetakan injeksi.
Standar kaya GB / T 14486-2008 lan DIN 16901 nawarake paramèter sing ditetepake kanthi apik kanggo panyimpangan sing diidini ing dimensi bagean, mbantu produsen entuk presisi sing dhuwur.
Ringkesan Standar
GB / T 14486-2008: Standar nasional Cina iki njelaske nganggo bentuk garis toleransi kanggo bagean plastik, nyediakake framework kanggo manufaktur tindakake nalika gawé komponen tliti. Iki nggolongake toleransi menyang macem-macem tingkat, mbantu manufaktur milih sawetara toleransi sing cocog adhedhasar aplikasi bagean lan presisi sing dibutuhake.
DIN 16901: Standar Jerman kanggo plastik, DIN 16901 nawakake uga pedoman kanggo toleransi lan fokus ing njaga fungsi lan pas ing bagean nyetak. Standar iki akeh digunakake ing Eropa lan diakoni amarga syarat sing ketat, utamane kanggo komponen sing rumit lan tepat.
Standar kasebut nduweni peran penting kanggo nemtokake kisaran panyimpangan sing bisa ditampa kanggo dimensi, kanggo mesthekake bagean pas bebarengan lan nindakake kaya sing dikarepake.
Tingkat Toleransi: Komersial, Sedheng, lan Apik
Tingkat toleransi umume dikategorikake dadi telung kelas -komersial, medium, lan nggoleki.
Saben level nggambarake tingkat variasi sing bisa ditampa adhedhasar aplikasi, presisi sing dibutuhake, lan biaya manufaktur.
Toleransi sing apik luwih larang kanggo entuk, dene toleransi komersial luwih larang nanging kurang tepat.
Umumé, toleransi komersial cocok kanggo bagean sing ora mbutuhake pas sing ketat, kayata komponen kosmetik.
Toleransi medium iku becik kanggo bagean fungsi sing perlu imbangan antarane tliti lan biaya-efektifitas, nalika toleransi nggoleki digunakake ing aplikasi kanthi tliti dhuwur, kayata piranti medis utawa komponen aerospace.
Milih Standar Toleransi Tengen

Pilihan antarane tingkat toleransi gumantung ing kabutuhan tartamtu saka project.
Kanggo bagean sing mbutuhake perakitan sing ketat utawa minangka bagean saka mekanisme kompleks, toleransi nggoleki kudu diutamakake.
Ing sisih liya, toleransi komersial bisa uga cukup kanggo bagean non-kritis, ngendi faktor estetis utawa biaya njupuk precedence liwat tliti nemen.
Tantangan Umum ing Njaga Toleransi
Ing cetakan injeksi, njaga toleransi sing tepat bisa dadi tantangan amarga macem-macem faktor sing mengaruhi dimensi lan konsistensi bagean.
Loro tantangan sing paling umum yaiku kerumitan ing piranti multi-rongga lan dimensi bagean gedhe.
Kompleksitas ing Multi-Rongga Tools
Cetakan multi-rongga dirancang kanggo ngasilake pirang-pirang bagean ing siklus siji, nambah efisiensi produksi.
Nanging, njaga toleransi sing konsisten ing kabeh rongga bisa dadi angel amarga variasi ing tarif cooling lan distribusi tekanan.
Cooling Konsistensi: Ing cetakan multi-rongga, saben rongga bisa uga ora kelangan ing tingkat sing padha, anjog kanggo beda dimensi tipis antarane bagean. Yen siji rongga cools luwih cepet saka liyane, bagean bisa nyilikake luwih, mengaruhi pas lan fungsi sakabèhé.
Distribusi Tekanan: Tekanan injeksi bisa rada beda-beda ing antarane rongga, nyebabake beda cilik ing dimensi bagean. Iki bisa dadi masalah utamane nalika toleransi sing ketat dibutuhake kanggo bagean sing kudu pas nalika dipasang.
Kanggo nyuda masalah kasebut, desain cetakan tliti dhuwur iku kritis, mesthekake malah cooling lan meksa distribusi ing kabeh growong.
Kajaba iku, pangopènan rutin lan ngawasi cetakan bisa mbantu njaga konsistensi saka wektu.
Ukuran Bagean Gedhe

Bagean gedhe menehi tantangan dhewe nalika njaga toleransi.
Nyusut materi cenderung luwih pocapan ing bagean sing luwih gedhe, nyebabake variasi dimensi sing luwih gedhe.
Variabilitas Shrinkage: Bagean sing luwih gedhe biasane ngalami shrinkage materi luwih akeh sajrone pendinginan, sing bisa nyebabake owah-owahan dimensi ing macem-macem area bagean kasebut. Iki bisa nyebabake warping utawa distorsi, nggawe angel kanggo entuk toleransi sing ketat.
Wektu Cooling luwih dawa: Bagean gedhe njupuk maneh kanggo kelangan, nambah kamungkinan saka cooling ora rata, kang exacerbates shrinkage lan masalah toleransi.
Kanggo nyilikake tantangan iki, manufaktur bisa nggunakake kekandelan tembok seragam lan mesthekake tepat desain saluran cooling ing cetakan kanggo entuk shrinkage luwih konsisten lan stabilitas dimensi.
Teknik Pangukuran lan Inspeksi

Mesthekake manawa bagean cetakan injeksi cocog karo toleransi sing dibutuhake penting kanggo fungsi lan kualitase.
Macem-macem teknik pangukuran lan pamriksa digunakake kanggo verifikasi dimensi lan ngenali cacat. Ayo goleki cara sing paling umum:
Inspeksi Visual
Langkah pisanan sing dhasar nanging efektif ing proses pamriksan, inspeksi visual ngidini produsen ngenali kanthi cepet cacat lumahing kayata warping, tandha sink, lan bagean misalignment.
Sanajan dudu cara pangukuran sing tepat, nanging mbantu ngerteni cacat sing jelas sadurunge pindhah menyang pemeriksaan sing luwih rinci.
Pengukuran Manual
Kanggo bagean prasaja kanthi ukuran kritis sing luwih sithik, alat pangukuran manual kayata kaliper lan mikrometer digunakake.
Piranti kasebut nyedhiyakake pangukuran sing cepet lan akurat kanggo verifikasi dimensi ing kisaran toleransi, biasane kanggo bagean toleransi sing luwih longgar utawa kerumitan kurang.
Nalika pangukuran manual efektif, nanging paling cocog kanggo komponen sing gampang lan mbutuhake katrampilan lan pengalaman supaya bisa digunakake kanthi konsisten.
Pangukuran otomatis
Kanggo bagean sing luwih rumit utawa sing mbutuhake toleransi nyenyet, sistem pangukuran otomatis kaya Mesin Pengukur Koordinat (CMMs) lan Sistem Vision nawakake analisis dimensi sing tepat lan komprehensif.
Sistem iki bisa ngukur macem-macem dimensi kritis bebarengan, mesthekake bagean ketemu specifications karo variasi minimal.
- CMMs nggunakake probe kanggo fisik tutul macem-macem titik ing bagean, nyediakake data Highly akurat ing toleransi dimensi.
- Sistem Vision nggunakake kamera kanggo njupuk gambar saka bagean lan mbandhingaké menyang specifications digital, kang utamané migunani kanggo non-kontak mriksa bagean sing rapuh utawa alus.
Inspeksi Artikel Pertama (FAI)
First Article Inspection (FAI) minangka proses verifikasi lengkap sing ditindakake ing bagean pisanan diprodhuksi ing proses produksi.
Iki kalebu mriksa kabeh dimensi kritis, sifat material, lan fitur bagean kanggo mesthekake yen cocog karo syarat toleransi desain.
Langkah iki penting kanggo validasi yen proses produksi wis disetel kanthi bener lan bakal ngasilake bagean sing konsisten karo spesifikasi sajrone proses.
FAQ Babagan Toleransi Molding Injeksi
Umumé, toleransi komersial cocok kanggo bagean sing ora mbutuhake pas sing ketat, kayata komponen kosmetik.
Toleransi medium iku becik kanggo bagean fungsi sing perlu imbangan antarane tliti lan biaya-efektifitas, nalika toleransi nggoleki digunakake ing aplikasi kanthi tliti dhuwur, kayata piranti medis utawa komponen aerospace.
Milih Standar Toleransi Tengen
Pilihan antarane tingkat toleransi gumantung ing kabutuhan tartamtu saka project.
Kanggo bagean sing mbutuhake perakitan sing ketat utawa minangka bagean saka mekanisme kompleks, toleransi nggoleki kudu diutamakake.
Ing sisih liya, toleransi komersial bisa uga cukup kanggo bagean non-kritis, ngendi faktor estetis utawa biaya njupuk precedence liwat tliti nemen.
Tantangan Umum ing Njaga Toleransi
Ing cetakan injeksi, njaga toleransi sing tepat bisa dadi tantangan amarga macem-macem faktor sing mengaruhi dimensi lan konsistensi bagean.
Loro tantangan sing paling umum yaiku kerumitan ing piranti multi-rongga lan dimensi bagean gedhe.
Kompleksitas ing Multi-Rongga Tools
Cetakan multi-rongga dirancang kanggo ngasilake pirang-pirang bagean ing siklus siji, nambah efisiensi produksi.
Nanging, njaga toleransi sing konsisten ing kabeh rongga bisa dadi angel amarga variasi ing tarif cooling lan distribusi tekanan.
Cooling Konsistensi: Ing cetakan multi-rongga, saben rongga bisa uga ora kelangan ing tingkat sing padha, anjog kanggo beda dimensi tipis antarane bagean. Yen siji rongga cools luwih cepet saka liyane, bagean bisa nyilikake luwih, mengaruhi pas lan fungsi sakabèhé.
Distribusi Tekanan: Tekanan injeksi bisa rada beda-beda ing antarane rongga, nyebabake beda cilik ing dimensi bagean. Iki bisa dadi masalah utamane nalika toleransi sing ketat dibutuhake kanggo bagean sing kudu pas nalika dipasang.
Kanggo nyuda masalah kasebut, desain cetakan tliti dhuwur iku kritis, mesthekake malah cooling lan meksa distribusi ing kabeh growong.
Kajaba iku, pangopènan rutin lan ngawasi cetakan bisa mbantu njaga konsistensi saka wektu.
Ukuran Bagean Gedhe
Bagean gedhe menehi tantangan dhewe nalika njaga toleransi.
Nyusut materi cenderung luwih pocapan ing bagean sing luwih gedhe, nyebabake variasi dimensi sing luwih gedhe.
Variabilitas Shrinkage: Bagean sing luwih gedhe biasane ngalami shrinkage materi luwih akeh sajrone pendinginan, sing bisa nyebabake owah-owahan dimensi ing macem-macem area bagean kasebut. Iki bisa nyebabake warping utawa distorsi, nggawe angel kanggo entuk toleransi sing ketat.
Wektu Cooling luwih dawa: Bagean gedhe njupuk maneh kanggo kelangan, nambah kamungkinan saka cooling ora rata, kang exacerbates shrinkage lan masalah toleransi.
Kanggo nyilikake tantangan iki, manufaktur bisa nggunakake kekandelan tembok seragam lan mesthekake tepat desain saluran cooling ing cetakan kanggo entuk shrinkage luwih konsisten lan stabilitas dimensi.
Teknik Pangukuran lan Inspeksi
Mesthekake manawa bagean cetakan injeksi cocog karo toleransi sing dibutuhake penting kanggo fungsi lan kualitase.
Macem-macem teknik pangukuran lan pamriksa digunakake kanggo verifikasi dimensi lan ngenali cacat. Ayo goleki cara sing paling umum:
Inspeksi Visual
Langkah pisanan sing dhasar nanging efektif ing proses pamriksan, inspeksi visual ngidini produsen ngenali kanthi cepet cacat lumahing kayata warping, tandha sink, lan bagean misalignment.
Sanajan dudu cara pangukuran sing tepat, nanging mbantu ngerteni cacat sing jelas sadurunge pindhah menyang pemeriksaan sing luwih rinci.
Pengukuran Manual
Kanggo bagean prasaja kanthi ukuran kritis sing luwih sithik, alat pangukuran manual kayata kaliper lan mikrometer digunakake.
Piranti kasebut nyedhiyakake pangukuran sing cepet lan akurat kanggo verifikasi dimensi ing kisaran toleransi, biasane kanggo bagean toleransi sing luwih longgar utawa kerumitan kurang.
Nalika pangukuran manual efektif, nanging paling cocog kanggo komponen sing gampang lan mbutuhake katrampilan lan pengalaman supaya bisa digunakake kanthi konsisten.
Pangukuran otomatis
Kanggo bagean sing luwih rumit utawa sing mbutuhake toleransi nyenyet, sistem pangukuran otomatis kaya Mesin Pengukur Koordinat (CMMs) lan Sistem Vision nawakake analisis dimensi sing tepat lan komprehensif.
Sistem iki bisa ngukur macem-macem dimensi kritis bebarengan, mesthekake bagean ketemu specifications karo variasi minimal.
- CMMs nggunakake probe kanggo fisik tutul macem-macem titik ing bagean, nyediakake data Highly akurat ing toleransi dimensi.
- Sistem Vision nggunakake kamera kanggo njupuk gambar saka bagean lan mbandhingaké menyang specifications digital, kang utamané migunani kanggo non-kontak mriksa bagean sing rapuh utawa alus.
Inspeksi Artikel Pertama (FAI)
Inspeksi Artikel Pertama (FAI) minangka proses verifikasi lengkap sing ditindakake ing bagean pisanan diprodhuksi ing proses produksi.
Iki kalebu mriksa kabeh dimensi kritis, sifat material, lan fitur bagean kanggo mesthekake yen cocog karo syarat toleransi desain.
Langkah iki penting kanggo validasi yen proses produksi wis disetel kanthi bener lan bakal ngasilake bagean sing konsisten karo spesifikasi sajrone proses.
FAQ Babagan Toleransi Molding Injeksi
Kesimpulan

Ngerteni lan ngoptimalake toleransi cetakan injeksi penting kanggo entuk bagean fungsional sing berkualitas tinggi.
Faktor kayata pilihan materi, pertimbangan desain, lan kontrol proses kabeh nduweni peran kanggo njaga toleransi sing tepat lan nyuda cacat.
Siap njupuk proyek cetakan injeksi menyang tingkat sabanjure?
Hubungi kita dina iki kanggo mesthekake bagean sampeyan cocog karo standar sing paling dhuwur kanggo presisi lan kinerja.
Artikel sing gegandhengan
Structural Foam Injection Molding: Keuntungan lan Aplikasi
Cairan Silicone Rubber Injection Molding: Pandhuan rinci
Pandhuan Komprehensif kanggo Molding Injeksi Karet
Pandhuan Ultimate kanggo EVA Injection Molding
Thermoplastic Elastomer (TPE) Injection Molding Guide
Pandhuan Ultimate kanggo Overmolding: Techniques
10 Resin Plastik Umum kanggo Molding Injeksi
Thermoforming vs Injection Molding: Bentenipun Key
Ngerti 2K Injection Molding: Proses
Molding Injeksi PEEK: Properti, Keuntungan, lan Tip
Cacat Molding Injeksi lan Solusie
Molding Injeksi Reaksi: Proses, Keuntungan lan Panggunaan
Pandhuan Ultimate kanggo Molding Injeksi
Molding Injeksi Medis: Presisi ing Perawatan Kesehatan
Pandhuan Komprehensif kanggo Metal Injection Molding (MIM)
Parting Line Injection Molding Guide
Sink Marks Nyegah ing Injection Molding
Apa Injection Molding Back Pressure?


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
