

Peças moldadas por injeção pode ser identificado por características específicas, como linhas de separação, marcas de separação de comporta e marcas de pino ejetor. As linhas de separação são costuras onde as metades do molde se encontram, as marcas de separação de comporta indicam onde o plástico derretido entrou no molde e as marcas de pino ejetor mostram onde os pinos empurraram a peça para fora do molde. Essas características, geralmente visíveis sob ampliação, fornecem indicadores claros do processo de moldagem por injeção e podem incluir detalhes adicionais como números de cavidades ou datas para controle de qualidade e rastreabilidade.
1. Linha de separação na moldagem por injeção

Uma linha de separação é a costura visível em uma peça moldada onde as duas metades do molde se encontram. Ela ocorre porque o molde precisa se separar para ejetar a peça, criando uma linha onde as duas metades se juntam. Para identificar uma linha de separação, procure por uma linha fina e elevada ou costura que corre ao redor da borda ou superfície da peça. Essa linha pode ser encontrada frequentemente ao longo do perímetro ou onde diferentes seções do molde se encontram. Usar uma lupa pode ajudar a localizar essas linhas mais facilmente. A proeminência da linha de separação pode variar com base na precisão do molde e o processo de moldagem, com moldes de alta precisão deixando linhas menos visíveis.
2. Separação de portas em moldagem por injeção

Separação de portão refere-se ao ponto onde o plástico fundido entra a cavidade do molde, que então deixa uma pequena marca na peça acabada quando esfria e o canal é removido. Essa marca, conhecida como vestígio do canal, geralmente é um pequeno ponto elevado ou uma leve depressão. Locais comuns para marcas de separação do canal incluem as bordas ou superfícies da peça, geralmente em áreas menos visíveis, para minimizar seu impacto na estética. A aparência pode variar dependendo do tipo de canal usado, como um canal de ponta fina, que deixa uma marca minúscula, ou um canal de borda, que pode deixar uma marca maior e mais perceptível. Identificar a separação do canal envolve procurar por essas pequenas imperfeições, geralmente encontradas perto da linha de separação ou outros pontos de entrada do fluxo do molde. Usar a ampliação pode ajudar a revelar essas características sutis com mais clareza.
3. Marcas de pinos ejetores em moldagem por injeção
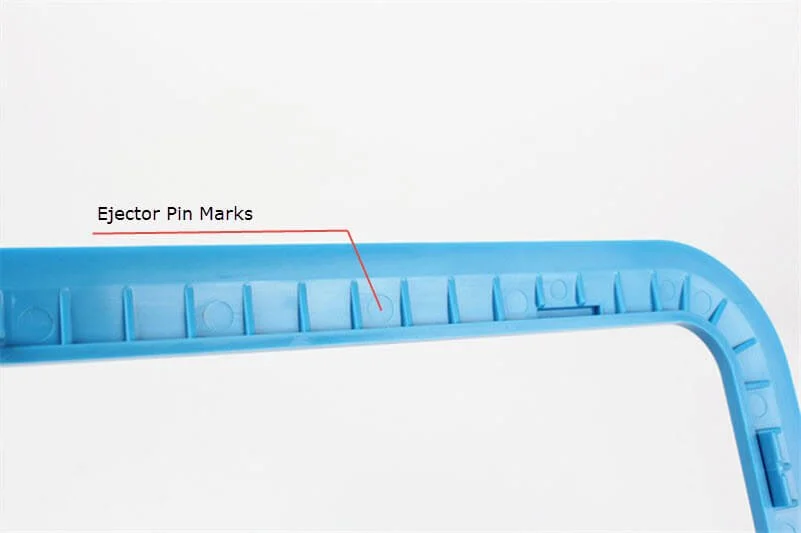
As marcas do pino ejetor são pequenas indentações circulares ou retangulares deixadas em uma peça moldada pelos pinos usados para empurrar a peça para fora do molde após ela ter se solidificado. Essas marcas são normalmente encontradas na superfície da peça que estava em contato com o molde durante o resfriamento. Para localizar e identificar marcas de pinos ejetores, examine a peça de perto, especialmente em superfícies planas ou largas. Essas marcas geralmente são rebaixadas ou levemente elevadas e geralmente são distribuídas uniformemente pela peça. Às vezes, elas podem incluir detalhes adicionais, como números de cavidade ou datas, que são usados para controle de qualidade e rastreabilidade. Usar uma ferramenta de ampliação pode ajudar a identificar essas marcas mais facilmente, especialmente em peças com texturas finas ou detalhes intrincados.
Perguntas frequentes relacionadas a moldes de injeção
1. Qual é a função de uma comporta na moldagem por injeção?
O portão na moldagem por injeção serve como ponto de entrada para o plástico derretido fluir para dentro da cavidade do molde. Ele controla a taxa de fluxo, a pressão e a direção do plástico conforme ele preenche o molde, garantindo que o material seja distribuído uniformemente e que a peça final se forme corretamente.
2. Como você decide o local do ponto de entrada na moldagem por injeção?
A localização do portão na moldagem por injeção é determinada com base em fatores como a geometria da peça, espessura da parede, e uso pretendido. Idealmente, o portão deve ser colocado em uma posição que permita um enchimento uniforme e minimize defeitos potenciais como empenamento ou armadilhas de ar. Além disso, o gate deve ser localizado em uma área menos visível para reduzir o impacto de vestígios do gate na estética da peça.
3. Quais produtos são moldados por injeção?
A moldagem por injeção é usada para produzir uma ampla gama de produtos, incluindo bens de consumo, componentes automotivos, dispositivos médicos, itens de embalagem, invólucros eletrônicos e brinquedos. Este processo é favorecido por sua capacidade de produzir peças complexas e de alta precisão em grandes volumes.
4. Onde você coloca linhas de separação na moldagem por injeção?
As linhas de partição na moldagem por injeção são normalmente colocadas ao longo das bordas ou superfícies onde as metades do molde se encontram. O local é escolhido com base no design da peça para minimizar a visibilidade e o impacto na funcionalidade e aparência da peça. As linhas de partição são frequentemente posicionadas em áreas que são menos críticas para o desempenho da peça ou onde podem ser facilmente removidas ou escondidas.
5. Como evitar marcas de pinos ejetores em peças moldadas por injeção?
Para evitar marcas de pinos ejetores em peças moldadas por injeção, considere usar as seguintes estratégias:
- Otimize o posicionamento do pino ejetor: Posicione os pinos ejetores em áreas não críticas ou onde as marcas serão menos perceptíveis.
- Use pinos maiores: Pinos maiores distribuem a força de ejeção de forma mais uniforme, reduzindo a probabilidade de marcas visíveis.
- Reduzir a força de ejeção: Ajuste a força de ejeção ao mínimo necessário para liberar a peça sem causar marcas.
- Pinos ejetores poloneses: Certifique-se de que os pinos estejam lisos e polidos para minimizar as marcas deixadas na peça.
- Aplicar texturas: Adicionar texturas à superfície da peça pode ajudar a disfarçar marcas do pino ejetor.
Artigos relacionados
- Moldagem por injeção médica: precisão na área da saúde
- Moldagem por injeção de borracha de silicone líquida: um guia detalhado
- Dominando as tolerâncias de moldagem por injeção: principais insights
- Moldagem por injeção de reação: processo, benefícios e usos
- Defeitos de moldagem por injeção e suas soluções
- Moldagem por injeção de alumínio: custo, benefícios e design
- Moldagem por injeção de ABS: principais benefícios, processo
- Guia definitivo para moldagem por injeção de HDPE
- 10 resinas plásticas comuns para moldagem por injeção
- Moldagem por injeção vs. Moldagem por compressão


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
