


A deformação é uma das mais comuns e frustrantes defeitos na moldagem por injeção.
Ocorre quando uma peça plástica moldada não mantém seu formato pretendido após ser ejetada do molde, causando problemas como entortamento, torção ou superfícies irregulares.
Na produção de plástico, a deformação pode comprometer tanto o apelo estético quanto a qualidade funcional do produto final, tornando-se um problema crítico a ser resolvido.
Garantir que as peças mantenham seu formato preciso é essencial não apenas para o desempenho do produto, mas também para manter a eficiência no processo de fabricação.
Ao compreender as causas da deformação e aplicar as soluções corretas, fabricantes pode produzir peças plásticas de alta qualidade e dimensionalmente precisas que atendem às expectativas do cliente.
O que é empenamento na moldagem por injeção?

Empenamento na moldagem por injeção refere-se à distorção ou deformação de uma peça plástica após ela ter sido ejetada do molde.
Esse defeito ocorre quando diferentes áreas da peça esfriam e encolhem em taxas desiguais, fazendo com que a peça mude de forma.
Existem vários tipos de empenamento, incluindo flexão, torção, arqueamento ou encolhimento irregular geral.
Essas deformações podem resultar em defeitos visíveis ou problemas funcionais, como peças que não se encaixam corretamente ou não funcionam conforme o esperado.
O empenamento é um problema crítico porque compromete tanto a integridade estrutural quanto o apelo estético da peça moldada.
Tipos de empenamento na moldagem por injeção
1. Deformação regional

A deformação regional ocorre quando há uma diferença nas taxas de encolhimento entre várias regiões da peça, tipicamente entre seções mais grossas e mais finas.
Áreas mais espessas tendem a esfriar e encolher mais lentamente, enquanto áreas mais finas se solidificam mais rápido, causando distorção.
Este tipo de empenamento é comum em peças com espessura de parede irregular.
2. Empenamento direcional

A deformação direcional ocorre quando há paralelo ou variações de contração perpendicular para o fluxo de material durante a injeção.
Os plásticos amorfos geralmente encolhem mais na direção do fluxo, enquanto plásticos semicristalinos tendem a encolher perpendicularmente ao fluxo.
Essa diferença na contração pode levar a a parte torcendo ou dobrando.
3. Contração no plano vs. contração de espessura

Neste tipo, a parte vivencia encolhimento inconsistente no grossura direção versus sua área de superfície.
Este desequilíbrio muitas vezes faz com que a peça dobrar ou arco pois um lado encolhe mais que o outro.
A contração no plano é geralmente mais controlada, enquanto a contração relacionada à espessura pode criar deformação no produto final.
Causas de empenamento na moldagem por injeção
1. Problemas de taxa de resfriamento

Uma das causas mais significativas de empenamento é resfriamento irregular através da parte.
Quando diferentes seções esfriam em taxas diferentes, isso resulta em contração diferencial, causando a deformação da peça.
Garantindo resfriamento uniforme em todo o molde é essencial para evitar tais deformações.
O sistema de refrigeração deve ser projetado adequadamente para distribuir o calor uniformemente e evitar pontos quentes ou frios.
Otimização de resfriamento
A fase de resfriamento é onde surgem a maioria dos problemas de empenamento.
Garanta taxas de resfriamento uniformes projetando um sistema de resfriamento eficiente com canais de resfriamento devidamente posicionados.
Usando moldes com temperatura controlada ajuda a prevenir pontos quentes e frios, promovendo encolhimento uniforme e reduzindo o risco de empenamento.
2. Causas relacionadas ao material

O tipo de plástico usado pode influenciar muito na deformação.
Plásticos amorfos (por exemplo, abdômen, poliestireno) encolhem mais uniformemente, enquanto plásticos semicristalinos (por exemplo, polipropileno, nylon) encolhem mais em certas direções.
Adicionalmente, materiais reforçados com fibras, frequentemente usado para maior resistência, pode causar empenamento se o as fibras estão alinhadas de forma irregular, levando a uma contração não uniforme.
Soluções de materiais
Escolher o material certo é fundamental para reduzir a deformação.
Selecione materiais com propriedades previsíveis de contração e fluxo para garantir uniformidade durante o resfriamento.
Polímeros reforçados com fibras pode ajudar a fortalecer as peças, mas orientação da fibra deve ser cuidadosamente gerenciado para evitar encolhimento irregular e consequente empenamento.
3. Problemas de projeto de molde

Projeto de molde desempenha um papel fundamental na prevenção de empenamento.
Impróprio localização do portão ou tamanho de comporta inadequado pode levar a um fluxo irregular de material, resultando em encolhimento e empenamento localizados.
Variações em espessura da parede também pode criar pontos de tensão dentro da peça, aumentando ainda mais a probabilidade de empenamento, pois seções mais grossas demoram mais para esfriar e encolhem mais.
Melhorias no design do molde
A deformação pode muitas vezes ser atribuída ao próprio molde.
Redesenhar portões e corredores para garantir o fluxo equilibrado do material através do molde.
Além disso, aumenta a uniformidade da espessura da parede para reduzir as concentrações de tensão, que contribuem para o empenamento.
4. Configurações da máquina
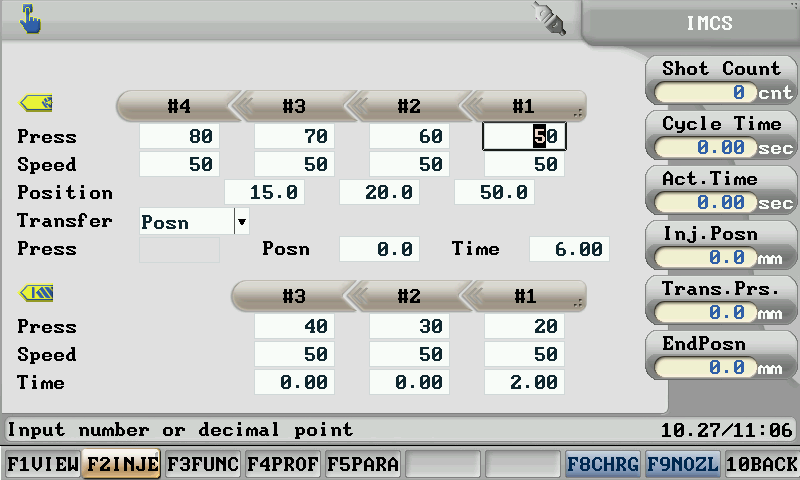
Incorreto configurações da máquina pode contribuir para a deformação.
Insuficiente pressão de injeção, curto tempo de residência, ou impróprio taxas de preenchimento tudo isso pode afetar a forma como o material preenche o molde e se solidifica.
Temperatura de fusão também desempenha um papel crucial, pois influencia a viscosidade do plástico e sua capacidade de fluir suavemente através do molde.
Otimização de Máquinas
Otimize as configurações da máquina para minimizar a deformação ajustando a pressão de injeção, temperatura de fusão, e taxa de preenchimento.
A calibração adequada da máquina garante consistência no ciclo do processo, o que ajuda a manter a precisão dimensional no produto final.
5. Fatores ambientais

Fatores ambientais como umidade no pelotas de plástico, temperaturas de produção inconsistentes ou contaminação da ferramenta podem levar à deformação.
O excesso de umidade pode causar bolhas ou vazios na peça, enquanto temperaturas flutuantes ou moldes sujos podem criar fluxo irregular e resfriamento, contribuindo para a distorção.
Controles ambientais
Condições de produção consistentes são essenciais para evitar variações no processo de resfriamento.
Manter a humidade e a temperatura estáveis níveis para garantir que fatores externos não afetem o material ou as taxas de resfriamento, o que pode causar empenamento não intencional.
Técnicas avançadas para prevenção de empenamento

Ferramentas de simulação para prever empenamento
Uma das formas mais eficazes de evitar a deformação é utilizando ferramentas de simulação como Autodesk Moldflow.
Essas ferramentas permitem que os fabricantes analisar encolhimento e empenamento antes do início da produção.
Ao executar simulações, os engenheiros podem testar diferentes materiais, projetos de moldes e configurações de processo, identificando possíveis problemas desde o início.
O benefícios do uso de simulações incluem evitar retrabalhos dispendiosos de moldes, melhorar a qualidade do produto e reduzir o tempo de colocação no mercado.
Válvula de Gating Sequencial
A válvula de controle sequencial é uma técnica avançada usada em moldes complexos para garantir fluxo uniforme de material.
Ao controlar quando e onde o plástico entra no molde, essa técnica ajuda a distribuir o material de maneira mais uniforme, reduzindo a probabilidade de empenamento.
É particularmente útil para peças maiores ou projetos com geometrias complexas que exigem controle preciso sobre o processo de injeção.
Detecção de empenamento em moldagem por injeção

1. Inspeção visual
Um dos métodos mais simples para detectar empenamentos é através de inspeção visual.
As peças deformadas geralmente aparecem distorção óbvia, incluindo torções ou dobras que os fazem parecer visivelmente deformados.
Este método é rápido e eficaz para detectar deformações maiores, embora deformações sutis possam exigir uma análise mais precisa.
2. Análise dimensional
Para garantir a precisão, os fabricantes podem realizar análise dimensional medindo as taxas de encolhimento e comparando as dimensões reais da peça com as especificações do projeto.
Essa técnica ajuda a detectar até mesmo pequenos desvios que podem não ser visíveis, mas podem afetar a função ou o ajuste do produto.
3. Monitoramento de Processos
Sensores em tempo real pode ser instalado no sistema de moldagem por injeção para monitorar variáveis-chave como taxas de resfriamento, temperatura e pressão durante a produção.
Esses sensores fornecem dados valiosos, ajudando os operadores a identificar quaisquer irregularidades que possam levar à deformação, permitindo que ações corretivas sejam tomadas rapidamente.
Solução de problemas de Warpage

1. Testes progressivos
Uma maneira confiável de solucionar problemas de empenamento é conduzindo progressivo tiro curto testes.
Isso ajuda a identificar o estágio exato do processo de moldagem onde a deformação começa.
Ao analisar peças parcialmente preenchidas, os fabricantes podem identificar as áreas que causam encolhimento irregular e ajuste de acordo.
2. Ajustes de Processo
A deformação pode frequentemente ser mitigada através de ajustes finos configurações da máquina.
Ajustes em taxa de preenchimento, tempos de resfriamento, e níveis de pressão pode melhorar significativamente o fluxo de material e a uniformidade do resfriamento, ajudando a minimizar a deformação durante o processo de moldagem.
3. Redesenho do molde
Quando os ajustes de processo não são suficientes, uma solução mais aprofundada é redesenho de moldes.
Modificando o localização do portão, tamanho do portão, e layout do canal de resfriamento pode ajudar a garantir um fluxo de material mais consistente e resfriamento uniforme, reduzindo a probabilidade de empenamento.
Perguntas frequentes sobre empenamento em moldagem por injeção
Conclusão

Empenamento na moldagem por injeção é um problema comum que pode afetar a qualidade e a funcionalidade do produto.
Ao entender suas causas — como resfriamento irregular e fluxo inadequado de material — e aplicar técnicas preventivas, os fabricantes podem garantir peças consistentes e de alta qualidade.
Se você está enfrentando problemas de empenamento ou precisa de conselhos de especialistas para melhorar seu processo de moldagem por injeção, entre em contato conosco hoje para soluções personalizadas para otimizar sua produção.
Vamos garantir que suas peças atendam aos mais altos padrões de qualidade.


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
