


A injeção de plástico fundido na cavidade de um molde é conhecida como moldagem por injeção. Ele então esfria e se acomoda em um componente ou bem. A espessura da parede é um fator-chave na qualidade e no desempenho da moldagem por injeção.
Eficiência de fabricação, estabilidade dimensional e integridade estrutural dependem da espessura da parede. Este artigo discute as melhores práticas de estimativa e gerenciamento de espessura de parede de moldagem por injeção.
Entre em detalhes para dar o seu melhor no seu próximo projeto.
Compreendendo o termo: Espessura de parede na moldagem por injeção
Na moldagem por injeção, a espessura da parede é a distância entre as superfícies interna e externa. Este é um valor fundamental que influencia muitas facetas da operação e do resultado final.
Fluxo uniforme de material, resfriamento eficaz, e minimização de defeitos todos dependem de um uniforme espessura da parede em todo o componente.
A influência da espessura da parede no fluxo e resfriamento do material é crucial. Embora tenham durações de ciclo mais curtas e esfriem mais rápido, paredes mais finas podem ter maior probabilidade de se deformar ou mostrar marcas de pia.
Períodos de resfriamento mais longos, maior uso de material e possíveis problemas com tensões residuais e cavidades internas serão aplicados a paredes mais espessas.
Diretrizes para a melhor espessura de parede de moldagem por injeção
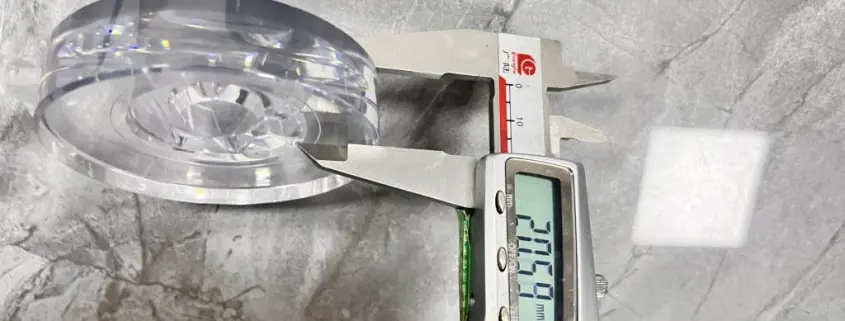
Estes são um ponto de partida para projetar peças e selecionando materiais para fazer espessuras de parede de qualquer coisa.
a. Menor medida para espessura de paredes
Essa espessura de parede depende do material e geralmente é de 0,3–0,5 mm. Isso depende da função da peça, das qualidades do material e das necessidades de produção.
Para integridade estrutural, seções que necessitam de grande resistência ou rigidez têm uma espessura mínima de parede significativamente maior.
b. Maior espessura de parede
A espessura ideal da parede de moldagem por injeção depende do tipo de material, do design do componente e do resfriamento do molde. Normalmente, a espessura máxima da parede deve ser mantida para evitar períodos de resfriamento prolongados, marcas de afundamento e empenamento.
Considerando que a espessura máxima da parede para a maioria dos materiais termoplásticos fica entre 3 e 4 milímetros, podendo variar dependendo do material e do design da peça.
Mudança de material dependendo da espessura da parede
A espessura da parede de um produto moldado por injeção é significativamente influenciada pelo material usado. Diferentes materiais têm diferentes propriedades, como viscosidade, taxa de encolhimento e condutividade térmica, que afetam o fluxo e o resfriamento do material.
Os materiais termoplásticos comuns usados na moldagem por injeção são ABS (Acrilonitrila Butadieno Estireno), Nylon, Policarbonato, Polipropileno, e Polietileno.
Cada material tem sua própria faixa de espessura de parede recomendada com base em suas propriedades e aplicação. Materiais de alta viscosidade, como nylon com enchimento de vidro, precisam de paredes maiores para preencher a cavidade do molde.
Enquanto isso, materiais com maior condutividade térmica, como termoplásticos com enchimento de alumínio, podem permitir paredes mais finas devido a taxas de resfriamento mais rápidas.
Materiais termoplásticos comuns usados em moldagem por injeção
| Material | Nome completo | Densidade (g/cm³) | Resistência à Tração (MPa) | Resistência ao Impacto (kJ/m²) | Aplicativos comuns |
| abdômen | Acrilonitrila Butadieno Estireno | 1.04 – 1.06 | 40 – 60 | 15 – 25 | Peças automotivas, eletrônicos de consumo, brinquedos, eletrodomésticos |
| Nylon | Poliamida | 1.14 – 1.15 | 70 – 100 | 5 – 10 | Componentes automotivos, têxteis, aplicações industriais |
| Policarbonato | computador | 1.20 – 1.22 | 60 – 70 | 15 – 20 | Lentes para óculos, dispositivos médicos, peças automotivas |
| Polipropileno | PP | 0.90 – 0.92 | 30 – 50 | 5 – 10 | Embalagem, peças automotivas, têxteis, bens de consumo |
| Polietileno | Educação Física | 0.91 – 0.97 | 20 – 30 | 10 – 20 | Sacos plásticos, recipientes, garrafas, geomembranas |
Fatores a considerar para o projeto de espessura de parede
Quando projetando peças moldadas por injeção, você precisa considerar vários fatores que afetam a espessura da parede e a qualidade da peça.
1. Uniformidade do projeto
Mudanças na espessura da parede podem causar concentrações de estresse, levando a rachaduras, empenamentos e outros defeitos. Para atingir uniformidade, os designers evitam cantos afiados e usam recursos como nervuras para fazer a transição entre áreas grossas e finas.
2. Reforços e nervuras
Detalhes finos ao longo do comprimento da seção são chamados de nervuras. Gussets são características triangulares ou curvas que conectam as paredes à base ou outras características.
Ao projetar nervuras e reforços, mantenha sua espessura entre 50% e 80% da espessura nominal da parede. Isso garantirá que eles esfriem na mesma taxa que as paredes principais e evitará marcas de afundamento ou vazios.
3. Ângulos e cantos de calado
Ângulos de calado são superfícies cônicas que permitem a fácil ejeção de peças do molde. Elas são críticas para evitar rebaixos e liberação suave da peça da cavidade.
Ao projetar ângulos de inclinação, considere a contração do material e a geometria da peça para determinar o ângulo.
Raios de canto são outra consideração de design em moldagem por injeção. Cantos afiados podem causar concentrações de tensão e rachaduras ou quebras.
Para reduzir riscos, use raios de canto generosos, normalmente de 0,5 mm a 1,5 mm, dependendo do tamanho e do material da peça.
Defeitos relacionados à espessura da parede

Espessura de parede deficiente pode causar vários defeitos em peças moldadas por injeção.
- Marcas de afundamento: Amassados ou manchas aleatórias na superfície da peça devido ao encolhimento do material onde a peça era mais espessa.
- Contorção: é a distorção da forma da peça resultante de tensões residuais ou de um determinado grau de contração.
- Preenchimento incompleto: Posicionamento imperfeito no polímero fundido ou enchimento fraco da cavidade devido ao fluxo insuficiente do polímero fundido ou alta viscosidade.
Assim, para minimizar esses defeitos, mantenha a espessura igual das paredes e use ângulos de inclinação e raios de canto adequados. Ao escolher a espessura da parede, é útil focar nas propriedades do material e nas propriedades de fluxo também.
Design Manufaturavel (DFM)
Isso envolve o uso do processo de fabricação no processo de design e as restrições que ele implica. Ao implementar os princípios do DFM, os designers são capazes de projetar as peças para fabricação, reduzindo assim os custos.
Para espessura de parede, as considerações de DFM são como espessura de parede uniforme em toda a peça. Nenhuma mudança abrupta na espessura da parede para ângulos de inclinação e raios de canto adequados. Materiais adequados para a aplicação de eficiência de resfriamento de molde e pontos quentes.
Por meio do DFM, a espessura da parede de um produto projetado pode ser determinada em um ponto inicial. Quanto menos defeitos, maior a qualidade das peças, e a qualidade geral também é aprimorada.
Espessura da parede na vida real

A espessura da parede deve ser muito precisa para garantir a alta qualidade dos produtos finais. Os próximos subtópicos demonstrarão como a espessura da parede afeta a produtividade, os custos e o desempenho das peças em aplicações práticas.
a. Eficiência
A espessura da parede impacta o tempo de resfriamento. Paredes finas esfriam rapidamente com baixas altas taxas de produção. Paredes mais grossas são mais lentas para esfriar, mais tempo é gasto em sua fabricação e, como tal, são mais caras.
Outra área que pode se beneficiar de melhorias na espessura da parede é o aumento da produtividade da fabricação automotiva. Ela proporciona uma vida útil mais longa da ferramenta e tempo de ciclo reduzido.
b. Custo
O custo dos materiais é um fator significativo que influencia a moldagem por injeção. Paredes mais espessas exigem maior uso de material e isso significa maiores custos de produção.
O maior tempo de resfriamento de paredes mais espessas também implica em maior consumo de energia e maior desgaste das máquinas.
Se a espessura das paredes for levada em consideração durante o desenvolvimento deste equipamento. Ela reduz a quantidade de material que é usado e, portanto, os custos de produção.
Isso pode ser alcançado garantindo que o produto final contenha a resistência e o nível de desempenho necessários.
Conclusão
Seguir as diretrizes e ponderar as propriedades do material para decidir a espessura da parede pode ajudar os produtores a produzir paredes menos deformadas ou deformadas.
Assim, ao adotar o DFM no início do projeto e considerar os modelos existentes, produtores pode criar as melhores peças moldadas por injeção. A espessura da parede também é importante na moldagem por injeção.
Isso afeta a qualidade do produto, o desempenho, a produtividade da produção e o custo.
Obtendo serviços de moldagem por injeção de qualidade de Hitop Industrial é sempre benéfico. Eles focam na qualidade e oferecem uma variedade de serviços para ajudar você a obter as melhores soluções de produção.
Artigos relacionados
- Moldagem por injeção médica: precisão na área da saúde
- Moldagem por injeção de borracha de silicone líquida: um guia detalhado
- Dominando as tolerâncias de moldagem por injeção: principais insights
- Moldagem por injeção de reação: processo, benefícios e usos
- Defeitos de moldagem por injeção e suas soluções
- Moldagem por injeção de alumínio: custo, benefícios e design
- Moldagem por injeção de ABS: principais benefícios, processo
- Guia definitivo para moldagem por injeção de HDPE
- 10 resinas plásticas comuns para moldagem por injeção
- Moldagem por injeção vs. Moldagem por compressão


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
