


Литье под давлением это крупносерийный производственный процесс изготовления пластиковые детали. Это нагревание и плавление пластиковых гранул, впрыскивание их в полость формованной формы под давлением, а затем охлаждение для формирования конечного продукта.
Этот процесс позволяет последовательно производить сложные и точные пластиковые компоненты. Процесс литья под давлением включает в себя несколько этапов: подготовка материала и формы, а также использование машины для плавления, впрыска и охлаждения.
А по поводу извлечения пластика и, наконец, всякой постобработки на готовые детали.
Подготовка
Подготовительный этап включает в себя выбор подходящего пластикового материала, проектирование и изготовление формы, соответствующей детали. Также предполагает предварительную обработку некоторых материалов для обеспечения формовки.
А. Выбор материала
Первый шаг — выбрать правильный пластиковый материал для детали. При литье под давлением используются два типа полимеров:
- Термопласты: Можно плавить, формовать и охлаждать без изменения химической структуры. Хорошая универсальность и возможность вторичной переработки, используется для многих применений. (Примеры: ПЭТ, ПП, АБС)
- Реактопласты: После нагревания и формирования реактопласты претерпевают постоянные химические изменения и не могут быть переплавлены. Хорошая термостойкость и стабильность размеров, но меньшая гибкость обработки. (Примеры: Эпоксидная смола, Бакелит)
Есть несколько факторов, которые следует учитывать при выбор материала:
- Желаемые свойства: Прочность, гибкость, термостойкость, химическая стойкость и т. д.
- Требования к кандидатам: Функциональность, вес, эстетика и т.д.
- Рекомендации по обработке: Температура плавления, характеристики текучести и совместимость с процессом литья под давлением.
B. Проектирование и изготовление пресс-форм
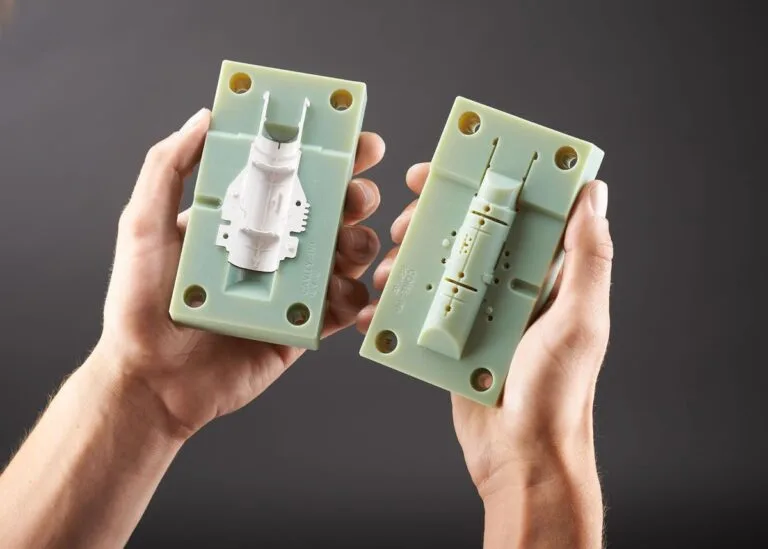
Форма – это сердце процесс литья под давлением поскольку он определяет окончательную форму и особенности пластиковой детали. Хорошо спроектированная пресс-форма обеспечивает эффективное производство и получение качественных деталей. Ключевые компоненты пресс-формы:
- Полость: Полое пространство внутри формы, точно повторяющее форму детали.
- Система бегунов: Сеть каналов, по которой пластик доставляется из литник в полость.
- Спру: основной канал, по которому расплавленный пластик поступает в форму из сопла машины.
- Другие компоненты: В зависимости от сложности детали формы могут также иметь выталкиватели для удаления деталей и каналы охлаждения для более быстрого затвердевания. И у них также есть вентиляционные отверстия для выхода захваченного воздуха.
C. Предварительная обработка материала
Некоторый полимеры, особенно гигроскопичные материалы, которые легко впитывают влагу, перед литьем под давлением необходимо высушить. Влага может привести к образованию пузырей и пустот в конечном продукте.
Осушители-осушители используются для удаления влаги из пластиковых гранул с использованием осушителя. Они поглощают влагу из воздушного потока, проходящего через сушильную камеру.
Литьевая машина
Машина является рабочей лошадкой процесса, делая пластиковые гранулы на части. Вот из чего он состоит:
- Система подачи: Бункер подает пластиковые гранулы в бочку.
- Плавильная установка: Ствол и винт работают вместе. Ствол нагревает гранулы, а шнек плавит и перемешивает их.
- Инъекционный блок: Эта мощная система направляет расплавленный пластик в полость формы.
- Зажимной блок: это устройство применяет сильное зажимное усилие, чтобы удерживать половинки формы вместе во время процесса впрыска.
- Система охлаждения: Сеть каналов обеспечивает циркуляцию охлаждающей жидкости через форму для контроля температуры и затвердевания пластика.
- Блок выброса: после затвердевания форма открывается, и выталкиватели выбрасываются из полости.
Точность – это ключ к успеху
Литье под давлением основано на точном контроле многих параметров, таких как температура, давление и время цикла. В машину встроены сложные датчики и системы мониторинга для контроля этих параметров в пределах заданных значений и обеспечения хорошего качества деталей.
Процесс литья под давлением

Процесс литья под давлением представляет собой точную последовательность действий, которая придает расплавленному пластику желаемую форму. Вот как это происходит:
А. Зажим
Процесс начинается с того, что зажимной узел смыкает половинки формы под высоким давлением. Это обеспечивает герметичное уплотнение и предотвращает выход расплавленного пластика во время впрыска.
Б. Инъекция
- Бункер подает пластиковые гранулы в нагретую бочку.
- Когда шнек вращается, нагреватели плавят гранулы, а перемешивающее действие шнека делает их однородными.
- После расплавления высокое давление шнека проталкивает пластик через систему литника и направляющей в полость формы.
- «Стадия упаковки и выдержки» используется для учета усадки, которая происходит во время охлаждение. Здесь в течение заданного времени впрыскивается дополнительный расплавленный пластик, чтобы обеспечить полное заполнение полости.
C. Охлаждение и затвердевание
Это критический этап для точности размеров и прочности детали. В линиях охлаждения в форме циркулирует охлаждающая жидкость (вода или масло) для отвода тепла от расплавленного пластика.
На этом этапе также может быть приложено удерживающее давление, чтобы свести к минимуму усадка по мере затвердевания пластика. Общее время охлаждения зависит от размера детали, толщины стенки и свойств.
D. Выброс
Как только пластик достаточно затвердеет, форма открывается. Выталкиватели в форме выталкивают деталь из полости. Теперь машина может снова запустить цикл для следующей детали.
Постобработка
Процесс литья под давлением не останавливается, когда деталь извлекается из формы. Этапы постобработки доводят формованные детали до соответствия стандартам качества:
- Обрезка: Избыток материала из литника и система бегунов удаляется с детали, как правило, с помощью механических инструментов для обрезки.
- Вторичные операции: Некоторые детали могут потребовать дополнительной обработки, например шлифовки, полировки или покраски. Сложные детали может потребоваться сборка с другими деталями.
- Контроль качества: Каждая формованная деталь проверяется на соответствие размерным характеристикам и функциональному назначению. Это может включать визуальный осмотр, использование измерительных инструментов и функциональное тестирование.
Преимущества и ограничения литья под давлением
А. Преимущества
Литье под давлением имеет ряд преимуществ, которые делают его доминирующим в крупносерийном производстве. В этой таблице показаны некоторые из ее ключевых сильных сторон.
| Преимущество | Описание |
| Высокая производительность и повторяемость | Массовое производство идентичных деталей быстро и по спецификациям. |
| Жесткие допуски и сложные формы | Контролируйте размер детали, чтобы создавать сложные формы. |
| Широкий выбор материалов и отделки | Много разных пластиков с различными свойствами (прочность, гибкость) и отделкой (цвет, текстура) в соответствии с вашими дизайнерскими требованиями. |
Б. Ограничения
Хотя литье под давлением является универсальным процессом, у него есть некоторые недостатки, которые следует учитывать. В этой таблице указаны ограничения, которые следует учитывать при выборе метода производства.
| Ограничение | Описание |
| Высокие первоначальные инвестиционные затраты | Вам необходимо разработать форму для детали и купить машину для литья под давлением, что требует больших первоначальных затрат. |
| Материальные отходы | Система литников и направляющих для процесса впрыска образует пластиковые отходы. Некоторые из них можно перешлифовать и использовать повторно, но это все равно увеличивает общий расход материала. |
| Не подходит для мелкосерийного производства | Высокие первоначальные затраты делают литье под давлением неэкономичным для небольших партий деталей. Другие методы могут быть лучше для небольших объемов. |
Заключение
Подводя итог, можно сказать, что литье под давлением — отличный процесс для изготовления сложных пластиковых деталей в больших объемах. Он включает в себя несколько шагов. Этапы включают в себя подготовку материалов и форм, использование машины для плавления, впрыска и охлаждения пластика, а затем извлечение и обработку деталей.
Литье под давлением обеспечивает высокую производительность, жесткие допуски и множество варианты материалов. Однако стоимость форм и машин высоки и не подходят для мелкосерийного производства.
Для получения высококачественных и экономичных решений для литья под давлением обращайтесь ХИТОП Промышленный сегодня. У нас есть многолетний опыт и знания, помогающие нашим клиентам воплотить в жизнь проекты пластиковых деталей.


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
