


Впрыскивание расплавленного пластика в полость формы известно как литье под давлением. Затем он охлаждается и оседает в компонент или товар. Толщина стенки является ключевым фактором качества и производительности литья под давлением.
Эффективность производства, размерная стабильность и структурная целостность зависят от толщины стенки. В этой статье обсуждаются лучшие практики оценки толщины стенки литья под давлением и управления.
Изучите детали, чтобы максимально эффективно работать над своим следующим проектом.
Понимание термина: толщина стенки при литье под давлением
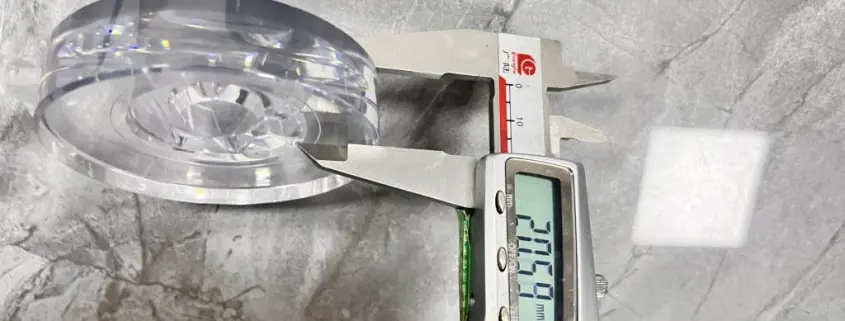
В литье под давлением толщина стенки — это расстояние между внутренней и внешней поверхностями. Это фундаментальная величина, которая влияет на многие аспекты операции и конечный результат.
Равномерный поток материала, эффективное охлаждение, и минимизация дефектов все зависит от униформы толщина стен по всему периметру компонента.
Влияние толщины стенки на поток материала и охлаждение имеет решающее значение. Хотя они имеют более короткие циклы и охлаждаются быстрее, более тонкие стенки могут быть более склонны к деформации или появлению следы погружения.
Более длительные периоды охлаждения, более высокий расход материала и возможные проблемы с остаточными деформациями и внутренними полостями будут характерны для более толстых стенок.
Рекомендации по оптимальной толщине стенки для литья под давлением
Они являются отправной точкой для проектирования деталей и выбор материалов для создания толщины стенок чего угодно.
а) Наименьшая мера толщины стен
Эта толщина стенки зависит от материала и обычно составляет 0,3–0,5 мм. Это зависит от функции детали, качества материала и производственных потребностей.
Для обеспечения структурной целостности секции, которым требуется большая прочность или жесткость, имеют значительно большую минимальную толщину стенок.
б) Наибольшая толщина стенки
Идеальная толщина стенки литья под давлением зависит от типа материала, конструкции компонента и охлаждения пресс-формы. Обычно максимальная толщина стенки должна поддерживаться, чтобы предотвратить длительные периоды охлаждения, утяжины и деформацию.
В то время как максимальная толщина стенки для большинства термопластические материалы составляет от 3 до 4 миллиметров и может варьироваться в зависимости от материала и конструкции детали.
Изменение материала в зависимости от толщины стенки
Толщина стенки литьевого изделия существенно зависит от используемого материала. Различные материалы имеют разные свойства, такие как вязкость, скорость усадки и теплопроводность, которые влияют на поток материала и охлаждение.
Обычными термопластичными материалами, используемыми при литье под давлением, являются АБС (акрилонитрил-бутадиен-стирол), Нейлон, Поликарбонат, Полипропилен, и Полиэтилен.
Каждый материал имеет свой рекомендуемый диапазон толщины стенок, основанный на его свойствах и применении. Высоковязкие материалы, такие как стеклонаполненный нейлон, требуют более крупных стенок для заполнения полости формы.
Между тем, материалы с более высокой теплопроводностью, такие как термопластики с алюминиевым наполнителем, могут позволить изготавливать более тонкие стенки за счет более высоких скоростей охлаждения.
Распространенные термопластичные материалы, используемые в литье под давлением
| Материал | Полное имя | Плотность (г/см³) | Предел прочности на разрыв (МПа) | Ударная вязкость (кДж/м²) | Общие приложения |
| АБС | Акрилонитрилбутадиенстирол | 1.04 – 1.06 | 40 – 60 | 15 – 25 | Автомобильные детали, бытовая электроника, игрушки, бытовая техника |
| Нейлон | Полиамид | 1.14 – 1.15 | 70 – 100 | 5 – 10 | Автомобильные компоненты, текстиль, промышленное применение |
| Поликарбонат | ПК | 1.20 – 1.22 | 60 – 70 | 15 – 20 | Линзы для очков, медицинское оборудование, автомобильные детали |
| Полипропилен | ПП | 0.90 – 0.92 | 30 – 50 | 5 – 10 | Упаковка, автомобильные детали, текстиль, потребительские товары |
| Полиэтилен | ЧП | 0.91 – 0.97 | 20 – 30 | 10 – 20 | Пластиковые пакеты, контейнеры, бутылки, геомембраны |
Факторы, которые следует учитывать при расчете толщины стенки
Когда проектирование литьевых деталейнеобходимо учитывать несколько факторов, влияющих на толщину стенок и качество детали.
1. Единообразие дизайна
Изменения толщины стенок могут вызвать концентрацию напряжений, что приводит к трещинам, короблению и другим дефектам. Чтобы добиться однородности, проектировщики избегают острых углов и используют такие элементы, как ребра, для перехода между толстыми и тонкими областями.
2. Вставки и ребра
Тонкие детали по длине сечения называются ребрами. Косынки — это треугольные или изогнутые элементы, которые соединяют стенки с основанием или другими элементами.
При проектировании ребер и косынок сохраняйте их толщину в пределах от 50% до 80% от номинальной толщины стенки. Это обеспечит их охлаждение с той же скоростью, что и основные стенки, и предотвратит появление раковин или пустот.
3. Углы уклона и углы
Углы наклона представляют собой конические поверхности, которые позволяют легко выталкивать детали из формы. Они имеют решающее значение для предотвращения подрезов и плавного извлечения детали из полости.
При проектировании углов уклона следует учитывать усадку материала и геометрию детали для определения угла.
Радиусы угла — еще один фактор, который следует учитывать при проектировании литья под давлением. Острые углы могут вызывать концентрацию напряжений и растрескивание или поломку.
Чтобы снизить риск, используйте большие радиусы закругления углов, обычно от 0,5 мм до 1,5 мм, в зависимости от размера детали и материала.
Дефекты, связанные с толщиной стенки

Недостаточная толщина стенок может стать причиной различных дефектов в деталях, изготовленных методом литья под давлением.
- Утяжины: Случайные вмятины или пятна на поверхности детали из-за усадки материала в местах, где деталь была толстой.
- Искривление: это искажение формы детали, возникающее в результате остаточных напряжений или определенной степени усадки.
- Неполное заполнение: Несовершенное позиционирование в расплаве полимера или слабое заполнение полости из-за недостаточной текучести расплава или высокой вязкости.
Таким образом, чтобы минимизировать эти дефекты, необходимо поддерживать одинаковую толщину стенок и использовать правильные углы наклона и радиусы закругления. При выборе толщины стенки полезно также сосредоточиться на свойствах материала и свойствах текучести.
Производственная конструкция (DFM)
Это подразумевает использование производственного процесса в процессе проектирования и ограничений, которые он подразумевает. Внедряя принципы DFM, конструкторы могут проектировать детали для производства, тем самым снижая затраты.
Для толщины стенки соображения DFM такие же, как и равномерная толщина стенки по всей детали. Никаких резких изменений толщины стенки для правильных углов наклона и радиусов угла. Материалы, подходящие для применения Эффективность охлаждения пресс-формы и горячие точки.
С помощью DFM можно определить толщину стенки проектируемого изделия в начальной точке. Чем меньше дефектов, тем выше качество деталей, а также повышается общее качество.
Толщина стенки в реальной жизни

Толщина стенки должна быть очень точной, чтобы обеспечить высокое качество конечной продукции. Следующие подразделы покажут, как толщина стенки влияет на производительность, затраты и эксплуатационные характеристики деталей в практических приложениях.
а) Эффективность
Толщина стенки влияет на время охлаждения. Тонкие стенки остывают быстрее при низкой высокой производительности. Более толстые стенки остывают медленнее, на их изготовление уходит больше времени, и, как следствие, они более дорогие.
Еще одна область, которая может выиграть от улучшения толщины стенок, — это повышение производительности автомобильного производства. Это обеспечивает более длительный срок службы инструмента и сокращение времени цикла.
б) Стоимость
Стоимость материалов является существенным фактором, влияющим на литье под давлением. Более толстые стенки требуют большего расхода материала, а это означает более высокие производственные затраты.
Более длительное время охлаждения более толстых стенок также подразумевает большее потребление энергии и больший износ оборудования.
Если при разработке данного оборудования учитывать толщину стенок, то это снижает количество используемого материала и, следовательно, себестоимость продукции.
Этого можно достичь, гарантируя при этом, что конечный продукт будет обладать необходимым уровнем прочности и производительности.
Заключение
Соблюдение рекомендаций и взвешивание свойств материала для определения толщины стенки может помочь производителям изготавливать менее деформированные или неправильной формы стены.
Таким образом, принимая DFM на ранних этапах проектирования и учитывая существующие модели, производители может создавать лучшие литьевые детали. Толщина стенки также важна при литье под давлением.
Это влияет на качество продукции, производительность, продуктивность производства и себестоимость.
Получение качественных услуг литья под давлением от Хитоп Индастриал всегда выгодно. Они фокусируются на качестве и предлагают разнообразные услуги, чтобы помочь вам получить лучшие производственные решения.
Статьи по Теме
- Медицинское литье под давлением: точность в здравоохранении
- Литье жидкой силиконовой резины под давлением: подробное руководство
- Управление допусками литья под давлением: основные сведения
- Реакционное литье под давлением: процесс, преимущества и применение
- Дефекты литья под давлением и их решения
- Литье алюминия под давлением: стоимость, преимущества и конструкция
- Литье АБС-пластика под давлением: основные преимущества, процесс
- Полное руководство по литью под давлением HDPE
- 10 распространенных пластиковых смол для литья под давлением
- Литье под давлением против компрессионного формования


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
