
在製造塑膠零件時,兩種最常見的方法是壓縮成型和 射出成型.
這兩種工藝都有其獨特的優勢,使其成為不同類型項目的理想選擇。
無論您是要製造簡單、耐用的零件,還是高度複雜和複雜的設計,選擇正確的成型方法都可以在成本、效率和最終產品的品質方面發揮重要作用。
在本文中,我們將探討這兩種方法,深入探討它們的主要差異、優點,以及如何確定哪一種最適合您的下一個項目。
什麼是壓縮成型?
壓縮成型是一種製造過程,其中加熱和加壓使原材料(通常是橡膠或橡膠)成型。 熱固性材料,在模具型腔內。
該過程首先將預先測量的材料放入模具中,然後將其關閉並在壓力下加熱。
熱量使材料軟化並符合模具的形狀。
一旦材料冷卻並硬化,模具就會打開,成品零件就會被彈出。
這種方法通常用於生產耐用且堅固的零件,特別是在汽車等行業,用於製造儀表板、墊圈和大型面板等零件。
壓縮成型的優點和缺點
優點:
- 降低模具成本:與射出成型相比,壓縮成型的模具較簡單,因此安裝起來更經濟實惠。
- 大型、簡單零件的理想選擇:對於具有簡單設計和較厚幾何形狀的零件特別有效。
- 適用於熱固性材料和橡膠:壓縮成型適用於橡膠和熱固性塑膠等不適合射出成型的材質。
- 對於中低產量來說具有成本效益:此工藝通常用於中檔生產運行,其中較高的設置 注塑成本 可能沒有道理。
缺點:
- 較慢的周期時間:與注射成型相比,壓縮成型的生產時間通常較長,因此較不適合大量生產。
- 複雜性有限:對於設計複雜或細節清晰的零件來說,它並不理想,因為材料流受到更多限制。
- 後處理:壓縮成型通常會產生溢料,也就是成型後需要修剪掉的多餘材料。
什麼是注塑成型?
注射成型是一種將熔融塑膠或其他材料在高壓下注入模具型腔的製造過程。
材料在桶中加熱,然後通過螺桿推入模具,在模具中冷卻並硬化成所需的形狀。
一旦零件凝固,模具就會打開,成品就會彈出。
這種方法廣泛用於大規模生產精密、複雜的零件。
注塑成型的一些常見應用包括 醫療器材, 消費性電子產品、汽車零件和包裝物品,例如 瓶蓋 和 食品容器.
注塑成型的優點和缺點
優點:
- 支援複雜的幾何形狀和高精度零件:射出成型可以處理複雜的設計、銳利的細節和 嚴格的公差,使其成為複雜零件的理想選擇。
- 大批量生產的理想選擇: 較短 循環時間 以及使用的能力 多型腔模具,注塑成型非常適合大量生產。
- 自動化流程,最少的人工幹預:射出成型的高度自動化特性減少了對體力勞動的需求,從而提高了效率和成本效益。
- 大規模生產運作的一致性和可重複性:注射成型可確保生產的每個零件都符合相同的規格,從而可靠地製造大量相同的零件。
缺點:
- 初始模具成本高:射出成型中使用的模具的生產成本可能很高,特別是對於更複雜的零件。
- 不太適合小批量:由於模具成本較高,注射成型對於小批量生產來說成本效益較低。
- 不適合非常大的零件:對於較大的零件,壓縮成型可能是更好的選擇,因為注射成型可能會遇到尺寸限制。
壓縮成型和注塑成型之間的主要區別
在壓縮成型和注塑成型之間進行選擇時,了解它們的差異以選擇最適合您的項目的方法非常重要。
讓我們來分解這兩種流行的成型工藝的關鍵方面:
- 流程:壓縮成型利用熱量和壓力使材料成型,而注射成型則熔化材料並在高壓下將其註入模具型腔。
- 材料:壓縮成型通常用於需要在模具內固化的熱固性材料和橡膠材料。射出成型用途廣泛,支持 熱塑性塑料、彈性體和複合材料。
- 模具成本:壓縮成型通常具有較低的模具成本,因此對於中低產量來說更經濟實惠。另一方面,射出成型需要較高的模具前期投資,但對於大規模生產來說更具成本效益。
- 週期時間:由於採用自動化流程,射出成型速度更快,週期時間更短。壓縮成型的周期時間較長,因為材料需要在壓力下固化,這使得大批量生產速度較慢。
- 零件複雜性:如果您正在處理複雜、高精度的零件,注塑成型是首選。它擅長創造詳細、複雜的幾何形狀。然而,壓縮成型更適合簡單、較大的零件。
- 廢棄物和後處理:壓縮成型往往會產生更多廢物 閃光形式,這需要額外的修剪和後處理。射出成型產生的廢棄物較少,通常不需要太多後處理,從而實現更有效率的生產流程。
下面是一個比較表,進一步說明了這些關鍵差異:
| 方面 | 壓縮成型 | 射出成型 |
|---|---|---|
| 流程 | 利用熱和壓力使材料成型 | 將熔融材料注入模具型腔 |
| 材料 | 熱固性材質、橡膠 | 熱塑性塑膠、彈性體、複合材料 |
| 模具成本 | 前期成本較低,每個零件的成本較高 | 初始成本高,但大規模時具有成本效益 |
| 週期時間 | 由於固化速度較慢 | 更快、週期更短 |
| 零件複雜性 | 更適合簡單的大型零件 | 複雜、高精度零件的理想選擇 |
| 廢棄物和後處理 | 產生更多閃光,需要修剪 | 最大限度減少浪費,減少後處理 |
各成型工藝的應用
選擇正確的成型方法很大程度上取決於您想要製造的產品類型。
讓我們探討一下壓塑和注塑的典型應用,突顯它們在不同產業的優勢。
壓縮成型
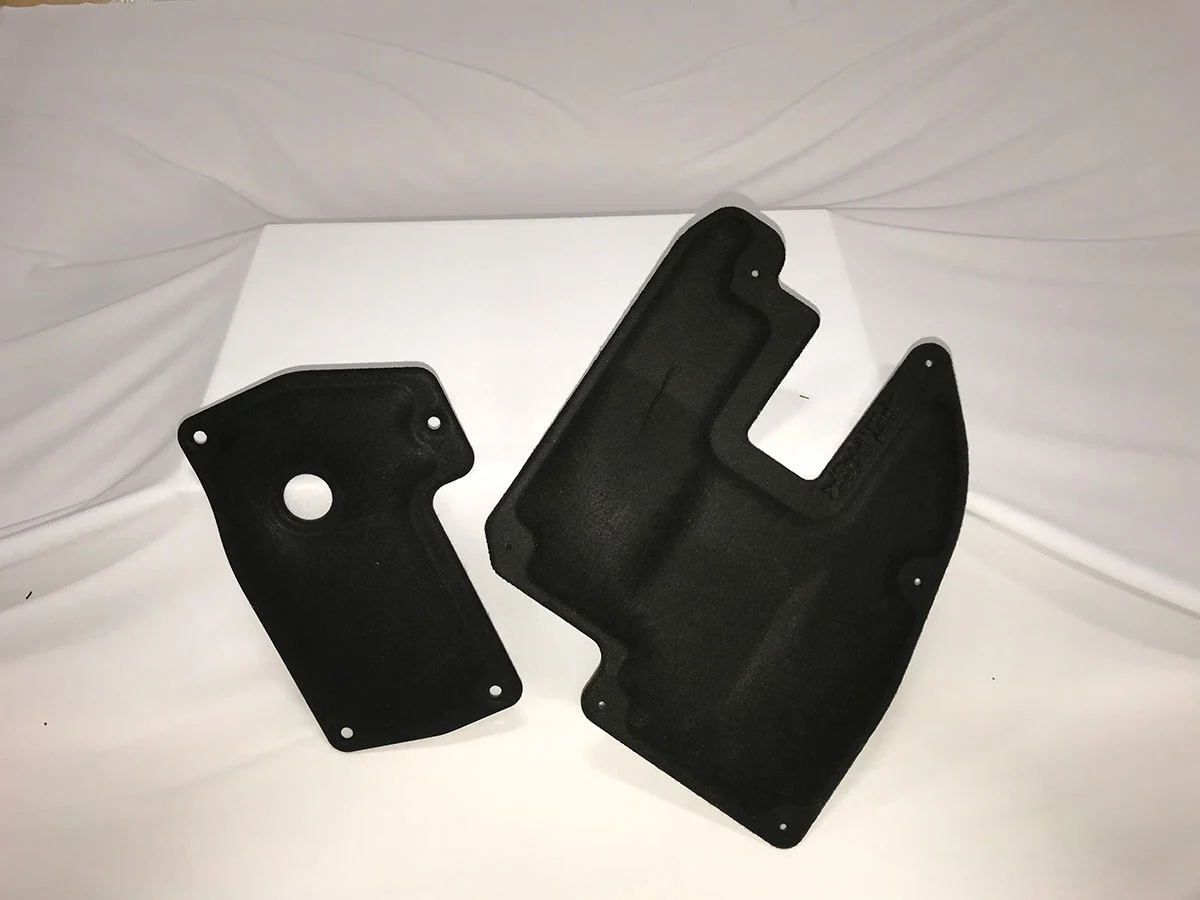
壓縮成型擅長生產具有更簡單幾何形狀的大型耐用零件。
它通常用於需要強度和彈性的組件。
- 汽車零件:壓縮成型廣泛用於製造大型、堅固的汽車零件,如儀表板、電池托盤和保險桿。
- 電氣元件:此工藝非常適合生產斷路器和電氣盒等絕緣和保護部件。
- 大面板:壓縮成型非常適合製造大型扁平零件,包括屋頂瓦和工業面板。
射出成型
注塑成型以其精度和處理複雜設計的能力,通常被選用於需要大批量生產的較小、詳細的零件。
- 小型複雜組件:注塑成型非常適合生產小型精密零件,例如 齒輪消費性電子產品和電器中的按鈕和連接器。
- 包裝:它也常用於包裝,大量生產瓶蓋、蓋子和容器等物品。
- 醫療器材:醫療產業依賴注射器、診斷工具和植入物等設備的注射成型,這些設備需要精確度和一致性。
成本考慮
在壓縮成型和注塑成型之間進行選擇時,了解每個製程的成本動態是為您的專案做出正確決策的關鍵。
壓縮成型
壓縮成型通常帶有 降低前期模具成本,使其成為需要中低產量的項目的經濟選擇。
它特別適合生產精度不是主要考慮因素的大型、簡單零件。
然而, 每個零件的成本 由於生產週期較慢和額外的後處理步驟,例如修剪多餘的材料(毛邊),因此可能會更高。
- 最適合中低產量運行
- 降低模具成本
- 批量越大,每個零件的成本越高
射出成型
射出成型涉及 較高的初始投資 由於模具和所需設備的複雜性。
然而,它變成了 對於大批量生產來說具有成本效益,其中每個零件的成本顯著降低。
更快的循環時間和更高的自動化程度有助於減少 人工成本,並且該過程產生的廢物更少,這進一步降低了長期生產成本。
- 更高的初始模具投資
- 大批量生產具有成本效益
- 隨著時間的推移,每個零件的成本會降低
如何選擇正確的方法
在壓縮成型和射出成型之間進行選擇取決於幾個可能影響生產效率和成本的關鍵因素。
以下是需要考慮的事項:
#1。產量
為了 中小批量生產,壓縮成型提供了更實惠的解決方案和更低的模具成本。
但是,如果您的產量很大, 射出成型 是更好的選擇,因為它能夠有效率且經濟高效地提供大量服務。
#2。零件複雜性
如果您的專案需要 複雜的零件 具有精細的細節和嚴格的公差, 射出成型 是理想的選擇,因為它可以高精度處理複雜的幾何形狀。
為了 簡單的大型零件, 壓縮成型 效果最好。
#3。材料要求
壓縮成型 更適合 熱固性材質、橡膠,以及需要高強度和耐用性的應用。
射出成型 用途廣泛,處理範圍廣泛 熱塑性塑料, 彈性體,甚至一些複合材料。
#4。預算
考慮你的 初始投資 和 長期成本.
如果您的預算允許較高的前期成本,但您希望透過高效的大規模生產實現長期節省, 射出成型 可能是更好的選擇。
為了 低預算或短期項目, 壓縮成型 可能會提供您所需的最大靈活性。
仔細評估這些因素將幫助您為您的特定專案需求做出最具成本效益和最有效的選擇。
結論
在壓縮成型和射出成型之間進行選擇取決於產量、零件複雜性和預算等因素。
壓縮成型非常適合簡單、小批量的項目,而射出成型則擅長大批量、複雜的設計,可提供效率和精度。
準備好開始您的下一個專案了嗎?
立即聯絡我們取得專家指導 以及滿足您生產需求的客製化解決方案!
與射出成型與壓縮成型相關的常見問題解答
注射成型與壓縮成型相比有哪些優點?
注塑成型可實現更精確和複雜的形狀、更快的生產週期以及自動化批量生產,使其成為大批量製造的理想選擇。另一方面,壓縮成型速度較慢,更適合較簡單的零件。
射出成型和模壓成型有什麼差別?
注射成型是將熔融材料注射到模具型腔中,而成型是各種使材料成型的方法的總稱,包括壓縮成型和吹塑成型等技術。
壓縮成型和傳遞成型之間的基本差異是什麼?
在壓縮成型中,材料被直接放入模腔中並透過施加熱量和壓力來成型。傳遞模塑是將預熱的材料轉移到模具中,可以實現更複雜的形狀,但需要更高的精確度。
模壓成型有哪些缺點?
與射出成型相比,壓縮成型的週期時間較慢,設計複雜性有限,且精度較低。它還需要手動流程,這會增加勞動成本和時間。
射出成型便宜還是貴?
由於模具的原因,注塑成型的前期成本較高,但由於其速度快、精度高且單位成本低,因此對於大批量生產來說具有成本效益。


