

當談到製造時 高品質塑膠零件, 射出成型 和 聚氨酯鑄造 是使用最廣泛的兩種方法。
每種技術都具有針對不同生產需求量身定制的獨特優勢,這使得它們在從汽車到消費品的行業中至關重要。
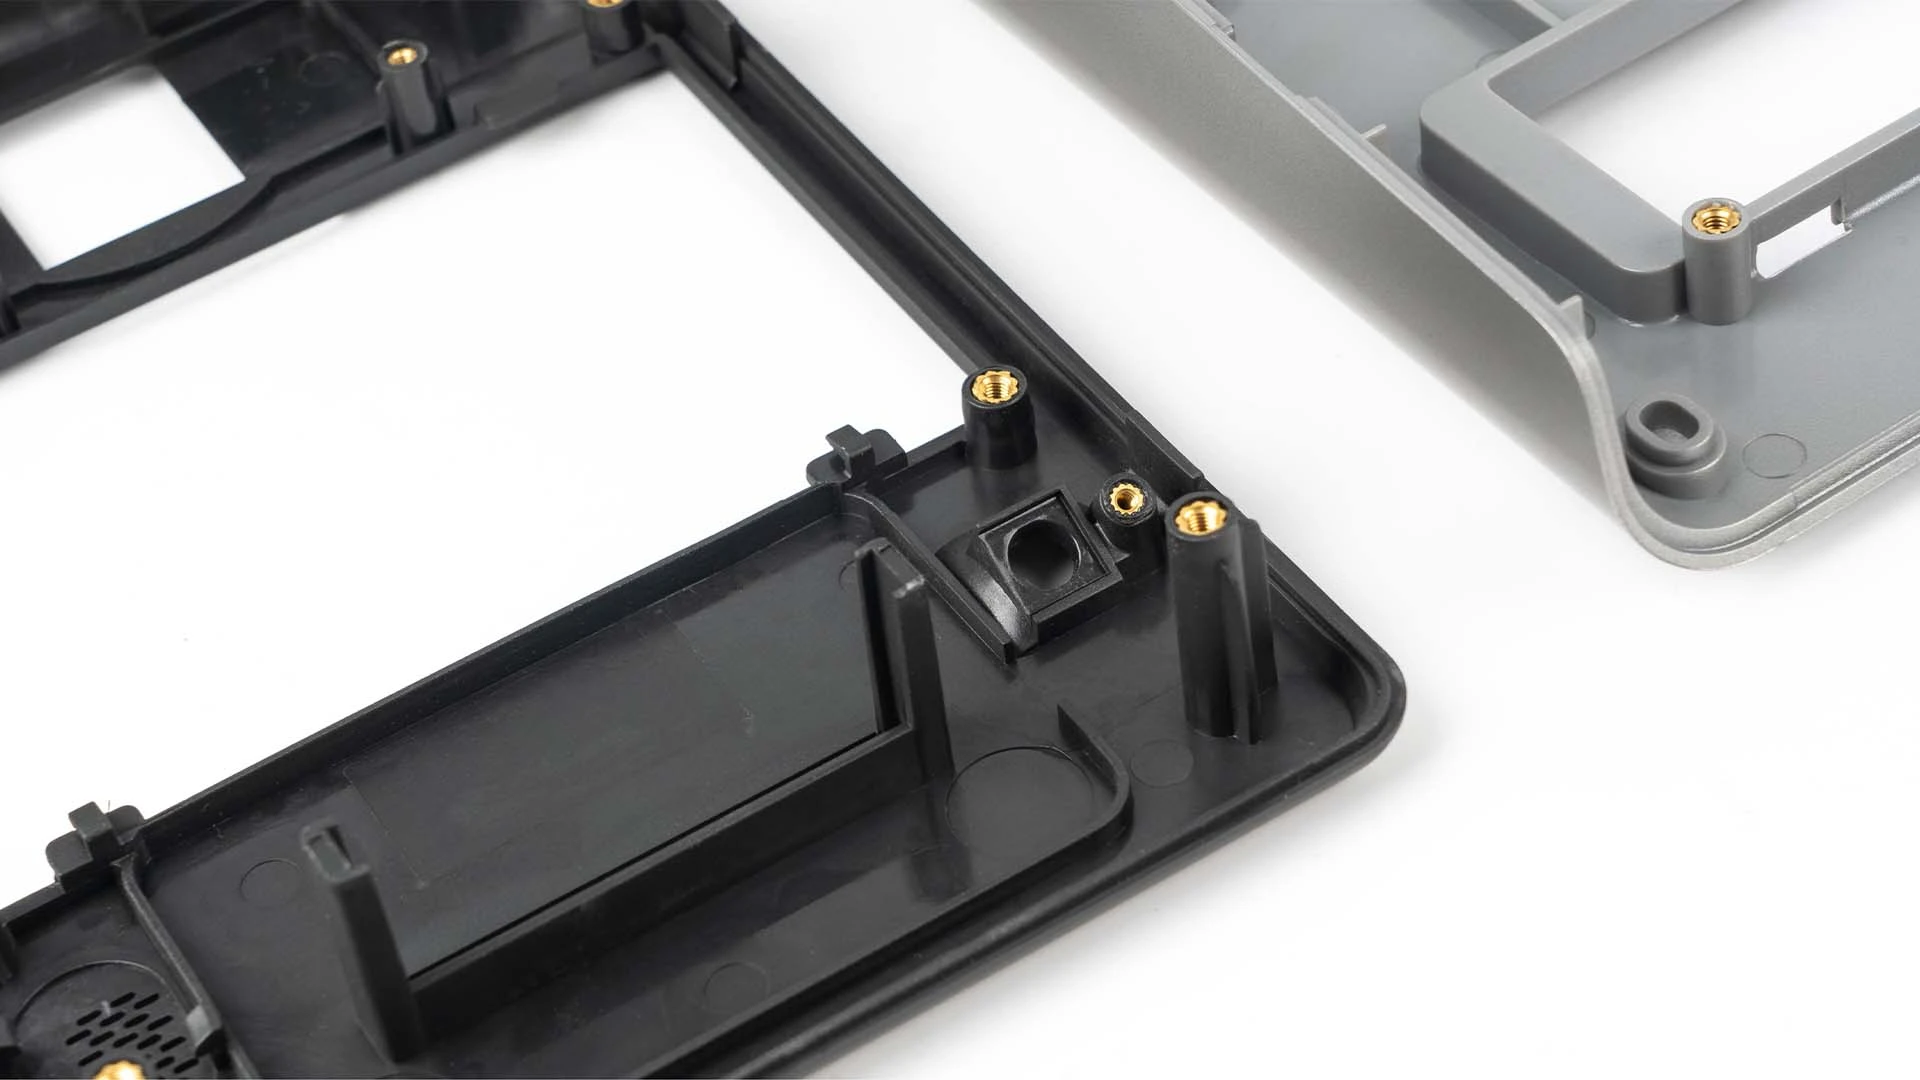
了解 之間的差異 射出成型 和聚氨酯鑄造 是為您的專案選擇正確方法的關鍵。
選擇通常取決於以下因素: 產量、預算、時間表和具體材料需求。
透過比較這些流程,您將獲得寶貴的見解,了解哪一種流程最符合您的產品目標,從而確保更有效率、更具成本效益的生產。
什麼是注塑成型?
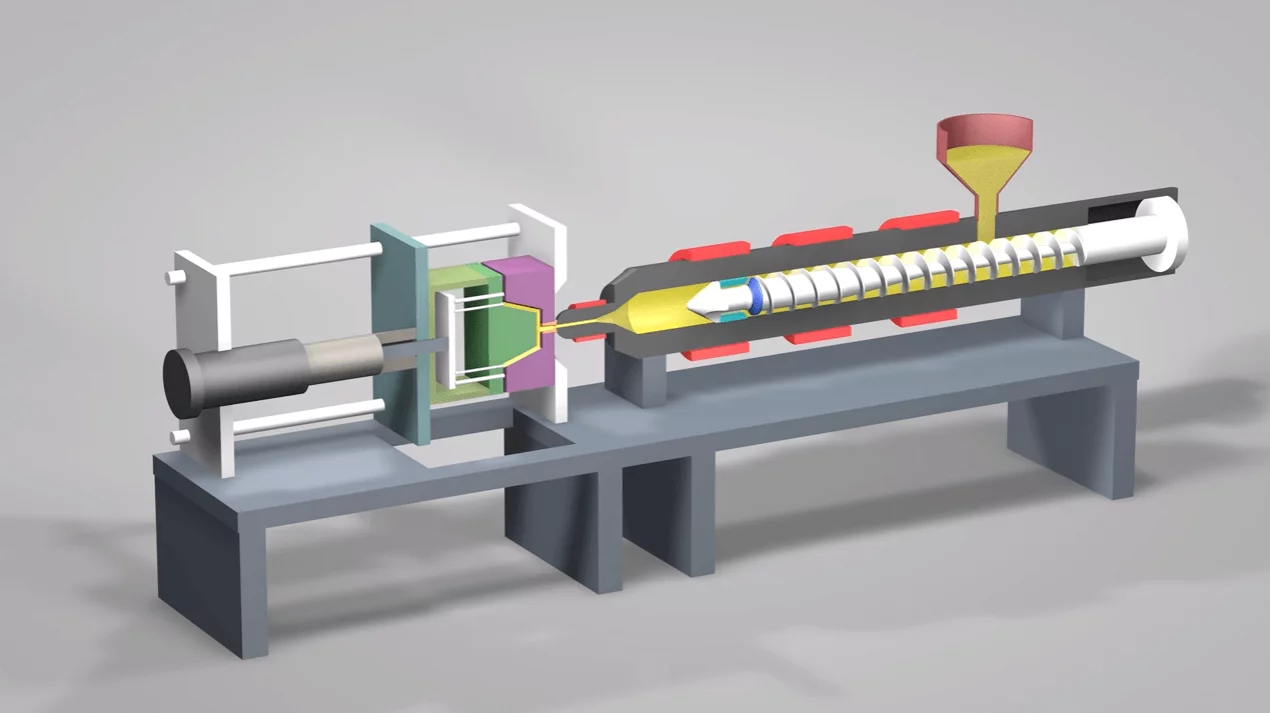
注塑成型是一種製造工藝,其中 熔融塑膠在高壓下注入 進入精確設計的金屬模具,通常由 鋼 或者 鋁.
一旦塑膠填充模具型腔,它就會冷卻並固化,形成模具的精確形狀。
零件硬化後,將其彈出,模具已準備好生產下一個產品,因此該方法非常適合 高速、可重複生產.
主要特點
注塑成型支持廣泛 材料範圍, 包括 熱塑性塑料 喜歡 ABS, 聚碳酸酯, 和 尼龍.
這些材料具有從靈活性到抗衝擊性等不同的特性,可滿足不同的應用需求。
過程高度 高效的大規模生產,因為耐用的金屬模具可以生產 數千到數百萬個零件 在需要更換或重大維護之前。
典型應用

由於其精度和效率,注塑成型被廣泛應用於有需求的行業 高產量 和 嚴格的公差.
常見的應用包括 汽車零件 (如儀表板組件), 電子產品 (例如手機殼),以及 醫療器材 (如注射器零件),品質和一致性至關重要。
什麼是聚氨酯鑄造?

聚氨酯鑄造是一種多功能製造工藝,使用 矽膠模具 生產零件 液態聚氨酯樹脂.
這個過程從創建主模式開始,通常透過 3D列印或CNC加工,然後用於形成矽膠模具。
模具準備好後, 液態聚氨酯 倒入其中並允許 治癒 在室溫下或在加熱室中。
固化後,零件被移除,模具可以重複用於多次鑄造,但其壽命比模具短 射出成型中的金屬模具.
主要特點
聚氨酯鑄造報價 靈活性 在設計和材料方面,考慮到複雜的細節和多樣的形狀。
這個過程是 性價比高 用於小批量生產,因為 矽膠模具比較便宜 比金屬模具。
較低的模具成本和更快的設置使聚氨酯鑄造成為以下領域的理想選擇: 原型設計、客製化零件或小批量生產 精度很重要但不需要大規模生產。
典型應用

聚氨酯鑄件經常用於 快速原型製作,使設計人員能夠快速且經濟地創建和測試模型。
這也是一個受歡迎的選擇 客製化零件, 小批量生產,以及需要的行業 短期製造 專注於靈活性,例如消費品和某些電子零件。
詳細比較:射出成型與聚氨酯鑄造
工裝和模具材料
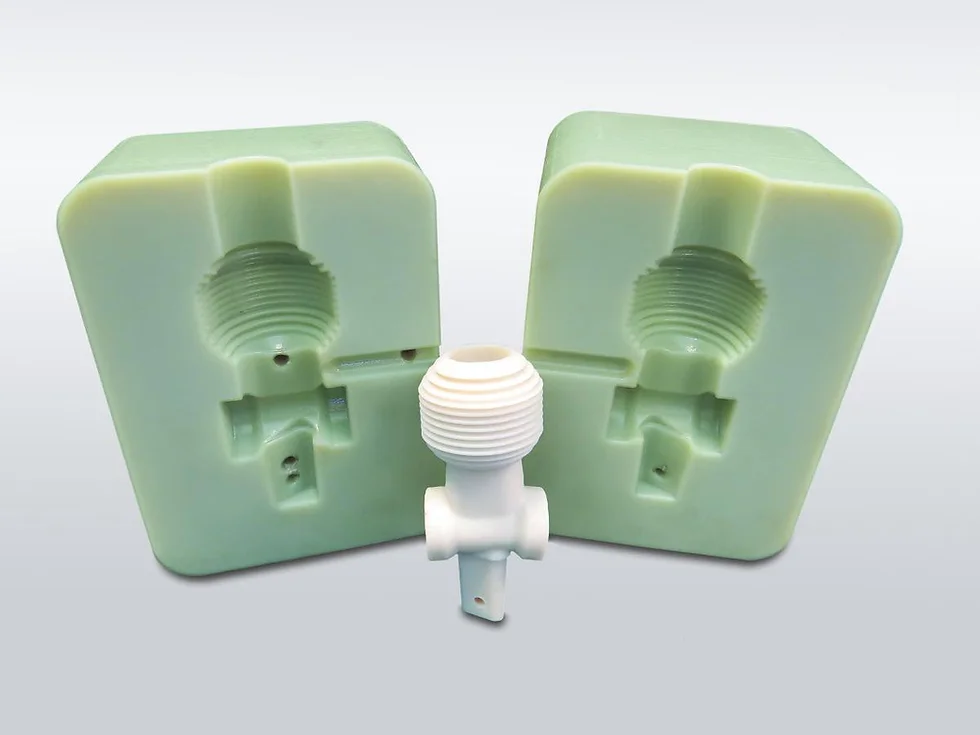
- 射出成型:用途 耐用的金屬模具,通常由 鋼或鋁,設計用於承受高壓注射並反覆輸送精密零件。這使得注射成型成為長期生產的首選,在這種情況下,模具的初始成本可以分攤到大批量生產中。
- 聚氨酯鑄造: 依賴 矽膠模具 那些更多 負擔得起的 並且更容易創建,但有一個 壽命有限。矽膠模具非常適合較短的生產週期,但磨損速度更快,因此更適合小批量生產或原型製作。
材料選擇和性能

- 射出成型: 與 熱塑性塑膠的廣泛選擇,提供 ABS、聚碳酸酯和聚乙烯等選擇,可提供廣泛的 機械和化學性質。這使得它非常適合以下應用: 具體性能屬性 是必需的。
- 聚氨酯鑄造:主要用途 聚氨酯,它們提供了多種屬性,但通常具有 耐熱性和耐化學性較低 比注射成型中使用的熱塑性塑膠。 聚氨酯 適應性強,但可能不適合需要極高耐用性的零件。
產量
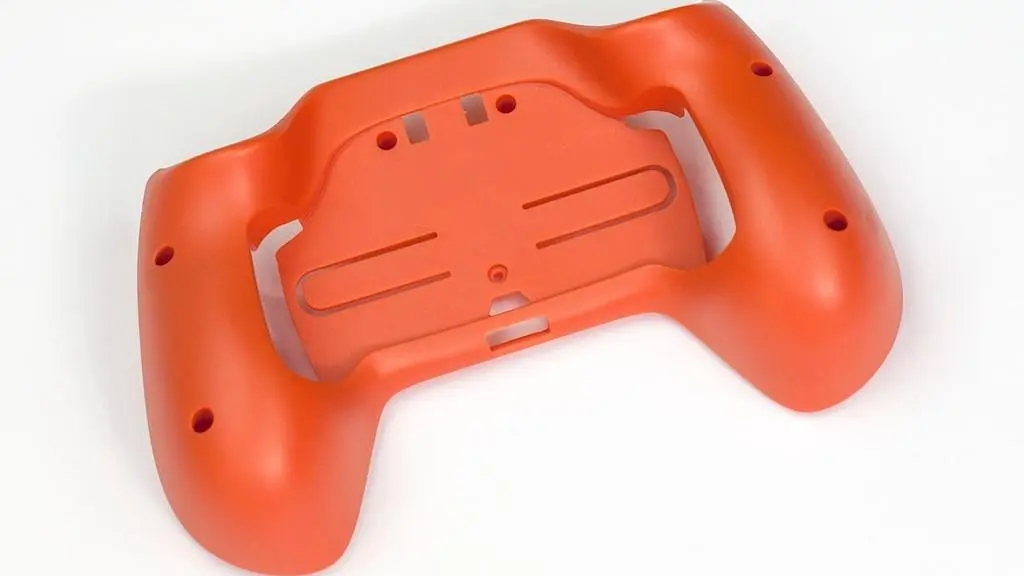
- 射出成型:優化為 大批量生產。一旦模具創建完成,該工藝就可以快速生產數千或數百萬個零件,使其成為大規模製造的經濟高效的選擇。
- 聚氨酯鑄造:最適合 中低批量生產。和 矽膠模具 可以快速創建,聚氨酯鑄造是一個實用的選擇 短期運行 多達數百個零件,或需要更改和迭代時。
交貨時間

- 射出成型: 需要更長的時間 交貨時間 由於需要時間 加工金屬模具。根據模具的複雜程度,開始生產可能需要幾週到幾個月的時間。
- 聚氨酯鑄造: 眾所周知 更快的設定 由於模具製作更簡單。這個方法非常有利於 快速原型製作 以及緊急項目,交付時間通常短至一週。
公差和精度

- 射出成型: 有能力實現 嚴格的公差 ±0.005 英寸,使其適合要求苛刻的應用 精度高、一致性好,例如醫療設備或 汽車零件.
- 聚氨酯鑄造: 允許 良好的公差 大約 ±0.010 英寸,這對於原型和某些最終用途應用來說足夠了。然而,它無法達到射出成型的精度。
壁厚和設計靈活性

- 射出成型: 優惠 優秀的控制能力 壁厚,使其適合於 一致、統一的零件。它還具有底切和複雜形狀的局限性,通常需要複雜的工具調整。
- 聚氨酯鑄造: 更多的 靈活的 在處理中 底切,可變壁厚以及複雜的形狀,得益於矽膠模具的靈活性,為複雜的設計提供了更大的自由度。
成本分析
模具成本:
- 射出成型:更高 初始模具成本 由於金屬模具的創建。這些費用的合理性在於 大批量生產,其中費用分攤到大量零件上。
- 聚氨酯鑄造: 降低模具成本 由於矽膠模具的生產成本較低,因此這種方法對於 原型 和 小批量生產.
每個零件的成本:
- 射出成型:隨著產量的增加,每個零件的成本顯著降低,使其成為 大批量、長期製造.
- 聚氨酯鑄造: 更多的 小批量生產具有成本效益,其中較低的模具投資和靈活性超過了稍高的每個零件成本。非常適合有限的生產需求。
注塑成型和聚氨酯鑄造之間的相似之處
模具的使用
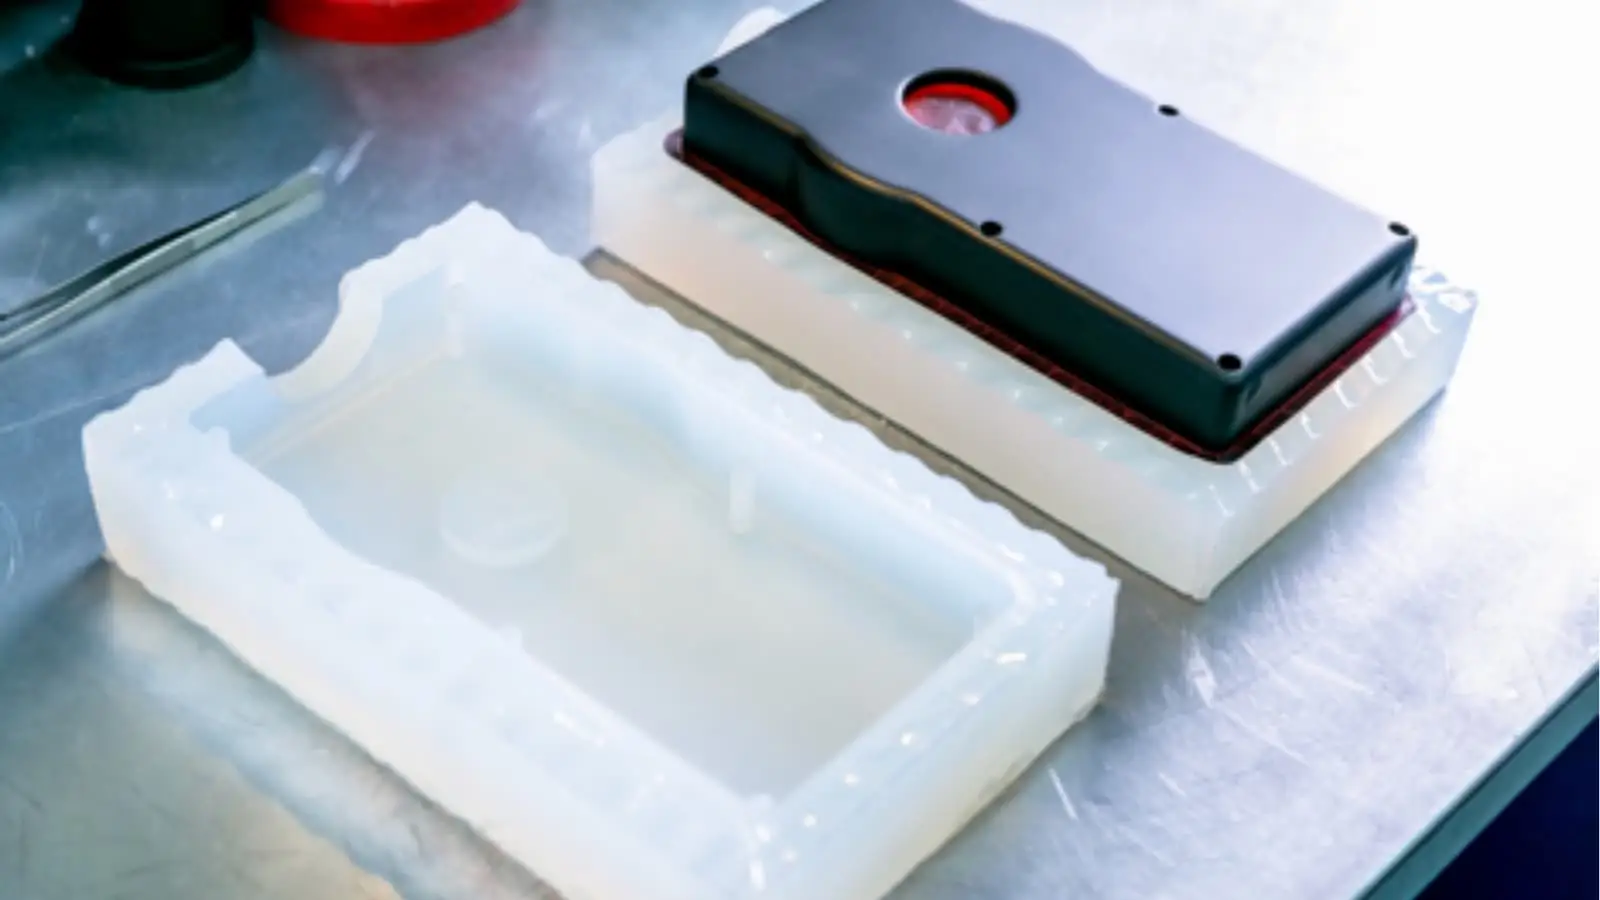
注射成型和聚氨酯鑄造都依賴於 基於模具的工藝 塑造最終產品。
每種方法都使用精確反映所需零件幾何形狀的模具型腔,確保 精確複製 複雜的形狀和細節。
雖然注塑成型通常使用 金屬模具,聚氨酯鑄造依靠 矽膠模具——然而,兩者的目標都是透過用材料填充這些空腔來生產高品質的零件。
可實現的飾面
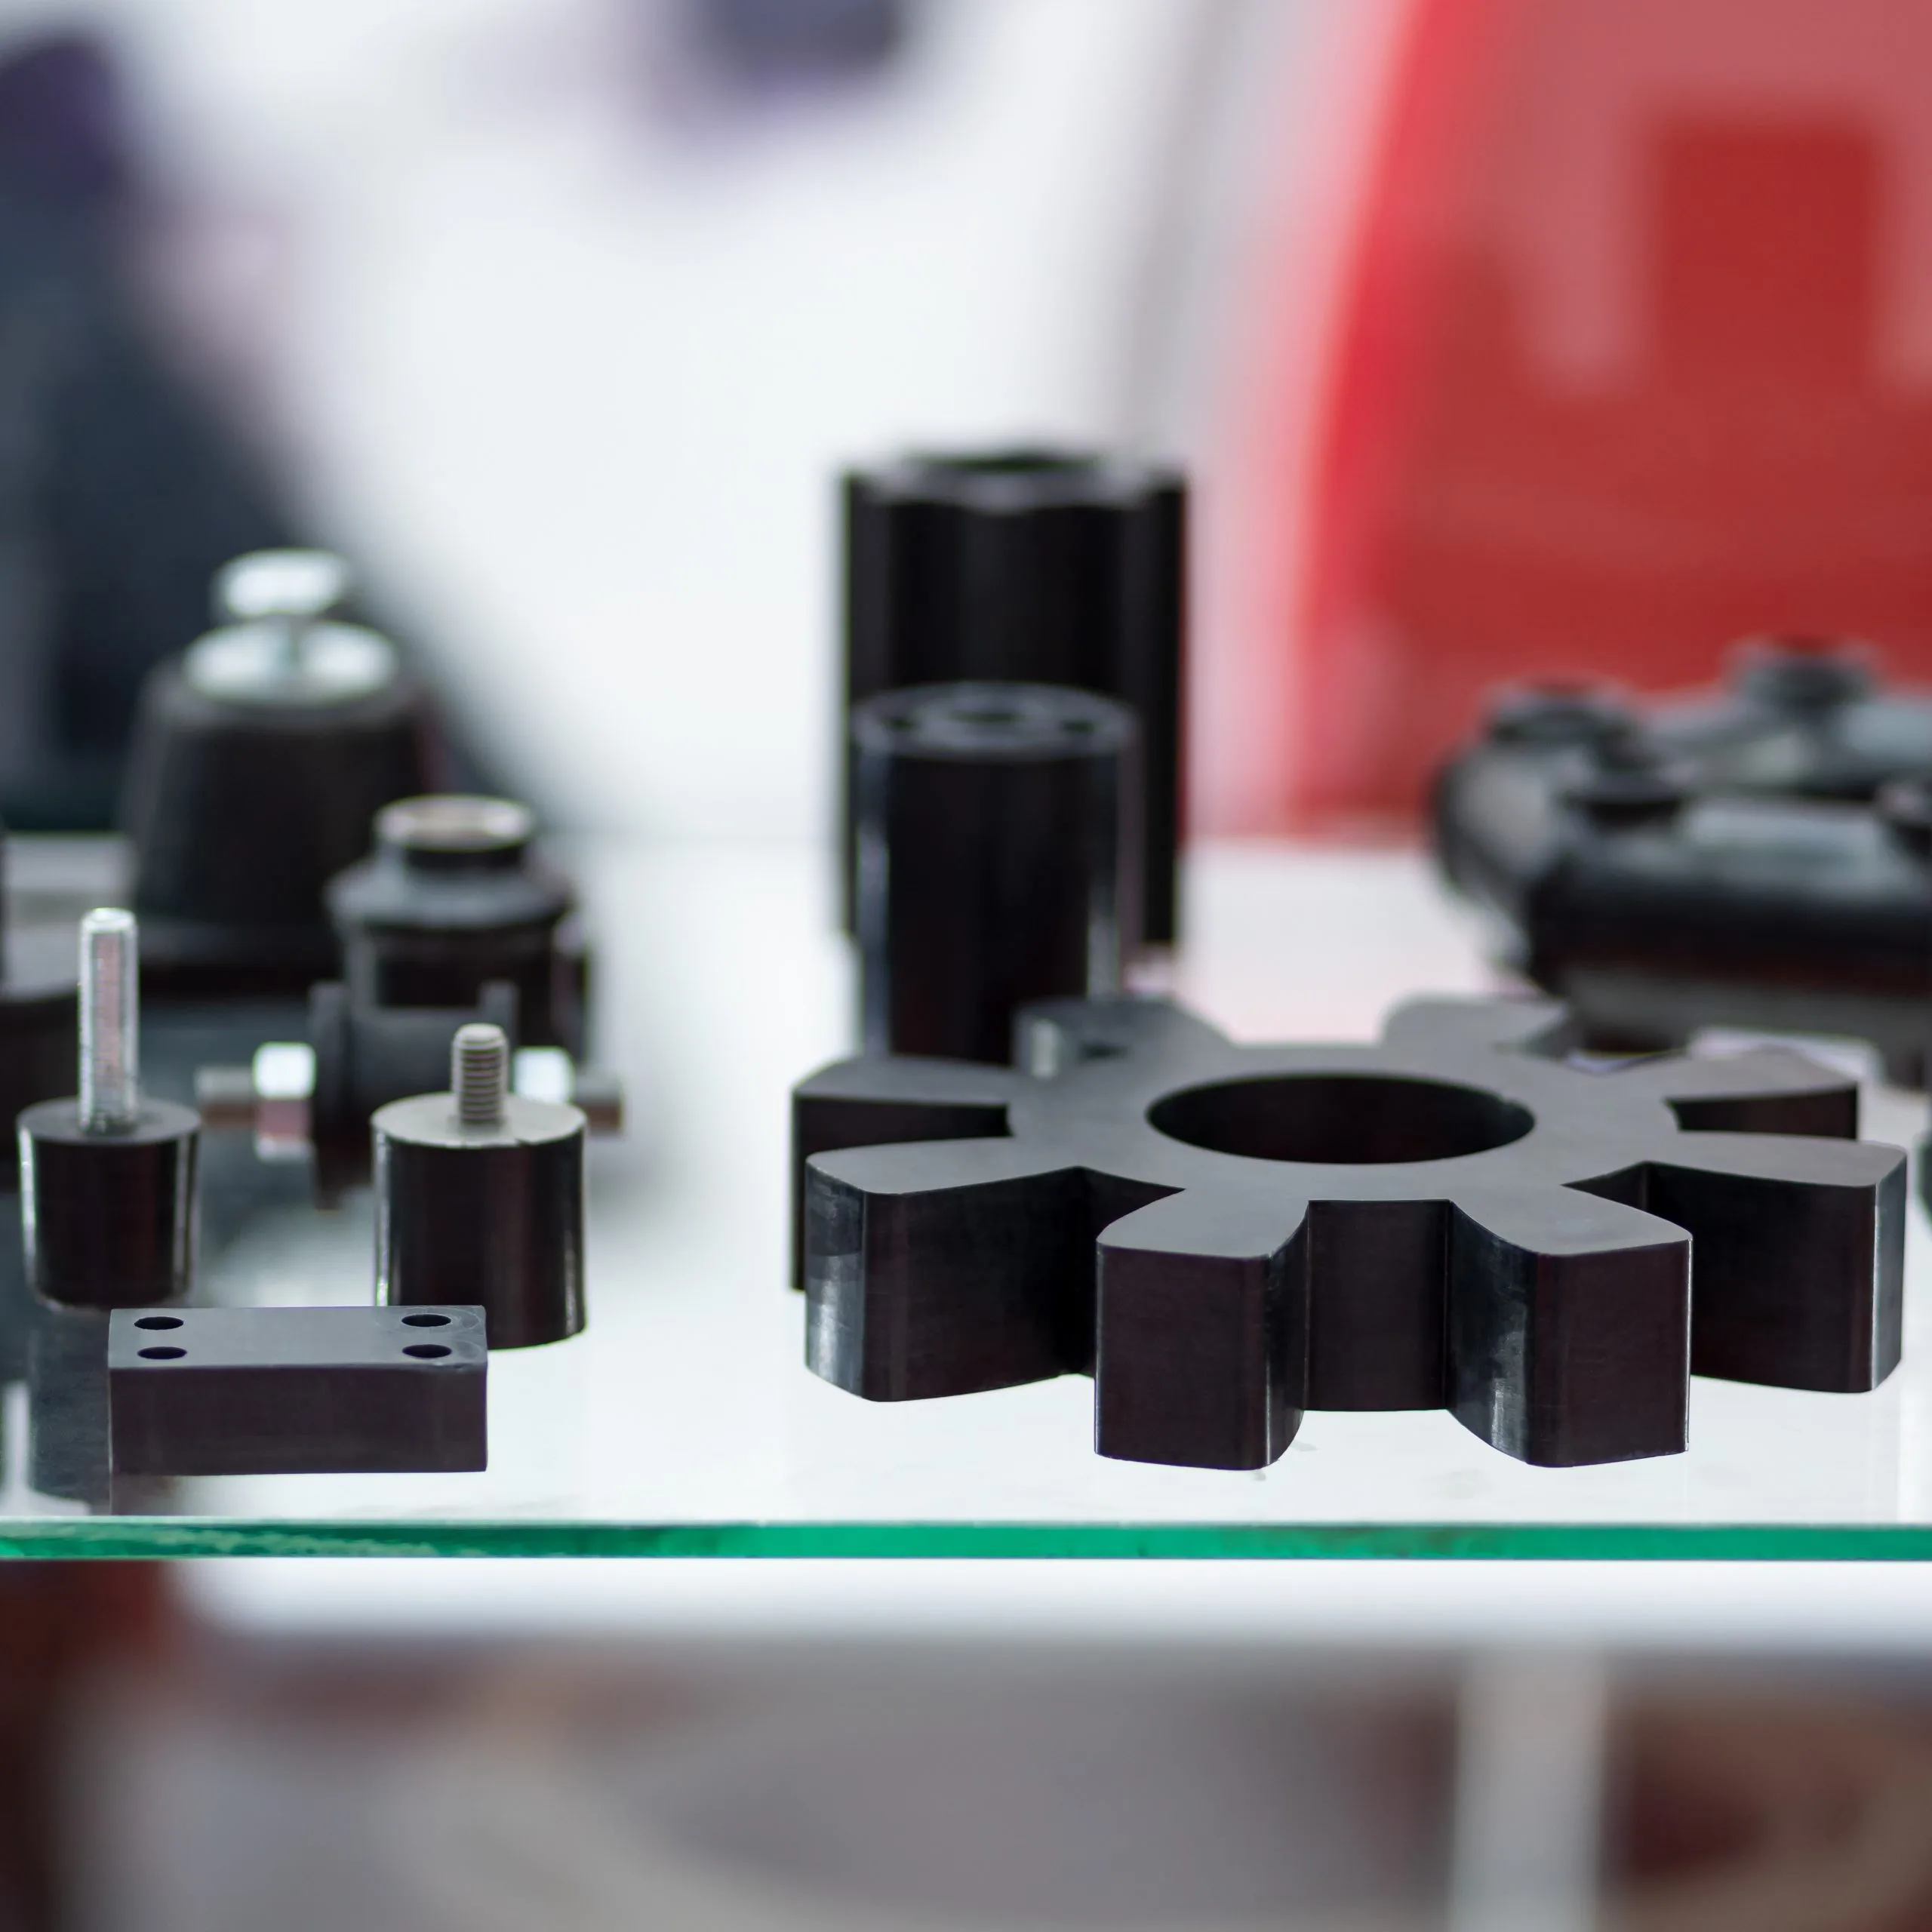
兩種方法都可以實現 光滑、有光澤的飾面 或基於模具設計或附加後處理步驟的紋理表面。
對於需要增強視覺吸引力的產品,這些流程允許 客製化紋理,霧面飾面,或拋光錶面。
這種精加工選項的多功能性使這兩種方法都能滿足零件的各種美學和功能要求,無論是 原型、消費品或工業組件.
選擇射出成型和聚氨酯鑄造時要考慮的因素
一、工程量及預算
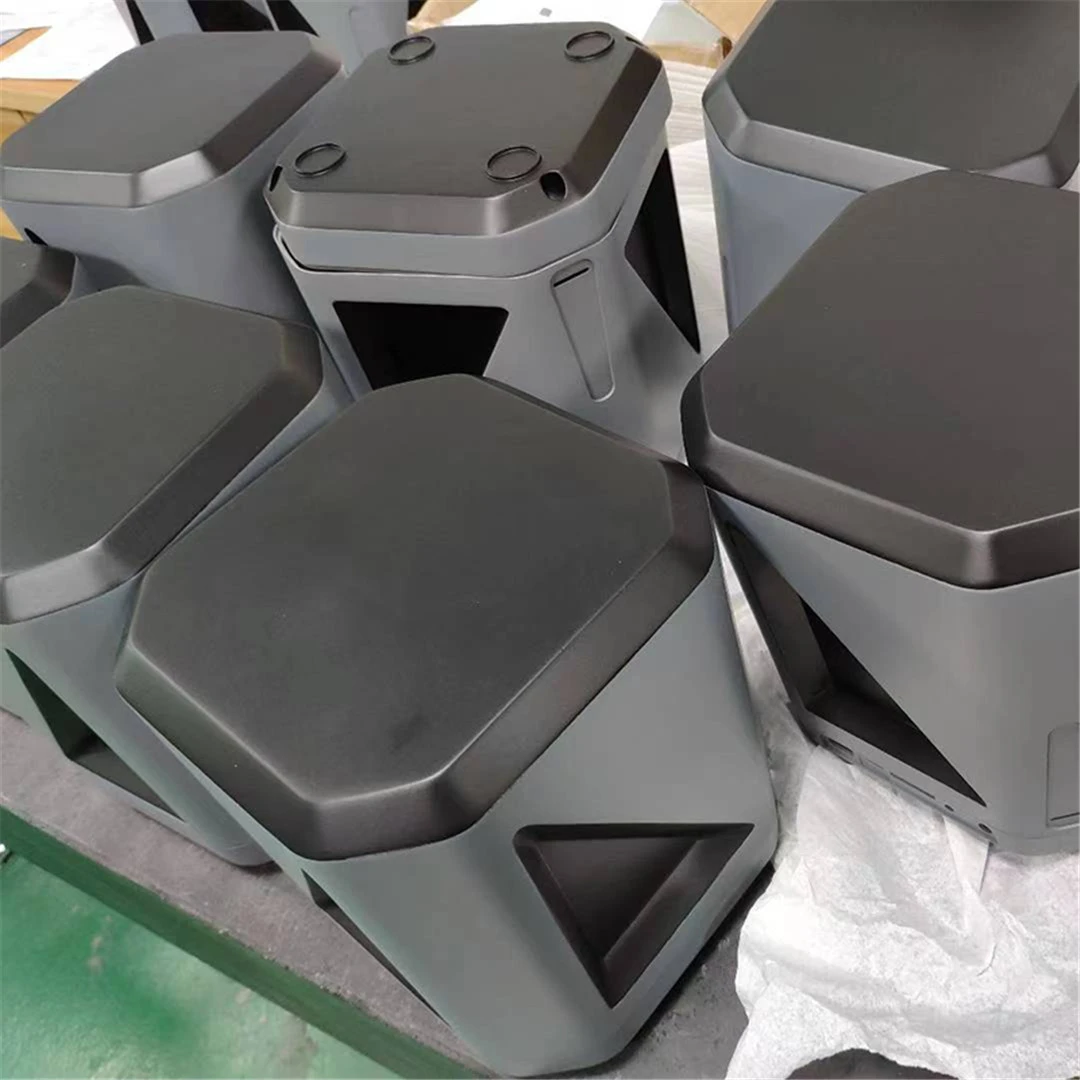
在這兩個過程之間做出決定時,請先考慮您的 產量和預算.
射出成型涉及高 模具的前期投資,使其更具成本效益 大批量生產 由於其每個零件的成本較低。
然而,聚氨酯鑄造具有 降低模具成本,使其適合於 中低批量運行 或產品批次有限。
2. 時間安排和緊迫性
對於時間緊迫或需要快速原型設計的項目, 聚氨酯鑄造 是理想的,因為它 更短的設定和交貨時間.
射出成型需要 更長的模具階段 但一旦模具準備好,就可以快速生產,這對於 長期、大批量的項目.
三、材料要求

工藝的選擇還可能取決於 材料特性.
射出成型支持 廣泛的熱塑性塑料,適合需要特定特性的應用,例如 耐熱性 或耐久性。
聚氨酯鑄造主要用途 聚氨酯,提供靈活性,非常適合需要的零件 客製化飾面或中等耐用性 但耐熱性和耐化學性較低。
4. 設計複雜性和零件幾何形狀
如果您的設計涉及 複雜的幾何形狀, 底切,或改變壁厚,聚氨酯鑄造可以提供更大的靈活性。
它是 矽膠模具 無需額外的模具機構即可處理複雜的形狀和精細的細節。
注塑雖然精確,但可能需要 更多的 複雜的工具 (例如昇降機或滑軌)以適應底切,這會增加成本並延長交貨時間。
常見問題解答
結論
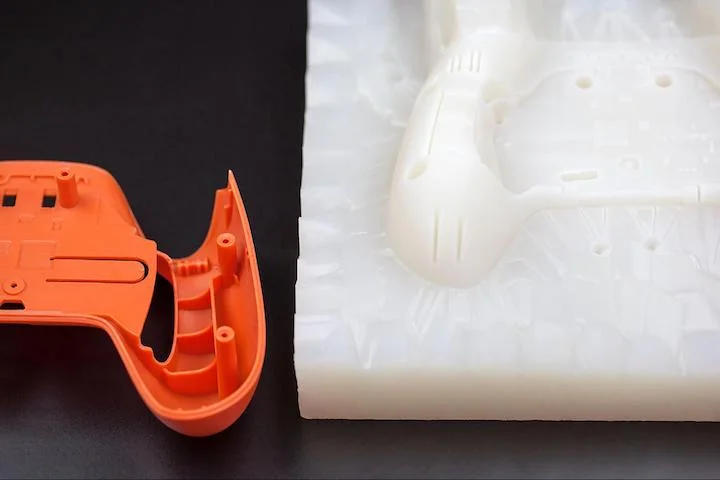
在射出成型和聚氨酯鑄造之間進行選擇取決於您專案的特定需求,例如數量、預算和時間表。
雖然射出成型在大批量生產方面表現出色,但聚氨酯鑄造為小批量或原型生產提供了靈活性和速度。
聯絡我們討論您的要求並找到完美的解決方案,將您的設計變為現實!



 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
