

縮痕很常見 注塑缺陷,在模製零件的表面上表現為小凹陷,特別是在 較厚的部分.
這些缺陷的出現是由於成型過程中冷卻速率不均勻造成的,這可能會導緻美觀和品質問題,尤其是在外觀至關重要的產品中。

在本文中,我們將探討縮痕是什麼、原因以及預防和解決的有效策略。
繼續閱讀以發現寶貴的見解,可以幫助您在註塑專案中獲得完美的結果!
什麼是縮痕?

縮痕是表面缺陷,在註塑零件上表現為淺凹陷或凹坑,通常出現在組件較厚的區域。
雖然這些標記通常不會影響零件的結構完整性或功能,但它們會顯著影響其美學吸引力。
縮痕的可見度通常取決於深度、顏色和紋理等因素;有光澤的表面和較深的顏色往往會更突出地突出這些缺陷。
在外觀至關重要的應用中,例如 消費性電子產品,即使是很小的凹痕也會導致品質問題。
縮痕是如何形成的
縮痕是在註塑冷卻過程中形成的。
當注射熔融塑膠時,外層冷卻得很快,而較厚的部分則保留熱量的時間更長,導致冷卻不均勻。
這會導致熱收縮,內部材料向內拉,在表面上形成凹陷,稱為縮痕。
縮痕的原因

重大問題
#1 低熔化溫度
如果熔體溫度設定得太低, 塑膠 可能無法順利流入模具,導致冷卻不均勻。
這會增加出現縮痕的可能性,因為較厚的區域冷卻得更慢並收縮,從而將外表面向內拉。
#2 材料選擇不正確
選擇不符合零件設計要求的材料可能會加劇凹陷的形成。
例如,高黏度材料可能無法正確填充模具,導致填充不足和較厚部分的收縮增加。
機器參數

#1 保壓壓力不足
當保壓和保壓壓力太低時,可能沒有足夠的材料來完全填充模具,特別是在較厚的部分。
這可能會導致零件冷卻時形成氣穴,從而在表面上形成凹痕。
#2 高模溫
模具設定得太熱會阻止 門 有效密封。
如果澆口沒有在正確的時間凍結,熔融塑膠可能會逸出,導致填充不完全,並因冷卻不均勻而形成縮痕。
#3 低保壓和保持時間
如果分配給保壓和保持的時間不足,熔融材料在凝固之前可能沒有足夠的時間正確填充模具的所有區域。
當材料收縮時,這可能會導致與收縮相關的缺陷,包括縮痕。
零件幾何形狀
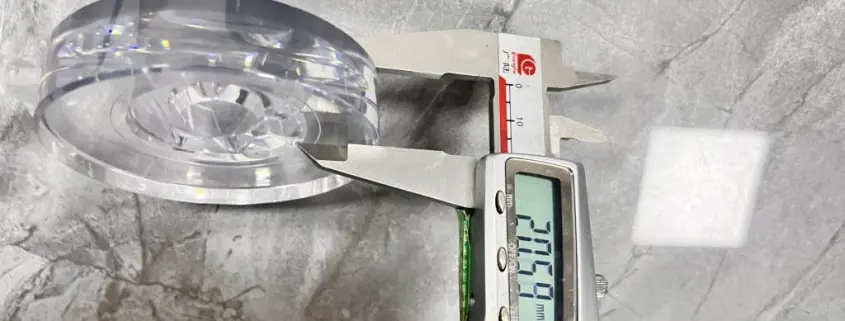
#1 壁厚的影響
的變化 壁厚 能顯著影響冷卻過程。
較厚的區域冷卻得更慢,導致熱收縮更大,並且當外表面向內拉時出現縮痕的可能性更高。
#2 肋骨和凸台設計
設計不當的筋和凸台會在零件中產生應力集中。
如果這些特徵太厚或放置不當,可能會導致冷卻不均勻,並增加與標稱壁相交處出現縮痕的風險。
#3 均勻壁厚的重要性
保持整個零件的壁厚均勻有助於確保均勻的冷卻速率。
這種一致性降低了出現縮痕的可能性,因為熔融塑膠在冷卻時可以更均勻地流動和均勻收縮。
防止縮痕
調整機器設定
#1 熔體溫度和冷卻建議
將熔體溫度保持在製造商建議的範圍內至關重要。
溫度過高會延長冷卻時間並增加縮痕的風險。
此外,優化冷卻速率有助於確保均勻的溫度分佈,減少較厚區域熱收縮的可能性。
#2 保壓和保壓壓力和時間指南
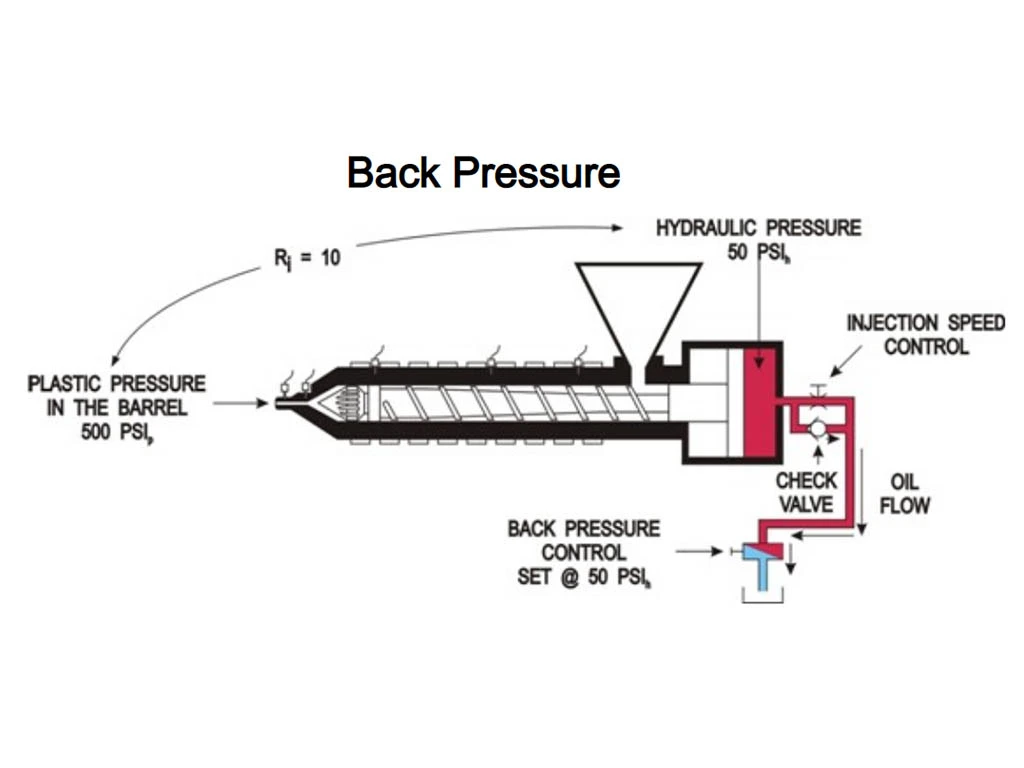
為了有效地抵消收縮,必須設定適當的保壓和保壓壓力。
一般準則是將保壓壓力保持在註射壓力的 50-70% 之間。
此外,延長保持時間可以使澆口正確密封,確保模具中保留足夠的材料以補償任何收縮。
可製造性設計 (DFM)

#1 最大限度減少缺陷的零件設計最佳實踐
在設計階段實施DFM原則可以顯著減少縮痕的發生。
這包括創建均勻的壁厚以及平衡肋和壁設計。
倒圓邊緣和避免突然過渡也有助於保持一致的流動和冷卻。
#2 設計階段模擬的重要性
使用模擬軟體對注塑過程進行建模可以在生產前識別潛在的縮痕。
這些模擬使工程師能夠可視化材料流動、冷卻速率和應力集中,從而促進設計調整,最大限度地減少缺陷。
模具設計改進

#1 閘極佈局與設計注意事項
澆口的位置和尺寸對於填充模具起著至關重要的作用。
將澆口定位在靠近較厚區域的位置可確保更好的流動性並降低過早凍結的風險,過早凍結可能導致縮痕。
此外,使用更大的澆口可以增強材料流動並最大限度地減少壓力降。
#2強化散熱通道設計
有效的冷卻通道設計對於保持整個模具溫度一致至關重要。
使用隨形冷卻技術或精心佈置的通道有助於均勻分佈冷卻,減少導致縮痕的溫差。
確保冷卻通道採用高導熱材料也可以提高冷卻效率。
解決縮痕問題

識別生產過程中的縮痕
在生產過程的早期發現縮痕對於維持產品品質至關重要。
定期檢查模製部件可以幫助識別縮痕,這些縮痕在部件較厚的區域上表現為小凹陷。
在適當的照明下進行目視檢查可以發現這些缺陷,而工具,如 三坐標測量機 (CMM),可以提供精確的測量結果以進行更準確的評估。
持續流程中的糾正措施步驟

當檢測到縮痕時,立即採取糾正措施可以緩解進一步的問題。
以下是一些需要遵循的步驟:
- 調整機器設定: 根據具體零件要求檢查和修改熔體溫度、保壓壓力和保持時間。
- 評估材料: 確保使用正確的材料並檢查是否有任何可能影響成型過程的變化。
- 檢查模具設計: 檢查模具是否有任何設計缺陷,尤其是澆口和冷卻通道周圍的設計缺陷,並進行必要的調整以改善冷卻和流動。
獲得最佳結果的技巧

為了一致地生產具有最小縮痕的高品質零件,請考慮以下提示:
- 實施 DFM 原則: 利用設計指南來促進均勻的壁厚和適當的肋和凸台設計。
- 利用模擬工具: 在設計階段利用模擬軟體來預測潛在的縮痕並相應地調整設計。
- 監控製程參數: 密切注意一切 注塑參數 在生產過程中,確保它們符合設計階段建立的最佳實踐。定期維護機械也有助於保持最佳狀態。
常見問題解答
如何消除注塑中的縮痕?
為了消除縮痕,請確保熔體溫度在製造商建議的範圍內,並適當調整保壓和保壓壓力。增加保壓和保壓時間有助於保持足夠的壓力,直到澆口密封,防止材料離開型腔。此外,優化零件設計,例如平衡壁厚和使用有效的冷卻通道設計,可以減少縮痕。
什麼是縮痕?
縮痕是註塑零件中出現的表面凹陷,通常出現在冷卻速度不均勻的較厚區域。這些外觀缺陷是由於冷卻過程中的熱收縮造成的,導致模製件的外部向內拉,形成可見的凹痕或凹槽。
縮痕和縮水有什麼差別?
縮痕是指成型零件表面上的局部凹陷,通常是由於較厚部分的冷卻不均勻造成的。另一方面,收縮是一個通用術語,描述塑膠冷卻和凝固時發生的體積減少。雖然兩者都涉及冷卻,但縮痕特別指美學缺陷,而不是零件尺寸的均勻減小。
結論

綜上所述,縮痕是注塑成型中常見的缺陷,主要是由於冷卻不均勻和設計不當造成的。
了解它們的形成、原因和預防方法對於獲得高品質的成型零件至關重要。
透過解決這些因素,製造商可以最大限度地減少缺陷並提高整體產品品質。
如果您希望增強注塑製程並消除縮痕,請考慮實施本文中概述的策略。
如需根據您的具體需求量身定制的專家指導,請不要猶豫 今天就聯絡我們!


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
