


將熔融塑膠注入模具型腔稱為 射出成型。然後它冷卻並沉澱成組件或物品。壁厚是注塑品質和性能的關鍵因素。
製造效率、尺寸穩定性和結構完整性取決於壁厚。本文討論注塑壁厚估算和管理最佳實務。
深入了解細節,以便在下一個項目中盡最大努力。
了解名詞:注塑成型中的壁厚
在註塑成型中,壁厚是內表面和外表面之間的距離。這是影響操作和最終結果的許多方面的基本價值。
物料流動均勻, 有效冷卻, 和 缺陷最小化 一切都取決於制服 壁厚 整個組件。
壁厚對材料流動和冷卻的影響至關重要。儘管它們的循環持續時間較短且冷卻速度較快,但較薄的壁可能更容易變形或出現 縮痕.
更長的冷卻時間、更高的材料使用量以及殘餘應變和內腔可能出現的問題都將適用於較厚的壁。
最佳注塑壁厚指南
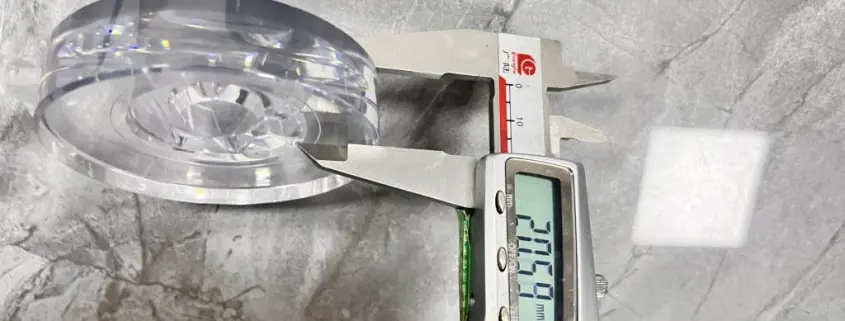
這些是設計零件和 選擇材料 用於製作任何物體的壁厚。
一個。牆厚的最低測量值
此壁厚取決於材料,通常為 0.3–0.5 毫米。這取決於零件功能、材料品質和生產需求。
為了結構完整性,需要高強度或剛度的截面具有明顯較大的最小壁厚。
b.最高壁厚
理想的注塑壁厚取決於材料類型、零件設計和模具冷卻。通常,應保持最大壁厚,以防止冷卻時間延長、縮痕和翹曲。
而大多數的最大壁厚 熱塑性材料 介於 3 到 4 毫米之間,這可能會根據零件的材料和設計而有所不同。
根據壁厚改變材料
注塑產品的壁厚很大程度上受所用材料的影響。不同的材料具有不同的特性,例如黏度、收縮率和導熱率,這些特性會影響材料的流動和冷卻。
射出成型中常用的熱塑性材料有 ABS(丙烯腈丁二烯苯乙烯)、 尼龍, 聚碳酸酯, 聚丙烯, 和 聚乙烯.
每種材料根據其特性和應用都有其自己建議的壁厚範圍。高黏度材料(例如玻璃填充尼龍)需要更大的壁來填充模具型腔。
同時,具有較高導熱率的材料,例如鋁填充熱塑性塑料,由於冷卻速度更快,可以允許更薄的壁。
注塑成型中常用的熱塑性材料
| 材料 | 姓名 | 密度(克/立方厘米) | 拉伸強度(兆帕) | 衝擊強度(千焦/平方公尺) | 常見應用 |
| ABS | 丙烯腈·丁二烯·苯乙烯 | 1.04 – 1.06 | 40 – 60 | 15 – 25 | 汽車零件, 消費性電子產品, 玩具, 電器 |
| 尼龍 | 聚醯胺 | 1.14 – 1.15 | 70 – 100 | 5 – 10 | 汽車零件、紡織品、工業應用 |
| 聚碳酸酯 | 個人電腦 | 1.20 – 1.22 | 60 – 70 | 15 – 20 | 眼鏡鏡片、 醫療器材, 汽車零件 |
| 聚丙烯 | 聚丙烯 | 0.90 – 0.92 | 30 – 50 | 5 – 10 | 包裝, 汽車零件, 紡織品, 消費品 |
| 聚乙烯 | 聚乙烯醇 | 0.91 – 0.97 | 20 – 30 | 10 – 20 | 塑膠袋、容器、 瓶子, 土工膜 |
壁厚設計要考慮的因素
什麼時候 設計注塑零件,您需要考慮影響壁厚和零件品質的幾個因素。
1. 設計統一性
壁厚的變化會導致應力集中,從而導致裂縫、翹曲和其他缺陷。為了實現均勻性,設計人員避免尖角,並使用肋等特徵在厚區域和薄區域之間過渡。
2. 角撐板和肋骨
沿截面長度的薄細節稱為肋。角撐板是將牆壁連接到底座或其他特徵的三角形或彎曲特徵。
設計加強筋和角板時,其厚度應保持在公稱壁厚的50%和80%之間。這將確保它們以與主牆相同的速度冷卻,並防止縮痕或空隙。
3. 拔模角和角落
拔模角度 是錐形表面,可以輕鬆地將零件從模具中彈出。它們對於防止底切和零件順利從型腔中脫模至關重要。
設計拔模角度時,請考慮材料收縮率和零件幾何形狀來確定角度。
拐角半徑是注塑成型中的另一個設計考慮因素。尖角會導致應力集中和開裂或斷裂。
為了消除風險,請使用較大的角落半徑,通常為 0.5 毫米至 1.5 毫米,具體取決於零件尺寸和材料。
壁厚相關缺陷

壁厚不足會導致注塑件出現各種缺陷。
- 縮痕: 由於零件較厚處材料收縮,表面零件上出現隨機凹痕或斑點。
- 扭曲: 這是由於殘餘應力或給定程度的收縮而導致的零件形狀變形。
- 填充不完整: 由於熔體流動不足或黏度過高,在聚合物熔體中定位不完美或型腔填充不充分。
因此,為了盡量減少這些缺陷,保持壁厚相等,並且必須使用適當的拔模角和拐角半徑。在選擇壁厚時,注意材料特性和流動特性也很有幫助。
可製造設計(DFM)
這需要在設計過程中使用製造過程及其隱含的約束。透過實施 DFM 原則,設計人員能夠設計用於製造的零件,從而降低成本。
對於壁厚,DFM 考慮因素就像整個零件的壁厚均勻。壁厚不會突然變化,以獲得適當的拔模角和拐角半徑。適合模具冷卻效率和熱點應用的材料。
透過DFM,可以在初始點確定設計產品的壁厚。缺陷越少,零件的品質就越高,整體品質也隨之提升。
現實生活中的壁厚

壁厚必須非常精確,以確保最終產品的高品質。下一個子主題將示範壁厚如何影響實際應用中零件的生產率、成本和性能。
一個。效率
壁厚影響冷卻時間。薄壁冷卻速度快,生產率低。較厚的壁冷卻速度較慢,製造它們需要更多時間,因此成本更高。
另一個可以從壁厚改進中受益的領域是汽車製造生產率的提高。它可以延長刀具壽命並縮短循環時間。
b.成本
材料成本 是影響注塑成型的重要因素。較厚的壁需要更高的材料用量,這意味著更高的生產成本。
較厚壁的冷卻時間較長也意味著更多的能源消耗和機器的更多磨損。
如果在開發該設備時考慮到壁厚。它減少了材料的使用量,從而降低了生產成本。
這可以在確保最終產品具有必要的強度和性能水平的同時實現。
結論
遵循指導原則並權衡材料特性來確定壁厚可以幫助生產商生產更少變形或變形的壁。
因此,透過在設計早期採用 DFM 並考慮現有模型, 生產者 可以製造出最好的注塑零件。壁厚在註塑成型中也很重要。
這會影響產品品質、性能、生產效率和成本。
獲得優質注塑服務 海拓實業 總是有益的。他們注重品質並提供各種服務來幫助您獲得最佳的生產解決方案。


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
