

液體矽橡膠 (LSR) 以其獨特的性能和廣泛的應用正在徹底改變製造業。
作為一個 熱固性聚合物, LSR 擅長製造耐用、高精度的組件,使其成為以下行業的首選 醫療器材、汽車和電子產品。

在充滿挑戰的環境中,其多功能性和可靠性是無與倫比的。
準備好了解 LSR 如何改變您的產品設計了嗎?
繼續閱讀以發現以下好處 液態矽橡膠注射成型 以及它如何幫助您創建更強大、更精確且更具成本效益的組件。
無論您是尋求耐用性還是複雜的零件設計,LSR 都可能是您下一個專案的完美解決方案!
什麼是液體矽橡膠(LSR)?

液體矽橡膠(LSR)是一種 無機聚合物 組成 矽(Si), 氧氣(O)、碳(C)和氫(H)。
LSR 如此獨特的原因在於它 矽氧烷主鏈,矽和氧原子交替的鏈,提供卓越的靈活性和穩定性。
期間 鉑金固化工藝,催化劑在鏈之間形成化學鍵(交聯),使 LSR 堅固、柔韌且能耐受各種條件。
這種鉑固化製程使 LSR 優於其他矽橡膠,例如用過氧化物固化的矽橡膠。
LSR 的主要特性
LSR 擁有多項關鍵特性,使其成為高效能應用的理想選擇:
- 耐用性:LSR 可承受磨損,使其成為耐用部件的可靠材料。
- 耐極端溫度:無論嚴寒或酷熱,LSR 在很寬的溫度範圍內都能保持其特性。
- 化學穩定性:LSR 可耐受多種化學品,包括酸和 鹼類,確保惡劣環境下的性能。
- 生物相容性:它具有低過敏性並且與人體組織相容,非常適合 醫療器材 以及與皮膚接觸的產品。
- 機械強度:LSR 具有令人印象深刻的撕裂強度、拉伸強度和柔韌性,使其能夠承受機械應力而不會降解。
鉑固化 LSR 的優點
與其他固化方法相比, 鉑固化LSR 具有幾個關鍵優勢:
- 提高拉伸和撕裂強度:由鉑固化 LSR 製成的組件更堅固、更耐用。
- 清晰度和一致性:以鉑金固化的 LSR 可提供優異的透明度,對於需要透明度的應用特別有用。
- 無殘留:與過氧化物固化有機矽不同,鉑固化 LSR 不會留下殘留物,非常適合清潔度和安全性至關重要的應用。
材料等級和選項
標準有機矽

標準有機矽是首選 一般應用 其中靈活性、耐用性和耐溫性至關重要。
這些材料用途廣泛,非常適合用於不需要特殊性能但仍需要 LSR 提供的可靠性能的日常產品。
醫用級有機矽

醫用級有機矽 經 FDA 批准,專為接觸人體皮膚或體液的應用而設計。
這些有機矽具有生物相容性、低過敏性,並且可以使用各種方法進行滅菌,非常適合 醫療器材 例如導管、植入物和手術工具。
耐燃油及特殊有機矽

對於像這樣的行業 汽車 和 工業的,耐燃料有機矽具有出色的耐化學性,非常適合與燃料、油和刺激性化學物質接觸的組件。
這些特殊有機矽可確保零件在具有挑戰性的環境中可靠地運行,而不會降解或損壞。
硬度範圍
LSR 有多種硬度等級可供選擇,從 5 肖氏硬度 A 至 80 肖氏硬度 A,為不同零件應用提供彈性。
較軟的牌號非常適合需要靈活性的產品,例如密封件和墊圈,而較硬的牌號則適合需要承受更高機械應力的組件。
LSR 注射成型的應用
#1 醫療保健

液體矽橡膠(LSR)是應用領域的首選 醫療保健 由於其生物相容性和對細菌生長的抵抗力而在工業上得到廣泛應用。
它廣泛用於設備,例如 呼吸面罩、閥門、導管和藥物輸送系統.
其最大的優點之一是可以使用高壓滅菌和伽馬輻射等方法輕鬆消毒,確保敏感醫療環境中的安全和衛生。
其低過敏特性使其非常適合 長期植入物 和皮膚接觸產品。
#2 汽車業

在 汽車工業, LSR 因其 耐極端溫度 和 紫外線穩定性.
它可以承受汽車零件經常面臨的高溫和暴露環境。
LSR 通常用於 線束密封件、墊圈、減振器, 和 感應器,所有這些都需要在高溫和低溫下保持其性能。
它具有耐燃料和油的能力,使其成為可靠的選擇 引擎蓋下的組件.
#3 消費性產品

LSR 也正在掀起波瀾 消費品,特別是在耐用性、靈活性和衛生至關重要的應用中。
從 嬰兒奶瓶奶嘴和奶嘴 到 淋浴噴頭、水龍頭和廚具,LSR因其耐磨性以及與食品和皮膚接觸的安全性而受到青睞。
在電子產品中,它用於諸如 耳機耳塞 和 電動牙刷組件,提供柔軟耐用的解決方案,提升使用者舒適度。
#4 工業應用

在 工業環境,LSR 因其出色的性能而受到信賴 惡劣的環境.
它廣泛應用於 安全設備 喜歡 煙霧偵測器、一氧化碳偵測器, 和 瓦斯熱水器,其中可靠性是不可協商的。
由於其耐化學品和耐高溫,LSR 確保這些組件即使在苛刻的條件下也能高效運作。
LSR 注塑工藝

第 1 步:建立工具
LSR 注塑製程的第一步是創建模具。
這涉及到 CNC加工 生產能夠承受 LSR 成型所需的熱和壓力的高溫模具。
模具設計 至關重要,尤其是在處理複雜的零件幾何形狀時,並且通常由耐用材料製成,例如 鋼 或者 鋁.
第2步:注射過程
模具準備好後,將其裝入 LSR專用注塑機.
這些機器經過精密設計,可以控制一致的高品質零件所需的精確注射量。
壓力機將液體矽膠注入模具中,確保材料填充每個型腔,即使在設計中也是如此 薄壁 和 嚴格的公差.
LSR 的低黏度使其能夠順暢流動,非常適合 複雜的零件設計.
第三步:固化凝固
注射後,LSR 會經歷 固化過程 熱和壓力將其從液態轉變為固態。
此步驟可確保材料保持其所需的形狀和性能。
一旦 LSR 固化,它就會變成一種耐用的熱固性材料,不能再透過熱重塑形狀,從而確保 永久形式.
第四步:脫模及後處理
固化完成後,將模製部件從模具中取出。
這是 脫模過程,可以完全自動化進行大量生產。
根據應用的不同,零件可能會經歷 後處理 步驟如 低溫去飛邊 去除任何多餘的材料或修整以獲得更精細的公差。
週期時間和效率
LSR 注射成型的最大優點之一是它 快速循環時間 與傳統相比 壓縮成型.
LSR 模具通常具有 更短的固化時間,從而實現更快的生產。
這可以降低勞動力成本並提高效率,特別是對於大型製造項目。
LSR 零件設計指南
底切
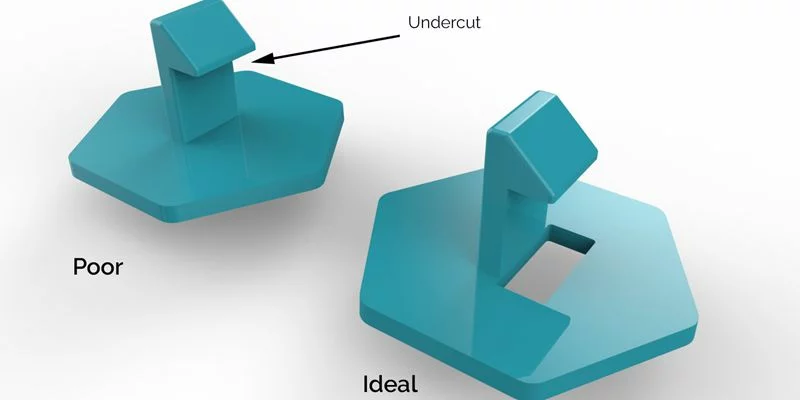
設計 LSR 注塑成型零件時,重要的是 最小化底切.
底切會增加模具的複雜性,導致更高的模具成本並可能減慢生產過程。
透過減少或消除底切,您可以簡化模具設計並提高整體效率,從而節省時間和金錢。
壁厚

維持一個 壁厚均勻 對於生產高品質 LSR 零件至關重要。
厚度不均勻會導致 空隙, 縮痕或翹曲,這會損害零件的完整性。
一致的壁厚可確保材料流動更順暢、縮短週期時間並降低生產成本。
拔模角

為了確保零件能夠輕鬆地從模具中取出,必須結合 拔模角度.
對於 LSR 零件,至少 0.5°拔模角 建議使用,但根據零件的紋理,您可能需要最多 5°.
這個小小的設計考量有助於防止脫模過程中的損壞,確保每個零件保持其形狀和品質。
肋骨和老闆

肋骨 和 老闆們 是 LSR 部件的關鍵結構元件。
設計肋材時,請確保它們 40-60% 外壁厚度 保持零件強度而不增加不必要的體積。
相似地, 老闆們 應附加到側壁或肋骨上以獲得額外的 結構完整性.
這確保了零件足夠堅固,能夠承受機械應力,同時仍然重量輕且具有成本效益。
LSR 注塑的優點

-
耐用性和強度:LSR 可承受極端溫度、紫外線和化學品,使其成為持久、惡劣環境應用的理想選擇。
-
精確度和重複性:即使在大規模、大批量的生產運作中,也能實現嚴格的公差和一致的零件品質。
-
低污染風險:自動化、免持生產可確保衛生條件,非常適合醫療器材和食品級產品。
-
性價比高:更快的循環時間和最少的材料浪費有助於降低生產成本,使 LSR 成型效率更高。
-
永續發展:LSR 的耐用性減少了頻繁更換的需要,使其成為長期使用的可持續選擇。
挑戰和考慮因素

雖然液體矽橡膠 (LSR) 注塑成型具有許多優點,但仍存在一些需要考慮的挑戰。
模具成本: 初始投資 高精度模具 對 LSR 來說可能意義重大。然而,這種成本往往會被長期的成本所抵銷。 效率 從大規模生產運作中更快的循環時間和減少浪費中獲益。
零件設計複雜性:LSR 可以處理 複雜的零件設計 輕鬆,但仔細規劃對於避免潛在問題(例如 閃光 或者 失真 成型時。設計人員需要確保零件幾何形狀、模具設計和材料流程得到最佳化,以獲得最佳結果。
成型後操作:某些 LSR 零件,尤其是那些具有精細公差的零件,可能需要額外的 成型後操作 喜歡 低溫去飛邊 或者 手動修剪.
這些過程確保最終產品滿足所需的精度和 表面光潔度標準.
品質控制和標準

ISO 認證 對於維持 LSR 注塑的最高品質水準至關重要。
認證如 ISO 9001 確保整體品質管理,同時 ISO 13485 確保遵守嚴格的醫療器材標準,以及 IATF 16949 確保汽車零件的品質。
這些認證讓人們對 LSR 產品的可靠性和安全性充滿信心。
尺寸公差 是 LSR 注塑成型的關鍵優勢。該過程允許 高精度,具有嚴格的公差,確保一致的零件品質。
納入 可製造性設計 (DFM) 回饋 在設計階段的早期有助於優化零件幾何形狀,減少錯誤並確保生產過程更順暢,浪費最少。

結論

液體矽橡膠 (LSR) 注塑成型具有令人難以置信的多功能性、精度和耐用性,使其成為各行業的首選。
它能夠承受惡劣的條件並提供高品質、一致的零件,徹底改變了醫療設備、汽車零件等的製造。
準備好探索 LSR 注塑如何改變您的製造流程了嗎?
今天聯繫我們 了解這種創新材料如何幫助您為您的下一個專案打造可靠、耐用且高性能的產品!


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
