

在 CNC加工,選擇正確的銑削技術可以使一切變得不同。
從複雜零件所需的精度到生產效率,銑削是一種 關鍵工序 在製造業中。
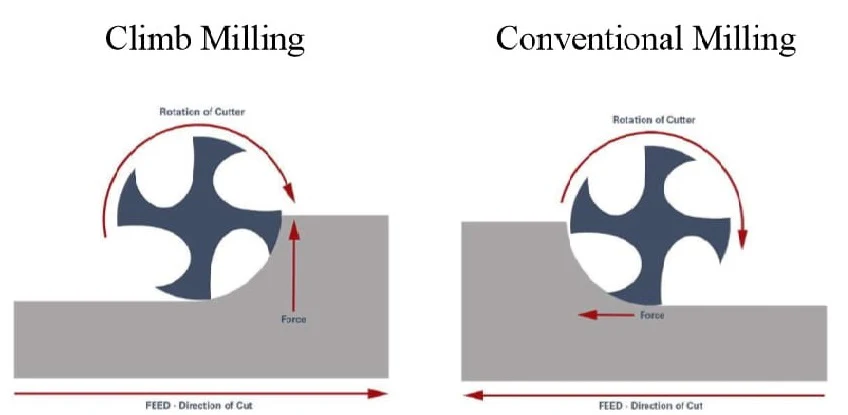
數控銑削 使用旋轉刀具切削材料,以高精度塑造複雜零件。
但隨著這種多功能性的出現,關鍵的選擇是: 順銑 和 傳統銑削.
那麼,為什麼這個選擇如此重要呢?
每種方法都會影響 表面光潔度, 刀具磨損, 準確性, 和 效率 不同。
了解何時使用每種技術有助於機械師 達到最佳結果,從較軟材料上的光滑表面到較硬材料上的可控切割。
母帶處理 爬銑和傳統銑削 使您能夠根據每個專案的需求量身定制方法,確保品質和效率。
什麼是順銑?

順銑,也稱為 順銑,是一種銑削技術,其中 刀具旋轉方向與工件進給方向相同.
想像刀具的齒沿著材料表面“爬行”,在移動時去除切屑。
這種設定最大限度地減少了每次走刀的切削負載,使其成為數控銑削應用中越來越流行的方法。
優點

更光滑的表面光潔度:由於切屑厚度從最大值開始逐漸減小,因此切屑的重新切削量最小。這導致了 更光滑、高品質的表面光潔度,非常適合對外觀和光潔度至關重要的零件。
減少刀具磨損:順銑具有更低的切削力和更一致的切屑形成 延長壽命 切削工具。這意味著減少工具更換頻率,並最終節省生產成本。
較低的熱量產生:切屑寬度的逐漸減小允許熱量消散到切屑本身而不是工件或刀具中,從而最大限度地減少熱量 摩擦和熱量積聚。這對於減少工件的熱變形和保持尺寸精度特別有幫助。
缺點
反彈風險:在沒有間隙消除器的手動銑床上,順銑會因刀具向下拉而導致工作台移動,稱為 反彈。這可能會導致不準確,在嚴重的情況下,可能會損壞刀具或工件。
高振動潛力:順銑可能會導致 顫動或振動,特別是在較硬的材料上或高速下使用時。這些振動會損害零件的表面光潔度和精度。
順銑的最佳應用
順銑在以下應用中特別有效 表面光潔度、刀具壽命和精度 是必不可少的。以下是使用順銑的一些理想情況:
- 高精度加工:當尺寸精度至關重要時,例如在航空航天和醫療設備中。
- 鋁和較軟的合金:非常適合能夠減少刀具磨損和降低切削力的材料。
- 高品質表面處理:非常適合注重外觀的零件,因為順銑可最大限度地減少重複切削並提供更光滑的表面效果。
- 高生產環境:非常適合延長刀具壽命可以減少停機時間並提高效率的場景。
什麼是傳統銑削?

傳統銑削,也稱為 逆銑,涉及刀具逆著工件進給方向旋轉。
此過程允許工具推離工件,使其對某些類型的材料和設定有效。
優點
- 更適合硬質材料:傳統銑削非常適合加工較堅韌的材料,例如 鋼 或者 鑄鐵,因為它可以管理這些材料在切割過程中產生的壓力。
- 穩定性與控制: 特別有利於 舊機器或手動機器,它為機械師提供了增強的穩定性。
- 減少間隙問題: 通常首選 手動銑削設置 這可能會與順銑較高的間隙風險作鬥爭。
缺點
- 表面光潔度較差:切屑重新切削通常會導致表面光潔度較粗糙,因為切屑會殘留在切削路徑中。
- 刀具磨損增加:由於工具承受更大的摩擦力 熱量積聚 由於切屑重新切削,這種方法會導致刀具更快磨損。
傳統銑削的最佳應用

傳統銑削最適合:
- 硬質材料的初始粗加工:適用於在最終精加工切割之前在較堅韌的材料上準備表面。
- 表面粗糙或氧化的工件:透過避免最初與工件堅硬的外部的嚴重嚙合,有助於減少工具的磨損。
- 手動銑削設置:非常適合不消除間隙的機器,在操作中提供更好的控制和安全性。
比較順銑和傳統銑削的關鍵方面

快速概覽
刀具偏轉
- 順銑:創建 垂直刀具偏轉 相對於切割,這會影響精度。這種偏轉可能會增加或減少切割寬度,從而影響尺寸精度。
- 傳統銑削:與切削方向更加對齊,有助於控製刀具偏轉並保持穩定性。當以下情況時,通常首選這種對齊方式: 準確性 很關鍵。
切屑形成和彈出

- 順銑: 切屑厚度 開始時最高,並隨著切削的繼續而降低,從而實現高效排屑並減少刀具磨損。
- 傳統銑削:切屑開始很薄,然後厚度逐漸增加。雖然這有助於處理某些堅硬的材料,但通常會導致 重新切削切屑 以及更粗糙的表面光潔度。
熱管理
- 順銑: 眾所周知 有效散熱,因為切割開始時較厚的切屑有助於吸收熱量並將其引導遠離工件,特別是在 較軟的材料.
- 傳統銑削:通常會生成 更高的熱量 由於切屑在切削路徑中停留的時間更長,因此摩擦力更大。這可能會導致 刀具磨損增加,特別是對於較硬的材料。
工件穩定性
- 順銑: 這 向下切削力 有助於將工件固定在工作台上,最大限度地減少移動和潛在的顫動。這種力量使其非常適合 薄或脆弱的部分.
- 傳統銑削:生成一個 向上的力,這可能需要 額外的工件夾具 保持工件穩定,特別是在 臥式銑削 設定.
表面處理
- 順銑: 常常會產生一個 更光滑的表面光潔度 因為切屑被引導到刀具後面,從而避免了重新切削。這樣可以減少表面缺陷,使其成為精加工的理想選擇。
- 傳統銑削: 往往會留下一個 較粗糙的表面 由於切屑重新切削,可能會產生輕微的缺陷。此方法更適合粗加工,其中表面光潔度的精度較不重要。
刀具磨損

- 順銑: 和 減少刀具磨損,這種技術降低了摩擦和熱量的產生,使工具能夠更長時間地保持鋒利度。這使得順銑對於較軟的材料或精加工任務變得高效且經濟高效。
- 傳統銑削: 刀具磨損更高 由於切屑重新切削和摩擦增加,可能會出現這種情況。這會導致切削刀具更快退化,使其更適合較硬的材料或初始粗加工。
影響順銑和傳統銑削選擇的因素
在爬升銑削和傳統銑削之間進行選擇並不總是那麼簡單,因為各種因素都會影響哪種方法最適合您的專案。
以下是需要考慮的關鍵要素:
材料類型和硬度

鋁或塑膠等較軟的材料通常會產生更好的效果 順銑 由於它們能夠產生更光滑的表面。
較硬或磨蝕性材料 像鑄鐵或鋼通常更適合 傳統銑削 因為它們可以最大限度地減少刀具磨損並在初始粗加工過程中提供穩定性。
機器間隙和剛性

手動機 或容易產生間隙的機器通常更好地與 傳統銑削 以避免工具意外移動。
但是,如果使用 帶間隙消除器的 CNC 工具機, 順銑 可以安全地使用,獲得諸如減少刀具磨損和更好的光潔度等好處。
所需的表面質量

當瞄準一個 更精細的表面光潔度, 順銑 是首選,因為它可以引導切屑遠離切口並最大限度地減少表面缺陷。
為了 較粗糙的初始通道 或更硬的表面, 傳統銑削 提供穩定性和耐用性,可在不影響工具的情況下實現較粗糙的光潔度。
切割速度和深度
更高的切削速度 和 淺切口 一般適合 順銑,因為該過程產生的熱量和工具磨損較少。
為了 更深的削減 或當需要加強控制時, 傳統銑削 提供更好的可管理性,確保精確度,而不會帶來刀具過度偏轉的風險。
高級技巧和最佳實踐

為了從您的產品中獲得最佳結果 銑削加工,考慮這些高級技巧和最佳實踐:
使用順銑進行最終走刀: 為了獲得高品質的飾面, 順銑 通常在最後一關受到青睞。它透過最大限度地減少切屑重新切割而留下更光滑的表面,是生產精密零件的理想選擇。
平衡切削深度和刀具壽命: 設定正確 切削深度 至關重要,尤其是在 傳統銑削。平衡的深度有幫助 保持刀具壽命 並減少熱量積聚,確保工具更長時間地有效運作。
管理晶片負載: 切屑負載 是每個切削刃每次走刀去除的材料量。保持一致有幫助 減少刀具偏斜 和 提高切割精度。根據材料類型和所需的光潔度調整進給速率和主軸速度以控制切屑負載。
手動機器的間隙消除器: 如果您使用的是 較舊的手動機器容易出現間隙,新增一個 間隙消除器 可以讓您安全使用 順銑 無需擔心工具移動的風險。透過減少間隙引起的不準確的可能性,這項附加功能可以幫助舊機器的性能更像 CNC。
常見錯誤和誤解
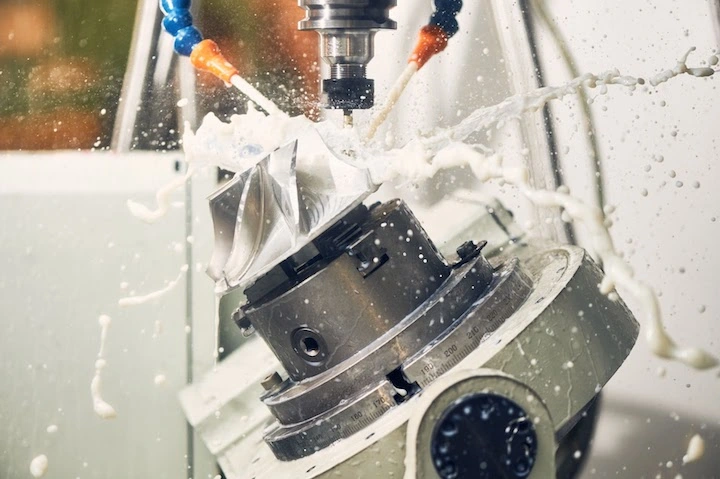
在爬升銑削和傳統銑削之間進行選擇時,很容易做出可能影響結果的假設。
以下是一些需要避免的常見錯誤和誤解:
假設順銑始終優越
儘管 順銑 因其更光滑的光潔度和更低的刀具磨損而廣受歡迎,但它並不總是最佳選擇。
常規銑削 通常更有效 硬質材料 例如鑄鐵以及粗糙或硬化表面,它可以提供更高的穩定性和控制力。
忽略機器類型
並非所有機器都能同等地處理這兩種方法。
手動機,尤其是那些沒有 間隙消除器,通常表現較好 傳統銑削.
另一方面,CNC工具機非常適合 順銑 因為它們通常具有間隙補償功能。
忽視材料加工硬化

使用 順銑 在傾向於 努力工作 會導致刀具磨損加劇甚至刀具損壞。
例如,不銹鋼等材料可能會導致突然增加 晶片負載,如果管理不當,會縮短刀具壽命並影響精度。
跨產業的實際應用
不同的行業都利用這兩種方法 爬 和 傳統銑削 基於材料需求、精度要求和耐用性的技術。
以下是這些方法在各領域的應用:
航太

順銑非常適合 輕質、精密零件 喜歡 鋁製機身,其中更光滑的光潔度和更低的刀具磨損至關重要。
常規銑削 用於 更強韌的合金部件,在初始切割過程中提供更高的穩定性。
汽車
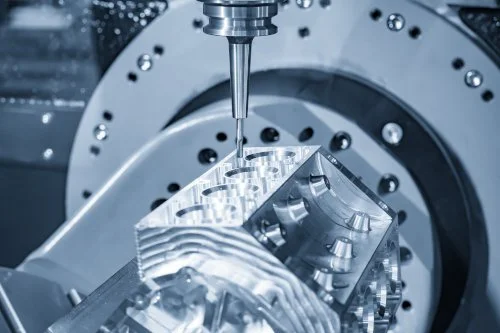
對於需要的組件 軟質材料 (例如,引擎零件中的鋁), 順銑 提供更精細的表面光潔度。
常規銑削 與 較硬的金屬 像鋼一樣,通常用於底盤和懸吊部件以增加穩定性。
醫療器材

順銑是首選方法 生物相容性材料 需要光滑表面的,例如 鈦 植入物.
該技術可確保高精度並減少工具磨損,這對於必須滿足嚴格公差的醫療植入物至關重要。
電子製造

許多電子零件需要 精度和最小的刀具磨損.
通常選擇順銑 精密部件 其中保持精度和減少表面缺陷是首要任務,例如在電路板和連接器引腳的製造中。
測試和確保質量

為了實現數控銑削的精度和可靠性,必須應用針對每種銑削技術的特定需求量身定制的品質控制實踐。
工具偏轉和精度測試
刀具偏轉會影響 切割精度 和表面光潔度。
測量工具如 千分錶 或者 雷射對準系統 用於監測和調整偏轉,特別是在垂直力常見的順銑中。
定期測試可確保 始終如一的品質 並防止意外偏差。
遵守業界標準
遵循公認的標準,例如 ISO 2768 或者 ISO 9001 有助於維持 品質保證 和過程控制。
這些標準概述了程序 公差、表面光潔度,以及其他關鍵規格 精密製造,確保產品符合安全和性能的行業基準。
使用 CAM 軟體優化刀具路徑
電腦輔助製造(CAM)軟體在以下領域發揮著至關重要的作用: 優化刀具路徑 透過細化切削方向和深度。
CAM軟體管理 切屑負載、刀具嚙合, 和 進給率 調整、減少 刀具磨損 和 錯誤 在銑削過程中。
這些改進對於精度至關重要的複雜加工操作尤其有益,例如航空航太和醫療設備製造。


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
