

表面粗糙度是工業製造中我們不可忽視的問題。決定功能和美觀並在決定成品性能方面發揮至關重要的作用取決於其範圍。這個想法對於理解事物在實際應用中如何運作以及最終客戶如何看待它們至關重要。它經常被忽視。

當談論性能時,最終要定義產品的壽命。表面光滑程度影響 各種因素,包括摩擦力、耐磨性以及形成黏合或塗層的能力。
粗糙的表面可能會導致摩擦增加和磨損加快,而太光滑的表面在特定應用中可能無法很好地黏附。因此,它迫使我們控製表面粗糙度,以確保產品滿足預期規格、性能可靠並延長使用壽命。了解和管理表面粗糙度是製造過程中品質控制的關鍵。
了解表面粗糙度:概述

表面粗糙度的特徵是產品表面在微觀層面上存在微小的峰值和谷。這種紋理是由製造過程產生的,無論是機械加工、 鑄件,或其他方法。
參數 通常透過量化平均粗糙度 (Ra)、均方根 (RMS) 或最大粗糙度深度 (Rz) 來測量表面粗糙度。這些測量有助於了解表面的光滑度或紋理程度以及摩擦力、耐磨性和附著力等影響因素。這是工程和製造中需要考慮的重要屬性,因為它顯著地標誌了成品的性能和美觀。
成型中表面粗糙度的科學:

成型中的表面粗糙度不僅僅是製造過程的副產品;它也是製造過程中的副產品。這是一種深思熟慮的工程選擇,會影響最終產品的功能和美觀。精心製作的具有適當表面光潔度的模具可以透過減少摩擦、防止黏附問題並確保成型過程中適當的材料流動來顯著提高產品性能。
在這樣的背景下 射出成型,表面粗糙度可以決定模製零件從模具中脫模的程度,進而影響週期時間和生產效率。 表面光潔度 會影響功能部件的機械性能和耐用性,例如齒輪或高精度部件。
消費性電子和汽車應用中使用的工程組件需要高視覺質量,因為這些組件直接影響客戶滿意度和感知。它需要對材料品質和成型技術的深入理解,才能在視覺吸引力和功能可接受的表面品質之間取得完美平衡。
各種工具和技術 可用於保證所需的表面粗糙度等級。這對於製造產品批次的一致性和高品質至關重要。
測量表面粗糙度:4 大技術
表面粗糙度測量對於維持產品性能和品質至關重要。確定表面粗糙度有四種主要方法:
1. 直接接觸系統:

它也被稱為基於觸覺或輪廓儀的系統,使用與測量表面進行物理互動的觸控筆。手寫筆在表面上描畫;由於鑽石堅固耐用,因此大多數觸控筆都有鑽石尖端。它將數據發送到感測器,當物理運動穿過峰谷時將其轉換為電信號。然後透過量化該訊號來表示表面粗糙度。
這些設備可測量各種表面紋理,且適應性很強。不過,它們確實有一定的限制。手寫筆會隨著時間的推移而磨損,可能會改變測量的準確性。此外,測量的接觸性質意味著它不適合極其柔軟或彈性的表面,因為觸筆可能會損壞它們。
2.非接觸式系統:
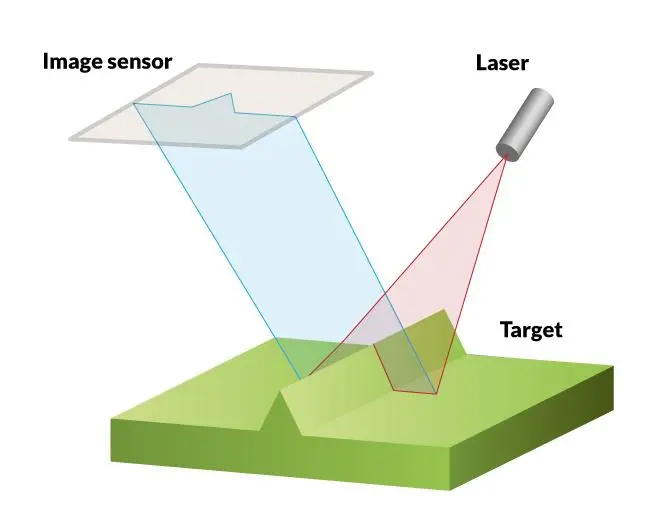
該技術通常基於光學原理和用途 光,例如雷射或結構白光,無需物理接觸即可捕捉表面的形貌。這些系統在將光圖案投射到表面上後,使用攝影機或其他感測器來偵測光的反射。然後透過分析反射圖案的變化來確定表面粗糙度。
此技術擅長測量接觸法可能失敗的精緻或高反射表面。但是,根據材料及其光學特性,光學系統可能很敏感;因此,可能需要校準或補償才能獲得準確的結果。
3、對比圖:

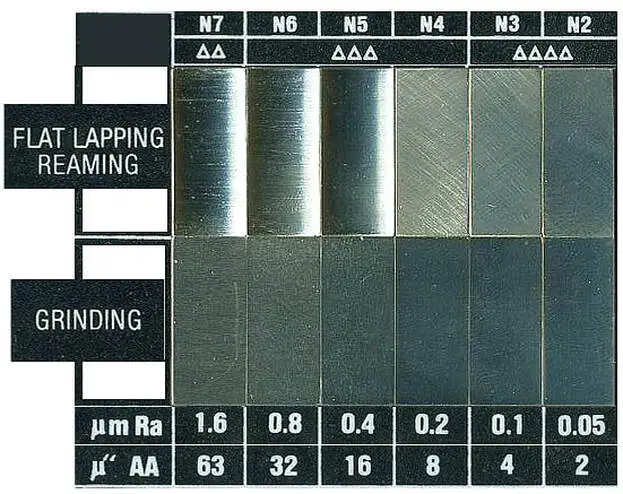
這種粗糙度測量技術涉及使用表面粗糙度比較器,它們是具有已知粗糙度值的標準化樣本集。人們可以透過視覺和觸覺與這些基準進行比較來估計表面的粗糙度。
儘管比較方法不如直接或非接觸程序準確,但它們仍然是評估表面品質的複雜設備的快速且經濟的替代方案。
4. 過程監控:
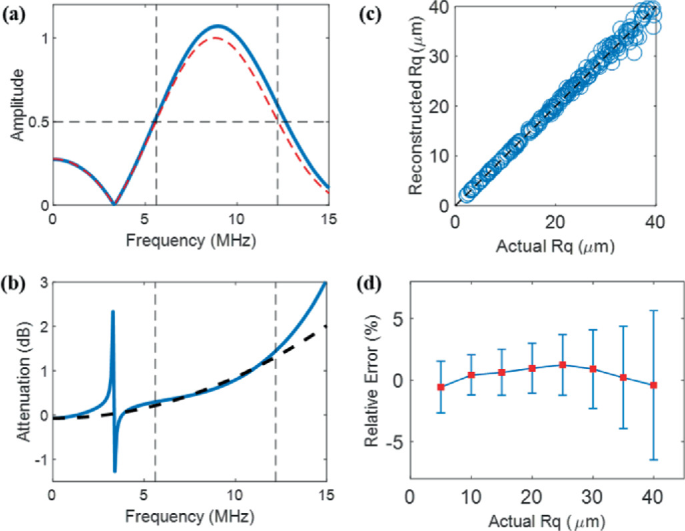
它涉及製造設備本身內測量系統的整合。這些系統提供表面粗糙度的即時數據,允許在生產過程中立即進行調整。
這種類型的監控對於高精度行業至關重要,在這些行業中,保持表面品質對於產品的完整性至關重要。為了提高精確度和預測能力,製程系統越來越多地利用人工智慧、機器視覺、接觸式或非接觸式感測器等尖端技術。
每個系統在現代製造的品質控制和保證中都發揮著至關重要的作用。特定係統的選擇取決於許多因素,包括被測量的材料、所需的精度、表面的性質以及測量過程的經濟考慮。
測量表面粗糙度的工具:

1. 觸針輪廓儀
觸針輪廓儀 是測量表面粗糙度最常用的儀器之一。他們在表面上拖曳一個帶有鑽石尖端的探針或觸筆。觸針在不規則的表面上上下移動,記錄這些垂直移動以產生表面輪廓。
分析收集的數據以計算各種粗糙度參數,包括 Ra(平均粗糙度)、Rz(輪廓的最大高度)和其他統計測量值。觸針式輪廓測量因其高精確度和可靠性而受到廣泛認可。然而,由於它是一種接觸方法,因此有可能損壞柔軟或精緻的表面。由於觸針幾何形狀限制,它不適合測量粗糙表面。
2. 光學輪廓儀
光學輪廓儀 使用光(透過雷射掃描或白光干涉測量法)測量表面粗糙度。這些儀器將光束投射到表面並測量散射回感測器的光。分析反射光的相位和強度變化以建立詳細的表面地形圖。
該方法是非接觸式的,可以防止對樣品的潛在損壞,並且可以快速測量大面積。這些輪廓儀還可以測量對於觸覺方法來說太軟、太黏或太流動的表面。缺點是透明或高反射材料有時會對光學系統造成挑戰,導致測量誤差。
3. 雷射掃描
雷射掃描 採用雷射位移感測器,將雷射點或線投射到表面上。然後,感測器測量光線返回所需的時間,該時間隨著雷射越過波峰和波谷而變化。
雷射掃描器速度快,可以測量長距離,使其適合大型零件或需要在機器或組件內進行的測量。它們也是非接觸式的,避免損壞工件。然而,與光學輪廓測量一樣,它們可能會遇到某些材料類型和表面條件的問題。
4. 原子力顯微鏡 (AFM)
原子力顯微鏡 (AFM) 是一種掃描探針顯微鏡,可提供奈米級表面粗糙度測量。它使用帶有鋒利尖端的懸臂來掃描表面。當針尖在表面上移動時,測量懸臂樑的偏轉,從而提供原子或分子層面的地形圖。 AFM 極為靈敏,除了表面形貌之外,還可以測量表面的機械、磁性和化學特性。
每種方法都有其優點和局限性,方法的選擇通常取決於測量任務的特定要求。分辨率、速度、測量面積和表面物理特性等因素都在確定最合適的技術中發揮作用。
表面粗糙度符號和縮寫:

 | |||
| 基本表面紋理 |  | 最大波紋度間距等級 (C)。以英吋或毫米為單位指定。基本符號中加入了單槓。 |  |
| 粗糙度平均值 (A)。以微米、千分尺或粗糙度等級數字指定 |  | 行人符號 (E) |  |
| 最大和最小粗糙度平均值 (A),以微英吋、微米或粗糙度等級數字指定 |  | 粗糙度採樣長度或截止等級 (D)。當沒有顯示值時,使用。 03 吋(0.8 公釐) |  |
| 最大波紋度高度額定值 (B) 以英吋或毫米為單位。主符號中加入了一個水平條。 |  | 加工餘裕 (F) 以英吋或毫米為單位 |  |
- Ra(平均粗糙度) 量化整個表面的平均高度偏差。它是透過平均各個中心線偏差的絕對值來計算的,提供表面紋理的全面視圖。
- Rz(最大粗糙度深度) 表示表面最高峰和最低谷之間的垂直範圍。它提供了最大的深度視角,這對於理解表面內的整體不規則性至關重要。
- RMS(均方根) 是距中心線的平方偏差平均值的平方根。它封裝了表面偏差的均方根,提供了更細緻的表面粗糙度評估。
- Sm(平均間距) 測量相鄰峰之間的平均距離,從而深入了解表面特徵的頻率。它表明了不規則性的空間排列,有助於詳細了解表面紋理。
- 切斷長度 「粗糙度」是指進行粗糙度測量並取平均值的表面尺寸。在輪廓儀的背景下,它是觸針穿過的表面部分,以獲取計算粗糙度參數所需的數據。
在美國術語中,CLA(中心線平均) 相當於Ra(平均粗)。它是在取樣長度內測得的不規則形狀距平均線的算術平均高度。平均線是平分輪廓的線,使得該線上方的輪廓所包圍的面積總和等於其下方的面積總和。
表面粗糙度換算表:
表面粗糙度測量圖是確定機械加工零件表面光潔度品質的參考指南。它通常顯示一系列表面紋理等級以及表示平均粗糙度(Ra) 或其他參數(例如均方根(RMS)、最大粗糙度深度(Rz) 和輪廓不規則形狀的平均間距(Sm))的相應值。這些參數以微英寸或微米為單位測量,反映表面不規則的高度。
| 拉(微米) | 拉(微英吋) | 有效值(微英吋) | 共軛亞麻油酸(N) | 保留時間(微米) | 氮 | 切斷長度(英吋) |
| 0.005 | 0.2 | 0.22 | 0.2 | 0.043 | 1 | 0.003 |
| 0.01 | 0.4 | 0.44 | 0.4 | 0.08 | 2 | 0.003 |
| 0.02 | 0.8 | 1.6 | 0.8 | 0.18 | 3 | 0.003 |
| 0.05 | 2 | 2.2 | 2 | 0.5 | 2 | 0.01 |
| 0.1 | 4 | 4.4 | 4 | 0.8 | 3 | 0.01 |
| 0.2 | 8 | 8.8 | 8 | 1.2 | 4 | 0.01 |
| 0.4 | 16 | 17.6 | 16 | 2 | 5 | 0.01 |
| 0.8 | 32 | 32.5 | 32 | 4 | 6 | 0.03 |
| 1.6 | 63 | 64.3 | 63 | 8 | 7 | 0.03 |
| 3.2 | 125 | 137.5 | 125 | 13 | 8 | 0.1 |
| 6.3 | 250 | 275 | 250 | 25 | 9 | 0.1 |
| 12.5 | 500 | 550 | 500 | 50 | 10 | 0.1 |
結論:
表面粗糙度是影響組件功能和使用壽命的重要參數。在精度至關重要的行業中,準確的測量和控制至關重要。就在這裡 海拓工業 介入。 注塑服務,保持所需的表面品質不是一個願望,而是一個既定條件。
我們將專業知識與實用性相結合,將您的概念轉化為切實的卓越,確保每個表面都滿足您的規格,從最粗糙的紋理到最精美的飾面。 聯絡我們 今天,讓您的願景實現其全部維度。
常見問題:
1:粗糙度和波紋度有什麼差別?
粗糙度是更精細的表面紋理,具有小而緊密的偏差,而波紋度是表面上更廣泛、更間隔的運動。波紋度可能是由機器或工件變形、振動或熱處理過程引起的。
2:表面粗糙度有標準分類嗎?
有多個國際標準,包括 ISO 和 ANSI,對錶面粗糙度進行了分類,並為各種應用的測量方法和可接受的值提供了指南。
3:表面粗糙度可以在製造過程中控制,還是只能在生產後測量?
表面粗糙度可以在製造過程中透過仔細選擇加工參數(例如刀具速度、進給速率和所用刀具類型)來控制。製程中監控系統還可以即時測量和調整粗糙度,以確保表面光潔度符合指定標準。
4:表面粗糙度與耐腐蝕性有關係嗎?
是的,表面粗糙度會影響耐腐蝕性。粗糙的表面為腐蝕劑提供了更多的攻擊區域,並且可以捕獲促進腐蝕的顆粒或水分。更光滑的表面通常可以透過減少腐蝕過程中的縫隙和減少表面積來提高耐腐蝕性。
5: 海拓工業提供哪些模具製造能力?
我們不僅專注於原型設計,還專注於精密模具製造。我們有能力幫助您的專案從最初的概念到詳細的可行性分析,再到創建符合嚴格品質標準的模具,這展示了我們的端到端服務承諾。無論是餐巾紙上的草稿還是完整的 CAD 設計,我們都能確保您的模具製作完美,並準備好使用我們的尖端設施進行大規模生產。
6: HiTop Industrial 是否有能力生產需要特定表面光潔度的高精度零件?
事實上,HiTop Industrial 擅長根據您精確的表面粗糙度規格客製化高精度零件。我們先進的製造生態系統輔以嚴格的品質控制措施,確保每件產品都符合要求的公差。
我們對精度的承諾涵蓋從初始設計到最終產品的每個階段,確保您的組件能夠無縫地融入您的組裝並在其應用中完美運行。


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
