

PVC注射成型是一種廣泛使用的製造工藝,它結合了 精確 和 效率 製造耐用且多功能的塑膠零件。
它涉及熔化 聚氯乙烯(PVC) 並將其註入模具中,形成細節複雜且品質穩定的產品。

PVC 在現代製造業的重要性怎麼強調都不為過。
它是 耐用性, 耐化學性,以及適應兩者的能力 死板的 和 靈活的 形狀使其成為建築、醫療保健、電子和消費品等行業的首選材料。
PVC注射成型確保 具成本效益的生產 同時滿足從醫用管到建築管的各種應用需求。
請繼續關注我們,讓我們更深入地了解這個令人著迷的過程!
什麼是PVC(聚氯乙烯)?

聚氯乙烯 (PVC) 是一種用途廣泛的熱塑性聚合物,廣泛應用於各行業。
以其而聞名 耐用性, 耐化學性, 和 負擔能力,PVC可以模製成各種形狀和形式,使其成為理想的選擇 射出成型.
它天然堅硬,但可以用增塑劑軟化,以擴大其應用範圍。
硬質 PVC 與軟質 PVC
- 硬質聚氯乙烯:具有高剛性、抗衝擊性和阻燃性能。它通常用於建築中的產品,例如 管道, 窗框, 和 機器外殼.
- 軟質聚氯乙烯:使用增塑劑增強彈性,使其適合諸如 醫用管材, 電線絕緣, 和 花園軟管.
PVC 簡史
BF Goodrich 公司意識到 PVC 在工業應用中的潛力,於 1920 年代首次將 PVC 商業化。
幾十年來,它已發展成為全球使用最廣泛的塑料之一,其價值在於 力量, 適應性, 和 成本效益.
從早期的管道應用到如今的多樣化應用,PVC 不斷推動製造業的創新。
為什麼選擇PVC來注塑?

PVC(聚氯乙烯)是一種非常受歡迎的材料 注塑工藝 由於其 獨特優勢.
PVC 的主要優點
耐用性:PVC 以其 高抗衝擊性 和 耐候性,使其成為暴露於戶外元素的產品的理想選擇。無論是用於 管道 或者 建築材料,PVC 能夠抵抗惡劣的環境。
成本效益:PVC 是一種高度 經濟材料,使其成為雙方的絕佳選擇 小規模 和 大批量生產。它是 材料成本低 和 高效能的成型工藝 確保製造商能夠在不增加成本的情況下擴大生產規模。
多功能性:PVC 的突出品質之一是它 靈活性。它可以模製成兩種 死板的 和 形式靈活。硬質 PVC 用於製造堅固耐用的物品,例如 窗戶型材 和 管道,而柔性 PVC 則非常適合更多用途 彈性應用 例如 醫用管材 和 絕緣電纜.
可回收性:PVC 是其中之一 更多可回收塑料 可用的。它可以重複使用而不會顯著降低質量,使其成為 環保選擇 正確使用時。它在生產過程中產生的廢物最少,這有助於實現更永續的製造實踐。
需要考慮的缺點
雖然 PVC 具有許多優點,但也有一些 缺點 注塑過程中需要考慮的因素:
溫度靈敏度:PVC具有 熔點相對較低 與其他材料相比。當成型過程中暴露於高溫時,它會降解並釋放 有害副產品,使其不適合 高溫應用.
環境和健康問題:PVC 會釋放 有毒氣體, 例如 二噁英 和 氯,當它燃燒或分解時。這引起了人們對其的擔憂 環境影響,特別是在其處置方面。此外,有些 PVC 產品還含有 鄰苯二甲酸鹽 和其他可能造成 健康風險 在長時間暴露期間。
PVC 在註塑成型中的主要性能
1. 熔化溫度和熱穩定性

聚氯乙烯具有 低熔點 之間 160°C (320°F) 至 260°C (500°F),使其易於加工。
然而,它會在較高溫度下降解,釋放出有害的副產品。
因此,在成型過程中保持精確的溫度控制以避免熱降解並確保結果一致至關重要。
2. 收縮率和尺寸精度

聚氯乙烯具有 低收縮率 的 0.2% 至 0.6%,確保高 尺寸精度 冷卻後。
這使得 PVC 成為需要以下部件的絕佳選擇 精確的公差, 例如 管件 或者 汽車零件,減少返工並保持產品一致性。
3. 強度、硬度和耐化學性

聚氯乙烯是 強的,具有高 抗拉強度 和優秀的 抗衝擊性,特別是剛性形式。
它還擁有 優異的耐化學性,承受暴露於 酸, 鹼類, 和 鹽類,使其非常適合 醫療器材, 工業設備, 和 管道 耐用性至關重要的應用。
4. 防潮和電絕緣性能
聚氯乙烯是 防潮,使其成為接觸水的產品的理想選擇,例如 管道 和 醫用管材.
它也可以作為一個可靠的 電絕緣體,保護組件免受 靜止的 和 電湧,使其成為首選 電纜 和 電子外殼 需要電氣安全的。
PVC注塑工藝
這 PVC注射成型工藝 廣泛用於生產耐用且精密的塑膠零件。
它涉及幾個關鍵步驟,每個步驟都需要仔細注意以確保 品質 和 準確性 最終產品的。
步驟1:PVC材料的準備與乾燥

在開始注塑過程之前, PVC材質 必須做好準備。
雖然PVC一般是 穩定的,它會吸收空氣中的水分,從而影響其 成型性能.
如果存在水分,可能會導致 氣泡, 空隙, 或者 表面缺陷 在最終產品中。
- 烘乾:PVC 樹脂必須在乾燥室中乾燥 除濕料斗乾燥機 或一個 除濕乾燥機 去除水分。這通常是在之間的溫度下完成的 120°F 至 160°F(49°C 至 71°C) 幾個小時,取決於所使用的特定樹脂。
- 為什麼這很重要:無濕氣材料確保更順暢的流動和 增強表面光潔度 並防止 尺寸問題.
第 2 步:在溫度控制下熔化 PVC

材料準備好後,就可以融化在熔爐中了。 擠出機.
這是透過使用 暖氣系統 裡面的 桶 注塑機的。
桶內裝有一個旋轉的 擰緊 將 PVC 推過加熱部分,逐漸將其融化成 黏稠、熔融狀態.
- 溫度控制:保持正確的溫度至關重要。 PVC 必須加熱至 溫度範圍 約 345°F 至 375°F(175°C 至 190°C) 以確保正確熔化而無需 有辱人格的。確切的溫度取決於特定的 PVC 配方。
- 為什麼這很重要: 恰當的 融化 確保材料能夠輕鬆流入模具並形成細緻且精確的零件。溫度過高會導致 熱降解,而太低會導致 填充不完全.
步驟 3: 使用螺桿和機筒注射到模具中

PVC 熔化後,將其註射到模具型腔中 高壓.
這是透過使用壓力機將熔融材料壓入模具來完成的。 注射螺桿 連接到 這 桶.
- 注射速度和壓力:螺桿的旋轉和施加的壓力是確保材料流入模具每個細節的關鍵。根據 零件的厚度 和複雜性,速度和壓力可能會有所不同。
- 為什麼這很重要: 右邊的 注射壓力 確保模具完全填充且不存在缺陷,例如 氣泡 或者 空隙。這 螺桿轉速 也影響 物料流質量.
步驟 4: 最終零件的冷卻和頂出

將熔融 PVC 注入模具後,下一個關鍵步驟是讓零件 冷卻並凝固.
冷卻通常使用 冷卻通道 在循環的模具內 冷卻劑 (通常是水)以降低模具和零件的溫度。
冷卻時間: 冷卻時間會根據不同的情況而變化 厚度 零件、模具溫度和材料類型。對於 PVC,冷卻可以從 30秒到幾分鐘.
彈射:零件充分冷卻並硬化後,模具打開,最終零件被頂出。這是使用完成的 頂針 將零件從模具中推出而不損壞它。
為什麼這很重要: 冷卻 是關鍵的一步,因為未充分冷卻的部件可能會遭受 翹曲 或者 收縮。恰當的 彈射 確保零件被移除時不會變形。
過程中要監控的關鍵參數
成功的 PVC 注塑不僅依賴遵循正確的步驟,還依賴追蹤 肯定 關鍵參數.
這些參數直接影響 品質 和 效率 的成型工藝。
1、料筒溫度

維護權利 料筒溫度 對於適當的物料流動至關重要。
如果溫度太低,PVC可能無法正常融化,導致模具填充不完全。
如果溫度太高,材料可能會降解或過熱。
這就是為什麼監控溫度以確保其保持在規定範圍內至關重要 最佳範圍.
2. 注射速度和壓力

這 速度 和 壓力 材料注射到模具中的位置對於實現 精確.
速度太快可能會導致 閃光 (模具外多餘材料),而速度太低會導致 填充不完全 或者 缺陷 在部分。
3. 模具溫度和冷卻通道

這 模具溫度 影響材料凝固的速度。
如果模具太熱,材料就會冷卻得太慢,導致循環時間更長。
相反,如果模具太冷,材料就會冷卻得太快,導致 填充不完全 或者 翹曲.
監控 冷卻通道 對於確保整個零件均勻冷卻、防止諸如此類的缺陷至關重要 收縮不均勻 或者 翹曲.
PVC 注塑設計指南
實現 完美的結果 PVC注射成型需要仔細注意 設計指南.
這些確保了零件的 結構完整性, 審美情趣, 和 成型效率.
1.壁厚:均勻,防止翹曲
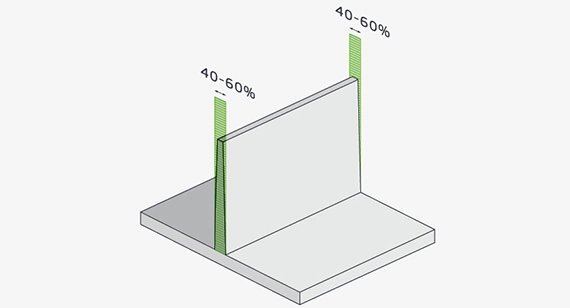
維持一個 壁厚均勻 整個零件對於避免諸如此類的缺陷至關重要 翹曲, 縮痕, 或者 冷卻不均勻.
- 建議厚度:對於注塑 PVC,壁厚通常介於 1.27 毫米和 6 毫米,取決於零件的尺寸和應用。
- 逐漸過渡:如果需要改變厚度,請確保 逐漸過渡 (不超過公稱厚度的10-15%)以防止 應力集中 或者 收縮痕跡.
2. 更容易脫模的拔模角度
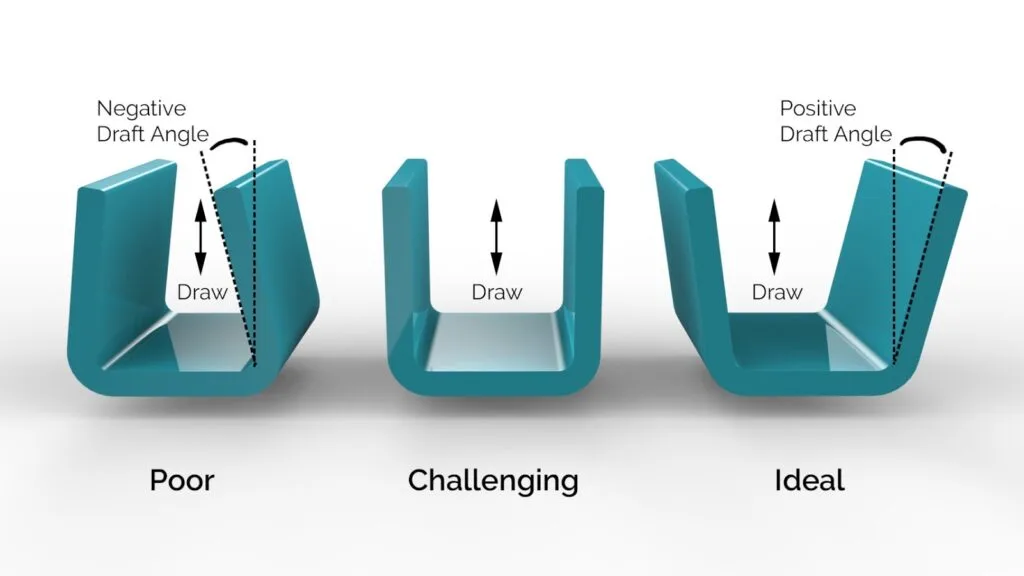
拔模角度 是 輕微錐度 應用於垂直壁,使零件能夠輕鬆地從模具中彈出。
- 推薦吃水: 拔模角 0.5°至1° 對於大多數 PVC 部件來說已經足夠了。
- 為什麼它很重要:適當減少拔模角度 摩擦 在彈出過程中,盡量減少 表面損傷,並防止零件卡在模具中。
3. 減少應力集中的角落半徑

設計中的尖角可能會導致 應力集中,導致裂紋、強度降低和潛在的故障。
添加 半徑 到角落改善了零件的 耐用性 和模具的 填充性能.
- 內角:應用至少為的半徑 25% 壁厚.
- 外角:使用等於的半徑 75%的壁厚 以獲得最大強度。
4. 流道和澆口模具設計

的設計 模具的 跑者 和 蓋茲 對於確保 物料流動順暢 並防止諸如此類的缺陷 熔接線 或者 空氣陷阱.
- 跑者:使用圓形橫截面以實現一致的物料流動。包括 冷段塞井 捕捉未熔化的 PVC 並防止缺陷。
- 大門設計:對於較小的零件, 針門 或者 海底門 效果很好。對於較厚的部分, 扇形門 厚度至少為 1毫米 確保填充均勻。
PVC注射成型的工業應用
PVC注射成型因其獨特的優點而被廣泛應用於各行各業。 多功能性, 耐用性, 和 負擔能力.
1. 施工

聚氯乙烯 力量, 耐候性,以及形成剛性結構的能力使其成為建築業的主要產品。
常見產品包括:
- 管道及配件:廣泛用於管道、排水和污水系統 耐腐蝕性.
- 窗框和型材:耐用且防風雨,非常適合極端環境條件。
- 排水溝和屋頂元件:輕巧而堅固,提供長期可靠性。
2. 醫療保健

聚氯乙烯 生物相容性 和 靈活性 使其成為不可或缺的 醫療應用,特別是對於一次性產品。
範例包括:
- 醫用管材和導管:安全靈活,適用於各種程序。
- 點滴袋:堅固輕便,提供無菌環境。
- 氧氣和麻醉面罩:耐用且患者舒適。
3. 消費品

PVC注射成型非常適合創造 功能性和美觀性家居用品:
- 外殼和手柄:由於 PVC,這些物質存在於電器和家具中 抗衝擊性.
- 花園軟管:靈活耐用,適合日常使用。
- 家具零件:輕巧而堅固,非常適合現代設計。
4. 電子產品

聚氯乙烯 電絕緣性能 使其成為以下用途的理想選擇:
- 電纜電線絕緣:保護電氣元件免受潮濕和磨損。
- 連接器和外殼:容納敏感電子設備時確保安全。
5. 包裝

包裝產業 PVC 的優點 延展性 和 視覺吸引力:
- 瓶子和泡罩包裝:透明、輕巧且經濟高效。
- 收縮包裝:為各種產品提供緊密的保護蓋。
PVC 注射成型的挑戰與解決方案

儘管 PVC 注塑具有多功能性,但它也面臨一系列挑戰。
以下是一些常見問題和實際解決方案,以確保流程順利且有效率:
1. 高溫降解
聚氯乙烯是 對過熱敏感,這會導致分解,釋放出有害氣體,例如 鹽酸(HCl).
解決方案: 維持 最佳溫度控制 在整個過程中,確保材料保持在建議的範圍內(通常為 160-190°C)。添加穩定劑有助於增強 PVC 熱穩定性.
2. 翹曲或變色等表面缺陷

冷卻不當或材料流動不均勻可能會導致翹曲或 變色,影響零件的 美學和功能品質.
解決方案: 實施 精密冷卻系統 並以適當的注射速度和確保材料流動均勻 模具設計。潤滑劑可以減少摩擦並提高零件品質。
成功 PVC 注塑的秘訣

為了在 PVC 注塑中獲得最佳效果,請遵循以下實用技巧,以提高效率和產品品質:
1.選擇合適的PVC材料
- 選擇合適的等級: 使用 硬質聚氯乙烯 用於結構應用和 軟質聚氯乙烯 用於更柔軟、柔韌的零件。
- 添加添加物:添加增塑劑以提高柔韌性,添加穩定劑以提高熱穩定性,並添加潤滑劑以方便脫模。
2. 優化模具設計

- 利用 CAD 和 DFM 工具: 利用 電腦輔助設計(CAD) 和 可製造性設計 (DFM) 及早發現潛在缺陷並確保高效的物料流動的工具。
- 包括均勻壁厚:防止翹曲並確保均勻冷卻。
- 確保正確的拔模角度:有利於零件輕鬆脫模,降低瑕疵風險。
3.定期維護設備
- 檢查模具和機器:定期維護可最大限度地減少磨損並確保準確的成型結果。
- 清潔冷卻通道:保持通道無碎屑,以保持有效的溫度控制。
- 顯示器螺絲和機筒:確保它們正常運行,以避免物料流不一致。
4. 控制製程參數

- 精確的溫度設定:避免PVC過熱,以防止分解和釋放有害氣體。
- 中等註射速度和壓力:這些參數應與產品的尺寸和材料特性相匹配,以避免縮痕或燒傷等缺陷。
射出成型中 PVC 的替代品
儘管 PVC 是射出成型的流行選擇,替代材料如 高密度聚乙烯 和 聚丙烯 提供可能更好地適合特定應用的獨特屬性。
1. 高密度聚乙烯(HDPE)

2. 聚丙烯(PP)

- 優點:
- 卓越的 抗疲勞性,非常適合有移動部件的零件。
- 優越的 耐化學性,包括抗酸和鹼。
- 可回收且環保。
- 應用領域:
- 醫療工具 如注射器和標本容器。
- 消費品 例如蓋子、封口和鉸鏈。
- 工業用途,包括管道系統。
3. 何時選擇 PVC 的替代品
- 溫度穩定性:如果應用需要更高的耐熱性,材料如 聚丙烯 或者 高密度聚乙烯 可能比 PVC 性能更好。
- 靈活性和抗疲勞性:對於需要重複彎曲或移動的零件, 聚丙烯 是一個比較合適的選擇。
- 環保:與 PVC 相比,HDPE 和 PP 是更可回收和永續的選擇。
- 成本效益:根據產量,PP 和 HDPE 可以提供更好的成本優勢。
PVC 注塑常見問題解答
結論

PVC 射出成型是一種多功能且經濟高效的工藝,可用於製造耐用、精密且可回收的塑膠零件。
憑藉其在建築、醫療保健和電子等行業的適應性,PVC 仍然是尋求可靠、高效生產解決方案的製造商的首選。
正在尋找專業的 PVC 注塑服務?
今天聯繫我們 根據您的需求量身定制高品質的客製化解決方案。
讓我們的專業知識幫助您在下一個專案中取得卓越的成果!


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
