

Para empresas que fabrican piezas metálicas con diseños complejos, fundición a alta presión ha surgido como una bendición. Los fabricantes creen que este proceso tiene varias ventajas en su campo de trabajo.
El método optimiza el uso de materiales y el costo de fabricación en 30-50% y 20-40%, respectivamente.
Fundición a presión de alta presión Es un proceso muy eficaz con raras limitaciones. Si usted es un fabricante que recién comienza o alguien tiene curiosidad sobre los procedimientos de fabricación, este artículo le será de gran ayuda.
La primera pregunta que me viene a la mente cuando aparece el nombre es qué es HPDC. Simplifiquemos esto aquí. Discutiremos numerosos aspectos sobre HPDC en este artículo, desde qué es hasta dónde y cómo se utiliza exactamente, pasando por sus ventajas y aplicaciones específicas.

Definición de fundición a presión a alta presión
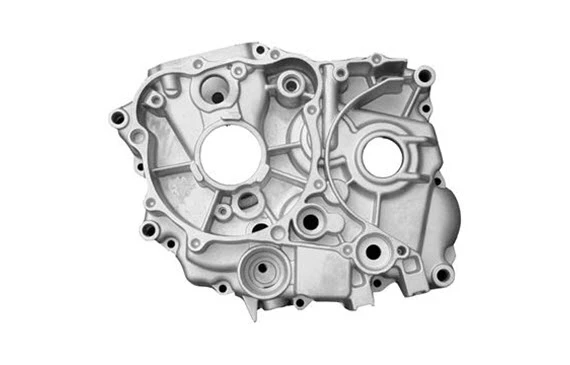
La fundición a alta presión (HPDC) es un proceso de fabricación utilizado para producir piezas metálicas con alta precisión. acabado de la superficiey consistencia dimensional. Funciona especialmente bien para producir piezas complejas en grandes cantidades a partir de aleaciones metálicas, como cobre, zinc, magnesio y aluminio. Numerosas industrias, como la automotor, aeroespacialLos sectores de productos de consumo, electrónica y de consumo dependen en gran medida de HPDC.
Implica la inyección a alta presión de metal fundido, generalmente aleaciones de zinc o aluminio, en una cavidad de molde de acero. Las presiones aplicadas están entre 10 y 175 MPa (1500 y 25 000 psi). La velocidad de inyección también ayuda a lograr una solidificación rápida, lo que contribuye a tiempos de ciclo más cortos.
La alta presión facilita el llenado preciso y rápido de agujeros complicados en moldes, produciendo formas elaboradas. El proceso HDPC comienza con la preparación del troquel como primer paso. El troquel se divide en dos secciones: el troquel de cubierta fija y el troquel expulsor móvil.
La forma deseada del componente se forma mecanizando cuidadosamente estos troqueles. Finalmente, utilizando una prensa hidráulica o mecánica, el metal fundido se presiona bajo extrema presión en la cavidad del molde. El componente es expulsado de las matrices cuando el metal se ha solidificado.
Historia de la fundición a presión a alta presión
La historia del HPDC comenzó a principios del siglo XIX y, a lo largo del tiempo, se han producido importantes avances.
Fue a principios del siglo XIX cuando se desarrolló la técnica de fundición de metales accionada manualmente y controlada manualmente. Utilizando esta tosca técnica, se vertió metal fundido en la cavidad del molde y se dejó endurecer antes de extraer el producto completo.
Sin embargo, el desarrollo de la tecnología hidráulica y neumática no dio lugar a avances sustanciales hasta finales del siglo XIX y principios del XX. Estos avances allanaron el camino para la creación de máquinas de fundición a presión automatizadas. Estas máquinas avanzadas podrían llenar rápidamente orificios complejos de moldes con metal fundido aplicando alta presión.
EW Kelsey, desarrollador de la primera máquina de fundición a presión accionada manualmente en 1849, también desempeñó un papel fundamental en el desarrollo de la tecnología de fundición a presión. Las máquinas de fundición a presión experimentaron una serie de avances a lo largo de las décadas siguientes, incluida la incorporación de dispositivos automatizados de cuchara y expulsión.
Hoy en día, una amplia gama de sectores emplean ampliamente la fundición a presión a alta presión. Los fabricantes de todo el mundo siguen utilizándolo debido a su capacidad para producir de forma rápida y asequible componentes metálicos complejos y de alta calidad. En última instancia, esto fomenta la innovación y el desarrollo continuos en la industria.
El procedimiento de fundición a presión a alta presión.
La fundición a presión de alta presión tiene un proceso paso a paso; Aquí es cómo va.
Preparación del molde:
Tendrás que empezar por preparar el molde, que también se conoce como troquel. Este troquel se divide además en partes, a saber, el troquel expulsor y el troquel de cubierta.
Estos moldes están diseñados para soportar calor y presión extremos y generalmente están hechos de acero endurecido. La forma prevista de la pieza final se logra mediante el mecanizado de precisión de la cavidad del molde.
Preparación de fusión y aleación:
El siguiente paso consiste en fundir la aleación de metal que se utilizará para la fundición. Las materias primas se cargan en un horno y se calientan a la temperatura requerida, normalmente por encima del punto de fusión de la aleación.
Estos moldes, que suelen estar hechos de acero endurecido, están diseñados para soportar altas temperaturas y presiones. La cavidad del molde se mecaniza meticulosamente para adoptar la forma deseada del producto terminado.
Inyección:
Una vez que la aleación está lista, se inyecta en la cavidad del molde a alta presión. Este paso se lleva a cabo mediante una máquina especializada llamada máquina de fundición a presión. El metal fundido se introduce en la cavidad del molde a alta presión.
Llenar toda la cavidad y darle forma es la parte final. La presión ayuda a garantizar que el metal fluya suavemente y llene todos los detalles intrincados del molde.
Enfriamiento:
Una vez llena la cavidad del molde, se deja que el metal fundido se enfríe y solidifique. El enfriamiento mediante canales de agua u otros sistemas de enfriamiento suele ocurrir muy rápidamente. El enfriamiento rápido ayuda a la solidificación del metal y reduce la probabilidad de que se formen defectos como porosidad o contracción.
Expulsión:
La pieza recién acuñada se saca del molde después de que éste se haya separado, lo que supone una post-solidificación. Esto se lleva a cabo con la ayuda de pasadores eyectores o mecanismos integrados en el molde.
La pieza, después de ser expulsada de la cavidad del molde, puede requerir algún recorte o acabado adicional. Puede eliminar fácilmente cualquier exceso de material o rebaba que se haya formado durante el proceso de fundición.
Postprocesamiento:
Finalmente, la pieza fundida puede someterse a pasos de posprocesamiento adicionales para lograr el acabado superficial y las propiedades mecánicas deseados. Esto puede incluir procesos como mecanizado, pulido, pintura o recubrimiento, según los requisitos específicos de la pieza.
Ventajas de la fundición a presión a alta presión (HPDC)
HPDC como proceso ofrece numerosas ventajas, algunas de las cuales se enumeran a continuación: -
Alta eficiencia de producción:
HPDC es un proceso automatizado que garantiza la posibilidad de producir grandes cantidades de piezas de forma rápida y con poca mano de obra. La técnica es perfecta para producciones de gran volumen debido a la rápida duración de sus ciclos y su gran reproducibilidad, lo que permite a los fabricantes cumplir con los plazos y ahorrar costos totales de producción.
Geometrías complicadas:
La capacidad de HPDC para crear componentes con paredes delgadas y geometrías complicadas es una de sus principales características. Este método garantiza una réplica exacta incluso de las características más complejas, lo que permite la producción de piezas con tolerancias estrictas.
Excelente acabado superficial:
HPDC reduce la necesidad de procedimientos de acabado adicionales como mecanizado o pulir. Esto se debe a la producción de productos con acabados superficiales suaves y detalles finos. Esto garantiza que los componentes acabados cumplan con los criterios funcionales y estéticos necesarios y, al mismo tiempo, ahorran tiempo y dinero.
Amplia gama de materiales:
Las aleaciones a base de aluminio, zinc, magnesio y cobre son solo algunos de los metales y aleaciones que se pueden fundir con HPDC. Debido a su adaptabilidad, los productores pueden seleccionar el mejor material para una aplicación determinada. Se puede evitar la consideración de factores como su resistencia mecánica, resistencia a la corrosión o características de peso ligero.
Ahorros de materiales:
Debido a que HPDC es un proceso casi en forma neta, se genera menos desperdicio de material durante la producción de componentes. HPDC es una opción de producción rentable porque ofrece un control exacto sobre el proceso de inyección. Esto también mantiene la posibilidad de reciclar material de desecho, lo que reduce aún más los costos de material.
Calidad consistente:
El diseño automatizado de HPDC garantiza piezas de la misma calidad en todos los ciclos de fabricación. Los sistemas avanzados de seguimiento y control de procesos reducen el riesgo de fallos y garantizan que todas las piezas cumplan con los requisitos necesarios. HPDC lo garantiza ayudando en la identificación y corrección en tiempo real de cualquier desviación.
Flexibilidad de diseño:
En comparación con otras técnicas de fundición, HPDC ofrece a los diseñadores más libertad a la hora de diseñar piezas. El rendimiento y la utilidad de las piezas se pueden optimizar al incluir características complicadas como túneles internos, socavaduras y paredes delgadas.
Costos de herramientas reducidos:
Aunque la fundición HPDC puede tener mayores costos iniciales de herramientas que otras técnicas de fundición, con el tiempo, estos gastos se compensan con creces con la producción rápida y económica de grandes cantidades de componentes.
Reducir aún más los costos totales de las herramientas significa una vida útil más larga de las herramientas y menos requisitos de mantenimiento debido a las mejoras en los materiales de las herramientas y los procesos de producción.
Aplicaciones de HPDC
Como se mencionó anteriormente, HPDC encuentra usos en varias industrias.
Industria automotriz:
Varios componentes empleados en la industria automotriz se forman mediante el proceso de HDPC. Ciertas piezas importantes, incluidas piezas del motor, carcasas de transmisión, componentes de dirección, componentes de suspensión y piezas estructurales, se forman mediante HPDC.
Hace que piezas ligeras con geometrías complicadas se puedan producir de forma rápida y asequible. Esto hace que el método HPDC sea perfecto para mejorar el rendimiento del vehículo y la eficiencia del combustible.
Industria aeroespacial:
En la industria aeroespacial, el HPDC se utiliza para fabricar componentes importantes, como piezas de motores de aviones, componentes estructurales y hardware aeroespacial. HDPC cumple con los estrictos requisitos de la industria aeroespacial. El proceso permite la producción de piezas ligeras pero de alta resistencia con una excelente precisión dimensional.
Electricidad y Electrónica:
HPDC se emplea ampliamente en la industria eléctrica; Los disipadores de calor, conectores y otras carcasas electrónicas se fabrican con este método. El proceso permite la integración perfecta de características complejas, como aletas de refrigeración y puntos de montaje, en las piezas.
Bienes de consumo:
Muchos bienes de consumo, como electrodomésticos, herramientas eléctricas y equipos recreativos, utilizan componentes fabricados a través de HPDC. Carcasas, manijas, soportes y otros elementos estructurales son algunos ejemplos de estas piezas. Las necesidades del mercado de consumo pueden satisfacerse mediante la producción de piezas con tolerancias precisas que sean estéticamente hermosas y duraderas, gracias a HPDC.
Equipo industrial:
HPDC se utiliza en la producción de componentes para diversos equipos industriales, incluidas bombas, válvulas, componentes hidráulicos y piezas de maquinaria. Con este método se pueden crear características complejas y formas complicadas, lo que garantiza el máximo rendimiento y confiabilidad en aplicaciones industriales.
Iluminación y accesorios:
HPDC se utiliza en la producción de aparatos de iluminación, carcasas de lámparas y otros componentes decorativos para la industria de la iluminación. El procedimiento permite crear patrones elaborados y formas únicas, lo que permite a los productores satisfacer la variedad de demandas de la industria de la iluminación.
Moldeo por inyección
Fundición a presión de alta presión de moldeo por inyección (HPDC) garantiza una alineación y control exactos de la línea de separación. Esta característica es esencial para producir productos finales de alta calidad. Para evitar desajustes en las líneas de separación, rebabas y defectos estéticos, se utilizan técnicas sofisticadas de herramientas y diseño de moldes.
HPDC mantiene tolerancias estrictas y transiciones perfectas entre segmentos del molde optimizando la superficie de la línea de separación. Esto ocurre mediante el uso de nuevas técnicas de mecanizado y componentes de molde ajustados con precisión.
El método HPDC garantiza una producción eficaz y fiable en operaciones de moldeo por inyección. Mejora la apariencia y el funcionamiento del producto y reduce la necesidad de posprocesamiento. Seguramente puedes conectarte con una buena empresa de moldeo por inyección para servicios HPDC.

Resumiendo
Para resumir, Fundición a presión de alta presión es una técnica de fabricación avanzada que ha arrasado en la industria manufacturera. Los hechos menos conocidos demuestran su relevancia y adaptabilidad más allá de sus aplicaciones comunes. Sorprendentemente, la fundición a presión a alta presión no es sólo para zinc y aleaciones de aluminio.
Además, se pueden utilizar materiales como cobre, magnesio e incluso ciertas aleaciones. Además, este método ayuda a crear geometrías intrincadas y paredes extremadamente delgadas. Esto es lo que ayuda a crear componentes duraderos pero livianos para la electrónica y sectores de automoción.
Para obtener información similar relacionada con los métodos de fabricación o para aprovechar los servicios de fabricación, contáctenos.
Artículos relacionados
- Guía definitiva sobre metales no ferrosos y sus usos
- Impresión 3D vs mecanizado CNC: ¿Cuál método es mejor?
- Latón, bronce y cobre: diferencias clave y usos
- Guía completa sobre la resistencia de los metales y tabla de resistencia
- Proceso de extrusión de aluminio: técnicas, beneficios y aplicaciones
- Tipos de procesos de mecanizado: guía completa
- Tipos de aleaciones de aluminio: propiedades y usos industriales
- Guía completa para acabados con granallado
- Guía completa sobre la resistencia de los metales y tabla de resistencia



 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
