


Moldeo por inyección, en términos generales, se ha convertido en el más preferido en varias industrias.
¿Sabe ya que el moldeo por inyección es el modo número uno utilizado en cualquier industria para producir Partes plásticas ¿mundial?
¡Es cierto!
Con su velocidad, precisión y rentabilidad, no es de extrañar que más de 30% de todos los productos de plastico se elaboran mediante este método.
Pero ¿qué es exactamente el moldeo por inyección?
Bueno, imagina derretir pequeñas cuentas de plástico, inyectarlas en un molde y ¡listo! Tienes una pieza de plástico con una forma perfecta. Es como magia. Y mire esto: más de 10.000 productos, desde juguetes hasta piezas de automóviles, se fabrican de esta manera cada año.
¿Qué aprenderás en este post?
En este blog, Hola arriba profundizará en el mundo del moldeo por inyección, brindándole el conocimiento y la información necesarios para tomar decisiones informadas. Vamos a empezar.
¿Qué es el moldeo por inyección?
Es un proceso industrial utilizado para producir grandes cantidades de piezas y productos. Implica inyectar un material fundido, a menudo plástico, en la cavidad de un molde a alta presión. El compuesto se libera a medida que el material se enfría y solidifica, y se libera la pieza.
Este método se utiliza ampliamente en diversas industrias porque produce formas complejas exactas y consistentes. Es un método eficaz de producción en masa, que permite fabricar muchas piezas con las mismas dimensiones a un ritmo rápido. La automoción, los productos de consumo y los dispositivos médicos son las piezas que se obtienen mediante el moldeo por inyección.
Aparte de la capacidad de generar formas complejas en un corto período de tiempo, existen muchos otros beneficios que aporta el proceso de moldeo por inyección. Permite a los fabricantes lograr tolerancias estrictas y una calidad constante en grandes tiradas de producción.
A continuación se muestra una tabla comparativa de moldeo por inyección para una mejor comprensión.
| Aspecto | Moldeo por inyección termoplástica | Moldeo por inyección termoestable | Moldeo por inyección de metales (MIM) |
| Material | Termoplásticos | Polímeros termoendurecibles | Polvos Metálicos |
| Proceso | Inyección a alta presión de material fundido en la cavidad de un molde. | Similar al termoplástico, pero de curado irreversible. | Normalmente, es corto debido a la rápida solidificación. |
| Propiedades materiales | Tiene la característica de fusión y remodelación múltiples sin degradación. | El curado irreversible da como resultado piezas resistentes y duraderas. | Alta resistencia y excelente precisión dimensional |
| Tiempo de enfriamiento | Normalmente, corto debido a la rápida solidificación. | Se requieren tiempos de curado más largos | Tiempos de enfriamiento y sinterización más prolongados |
| Complejidad de la pieza | Puede producir piezas muy complejas con geometrías complejas. | Adecuado para piezas simples a moderadamente complejas | Capaz de producir piezas metálicas complejas con alta precisión. |
| Volumen de producción | Adecuado para producción de gran volumen | Normalmente se utiliza para producción de volumen bajo a moderado. | Adecuado para producción de bajo a alto volumen |
| Costo de herramienta | Los costos iniciales de herramientas pueden ser altos, pero se amortizan en grandes tiradas de producción. | Los costos de herramientas son moderados. | Los costos de herramientas pueden ser altos pero se amortizan en grandes tiradas de producción. |
| Acabado de la superficie | Excelente acabado superficial con mínimo posprocesamiento | Buen acabado superficial con mínimo posprocesamiento. | Excelente acabado superficial con mínimo posprocesamiento |
| Solicitud | Utilizado en muchos sectores como el de la automoción, los bienes de consumo y la electrónica. | Se utiliza en aplicaciones donde la resistencia al calor y la durabilidad son fundamentales. | Ideal para producir piezas metálicas pequeñas y complejas utilizadas en las industrias automotriz, aeroespacial y médica. |
Además, la versatilidad del moldeo por inyección permite utilizar diversos materiales termoplásticos y termoendurecibles, que satisfacen diversos requisitos de productos. La versatilidad del elección de materiales Es la razón por la cual el moldeo por inyección es ampliamente utilizado en diversas industrias, ya que garantiza la producción de componentes resistentes y rentables.
Historia del moldeo por inyección:
La historia del moldeo por inyección se remonta a finales del siglo XIX, cuando John Wesley Hyatt inventó el primer máquina de moldeo por inyección para la producción de bolas de billar de celuloide. Marcó el comienzo de las técnicas modernas de fabricación de plástico. A lo largo de los años, los avances en materiales y tecnología han perfeccionado el proceso, haciéndolo más rápido, preciso y rentable.
Durante la Segunda Guerra Mundial, el moldeo por inyección experimentó un crecimiento significativo a medida que aumentó la demanda de componentes plásticos producidos en masa. El auge económico de la posguerra impulsó aún más su desarrollo, lo que llevó al diseño de moldes, materiales y capacidades de las máquinas.
A lo largo de la segunda mitad del siglo XX, el moldeo por inyección se convirtió en el método preferido para fabricar diversos productos, desde artículos para el hogar hasta piezas de automóviles. Sigue siendo una piedra angular de la industria manufacturera y evoluciona continuamente con avances en la ciencia de los materiales, la automatización y los esfuerzos de sostenibilidad.
¿Cómo funciona el proceso de moldeo por inyección?

Comienza la fusión de los gránulos de plástico, que se produce para obtener un líquido viscoso el proceso de moldeo por inyección. Se inyecta a alta presión en la cavidad de un molde, llenando todo el espacio y adquiriendo la forma de la pieza deseada. Una vez que el molde se llena con el material, comienza el enfriamiento del material, se solidifica y se obtiene el producto terminado.
Al liberarse la presión, el molde puede abrirse y la pieza expulsada; este proceso se repite, asegurando así la producción de piezas en masa. Este sencillo proceso garantiza la producción eficaz y precisa de diferentes componentes plásticos que se utilizan en diferentes industrias.
Máquinas utilizadas en moldeo por inyección:
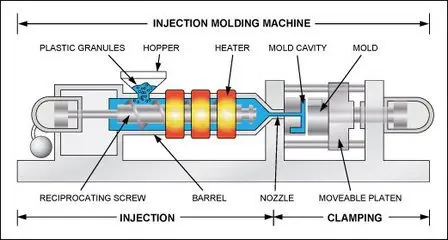
Las máquinas de moldeo por inyección forman el núcleo del proceso de moldeo por inyección. Están disponibles en diferentes tamaños y configuraciones para adaptarse diferentes requisitos de producción.
Estas máquinas incluyen una tolva para cargar gránulos de plástico, una unidad de calentamiento para fundir los gránulos en un líquido y una unidad de inyección para empujar el material fundido hacia la cavidad del molde.
El molde es fijado en su posición por la unidad de cierre de la máquina durante la inyección, que ejerce la presión necesaria para mantenerlo cerrado. Algunas máquinas tienen características adicionales, como sistemas de control de temperatura, para garantizar un calentamiento constante del material y controles programables para un funcionamiento preciso.
La mayoría de las máquinas de moldeo por inyección modernas están diseñadas para incluir tecnologías de automatización con el fin de aumentar la productividad y eliminar el trabajo manual. Estos pueden incluir brazos robóticos para la extracción de piezas, sistemas transportadores para el manejo de materiales y sensores de control de calidad integrados para monitorear el proceso de producción.

Aquí hay una lista de las máquinas utilizadas en el moldeo por inyección.
Máquina de moldeo por inyección horizontal:
Las máquinas de moldeo por inyección horizontales tienen una orientación horizontal, donde el molde está montado sobre una plataforma. Estas máquinas se utilizan comúnmente para la producción de grandes volúmenes de piezas de plástico, ya que permiten un funcionamiento eficiente y una fácil integración en líneas de montaje automatizadas.
Las máquinas horizontales son versátiles y adecuadas para muchas aplicaciones, desde componentes pequeños hasta piezas grandes.
Máquina de moldeo por inyección vertical:
Las máquinas de moldeo por inyección verticales tienen una orientación vertical, con el molde montado verticalmente sobre la unidad de inyección. Estas máquinas son ideales para aplicaciones de sobremoldeo o moldeo por inserción, donde es necesario acceder al molde desde arriba. Las máquinas verticales ahorran espacio y ofrecen flexibilidad en el diseño de moldes.
Máquina hidráulica de moldeo por inyección de plástico:
Las máquinas hidráulicas de moldeo por inyección de plástico funcionan mediante sistemas hidráulicos para crear la alta presión necesaria para inyectar plástico fundido en la cavidad del molde. Estas máquinas son conocidas por su confiabilidad, durabilidad y rendimiento constante. Se utilizan comúnmente para diversos materiales plásticos y pueden adaptarse a múltiples tamaños y configuraciones de moldes.
Máquina de moldeo por inyección híbrida:
Las máquinas de moldeo por inyección híbridas son una combinación de sistemas hidráulicos y eléctricos que garantizan una utilización y un rendimiento óptimos de la energía. La energía de estas máquinas es proporcionada por servomotores eléctricos para controlar los procesos de inyección y sujeción, que se realizan con precisión, mientras que se utilizan sistemas hidráulicos para proporcionar la alta presión necesaria para el moldeo.
Máquina de inyección de metales:
Las máquinas MIM son un grupo de máquinas utilizadas en la formación de piezas metálicas mediante un proceso conocido como moldeo por inyección. Estas máquinas están programadas para trabajar con polvos metálicos en un aglutinante, que luego se inyecta en la cavidad de un molde, se rebota y se sinteriza para formar la pieza metálica final.
El moldeo por inyección de metal se utiliza ampliamente en la fabricación de piezas metálicas pequeñas y complicadas con medidas y precisión dimensional alta.
Máquina de moldeo por inyección multicolor:
Las máquinas de moldeo por inyección multicolores tienen múltiples unidades de inyección y moldes para producir piezas con diferentes colores o materiales en un solo ciclo de moldeo. Estas máquinas permiten la inyección simultánea de otros materiales en la cavidad del molde, dando como resultado piezas con diseños y características estéticas complejas.
Las máquinas de moldeo por inyección multicolores, que cuentan con varias unidades de inyección y moldes, permiten la producción de piezas con varios colores o materiales dentro de un ciclo de moldeo.
Los elementos afectados en el moldeo por inyección:
El éxito del proceso de fabricación y la calidad del producto final en el moldeo por inyección depende en varios factores. Estos elementos incluyen temperatura, presión, velocidad de inyección, tiempo de enfriamiento y propiedades del material. Cada uno de estos elementos interactúa entre sí y afecta varios aspectos del proceso de moldeo por inyección, desde el flujo de material fundido hasta la formación de la pieza moldeada.
Comprender cómo estos elementos influyen en el moldeo por inyección es esencial para lograr resultados consistentes y de alta calidad. Al controlar y optimizar cuidadosamente cada elemento, los fabricantes pueden minimizar los defectos, mejorar la eficiencia de la producción y garantizar la integridad de las piezas moldeadas.
Exploremos los elementos que se ven afectados por el moldeo por inyección.
1. Humedad del material (tiempo de secado):
Humedad del material, también conocido como tiempo de secado, se refiere al tiempo necesario para eliminar la humedad de la materia prima antes de utilizarla en el proceso de moldeo por inyección. La humedad en el material puede causar varios problemas durante el moldeo, incluidos defectos superficiales, propiedades mecánicas reducidas y mala estabilidad dimensional. Para garantizar condiciones óptimas de moldeo, es fundamental secar completamente los materiales higroscópicos como nailon, ABS y policarbonato antes de procesarlos.
El secado adecuado se logra mediante desecante u otro equipo de secado, que elimina la humedad del material mediante calor y flujo de aire. El tiempo de secado requerido varía según el tipo de material, el espesor y las condiciones ambientales. No secar adecuadamente el material puede provocar defectos como marcas, burbujas y un acabado superficial deficiente.
Por lo tanto, los fabricantes deben monitorear y controlar cuidadosamente el contenido de humedad del material para garantizar piezas moldeadas por inyección consistentes y de alta calidad.
2. Temperatura del molde:
La temperatura del molde es vital en el proceso de moldeo por inyección, determinando la calidad y las características de las piezas obtenidas al final. El control de la temperatura del molde es fundamental para lograr la consistencia de las dimensiones de una pieza, menos defectos y un mejor tiempo de ciclo.
La baja temperatura del molde provoca un flujo de material bajo, un llenado incompleto de las cavidades y tiempos de ciclo prolongados. Alternativamente, las altas temperaturas del molde pueden provocar problemas como deformaciones, marcas de hundimiento y demasiada contracción. Los moldeadores por inyección emplean sistemas avanzados de calentamiento y enfriamiento integrados en el molde para garantizar la temperatura adecuada del molde. Estos sistemas permiten un control preciso de la temperatura durante todo el proceso de moldeo, con ajustes realizados en función de factores como el tipo de material, la geometría de la pieza y los requisitos de producción.
3. Parámetros de la máquina:
Los parámetros de la máquina, la temperatura del cilindro, la velocidad de inyección, la presión, el tiempo de enfriamiento y el tiempo/presión del empaque son factores críticos que afectan la calidad y consistencia de las piezas moldeadas por inyección. La optimización de estos parámetros de la máquina requiere una cuidadosa consideración de las características del material, el diseño de las piezas y los requisitos de producción para lograr una consistencia, piezas moldeadas por inyección de alta calidad.
4. Control de temperatura del canal caliente:
El control de la temperatura del canal caliente es primordial cuando se utiliza un sistema de canal caliente en el moldeo por inyección. El sistema de canal caliente se compone de elementos calentados que mantienen el plástico fundido mientras fluye a través del sistema de canal hacia la cavidad del molde.
El control adecuado de la temperatura garantiza un flujo uniforme de resina, lo que evita problemas como bolas frías, desequilibrios en el flujo o solidificación prematura. Ajustar la temperatura del canal caliente según el material específico que se procesa y el diseño de la pieza ayuda a lograr un llenado constante y minimizar el riesgo de defectos.
Mantener un control preciso de la temperatura durante todo el moldeo por inyección es esencial para producir piezas de alta calidad con un mínimo de desechos o retrabajos.
Los 10 tipos principales de moldeo por inyección:
El moldeo por inyección es una tecnología de producción adaptable que se puede suministrar en diferentes formas apropiadas para diferentes aplicaciones.
¿Sabes?
Según un estudio, el mercado mundial de moldeo por inyección alcanzó los 214,1 mil millones de dólares en 2023, y se estima que el mercado aumentará a una tasa compuesta anual de 4.3% de 2023 a 2030. El gran tamaño del mercado implica la presencia del moldeo por inyección a un nivel masivo en los diferentes industrias.
La variedad de técnicas de moldeo por inyección permite a los fabricantes seleccionar la solución más adecuada a sus necesidades.

Exploremos los diferentes tipos.
1. Moldeo por inyección de termoplásticos:
El proceso de moldeo por inyección termoplástica Es un método muy aplicado en el que los gránulos de plástico se calientan hasta el estado fundido y luego se inyectan en la cavidad de un molde a alta presión. Cuando el molde está listo se vierte el material en él y se deja enfriar y endurecer con la forma de la pieza necesaria.
El moldeo por inyección es la técnica preferida para los termoplásticos porque estos polímeros se pueden fundir y reprocesar varias veces sin sacrificar sus propiedades, lo que los hace reciclables y reutilizables.
2. Moldeo por inyección de metales:
El moldeo por inyección de metal (MIM) es un proceso que se utiliza específicamente para fabricar piezas metálicas con formas complejas y de alta precisión. El MIM es el proceso que utiliza el metal finamente pulverizado y un material aglutinante para producir materia prima que luego se transfiere a la cavidad de un molde con el uso de una máquina de moldeo por inyección convencional.
La pieza se desliga para eliminar el aglutinante y luego se sinteriza para fusionar las partículas de metal y adquirir las propiedades finales requeridas. Se prefiere MIM para crear piezas metálicas complejas que sean muy precisas.
3. Moldeo por inyección asistido por gas:
El moldeo por inyección asistido por gas es un proceso utilizado para fabricar piezas huecas con paredes gruesas y características geométricas complicadas. Al proceso le sigue la inyección de gas nitrógeno en la cavidad del molde tras la inyección inicial de plástico fundido. El gas infla el plástico hasta las paredes del molde, lo que elimina el núcleo de la pieza, manteniendo su integridad estructural.
Este método reduce el uso de material y los tiempos de ciclo, lo que genera ahorros de costos y una mejor calidad de las piezas.
4. Insertar moldura:
Insertar moldura es una aplicación del proceso de moldeo por inyección que se utiliza para insertar inserciones de metal o plástico en una pieza de plástico durante el moldeo. Los insertos pueden ser componentes fabricados de antemano o piezas hechas especialmente para moldear, y se insertan en la cavidad del molde antes de inyectar el plástico fundido.
Cuando el material plástico se endurece, los insertos quedan encapsulados por el material, creando así una fuerte unión entre el inserto y el plástico. Es una opción ideal en las industrias automotriz, electrónica y médica para producir piezas con funcionalidad y rendimiento mejorados.
5. Sobremoldeado:
En sobremoldeado, un sustrato, normalmente hecho de plástico o metal, se moldea con otro material para crear una única pieza integrada. Este material adicional, a menudo un termoplástico más blando o flexible, se inyecta sobre el sustrato para proporcionar otras características o funcionalidades, como un mejor agarre, amortiguación o atractivo estético.
Esta técnica se utiliza comúnmente en la producción de herramientas, mangos y productos electrónicos de consumo para mejorar la ergonomía y la estética manteniendo la integridad estructural.
6. Moldeo por inyección de caucho de silicona líquida:
El moldeo por inyección LSR es un proceso especializado que se utiliza para fabricar piezas de caucho de silicona con alta precisión y de manera consistente. Este proceso implica introducir un caucho de silicona líquido en una cavidad de molde calentada bajo presión, ocupando así dicho espacio y adquiriendo la forma de la pieza deseada.
Luego, el material se cura en el molde, lo que da como resultado un componente de caucho de silicona flexible y duradero.
7. Moldura de pared delgada:
El moldeo de paredes delgadas es un proceso avanzado de moldeo por inyección que se utiliza para fabricar piezas de plástico con espesores de pared delgados y uniformes. El proceso comprende la inyección de plástico fundido en la cavidad de un molde con tiempos de ciclo rápidos, lo que hace que el material se enfríe y endurezca rápidamente.
El desafío crítico en el moldeado de paredes delgadas es mantener la integridad estructural y la estabilidad dimensional de las piezas mientras se minimiza el uso de material. Ofrece ventajas como reducción del desperdicio de material, ciclos de producción más cortos y rendimiento mejorado de las piezas.
8. Moldura de canal frío:
El moldeo por canal frío es un proceso de moldeo por inyección en el que el plástico fundido se inyecta en un molde a través de canales que permanecen a temperatura ambiente. Se les conoce como corredores fríos. Estos corredores actúan como conductos, entregando el material plástico desde la unidad de inyección a las cavidades del molde.
Una vez que el plástico se solidifica dentro del molde, el exceso de material en los canales fríos generalmente se desecha, lo que genera desperdicio. A pesar del desperdicio, el moldeo por canal frío ofrece simplicidad en diseño y operación, lo que lo hace adecuado para aplicaciones específicas donde se prioriza la rentabilidad y la facilidad de uso.
9. Moldura de canal caliente:
Moldura de canal caliente Es una técnica avanzada de moldeo por inyección en la que el material plástico se inyecta en el molde a través de canales calentados. Se les conoce como corredores calientes. A diferencia del moldeo por canal frío, los sistemas de canal caliente mantienen el material plástico fundido durante todo el ciclo de moldeo, lo que reduce el desperdicio y mejora la eficiencia.
Al mantener la temperatura de los canales, el moldeado con canales calientes elimina la necesidad de recortar el exceso de material, lo que genera ahorros de costos y una mayor productividad. Este método se utiliza habitualmente para producir piezas de alta calidad con dimensiones precisas. Es una opción popular en automoción, electrónica y dispositivos médicos.
10. Moldeo por inyección 2K:
Moldeo de dos disparos También se conoce como moldeo por inyección de dos componentes, que es un proceso de fabricación sofisticado que permite la creación de piezas de plástico de tolerancia estrecha con dos materiales o colores dentro de un ciclo de moldeo. En la inyección compuesta, se inyectan dos materiales diferentes en el mismo molde para crear una única pieza que consta de los dos materiales.
El primer material se inyecta en la cavidad del molde seguido del segundo material, en un área específica. El moldeo por inyección 2K tiene una serie de beneficios, como un menor tiempo de ensamblaje, una mejor calidad de las piezas y una mayor flexibilidad de diseño.
Esta técnica se utiliza ampliamente en dispositivos automotrices, electrónicos y médicos para producir componentes exactos y consistentes de múltiples materiales o colores.
Puede encontrar todo tipo de servicios de moldeo por inyección cerca de usted. Hola arriba es una de las principales empresas que ofrece todo tipo de moldeo por inyección y es una ventanilla única para todos sus requisitos de moldeo por inyección.
¿Cuáles son las ventajas del moldeo por inyección?

El moldeo por inyección ofrece varias ventajas, lo que lo convierte en el método de fabricación preferido en diversas industrias.
Tiempos de ciclo:
Un beneficio importante son sus tiempos de ciclo, que son notablemente más rápidos en comparación con otras técnicas. La automatización mejora aún más esta eficiencia, donde las máquinas pueden operar con una mínima intervención humana, aumentando la productividad.
Alta tolerancia:
El moldeo por inyección permite tolerancias estrictas, lo que garantiza resultados precisos y consistentes en cada ejecución de producción. Generalmente, el moldeo por inyección tiene una tolerancia de +/- 0,005 pulgadas (0,127 mm) para dimensiones lineales.
Tolerancias estrictas de +/- 0,002 pulgadas (0,051 mm) o incluso +/- 0,0010 pulgadas (0,025 mm) pueden obtenerse con materiales específicos, procesadores hábiles y procesos optimizados, pero tienen un costo mayor debido a la complejidad.
Amplia gama de materiales:
El moldeo por inyección tiene una ventaja significativa en el manejo de materiales, ya que puede trabajar de manera eficiente con diferentes materiales. Procesa principalmente con termoplásticos como polipropileno, alta densidad. polietilenoy ABS, que son artículos ampliamente utilizados como empaques y carcasas de plástico para productos electrónicos.
Formas complejas:
Una de las ventajas más notables del moldeo por inyección es su capacidad para producir geometrías complejas rápidamente. Esta versatilidad abre posibilidades para diseños complejos y características de productos innovadoras.
Económico:
El moldeo por inyección es rentable en la producción a gran escala, lo que reduce los costos unitarios y mejora la rentabilidad general. El uso del moldeo por inyección para piezas de paredes delgadas reduce el consumo de material, lo que puede ahorrar 10-20% de gastos. A medida que aumenta la cantidad de bienes producidos, el costo unitario del moldeo por inyección cae catastróficamente.
Acabado de superficies:
Acabado de superficies También se puede lograr con moldeo por inyección, lo que permite obtener productos finales lisos y pulidos. Esta capacidad mejora la estética y la funcionalidad de las piezas fabricadas.
Estas ventajas hacen del moldeo por inyección un método de fabricación muy deseable para diversas industrias que buscan soluciones de producción eficientes, precisas y rentables.
¿Cuáles son las limitaciones del moldeo por inyección?
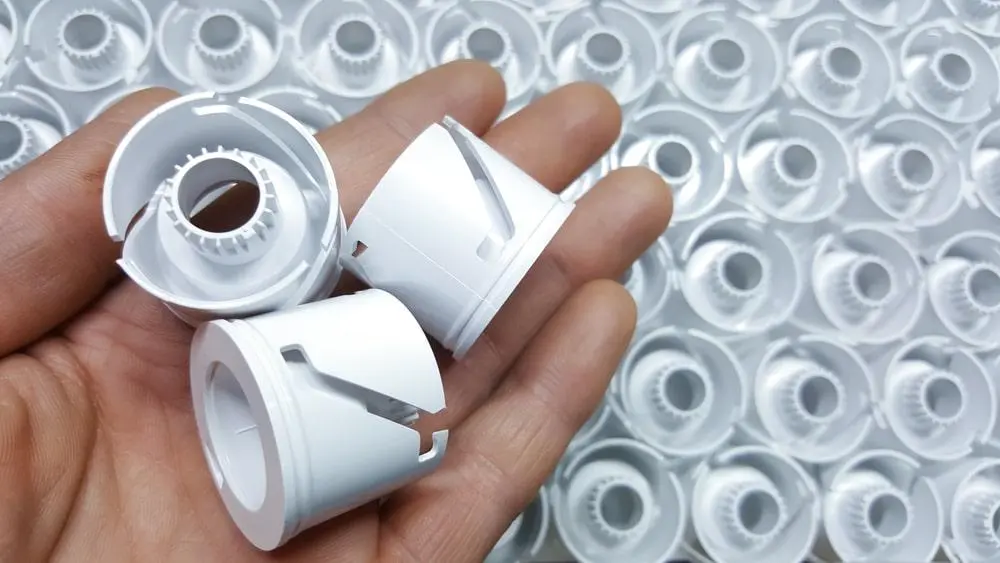
A pesar de sus numerosas ventajas, el moldeo por inyección tiene algunas limitaciones que deben tenerse en cuenta.
Alto costo inicial:
El moldeo por inyección requiere una inversión significativa en herramientas y equipos de moldeo, lo que puede resultar costoso, especialmente para la producción a pequeña escala o creación de prototipos. El costo de diseñar y fabricar moldes puede representar una barrera de entrada para empresas con recursos financieros limitados.
Limitaciones de diseño:
El moldeo por inyección puede tener restricciones en el diseño de piezas y socavados. Es posible que sea necesario revisar este proceso de fabricación para lograr características de diseño específicas, lo que limita la creatividad y la flexibilidad.
Largos plazos de entrega:
Los tiempos de preparación y cambio de máquinas de moldeo por inyección puede ser largo, lo que conlleva plazos de producción más prolongados. Puede provocar retrasos en la entrega de productos terminados a los clientes, lo que afecta la eficiencia general de la producción y la satisfacción del cliente.
Limitaciones materiales:
No todos los materiales son aptos para el moldeo por inyección. Algunos materiales, como aquellos con altos puntos de fusión y propiedades higroscópicas, pueden tener requisitos de procesamiento que son difíciles de cumplir con equipos de moldeo por inyección. Limita la gama de materiales disponibles para la fabricación.
Impacto medioambiental:
El moldeo por inyección puede producir material de desecho de canales y bebederos, como exceso de plástico o metal. Además, la naturaleza intensiva en energía de los procesos de moldeo por inyección puede contribuir a preocupaciones ambientales, incluidas las emisiones de carbono y el consumo de energía.
¿Cuáles son las aplicaciones del moldeo por inyección?
Los fabricantes de diferentes industrias llevan mucho tiempo adoptando el moldeo por inyección debido a su asombrosa diversidad de beneficios. En consecuencia, las ventajas del moldeo por inyección han llevado a su uso extensivo en sectores como:
Industria automotriz:

Industria automotriz es un importante usuario de moldeo por inyección, utilizado para fabricar componentes que van desde piezas interiores hasta piezas debajo del capó. Las partes internas, como los paneles del tablero, los paneles de las puertas, las molduras y los asientos, generalmente se crean mediante moldeo por inyección, ya que permite imprimir diseños y texturas intrincados.
Además, el moldeo por inyección se utiliza para componentes exteriores como parachoques, rejillas y carcasas de luces, donde la durabilidad y la precisión son esenciales.
El proceso permite la producción rentable de grandes volúmenes de piezas de automóviles con una calidad constante, cumpliendo con los estrictos requisitos del sector automotriz en materia de seguridad, rendimiento y estética.
Industria de bienes de consumo:
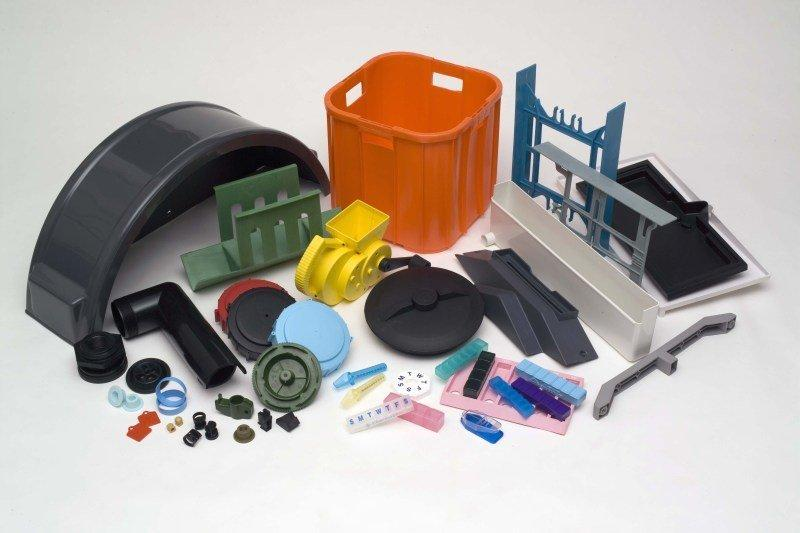
En la industria de bienes de consumo, la mayoría de los productos se producen diariamente mediante moldeo por inyección. Está compuesto por distintos tipos de menaje de cocina, juguetes, envases de embalaje, carcasas de electrónica y electrodomésticos.
El moldeo por inyección produce diseños de formas complejas de alta precisión, lo que lo hace ideal para productos de consumo atractivos.
Es más, el proceso ofrece el beneficio de fabricar piezas con calidad uniforme y ciclos de producción rápidos, que cumplen con los requisitos del mercado de bienes de consumo para soluciones de fabricación rentables y eficientes.
Industria médica:

la industria médica No podemos prescindir del uso del moldeo por inyección en la producción de una amplia gama de componentes y dispositivos importantes. Se trata de herramientas quirúrgicas, jeringas, catéteres, conexiones intravenosas, mascarillas respiratorias y otros instrumentos y aparatos médicos.
El proceso garantiza la producción de componentes médicos precisos y de alta calidad que cumplen con estrictos estándares regulatorios de biocompatibilidad, esterilidad y rendimiento.
Dato interesante:
El mercado de moldeo por inyección médica alcanzó los 82,7 millones de dólares en 2020 y se espera que alcance casi 148,9 millones de dólares en 2030. Estas cifras muestran un alto crecimiento e indican la posición crítica del mercado en la fabricación de dispositivos médicos.
Industria del embalaje:
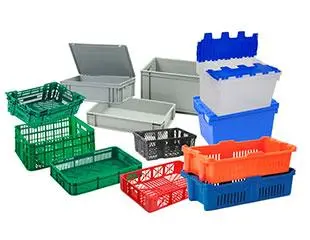
La tecnología de moldeo por inyección de plástico es muy común en la industria del embalaje y permite la producción de una gran cantidad de productos. Algunos de estos son envases, botellas, tapas, cierres, bandejas y otros componentes de embalaje para alimentos, bebidas, productos farmacéuticos, productos de cuidado personal y más.
El moldeo por inyección tiene algunas ventajas, como tiempos de ciclo rápidos, rentabilidad y la capacidad de producir diseños y características complejos.
En términos de material, color y textura, los envases moldeados por inyección son lo suficientemente flexibles como para adaptarse a las distintas demandas del mercado de envases.
Industria electrónica:

El moldeo por inyección es el proceso de fabricación de diversos componentes y dispositivos electrónicos, como carcasas, recintos, conectores, interruptores y cubiertas. Estos componentes requieren dimensiones precisas, geometrías complejas y acabados de alta calidad para garantizar un rendimiento y protección óptimos de los circuitos electrónicos.
El moldeo por inyección permite la producción de formas complejas con tolerancias estrictas, lo que permite la integración de características como ajustes rápidos, salientes de montaje y canales de gestión de cables.
Además, el proceso ofrece versatilidad en la selección de materiales, lo que permite a los fabricantes elegir entre varios plásticos de grado de ingeniería que ofrecen propiedades como resistencia al calor, resistencia química y aislamiento eléctrico.
Defectos de moldeo por inyección:
Entre los procesos de fabricación utilizados en la fabricación de piezas de plástico de alta calidad, el moldeo por inyección es el más popular. Sin embargo, como en cualquier proceso de fabricación, el moldeo por inyección es susceptible a diferentes defectos que pueden influir en la calidad y rendimiento de las piezas finales.
Tengamos una idea de Los defectos típicos del moldeo por inyección., sus causas y estrategias de prevención, con el objetivo de proporcionar información valiosa para optimizar el proceso de moldeo por inyección y mejorar la calidad del producto.

Marcas de fregadero:
Las marcas de hundimiento son abolladuras u hoyuelos en la superficie de una pieza moldeada por inyección debido al enfriamiento desigual o la contracción del material durante la solidificación. Estos defectos suelen ocurrir en secciones más gruesas de la pieza donde el enfriamiento es más lento, lo que provoca una deformación hacia adentro a medida que el material se solidifica. Las marcas de hundimiento pueden restar valor a la estética de la pieza y comprometer su integridad estructural si son graves.
Las medidas preventivas incluyen ajustar la ubicación de las compuertas, optimizar el espesor de las piezas y controlar las velocidades de enfriamiento para minimizar las diferencias de temperatura.
Destello:
Por otro lado, la rebaba es material que excede la línea de separación o entre los componentes del molde durante el moldeo por inyección. A menudo es causado por una fuerza de sujeción inadecuada, una presión de inyección excesiva o componentes del molde desgastados.
El flash puede provocar imperfecciones cosméticas, imprecisiones dimensionales e incluso problemas funcionales si no se aborda con prontitud.
Para evitar rebabas, los operadores deben garantizar el mantenimiento adecuado del molde, optimizar los parámetros del proceso e inspeccionar los moldes periódicamente para detectar signos de desgaste o daños.
Lanzamiento:
El jetting es un defecto caracterizado por protuberancias delgadas en forma de cuerdas en la superficie de las piezas moldeadas por inyección, a menudo cerca de las ubicaciones de las puertas. Ocurre cuando el plástico fundido fluye hacia la cavidad del molde a alta velocidad, provocando turbulencias y una fusión deficiente entre las corrientes fundidas.
El jetting puede comprometer la estética, la integridad estructural y la funcionalidad de las piezas, particularmente en componentes de precisión o piezas que requieren un acabado suave.
Para mitigar el chorro, los ingenieros pueden ajustar el diseño y la ubicación de la compuerta, optimizar la velocidad y la presión de inyección y utilizar recubrimientos de molde o tratamientos de superficie para promover el flujo y la adhesión adecuados del material.
Líneas de flujo:
Las líneas de flujo son líneas o rayas ligeras que apenas se notan en la superficie de las piezas moldeadas por inyección y se forman debido a la solidificación con diferencias en la velocidad de enfriamiento. Estas líneas ocurren cuando el plástico fundido fluye hacia la cavidad del molde y se solidifica a diferentes velocidades, provocando diferencias localizadas en apariencia y textura.
Aunque las líneas de flujo, en la mayoría de los casos, no representan una amenaza para la estructura de la pieza, sí comprometen su atractivo visual, particularmente en componentes transparentes o estéticos. Los ingenieros pueden optimizar el diseño del molde, los parámetros de inyección y los sistemas de enfriamiento para minimizar las líneas de flujo y garantizar un llenado y solidificación uniformes en toda la pieza.
Deformación:
La deformación se refiere a la deformación o distorsión de las piezas moldeadas por inyección de su forma prevista, a menudo debido a un enfriamiento desigual o tensiones residuales dentro del material. Comúnmente se manifiesta como flexión, torsión o curvatura de la pieza, particularmente en secciones más grandes o más delgadas. La deformación puede comprometer la funcionalidad y la precisión dimensional de la pieza, lo que genera problemas de ensamblaje o fallas funcionales en las aplicaciones de uso final.
Puede mantener un espesor de pared uniforme, una ubicación adecuada de la puerta y la ventilación, velocidades de enfriamiento controladas y selección de materiales para minimizar la contracción y las tensiones internas durante la solidificación para evitar la deformación.
Burbujas:
Las burbujas, los huecos o las bolsas de aire son imperfecciones llenas de gas que se pueden formar dentro de las piezas moldeadas por inyección durante la fabricación. Estos defectos suelen ocurrir cuando el aire queda atrapado dentro del plástico fundido a medida que llena la cavidad del molde, lo que produce irregularidades o agujeros en la pieza final.
Para evitar la formación de burbujas, puede optimizar los parámetros de inyección, como la temperatura de fusión y la velocidad de inyección, y garantizar una ventilación y desgasificación adecuadas de la cavidad del molde para evacuar el aire atrapado.
Trampas de aire:
Las trampas de aire son similares a las burbujas, pero ocurren cuando el aire queda atrapado en lugares específicos dentro de la cavidad del molde, lo que genera huecos o defectos localizados en la pieza. Estos defectos suelen ocurrir en áreas con geometrías complejas, esquinas afiladas o canales estrechos donde el aire no puede escapar fácilmente durante el moldeo por inyección.
Las trampas de aire pueden provocar un llenado incompleto de la cavidad del molde, marcas de hundimiento o imperfecciones en la superficie de la pieza terminada. Para mitigar las trampas de aire, puede mejorar la ubicación de la puerta. Puede agregar ventilación para facilitar el escape de aire durante el llenado y garantizar una formación uniforme de las piezas.
Grietas:
Las grietas en piezas moldeadas por inyección son fracturas o roturas que se producen en el material, comprometiendo la integridad y funcionalidad del componente.
Estos defectos pueden ser el resultado de varios factores, incluidas velocidades de enfriamiento excesivas, inconsistencias de materiales o altas concentraciones de tensión durante el moldeo. Asegúrese de mantener los parámetros de procesamiento, como la velocidad de enfriamiento y la presión de inyección, y la distribución uniforme del material dentro de la cavidad del molde.
Descoloramiento:
La decoloración se refiere a cambios no deseados en la apariencia o el color de las piezas moldeadas por inyección, que dan como resultado una pigmentación inconsistente o no uniforme. Este defecto puede ocurrir debido a varios factores, incluido el manejo inadecuado del material, la degradación durante el procesamiento o la mezcla insuficiente de colorantes o aditivos. La decoloración puede manifestarse como rayas, manchas o coloración desigual en la superficie de la pieza.
Para mejorar la decoloración, mantenga temperaturas de fusión, tiempos de residencia y velocidades de inyección adecuadas para minimizar la degradación térmica del material. Además, el uso de materias primas de alta calidad y la implementación de estrictas medidas de control de calidad pueden ayudar a garantizar una coloración y un acabado superficial uniformes en las piezas moldeadas por inyección.
Es esencial contratar servicios de moldeo por inyección de un fabricante de confianza porque las posibilidades de sufrir defectos son menores, ya que conocen el proceso en detalle. Entendemos las complejidades involucradas en el moldeo por inyección. Nos permite implementar medidas efectivas para prevenir defectos y garantizar la producción de piezas de alta calidad.
Cumplir con el moho:
En el moldeado, las piezas que se pegan al molde a menudo pueden indicar que la pieza estaba demasiado empaquetada. Esto puede resolverse ajustando la configuración de la máquina reduciendo las presiones de inyección o retención, los volúmenes de inyección o el tiempo de avance del tornillo. Además, inspeccionar el molde en busca de rayones o ángulos de inclinación insuficientes y realizar los ajustes necesarios puede ayudar a evitar que las piezas se peguen. Pulir el molde para eliminar imperfecciones y garantizar un ángulo de inclinación mínimo de 0,5 grados por lado son estrategias eficaces.
Rayar/Arrastrar:
En el moldeo por inyección, los defectos de la superficie, como los rayones, a menudo se deben a contaminación, irregularidades del molde o una expulsión inadecuada. Asegurarse de que el molde esté liso y en buen estado ayuda a prevenir estas marcas. Es fundamental optimizar los métodos de expulsión y manipular las piezas con cuidado para evitar daños. Al adoptar estrategias efectivas de transporte y almacenamiento, incluidas cintas transportadoras y embalajes protectores, los fabricantes pueden minimizar los riesgos de rayones. Un fuerte enfoque en el control de calidad durante todo el proceso de producción garantiza aún más la creación de componentes impecables.
Empuje de EJ:
Las marcas del pasador de expulsión en las piezas moldeadas ocurren cuando la fuerza utilizada para expulsar la pieza causa daños visibles. Este problema puede surgir por no tener suficientes pasadores expulsores, colocarlos incorrectamente o expulsar la pieza antes de que se enfríe por completo. Las soluciones incluyen usar más pasadores, garantizar que estén colocados uniformemente y tengan la misma longitud y mejorar el enfriamiento de las piezas. Agregar ángulos de salida y pulir los pasadores expulsores también ayuda a reducir estas marcas. En casos difíciles, puede ser eficaz utilizar válvulas de aire para facilitar la expulsión.
Relleno desequilibrado para múltiples cavidades:
Abordar el llenado desequilibrado en moldes de múltiples cavidades implica optimizar el diseño de la compuerta y los sistemas de canales para garantizar un flujo de material uniforme. Mantener temperaturas constantes en el molde y ajustar los parámetros de inyección también son clave. El uso de software de simulación de flujo identifica posibles desequilibrios de manera temprana, lo que permite realizar ajustes preventivos. En conjunto, estas estrategias garantizan una calidad constante de las piezas al lograr un llenado equilibrado en todas las cavidades del molde, lo que mejora la eficiencia de la producción y la confiabilidad del producto.
¿Cuáles son los materiales adecuados para el moldeo por inyección?
El moldeo por inyección ofrece una notable versatilidad al adaptarse a una amplia gama de materiales. Aquí hay una descripción general de los materiales comúnmente utilizados en este proceso:
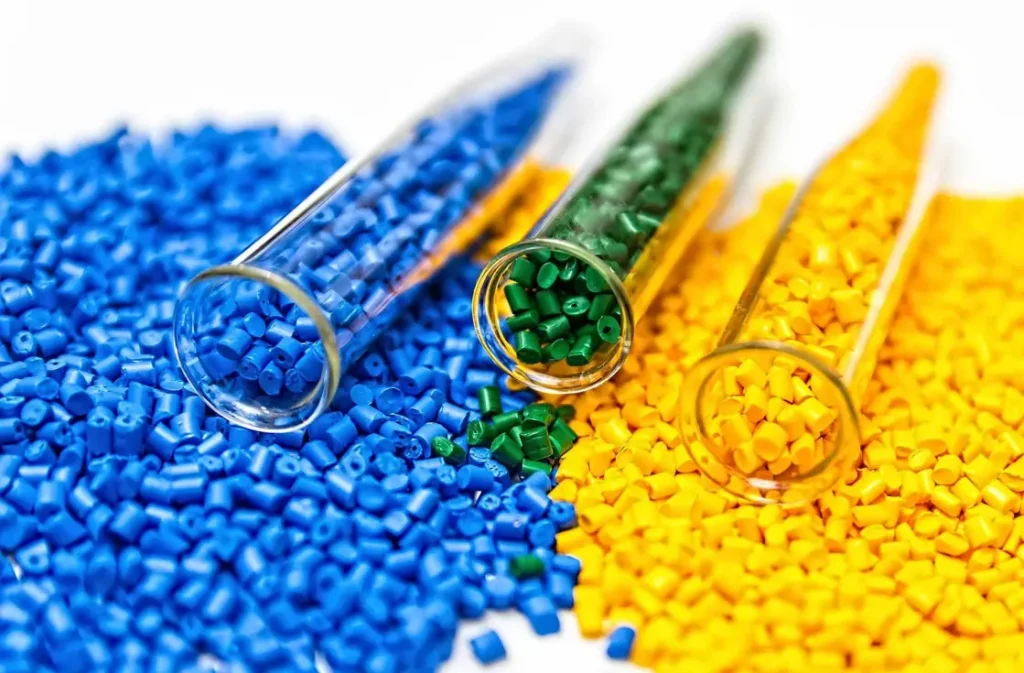
Polipropileno (PP):
polipropileno (PP) es uno de los polímeros termoplásticos versátiles utilizados en muchas aplicaciones y es muy utilizado en un área como el moldeo por inyección debido principalmente a su excelente combinación de propiedades. Ofrece alta resistencia al impacto, buena resistencia química y un bajo coeficiente de fricción, lo que lo hace adecuado para una amplia gama de aplicaciones.
El PP es liviano, lo que reduce los costos de material y permite un manejo más fácil de los productos terminados. También tiene un alto punto de fusión, lo que permite producir piezas que pueden soportar temperaturas elevadas.
Poliestireno (PS):
Poliestireno (PS), sintetizado a partir de monómeros de estireno, es un termoplástico rígido y transparente con una temperatura de transición vítrea superior a 100 °C, lo que lo hace adecuado para productos desechables resistentes al calor, como recipientes y loncheras de espuma.
Sus propiedades también favorecen las aplicaciones de moldeo por inyección, permitiendo la producción eficiente de formas precisas en bienes de consumo y dispositivos médicos, destacando su versatilidad y amplia utilidad en las industrias de fabricación y embalaje.
Polietileno (PE):
Polietileno (PE) Es un termoplástico diverso que va desde flexible a rígido, clasificado por niveles de densidad: baja, media y alta. Entre sus características destacan ligereza, tenacidad, resistencia química y excelente aislamiento. La densidad afecta su dureza, resistencia al calor y resiliencia química. La versatilidad del PE se extiende a su uso en moldeo por inyección y su reciclabilidad, lo que lo hace esencial en diversas industrias.
Nylon:
El nailon, un termoplástico de poliamida versátil, ofrece alta resistencia mecánica y rendimiento térmico, lo que es ideal para reemplazar el metal en componentes como engranajes y piezas de bombas. Destaca por sus formas, como el Nylon 6 y 66, requiere secado antes de moldear debido a la absorción de humedad. Resiste hasta 150°C, lo que demuestra una resistencia superior a los productos químicos y a la abrasión.
Acrilonitrilo Butadieno Estireno (ABS):
El ABS es un polímero termoplástico popular conocido por sus buenas propiedades mecánicas y flexibilidad. Ofrece un buen equilibrio entre tenacidad, rigidez y resistencia al impacto, lo que lo hace adecuado para una amplia gama de aplicaciones en moldeo por inyección.
El ABS tiene una excelente estabilidad dimensional, lo que garantiza que las piezas moldeadas mantengan su forma y tamaño a lo largo del tiempo. También es resistente a diversos productos químicos, lo que lo hace adecuado para aplicaciones en entornos hostiles. Además, el ABS se puede procesar y colorear rápidamente, lo que permite la personalización y el atractivo estético de los productos terminados.
Policarbonato (PC):
El policarbonato es un termoplástico resistente y flexible, apreciado por su alta resistencia al impacto y claridad. Se utiliza comúnmente en moldeo por inyección para aplicaciones que requieren piezas transparentes o translúcidas, como gafas de seguridad, faros de automóviles y dispositivos médicos.
El policarbonato ofrece una excelente estabilidad dimensional, lo que lo hace adecuado para piezas que requieren tolerancias estrictas. Además, tiene buena resistencia al calor y puede soportar temperaturas que oscilan entre -40 °C a 120 °C (-40 °F a 248 °F), haciéndolo adecuado para una amplia gama de entornos. El policarbonato también se puede colorear o teñir fácilmente para cumplir con requisitos de diseño específicos, lo que lo convierte en una opción popular para diversas industrias.
Termoplástico:
Los termoplásticos son polímeros que se calientan para volverse suaves y moldeables y, al enfriarse, se solidifican; por tanto, son adecuados para el moldeo por inyección. Son ampliamente utilizados en diversas industrias debido a su versatilidad, durabilidad y facilidad de procesamiento. Los termoplásticos ofrecen muchas propiedades, incluida alta resistencia, resistencia al impacto, resistencia química y estabilidad dimensional.
El ajuste de la composición, los aditivos y las condiciones de procesamiento se puede adaptar a aplicaciones específicas. Los materiales comunes utilizados para el moldeo por inyección incluyen termoplásticos como polietileno, polipropileno, poliestireno y nailon.
Estos materiales se eligen en función de los requisitos mecánicos, las condiciones ambientales y las consideraciones de costos, lo que los hace adecuados para diversas aplicaciones automotrices, de bienes de consumo, electrónica, médicas y de embalaje.
Elastómeros:
Los elastómeros son una clase de polímeros que se caracterizan por su alta elasticidad y resiliencia, lo que los hace adecuados para aplicaciones que requieren flexibilidad y recuperación de deformaciones. Poseen propiedades únicas que les permiten volver a su forma original después de estirarse o comprimirse, lo que los hace ideales para sellar, amortiguar y absorber impactos.
Los elastómeros estándar utilizados en el moldeo por inyección incluyen caucho de silicona, poliuretano y elastómeros termoplásticos (TPE).
Fibra de Vidrio (GF):
El moldeado de fibra de vidrio no sólo crea materiales independientes, sino que mejora otras sustancias actuando como refuerzo. Lograr esto requiere fundir la sílice a temperaturas extremas entre 800 y 1000 °C, significativamente más altas que las de los plásticos, lo que lleva a tiempos de enfriamiento prolongados y a la necesidad de múltiples moldes para aumentar la eficiencia. Para refinar este proceso, se utilizan métodos como reducir el tamaño de las partículas e integrar fibras con polímeros. Esta estrategia aprovecha la robustez del vidrio al tiempo que aprovecha la versatilidad de los polímeros, creando materiales compuestos adecuados para diversos usos. Ajustar el equipo de moldeo es fundamental para adaptarse a los atributos únicos de las fibras de vidrio, asegurando un proceso de producción fluido y eficaz. Este complejo método subraya la innovación en la fabricación de materiales compuestos que combinan la durabilidad de las fibras de vidrio con la adaptabilidad de los polímeros.
Polioximetileno (POM):
Es conocido por su rigidez, baja fricción y estabilidad, resiste la abrasión, el calor y los productos químicos, lo que lo hace ideal para piezas de precisión. Disponible como copolímeros más fáciles de moldear y homopolímeros más resistentes, se utiliza en engranajes, dispositivos médicos y más. POM funciona eficazmente hasta 100 °C, con matices de procesamiento críticos para la precisión dimensional.
Tereftalato de polibutileno (PBT):
El tereftalato de polibutileno (PBT), empleado en las industrias eléctrica, médica y alimentaria, se presenta en grados especializados para componentes robustos y delgados. Cuenta con una rigidez dieléctrica superior, resistencia al calor (que soporta entre 80 °C y 140 °C, con un punto de deflexión a 150 °C), luz ultravioleta y cristalización rápida para un moldeo eficiente, aunque esto requiere un control preciso para evitar defectos y deformaciones.
| Material | Propiedades clave | Aplicaciones | Limitaciones | Comparación de costos |
| Polipropileno (PP) | Alta resistencia al impacto, buena resistencia química, bajo coeficiente de fricción, alto punto de fusión | Moldeo por inyección, piezas de automóviles, bienes de consumo, embalajes. | Puede degradarse con la luz ultravioleta, no es biodegradable. | Bajo a moderado |
| Poliestireno (PS) | Transición vítrea transparente, rígida > 100°C | Contenedores desechables, loncheras de espuma, dispositivos médicos. | Sensible a altas temperaturas y disolventes. | Bajo |
| Polietileno (PE) | Va desde flexible hasta rígido, liviano y resistente. | Moldeo por inyección, artículos reciclables, uso industrial diverso. | La densidad variable afecta las propiedades mecánicas. | Bajo a Medio (dependiendo de la densidad) |
| Nylon | Alta resistencia mecánica, rendimiento térmico, sensible a la humedad. | Engranajes, piezas de bombas y componentes que reemplazan al metal | La absorción de humedad requiere secado antes del procesamiento. | Medio |
| Polietileno de alta densidad (HDPE) | Alta relación resistencia-densidad, excelente resistencia química, soporta condiciones ambientales adversas. | Botellas, contenedores, materiales de embalaje, muebles de exterior. | Puede ser difícil de unir o pintar, no es biodegradable. | Bajo |
| Acrilonitrilo Butadieno Estireno (ABS) | Buen equilibrio entre tenacidad, rigidez, resistencia al impacto, excelente estabilidad dimensional, resistencia química | Piezas de automoción, carcasas electrónicas, juguetes, bienes de consumo. | Puede ser propenso a rayarse y ser sensible a la degradación por rayos UV. | Moderado |
| policarbonato | Alta resistencia al impacto, claridad óptica, buena resistencia al calor, excelente estabilidad dimensional | Gafas de seguridad, faros de automóviles, dispositivos médicos, pantallas electrónicas | Puede ser costoso y susceptible al agrietamiento por tensión. | Alto |
| Cloruro de polivinilo (PVC) | Excelente resistencia química, durabilidad, alta resistencia a la tracción, resistencia al impacto | Tuberías, accesorios, embalajes, componentes de automoción, dispositivos médicos. | Puede liberar sustancias químicas nocivas si se quema y no es muy resistente al calor. | Bajo a moderado |
| Poliuretano | Se pueden formular alta flexibilidad, resistencia al impacto y resistencia a la abrasión para diferentes niveles de dureza. | Ruedas, rodillos, sellos, juntas, piezas flexibles. | Sensible a la humedad y al calor durante el procesamiento, puede resultar caro | Moderado a alto |
| Elastómeros | Flexible, duradero y de alta elasticidad. | Sellos, empaquetaduras, soportes flexibles, mangueras | Menor resistencia a altas temperaturas y productos químicos en comparación con algunos plásticos y metales. | Medio a alto (varía según el tipo) |
| Termoplásticos | Varía ampliamente según el tipo. | Automoción, bienes de consumo, electrónica, medicina, embalaje. | Variando según el tipo, pero generalmente sensibilidad a los rayos UV, productos químicos o estrés. | La versatilidad, durabilidad y facilidad de procesamiento se pueden adaptar a aplicaciones específicas. |
| Fibra de Vidrio (GF) | Alta temperatura para fundir (800-1000°C), resistencia con flexibilidad del polímero. | Moldeo eficiente para compuestos, automoción y aeroespacial. | Requiere equipo especial, tiempos de enfriamiento más prolongados | Medio a alto (debido a los requisitos de procesamiento) |
| Polioximetileno (POM) | Rígido, de baja fricción, resistente a la abrasión, el calor y los productos químicos. | Piezas de precisión en engranajes, dispositivos médicos. | Matices de procesamiento para la precisión dimensional | Medio |
| Tereftalato de polibutileno (PBT) | Alta rigidez dieléctrica, resistencia al calor (80ºC a 140ºC, deflexión a 150ºC) | La versatilidad, durabilidad y facilidad de procesamiento se pueden adaptar a aplicaciones específicas. | La cristalización rápida requiere un control preciso | Medio |
Consejos para elegir el material adecuado:
Elegir un material adecuado es fundamental en cualquier proceso de fabricación, ya que impacta directamente en el rendimiento, el costo y la sostenibilidad del producto final.
A continuación se ofrecen algunos consejos que pueden ayudarle.
- Analice los requisitos específicos de su proyecto, como propiedades mecánicas, resistencia química y factores ambientales.
- Evalúe las propiedades de diferentes materiales, incluida la resistencia, la flexibilidad, la durabilidad y la estabilidad térmica, para asegurarse de que se ajusten a las necesidades de su proyecto.
- Compare el costo y la disponibilidad de diversos materiales, considerando el costo de la materia prima, la eficiencia de producción y la estabilidad de la cadena de suministro.
- Asegúrese de que el material seleccionado sea compatible con el proceso de fabricación elegido, como moldeo por inyección, termoformado o extrusión.
- Considere el impacto ambiental del material, incluida la reciclabilidad, la biodegradabilidad y la sostenibilidad, para tomar decisiones ecológicas cuando sea posible.
Acabados superficiales para piezas moldeadas por inyección:

Aunque el moldeo por inyección puede proporcionar el acabado superficial deseado de los componentes, requisitos estéticos o funcionales particulares pueden exigir procesos adicionales. A continuación se muestran algunas técnicas estándar de acabado de superficies que se utilizan junto con el moldeo por inyección:
Pulido:
El pulido es una técnica de acabado de superficies que se utiliza para refinar la apariencia y la textura de piezas moldeadas por inyección. Implica el uso de abrasivos o compuestos de pulido para eliminar imperfecciones y crear una superficie lisa y brillante. Este proceso puede eliminar eficazmente rayones, marcas de herramientas y otras irregularidades de la superficie, lo que da como resultado un acabado de alta calidad.
VDI:
VDI es un estándar para especificar acabados superficiales en moldeo por inyección. Proporciona un sistema de clasificación numérica que define la textura o rugosidad de la superficie moldeada. La escala VDI oscila entre VDI 12 y VDI 50, donde los números más bajos indican acabados más suaves y los números más altos indican texturas más rugosas. Los fabricantes utilizan los estándares VDI para comunicar eficazmente los requisitos de acabado de superficies y garantizar la coherencia en la calidad del producto.
Textura:
La textura se refiere al patrón de la superficie de una pieza moldeada por inyección. La textura Mold-Tech mejora el acabado superficial de las piezas moldeadas por inyección, ofreciendo beneficios estéticos y funcionales como un mejor agarre y apariencia. Implica grabar patrones en la cavidad del molde. Las texturas se clasifican en cuatro tipos: Tipo A (ligero), Tipo B (Medio), Tipo C (Pesado) y Tipo D (Extra pesado), cada uno de los cuales define la profundidad de la textura y la impresión en la pieza moldeada.
| Tecnología de moldes A | Tecnología de moldes B | ||||
| Patrón No. | Profundidad – en (m) | Ángulo | Patrón No. | Profundidad – en (m) | Ángulo |
| MT-11000 | 0,0004 (0,01016) | 1° | MT-11200 | 0,003 (0,0762) | 4,5° |
| MT-11010 | 0,001 (0,0254) | 1,5° | MT-11205 | 0,0025 (0,0635) | 4° |
| MT-11020 | 0,0015 (0,0381) | 2,5° | MT-11210 | 0,0035 (0,0889) | 5,5° |
| MT-11030 | 0,002 (0,0508) | 3° | MT-11215 | 0,0045 (0,1143) | 6,5° |
| MT-11040 | 0,003 (0,0762) | 4,5° | MT-11220 | 0,005 (0,127) | 7,5° |
| MT-11050 | 0,0045 (0,1143) | 6,5° | MT-11225 | 0,0045 (0,1143) | 6,5° |
| MT-11060 | 0.003(0.0762) | 4,5° | MT-11230 | 0,0025 (0,6350) | 4° |
| MT-11070 | 0,003 (0,0762) | 4,5° | MT-11235 | 0,004 (0,1016) | 6° |
| MT-11080 | 0,002 (0,0508) | 3° | MT-11240 | 0,0015 (0,0381) | 2,5° |
| MT-11090 | 0,0035 (0,0889) | 5,5° | MT-11245 | 0,002 (0,0508) | 3° |
| MT-11100 | 0,006 (0,1524) | 9° | MT-11250 | 0,0025 (0,0635) | 4° |
| MT-11110 | 0,0025 (0,0635) | 4° | MT-11255 | 0,002 (0,0508) | 3° |
| MT-11120 | 0,002 (0,0508) | 3° | MT-11260 | 0,004 (0,1016) | 6° |
| MT-11130 | 0,0025 (0,0635) | 4° | MT-11265 | 0,005 (0,127) | 7° |
| MT-11140 | 0,0025 (0,0635) | 4° | MT-11270 | 0,004 (0,1016) | 6° |
| MT-11150 | 0,00275 (0,06985) | 4° | MT-11275 | 0,0035 (0,0889) | 5° |
| MT-11160 | 0,004 (0,1016) | 6° | MT-11280 | 0,0055 (0,1397) | 8° |
| Tecnología de molde C | Tecnología de molde D | |||||
| Patrón no. | Profundidad – en (m) | Ángulo | Ptn.# | Profundidad – en (m) | Ángulo | |
| MT-11300 | 0,0025 (0,0635) | 3,5° | MT-11400 | 0,002 (0,0508) | 3° | |
| MT-11305 | 0,005 (0,127) | 7,5° | MT-11405 | 0,0025 (0,0635) | 4° | |
| MT-11310 | 0,005 (0,127) | 7,5° | MT-11410 | 0,0035 (0,0889) | 5,5° | |
| MT-11315 | 0,001 (0,0245) | 1,5° | MT-11415 | 0,002 (0,0508) | 3° | |
| MT-11320 | 0,0025 (0,0635) | 4° | MT-11420 | 0,0025 (0,0635) | 4° | |
| MT-11325 | 0,003 (0,0762) | 4,5° | MT-11425 | 0,0035 (0,0889) | 5,5° | |
| MT-11330 | 0,002 (0,0508) | 3° | MT-11430 | 0,007 (0,1778) | 10° | |
| MT-11335 | 0,002 (0,0508) | 3° | MT-11435 | 0,010 (0,254) | 15° | |
| MT-11340 | 0,003 (0,0762) | 4,5° | MT-11440 | 0,0005 (0,0127) | 1,5° | |
| MT-11345 | 0,003 (0,0762) | 4,5° | MT-11445 | 0,0015 (0,0381) | 2,5° | |
| MT-11350 | 0,0035 (0,0889) | 5,5° | MT-11450 | 0,0025 (0,0635) | 4° | |
| MT-11355 | 0,0025 (0,0635) | 4° | MT-11455 | 0,003 (0,0762) | 4,5° | |
| MT-11360 | 0,0035 (0,0889) | 5,5° | MT-11460 | 0,0035 (0,0889) | 5,5° | |
| MT-11365 | 0,0045 (0,1143) | 7° | MT-11465 | 0,005 (0,127) | 7,5° | |
| MT-11370 | 0,004 (0,1016) | 6° | MT-11470 | 0,002 (0,0508) | 3° | |
| MT-11375 | 0,004 (0,1016) | 6° | MT-11475 | 0,002 (0,0508) | 3° | |
| MT-11380 | 0,004 (0,1016) | 6° | MT-11480 | 0.003 | 0.0762 | 4,5° |
Revestimiento:
El recubrimiento es una técnica de acabado de superficies que implica la aplicación de una capa protectora sobre la superficie de la pieza moldeada. Esta capa puede ser una pintura, laca o un revestimiento especializado diseñado para mejorar la apariencia, la durabilidad o el rendimiento de la pieza. Los recubrimientos pueden proporcionar varios beneficios, incluida una mayor resistencia al rayado, protección contra los rayos UV, resistencia a la corrosión o una mayor intensidad del color.
Pulido:
El pulido es un proceso mecánico de acabado de superficies que se utiliza para alisar y pulir la superficie de piezas moldeadas por inyección. Implica el uso de una rueda giratoria o una almohadilla de pulido, junto con compuestos abrasivos, para eliminar las imperfecciones de la superficie y crear un acabado brillante.
Lijado:
El lijado es una técnica de acabado de superficies que implica el uso de materiales abrasivos para eliminar material de la superficie de piezas moldeadas por inyección. Por lo general, se realiza utilizando papel de lija o almohadillas abrasivas para alisar superficies rugosas, eliminar imperfecciones y refinar la forma de la pieza. El lijado se puede utilizar para lograr texturas superficiales específicas o para preparar la pieza para procesos de acabado posteriores, como pintura o enchapado.
Molienda:
El rectificado es un proceso de mecanizado que se utiliza para eliminar material de la superficie de piezas moldeadas por inyección mediante muelas o correas abrasivas. Por lo general, se emplea para lograr tolerancias dimensionales precisas, acabados superficiales suaves o perfiles de superficie específicos. El rectificado se puede utilizar para eliminar el exceso de material, refinar la textura de la superficie o crear formas y contornos complejos en la pieza.
Enchapado:
El revestimiento implica depositar una fina capa de metal sobre la superficie de piezas moldeadas por inyección mediante procesos electroquímicos. Esta capa de metal puede proporcionar varios beneficios, incluida una mayor resistencia a la corrosión, una mayor conductividad y un atractivo decorativo.
galvanoplastia
La galvanoplastia permite un control preciso sobre el espesor y la composición de la capa chapada, lo que da como resultado acabados uniformes y de alta calidad. La galvanoplastia se puede utilizar para proporcionar acabados decorativos, mejorar la resistencia a la corrosión o mejorar la conductividad. Se utiliza comúnmente en industrias como la automotriz, la electrónica y los bienes de consumo para lograr las propiedades superficiales y la estética deseadas para los componentes moldeados.
Estándares de acabado disponibles:
En el moldeo por inyección, el acabado de la superficie juega un papel crucial a la hora de mejorar la estética y la funcionalidad del producto final. La textura es un aspecto crucial del acabado de superficies, ya que ofrece una sensación táctil y un atractivo visual a las piezas moldeadas. Se pueden lograr diferentes texturas mediante diversas técnicas de acabado, como pulido, granallado y grabado, lo que brinda opciones para diversas aplicaciones y requisitos.
Dos estándares de acabado comúnmente utilizados en el moldeo por inyección son la SPI (Sociedad de la Industria del Plástico) y la VDI (Verein Deutscher Ingenieure).
SPI:

El estándar SPI, o estándar de acabado de moldes de SPI, proporciona pautas para acabados superficiales en piezas de plástico moldeadas. Clasifica los acabados en seis clases, desde rugosos hasta de alto brillo, y especifica métodos de mecanizado y tolerancias para cada clase.
Se divide en cuatro categorías principales, cada una con grados específicos:
- Acabados Brillantes (A-1, A-2 y A-3): Estos acabados se consiguen mediante pulido con diamante, ofreciendo valores de rugosidad superficial de 0,012 a 0,10 μm. Son ideales para piezas que requieren mucho brillo, como lentes o estuches transparentes.
- Acabados semibrillantes (B-1, B-2 y B-3): Estos acabados, que se logran con papel de lija, ofrecen valores de rugosidad superficial de 0,05 a 0,32 μm, adecuados para productos de consumo que necesitan algo de brillo y al mismo tiempo ocultan marcas de mecanizado.
- Acabados mate (C-1, C-2 y C-3): Al utilizar piedra arenisca, estos acabados tienen valores de rugosidad de 0,35 a 0,70 μm, lo que proporciona una apariencia más tenue que refleja menos luz y hace que las huellas dactilares sean menos notorias.
VDI:

VDI es un estándar alemán desarrollado por la Asociación de Ingenieros Alemanes. Se centra principalmente en los estándares de rugosidad y textura de las superficies para diversos procesos de fabricación, incluido el moldeo por inyección.

Ambas normas proporcionan referencias valiosas para que los diseñadores, ingenieros y fabricantes logren acabados superficiales consistentes y deseados en piezas moldeadas por inyección.
Consideraciones para diseñar una pieza moldeada por inyección:
La inyección de piezas de moldeo requiere la comprensión de varios factores que hacen que la pieza funcione de manera eficiente y se fabrique fácilmente. Aquí, exploraremos los factores esenciales a considerar cuando Diseño de una pieza moldeada por inyección. para lograr resultados exitosos.
| Escenario | Puntos clave |
| Parte de revisión | Analizar características, materiales y posibles problemas de diseño. |
| Planificar el molde | Determine las cavidades, el sistema de compuertas y la base del molde. |
| modelo 3d | Cree un modelo detallado de todo el conjunto del molde. |
| Análisis de flujo | Simule el flujo de plástico y optimice las características del molde. |
| Fabricar | Crear molde físico utilizando materiales adecuados y de alta precisión. |
| Probar y perfeccionar | Ensamble, pruebe y ajuste antes de la producción completa. |
1. Selección de materiales:
La selección de materiales es fundamental para diseñar una pieza moldeada por inyección, lo que influye en su rendimiento, coste e impacto medioambiental. Al elegir un material adecuado, los ingenieros consideran varios factores, como las propiedades deseadas de la pieza, incluida la resistencia, la flexibilidad y la resistencia al calor.
La procesabilidad del material es fundamental, asegurando que fluya suavemente en el molde y solidifique sin defectos. El costo es otra consideración crucial, que abarca tanto el costo del material como la complejidad del procesamiento. Además, las consideraciones medioambientales juegan un papel importante, siendo cada vez más importante el uso de materiales reciclados o de menor impacto medioambiental.
2. Espesor de la pared:
El espesor de la pared es crucial para el moldeo por inyección, ya que define la resistencia de la pieza y su capacidad de fabricación. El espesor de pared mínimo recomendado varía según el material y el tamaño de la pieza, y normalmente oscila entre 0,5 mm (0,020 pulgadas) y 3 mm (0,118 pulgadas).
Las paredes más gruesas pueden dar como resultado un enfriamiento más lento, lo que podría generar tiempos de ciclo más largos y mayores costos de producción. Por el contrario, las paredes más delgadas ofrecen un enfriamiento más rápido, pero pueden ser más propensas a problemas como deformaciones o marcas de hundimiento. Requieren un equilibrio cuidadoso para lograr el equilibrio deseado entre resistencia y capacidad de fabricación.
3. Ángulos de tiro:
El ángulo de salida es una consideración crucial en el diseño de moldeo por inyección. Influye en la facilidad de expulsión de la pieza y minimiza el riesgo de daños tanto en el molde como en la pieza. Normalmente oscila entre 0,5° y 3°, el ángulo de inclinación puede variar según varios factores.
Las cavidades más profundas pueden requerir ángulos de inclinación más altos, a veces hasta 5° o incluso 7°, para facilitar la expulsión suave. Además, los materiales con tasas de contracción más altas pueden requerir ángulos de inclinación más grandes para compensar posibles cambios dimensionales durante el enfriamiento.
4. Diseño de costillas:
Las nervaduras son características estructurales que se agregan a las piezas moldeadas por inyección para aumentar la resistencia y la rigidez y al mismo tiempo minimizar el uso de material. Al diseñar nervaduras, asegúrese de que tengan el tamaño y el espacio adecuados para proporcionar el refuerzo deseado sin causar marcas de hundimiento o restricciones de flujo durante el moldeo.
Mantener un 40-60% A menudo se recomienda una relación de espesor entre nervaduras y paredes para lograr una resistencia óptima y al mismo tiempo minimizar el uso de material. Las nervaduras ayudan a distribuir la tensión de manera más uniforme en la pieza, lo que reduce la probabilidad de falla bajo carga. Sin embargo, un grosor excesivo de las nervaduras o un diseño inadecuado pueden provocar problemas como marcas de hundimiento o deformaciones durante el enfriamiento.
5. Colocación de la puerta:
La ubicación de la puerta, donde el material fundido llena la cavidad del molde, es muy importante para la calidad y apariencia de la pieza. La colocación estratégica de la compuerta minimiza las marcas visibles en la pieza terminada y garantiza una distribución uniforme del flujo de material. Considere factores como la geometría de la pieza, los requisitos estéticos y los vestigios de la puerta al determinar la ubicación de la puerta.
Estos hechos le permiten optimizar el proceso de moldeo por inyección para obtener piezas de alta calidad con especificaciones de desempeño de acuerdo al costo y tiempo de entrega requeridos.
¿Cuáles son las diferencias entre el moldeo por inyección y el termoformado?
El moldeo por inyección y el termoformado son los dos procesos de fabricación más populares para crear piezas y productos de plástico. Si bien ambos métodos tienen propósitos similares, difieren significativamente en su enfoque, capacidades y aplicaciones.
| Característica | Moldeo por inyección | Termoformado |
| Proceso | Inyecta plástico fundido en un molde. | Calienta y forma una lámina de plástico sobre un molde. |
| Complejidad | Alto | Más bajo |
| Costo de herramienta | Alto | Más bajo |
| Tiempo de espera | Largo | Corta |
| Volumen de producción | Alto | Medio bajo |
| Selección de materiales | Amplia gama | Principalmente termoplásticos |
Veamos cómo.
1. Proceso de Fabricación:
El moldeo por inyección es el proceso de inyectar un material líquido en la cavidad de un molde a alta presión, donde se enfría y endurece para producir la configuración deseada. Por el contrario, el termoformado funciona con una lámina termoplástica que se ablanda con calor y luego se estira sobre un molde y se le da la forma requerida al vacío.
2. Complejidad de las formas:
El moldeo por inyección es más apropiado para la fabricación de formas con detalles complejos. El termoformado puede tener problemas con detalles intrincados y esquinas afiladas debido a las limitaciones del proceso.
3. Costo de herramientas y plazo de entrega:
El moldeo por inyección normalmente implica costos iniciales de herramientas más altos y plazos de entrega más largos que el termoformado. Esto se debe a que los moldes de inyección son generalmente más complejos y requieren un mecanizado de precisión, lo que genera una mayor inversión inicial y tiempos de fabricación más prolongados.
4. Volumen de producción:
El moldeo por inyección es conveniente para la producción de grandes volúmenes, ya que proporciona tiempos de ciclo más rápidos y una mejor consistencia dimensional de las piezas que el termoformado. El termoformado, si bien es adecuado para volúmenes de producción bajos a moderados, puede resultar menos rentable para la producción a gran escala debido a tiempos de ciclo más lentos.
5. Selección de materiales:
El moldeo por inyección admite una gama más amplia de materiales, incluidos termoplásticos, elastómeros y algunos metales de grado de ingeniería. El termoformado funciona principalmente con láminas termoplásticas, lo que limita las opciones de materiales en comparación con el moldeo por inyección.
¿Cómo reducir el costo de las piezas moldeadas por inyección?
Reducir el coste de las piezas moldeadas por inyección es un objetivo crucial para los fabricantes que buscan mejorar la competitividad y la rentabilidad. Ayuda a reducir el precio total en 10-20%. Puede utilizar las siguientes formas de reducir el costo de las piezas moldeadas por inyección.
| Estrategia | Descripción |
| Optimización del diseño | Diseñe piezas con geometrías más simples, evite socavaduras y minimice características innecesarias. |
| Selección de materiales | Elija materiales rentables con propiedades adecuadas para la aplicación. |
| Volumen de producción | Aumente el volumen de producción para beneficiarse de las economías de escala y reducir los costos unitarios. |
| Optimización de herramientas | Optimice el diseño de herramientas, utilice moldes de múltiples cavidades y explore las modificaciones y la reutilización de las herramientas. |
| Optimización de procesos | Optimice los parámetros de moldeo por inyección, los tiempos de ciclo y los procesos de producción para lograr eficiencia. |
| Negociación con proveedores | Negociar precios con proveedores de materiales, fabricantes de moldes y proveedores de servicios de moldeo por inyección. |
| Ingeniería de valor | Revise los diseños de piezas y los procesos de fabricación para identificar oportunidades de ahorro de costos. |
1. Optimización de la selección de materiales:
Seleccionar cuidadosamente el material apropiado para el moldeo por inyección puede afectar significativamente el costo. Optar por materiales rentables que cumplan con los estándares de calidad y rendimiento requeridos puede reducir los gastos sin comprometer la funcionalidad de las piezas.
2. Simplificación del diseño:
Simplificar el diseño de piezas moldeadas por inyección puede reducir los costos al minimizar el uso de materiales, los tiempos de ciclo y la complejidad de las herramientas. La optimización de las funciones, la reducción de detalles innecesarios y la optimización de las geometrías pueden dar como resultado procesos de producción más eficientes y menores costos de fabricación.
3. Evite los recortes:
Los recortes en el diseño de piezas moldeadas por inyección pueden aumentar significativamente los costos de producción y herramientas debido a la complejidad que agregan al proceso de diseño y fabricación del molde. Diseñar piezas sin socavados o minimizar su presencia facilita la producción de moldes más simples y rentables.
4. Utilice un enfoque de cavidad central:
La implementación de un enfoque de cavidad central permite crear geometrías de piezas más complejas sin aumentar la complejidad del molde. Separar el molde en mitades de núcleo y cavidad hace que sea más fácil lograr diseños de piezas intrincados y, al mismo tiempo, reducir los costos del molde.
5. Diseño de piezas autoacoplables:
El diseño de piezas con características de autoacoplamiento, como ajustes rápidos o componentes entrelazados, puede eliminar la necesidad de sujetadores o procesos de ensamblaje adicionales. Simplifica el proceso de fabricación y reduce los costos de material y mano de obra asociados con el ensamblaje, contribuyendo a la reducción general de costos de las piezas moldeadas.
6. Modificar y reutilizar moldes:
Modificar los moldes existentes para adaptarlos a cambios de diseño o reutilizar moldes para diferentes geometrías de piezas puede ayudar a ahorrar en costos de herramientas. Al aprovechar los activos de moldes existentes y realizar los ajustes necesarios, los fabricantes pueden evitar el gasto de crear moldes completamente nuevos para cada iteración del diseño, lo que se traduce en importantes ahorros de costos con el tiempo.
7. Optimización del volumen:
Optimizar el volumen de producción ajustando estratégicamente los tamaños y cronogramas de los lotes puede ayudar a lograr economías de escala y reducir los costos por unidad. Equilibrar los niveles de inventario con las previsiones de demanda e implementar prácticas de fabricación justo a tiempo puede minimizar los costos de almacenamiento y reducir el riesgo de exceso de inventario.
8. Optimización de herramientas:
El diseño y el mantenimiento eficientes de las herramientas son esenciales para reducir los costos de las piezas moldeadas por inyección. La utilización de moldes duraderos y de alta calidad con diseños optimizados puede minimizar el desgaste de las herramientas y prolongar su vida útil, lo que reduce la necesidad de reemplazos frecuentes y los costos asociados.
Implementar prácticas de mantenimiento preventivo e invertir en tecnologías de herramientas como sistemas de canal caliente también puede mejorar la productividad y minimizar el tiempo de inactividad.
9. Utilice un molde familiar o de cavidades múltiples:
La utilización de moldes familiares o de cavidades múltiples permite la producción simultánea de múltiples piezas en un solo ciclo de moldeo, lo que aumenta la eficiencia de la producción y reduce los costos por pieza. Al optimizar los diseños de los moldes y las configuraciones de las cavidades, puede maximizar la utilización de la máquina y lograr economías de escala, lo que se traduce en importantes ahorros de costos para tiradas de producción de gran volumen.
Cinco consejos para encontrar un proveedor de servicios de moldeo por inyección confiable:
Encontrar un proveedor de servicios de moldeo por inyección confiable es crucial para garantizar la calidad y el éxito de sus proyectos de fabricación. Sin embargo, siguiendo algunos consejos y estrategias esenciales, puede agilizar su proceso de búsqueda y seleccionar un proveedor de servicios de moldeo por inyección confiable y de buena reputación.
1. Experiencia:
al buscar un proveedor confiable de servicios de moldeo por inyección, considere su nivel de experiencia en la industria. Un proveedor experimentado como HiTop probablemente tendrá un conocimiento más profundo del proceso de moldeo por inyección, lo que puede traducirse en productos de mayor calidad y un mejor servicio.
Busque empresas con un historial comprobado de proyectos exitosos y un historial de servicio a clientes en su industria. Los proveedores experimentados también pueden ofrecer información y recomendaciones valiosas basadas en sus años de experiencia, contribuyendo al éxito general de su proyecto.
2. Capacidades de Producción:
Evaluar las capacidades de producción de un proveedor de servicios de moldeo por inyección es esencial para garantizar que pueda satisfacer sus necesidades de fabricación de manera efectiva. Busque proveedores con equipos e instalaciones de última generación capaces de manejar los volúmenes de producción deseados.
Considere la capacidad de la máquina, las capacidades de tamaño de molde y las tecnologías de producción disponibles. Un proveedor con diversas capacidades de producción puede ofrecer más flexibilidad y escalabilidad para adaptarse a sus requisitos cambiantes.
3. Certificaciones:
Al evaluar un proveedor de servicios de moldeo por inyección, considere sus certificaciones y acreditaciones. Certificaciones como ISO 9001 demostrar un compromiso con los sistemas de gestión de calidad y el cumplimiento de los estándares de la industria.
Verificar la validez de las certificaciones y consultar sobre el proceso del proveedor para mantenerlas y actualizarlas. Elegir un proveedor de servicios de moldeo por inyección certificado puede infundir confianza en su capacidad para ofrecer constantemente productos de alta calidad y cumplir con los requisitos reglamentarios.
4. Personal experimentado:
Evaluar la experiencia del personal de un proveedor de servicios de moldeo por inyección es crucial para garantizar la ejecución exitosa de sus proyectos. Los miembros del personal experimentado aportan valiosos conocimientos y habilidades, que pueden influir significativamente en la calidad y eficiencia del proceso de fabricación.
Busque proveedores que empleen ingenieros, técnicos y operadores capacitados con una trayectoria comprobada en moldeo por inyección. Infórmese sobre los programas de capacitación y desarrollo profesional que se ofrecen a los miembros del personal para asegurarse de que se mantengan actualizados sobre las últimas tendencias y tecnologías de la industria.
5. Parámetros de Control de Calidad:
Al buscar un proveedor de servicios de moldeo por inyección confiable, un consejo crucial es evaluar sus parámetros de control de calidad y sus capacidades para el mantenimiento del molde. Un proveedor de buena reputación debe contar con estrictas medidas de control de calidad para garantizar que todas las piezas producidas cumplan con las especificaciones y estándares requeridos. Esto incluye procesos de inspección exhaustivos en varias etapas de producción para identificar y rectificar cualquier defecto o inconsistencia.
HiTop es un proveedor de servicios de moldeo por inyección de buena reputación, que se distingue por su confiabilidad y certificación. Con una sólida reputación basada en la entrega de una calidad constante y el cumplimiento de los requisitos del cliente, HiTop ha obtenido la satisfacción de una clientela internacional.
Nuestro compromiso con la excelencia se refleja en nuestras certificaciones y el cumplimiento de los estándares de la industria, lo que garantiza que mantenemos los más altos niveles de calidad y confiabilidad en nuestros servicios.
Conclusión:
El moldeo por inyección es uno de los conceptos básicos de la fabricación moderna y ofrece una flexibilidad, velocidad y calidad increíbles en la producción de una amplia variedad de piezas y productos de plástico. Sus amplias aplicaciones abarcan industrias que van desde la automoción y los bienes de consumo hasta los dispositivos médicos y la electrónica.
Mediante un diseño, una selección de materiales y una optimización de procesos adecuados, los fabricantes pueden mitigar los defectos y lograr resultados superiores. Sin embargo, con el avance de la tecnología, el moldeo por inyección sigue liderando la innovación, influyendo en el progreso y determinando el futuro de la fabricación.
Para moldeo por inyección experto, con Hola arriba, puede confiar en que sus necesidades de moldeo por inyección se cubrirán con precisión, eficiencia y satisfacción, independientemente de su ubicación. Contáctenos por servicios de calidad.
Artículos relacionados
- Moldeo por inyección médica: precisión en el cuidado de la salud
- Moldeo por inyección de caucho de silicona líquida: una guía detallada
- Dominar las tolerancias en el moldeo por inyección: aspectos clave
- Moldeo por inyección reactiva: proceso, beneficios y usos
- Defectos en el moldeo por inyección y sus soluciones
- Moldeo por inyección de aluminio: costos, beneficios y diseño
- Moldeo por inyección de ABS: principales ventajas y proceso
- Guía definitiva para el moldeo por inyección de HDPE
- 10 resinas plásticas comunes para moldeo por inyección
- Moldeo por inyección vs. moldeo por compresión


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
