

Pièces moulées par injection peuvent être identifiés par des caractéristiques spécifiques telles que les lignes de séparation, les marques de séparation des portes et les marques des broches d'éjection. Les lignes de séparation sont des coutures où les moitiés du moule se rencontrent, les marques de séparation des portes indiquent où le plastique fondu est entré dans le moule et les marques des broches d'éjection montrent où les broches ont poussé la pièce hors du moule. Ces caractéristiques, souvent visibles sous grossissement, fournissent des indicateurs clairs du processus de moulage par injection et peuvent inclure des détails supplémentaires tels que numéros de cavité ou des dates pour le contrôle qualité et la traçabilité.
1. Ligne de séparation dans le moulage par injection

Une ligne de séparation est la couture visible sur une pièce moulée où les deux moitiés du moule se rencontrent. Cela se produit parce que le moule doit se séparer pour éjecter la pièce, créant une ligne où les deux moitiés se rejoignent. Pour identifier une ligne de séparation, recherchez une ligne fine et surélevée ou une couture qui court autour du bord ou surface de la pièce. Cette ligne peut souvent être trouvée le long du périmètre ou à l'endroit où différentes sections du moule se rencontrent. L'utilisation d'une loupe peut aider à repérer ces lignes plus facilement. La proéminence de la ligne de séparation peut varier en fonction de la précision du moule et le processus de moulage, avec moules de haute précision laissant des lignes moins visibles.
2. Séparation des portes dans le moulage par injection

Séparation de porte fait référence au point où le plastique fondu entre la cavité du moule, qui laisse ensuite une petite marque sur la pièce finie une fois qu'elle a refroidi et que le seuil est retiré. Cette marque, appelée vestige du seuil, est généralement une petite tache surélevée ou une légère dépression. Les emplacements courants pour les marques de séparation du seuil comprennent les bords ou les surfaces de la pièce, souvent dans des zones moins visibles, afin de minimiser leur impact sur l'esthétique. L'apparence peut varier en fonction du type de seuil utilisé, comme un seuil ponctuel, qui laisse une petite marque, ou un seuil de bord, qui peut laisser une marque plus grande et plus visible. L'identification de la séparation du seuil consiste à rechercher ces petites imperfections, souvent trouvées près de la ligne de séparation ou d'autres points d'entrée du flux du moule. L'utilisation d'un grossissement peut aider à révéler ces caractéristiques subtiles plus clairement.
3. Marques d'éjecteur dans le moulage par injection
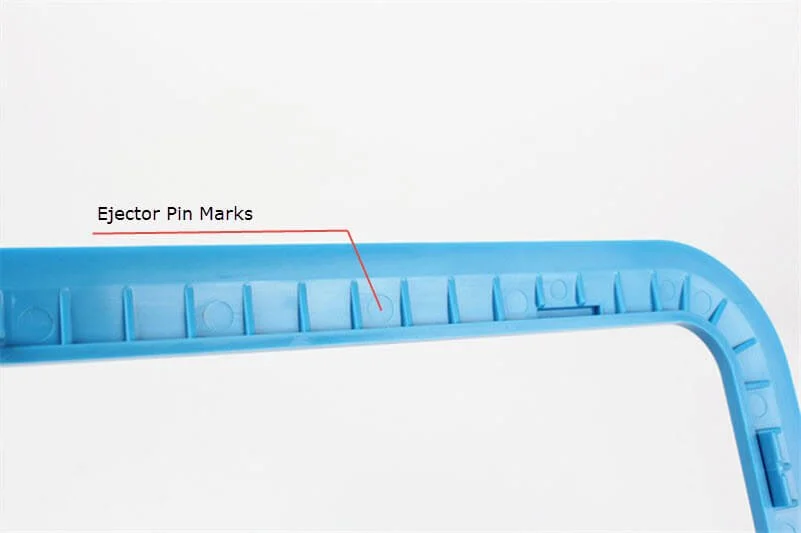
Les marques d'éjecteur sont de petites empreintes circulaires ou rectangulaires laissées sur une pièce moulée par les broches utilisées pour pousser la pièce hors du moule après sa solidification. Ces marques se trouvent généralement sur la surface de la pièce qui était en contact avec le moule pendant le refroidissementPour localiser et identifier les marques d'éjecteur, examinez la pièce de près, en particulier sur les surfaces planes ou larges. Ces marques sont généralement en creux ou légèrement surélevées et sont souvent réparties uniformément sur la pièce. Elles peuvent parfois inclure des détails supplémentaires tels que des numéros de cavité ou des dates, qui sont utilisés pour le contrôle qualité et la traçabilité. L'utilisation d'un outil grossissant peut aider à identifier ces marques plus facilement, en particulier sur les pièces présentant des textures fines ou des détails complexes.
FAQ sur le moulage par injection
1. Quelle est la fonction d'une porte dans le moulage par injection ?
Dans le moulage par injection, la porte sert de point d'entrée pour que le plastique fondu s'écoule dans la cavité du moule. Elle contrôle le débit, la pression et la direction du plastique lorsqu'il remplit le moule, garantissant ainsi une répartition uniforme du matériau et une formation correcte de la pièce finale.
2. Comment décidez-vous de l'emplacement de la porte dans le moulage par injection ?
L'emplacement de la porte dans le moulage par injection est déterminé en fonction de facteurs tels que la géométrie de la pièce, épaisseur de la paroi, et l'utilisation prévue. Idéalement, la porte doit être placée dans une position qui permet un remplissage uniforme et minimise défauts potentiels comme des déformations ou des pièges à air. De plus, la porte doit être située dans une zone moins visible pour réduire l'impact des vestiges de porte sur l'esthétique de la pièce.
3. Quels produits sont moulés par injection ?
Le moulage par injection est utilisé pour produire une large gamme de produits, notamment biens de consommation, composants automobiles, Équipement médical, articles d'emballage, boîtiers électroniques et jouets. Ce procédé est apprécié pour sa capacité à produire des pièces complexes de haute précision en grandes quantités.
4. Où placez-vous les lignes de séparation dans le moulage par injection ?
Les lignes de séparation dans le moulage par injection sont généralement placées le long des bords ou des surfaces où les moitiés du moule se rencontrent. L'emplacement est choisi en fonction de la conception de la pièce afin de minimiser la visibilité et l'impact sur la fonctionnalité et l'apparence de la pièce. Les lignes de séparation sont souvent positionnées dans des zones moins critiques pour les performances de la pièce ou où elles peuvent être facilement retirées ou cachées.
5. Comment éviter les marques d’éjecteur sur les pièces moulées par injection ?
Pour éviter les marques d'éjecteur sur les pièces moulées par injection, pensez à utiliser les stratégies suivantes :
- Optimiser le placement des broches d'éjection: Placez les broches d’éjection dans des zones non critiques ou là où les marques seront moins visibles.
- Utilisez des broches plus grandes:Les broches plus grandes répartissent la force d’éjection plus uniformément, réduisant ainsi le risque de marques visibles.
- Réduire la force d'éjection: Réglez la force d'éjection au minimum nécessaire pour libérer la pièce sans provoquer de marques.
- Broches d'éjection polonaises: Assurez-vous que les broches sont lisses et polies pour minimiser l’empreinte laissée sur la pièce.
- Appliquer des textures:L'ajout de textures à la surface de la pièce peut aider à masquer les marques des broches d'éjection.
Articles Liés
- Moulage par injection médicale : la précision dans le domaine de la santé
- Moulage par injection de caoutchouc de silicone liquide : un guide détaillé
- Maîtriser les tolérances du moulage par injection : les points clés
- Moulage par injection et réaction : procédé, avantages et utilisations
- Défauts de moulage par injection et leurs solutions
- Moulage par injection d'aluminium : coût, avantages et conception
- Moulage par injection ABS : principaux avantages et processus
- Guide ultime du moulage par injection de PEHD
- 10 résines plastiques courantes pour le moulage par injection
- Moulage par injection et moulage par compression


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
