
Следы прижогов при литье под давлением — это не просто косметический дефект — они могут быть признаком более серьезных проблем в вашем производственном процессе.
Независимо от того, стремитесь ли вы к идеальному внешнему виду или надежной функциональности, следы ожогов могут подорвать и то, и другое, что приведет к снижению качества продукта и дорогостоящей доработке.
В этой статье мы рассмотрим причины эти дефекты, как они влияют на ваши формованные детали и, самое главное, как их устранить и предотвратить.
К концу курса у вас будет четкое понимание того, как бороться с прижогами и обеспечивать бесперебойное производство без дефектов.
Что такое следы прижогов при литье под давлением?
Следы ожогов представляют собой темные полосы или пятна изменения цвета (обычно черного или коричневого), которые появляются на поверхности детали, полученной литьем под давлением.
Эти следы обычно образуются в конце процесса наполнения, когда захваченный воздух сжимается и воспламеняется, оставляя после себя углеродистый остаток.
Хотя следы ожогов могут выглядеть как незначительный дефект поверхности, они указывают на деградацию материала, которая может повлиять как на внешний вид, так и на структурную целостность детали.
Раннее обнаружение и устранение следов горения может предотвратить будущие проблемы на производстве, сократить отходы и повысить прибыль.
Распространенные причины появления следов пригорания при литье под давлением
#1. Высокая скорость литья пластика
Высокая скорость впрыска является одной из наиболее распространенных причин образования следов прижогов на деталях, полученных литьем под давлением.
Когда пластик Если впрыскивать слишком быстро, воздух, находящийся внутри полостей формы, сжимается, что приводит к возгоранию — часто называемому «дизельным эффектом».
Это приводит к появлению следов ожогов, которые наиболее заметны ближе к концу заполнения детали.
Эти черные полосы не только портят внешний вид, но и являются признаком потенциальной деградации материала.
Замедление скорости впрыска может помочь предотвратить эту проблему, позволяя воздуху выходить и предотвращая возгорание.
#2. Чрезмерная температура смолы
Если температура смолы слишком высокая, материал может начать обугливаться, что приведет к появлению следов пригорания.
Это особенно проблематично, когда обугленная смола попадает в поток расплава, создавая цикл деградированного материала, который формуется в деталь.
Результатом является изменение цвета и нарушение структурной целостности.
Чтобы избежать этого дефекта, крайне важно контролировать и регулировать температуру смолы, поскольку высокая температура также может повлиять на общую консистенцию конечного продукта.
#3. Неправильная вентиляция
Правильная вентиляция имеет важное значение в процессе литья под давлением, позволяя выходить скопившемуся воздуху.
Если вентиляция формы недостаточна, в конце полости формы скапливается воздух, который может воспламениться и оставить следы ожогов.
Эти следы обычно образуются ближе к концу заполнения детали.
Улучшение вентиляции путем добавления дополнительных вентиляционных отверстий или расширения существующих помогает устранить воздушные карманы и снизить вероятность появления следов ожогов.
#4. Воздух, попавший в полостях впрыска
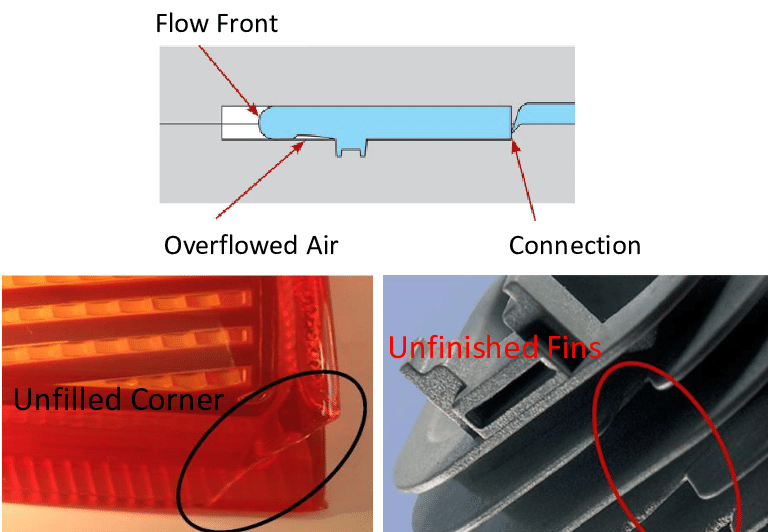
Воздух, попавший в полостях литья, часто из-за плохой конструкции пресс-формы или высокого давления, может привести к серьезным ожогам при сжатии и нагревании.
Этот скопившийся воздух, если его не выпустить должным образом, создает так называемый «дизельный эффект», вызывающий отложения углерода на отформованной детали.
Установка соответствующих вентиляционных отверстий и оптимизация дизайн пресс-формы может помочь выпустить этот скопившийся воздух, предотвращая появление пригоревших следов и улучшая качество продукции.
#5. Несоответствующий размер литника и сопла
Гейтс а слишком маленькие сопла могут ограничить поток смолы, что приведет к чрезмерному трению, что, в свою очередь, приведет к появлению черных полос или следов прижогов на формованных деталях.
Такие следы ожогов особенно часто появляются ближе к концу процесса пломбирования.
Увеличение размера литника и сопла обеспечивает более плавный поток смолы, минимизирует накопление тепла и снижает вероятность образования следов прижогов.
#6. Износ шнека и цилиндра
Со временем износ шнека и цилиндра литьевой машины может привести к появлению черных пятен или цветных полос на отформованных деталях.
По мере ухудшения качества этих компонентов могут возникать несоответствия материалов, приводящие к дефектам.
Регулярное техническое обслуживание и своевременная замена изношенных деталей могут помочь предотвратить эту проблему, гарантируя производство высококачественных деталей без следов пригара.
Последствия следов ожогов на деталях, полученных литьем под давлением
Следы ожогов — это не только эстетическая проблема; они могут значительно ослабить структурную целостность детали, отлитые под давлением.
Изменение цвета из-за следов ожогов часто является признаком деградации материала, что снижает механическую прочность детали.
Со временем это может привести к выходу детали из строя, особенно в областях применения, где прочность и долговечность имеют решающее значение, например, в автомобильной, медицинской или потребительские товары.
В реальных условиях следы ожогов могут сократить срок службы изделия, делая детали более подверженными поломкам под воздействием нагрузки.
Для производители, это может привести к увеличению производственных затрат из-за более высокого уровня брака, необходимости доработки или даже полной переделки пресс-форм.
Кроме того, часто возникает недовольство клиентов, поскольку потребители получают продукцию, которая не только выглядит неисправной, но и может выйти из строя в процессе использования, что влияет на репутацию бренда.
Решения по предотвращению следов прижогов при литье под давлением
#1. Оптимизация скорости впрыска
Одним из самых простых и эффективных способов предотвращения ожогов является снижение скорости впрыска.
Когда пластик попадает в форму слишком быстро, в нем остается воздух, что приводит к появлению прижогов.
Замедление скорости впрыска позволяет воздуху выходить, что снижает риск возникновения этих дефектов.
Регулировка скорости заполнения также может помочь управлять скоростью, с которой пластик поступает в плесень, особенно на последних этапах заполнения.
#2. Контроль температуры смолы
Поддержание правильной температуры смолы имеет решающее значение для предотвращения обугливания, которое может привести к появлению прижогов.
Слишком высокая температура приведет к обугливанию смолы, что приведет к дефектам формованных деталей.
Мониторинг и регулировка температуры смолы, а также обеспечение точной калибровки нагревательных лент и регуляторов температуры помогут избежать этих проблем.
Снижение температуры расплава также может устранить следы ожогов, вызванные перегревом смолы.
#3. Улучшение вентиляции пресс-формы
Правильная вентиляция пресс-формы имеет важное значение для удаления скопившегося воздуха, который может привести к появлению прижогов.
Когда воздух не может выйти из формы, он сжимается и воспламеняется, оставляя после себя углеродистый остаток.
Добавление дополнительных вентиляционных отверстий или обеспечение того, чтобы существующие вентиляционные отверстия не были заблокированы, может значительно снизить этот риск.
Для оптимальной вентиляции рекомендуемые размеры составляют 0,025 мм. кристаллические полимеры и 0,038 мм для аморфных полимеров.
#4. Правильная конструкция и обслуживание пресс-формы
Конструкция и обслуживание пресс-формы играют важную роль в предотвращении появления прижогов.
Обеспечение соответствующих размеров литника и сопла может предотвратить ограничения потока пластика, которые в противном случае приводят к дефектам.
Регулярное техническое обслуживание шнека и цилиндра также имеет решающее значение для предотвращения износа, который может привести к появлению черных пятен или полос на отформованной детали.
Регулярная очистка и осмотр плесени предотвратит перерастание проблем в подпалины.
#5. Решение проблемы качества материалов
Следы ожогов также могут быть следствием низкого качества материала или неправильного обращения со смолой.
Влага в смола при нагревании выделяется пар, что приводит к появлению прижогов.
Обеспечение надлежащей сушки всех материалов перед литье под давлением имеет решающее значение для предотвращения этой проблемы.
Кроме того, использование высококачественных смол и хранение материалов в соответствующих условиях поможет снизить загрязнение, которое может привести к появлению следов ожогов.
Передовые методы предотвращения ожогов
Инструменты моделирования
Программное обеспечение для моделирования помогает прогнозировать поток воздуха и выявлять проблемы с вентиляцией на ранних стадиях, что позволяет вносить коррективы до начала производства.
Улучшенные системы охлаждения
Оптимизированные системы охлаждения поддерживают постоянную температуру пресс-формы и смолы, предотвращая перегрев и снижая вероятность появления прижогов.
Многоэтапное литье под давлением
Использование многоэтапного литья под давлением обеспечивает лучший контроль скорости заполнения и давления, помогая уменьшить количество остаточного воздуха и предотвратить образование следов пригорания.
Обнаружение следов прижогов при литье под давлением
Визуальный осмотр
Следы ожогов можно визуально определить как черные, коричневые или темные полосы, обычно появляющиеся ближе к концу этапа заполнения.
Регулярные проверки в процессе производства помогают выявлять эти дефекты на ранних стадиях, что позволяет быстро принимать корректирующие меры для предотвращения дальнейших проблем.
Мониторинг процессов и анализ данных
Датчики в режиме реального времени отслеживают ключевые переменные, такие как температура, давление и скорость впрыска.
Анализ этих данных помогает обнаружить нарушения, которые могут привести к появлению следов ожогов, что позволяет производителям своевременно вносить коррективы и избегать дефектов.
Устранение следов прижогов при литье под давлением
#1. Прогрессивное тестирование
Проведение экспресс-тестов может помочь точно определить, когда и где начинают появляться следы ожогов.
Это позволяет точно определить этапы процесса впрыска, на которых задерживается воздух или выделяется избыточное тепло, что дает четкое представление о целевых улучшениях.
#2. Настройка параметров процесса
После завершения испытаний можно отрегулировать скорость впрыска, температуру и давление для устранения основных причин появления ожогов.
Снижение скорости или температуры впрыска может помочь уменьшить сжатие воздуха и перегрев, предотвращая образование следов ожогов.
#3. Модернизация пресс-формы
Если проблема со следами ожогов сохраняется, может потребоваться перепроектирование пресс-формы.
Устранить проблему можно, увеличив размер литника, отрегулировав размеры сопла или улучшив вентиляцию формы.
Модернизация этих характеристик может улучшить поток воздуха и расплава, уменьшив возникновение прижогов и улучшив общее качество продукции.
Заключение
Следы ожогов при литье под давлением могут ухудшить как внешний вид, так и структурную целостность ваших изделий.
Понимая причины их возникновения, такие как высокая скорость впрыска, скопление воздуха и неправильная вентиляция пресс-формы, вы можете внедрить эффективные решения для их предотвращения и повышения качества продукции.
Чтобы обеспечить отсутствие дефектов при литье под давлением, важно оптимизировать процессы и регулярно проводить проверки пресс-форм.
Если вы постоянно сталкиваетесь с проблемами ожогов, рассмотрите возможность сотрудничество с экспертами которые специализируются на устранении неисправностей и повышении производительности литья под давлением.


