इंजेक्शन मोल्डिंग बर्न मार्क्स को रोकना: कारण और समाधान

इंजेक्शन मोल्डिंग में जलने के निशानों के मुख्य कारणों को जानें, उन्हें कैसे रोकें, तथा उच्च गुणवत्ता वाले, दोषरहित प्लास्टिक भागों के लिए अपनी विनिर्माण प्रक्रिया को अनुकूलित करें।
विषयसूची

बंदूक का प्लास्टिक वाला हिस्सा जिसमें लाल तीर जले हुए निशान को दर्शाता है

इंजेक्शन मोल्डिंग में जलने के निशान केवल दिखावटी दोष नहीं होते हैं - वे आपकी उत्पादन प्रक्रिया में गहरी समस्याओं का संकेत हो सकते हैं।

चाहे आप उत्तम सौंदर्य या विश्वसनीय कार्यक्षमता चाहते हों, जलने के निशान दोनों को कमजोर कर सकते हैं, जिससे उत्पाद की गुणवत्ता से समझौता हो सकता है और महंगा पुनर्कार्य करना पड़ सकता है।

इस लेख में हम जानेंगे कि इसके क्या कारण हैं इन दोषों, वे आपके ढाले गए भागों को कैसे प्रभावित करते हैं, और, सबसे महत्वपूर्ण बात यह है कि उन्हें कैसे ठीक किया जाए और रोका जाए।

अंत तक, आपको स्पष्ट समझ हो जाएगी कि जलने के निशानों से कैसे निपटा जाए और सुचारू, दोषरहित उत्पादन कैसे सुनिश्चित किया जाए।

इंजेक्शन मोल्डिंग में जलने के निशान क्या हैं?

इंजेक्शन मोल्डिंग प्रक्रिया से एक दृश्यमान जले हुए निशान दोष के साथ एक सफेद प्लास्टिक घटक का अत्यंत निकट से लिया गया चित्र

जले हुए निशान गहरे रंग की धारियाँ या रंग-विकृति होती हैं - आमतौर पर काले या भूरे रंग की - जो इंजेक्शन मोल्ड वाले हिस्से की सतह पर दिखाई देती हैं।

ये निशान आमतौर पर भरने की प्रक्रिया के अंत में बनते हैं, जब फंसी हुई हवा संपीड़ित होकर आग पकड़ लेती है, तथा कार्बन अवशेष पीछे छोड़ देती है।

हालांकि वे सतह पर मामूली दोष की तरह लग सकते हैं, लेकिन जलने के निशान सामग्री के क्षरण को दर्शाते हैं, जो भाग की उपस्थिति और संरचनात्मक अखंडता दोनों को प्रभावित कर सकते हैं।

जलने के निशानों का समय रहते पता लगाने और उनका समाधान करने से भविष्य में उत्पादन संबंधी समस्याओं को रोका जा सकता है, बर्बादी को कम किया जा सकता है, तथा आपके लाभ की रक्षा की जा सकती है।

इंजेक्शन मोल्डिंग में जलने के निशान के सामान्य कारण

#1. उच्च प्लास्टिक इंजेक्शन गति

इंजेक्शन मोल्डिंग में जले हुए निशानों के कारण उच्च प्लास्टिक इंजेक्शन गति

उच्च इंजेक्शन गति इंजेक्शन मोल्डेड भागों पर जलने के निशान बनने का यह सबसे आम कारण है।

जब प्लास्टिक यदि इसे बहुत तेजी से इंजेक्ट किया जाए, तो यह मोल्ड की गुहाओं के अंदर फंसी हवा को संपीड़ित कर देता है, जिससे आग लग जाती है - जिसे अक्सर "डीजल प्रभाव" कहा जाता है।

इसके परिणामस्वरूप जलने के निशान उत्पन्न होते हैं जो भाग के भराव के अंत में सबसे अधिक दिखाई देते हैं।

ये काली धारियाँ न केवल दिखावट को प्रभावित करती हैं, बल्कि संभावित सामग्री क्षरण का भी संकेत देती हैं।

इंजेक्शन की गति को धीमा करने से इस समस्या को रोकने में मदद मिल सकती है, जिससे हवा बाहर निकल सकेगी और दहन से बचा जा सकेगा।

#2. अत्यधिक रेज़िन तापमान

अत्यधिक राल तापमान

जब रेज़िन का तापमान बहुत अधिक हो जाता है, तो सामग्री जलने लगती है, जिससे जलने के निशान पड़ जाते हैं।

यह विशेष रूप से तब समस्याजनक हो जाता है जब जला हुआ रेज़िन पिघली हुई धारा में प्रवेश कर जाता है, जिससे अपघटित सामग्री का एक चक्र बन जाता है जो भाग में ढल जाता है।

इसका परिणाम रंग परिवर्तन और संरचनात्मक अखंडता में समझौता है।

इस दोष से बचने के लिए रेज़िन के तापमान की निगरानी और समायोजन करना महत्वपूर्ण है, क्योंकि उच्च तापमान अंतिम उत्पाद की समग्र स्थिरता को भी प्रभावित कर सकता है।

#3. अनुचित वेंटिंग

इंजेक्शन मोल्डिंग में जलने के निशान के कारण अनुचित वेंटिंग

इंजेक्शन मोल्डिंग प्रक्रिया में फंसी हुई हवा को बाहर निकलने के लिए उचित वेंटिंग आवश्यक है।

जब साँचे से हवा पर्याप्त रूप से बाहर नहीं निकलती, तो साँचे की गुहा के अंत में हवा फंस जाती है, जो आग पकड़ सकती है और जलने के निशान छोड़ सकती है।

ये निशान आमतौर पर भाग भरने के अंत में बनते हैं।

अधिक वेंट जोड़कर या मौजूदा वेंट को बड़ा करके वेंटिंग में सुधार करने से हवा के पॉकेट्स को खत्म करने और जलने के निशान की संभावना को कम करने में मदद मिलती है।

#4. इंजेक्शन गुहाओं में फंसी हवा
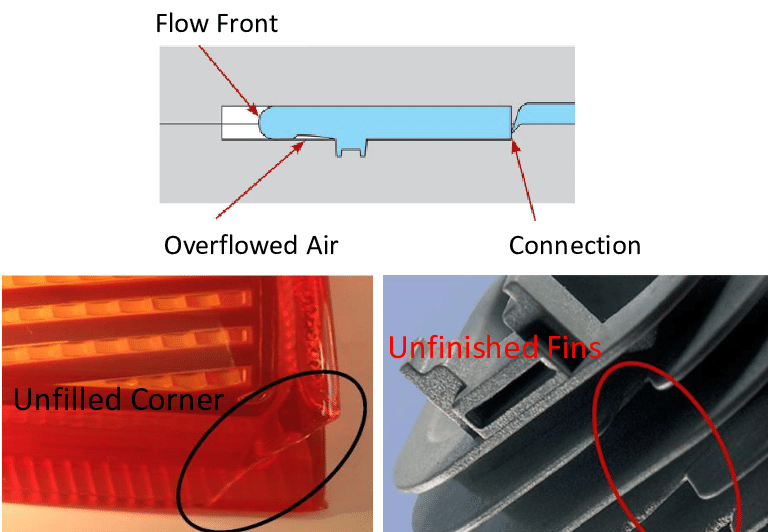
किसी कार के एयर कंडीशनिंग सिस्टम के प्रमुख भागों का दृश्य प्रतिनिधित्व

इंजेक्शन गुहाओं में फंसी हवा, जो अक्सर खराब मोल्ड निर्माण या उच्च दबाव के कारण होती है, संपीड़ित होने और गर्म होने पर गंभीर जलने के निशान पैदा कर सकती है।

जब यह फंसी हुई हवा ठीक से बाहर नहीं निकलती, तो "डीजल प्रभाव" के रूप में जानी जाने वाली स्थिति पैदा होती है, जिससे ढले हुए हिस्से पर कार्बन जमा हो जाता है।

पर्याप्त वेंट स्थापित करना और अनुकूलन करना मोल्ड डिजाइन यह फंसी हुई हवा को बाहर निकालने, जलने के निशानों को रोकने और उत्पाद की गुणवत्ता में सुधार करने में मदद कर सकता है।

#5. अपर्याप्त गेट और नोजल आकार

ढलाई के कारण जले हुए निशानों वाली धातु की मेज का दृश्य प्रतिनिधित्व

गेट्स और बहुत छोटे नोजल रेजिन के प्रवाह को बाधित कर सकते हैं, जिससे अत्यधिक घर्षण पैदा होता है, जिसके परिणामस्वरूप मोल्डेड भागों पर काली धारियाँ या जलने के निशान पड़ जाते हैं।

ये जलने के निशान विशेष रूप से भरने की प्रक्रिया के अंत में आम होते हैं।

गेट और नोजल का आकार बढ़ाने से रेजिन का प्रवाह सुचारू हो जाता है, गर्मी का निर्माण कम हो जाता है और जलने के निशान बनने की संभावना कम हो जाती है।

#6. स्क्रू और बैरल का घिसाव और टूट-फूट

स्क्रू और बैरल का टूटना-फूटना

समय के साथ, इंजेक्शन मोल्डिंग मशीन के स्क्रू और बैरल पर घिसावट के कारण मोल्ड किए गए भागों में काले धब्बे या रंगीन धारियां पड़ सकती हैं।

जैसे-जैसे इन घटकों का क्षरण होता है, वे भौतिक असंगतियां पैदा कर सकते हैं जो दोष उत्पन्न करती हैं।

नियमित रखरखाव और खराब हो चुके भागों को समय पर बदलने से इस समस्या को रोकने में मदद मिल सकती है, तथा जलने के निशानों से मुक्त उच्च गुणवत्ता वाले भागों का उत्पादन सुनिश्चित किया जा सकता है।

इंजेक्शन मोल्डेड भागों पर जले हुए निशानों का प्रभाव

जलने के निशान सिर्फ सौंदर्य संबंधी समस्या नहीं हैं; वे शरीर की संरचनात्मक अखंडता को काफी कमजोर कर सकते हैं। इंजेक्शन मोल्डेड पार्ट्स.

जलने के निशानों से उत्पन्न रंग परिवर्तन प्रायः सामग्री के क्षरण का संकेत होता है, जो भाग की यांत्रिक शक्ति को प्रभावित करता है।

समय के साथ, यह भाग की विफलता का कारण बन सकता है, विशेष रूप से उन अनुप्रयोगों में जहां ताकत और स्थायित्व महत्वपूर्ण है, जैसे ऑटोमोटिव, चिकित्सा, या उपभोक्ता उत्पाद.

वास्तविक जीवन में, जलने के निशान उत्पाद के जीवनकाल को कम कर सकते हैं, जिससे तनाव के कारण भागों के टूटने की संभावना बढ़ जाती है।

के लिए निर्माताओंइससे उच्च अस्वीकृति दर, पुनः कार्य, या यहां तक कि पूर्ण मोल्ड पुनः डिजाइन के कारण उत्पादन लागत में वृद्धि हो सकती है।

इसके अतिरिक्त, अक्सर ग्राहक असंतुष्ट भी होते हैं, क्योंकि उपभोक्ताओं को ऐसे उत्पाद मिलते हैं जो न केवल दोषपूर्ण दिखते हैं, बल्कि उपयोग के दौरान खराब भी हो सकते हैं, जिससे ब्रांड की प्रतिष्ठा प्रभावित होती है।

इंजेक्शन मोल्डिंग में जलने के निशानों को रोकने के उपाय


इंजेक्शन मोल्डिंग में गेट और बर्न मार्क्स के साथ पोर्टेबल मास्क की स्थिति को दर्शाने वाला आरेख

#1. इंजेक्शन की गति का अनुकूलन

जलने के निशानों को रोकने का सबसे सरल और प्रभावी तरीका इंजेक्शन की गति को कम करना है।

जब प्लास्टिक बहुत तेजी से सांचे में प्रवेश करता है, तो उसमें हवा फंस जाती है, जिससे जलने के निशान पड़ जाते हैं।

इंजेक्शन की गति धीमी करने से हवा बाहर निकल जाती है, जिससे इन दोषों का खतरा कम हो जाता है।

भरण दर नियंत्रण को समायोजित करने से प्लास्टिक के प्रवाह की गति को प्रबंधित करने में भी मदद मिल सकती है साँचाविशेषकर भरने के अंतिम चरण के दौरान।

#2. रेज़िन तापमान को नियंत्रित करना

राल का सही तापमान बनाए रखना जलने से बचने के लिए महत्वपूर्ण है, क्योंकि जलने के निशान पड़ सकते हैं।

बहुत अधिक तापमान के कारण रेज़िन जल जाएगा, जिससे ढाले गए भागों में दोष उत्पन्न हो जाएंगे।

रेज़िन तापमान की निगरानी और समायोजन करने के साथ-साथ यह सुनिश्चित करना कि हीटर बैंड और तापमान नियंत्रण सही ढंग से कैलिब्रेट किए गए हैं, इन समस्याओं से बचने में मदद करेगा।

पिघले हुए तापमान को कम करने से रेज़िन के अधिक गर्म होने के कारण होने वाले जलने के निशान भी कम हो सकते हैं।

#3. मोल्ड वेंटिंग को बढ़ाना

उचित मोल्ड वेंटिंग फंसी हुई हवा को निकालने के लिए आवश्यक है, जो जलने के निशान का कारण बन सकती है।

जब हवा साँचे से बाहर नहीं निकल पाती, तो वह संकुचित होकर आग पकड़ लेता है, तथा पीछे कार्बन अवशेष छोड़ जाता है।

अधिक वेंट जोड़ने या यह सुनिश्चित करने से कि मौजूदा वेंट अवरुद्ध न हों, इस जोखिम को काफी हद तक कम किया जा सकता है।

इष्टतम वेंटिंग के लिए, अनुशंसित आकार 0.025 मिमी हैं क्रिस्टलीय पॉलिमर और अनाकार पॉलिमर के लिए 0.038 मिमी.

#4. उचित मोल्ड डिजाइन और रखरखाव

मोल्ड का डिज़ाइन और रखरखाव जलने के निशान को रोकने में महत्वपूर्ण भूमिका निभाते हैं।

यह सुनिश्चित करने से कि गेट और नोजल का आकार उचित है, प्लास्टिक के प्रवाह में अवरोध को रोका जा सकता है, जो अन्यथा दोषों का कारण बनता है।

स्क्रू और बैरल का नियमित रखरखाव भी महत्वपूर्ण है, ताकि घिसावट से बचा जा सके, जिससे मोल्डेड भाग में काले धब्बे या धारियाँ उत्पन्न हो सकती हैं।

नियमित रूप से फफूंद की सफाई और निरीक्षण करने से जलने के निशान बनने से रोका जा सकता है।

#5. सामग्री की गुणवत्ता पर ध्यान देना

जलने के निशान खराब सामग्री की गुणवत्ता या रेज़िन के अनुचित संचालन के कारण भी हो सकते हैं।

नमी राल गर्म करने पर भाप उत्पन्न होती है, जिससे जलने के निशान पड़ जाते हैं।

यह सुनिश्चित करना कि सभी सामग्री पहले ठीक से सूख गई है अंतः क्षेपण ढलाई इस समस्या से बचने के लिए यह अत्यंत महत्वपूर्ण है।

इसके अलावा, उच्च गुणवत्ता वाले रेजिन का उपयोग करने और सामग्री को उचित परिस्थितियों में संग्रहीत करने से संदूषण को कम करने में मदद मिलेगी, जिससे जलने के निशान पड़ सकते हैं।

जले हुए निशान की रोकथाम के लिए उन्नत तकनीकें

जलने के निशानों के अनुकरण के माध्यम से विनिर्माण संबंधी समस्याओं की पहचान करना

सिमुलेशन उपकरण

सिमुलेशन सॉफ्टवेयर वायु प्रवाह का पूर्वानुमान लगाने और वेंटिंग संबंधी समस्याओं का पहले ही पता लगाने में मदद करता है, जिससे आप उत्पादन से पहले समायोजन कर सकते हैं।

बेहतर शीतलन प्रणाली

अनुकूलित शीतलन प्रणालियां मोल्ड और रेजिन के तापमान को स्थिर बनाए रखती हैं, जिससे अधिक गर्मी नहीं पड़ती और जलने के निशान पड़ने की संभावना कम हो जाती है।

मल्टी-स्टेज इंजेक्शन मोल्डिंग

बहु-चरण इंजेक्शन मोल्डिंग का उपयोग करने से भरण दर और दबाव पर बेहतर नियंत्रण मिलता है, जिससे फंसी हुई हवा को कम करने और जलने के निशान को रोकने में मदद मिलती है।

इंजेक्शन मोल्डिंग में जलने के निशान का पता लगाना

प्लास्टिक मोल्डेड उत्पादों के रिम में जलने के निशान

दृश्य निरीक्षण

जलने के निशान को काले, भूरे या गहरे रंग की धारियों के रूप में देखा जा सकता है, जो आमतौर पर भरने के चरण के अंत में दिखाई देते हैं।

उत्पादन के दौरान नियमित निरीक्षण से इन दोषों का शीघ्र पता लगाने में मदद मिलती है, जिससे आगे की समस्याओं को रोकने के लिए त्वरित सुधारात्मक कार्रवाई संभव हो पाती है।

प्रक्रिया निगरानी और डेटा विश्लेषण

वास्तविक समय सेंसर तापमान, दबाव और इंजेक्शन की गति जैसे प्रमुख चरों पर नज़र रखते हैं।

इस डेटा का विश्लेषण करने से उन अनियमितताओं का पता लगाने में मदद मिलती है जो जलने के निशान का कारण बन सकती हैं, जिससे निर्माताओं को समय पर समायोजन करने और दोषों से बचें.

इंजेक्शन मोल्डिंग में जलने के निशान का निवारण

सफेद इंजेक्शन मोल्ड भाग रिम में जला निशान

#1. प्रगतिशील परीक्षण

शॉर्ट-शॉट परीक्षण करने से यह पता लगाने में मदद मिल सकती है कि जलने के निशान कब और कहां दिखाई देने लगते हैं।

इससे आपको इंजेक्शन प्रक्रिया के उन चरणों का पता लगाने में मदद मिलती है जहां हवा फंस जाती है या अत्यधिक गर्मी उत्पन्न होती है, जिससे लक्षित सुधारों के लिए स्पष्ट जानकारी मिलती है।

#2. प्रक्रिया पैरामीटर समायोजित करना

एक बार परीक्षण पूरा हो जाने पर, जलने के निशानों के मूल कारणों का पता लगाने के लिए इंजेक्शन की गति, तापमान और दबाव में समायोजन किया जा सकता है।

इंजेक्शन की गति या तापमान को कम करने से वायु संपीड़न और अति ताप को कम करने में मदद मिल सकती है, जिससे जलने के निशान बनने से रोका जा सकता है।

#3. मोल्ड पुनः डिज़ाइन

यदि जलने के निशान समस्या बने रहते हैं, तो मोल्ड को पुनः डिजाइन करना आवश्यक हो सकता है।

गेट के आकार में सुधार, नोजल के आयाम को समायोजित करने, या मोल्ड वेंटिंग को बढ़ाने से समस्या समाप्त हो सकती है।

इन विशेषताओं को पुनः डिजाइन करने से वायु प्रवाह और पिघलन प्रवाह में सुधार हो सकता है, जलने के निशानों की घटना कम हो सकती है और समग्र उत्पाद की गुणवत्ता में सुधार हो सकता है।

निष्कर्ष

सफेद इंजेक्शन मोल्ड भाग रिम में जला निशान

इंजेक्शन मोल्डिंग में जलने के निशान आपके उत्पाद की दिखावट और संरचनात्मक अखंडता दोनों को प्रभावित कर सकते हैं।

उनके कारणों को समझकर - जैसे उच्च इंजेक्शन गति, फंसी हुई हवा, और अनुचित मोल्ड वेंटिंग - आप उन्हें रोकने और उत्पादन की गुणवत्ता में सुधार करने के लिए प्रभावी समाधान लागू कर सकते हैं।

दोष-रहित इंजेक्शन मोल्डिंग सुनिश्चित करने के लिए, अपनी प्रक्रियाओं को अनुकूलित करना और नियमित मोल्ड निरीक्षण बनाए रखना आवश्यक है।

यदि आप जले हुए निशानों की समस्या से लगातार जूझ रहे हैं, तो विचार करें विशेषज्ञों के साथ साझेदारी जो समस्या निवारण और इंजेक्शन मोल्डिंग प्रदर्शन को बढ़ाने में विशेषज्ञ हैं।

विषयसूची
यह पोस्ट पसंद आया? शेयर करें:

संबंधित पोस्ट

Hindi

आज हमसे संपर्क करें, कल जवाब पाएं

आपके पास फ़ाइल(फ़ाइलें) प्रदान करने के दो तरीके हैं

नोट: आपकी जानकारी/फाइलें पूर्णतः गोपनीय रखी जाएंगी।

Hi, I am Merlyn, COO of the HiTop company, me and my team would be happy to meet you and learn all about your business, requirements and expectations.