

जब बात विनिर्माण की आती है उच्च गुणवत्ता वाले प्लास्टिक भागों, अंतः क्षेपण ढलाई और यूरेथेन कास्टिंग सबसे व्यापक रूप से इस्तेमाल की जाने वाली दो विधियाँ हैं।
प्रत्येक तकनीक अलग-अलग उत्पादन आवश्यकताओं के अनुरूप विशिष्ट लाभ प्रदान करती है, जिससे वे ऑटोमोटिव से लेकर उपभोक्ता वस्तुओं तक के उद्योगों में आवश्यक हो जाती हैं।
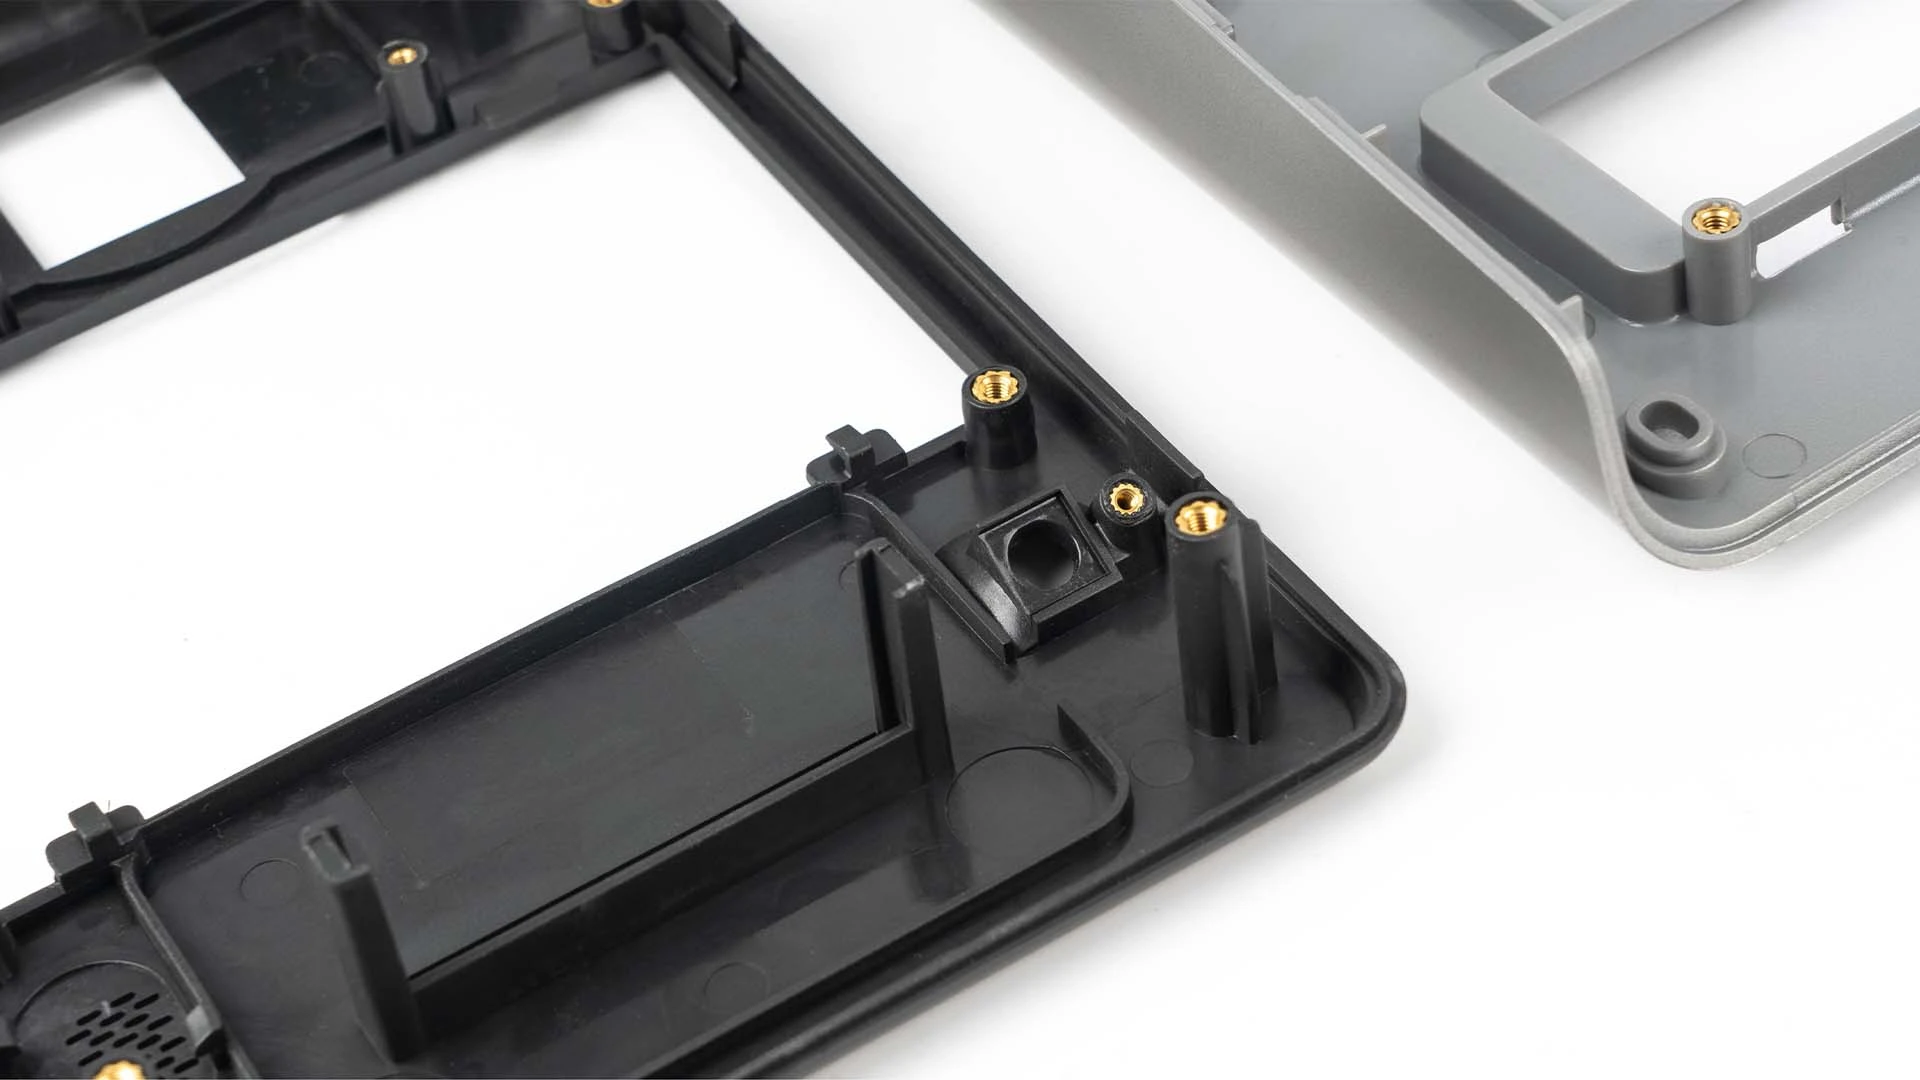
समझना दोनों के बीच मतभेद अंतः क्षेपण ढलाई और यूरेथेन कास्टिंग आपके प्रोजेक्ट के लिए सही दृष्टिकोण चुनने की कुंजी है।
चुनाव अक्सर निम्नलिखित कारकों पर निर्भर करता है उत्पादन मात्रा, बजट, समयसीमा, और विशिष्ट सामग्री की जरूरतें।
इन प्रक्रियाओं की तुलना करके, आपको मूल्यवान जानकारी मिलेगी कि कौन सी प्रक्रिया आपके उत्पाद लक्ष्यों के साथ सबसे अच्छी तरह से मेल खाती है, जिससे अधिक कुशल, लागत प्रभावी उत्पादन सुनिश्चित होगा।
इंजेक्शन मोल्डिंग क्या है?
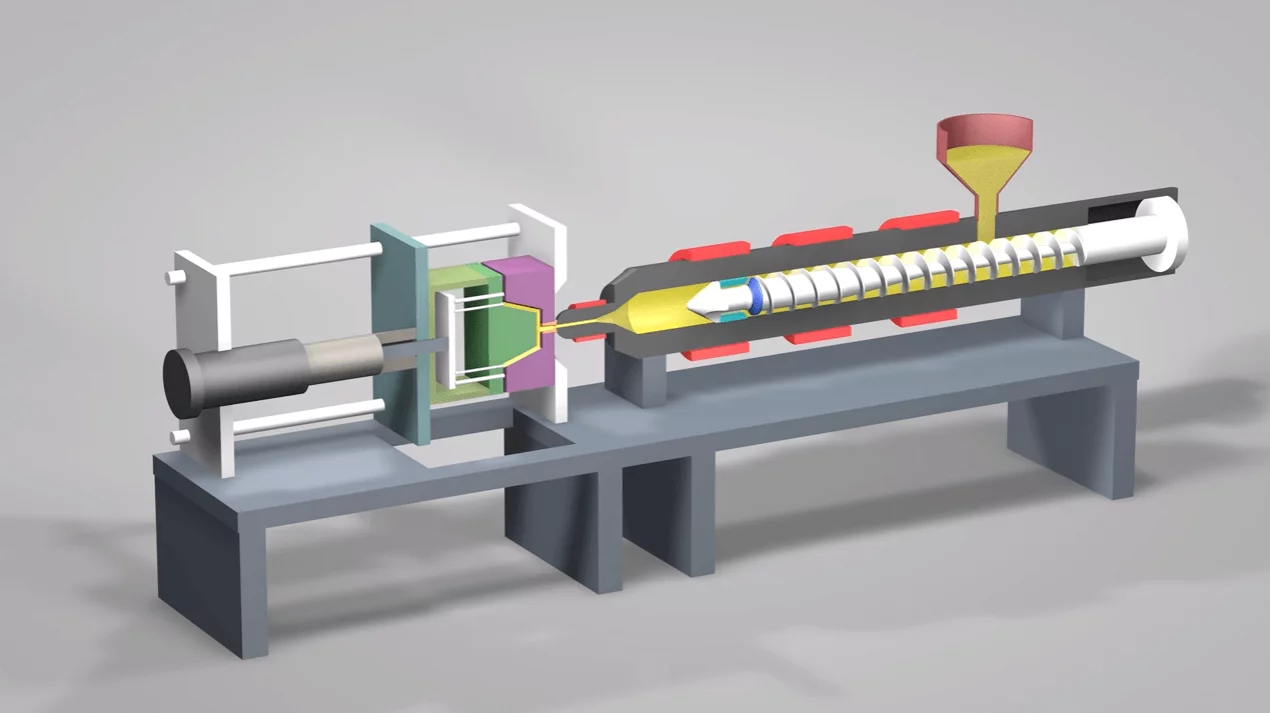
इंजेक्शन मोल्डिंग एक विनिर्माण प्रक्रिया है जहां पिघले हुए प्लास्टिक को उच्च दबाव पर इंजेक्ट किया जाता है एक सटीक रूप से डिज़ाइन किए गए धातु के सांचे में, जो आमतौर पर बना होता है इस्पात या अल्युमीनियम.
एक बार जब प्लास्टिक साँचे की गुहा को भर देता है, तो वह ठंडा होकर ठोस हो जाता है, तथा साँचे का सटीक आकार ले लेता है।
भाग के सख्त हो जाने के बाद, उसे बाहर निकाल दिया जाता है, और साँचा अगले उत्पाद के उत्पादन के लिए तैयार हो जाता है, जिससे यह विधि आदर्श बन जाती है। उच्च गति, दोहराए जाने योग्य उत्पादन.
प्रमुख विशेषताऐं
इंजेक्शन मोल्डिंग एक विशाल का समर्थन करता है सामग्री की श्रेणी, शामिल thermoplastics पसंद पेट, पॉलीकार्बोनेट, और नायलॉन.
ये सामग्रियां लचीलेपन से लेकर प्रभाव प्रतिरोध तक विभिन्न गुण प्रदान करती हैं, जो विविध अनुप्रयोग आवश्यकताओं को पूरा करती हैं।
यह प्रक्रिया अत्यधिक बड़े पैमाने पर उत्पादन के लिए कुशल, क्योंकि टिकाऊ धातु के सांचे उत्पादन कर सकते हैं हज़ारों से लेकर लाखों भागों तक प्रतिस्थापन या महत्वपूर्ण रखरखाव की आवश्यकता होने से पहले।
विशिष्ट अनुप्रयोग

इसकी परिशुद्धता और दक्षता के कारण, इंजेक्शन मोल्डिंग का व्यापक रूप से उन उद्योगों में उपयोग किया जाता है जो इसकी मांग करते हैं उच्च मात्रा और सख्त सहनशीलता.
सामान्य अनुप्रयोगों में शामिल हैं स्वचालित भाग (जैसे डैशबोर्ड घटक), इलेक्ट्रानिक्स (जैसे फ़ोन केस), और चिकित्सा उपकरण (सिरिंज के भागों की तरह), जहां गुणवत्ता और स्थिरता आवश्यक है।
यूरेथेन कास्टिंग क्या है?

यूरेथेन कास्टिंग एक बहुमुखी विनिर्माण प्रक्रिया है जो सिलिकॉन मोल्ड भागों का उत्पादन करने के लिए तरल यूरेथेन राल.
यह प्रक्रिया आमतौर पर एक मास्टर पैटर्न बनाने से शुरू होती है 3D प्रिंटिंग या CNC मशीनिंग, जिसका उपयोग फिर सिलिकॉन मोल्ड बनाने के लिए किया जाता है।
एक बार साँचा तैयार हो जाए, तरल यूरेथेन इसमें डाला जाता है और छोड़ दिया जाता है इलाज कमरे के तापमान पर या गर्म कक्ष में।
इलाज के बाद, भाग को हटा दिया जाता है, और मोल्ड को कई बार ढालने के लिए पुनः उपयोग किया जा सकता है, हालांकि इसका जीवनकाल मोल्ड की तुलना में कम होता है। इंजेक्शन मोल्डिंग में धातु के सांचे.
प्रमुख विशेषताऐं
यूरेथेन कास्टिंग ऑफर FLEXIBILITY डिजाइन और सामग्री के संदर्भ में, जटिल विवरण और विविध आकृतियों की अनुमति देता है।
यह प्रक्रिया प्रभावी लागत कम मात्रा में उत्पादन के लिए क्योंकि सिलिकॉन मोल्ड कम महंगे हैं धातु के सांचों की तुलना में.
कम टूलींग लागत और त्वरित सेटअप यूरेथेन कास्टिंग को एक आदर्श विकल्प बनाते हैं प्रोटोटाइपिंग, कस्टम पार्ट्स, या छोटे उत्पादन रन जहां परिशुद्धता महत्वपूर्ण है लेकिन बड़े पैमाने पर उत्पादन की आवश्यकता नहीं है।
विशिष्ट अनुप्रयोग

यूरेथेन कास्टिंग का प्रयोग अक्सर किया जाता है तीव्र प्रोटोटाइपिंग, जिससे डिजाइनरों को शीघ्रतापूर्वक और किफायती तरीके से मॉडल बनाने और परीक्षण करने में मदद मिलेगी।
यह भी एक लोकप्रिय विकल्प है कस्टम पार्ट्स, कम मात्रा में उत्पादन, और जिन उद्योगों को इसकी आवश्यकता है अल्पावधि विनिर्माण लचीलेपन पर ध्यान केन्द्रित करना, जैसे उपभोक्ता वस्तुएं और कुछ इलेक्ट्रॉनिक्स पुर्जे।
विस्तृत तुलना: इंजेक्शन मोल्डिंग बनाम यूरेथेन कास्टिंग
टूलींग और मोल्ड सामग्री
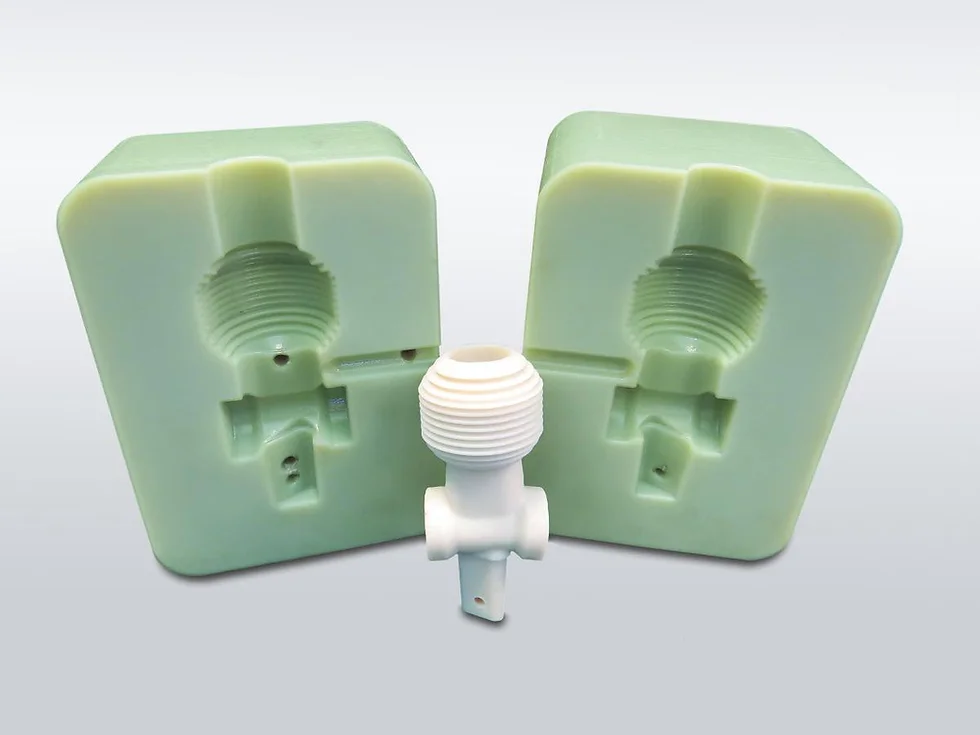
- अंतः क्षेपण ढलाई: उपयोग टिकाऊ धातु के सांचे, आमतौर पर से बना स्टील या एल्युमिनियम, उच्च दबाव इंजेक्शन का सामना करने और बार-बार सटीक भागों को वितरित करने के लिए डिज़ाइन किया गया है। यह इंजेक्शन मोल्डिंग को लंबे समय तक उत्पादन के लिए एक शीर्ष विकल्प बनाता है जहां टूलींग की प्रारंभिक लागत को बड़े वॉल्यूम पर वितरित किया जा सकता है।
- यूरेथेन कास्टिंग: पर निर्भर करता है सिलिकॉन मोल्ड्स जो अधिक हैं खरीदने की सामर्थ्य और बनाना आसान है लेकिन सीमित जीवनकालसिलिकॉन मोल्ड्स कम उत्पादन अवधि के लिए आदर्श होते हैं, लेकिन जल्दी खराब हो जाते हैं, जिससे वे कम मात्रा में उत्पादन या प्रोटोटाइपिंग के लिए अधिक उपयुक्त होते हैं।
सामग्री चयन और गुण

- अंतः क्षेपण ढलाई: एक के साथ अच्छी तरह से काम करता है थर्मोप्लास्टिक्स का व्यापक चयन, एबीएस, पॉली कार्बोनेट और पॉलीइथिलीन जैसे विकल्प प्रदान करते हैं, जो एक विस्तृत श्रृंखला प्रदान करते हैं यांत्रिक और रासायनिक गुणयह इसे ऐसे अनुप्रयोगों के लिए आदर्श बनाता है जहां विशिष्ट प्रदर्शन विशेषताएँ ज़रूरत है।
- यूरेथेन कास्टिंग: मुख्य रूप से उपयोग करता है पॉलीयूरेथेन्स, जो गुणों में बहुमुखी प्रतिभा प्रदान करते हैं लेकिन आम तौर पर गर्मी और रसायनों के प्रति कम प्रतिरोध इंजेक्शन मोल्डिंग में थर्मोप्लास्टिक्स का उपयोग किया जाता है। पॉलीयूरेथेन्स अनुकूलनीय हैं, लेकिन अत्यधिक स्थायित्व की आवश्यकता वाले भागों के लिए आदर्श नहीं हो सकते हैं।
उत्पादन मात्रा
- अंतः क्षेपण ढलाई: के लिए अनुकूलित उच्च मात्रा उत्पादनएक बार साँचा तैयार हो जाने के बाद, इस प्रक्रिया से हजारों या लाखों भागों का तेजी से उत्पादन किया जा सकता है, जिससे यह बड़े पैमाने पर विनिर्माण के लिए लागत प्रभावी विकल्प बन जाता है।
- यूरेथेन कास्टिंग: सर्वश्रेष्ठ के लिए कम से मध्यम मात्रा का उत्पादन। साथ सिलिकॉन मोल्ड्स जो जल्दी से बन जाते हैं, यूरेथेन कास्टिंग उनके लिए एक व्यावहारिक विकल्प है छोटे रन सैकड़ों भागों तक, या जब परिवर्तन और पुनरावृत्तियों की अपेक्षा की जाती है।
समय सीमा

- अंतः क्षेपण ढलाई: अधिक समय की आवश्यकता है समय सीमा इसके लिए आवश्यक समय के कारण धातु के सांचों की मशीनिंगमोल्ड की जटिलता के आधार पर, उत्पादन शुरू होने में कई सप्ताह से लेकर महीनों तक का समय लग सकता है।
- यूरेथेन कास्टिंग: के लिए जाना जाता है तेज़ सेटअप सरल मोल्ड निर्माण के कारण। यह विधि अत्यधिक लाभकारी है तीव्र प्रोटोटाइपिंग और अत्यावश्यक परियोजनाएं, जिनका समय आमतौर पर एक सप्ताह से भी कम होता है।
सहनशीलता और परिशुद्धता

- अंतः क्षेपण ढलाई: प्राप्त करने में सक्षम सख्त सहनशीलता ±0.005 इंच, जो इसे मांग वाले अनुप्रयोगों के लिए उपयुक्त बनाता है उच्च परिशुद्धता और स्थिरता, जैसे चिकित्सा उपकरण या स्वचालित भाग.
- यूरेथेन कास्टिंग: इसकी अनुमति देता है अच्छी सहनशीलता लगभग ±0.010 इंच, जो प्रोटोटाइप और कुछ अंतिम-उपयोग अनुप्रयोगों के लिए पर्याप्त है। हालाँकि, यह इंजेक्शन मोल्डिंग के साथ संभव परिशुद्धता से मेल नहीं खाता है।
दीवार की मोटाई और डिज़ाइन का लचीलापन

- अंतः क्षेपण ढलाई: ऑफर पर उत्कृष्ट नियंत्रण दीवार की मोटाई, इसे उपयुक्त बनाता है सुसंगत, एकसमान भागइसमें अंडरकट और जटिल आकृतियों की भी सीमाएं हैं, जिसके लिए अक्सर जटिल टूलींग समायोजन की आवश्यकता होती है।
- यूरेथेन कास्टिंग: अधिक लचीला रख रखाव के लिए अंडरकट, परिवर्तनीय दीवार मोटाई, और सिलिकॉन मोल्ड्स के लचीलेपन के कारण जटिल आकार, जटिल डिजाइनों में अधिक स्वतंत्रता की अनुमति देते हैं।
लागत विश्लेषण
टूलींग लागत:
- अंतः क्षेपण ढलाई: उच्चतर प्रारंभिक टूलींग लागत धातु के सांचे के निर्माण के कारण। ये लागतें उचित हैं उच्च मात्रा उत्पादन, जहां व्यय बड़ी संख्या में भागों में फैला हुआ है।
- यूरेथेन कास्टिंग: कम टूलींग लागत चूंकि सिलिकॉन मोल्ड्स का उत्पादन अधिक किफायती है, इसलिए यह विधि लागत प्रभावी है प्रोटोटाइप और छोटे उत्पादन रन.
प्रति-भाग लागत:
- अंतः क्षेपण ढलाईउत्पादन की मात्रा बढ़ने पर प्रति भाग लागत काफी कम हो जाती है, जिससे यह पसंदीदा विकल्प बन जाता है उच्च मात्रा, दीर्घकालिक विनिर्माण.
- यूरेथेन कास्टिंग: अधिक छोटे रन के लिए लागत प्रभावी, जहां कम टूलींग निवेश और लचीलापन प्रति-भाग की थोड़ी अधिक लागत से अधिक है। सीमित उत्पादन आवश्यकताओं के लिए आदर्श।
इंजेक्शन मोल्डिंग और यूरेथेन कास्टिंग के बीच समानताएं
सांचों का उपयोग
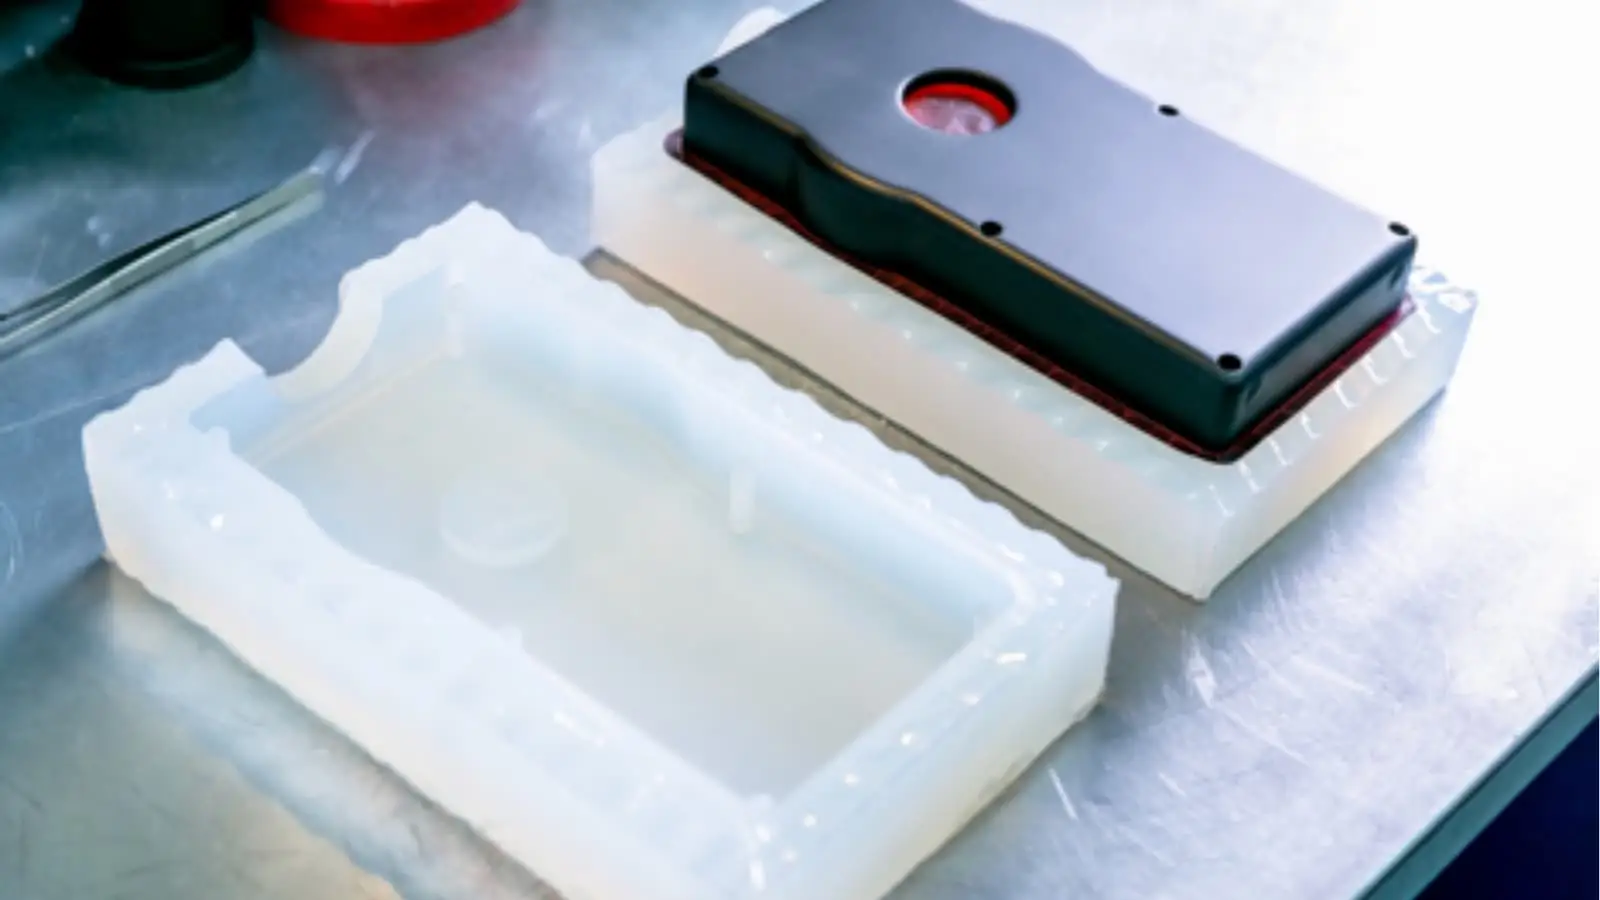
इंजेक्शन मोल्डिंग और यूरेथेन कास्टिंग दोनों पर निर्भर करते हैं मोल्ड-आधारित प्रक्रियाएं अंतिम उत्पाद को आकार देने के लिए।
प्रत्येक विधि एक मोल्ड गुहा का उपयोग करती है जो वांछित भाग की ज्यामिति को सटीक रूप से दर्शाती है, यह सुनिश्चित करती है सटीक प्रतिकृति जटिल आकृतियों और विवरणों का।
जबकि इंजेक्शन मोल्डिंग में आमतौर पर उपयोग किया जाता है धातु के सांचे, यूरेथेन कास्टिंग पर निर्भर करता है सिलिकॉन मोल्ड्स- फिर भी दोनों का लक्ष्य इन गुहाओं को सामग्री से भरकर उच्च गुणवत्ता वाले भागों का उत्पादन करना है।
प्राप्त करने योग्य समापन
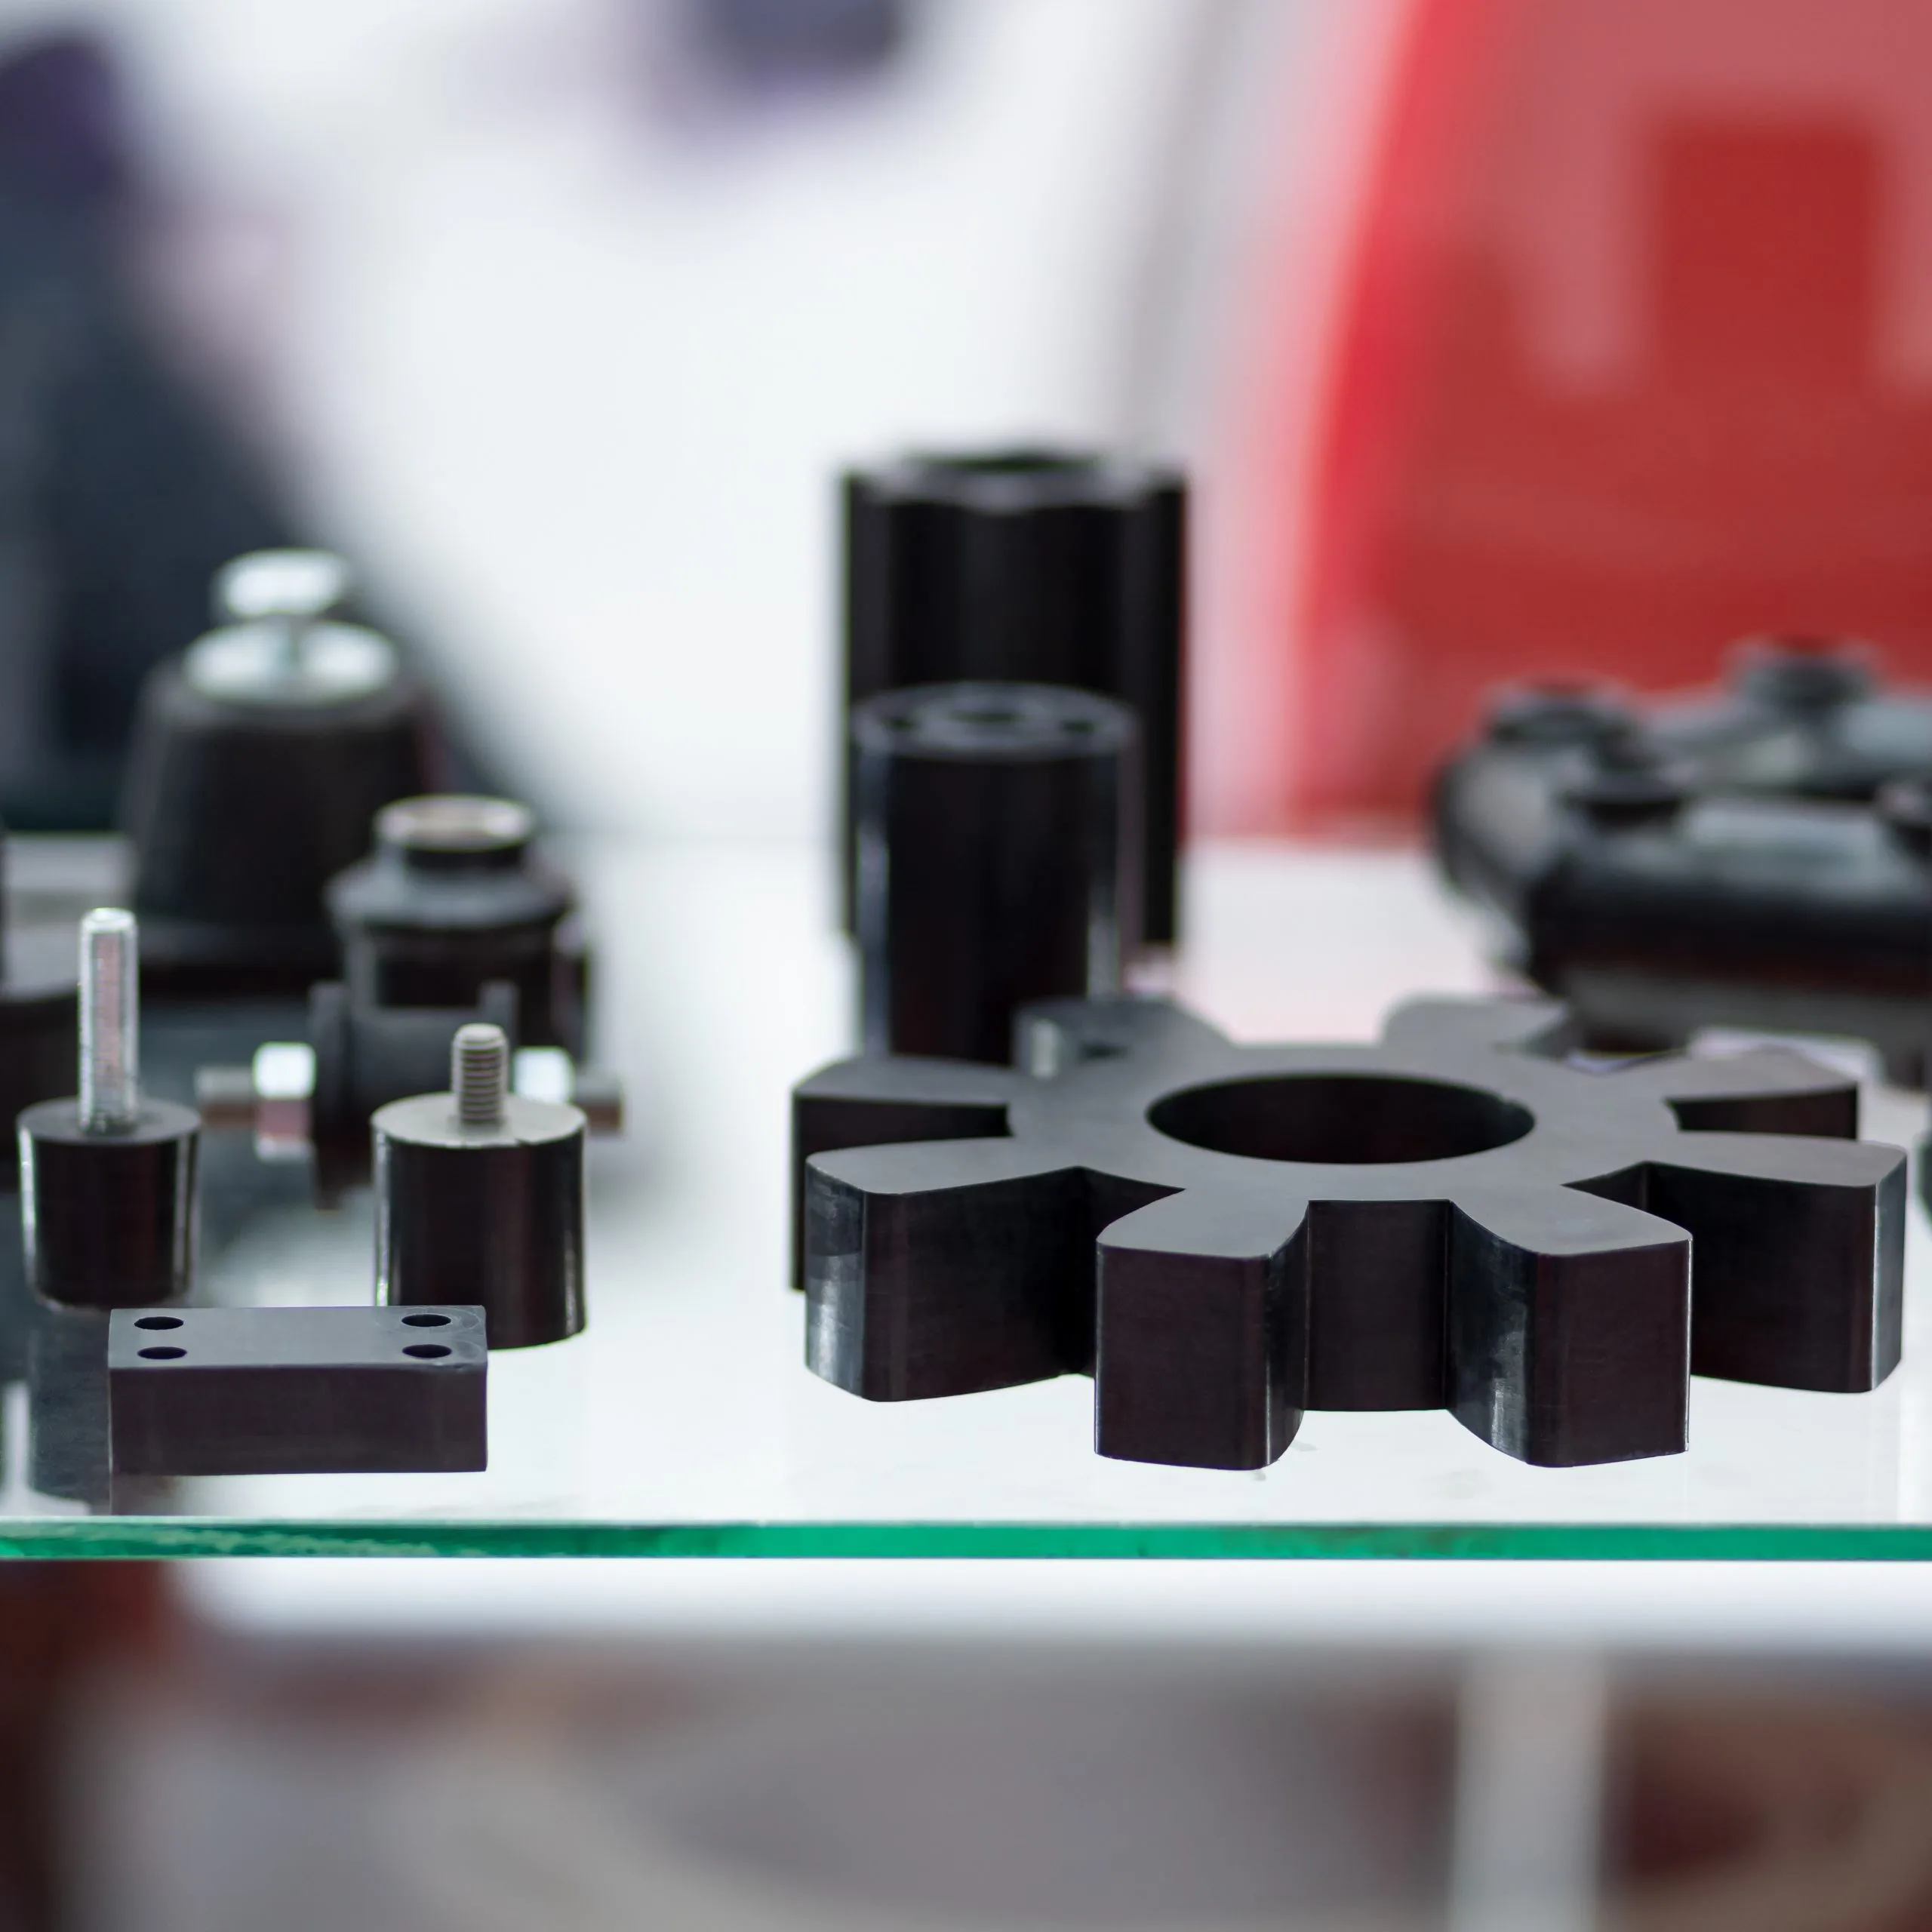
दोनों तरीकों से प्राप्त किया जा सकता है चिकनी, चमकदार खत्म या मोल्ड डिजाइन या अतिरिक्त पोस्ट-प्रोसेसिंग चरणों के आधार पर बनावट वाली सतहें।
जिन उत्पादों को उन्नत दृश्य अपील की आवश्यकता होती है, उनके लिए ये प्रक्रियाएँ अनुमति देती हैं कस्टम बनावट, मैट फिनिश, या पॉलिश सतहें।
परिष्करण विकल्पों में यह बहुमुखी प्रतिभा दोनों तरीकों को भागों के लिए विभिन्न सौंदर्य और कार्यात्मक आवश्यकताओं को पूरा करने में सक्षम बनाती है, चाहे प्रोटोटाइप, उपभोक्ता उत्पाद, या औद्योगिक घटक.
इंजेक्शन मोल्डिंग और यूरेथेन कास्टिंग के बीच चयन करते समय विचार करने योग्य कारक
1. परियोजना का आकार और बजट
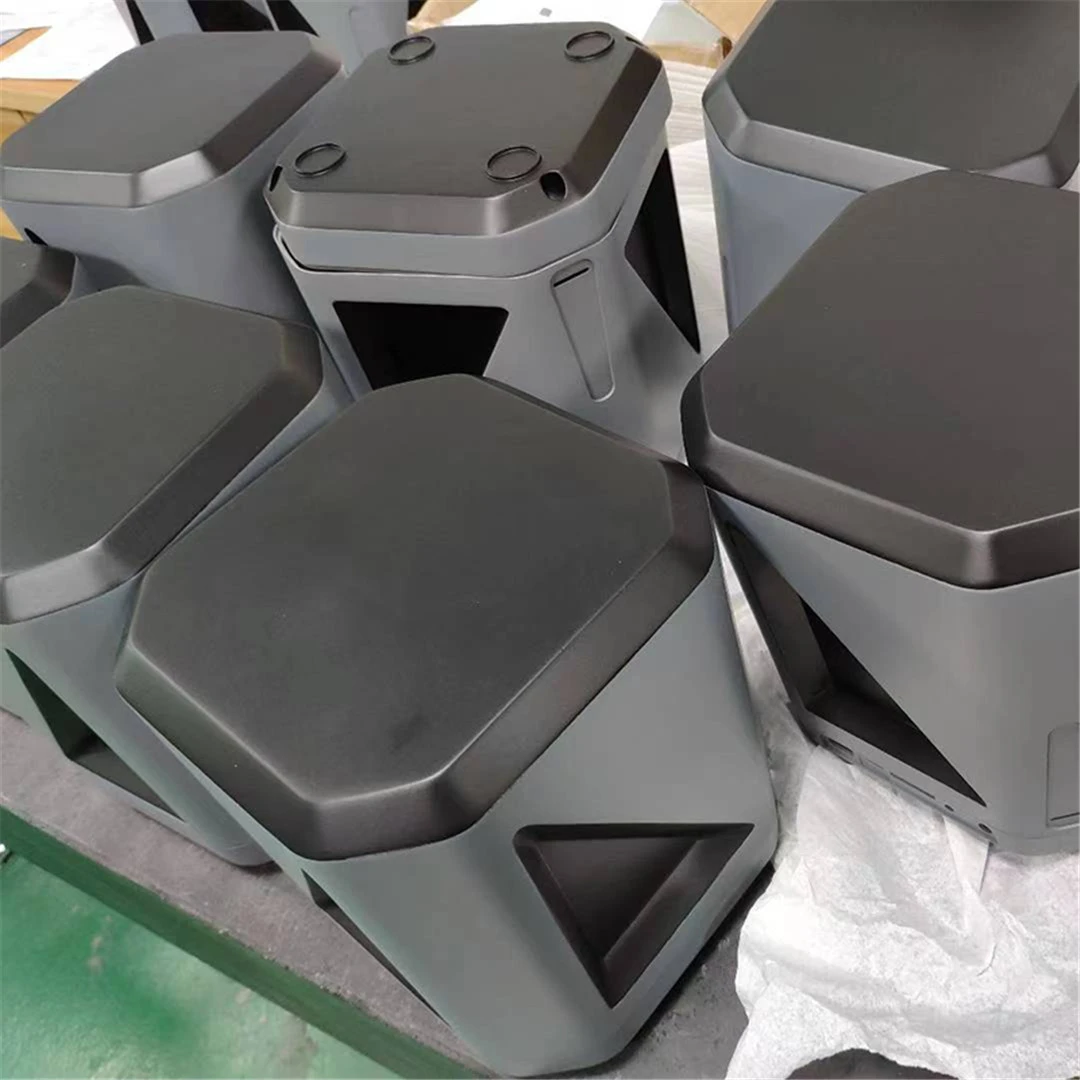
इन दो प्रक्रियाओं के बीच निर्णय लेते समय, पहले अपने उत्पादन मात्रा और बजट.
इंजेक्शन मोल्डिंग में उच्च टूलींग में अग्रिम निवेश, जिससे यह अधिक लागत प्रभावी हो जाता है उच्च मात्रा उत्पादन इसकी प्रति-भाग लागत कम होने के कारण।
हालाँकि, यूरेथेन कास्टिंग में कम टूलींग लागत, इसे उपयुक्त बनाता है कम से मध्यम मात्रा में रन या सीमित उत्पाद बैच.
2. समयसीमा और तात्कालिकता
तंग समयसीमा या तीव्र प्रोटोटाइपिंग आवश्यकताओं वाली परियोजनाओं के लिए, यूरेथेन कास्टिंग इसकी वजह से आदर्श है कम सेटअप और लीड समय.
इंजेक्शन मोल्डिंग के लिए आवश्यक है लंबा टूलींग चरण लेकिन एक बार साँचे तैयार हो जाने पर यह तेजी से उत्पादन प्रदान करता है, जो कि कुशल है दीर्घकालिक, उच्च मात्रा वाली परियोजनाएं.
3. सामग्री की आवश्यकताएं

प्रक्रिया का चुनाव इस पर भी निर्भर हो सकता है भौतिक गुण.
इंजेक्शन मोल्डिंग का समर्थन करता है थर्मोप्लास्टिक्स की विस्तृत श्रृंखला, विशिष्ट विशेषताओं की आवश्यकता वाले अनुप्रयोगों के लिए उपयुक्त, जैसे गर्मी प्रतिरोध या स्थायित्व.
यूरेथेन कास्टिंग मुख्य रूप से उपयोग करता है पॉलीयूरेथेन्स, जो लचीलापन प्रदान करते हैं और भागों की आवश्यकता के लिए आदर्श हैं कस्टम फ़िनिश या मध्यम स्थायित्व लेकिन गर्मी और रसायनों के प्रति इनका प्रतिरोध कम होता है।
4. डिज़ाइन जटिलता और भाग ज्यामिति
यदि आपका डिज़ाइन शामिल है जटिल ज्यामिति, बाधित, या अलग-अलग दीवार की मोटाई के कारण, यूरेथेन कास्टिंग अधिक लचीलापन प्रदान कर सकती है।
इसका सिलिकॉन मोल्ड्स अतिरिक्त मोल्ड तंत्र के बिना जटिल आकृतियों और बारीक विवरणों को संभाल सकता है।
इंजेक्शन मोल्डिंग, यद्यपि सटीक है, इसके लिए आवश्यकता हो सकती है अधिक जटिल टूलींग (उदाहरण के लिए, लिफ्टर्स या स्लाइड्स) अंडरकट को समायोजित करने के लिए, जिससे लागत बढ़ सकती है और लीड टाइम लंबा हो सकता है।
पूछे जाने वाले प्रश्न
निष्कर्ष
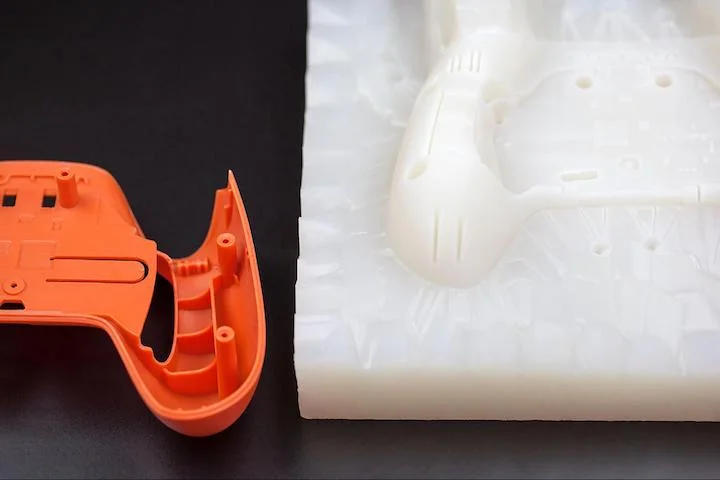
इंजेक्शन मोल्डिंग और यूरेथेन कास्टिंग के बीच चयन आपकी परियोजना की विशिष्ट आवश्यकताओं, जैसे मात्रा, बजट और समयसीमा पर निर्भर करता है।
जबकि इंजेक्शन मोल्डिंग उच्च मात्रा उत्पादन में उत्कृष्ट है, यूरेथेन कास्टिंग कम मात्रा या प्रोटोटाइप रन के लिए लचीलापन और गति प्रदान करती है।
अपनी परियोजना के लिए सर्वोत्तम विधि का चयन करने के लिए तैयार?
अपनी आवश्यकताओं पर चर्चा करने के लिए हमसे संपर्क करें और अपने डिजाइन को साकार करने के लिए सही समाधान खोजें!


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
