

تشير تحمُّلات القولبة بالحقن إلى النطاق المقبول للاختلاف في أبعاد قطع بلاستيكية مصبوبة.
وتضمن هذه التفاوتات أنه حتى مع وجود انحرافات طفيفة في عملية التصنيع، فإن الأجزاء ستظل تتلاءم مع بعضها البعض وتعمل بشكل صحيح وتلبي متطلبات التصميم.

يمكنك اعتبارها بمثابة منطقة عازلة للعيوب البسيطة التي قد تحدث عند حقن المواد المنصهرة في القالب.
لماذا هم مهمون؟
لأنه عندما لا يتم التحكم في التفاوتات بشكل جيد، فقد يؤدي ذلك إلى عدم تناسب الأجزاء مع بعضها البعض أو عدم عملها كما هو مقصود، مما يتسبب في حدوث مشكلات إنتاجية باهظة الثمن وفشل محتمل للمنتج.
بالنسبة للشركات المصنعة التي تهدف إلى إنتاج أجزاء عالية الجودة وموثوقة، فإن فهم هذه التحملات وتحسينها أمر بالغ الأهمية.
من خلال إتقان تحملات عملية القولبة بالحقن، يمكنك تجنب المراجعات غير الضرورية للتصميم، وتقليل تكاليف التصنيع، وضمان أن أجزائك تلبي أعلى معايير الجودة.
دعونا نستكشف كيف يمكنك تحقيق ذلك!
ما هي التسامحات في عملية حقن القالب؟

تشير تحمّلات عملية القولبة بالحقن إلى الحدود المسموح بها للاختلافات الأبعادية في الأجزاء المصبوبة.
تسمح هذه التفاوتات بالانحرافات الصغيرة التي تحدث بشكل طبيعي أثناء عملية التصنيع، مما يضمن استمرار عمل الأجزاء كما هو مقصود على الرغم من الاختلافات الطفيفة في الحجم أو الشكل.
بدون وجود حدود واضحة، قد لا تتناسب الأجزاء مع بعضها البعض بشكل صحيح، مما يؤدي إلى أخطاء التجميع أو حتى فشل المنتج.
لماذا تعتبر التسامحات مهمة جدًا؟
إنها عنصر أساسي للحفاظ على جودة ووظائف أجزائك.
تأخذ التفاوتات في الاعتبار الانكماش، وتدفق المواد، وعوامل أخرى أثناء عملية التشكيل والتي يمكن أن تتسبب في اختلاف الأجزاء قليلاً عن التصميم الأصلي.
من خلال ضبط نطاق التسامح الصحيح، يمكن للمصنعين إنتاج الأجزاء باستمرار مع تقليل خطر العيوب.
نطاقات التسامح: عادي، ضيق، وضيق للغاية
في صب الحقنيتم تصنيف التسامحات على أساس مدى دقتها:
التسامحات الطبيعية:تتراوح عادةً من +/- 0.1 مم. هذا المستوى من الدقة مناسب لمعظم الأجزاء ذات الأغراض العامة حيث لن تؤثر الاختلافات الطفيفة في الأبعاد على الوظيفة.
التسامح ضيق:حوالي +/- 0.05 مم. تُستخدم هذه القياسات عندما يتعين تركيب الأجزاء معًا بدقة أكبر أو عندما قد تؤثر الانحرافات البسيطة على الأداء.
التسامحات الضيقة للغاية:عادةً ما تكون حول +/- 0.025 مم أو حتى أكثر إحكامًا. تُستخدم هذه في الصناعات عالية الدقة مثل أجهزة طبية وفي مجال الفضاء والطيران، حيث الدقة أمر بالغ الأهمية.
يعتمد ضبط التسامح الصحيح على تطبيق القطعة والمادة المستخدمة فيها.
تتقلص بعض المواد بشكل أكبر أثناء التبريد، مما يتطلب تحملات أكبر، في حين تسمح مواد أخرى بتحكم أكثر إحكامًا.
فيما يلي تفصيل لنطاقات التسامح الشائعة لمختلف أنواع البلاستيك:
العوامل المؤثرة على تسامحات القولبة بالحقن
عند العمل باستخدام تقنية القولبة بالحقن، هناك العديد من العوامل التي تؤثر على القدرة على الحفاظ على التفاوتات الدقيقة.
إن فهم هذه العوامل يمكن أن يساعدك في تحسين عملية التصميم والتصنيع لديك، وضمان أن أجزائك تلبي المواصفات المطلوبة دون إعادة العمل أو الهدر غير الضروري.
انكماش

تتقلص جميع المواد البلاستيكية عندما تبرد بعد حقنها في القالب.
يعد هذا الانكماش أحد أهم العوامل المؤثرة على التحملات.
يمكن أن يختلف مقدار انكماش المادة حسب تركيبها ووقت التبريد و تصميم قوالب.
- المواد البلورية والمواد غير المتبلورة:المواد البلورية مثل البولي بروبلين (PP) و بولي أميد (PA) تتقلص المواد غير المتبلورة بشكل أكبر لأن بنيتها الجزيئية تعاد ترتيبها أثناء عملية التبريد. من ناحية أخرى، تتقلص المواد غير المتبلورة مثل عضلات المعدة أو الكمبيوتر الشخصي لديه انكماش أقل وضوحا، مما يجعل من السهل السيطرة عليها من حيث التسامح.
فيما يلي مقارنة لمعدلات الانكماش للمواد الشائعة:
| مادة | معدل الانكماش (%) |
|---|---|
| عضلات المعدة | 0.4 – 0.8% |
| بولي أميد (PA) | 0.7 – 1.4% |
| مادة البولي بروبيلين (PP) | 1.0 – 2.5% |
| البولي (كمبيوتر) | 0.5 – 0.7% |
| البولي إيثيلين عالي الكثافة (HDPE) | 1.5 – 3.0% |
كيف يؤثر الانكماش على التحملات؟
كلما زاد الانكماش، أصبح الحفاظ على التفاوتات الضيقة أكثر تحديًا.
تتطلب المواد البلورية، مع انكماشها العالي، غالبًا مزيدًا من التسامح في إعدادات التفاوت مقارنة بالمواد غير المتبلورة.
الاعوجاج

الاعوجاج يحدث عندما تبرد أجزاء مختلفة من قطعة مصبوبة بشكل غير متساوٍ، مما يتسبب في التواءها أو ثنيها.
قد يكون هذا بسبب عدم التجانس سمك الحائط أو معدلات التبريد غير المناسبة.
لا يؤثر الانحناء على المظهر المرئي للجزء فحسب، بل يؤثر أيضًا على دقته الوظيفية.
استراتيجيات لتقليل التشوه:
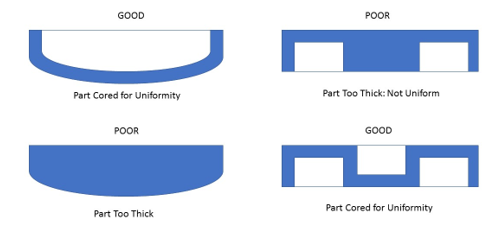
- الحفاظ على سمك الجدار موحدًا:يضمن هذا التبريد المتساوي ويقلل من خطر التشوه.
- تصميم بزوايا مستديرة وانتقالات سلسة:يمكن أن تؤدي التغييرات الحادة في السُمك إلى تبريد غير متساوٍ ويؤدي إلى الانحناء.
- استخدم الأضلاع بدلاً من زيادة سمك الجدار:توفر الأضلاع الدعم الهيكلي دون التسبب في انكماش مفرط أو اختلافات في التبريد.
التمدد الحراري
تتمتع المواد البلاستيكية بمعاملات تمدد حراري أعلى مقارنة بالمعادن، مما يعني أن أبعادها يمكن أن تتغير بشكل كبير مع التقلبات في درجات الحرارة.
قد تتمدد أو تنكمش الأجزاء المصبوبة عند درجة حرارة واحدة عند تعرضها لبيئات مختلفة، مما يؤثر على الملاءمة والوظيفة.
لتقليل تأثير التمدد الحراري:
- قياس الأجزاء في البيئات الخاضعة للرقابة:حافظ على درجة الحرارة ثابتة أثناء عمليات التفتيش لضمان دقة القياسات الأبعادية.
- استخدم مواد ذات معاملات تمدد حراري أقل:مواد مثل نظرة خاطفة وتتمتع الألواح الشمسية والكمبيوتر الشخصي بثبات حراري أفضل، مما يجعلها مناسبة للتطبيقات عالية الدقة.
تصميم الجزء

يلعب تصميم القطعة - بما في ذلك هندستها وسمك جدارها وتعقيدها - دورًا حاسمًا في تحديد مدى إمكانية الحفاظ على التسامح.
تكون الأجزاء الكبيرة والمعقدة ذات سماكات الجدران المختلفة أكثر عرضة للانكماش والانحناء، مما يجعل تحقيق التفاوتات الضيقة أكثر صعوبة.
- سمك الجدار:إن الحفاظ على اتساق الجدران في جميع أنحاء القطعة أمر ضروري للحفاظ على دقة التفاوت. تستغرق الجدران الأكثر سمكًا وقتًا أطول حتى تبرد، مما يؤدي إلى انكماش أكبر وتشوه محتمل.
فيما يلي جدول يوضح سمك الجدار الموصى به للمواد الشائعة:
| مادة | سمك الجدار الموصى به (مم) |
|---|---|
| عضلات المعدة | 1.1 – 3.5 ملم |
| البولي (كمبيوتر) | 1.0 – 3.8 ملم |
| بولي أميد (PA) | 0.7 – 2.9 ملم |
| مادة البولي بروبيلين (PP) | 0.88 – 3.8 ملم |
| البولي إثيلين عالي الكثافة | 0.7 – 5.0 ملم |
تصميم الأدوات

يعد تصميم القالب وجودته أمرًا بالغ الأهمية لتحقيق التسامحات الدقيقة.
عوامل مثل مادة القالب، وضع البوابة، وكفاءة نظام التبريد تؤثر جميعها على مدى التزام القطعة بالأبعاد المطلوبة.
اعتبارات تصميم القالب للدقة:
- التدفئة والتبريد المستمر:قد تتسبب درجات الحرارة غير المتساوية في القالب في انكماش الأجزاء بشكل غير متناسق، مما يجعل من الصعب تلبية التفاوتات الضيقة. تساعد أنظمة التبريد المتناسقة في تقليل هذه المشكلات.
- وضع البوابة:قد يؤدي وضع البوابة بشكل غير صحيح إلى تدفق غير متساوٍ للمواد، مما يؤدي إلى الانكماش والتشوه. قد تكون هناك حاجة إلى بوابات متعددة للأجزاء الكبيرة أو المعقدة لضمان التوزيع المتساوي للبلاستيك المنصهر.
ومن خلال أخذ هذه العوامل في الاعتبار وتحسين كل عنصر بعناية، يمكن للمصنعين التحكم بشكل أفضل في دقة أبعاد أجزاء القالب بالحقن الخاصة بهم.
يساعد هذا النهج على ضمان أداء المنتج النهائي كما هو مقصود، مع الحد الأدنى من الانحراف عن التصميم.
أفضل الممارسات لتحسين تسامحات القولبة بالحقن

يعد تحسين تحملات عملية القولبة بالحقن أمرًا أساسيًا لإنتاج أجزاء عالية الجودة مع الحد الأدنى من الانحرافات.
من خلال اعتماد أفضل الممارسات في التصميم، اختيار الموادمن خلال استخدام الأدوات والتحكم في العمليات، يمكن للمصنعين تحقيق التفاوتات المطلوبة لمنتجاتهم بشكل ثابت.
دعونا نستكشف هذه الممارسات بالتفصيل.
تصميم قابلية التصنيع (DFM)
يعد التصميم من أجل قابلية التصنيع (DFM) أمرًا ضروريًا عند إنشاء الأجزاء التي تحتاج إلى الالتزام بالتفاوتات الضيقة.
تركز مبادئ DFM على تصميم الأجزاء التي يسهل تصنيعها بتكلفة فعالة مع تقليل الأخطاء مثل الصفحات المشوهة والتناقضات الأبعادية.
سمك الحائط:يعد سمك الجدار الثابت أمرًا بالغ الأهمية للتبريد المنتظم، مما يؤثر بشكل مباشر على الانكماش ودقة الأبعاد. عندما يختلف سمك الجدار، قد تبرد الأجزاء بشكل غير متساوٍ، مما يؤدي إلى تشوه أو أبعاد غير صحيحة.
زوايا المسودة:إضافة زوايا مشروع يساعد استخدام الأسطح الرأسية على إخراج الأجزاء بسلاسة من القالب، مما يقلل من خطر الانحناء أو عدم دقة الأبعاد. عادةً ما يُنصح باستخدام زاوية مسودة تتراوح من 1.5 درجة إلى 2 درجة لمعظم الأجزاء.
ميزات الدعم:بدلاً من تكثيف الجدران لإضافة القوة، يمكن استخدام ميزات مثل الأضلاع لتعزيز سلامة البنية مع تقليل استخدام المواد. تعمل الأضلاع على تقليل الانكماش ووقت التبريد، مما يؤدي إلى تحمّلات أكثر اتساقًا.
مثال:الجزء ذو الجدران السميكة بشكل موحد والأضلاع الموضوعة بعناية سوف يبرد بالتساوي، مما يقلل من خطر العيوب المرتبطة بالانكماش.
اختيار المواد

يعد اختيار المادة المناسبة لتطبيقك أحد أهم العوامل التي تؤثر على تحملات عملية القولبة بالحقن.
تتمتع المواد المختلفة بمعدلات انكماش وخصائص تمدد حراري مختلفة، مما يؤثر على دقة الجزء النهائي.
- معدلات الانكماش:تتمتع المواد مثل ABS أو PC بمعدلات انكماش أقل، مما يجعلها مثالية للأجزاء ذات التفاوتات الضيقة. من ناحية أخرى، قد تتمتع المواد مثل PP أو PE بمعدل انكماش أعلى، مما قد يؤدي إلى تباين أبعاد أكبر.
يعد اختيار المادة التي تتوافق مع احتياجات التطبيق المحددة ومتطلبات التسامح أمرًا بالغ الأهمية.
على سبيل المثال، إذا كان الجزء الخاص بك يتطلب دقة عالية، فإن استخدام مادة مثل PC أو ABS سيكون أكثر فائدة من مادة ذات انكماش عالي مثل PP.
تحسين الأدوات

تصميم وتحسين قوالب الأدوات يؤثر بشكل مباشر على القدرة على الحفاظ على التحملات الضيقة أثناء الإنتاج.
تساهم عوامل التصميم مثل موقع البوابة، ووضع دبوس القذف، وتصميم نظام التبريد في دقة الأبعاد.
موقع البوابة:يضمن وضع البوابة المناسب ملء القالب بالتساوي، مما يقلل من الانكماش والانحناء. قد تكون هناك حاجة إلى بوابات متعددة للأجزاء المعقدة أو الكبيرة لمنع تدفق المواد غير المتساوي، مما قد يؤدي إلى عدم دقة الأبعاد.
تصميم دبوس القذف:يعد موقع وتصميم دبابيس القذف أمرًا بالغ الأهمية لمنع التشوهات عند إزالة الأجزاء من القالب. يجب وضع الدبابيس لضمان إخراج الأجزاء بسلاسة دون إتلاف السطح أو تغيير الأبعاد.
المراقبة في الوقت الحقيقي:يتيح تضمين أجهزة الاستشعار في القالب مراقبة الضغط ودرجة الحرارة ووقت التعبئة في الوقت الفعلي. تساعد هذه المستشعرات في ضبط العملية أثناء التشغيل، مما يضمن نتائج متسقة طوال عملية الإنتاج.
مثال:إن القالب الذي يحتوي على بوابات موضوعة بشكل جيد وتبريد ثابت سوف ينتج أجزاء ذات انحراف ضئيل ودقة أبعاد أكبر.
ضوابط العملية
إن التحكم الفعال في العملية أمر ضروري للحفاظ على التفاوتات الثابتة في عملية القولبة بالحقن.
يجب التحكم في معلمات العملية، مثل الضغط ودرجة الحرارة ووقت التبريد، ومراقبتها بعناية لتقليل التباين.
أجهزة استشعار الضغط ودرجة الحرارة:تساعد أجهزة الاستشعار المدمجة في القالب على تتبع عملية التشكيل في الوقت الفعلي، مما يوفر بيانات قيمة عن الضغط ودرجة الحرارة. تتيح هذه الملاحظات إجراء تعديلات سريعة، مما يضمن أن كل جزء يلبي التفاوتات المطلوبة.
توحيد الظروف البيئية:يمكن للعوامل الخارجية مثل درجة الحرارة المحيطة والرطوبة أن تؤثر على خصائص المواد وأداء العملية. إن توحيد الظروف البيئية في منطقة الإنتاج يضمن تشكيل الأجزاء بشكل متسق، مما يقلل من الاختلافات.
مثال:يمكن أن يساعد التحكم في وقت التبريد ودرجة الحرارة والضغط أثناء كل لقطة في تقليل فرص حدوث عيوب الأجزاء وتحسين الاتساق الأبعادي.
معايير التسامح في عملية حقن القوالب

يعد فهم إرشادات التسامح القياسية والالتزام بها أمرًا ضروريًا لضمان الجودة المتسقة والموثوقة في الأجزاء المصبوبة بالحقن.
معايير مثل جي بي/تي 14486-2008 و دين 16901 يعرض المعلمات المحددة جيدا لتحديد الانحرافات المسموح بها في أبعاد الأجزاء، مما يساعد الشركات المصنعة على تحقيق الدقة العالية.
نظرة عامة على المعايير
جي بي/تي 14486-2008:تحدد هذه المواصفة الوطنية الصينية حدود التفاوت للأجزاء البلاستيكية، مما يوفر إطارًا يمكن للمصنعين اتباعه عند إنتاج مكونات دقيقة. وتصنف الحدود إلى مستويات مختلفة، مما يساعد المصنعين على اختيار نطاق التفاوت المناسب بناءً على تطبيق الجزء والدقة المطلوبة.
دين 16901:يعد DIN 16901 معيارًا ألمانيًا للمواد البلاستيكية، كما يقدم إرشادات للتفاوتات ويركز على الحفاظ على الوظائف والملاءمة في الأجزاء المصبوبة. يُستخدم هذا المعيار على نطاق واسع في أوروبا وهو معروف بمتطلباته الصارمة، وخاصة للمكونات المعقدة والدقيقة.
تلعب هذه المعايير دورًا رئيسيًا في تحديد نطاق الانحراف المقبول للأبعاد، وضمان تناسب الأجزاء معًا بشكل صحيح وأدائها كما هو مقصود.
مستويات التحمل: التجارية والمتوسطة والدقيقة
يتم تصنيف مستويات التسامح عمومًا إلى ثلاث فئات:تجاري, واسطة، و بخير.
يعكس كل مستوى الدرجة المقبولة من التباين بناءً على التطبيق والدقة المطلوبة وتكاليف التصنيع.
إن تحقيق التفاوتات الدقيقة أكثر تكلفة، في حين أن تحقيق التفاوتات التجارية أكثر فعالية من حيث التكلفة ولكن أقل دقة.
على العموم، التسامحات التجارية مناسبة للأجزاء التي لا تتطلب تركيبات محكمة، مثل المكونات التجميلية.
التسامحات المتوسطة مثالية للأجزاء الوظيفية التي تحتاج إلى التوازن بين الدقة والفعالية من حيث التكلفة، في حين التسامحات الدقيقة يتم استخدامها في التطبيقات عالية الدقة، مثل الأجهزة الطبية أو مكونات الطيران والفضاء.
اختيار معيار التسامح الصحيح

يعتمد الاختيار بين مستويات التسامح على الاحتياجات المحددة للمشروع.
بالنسبة للأجزاء التي تتطلب تجميعًا محكمًا أو تشكل جزءًا من آلية معقدة، التسامحات الدقيقة ينبغي أن تكون ذات أولوية.
على الجانب الآخر، التسامحات التجارية قد يكون ذلك كافياً للأجزاء غير الحرجة، حيث تكون العوامل الجمالية أو التكلفة لها الأولوية على الدقة الشديدة.
التحديات الشائعة في الحفاظ على التسامح
في عملية القولبة بالحقن، قد يكون الحفاظ على التفاوتات الدقيقة أمرًا صعبًا بسبب عوامل مختلفة تؤثر على أبعاد الأجزاء وتناسقها.
اثنان من التحديات الأكثر شيوعا هي التعقيد في أدوات متعددة التجاويف و أبعاد الجزء الكبير.
التعقيد في الأدوات متعددة التجاويف
تم تصميم القوالب متعددة التجاويف لإنتاج أجزاء متعددة في دورة واحدة، مما يزيد من كفاءة الإنتاج.
ومع ذلك، قد يكون الحفاظ على التسامحات الثابتة عبر جميع التجاويف أمرًا صعبًا بسبب الاختلافات في معدلات التبريد و توزيع الضغط.
اتساق التبريد:في القوالب متعددة التجاويف، قد لا تبرد كل تجويف بنفس المعدل، مما يؤدي إلى اختلافات طفيفة في الأبعاد بين الأجزاء. إذا بردت تجويف واحد بشكل أسرع من التجاويف الأخرى، فقد ينكمش الجزء أكثر، مما يؤثر على الملاءمة والوظيفة العامة.
توزيع الضغط:قد يختلف ضغط الحقن قليلاً بين التجاويف، مما يتسبب في اختلافات طفيفة في أبعاد الأجزاء. وقد يكون هذا مشكلة بشكل خاص عندما تكون هناك حاجة إلى تحمُّلات ضيقة للأجزاء التي يجب أن تتناسب معًا أثناء التجميع.
لتخفيف هذه المشاكل، تصميم قالب عالي الدقة يعد هذا أمرًا بالغ الأهمية لضمان التبريد المتساوي وتوزيع الضغط عبر جميع التجاويف.
بالإضافة إلى ذلك، فإن الصيانة المنتظمة ومراقبة القالب يمكن أن تساعد في الحفاظ على الاتساق بمرور الوقت.
أبعاد القطعة الكبيرة

تقدم الأجزاء الكبيرة مجموعة خاصة بها من التحديات عندما يتعلق الأمر بالحفاظ على التسامح.
انكماش المواد يميل إلى أن يكون أكثر وضوحًا في الأجزاء الأكبر، مما يؤدي إلى اختلافات أبعادية أكبر.
تقلب الانكماش:تتعرض الأجزاء الأكبر حجمًا عادةً لانكماش مادي أكبر أثناء التبريد، مما قد يؤدي إلى تغييرات في الأبعاد عبر مناطق مختلفة من القطعة. وقد يتسبب هذا في تزييفها أو تشوهمما يجعل من الصعب تحقيق التسامحات الضيقة.
أوقات تبريد أطول:تستغرق الأجزاء الكبيرة وقتًا أطول حتى تبرد، مما يزيد من احتمالية التبريد غير المتكافئ، مما يؤدي إلى تفاقم مشاكل الانكماش والتسامح.
لتقليل هذه التحديات، يمكن للمصنعين استخدام سمك الجدار موحد وتأكد من السليم تصميم قناة التبريد في القالب لتحقيق انكماش أكثر اتساقًا واستقرارًا أبعاديًا.
تقنيات القياس والتفتيش

إن التأكد من أن الأجزاء المصبوبة بالحقن تلبي التفاوتات المطلوبة أمر بالغ الأهمية لوظيفتها وجودتها.
تُستخدم تقنيات قياس وفحص مختلفة للتحقق من الأبعاد وتحديد العيوب. دعنا نستكشف الطرق الأكثر شيوعًا:
التفتيش البصري
تعد عملية الفحص البصري خطوة أساسية ولكنها فعالة في عملية الفحص، حيث تسمح للمصنعين بالتعرف بسرعة على عيوب السطح مثل تزييفها, علامات بالوعة، و عدم محاذاة الجزء.
على الرغم من أنها ليست طريقة قياس دقيقة، إلا أنها تساعد في اكتشاف العيوب الواضحة قبل الانتقال إلى عمليات تفتيش أكثر تفصيلاً.
القياس اليدوي
بالنسبة للأجزاء البسيطة ذات الأبعاد الحرجة الأقل، يمكن استخدام أدوات القياس اليدوية مثل الفرجار و ميكرومتر يتم استخدامها.
توفر هذه الأدوات قياسات سريعة ودقيقة للتحقق من الأبعاد ضمن نطاقات التسامح، عادةً للأجزاء ذات التسامحات أكثر مرونة أو تعقيد منخفض.
على الرغم من فعالية القياسات اليدوية، إلا أنها الأنسب للمكونات البسيطة وتتطلب مهارة وخبرة لاستخدامها باستمرار.
القياس الآلي
للأجزاء الأكثر تعقيدًا أو تلك التي تتطلب التسامحات الضيقة، أنظمة القياس الآلية مثل آلات القياس الإحداثية (CMMs) و أنظمة الرؤية تقديم تحليل أبعاد دقيق وشامل.
تتمتع هذه الأنظمة بالقدرة على قياس أبعاد حرجة متعددة في وقت واحد، مما يضمن أن الأجزاء تلبي المواصفات مع الحد الأدنى من التباين.
- CMMs استخدم مسبارًا للمس نقاط مختلفة على الجزء فعليًا، مما يوفر بيانات دقيقة للغاية حول التفاوتات الأبعادية.
- أنظمة الرؤية استخدم الكاميرات لالتقاط صور للجزء ومقارنتها بالمواصفات الرقمية، وهو أمر مفيد بشكل خاص لـ عدم الاتصال فحص الأجزاء الهشة أو الحساسة.
فحص المادة الأولى (FAI)
فحص المادة الأولى (FAI) هو عملية تحقق شاملة يتم إجراؤها على الجزء الاول تم إنتاجه في دورة الإنتاج.
يتضمن ذلك فحص جميع الأبعاد الحرجة وخصائص المواد وميزات الأجزاء للتأكد من أنها تلبي متطلبات تحمل التصميم.
تعتبر هذه الخطوة ضرورية للتأكد من أن عملية الإنتاج تم إعدادها بشكل صحيح وستنتج أجزاء تتوافق باستمرار مع المواصفات طوال فترة التشغيل.
الأسئلة الشائعة حول التفاوتات في عملية القولبة بالحقن
على العموم، التسامحات التجارية مناسبة للأجزاء التي لا تتطلب تركيبات محكمة، مثل المكونات التجميلية.
التسامحات المتوسطة مثالية للأجزاء الوظيفية التي تحتاج إلى التوازن بين الدقة والفعالية من حيث التكلفة، في حين التسامحات الدقيقة يتم استخدامها في التطبيقات عالية الدقة، مثل الأجهزة الطبية أو مكونات الطيران والفضاء.
اختيار معيار التسامح الصحيح
يعتمد الاختيار بين مستويات التسامح على الاحتياجات المحددة للمشروع.
بالنسبة للأجزاء التي تتطلب تجميعًا محكمًا أو تشكل جزءًا من آلية معقدة، التسامحات الدقيقة ينبغي أن تكون ذات أولوية.
على الجانب الآخر، التسامحات التجارية قد يكون ذلك كافياً للأجزاء غير الحرجة، حيث تكون العوامل الجمالية أو التكلفة لها الأولوية على الدقة الشديدة.
التحديات الشائعة في الحفاظ على التسامح
في عملية القولبة بالحقن، قد يكون الحفاظ على التفاوتات الدقيقة أمرًا صعبًا بسبب عوامل مختلفة تؤثر على أبعاد الأجزاء وتناسقها.
اثنان من التحديات الأكثر شيوعا هي التعقيد في أدوات متعددة التجاويف و أبعاد الجزء الكبير.
التعقيد في الأدوات متعددة التجاويف
تم تصميم القوالب متعددة التجاويف لإنتاج أجزاء متعددة في دورة واحدة، مما يزيد من كفاءة الإنتاج.
ومع ذلك، قد يكون الحفاظ على التسامحات الثابتة عبر جميع التجاويف أمرًا صعبًا بسبب الاختلافات في معدلات التبريد و توزيع الضغط.
اتساق التبريد:في القوالب متعددة التجاويف، قد لا تبرد كل تجويف بنفس المعدل، مما يؤدي إلى اختلافات طفيفة في الأبعاد بين الأجزاء. إذا بردت تجويف واحد بشكل أسرع من التجاويف الأخرى، فقد ينكمش الجزء أكثر، مما يؤثر على الملاءمة والوظيفة العامة.
توزيع الضغط:قد يختلف ضغط الحقن قليلاً بين التجاويف، مما يتسبب في اختلافات طفيفة في أبعاد الأجزاء. وقد يكون هذا مشكلة بشكل خاص عندما تكون هناك حاجة إلى تحمُّلات ضيقة للأجزاء التي يجب أن تتناسب معًا أثناء التجميع.
لتخفيف هذه المشاكل، تصميم قالب عالي الدقة يعد هذا أمرًا بالغ الأهمية لضمان التبريد المتساوي وتوزيع الضغط عبر جميع التجاويف.
بالإضافة إلى ذلك، فإن الصيانة المنتظمة ومراقبة القالب يمكن أن تساعد في الحفاظ على الاتساق بمرور الوقت.
أبعاد القطعة الكبيرة
تقدم الأجزاء الكبيرة مجموعة خاصة بها من التحديات عندما يتعلق الأمر بالحفاظ على التسامح.
انكماش المواد يميل إلى أن يكون أكثر وضوحًا في الأجزاء الأكبر، مما يؤدي إلى اختلافات أبعادية أكبر.
تقلب الانكماش:تتعرض الأجزاء الأكبر حجمًا عادةً لانكماش مادي أكبر أثناء التبريد، مما قد يؤدي إلى تغييرات في الأبعاد عبر مناطق مختلفة من القطعة. وقد يتسبب هذا في تزييفها أو تشوهمما يجعل من الصعب تحقيق التسامحات الضيقة.
أوقات تبريد أطول:تستغرق الأجزاء الكبيرة وقتًا أطول حتى تبرد، مما يزيد من احتمالية التبريد غير المتكافئ، مما يؤدي إلى تفاقم مشاكل الانكماش والتسامح.
لتقليل هذه التحديات، يمكن للمصنعين استخدام سمك الجدار موحد وتأكد من السليم تصميم قناة التبريد في القالب لتحقيق انكماش أكثر اتساقًا واستقرارًا أبعاديًا.
تقنيات القياس والتفتيش
إن التأكد من أن الأجزاء المصبوبة بالحقن تلبي التفاوتات المطلوبة أمر بالغ الأهمية لوظيفتها وجودتها.
تُستخدم تقنيات قياس وفحص مختلفة للتحقق من الأبعاد وتحديد العيوب. دعنا نستكشف الطرق الأكثر شيوعًا:
التفتيش البصري
تعد عملية الفحص البصري خطوة أساسية ولكنها فعالة في عملية الفحص، حيث تسمح للمصنعين بالتعرف بسرعة على عيوب السطح مثل تزييفها, علامات بالوعة، و عدم محاذاة الجزء.
على الرغم من أنها ليست طريقة قياس دقيقة، إلا أنها تساعد في اكتشاف العيوب الواضحة قبل الانتقال إلى عمليات تفتيش أكثر تفصيلاً.
القياس اليدوي
بالنسبة للأجزاء البسيطة ذات الأبعاد الحرجة الأقل، يمكن استخدام أدوات القياس اليدوية مثل الفرجار و ميكرومتر يتم استخدامها.
توفر هذه الأدوات قياسات سريعة ودقيقة للتحقق من الأبعاد ضمن نطاقات التسامح، عادةً للأجزاء ذات التسامحات أكثر مرونة أو تعقيد منخفض.
على الرغم من فعالية القياسات اليدوية، إلا أنها الأنسب للمكونات البسيطة وتتطلب مهارة وخبرة لاستخدامها باستمرار.
القياس الآلي
للأجزاء الأكثر تعقيدًا أو تلك التي تتطلب التسامحات الضيقة، أنظمة القياس الآلية مثل آلات القياس الإحداثية (CMMs) و أنظمة الرؤية تقديم تحليل أبعاد دقيق وشامل.
تتمتع هذه الأنظمة بالقدرة على قياس أبعاد حرجة متعددة في وقت واحد، مما يضمن أن الأجزاء تلبي المواصفات مع الحد الأدنى من التباين.
- CMMs استخدم مسبارًا للمس نقاط مختلفة على الجزء فعليًا، مما يوفر بيانات دقيقة للغاية حول التفاوتات الأبعادية.
- أنظمة الرؤية استخدم الكاميرات لالتقاط صور للجزء ومقارنتها بالمواصفات الرقمية، وهو أمر مفيد بشكل خاص لـ عدم الاتصال فحص الأجزاء الهشة أو الحساسة.
فحص المادة الأولى (FAI)
فحص المادة الأولى (FAI) هي عملية تحقق شاملة يتم إجراؤها على الجزء الاول تم إنتاجه في دورة الإنتاج.
يتضمن ذلك فحص جميع الأبعاد الحرجة وخصائص المواد وميزات الأجزاء للتأكد من أنها تلبي متطلبات تحمل التصميم.
تعتبر هذه الخطوة ضرورية للتأكد من أن عملية الإنتاج تم إعدادها بشكل صحيح وستنتج أجزاء تتوافق باستمرار مع المواصفات طوال فترة التشغيل.
الأسئلة الشائعة حول التفاوتات في عملية القولبة بالحقن
خاتمة

يعد فهم وتحسين تحملات عملية القولبة بالحقن أمرًا بالغ الأهمية لتحقيق أجزاء عالية الجودة ووظيفية.
تلعب عوامل مثل اختيار المواد واعتبارات التصميم والتحكم في العملية دورًا في الحفاظ على التسامحات الدقيقة وتقليل العيوب.
هل أنت مستعد لأخذ مشاريع القولبة بالحقن الخاصة بك إلى المستوى التالي؟
اتصل بنا اليوم لضمان أن أجزاءك تلبي أعلى معايير الدقة والأداء.
مقالات ذات صلة
حقن الرغوة الهيكلية: الفوائد والتطبيقات
صب حقن مطاط السيليكون السائل: دليل تفصيلي
دليل حقن الإيلاستومر الحراري البلاستيكي (TPE)
الدليل النهائي للقوالب الزائدة: التقنيات
10 أنواع شائعة من الراتنجات البلاستيكية المستخدمة في عملية القولبة بالحقن
التشكيل الحراري مقابل القولبة بالحقن: الاختلافات الرئيسية
فهم عملية حقن البلاستيك 2K: العملية
حقن البلاستيك من نوع PEEK: الخصائص والفوائد والنصائح
عيوب عملية حقن البلاستيك وحلولها
حقن المواد بطريقة التفاعل: العملية والفوائد والاستخدامات
حقن المواد الطبية: الدقة في الرعاية الصحية
دليل شامل لقوالب الحقن المعدنية (MIM)
منع علامات الغرق في عملية القولبة بالحقن
أفضل 12 شركة لقوالب حقن البلاستيك في الولايات المتحدة الأمريكية


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
