


La déformation est l'un des problèmes les plus courants et les plus frustrants défauts dans le moulage par injection.
Cela se produit lorsqu'une pièce en plastique moulée ne conserve pas sa forme prévue après avoir été éjectée du moule, ce qui entraîne des problèmes tels que la flexion, la torsion ou des surfaces inégales.
Dans la production de plastique, le gauchissement peut compromettre à la fois l’attrait esthétique et la qualité fonctionnelle du produit final, ce qui en fait un problème crucial à résoudre.
Il est essentiel de garantir que les pièces conservent leur forme précise, non seulement pour les performances du produit, mais également pour maintenir l’efficacité du processus de fabrication.
En comprenant les causes du gauchissement et en appliquant les bonnes solutions, fabricants peut produire des pièces en plastique de haute qualité et aux dimensions précises qui répondent aux attentes des clients.
Qu'est-ce que le gauchissement dans le moulage par injection ?

Le gauchissement dans le moulage par injection fait référence à la distorsion ou à la déformation d'une pièce en plastique après son éjection du moule.
Ce défaut se produit lorsque différentes zones de la pièce refroidissent et rétrécissent à des rythmes inégaux, provoquant un changement de forme de la pièce.
Il existe plusieurs types de déformation, notamment flexion, torsion, courbure ou rétrécissement général irrégulier.
Ces déformations peuvent entraîner des défauts visibles ou des problèmes fonctionnels, tels que des pièces qui ne s'assemblent pas correctement ou qui ne fonctionnent pas comme prévu.
Le gauchissement est un problème critique car il compromet à la fois l’intégrité structurelle et l’attrait esthétique de la pièce moulée.
Types de déformation dans le moulage par injection
1. Déformation régionale

Une déformation régionale se produit lorsqu'il y a une différence dans les taux de rétrécissement entre différentes régions de la pièce, généralement entre sections plus épaisses et plus fines.
Les zones plus épaisses ont tendance à refroidir et à rétrécir plus lentement, tandis que les zones plus fines se solidifient plus rapidement, ce qui entraîne une distorsion.
Ce type de déformation est courant dans les pièces avec épaisseur de paroi inégale.
2. Déformation directionnelle

Une déformation directionnelle se produit lorsqu'il y a parallèle ou variations de retrait perpendiculaires au flux du matériau lors de l'injection.
Les plastiques amorphes rétrécissent généralement davantage dans le sens de l'écoulement, tandis que plastiques semi-cristallins ont tendance à se rétrécir perpendiculairement au flux.
Cette différence de rétrécissement peut conduire à la partie tordue ou pliage.
3. Retrait dans le plan et retrait en épaisseur

Dans ce type, la pièce subit rétrécissement irrégulier dans le épaisseur direction par rapport à sa superficie.
Ce déséquilibre provoque souvent une déformation de la pièce. plier ou arc comme un côté rétrécit plus que l’autre.
Le retrait dans le plan est généralement mieux contrôlé, tandis que le retrait lié à l'épaisseur peut créer des gauchissement dans le produit final.
Causes de déformation dans le moulage par injection
1. Problèmes de taux de refroidissement

L’une des causes les plus importantes de déformation est refroidissement irrégulier à travers la pièce.
Lorsque différentes sections refroidissent à des rythmes différents, cela entraîne rétrécissement différentiel, provoquant la déformation de la pièce.
Assurer refroidissement uniforme tout au long du moule est essentiel pour éviter de telles déformations.
Le circuit de refroidissement doit être correctement conçu pour répartir la chaleur uniformément et éviter les points chauds ou froids.
Optimisation du refroidissement
C'est lors de la phase de refroidissement que la plupart des problèmes de déformation surviennent.
Assurer des taux de refroidissement uniformes en concevant un système de refroidissement efficace avec canaux de refroidissement correctement placés.
En utilisant moules à température contrôlée aide à prévenir points chauds et froids, favorisant un rétrécissement uniforme et réduisant le risque de déformation.
2. Causes liées au matériel

Le type de Plastique utilisé peut grandement influencer le gauchissement.
Plastiques amorphes (par exemple, abdos, polystyrène) rétrécissent plus uniformément, tandis que plastiques semi-cristallins (par exemple, polypropylène, nylon) rétrécissent davantage dans certaines directions.
En plus, matériaux renforcés de fibres, souvent utilisé pour plus de résistance, peut provoquer une déformation si le les fibres sont inégalement alignées, ce qui entraîne un rétrécissement non uniforme.
Solutions matérielles
Le choix du bon matériau est essentiel pour réduire le gauchissement.
Sélectionnez des matériaux avec des propriétés de retrait et d’écoulement prévisibles pour assurer l'uniformité lors du refroidissement.
Polymères renforcés de fibres peut aider à renforcer les pièces, mais orientation des fibres doit être soigneusement géré pour éviter un rétrécissement irrégulier et le gauchissement qui en résulte.
3. Problèmes de conception des moules

Conception de moules joue un rôle clé dans la prévention du gauchissement.
Non conforme emplacement de la porte ou une taille de porte inadéquate peut entraîner un flux de matériau irrégulier, entraînant un rétrécissement et un gauchissement localisés.
Variations dans épaisseur de la paroi peut également créer des points de contrainte à l'intérieur de la pièce, augmentant encore le risque de déformation, car les sections plus épaisses mettent plus de temps à refroidir et rétrécissent davantage.
Améliorations de la conception des moules
La déformation peut souvent être attribuée au moule lui-même.
Redessiner les portes et coureurs pour assurer un flux de matériau équilibré à travers le moule.
De plus, il augmente l’uniformité de l’épaisseur de la paroi pour réduire les concentrations de contraintes qui contribuent au gauchissement.
4. Paramètres de la machine
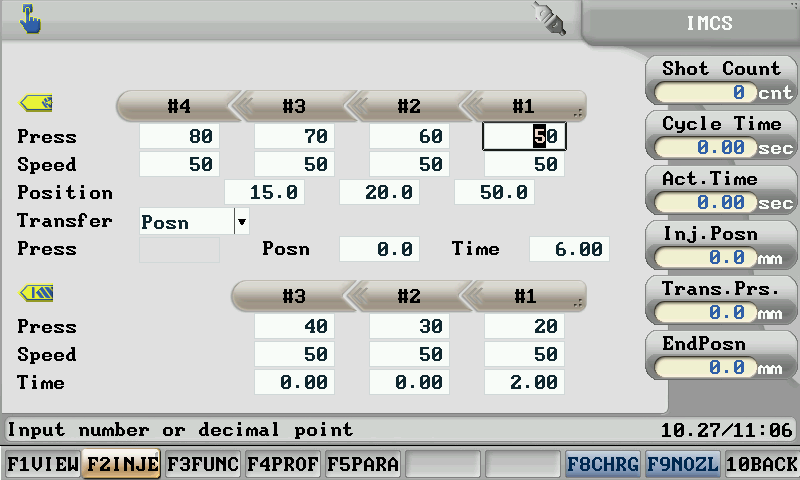
Incorrect paramètres de la machine peut contribuer au gauchissement.
Insuffisant pression d'injection, court temps de séjour, ou impropre taux de remplissage tout cela peut affecter la façon dont le matériau remplit le moule et se solidifie.
Température de fusion joue également un rôle crucial, car il influence la viscosité du plastique et de sa capacité à s’écouler en douceur à travers le moule.
Optimisation des machines
Optimisez les paramètres de la machine pour minimiser le gauchissement en réglage de la pression d'injection, température de fusion, et taux de remplissage.
Un calibrage correct de la machine garantit cohérence dans le cycle du processus, ce qui permet de maintenir la précision dimensionnelle du produit final.
5. Facteurs environnementaux

Facteurs environnementaux tel que humidité dans le granulés de plastique, des températures de production incohérentes ou une contamination des outils peuvent entraîner une déformation.
L'excès d'humidité peut provoquer bulles ou vides dans la pièce, tandis que des températures fluctuantes ou des moules sales peuvent créer écoulement irrégulier et le refroidissement, contribuant à la distorsion.
Contrôles environnementaux
Des conditions de production cohérentes sont essentielles pour éviter les variations dans le processus de refroidissement.
Maintenir une humidité et une température stables niveaux pour garantir que les facteurs externes n'affectent pas le matériau ou les taux de refroidissement, ce qui peut provoquer une déformation involontaire.
Techniques avancées pour la prévention du gauchissement

Outils de simulation pour prédire le gauchissement
L’un des moyens les plus efficaces pour éviter la déformation est d’utiliser outils de simulation comme Autodesk Moldflow.
Ces outils permettent aux fabricants de analyser le rétrécissement et le gauchissement avant le début de la production.
En exécutant des simulations, les ingénieurs peuvent tester différents matériaux, conceptions de moules et paramètres de processus, identifiant ainsi très tôt les problèmes potentiels.
Le avantages de l'utilisation de simulations Cela inclut notamment l’évitement de retouches coûteuses des moules, l’amélioration de la qualité des produits et la réduction des délais de mise sur le marché.
Commande séquentielle des vannes
Le contrôle séquentiel des vannes est une technique avancée utilisée dans moules complexes pour assurer flux de matière uniforme.
En contrôlant quand et où le plastique pénètre dans le moule, cette technique permet de répartir le matériau de manière plus uniforme, réduisant ainsi le risque de déformation.
Il est particulièrement utile pour les pièces plus grandes ou les conceptions avec des géométries complexes qui nécessitent un contrôle précis du processus d'injection.
Détection de déformation dans le moulage par injection

1. Inspection visuelle
L’une des méthodes les plus simples pour détecter les déformations consiste à inspection visuelle.
Les pièces déformées apparaissent souvent distorsion évidente, y compris les torsions ou les courbures qui les font paraître visiblement déformées.
Cette méthode est rapide et efficace pour détecter des déformations plus importantes, bien que des déformations subtiles puissent nécessiter une analyse plus précise.
2. Analyse dimensionnelle
Pour garantir l'exactitude, les fabricants peuvent effectuer analyse dimensionnelle en mesurant les taux de rétrécissement et en comparant les dimensions réelles des pièces avec les spécifications de conception.
Cette technique permet de détecter même les petits écarts qui peuvent ne pas être visibles mais qui pourraient affecter la fonction ou l'ajustement du produit.
3. Suivi des processus
Capteurs en temps réel peut être installé dans le système de moulage par injection pour surveiller les variables clés comme les taux de refroidissement, la température et la pression pendant la production.
Ces capteurs fournissent des données précieuses, aidant les opérateurs à identifier toute irrégularité pouvant entraîner une déformation, permettant ainsi de prendre rapidement des mesures correctives.
Dépannage des problèmes de déformation

1. Tests progressifs
Un moyen fiable de résoudre les problèmes de déformation consiste à effectuer progressif plan court tests.
Cela permet d’identifier l’étape exacte du processus de moulage où le gauchissement commence.
En analysant les pièces partiellement remplies, les fabricants peuvent identifier les zones à l'origine rétrécissement irrégulier et ajustez-les en conséquence.
2. Ajustements du processus
La déformation peut souvent être atténuée par un réglage précis paramètres de la machine.
Ajustements dans taux de remplissage, temps de refroidissement, et niveaux de pression peut améliorer considérablement le flux de matériaux et l'uniformité du refroidissement, contribuant ainsi à minimiser le gauchissement pendant le processus de moulage.
3. Refonte du moule
Lorsque les ajustements de processus ne suffisent pas, une solution plus approfondie est refonte du moule.
Modification de la emplacement de la porte, taille du portail, et disposition des canaux de refroidissement peut aider à assurer un flux de matériaux plus cohérent et un refroidissement uniforme, réduisant ainsi le risque de déformation.
FAQ sur le gauchissement dans le moulage par injection
Conclusion

Le gauchissement dans le moulage par injection est un problème courant qui peut avoir un impact sur la qualité et la fonctionnalité du produit.
En comprenant ses causes (comme un refroidissement inégal et un mauvais flux de matériaux) et en appliquant des techniques préventives, les fabricants peuvent garantir des pièces cohérentes et de haute qualité.
Si vous êtes confronté à des problèmes de déformation ou avez besoin de conseils d'experts pour améliorer votre processus de moulage par injection, contactez-nous aujourd'hui pour des solutions personnalisées pour optimiser votre production.
Assurons-nous que vos pièces répondent aux normes de qualité les plus élevées.


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
