


Verzug ist eine der häufigsten und frustrierendsten Defekte im Spritzguss.
Dies tritt auf, wenn ein geformtes Kunststoffteil nach dem Auswerfen aus der Form seine beabsichtigte Form nicht beibehält, was zu Problemen wie Verbiegen, Verdrehen oder unebenen Oberflächen führen kann.
Bei der Kunststoffproduktion kann Verzug sowohl die Ästhetik als auch die Funktionsqualität des Endprodukts beeinträchtigen und stellt daher ein kritisches Problem dar, das behoben werden muss.
Die Gewährleistung der präzisen Formbeständigkeit der Teile ist nicht nur für die Produktleistung, sondern auch für die Aufrechterhaltung der Effizienz des Herstellungsprozesses von entscheidender Bedeutung.
Durch das Verständnis der Ursachen von Verformungen und die Anwendung der richtigen Lösungen, Hersteller kann hochwertige, maßgenaue Kunststoffteile herstellen, die den Kundenerwartungen entsprechen.
Was ist Verzug beim Spritzgießen?

Unter Verzug beim Spritzgießen versteht man die Verzerrung oder Deformation eines Kunststoffteils, nachdem es aus der Form genommen wurde.
Dieser Defekt tritt auf, wenn verschiedene Bereiche des Teils unterschiedlich schnell abkühlen und schrumpfen, wodurch sich die Form des Teils verändert.
Es gibt verschiedene Arten von Verzug, darunter Verbiegen, Verdrehen, Beugen oder allgemein ungleichmäßiges Schrumpfen.
Diese Verformungen können zu sichtbaren Defekten oder Funktionsproblemen führen, beispielsweise dass Teile nicht richtig zusammenpassen oder nicht die vorgesehene Leistung erbringen.
Verzug ist ein schwerwiegendes Problem, da er sowohl die strukturelle Integrität als auch die Ästhetik des Formteils beeinträchtigt.
Arten von Verzug beim Spritzgießen
1. Regionale Verzerrung

Ein regionaler Verzug tritt auf, wenn Unterschied in den Schrumpfungsraten zwischen verschiedenen Bereichen des Teils, typischerweise zwischen dickere und dünnere Abschnitte.
Dickere Bereiche neigen dazu, langsamer abzukühlen und zu schrumpfen, während dünnere Bereiche schneller erstarren, was zu Verzerrungen führt.
Diese Art von Verformung kommt häufig bei Teilen vor, die ungleichmäßige Wandstärke.
2. Richtungsverzug

Richtungsverzug tritt auf, wenn parallel oder senkrechte Schrumpfungsvariationen zum Fluss des Materials während der Injektion.
Amorphe Kunststoffe schrumpfen typischerweise stärker in Fließrichtung, während teilkristalline Kunststoffe neigen dazu, senkrecht zur Strömung zu schrumpfen.
Dieser Unterschied in der Schrumpfung kann dazu führen, das Teil verdreht oder Biegen.
3. Schrumpfung in der Ebene vs. Dickenschrumpfung

Bei diesem Typ erfährt das Teil inkonsistente Schrumpfung im Dicke Richtung gegenüber seiner Oberfläche.
Dieses Ungleichgewicht führt häufig dazu, dass das Teil biegen oder Bogen da eine Seite stärker schrumpft als die andere.
Die Schrumpfung in der Ebene ist im Allgemeinen besser kontrolliert, während die Schrumpfung in der Dicke zu erheblichen Verziehen im Endprodukt.
Ursachen für Verzug beim Spritzgießen
1. Probleme mit der Abkühlungsrate

Eine der wichtigsten Ursachen für Verzug ist ungleichmäßige Kühlung über das Teil.
Wenn verschiedene Bereiche unterschiedlich schnell abkühlen, führt dies zu Differenzielle Schrumpfung, wodurch sich das Teil verzieht.
Sicherstellen gleichmäßige Kühlung Um solche Verformungen zu verhindern, ist eine genaue Messung der Formdicke unerlässlich.
Der Kühlsystem muss richtig konstruiert sein, um die Wärme gleichmäßig zu verteilen und heiße oder kalte Stellen zu vermeiden.
Kühlungsoptimierung
Die meisten Verzugsprobleme entstehen während der Abkühlungsphase.
Sorgen Sie für gleichmäßige Abkühlraten durch die Entwicklung eines effizienten Kühlsystems mit richtig platzierte Kühlkanäle.
Verwenden von Temperierte Formen hilft zu verhindern heiße und kalte Stellen, wodurch ein gleichmäßiges Schrumpfen gefördert und die Gefahr einer Verformung verringert wird.
2. Materialbedingte Ursachen

Die Art der Plastik kann den Verzug erheblich beeinflussen.
Amorphe Kunststoffe (z.B, Abs, Polystyrol) schrumpfen gleichmäßiger, während teilkristalline Kunststoffe (z.B, Polypropylen, Nylon) schrumpfen in bestimmten Richtungen stärker.
Zusätzlich, faserverstärkte Werkstoffe, oft für zusätzliche Festigkeit verwendet, kann zu Verformungen führen, wenn die Fasern sind ungleichmäßig ausgerichtet, was zu einer ungleichmäßigen Schrumpfung führt.
Materiallösungen
Die Wahl des richtigen Materials ist für die Reduzierung von Verzug von entscheidender Bedeutung.
Wählen Sie Materialien mit vorhersehbaren Schrumpf- und Fließeigenschaften um eine gleichmäßige Abkühlung zu gewährleisten.
Faserverstärkte Kunststoffe kann helfen, Teile zu stärken, aber Faserorientierung muss sorgfältig gehandhabt werden, um ein ungleichmäßiges Schrumpfen und daraus resultierendes Verziehen zu vermeiden.
3. Probleme beim Formendesign

Formendesign spielt eine Schlüsselrolle bei der Vermeidung von Verzug.
Unsachgemäße Torstandort oder eine unzureichende Angussgröße kann zu einem ungleichmäßigen Materialfluss führen, was lokales Schrumpfen und Verziehen zur Folge hat.
Variationen in Wandstärke können außerdem Spannungspunkte im Teil erzeugen und so die Wahrscheinlichkeit eines Verzugs weiter erhöhen, da dickere Abschnitte länger zum Abkühlen brauchen und stärker schrumpfen.
Verbesserungen beim Formendesign
Verzüge sind häufig auf die Form selbst zurückzuführen.
Neugestaltung von Toren und Läufer um einen ausgeglichenen Materialfluss über die Form sicherzustellen.
Darüber hinaus wird die Gleichmäßigkeit der Wandstärke erhöht, wodurch Spannungskonzentrationen verringert werden, die zu Verzügen führen.
4. Maschineneinstellungen
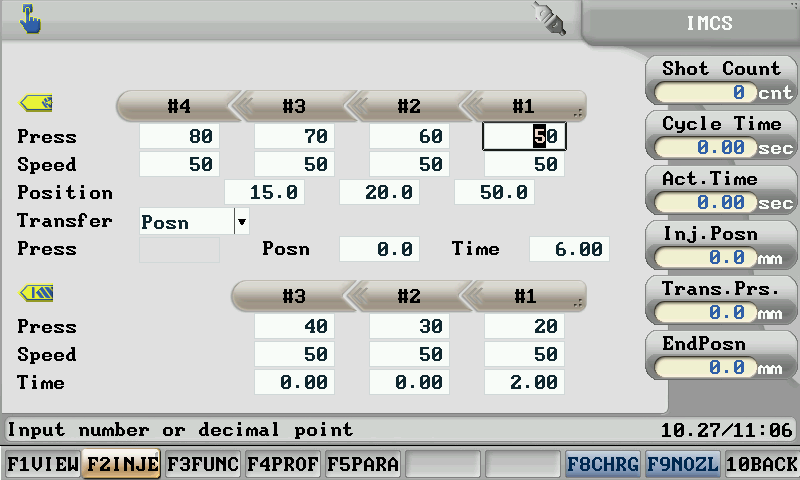
Falsch Maschineneinstellungen kann zum Verzug beitragen.
Unzureichend Einspritzdruck, kurz Verweilzeitoder unsachgemäße Füllraten können sich darauf auswirken, wie das Material die Form füllt und verfestigt.
Schmelztemperatur spielt ebenfalls eine entscheidende Rolle, da es den Viskosität des Kunststoffs und seine Fähigkeit, problemlos durch die Form zu fließen.
Maschinenoptimierung
Optimieren Sie die Maschineneinstellungen, um den Verzug zu minimieren, indem Sie Einstellen des Einspritzdrucks, Schmelztemperatur, Und Füllrate.
Die richtige Maschinenkalibrierung gewährleistet Konstanz im Prozessablauf, wodurch die Maßgenauigkeit des Endprodukts erhalten bleibt.
5. Umweltfaktoren

Umweltfaktoren wie zum Beispiel Feuchtigkeit im Plastik-Granulat, ungleichmäßige Produktionstemperaturen oder Werkzeugverunreinigungen können zu Verzug führen.
Übermäßige Feuchtigkeit kann verursachen Blasen oder Hohlräume im Teil, während schwankende Temperaturen oder schmutzige Formen ungleichmäßiger Durchfluss und Abkühlung, was zur Verzerrung beiträgt.
Umweltkontrollen
Um Abweichungen im Kühlprozess zu vermeiden, sind gleichbleibende Produktionsbedingungen unabdingbar.
Sorgen Sie für eine stabile Luftfeuchtigkeit und Temperatur um sicherzustellen, dass externe Faktoren das Material oder die Abkühlungsraten nicht beeinflussen, was zu unbeabsichtigten Verformungen führen kann.
Fortgeschrittene Techniken zur Verformungsvermeidung

Simulationstools zur Vorhersage von Verzug
Eine der wirksamsten Möglichkeiten, Verformungen vorzubeugen, ist die Verwendung Simulationstools wie Autodesk Moldflow.
Mit diesen Tools können Hersteller Schrumpfung und Verzug analysieren bevor die Produktion beginnt.
Durch die Durchführung von Simulationen können Ingenieure unterschiedliche Materialien, Formdesigns und Prozesseinstellungen testen und so potenzielle Probleme frühzeitig erkennen.
Der Vorteile der Verwendung von Simulationen Dazu gehören die Vermeidung kostspieliger Nacharbeiten an der Form, die Verbesserung der Produktqualität und die Verkürzung der Markteinführungszeit.
Sequentielle Nadelverschlusstechnik
Die sequentielle Ventilsteuerung ist eine fortschrittliche Technik, die in komplexe Formen um sicherzustellen gleichmäßiger Materialfluss.
Durch die Kontrolle darüber, wann und wo der Kunststoff in die Form gelangt, trägt diese Technik zu einer gleichmäßigeren Materialverteilung bei und verringert so die Wahrscheinlichkeit einer Verformung.
Dies ist besonders nützlich für größere Teile oder Designs mit komplizierten Geometrien, die eine präzise Kontrolle des Spritzvorgangs erfordern.
Verzug beim Spritzgießen erkennen

1. Sichtprüfung
Eine der einfachsten Methoden zur Erkennung von Verzügen ist die Sichtprüfung.
Verzogene Teile zeigen oft offensichtliche Verzerrung, einschließlich Verdrehen oder Verbiegen, wodurch sie sichtbar verformt erscheinen.
Mit dieser Methode lassen sich größere Verformungen schnell und effektiv erkennen. Bei geringfügigen Verformungen ist jedoch möglicherweise eine genauere Analyse erforderlich.
2. Dimensionsanalyse
Um Genauigkeit zu gewährleisten, können Hersteller Dimensionsanalyse durch Messung der Schrumpfungsraten und Vergleich der tatsächliche Teileabmessungen mit den Design-Vorgaben.
Mithilfe dieser Technik lassen sich auch kleine Abweichungen erkennen, die möglicherweise nicht sichtbar sind, aber die Funktion oder Passform des Produkts beeinträchtigen könnten.
3. Prozessüberwachung
Echtzeit-Sensoren kann in das Spritzgießsystem eingebaut werden, um Schlüsselvariablen überwachen wie Abkühlraten, Temperatur und Druck während der Produktion.
Diese Sensoren liefern wertvolle Daten und helfen den Bedienern dabei, Unregelmäßigkeiten zu erkennen, die zu Verzügen führen können, sodass rasch Korrekturmaßnahmen ergriffen werden können.
Fehlerbehebung bei Verzugsproblemen

1. Progressives Testen
Eine zuverlässige Methode zur Behebung von Verzug ist die Durchführung progressiv Kurzschuss Tests.
Auf diese Weise lässt sich das genaue Stadium im Formungsprozess identifizieren, in dem die Verformung beginnt.
Durch die Analyse von teilweise gefüllten Teilen können Hersteller die Bereiche identifizieren, die ungleichmäßige Schrumpfung und entsprechend anpassen.
2. Prozessanpassungen
Verzug kann oft durch Feinabstimmung gemildert werden Maschineneinstellungen.
Anpassungen in Füllrate, Abkühlzeiten, Und Druckniveaus kann den Materialfluss und die Gleichmäßigkeit der Kühlung deutlich verbessern und so dazu beitragen, den Verzug während des Formprozesses zu minimieren.
3. Neugestaltung der Form
Wenn Prozessanpassungen nicht ausreichen, ist eine tiefer gehende Lösung erforderlich. Neugestaltung der Form.
Ändern der Torstandort, Torgröße, Und Kühlkanallayout kann zu einem gleichmäßigeren Materialfluss und einer gleichmäßigeren Kühlung beitragen und so die Wahrscheinlichkeit einer Verformung verringern.
Häufig gestellte Fragen zum Verzug beim Spritzgießen
Abschluss

Verzug beim Spritzgießen ist ein häufiges Problem, das die Qualität und Funktionalität des Produkts beeinträchtigen kann.
Durch das Verständnis der Ursachen – wie ungleichmäßige Kühlung und schlechter Materialfluss – und die Anwendung vorbeugender Techniken können Hersteller eine gleichbleibende und hohe Teilequalität gewährleisten.
Wenn Sie Probleme mit Verformungen haben oder Expertenrat zur Verbesserung Ihrer Spritzgussverfahren, kontaktiere uns heute für maßgeschneiderte Lösungen zur Optimierung Ihrer Produktion.
Wir stellen sicher, dass Ihre Teile den höchsten Qualitätsstandards entsprechen.


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
