


Warpage minangka salah sawijining sing paling umum lan mumetake cacat ing cetakan injeksi.
Iki kedadeyan nalika bagean plastik sing dicetak ora njaga bentuk sing dikarepake sawise diusir saka cetakan, nyebabake masalah kaya mlengkung, bengkong, utawa permukaan sing ora rata.
Ing produksi plastik, warpage bisa kompromi daya tarik estetis lan kualitas fungsional produk pungkasan, dadi masalah kritis kanggo ditangani.
Mesthekake manawa bagean tetep bentuk sing tepat penting ora mung kanggo kinerja produk nanging uga kanggo njaga efisiensi ing proses manufaktur.
Kanthi mangerteni panyebab warpage lan ngetrapake solusi sing bener, produsen bisa gawé kualitas dhuwur, bagean plastik dimensi akurat sing ketemu pangarepan customer.
Apa Warpage ing Molding Injeksi?

Warpage ing cetakan injeksi nuduhake distorsi utawa deformasi bagean plastik sawise metu saka cetakan.
Cacat iki kedadeyan nalika macem-macem bagean ing bagean kasebut adhem lan nyusut kanthi tingkat sing ora rata, nyebabake bagean kasebut ganti wujud.
Ana sawetara jinis warpage, kalebu mlengkung, twisting, bowing, utawa shrinkage umum ora rata.
Deformasi kasebut bisa nyebabake cacat sing katon utawa masalah fungsional, kayata bagean sing ora pas kanthi bener utawa ora nindakake kaya sing dikarepake.
Warpage minangka masalah kritis amarga kompromi integritas struktural lan daya tarik estetika saka bagian sing dicetak.
Jinis Warpage ing Molding Injeksi
1. Warpage Regional

Warpage regional dumadi nalika ana a prabédan ing tingkat shrinkage antarane macem-macem wilayah bagean, biasane antarane bagean sing luwih kandel lan tipis.
Wilayah sing luwih kandel cenderung adhem lan nyusut luwih alon, dene wilayah sing luwih tipis luwih cepet solid, sing nyebabake distorsi.
Jinis warpage iki umum ing bagean karo kekandelan tembok ora rata.
2. Directional Warpage

Warpage arah kedadeyan nalika ana sejajar utawa variasi shrinkage tegak lurus menyang aliran materi nalika injeksi.
Plastik amorf biasane nyilikake luwih ing arah aliran, nalika plastik semi-kristal cenderung nyusut jejeg aliran.
Iki prabédan ing shrinkage bisa mimpin kanggo bagean twisting utawa mlengkung.
3. Ing-pesawat vs Kekandelan Shrinkage

Ing jinis iki, bagean ngalami shrinkage ora konsisten ing kekandelan arah lawan sawijining area lumahing.
Ketidakseimbangan iki asring nyebabake bagean kasebut mlengkung utawa gandhewa minangka sisih siji shrinks luwih saka liyane.
Penyusutan ing pesawat umume luwih dikontrol, dene penyusutan sing gegandhengan karo ketebalan bisa nggawe wujud sing signifikan. warping ing produk pungkasan.
Penyebab Warpage ing Molding Injeksi
1. Cooling Rate Isu

Salah sawijining panyebab warpage sing paling penting yaiku cooling ora rata liwat bagean.
Nalika bagean beda kelangan ing tarif beda, asil ing shrinkage diferensial, nyebabake bagean kanggo warp.
Mesthekake cooling seragam saindhenging jamur iku penting kanggo nyegah deformasi kuwi.
Ing sistem pendinginan kudu dirancang kanthi bener kanggo nyebarake panas kanthi merata lan ngindhari titik panas utawa adhem.
Optimization Cooling
Fase cooling ing ngendi akeh masalah warpage muncul.
Priksa manawa tingkat cooling malah dening ngrancang sistem cooling efisien karo saluran cooling diselehake kanthi bener.
nggunakake cetakan sing dikontrol suhu mbantu nyegah panggonan panas lan kadhemen, mromosiaken shrinkage seragam lan ngurangi risiko warping.
2. Penyebab-Related Material

Jinis saka plastik digunakake bisa banget mengaruhi warpage.
Plastik amorf (contone, ABS, polystyrene) nyilikake luwih seragam, nalika plastik semi-kristal (contone, polipropilena, nilon) nyilikake luwih ing arah tartamtu.
Kajaba iku, bahan sing dikuatake serat, asring digunakake kanggo nambah kekuatan, bisa nimbulaké warpage yen ing serat ora rata, anjog kanggo shrinkage non-seragam.
Solusi Material
Milih materi sing tepat iku penting kanggo ngurangi warpage.
Pilih bahan kanthi sifat shrinkage lan aliran sing bisa diprediksi kanggo mesthekake uniformity sak cooling.
Polimer sing dikuatake serat bisa bantuan ngiyataken bagean, nanging orientasi serat kudu diurus kanthi ati-ati kanggo nyegah penyusutan sing ora rata lan nyebabake warpage.
3. Mold Design Masalah

Desain cetakan main peran kunci kanggo nyegah warpage.
ora pantes lokasi gapura utawa ukuran gapura ora nyukupi bisa mimpin kanggo aliran materi ora rata, asil ing shrinkage lokal lan warping.
Variasi ing kekandelan tembok uga bisa nggawe TCTerms kaku ing bagean, luwih nambah kamungkinan warpage minangka bagean kandel njupuk maneh kanggo kelangan lan shrink liyane.
dandan Design Mould
Warpage asring bisa dilacak bali menyang cetakan dhewe.
Redesign gerbang lan pelari kanggo mesthekake aliran materi imbang tengen jamur.
Kajaba iku, nambah keseragaman ketebalan tembok kanggo nyuda konsentrasi stres, sing nyumbang kanggo warpage.
4. Setelan Mesin
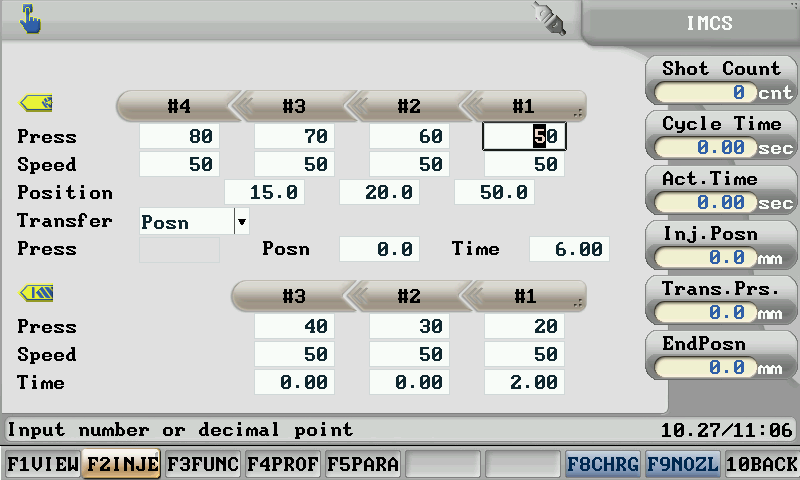
salah setelan mesin bisa nyumbang kanggo warpage.
ora cukup tekanan injeksi, singkat wektu panggonan, utawa ora pantes ngisi tarif kabeh bisa mengaruhi carane materi ngiseni jamur lan ngalangi.
Suhu nyawiji uga main peran wigati, minangka pengaruh ing viskositas saka plastik lan kemampuan kanggo mili lancar liwat jamur.
Optimization mesin
Ngoptimalake setelan mesin kanggo nyilikake warpage dening nyetel tekanan injeksi, suhu nyawiji, lan tingkat ngisi.
Kalibrasi mesin sing tepat njamin konsistensi ing siklus proses, sing mbantu njaga akurasi dimensi ing produk pungkasan.
5. Faktor Lingkungan

Faktor lingkungan kayata lembab ing pelet plastik, suhu produksi sing ora konsisten, utawa kontaminasi alat bisa nyebabake warpage.
Kelembapan sing berlebihan bisa nyebabake gelembung utawa kekosongan ing bagean, nalika suhu fluktuasi utawa cetakan reged bisa nggawe aliran ora rata lan cooling, contributing kanggo distorsi.
Kontrol Lingkungan
Kondisi produksi sing konsisten penting kanggo ngindhari variasi ing proses pendinginan.
Njaga kelembapan lan suhu sing stabil level kanggo mesthekake yen faktor njaba ora mengaruhi materi utawa tingkat cooling, kang bisa nimbulaké warpage ora disengaja.
Teknik Lanjut kanggo Nyegah Warpage

Piranti Simulasi kanggo Prediksi Warpage
Salah sawijining cara sing paling efektif kanggo nyegah warpage yaiku nggunakake alat simulasi kaya Autodesk Moldflow.
Piranti kasebut ngidini manufaktur nganalisa shrinkage lan warpage sadurunge produksi diwiwiti.
Kanthi simulasi mlaku, insinyur bisa nyoba macem-macem bahan, desain cetakan, lan setelan proses, ngenali masalah potensial ing awal.
Ing keuntungan saka nggunakake simulasi kalebu ngindhari gawe ulang cetakan sing larang regane, ningkatake kualitas produk, lan nyuda wektu-kanggo-pasar.
Sequential Valve Gating
Sequential valve gating minangka teknik canggih sing digunakake ing cetakan kompleks kanggo mesthekake malah aliran materi.
Kanthi ngontrol kapan lan ing ngendi plastik mlebu ing cetakan, teknik iki mbantu nyebarake materi kanthi seragam, nyuda kemungkinan warpage.
Utamane migunani kanggo bagean utawa desain sing luwih gedhe kanthi geometri rumit sing mbutuhake kontrol sing tepat babagan proses injeksi.
Ndeteksi Warpage ing Molding Injeksi

1. Inspeksi Visual
Salah siji cara sing paling gampang kanggo ndeteksi warpages yaiku liwat inspeksi visual.
Bagean warped asring nuduhake distorsi cetha, kalebu twisting utawa mlengkung sing ndadekake dheweke katon katon cacat.
Cara iki cepet lan efektif kanggo ndeteksi ewah-ewahan bentuk sing luwih gedhe, sanajan lengkungan halus mbutuhake analisis sing luwih tliti.
2. Analisis Dimensi
Kanggo njamin akurasi, manufaktur bisa nindakake analisis dimensi kanthi ngukur tingkat shrinkage lan mbandhingake dimensi bagean nyata karo spesifikasi desain.
Teknik iki mbantu ndeteksi panyimpangan cilik sing bisa uga ora katon nanging bisa mengaruhi fungsi utawa pas produk.
3. Proses ngawasi
Sensor wektu nyata bisa diinstal ing sistem ngecor injeksi kanggo ngawasi variabel kunci kaya tingkat pendinginan, suhu, lan tekanan sajrone produksi.
Sensor iki nyedhiyakake data sing penting, mbantu operator ngenali irregularities sing bisa nyebabake warpage, supaya tumindak koreksi bisa ditindakake kanthi cepet.
Ngatasi Masalah Warpage

1. Testing Progresif
Cara sing dipercaya kanggo ngatasi masalah warpage yaiku kanthi nindakake progresif short-shot tes.
Iki mbantu ngenali tataran sing tepat ing proses ngecor ing ngendi warpage diwiwiti.
Kanthi nganalisa bagean sing diisi sebagian, produsen bisa nemtokake wilayah sing nyebabake shrinkage ora rata lan nyetel miturut.
2. Pangaturan Proses
Warpage asring bisa dikurangi kanthi fine-tuning setelan mesin.
Pangaturan ing tingkat ngisi, kaping cooling, lan tingkat tekanan bisa Ngartekno nambah aliran materi lan cooling uniformity, ngewangi kanggo nyilikake warpage sak proses ngecor.
3. Mold Redesign
Nalika pangaturan proses ora cukup, solusi sing luwih jero yaiku cetakan maneh.
Ngowahi lokasi gapura, ukuran gate, lan tata letak saluran cooling bisa mbantu njamin aliran materi luwih konsisten lan malah cooling, ngurangi kemungkinan warpage.
Pitakonan Babagan Warpage ing Molding Injeksi
Kesimpulan

Warpage ing cetakan injeksi minangka masalah umum sing bisa nyebabake kualitas lan fungsi produk.
Kanthi mangertos panyebabe-kaya pendinginan sing ora rata lan aliran material sing ora apik-lan ngetrapake teknik pencegahan, produsen bisa njamin bagean sing konsisten lan berkualitas.
Yen sampeyan lagi nemoni masalah warpage utawa butuh saran pakar babagan ningkatake proses ngecor injeksi, hubungi kita dina iki kanggo solusi khusus kanggo ngoptimalake produksi sampeyan.
Ayo priksa manawa bagean sampeyan cocog karo standar kualitas sing paling dhuwur.


 English
 Arabic
 German
 Spanish
 French
 Italian
 Javanese
 Korean
 Portuguese
 Russian
 Hindi
 Chinese
